 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/24
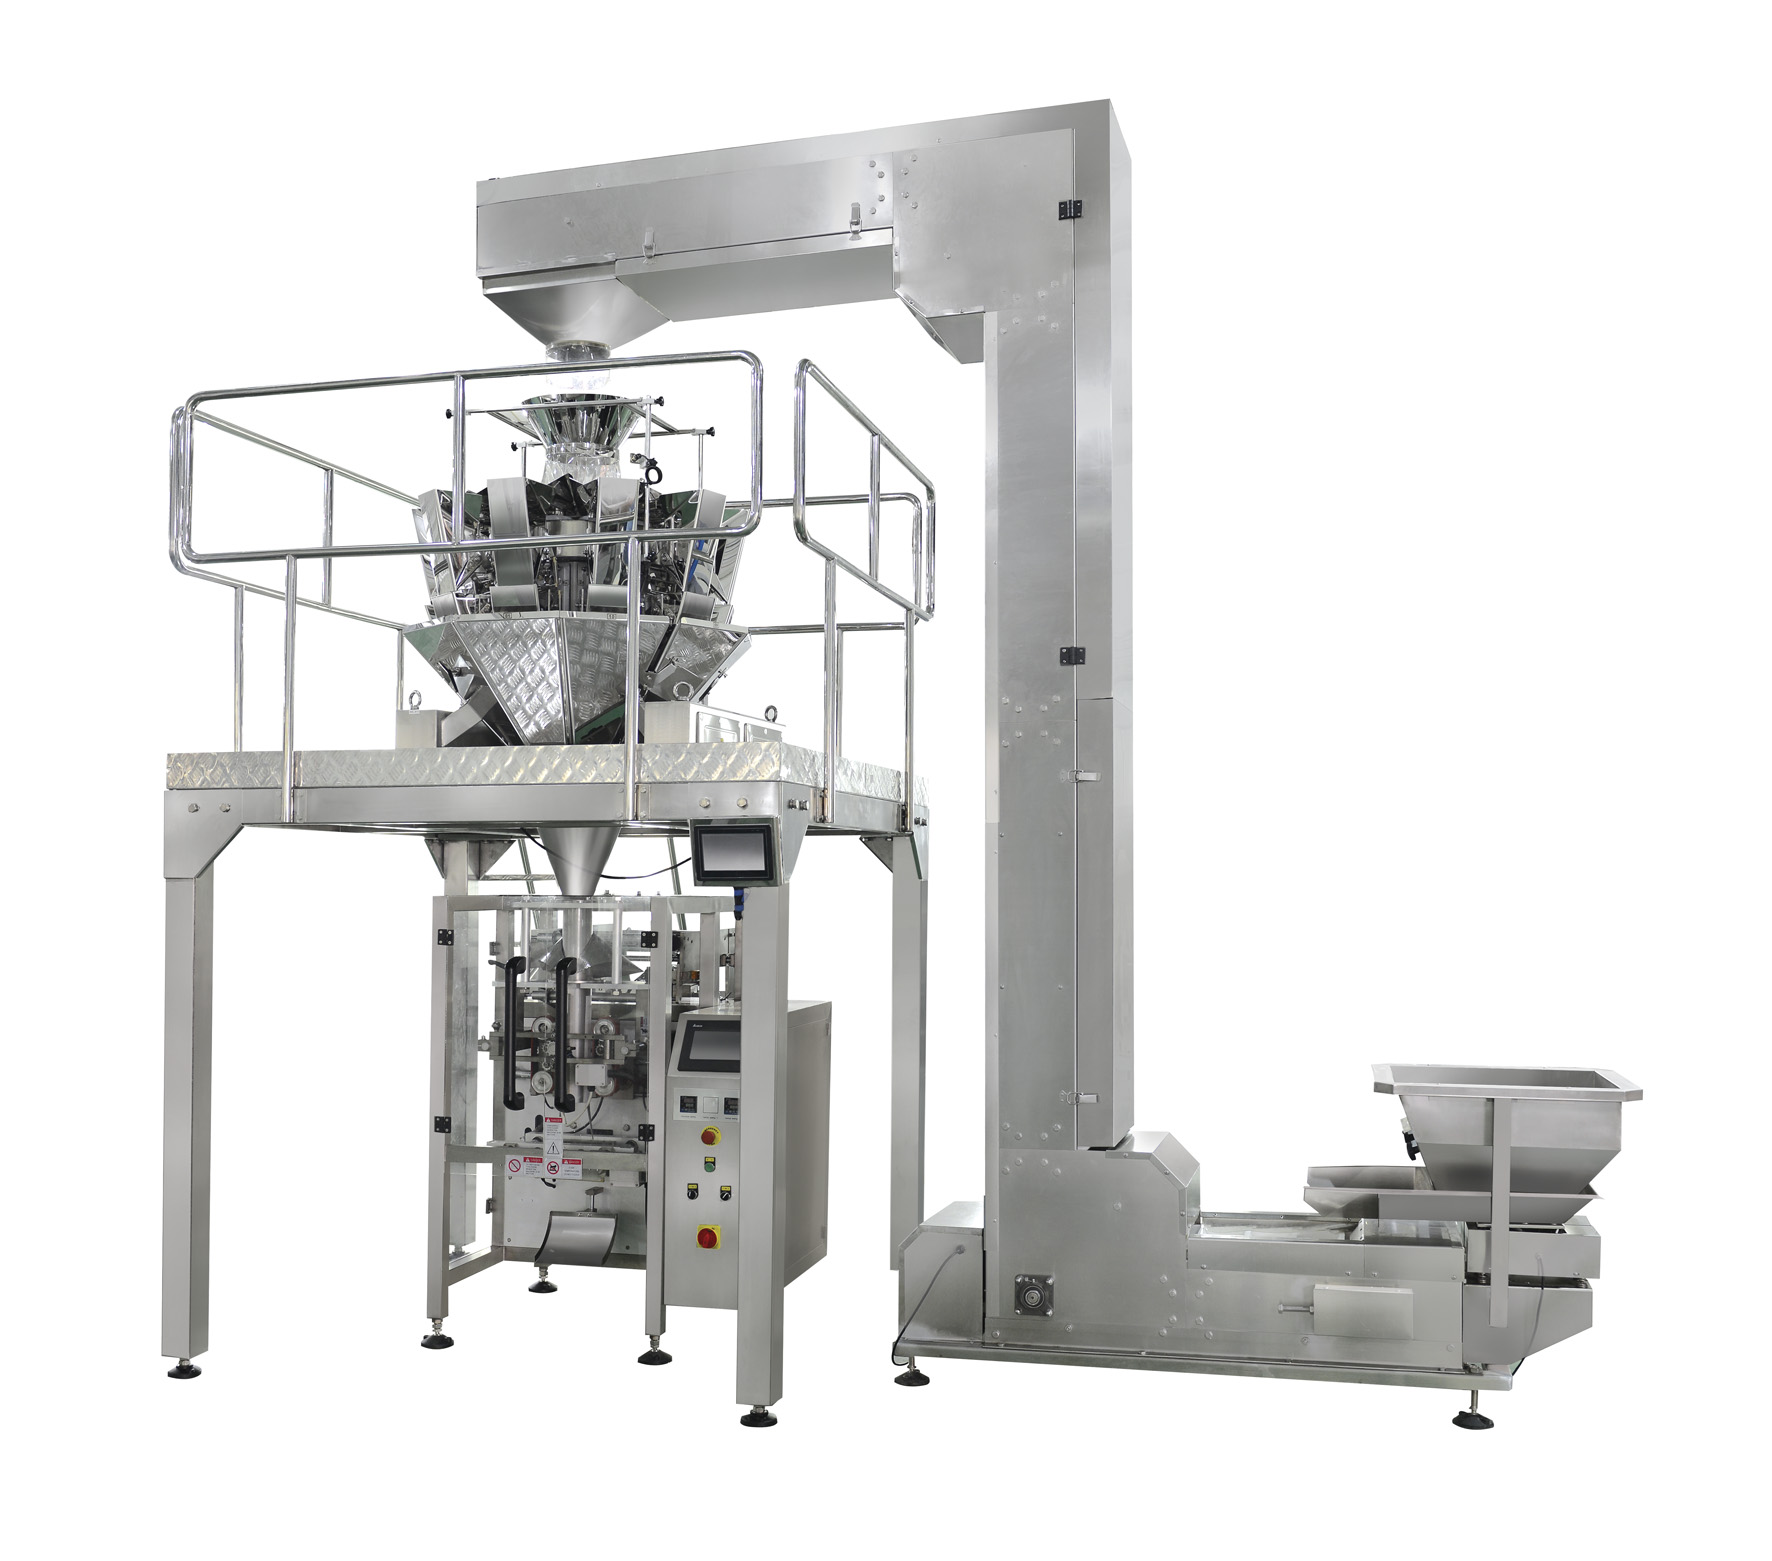
シールの信頼性は、包装業界におけるVFFS機の運用において最も重要な性能指標の一つです。強固で安定したシールを維持できるVFFS機は、製品の鮮度保持、棚上での品質安定性、顧客満足度に直結するとともに、高コストな再作業や廃棄ロスの削減にも貢献します。VFFS機のシール信頼性を向上させるには、装置に関する知識、予防保全、材料との適合性、オペレーターの教育を統合した体系的なアプローチが不可欠です。本総合ガイドでは、製造事業者および包装専門家が生産工程全体を通じて優れたVFFS機のシール品質を実現・維持するために実践している具体的な戦略について解説します。
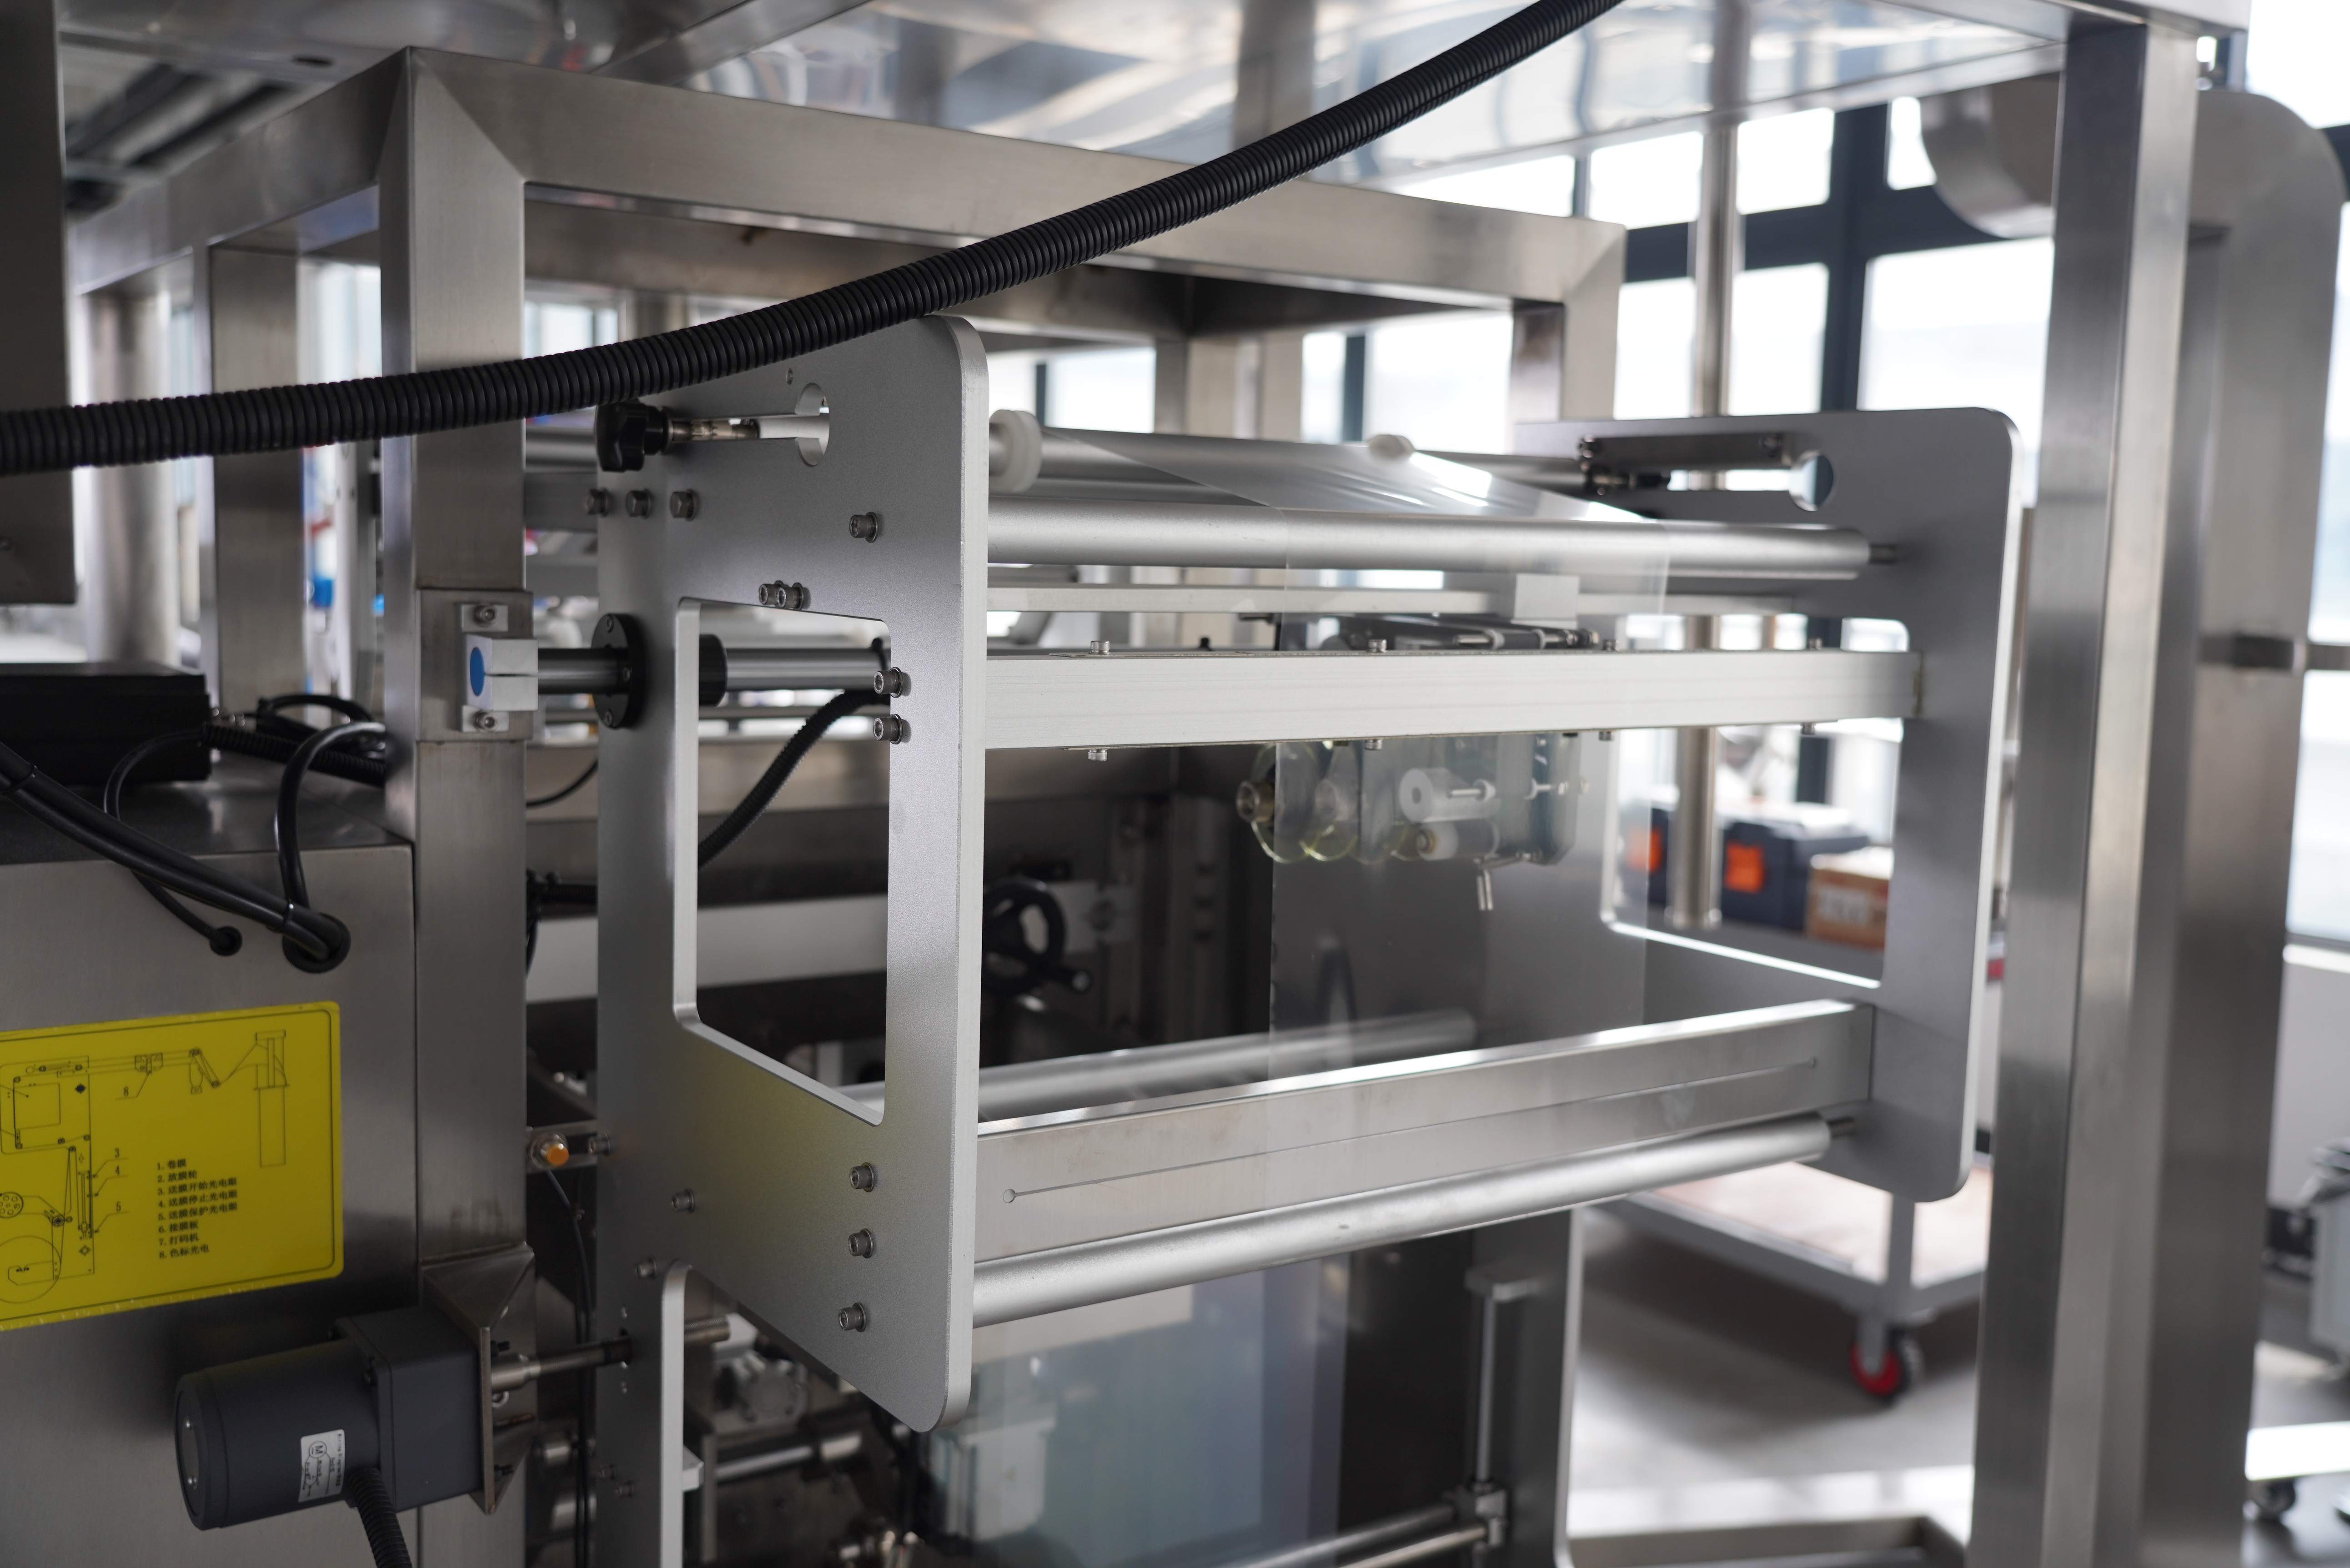
すべてのVFFS機械オペレーターおよび保守技術者は、シール不良が直接的に売上損失、顧客からの苦情、さらには製品のリコールにつながることを理解しています。 vffs machine この設計は、輸送・保管・取扱いの各段階で信頼性の高いシールを実現するために、正確な温度制御、材料供給の一貫性、およびジョー圧力の適切なアライメントに依存しています。VFFS機械のシール最適化に時間を投資することは、初回合格率の向上、材料ロスの削減、そして競争の激しい市場におけるブランド評価の向上という形で、明確な成果をもたらします。
シール温度はVFFS機の性能の基盤ですが、多くのオペレーターが、自社の材料に応じた最適な設定を理解せずにデフォルト値で運転しています。フィルムの種類、厚さ、コーティングによって、VFFS機でのシールにはそれぞれ最適な温度範囲が異なります。低めの基準温度から段階的に温度を上げながら体系的に試験を行うことで、フィルムの構造を損なわずに耐久性のあるシールを形成するのに必要な最低限の熱量を特定できます。ほとんどのVFFS機メーカーでは、目標温度より10~15℃低いところから始め、一貫して強く確実なシールが得られるまで徐々に温度を上げていくことを推奨しています。
シールジョーにおける温度ばらつきは、VFFS機のシール品質不安定を招くもう一つの隠れた原因です。赤外線温度計やサーモグラフィーカメラを用いると、VFFS機のシール面に存在する過熱部(ホットスポット)や低温部(コールドゾーン)を可視化でき、それらがシール品質を損なう要因となります。定期的にVFFS機のジョー面を熱分布測定(サーマルプロファイリング)することで、加熱の均一性を確保し、生産に影響を及ぼす前に劣化したヒーティングエレメントを早期に特定できます。また、経時的な温度測定記録を蓄積することで、VFFS機の保守管理の基準値(ベースライン)が確立され、許容範囲を超えて数値が変動した際に、速やかな是正措置を促すことができます。
VFFS機の熱的平衡に達する前に量産を開始するのは、初期ロットでシール不良を引き起こす一般的なミスです。VFFS機のシールジョーは、安定した作業温度に達し、1シフトを通じて一貫性を保つために十分なウォームアップ時間を要します。設備のサイズに応じて通常15~30分程度の標準化されたVFFS機ウォームアップ手順を導入することで、高速運転開始前に熱的安定性を確保できます。この実践により、VFFS機の熱的条件が未整備なためにシール強度が不十分となる最初の50~100個の製品を排除できます。
シール用クランプが加える圧力は、VFFS機械による気密シールの形成効率およびプロセス中のフィルム変形量を直接的に左右します。圧力が不足すると、シール強度が低下し、穿孔や剥離に弱くなります。一方、圧力が高すぎるとフィルムの品質が損なわれ、クランプの摩耗も早まります。多くのVFFS機械メーカーでは、技術資料に最適な圧力範囲が明記されていますが、実際の現場では、使用するフィルムの種類や厚さ、周囲の湿度などに応じて微調整が必要になることがよくあります。設置時に圧力計や測定器を用いることで、VFFS機械が常に最適な圧力範囲内で安定して動作することを確認できます。
ジャウの摩耗や位置ずれは、数千回のサイクルにわたりVFFS機のシール品質を静かに劣化させます。VFFS機のシール面には、徐々に微細な傷、へこみ、接触ムラが生じ、シールの一貫性が損なわれます。拡大鏡による目視検査に加え、サンプル包装に対するシール引張試験を実施することで、VFFS機のジャウに調整または交換が必要かどうかを判断できます。VFFS機の定期保守スケジュール(通常は稼働時間またはサイクル数に基づく)を確実に実施すれば、防げるシール不良が系統的な品質問題へと発展するのを未然に防げます。
滞留時間( sealing jaws がフィルムを挟んで閉じている時間)は、シール強度とその一貫性に直接影響します。滞留時間が短すぎると、VFFS 機でフィルム層間の完全な分子結合が得られず、取り扱い中に破れる弱いシールになります。一方、VFFS 機での滞留時間が長すぎると、フィルムの不要な劣化を招き、生産効率を低下させる割にはシール強度の向上が見込めません。最適な VFFS 機の滞留時間は、完全な熱融合と生産速度とのバランスを取ったものであり、フィルムの種類、厚さ、材質組成によって異なります。
VFFS機のシール用クランプが開いた後の冷却工程は、同様に重要であるが、見落とされがちです。VFFS機が包装を次工程へ送り出す前に十分な冷却時間を確保することで、シール部が完全に固化し、十分な引張強度を発揮します。高速で運転するVFFS機では、この冷却時間は数ミリ秒という短さになる場合もありますが、それでも、信頼性の高い強固なシールと、クリープや破損を起こしやすいシールとの違いを左右します。コンベアの搬送速度および冷却タワーの設定を適切に調整することで、包装はシールゾーンから完全に固化・耐久性のある状態で排出されます。
すべてのフィルムがVFFS機械で同じように動作するわけではなく、材料の選定はシールの信頼性および装置全体の性能に大きく影響します。ポリエチレン、ポリプロピレン、ポリエステル、および特殊コーティング付きフィルムはそれぞれ、溶融温度、シール可能温度範囲(シーリング・ウィンドウ)、機械的特性が異なり、これらがVFFS機械におけるシール品質に影響を与えます。VFFS機械に対応したフィルムを選び、適切な熱シール性評価値を持つ材料を使用することで、その材料がVFFS機械の加熱条件に対して予測可能な挙動を示すことが保証されます。また、該当する材料の技術資料(データシート)を確認し、実際にご使用のVFFS機械で試験運転を行うことで、不適合な材料に起因する高コストな生産遅延やシール不良を未然に防ぐことができます。
フィルム素材の水分含有量は、VFFS機械のシール品質に潜在する課題を引き起こします。湿気の多い環境で保管されたフィルムは水分を吸収し、VFFS機械のシール工程に干渉して、各層間の分子結合を弱めます。VFFS機械への装填前に、湿度と温度を制御した条件下でフィルムを事前調整(プリコンディショニング)すると、シールの一貫性が大幅に向上します。多くの先進的なVFFS機械導入現場では、最適なフィルム状態を維持し、生産中のシール信頼性を最大化するために、空調設備や乾燥剤を用いた保管システムが採用されています。
体系的なフィルム試験プロトコルにより、確立された強度のシールを実現できる材料を用いてVFFS機械を運用できます。剥離強度試験、破裂強度評価、およびシール済みサンプルに対する真空保持試験によって、VFFS機械が製品仕様を満たすシールを生成しているかどうかを確認します。VFFS機械向けに材料適合性マトリクスを作成することで、特定の設定や速度条件下で最も適したフィルムが明確になります。この参照ガイドにより、材料の変更時や新たなフィルム供給元の評価時に、推測による判断を排除できます。
VFFS機のシール品質指標を時系列で追跡することで、機械の性能傾向が明らかになり、是正メンテナンスが必要となるタイミングを把握できます。VFFS機に特化した統計的工程管理(SPC)や欠陥追跡システムを導入すれば、大規模な生産不良が発生する前にシール劣化の初期兆候を検知できます。また、シール試験結果の定期的な監査は、VFFS機のメンテナンス判断を支援し、複数の生産期間にわたってシール信頼性の向上を継続的に積み重ねる改善活動を支えます。
VFFS機のシール不良は、ジョー温度が不十分、シール面の位置ずれ、保持時間(ドウェルタイム)が短い、またはフィルム材質との不適合などが主な原因です。加熱素子の劣化により温度ドリフトが発生し、VFFS機の熱的安定性が損なわれます。また、ジョーの摩耗や位置ずれによって圧力が均一にかからなくなり、シール部の端部に弱い部分が生じます。さらに、フィルムの保管環境における高湿度や水分も、分子レベルでの接着を阻害し、VFFS機のシール品質を低下させます。定期的な温度モニタリング、ジョーのアライメント確認、およびフィルムの調湿管理を行うことで、生産への影響が出る前にほとんどのシール不良を未然に防ぐことができます。
ほとんどのメーカーでは、VFFS機のシールジョーを毎日の目視点検し、週1回のサーマルプロファイリングを行うよう推奨しています。これは、問題の早期発見に有効です。VFFS機の包括的な保守作業(圧力校正、サーマルマッピング、シール引張試験など)は、生産量に応じて月1回または四半期ごとに行う必要があります。高速運転や連続運転を前提としたVFFS機では、シール品質を一貫して維持するために、週1回の保守作業が特に有効です。また、保守実施間隔とシール不良率の関係を追跡・分析することで、VFFS機のサービススケジュールを最適化し、不必要なダウンタイムを防ぐことができます。
はい、適切に設定されたVFFS機械は、各フィルム材質に応じて温度・圧力・加圧時間(ドウェルタイム)を調整することで、複数のフィルム材質に対応できます。ただし、頻繁な材質切り替えを行う場合、VFFS機械の設定を慎重に再調整し、シールが仕様を満たすことを確認するための検証試験を実施する必要があります。承認済みの各フィルム材質ごとに最適化されたVFFS機械パラメーターを文書化しておけば、迅速な切り替えと、材質の違いを超えた一貫したシール品質の確保が可能になります。また、各材質ごとに実証済みの設定を記載したVFFS機械のセットアップガイドを作成することで、生産ラインの切り替えを加速し、切り替え期間中のシール不良を最小限に抑えることができます。







