 EN
Kā samazināt plēves atkritumus, izmantojot gatavo maisiņu iepakošanas mašīnu?
2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/10/24
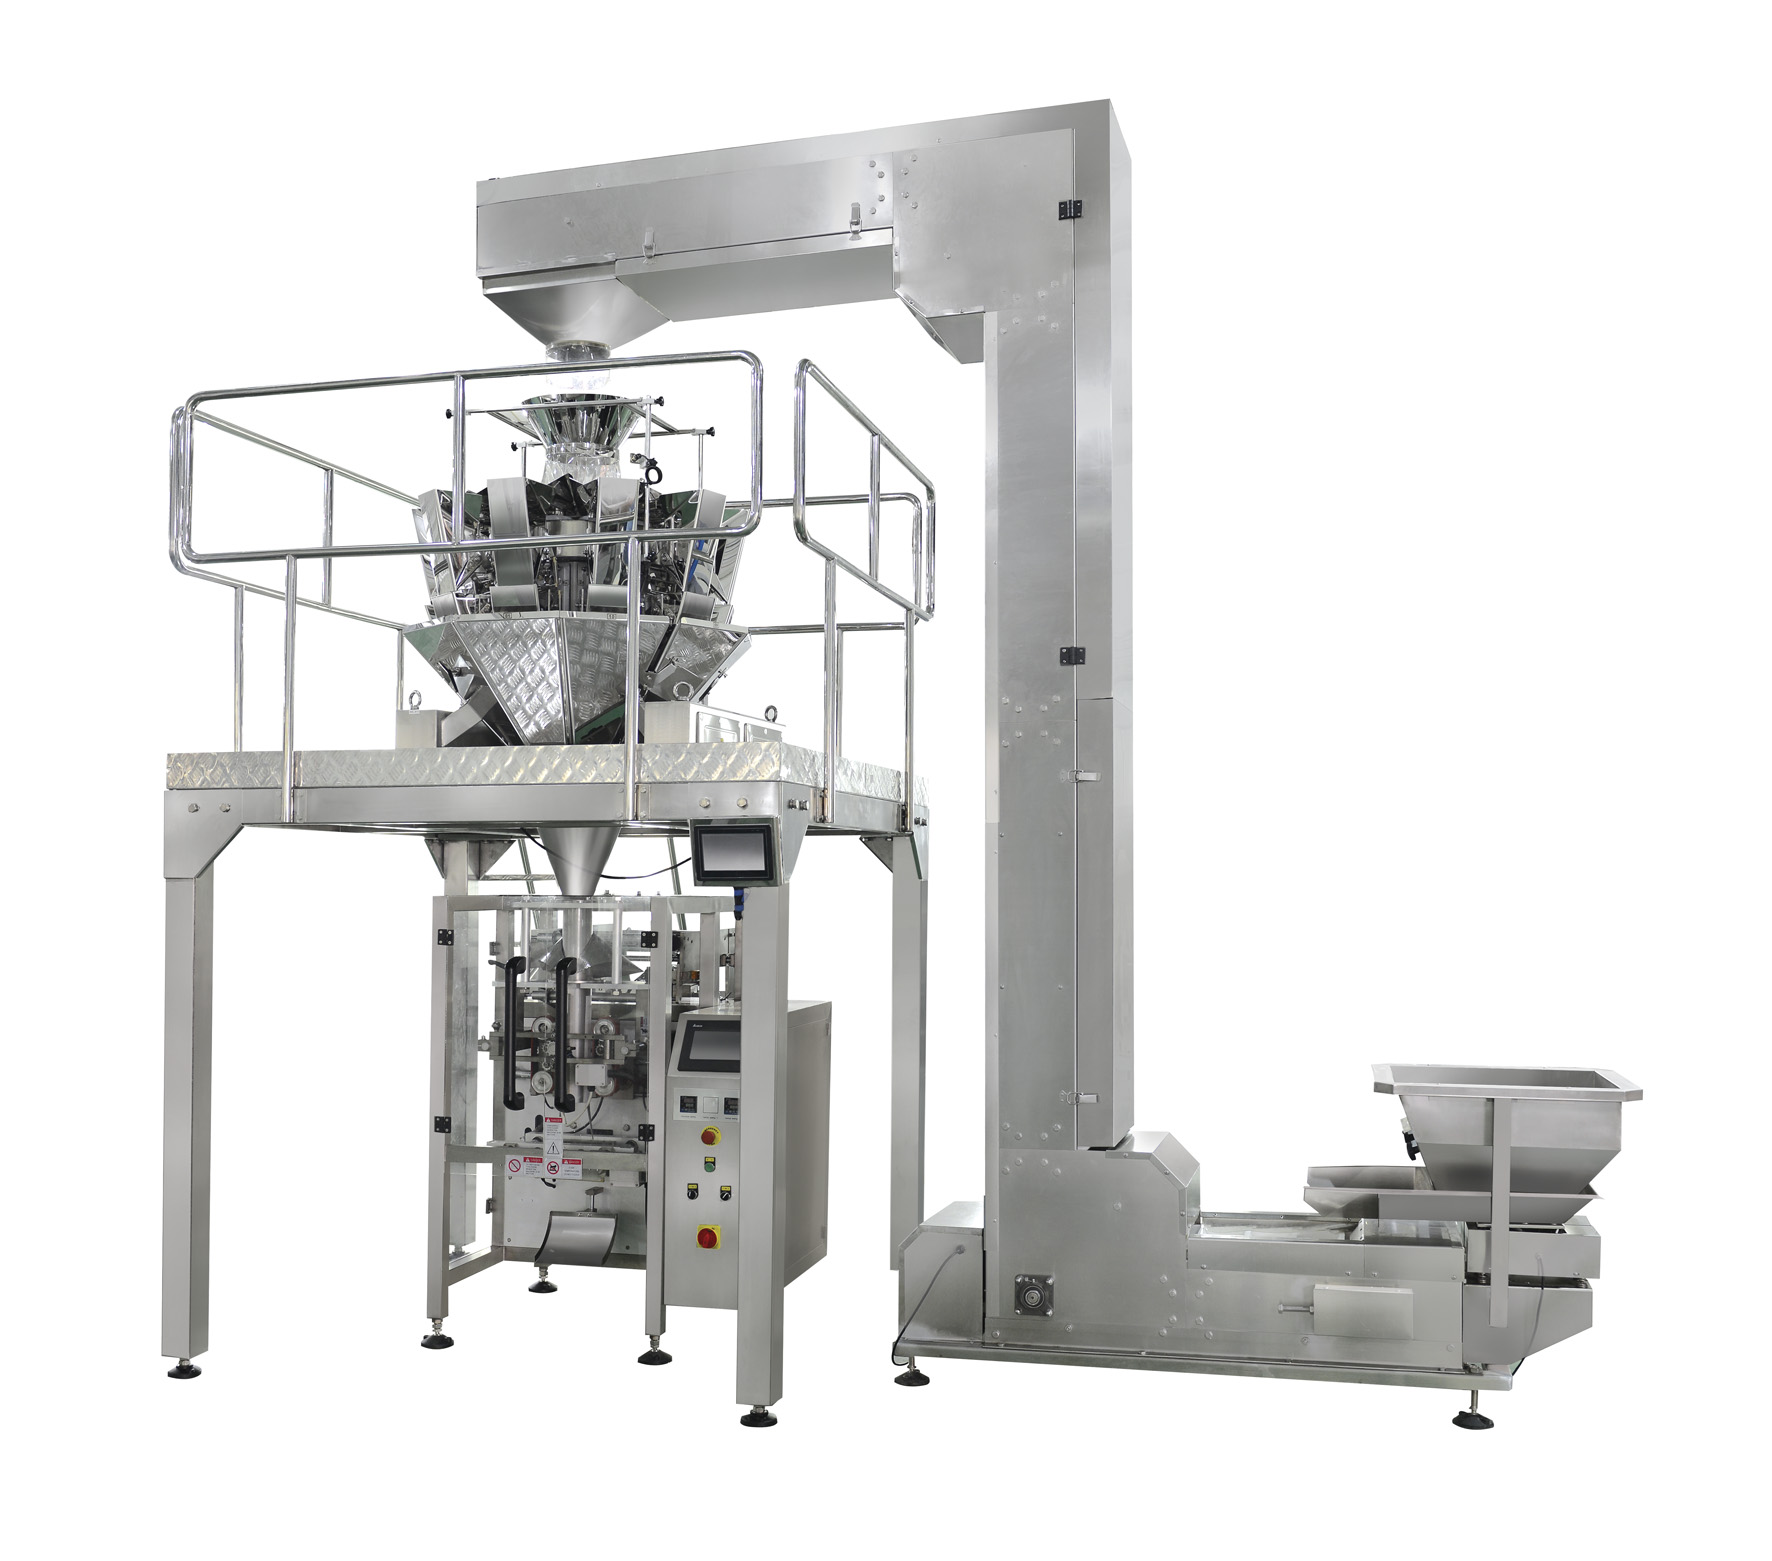
Noslogo integritāte ir viens no svarīgākajiem veiktspējas rādītājiem jebkurai VFFS mašīnas darbībai iepakojumu industrijā. VFFS mašīna, kas nodrošina stiprus un vienmērīgus noslēgumus, tieši ietekmē produkta svaigumu, uzglabāšanas stabilitāti un patērētāju apmierinātību, vienlaikus samazinot dārgu atkārtotu apstrādi un atkritumus. Lai saprastu, kā uzlabot VFFS mašīnas noslēguma integritāti, nepieciešams sistēmiskais pieejas veids, kurā apvienota iekārtas zināšanas, profilaktiskā apkope, materiālu savietojamība un operatoru apmācība. Šis visaptverošais ceļvedis izpēta praktiskās stratēģijas, ko ražotāji un iepakojumu speciālisti izmanto, lai sasniegtu un uzturētu augstas kvalitātes VFFS mašīnas noslēgumus visā ražošanas procesā.
Katrs VFFS mašīnas operators un tehniskās apkopes speciālists saprot, ka noslēguma bojājumi tieši izraisa zaudētu ienākumu, klientu sūdzības un iespējamus produktu atsaukumus. vFFS mašīna konstrukcija ir atkarīga no precīzas termiskās regulēšanas, materiāla pievades vienmērīguma un pareizas žokļa spiediena izlīdzināšanas, lai izveidotu uzticamus noslēgumus, kas iztur transportēšanu, uzglabāšanu un apstrādi. Ieguldīt laiku VFFS mašīnas noslēguma optimizācijā dod mērāmus rezultātus — uzlabotu pirmās caurlaides iznākumu, samazinātu materiālu izšķiešanu un stiprinātu zīmola reputāciju konkurences tirgos.
Noslēgšanas temperatūra ir VFFS mašīnu veiktspējas pamats, tomēr daudzi operators izmanto noklusējuma iestatījumus, nesaprotot materiālam specifiskās prasības. Katram plēves veidam, biezumam un pārklājumam nepieciešams precīzs temperatūras diapazons optimālai VFFS mašīnu noslēgšanai. Sistēmiski testējot temperatūras no zemāka izvadpunkta līdz augstākām vērtībām, var noteikt minimālo siltumu, kas nepieciešams izturīgu noslēgumu veidošanai, nebojājot plēves struktūru. Vairums VFFS mašīnu ražotāju ieteic startēt 10–15 grādus Celsija zem mērķa temperatūras un pakāpeniski palielināt, līdz rodas vienmērīgi stipri noslēgumi.
Temperatūras svārstības pa noslēgšanas zobu virsmu ir vēl viena slēpta iemesla vffs mašīnas noslēguma neatbilstībai. Infrasarkanie termometri un termogrāfiskās kameras atklāj karstās vietas un aukstās zonas uz jūsu vffs mašīnas noslēgšanas virsmām, kas pasliktina noslēguma kvalitāti. Regulāra vffs mašīnas zobu virsmu termiskā profilēšana nodrošina vienmērīgu siltuma izplatīšanos un palīdz identificēt degradētos sildīšanas elementus, pirms tie ietekmē ražošanu. Temperatūras rādījumu dokumentēšana laika gaitā izveido apkopēšanas bāzes līniju jūsu vffs mašīnai un aktivizē korektīvus pasākumus, kad rādījumi novirzās ārpus pieļaujamajām robežām.
Straujoties uz saražošanas pirms jūsu VFFS mašīna sasniedz termisko līdzsvaru, ir izplatīta kļūda, kas rada noslēguma defektus sākotnējās produkcijas partijās. VFFS mašīnas noslēguma spiestuviem nepieciešams pietiekams iesildīšanās laiks, lai sasniegtu stabila darba temperatūru un nodrošinātu vienmērīgumu visu darba maiņu. Standartizēta VFFS mašīnas iesildīšanās protokola ieviešana — parasti 15–30 minūtes, atkarībā no aprīkojuma lieluma — ļauj sasniegt termisko stabilitāti pirms augtas ātruma ražošanas uzsākšanas. Šī prakse novērš pirmo 50–100 iepakojumu izmešanu, kuri bieži parāda vāju noslēgumu dēļ nepilnīgas VFFS mašīnas termiskās pielāgošanās.
Spiediena lielums, ko pieliek noslēgšanas uzgriežņi, tieši nosaka, cik efektīvi VFFS mašīna veido hermētiskus savienojumus un cik daudz materiāla deformācijas notiek procesa laikā. Nepietiekams spiediens rada vājus savienojumus, kas ir uzņēmīgi pret caururbšanu un kārtu atdalīšanos, bet pārāk liels VFFS mašīnas spiediens var pasliktināt plēves integritāti un paātrināt uzgriežņu nodilumu. Vairums VFFS mašīnu ražotāju tehniskajā dokumentācijā norāda optimālos spiediena diapazonus, taču praksē bieži ir nepieciešama precīza pielāgošana atkarībā no plēves veida, biezuma un apkājējās mitruma līmeņa. Spiediena mēraparāta vai citu mērīšanas ierīču izmantošana iestatīšanas laikā nodrošina, ka jūsu VFFS mašīna vienmēr darbojas ideālā spiediena diapazonā.
Žokļu nodilums un nevienmērīga novietojuma izraisīta neredzama vffs mašīnas noslēguma kvalitātes pasliktināšanās tūkstošiem ciklu laikā. Vffs mašīnas noslēguma virsmas pakāpeniski veido mikrosvilktas, iedobes un nevienmērīgas saskares rakstus, kas kaitē noslēguma vienmērībai. Palielinātas vizuālas pārbaudes kopā ar paraugu iepakojumu noslēguma vilciena testiem atklāj, vai jūsu vffs mašīnas žokļiem nepieciešama regulēšana vai nomainīšana. Regulāras apkopas grafiki jūsu vffs mašīnai — parasti balstīti uz ražošanas stundām vai ciklu skaitu — novērš novēršamus noslēguma defektus, kuru dēļ rodas sistēmiskas kvalitātes problēmas.
Uzturēšanas laiks, tas ir laiks, kuru VFFS mašīna tur noslēgšanas žokļus aizvērtus pret plēvi, tieši ietekmē noslēguma izturību un vienmērīgumu. Nepietiekams uzturēšanas laiks neļauj VFFS mašīnai sasniegt pilnu molekulāro saistīšanos starp plēves kārtām, kas rada vājus noslēgumus, kuri sabrūk apstrādes laikā. Pārmērīgs uzturēšanas laiks VFFS mašīnā var izraisīt nevajadzīgu plēves degradāciju un samazināt ražošanas jaudu, nepiedāvājot proporcionālu noslēguma uzlabojumu. Optimālais VFFS mašīnas uzturēšanas laiks balansē pilnu termisko saplūšanu ar ražošanas ātrumu un mainās atkarībā no plēves veida, biezuma un materiāla sastāva.
Atdzesēšanas fāze pēc VFFS mašīnas noslēgšanas skavu atbrīvošanas ir vienlīdz būtiska, tačau bieži tiek ignorēta. Pielāgojot pietiekamu atdzesēšanas laiku pirms VFFS mašīna pārvieto iepakojumu uz priekšu, nodrošināms, ka noslēgums pilnībā sacietē un attīstās tā pilnā vilcējsprieguma izturība. Augsts ātrums VFFS mašīnas darbības režīmā šis atdzesēšanas periods var būt tikai milisekundes, taču tas ir līdzsvars starp spēcīgiem, uzticamiem noslēgumiem un noslēgumiem, kas ir pakļauti deformācijai un sabrukumam. VFFS mašīnas transportiera ātruma un dzesēšanas torņa iestatījumu pielāgošana nodrošina, ka iepakojumi iziet no noslēgšanas zonas ar pilnīgi sacietējušiem, izturīgiem noslēgumiem.
Ne visas plēnas vienādi darbojas uz VFFS mašīnām, un materiāla izvēle ietekmē noslēguma integritāti un kopējo aprīkojuma veiktspēju. Polietilēns, polipropilēns, poliesters un speciāli pārklātas plēnas katrs ir ar savu kausēšanās temperatūru, noslēgšanas temperatūru diapazonu un mehāniskajām īpašībām, kas ietekmē VFFS mašīnas noslēguma kvalitāti. VFFS mašīnai piemērotas plēnas izvēle ar atbilstošiem karstumnoslēgšanās rādītājiem nodrošina, ka materiāls reaģē prognozējamā veidā uz VFFS mašīnas termisko profilu. Materiālu datu lapu izpēte un testa darbi ar jūsu konkrēto VFFS mašīnu novērš dārgus ražošanas kavējumus un noslēguma defektus, ko izraisa nevietojami materiāli.
Mitruma saturācija plēvju materiālos rada slēptas problēmas VFFS mašīnu noslēguma integritātei. Plēves, kas uzglabātas mitrās vides apstākļos, absorbē mitrumu, kas traucē VFFS mašīnu noslēguma procesu un vājina molekulārās saites starp kārtām. Plēvju priekšapstrāde pie kontrolētas mitruma un temperatūras pirms ielādes VFFS mašīnā ievērojami uzlabo noslēguma vienmērību. Dažas modernas VFFS mašīnu instalācijas ietver klimata kontroles vai desikanta uzglabāšanas sistēmas, lai uzturētu optimālus plēvju apstākļus un maksimāli palielinātu noslēguma uzticamību ražošanas laikā.
Sistēmatiskas plēves testēšanas procedūras nodrošina, ka jūsu VFFS mašīna darbojas ar materiāliem, kuri ir pierādījuši spēju veidot izturīgus noslēgumus. Atplēšanas izturības testēšana, pārslodzes izturības novērtējums un vakuuma saglabāšanas testi uz noslēgtiem paraugiem atklāj, vai jūsu VFFS mašīna rada noslēgumus, kas atbilst produktu specifikācijām. Materiālu kvalifikācijas matrica jūsu VFFS mašīnai dokumentē, kuras plēves optimāli darbojas konkrētajos iestatījumos un ātrumos. Šis atsauces ceļvedis novērš minēšanu, kad notiek materiālu maiņa vai kad tiek novērtēti jauni plēvju piegādātāji jūsu VFFS mašīnai.
Sejušana par blīvējuma kvalitātes rādītājiem laikā atklāj tendences jūsu VFFS mašīnas veiktspējā un norāda uz brīdi, kad ir nepieciešama korektīva apkope. Statistikas procesa kontroles vai defektu reģistrācijas sistēmu ieviešana, kas paredzēta tieši jūsu VFFS mašīnai, ļauj agrīni brīdināt par blīvējuma pasliktināšanos pirms rodas plašas ražošanas problēmas. Regulāras blīvējuma testu rezultātu audits vadīs jūsu VFFS mašīnas apkopes lēmumus un atbalstīs nepārtrauktās uzlabošanas iniciatīvas, kas vairākos ražošanas periodos pastiprina blīvējuma uzticamību.
Parastās VFFS mašīnas noslēguma kļūmes rodas, ja žokļu temperatūra ir nepietiekama, noslēguma virsmas nav pareizi izlīdzinātas, nepietiek ilgs piespiešanas laiks vai izmantotie plēves materiāli nav savietojami. Temperatūras svārstības rodas, kad sildīšanas elementi noveco, tādējādi VFFS mašīna zaudē termisko stabilitāti. Nolietoti vai nobīdīti žokļi neļauj vienmērīgi sadalīt spiedienu, tāpēc malās veidojas vāji noslēgumi. Augsta mitruma līmeņa vai mitruma klātbūtne plēvju glabāšanas vietā arī pasliktina VFFS mašīnas noslēguma integritāti, traucējot molekulāro saistīšanos. Regulāra temperatūras uzraudzība, žokļu izlīdzināšanas pārbaudes un plēvju apstrāde lielākā daļā gadījumu novērš VFFS mašīnas noslēguma defektus, pirms tie ietekmē ražošanu.
Vairākas ražotāju uzņēmumu ieteikumi paredz ikdienas vizuālo pārbaudi vffs mašīnas noslēgšanas zobeniem un nedēļas termiskās profilēšanas, lai agrīnā stadijā noteiktu iespējamās problēmas. Visaptveroša vffs mašīnas apkope, tostarp spiediena kalibrēšana, termiskā kartēšana un noslēguma vilcēja tests, jāveic mēnesī vai ceturksnī atkarībā no ražošanas apjoma. Augsta ātruma vai nepārtrauktas darbības vffs mašīnu uzstādījumiem ir izdevīgi nedēļas apkopes režīmi, lai vienmērīgi saglabātu noslēguma kvalitāti. Uzraudzība par apkopes intervāliem salīdzinājumā ar noslēguma defektu biežumu palīdz optimizēt vffs mašīnas tehniskās apkopes grafiku un novērst nevajadzīgu ekspluatācijas pārtraukumu.
Jā, pareizi konfigurēta VFFS mašīna var apstrādāt vairākus plēves veidus, pielāgojot katram materiālam temperatūru, spiedienu un piespiešanas laiku. Tomēr biežas materiālu maiņas prasa rūpīgu VFFS mašīnas iestatījumu pārkonfigurāciju un validācijas testēšanu, lai nodrošinātu, ka noslēgumi atbilst specifikācijām. Optimizēto VFFS mašīnas parametru dokumentēšana katram apstiprinātam plēves veidam ļauj ātri veikt maiņas un nodrošināt vienmērīgu noslēgumu kvalitāti visiem materiālu veidiem. VFFS mašīnas uzstādīšanas rokasgrāmatas izveidošana ar pārbaudītiem iestatījumiem katram materiālam paātrina ražošanas pārejas un minimizē noslēgumu defektus maiņas periodos.

2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/20
Samaziniet iepakojuma maisītāja mašīnas pārslēgšanās laiku par 40 %, izmantojot pierādītas labākās prakses

2026/09/20
Iepakojuma maisītāja mašīnas: palieliniet ražību, samaziniet atkritumus un uzlabojiet ROI

2026/09/20
Rotācijas un lineārās iepakojuma maisītāja mašīnas: salīdzinājums ātrumam, ROI un mērogojamībai

2026/09/20
Iepakojuma maisītāja mašīna: palieliniet ražību, samaziniet darbaspēka izmaksas un uzlabojiet noslēguma integritāti

2026/09/21
Iepriekšizgatavotas maisiņu mašīna: maisiņu veidi, materiāli un piepildīšanas pamācība

