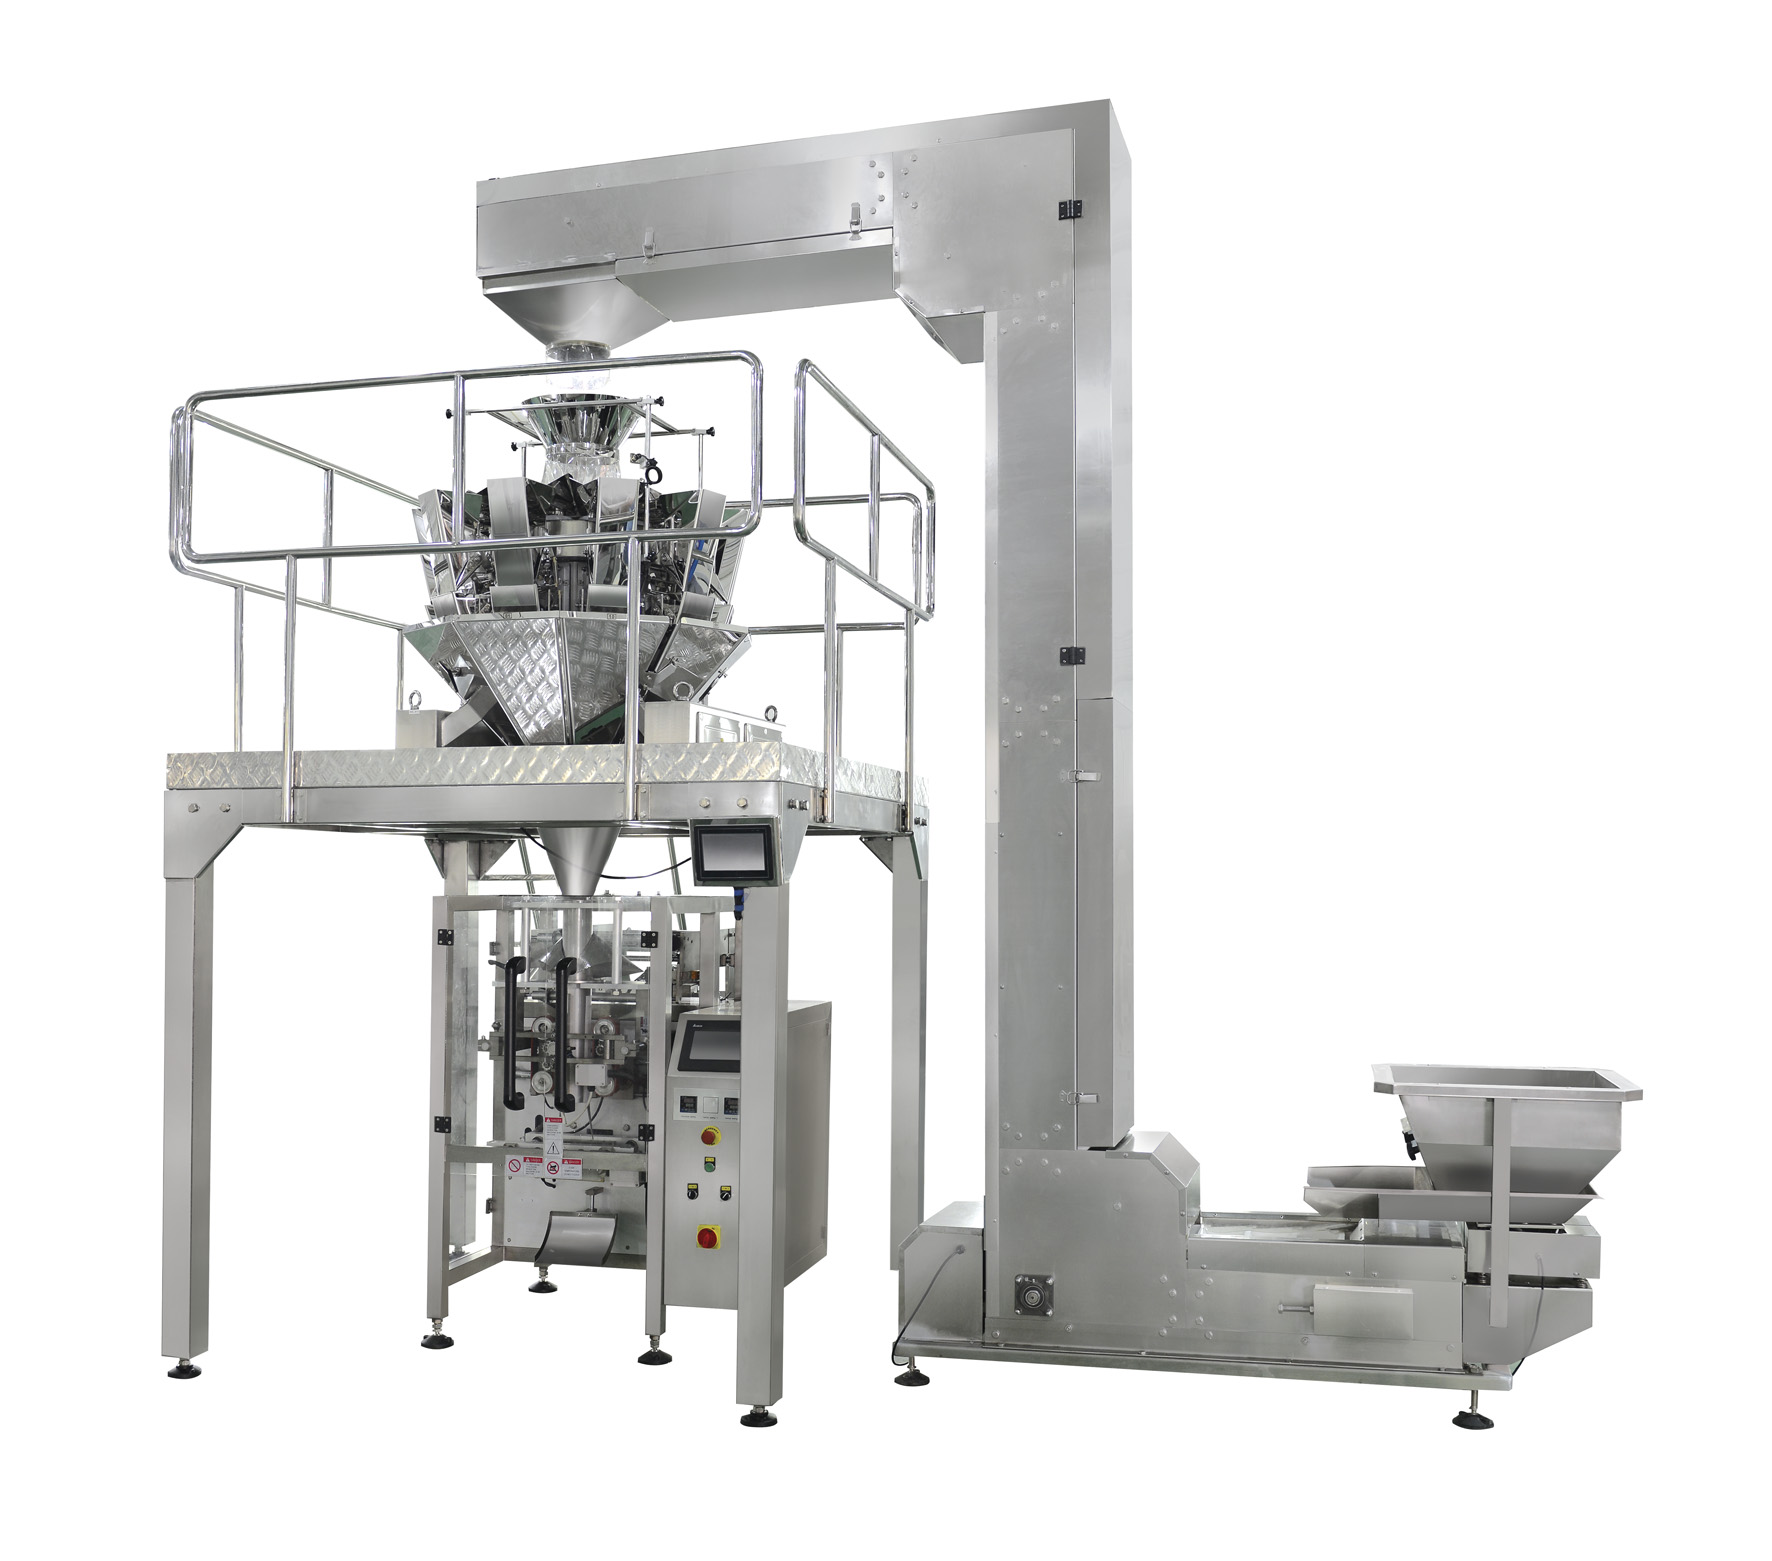
Sandarinimo vientisumas yra vienas svarbiausių bet kurios VFFS mašinos veiklos našumo rodiklių pakavimo pramonėje. VFFS mašina, kuri užtikrina stiprius ir nuoseklius sandarinimus, tiesiogiai veikia produkto šviežumą, lentynos stabilumą ir klientų patenkinamumą, taip pat sumažindama brangią pakartotinę apdorojimą ir atliekas. Supratimas, kaip pagerinti VFFS mašinos sandarinimo vientisumą, reikalauja sistemingo požiūrio, kuris apima įrangos žinias, profilaktinę priežiūrą, medžiagų suderinamumą ir operatorių mokymą. Ši išsami gairė nagrinėja praktines strategijas, kurias gamintojai ir pakavimo specialistai taiko siekdami pasiekti ir palaikyti aukštos kokybės VFFS mašinos sandarinimą visoje gamybos eigoje.
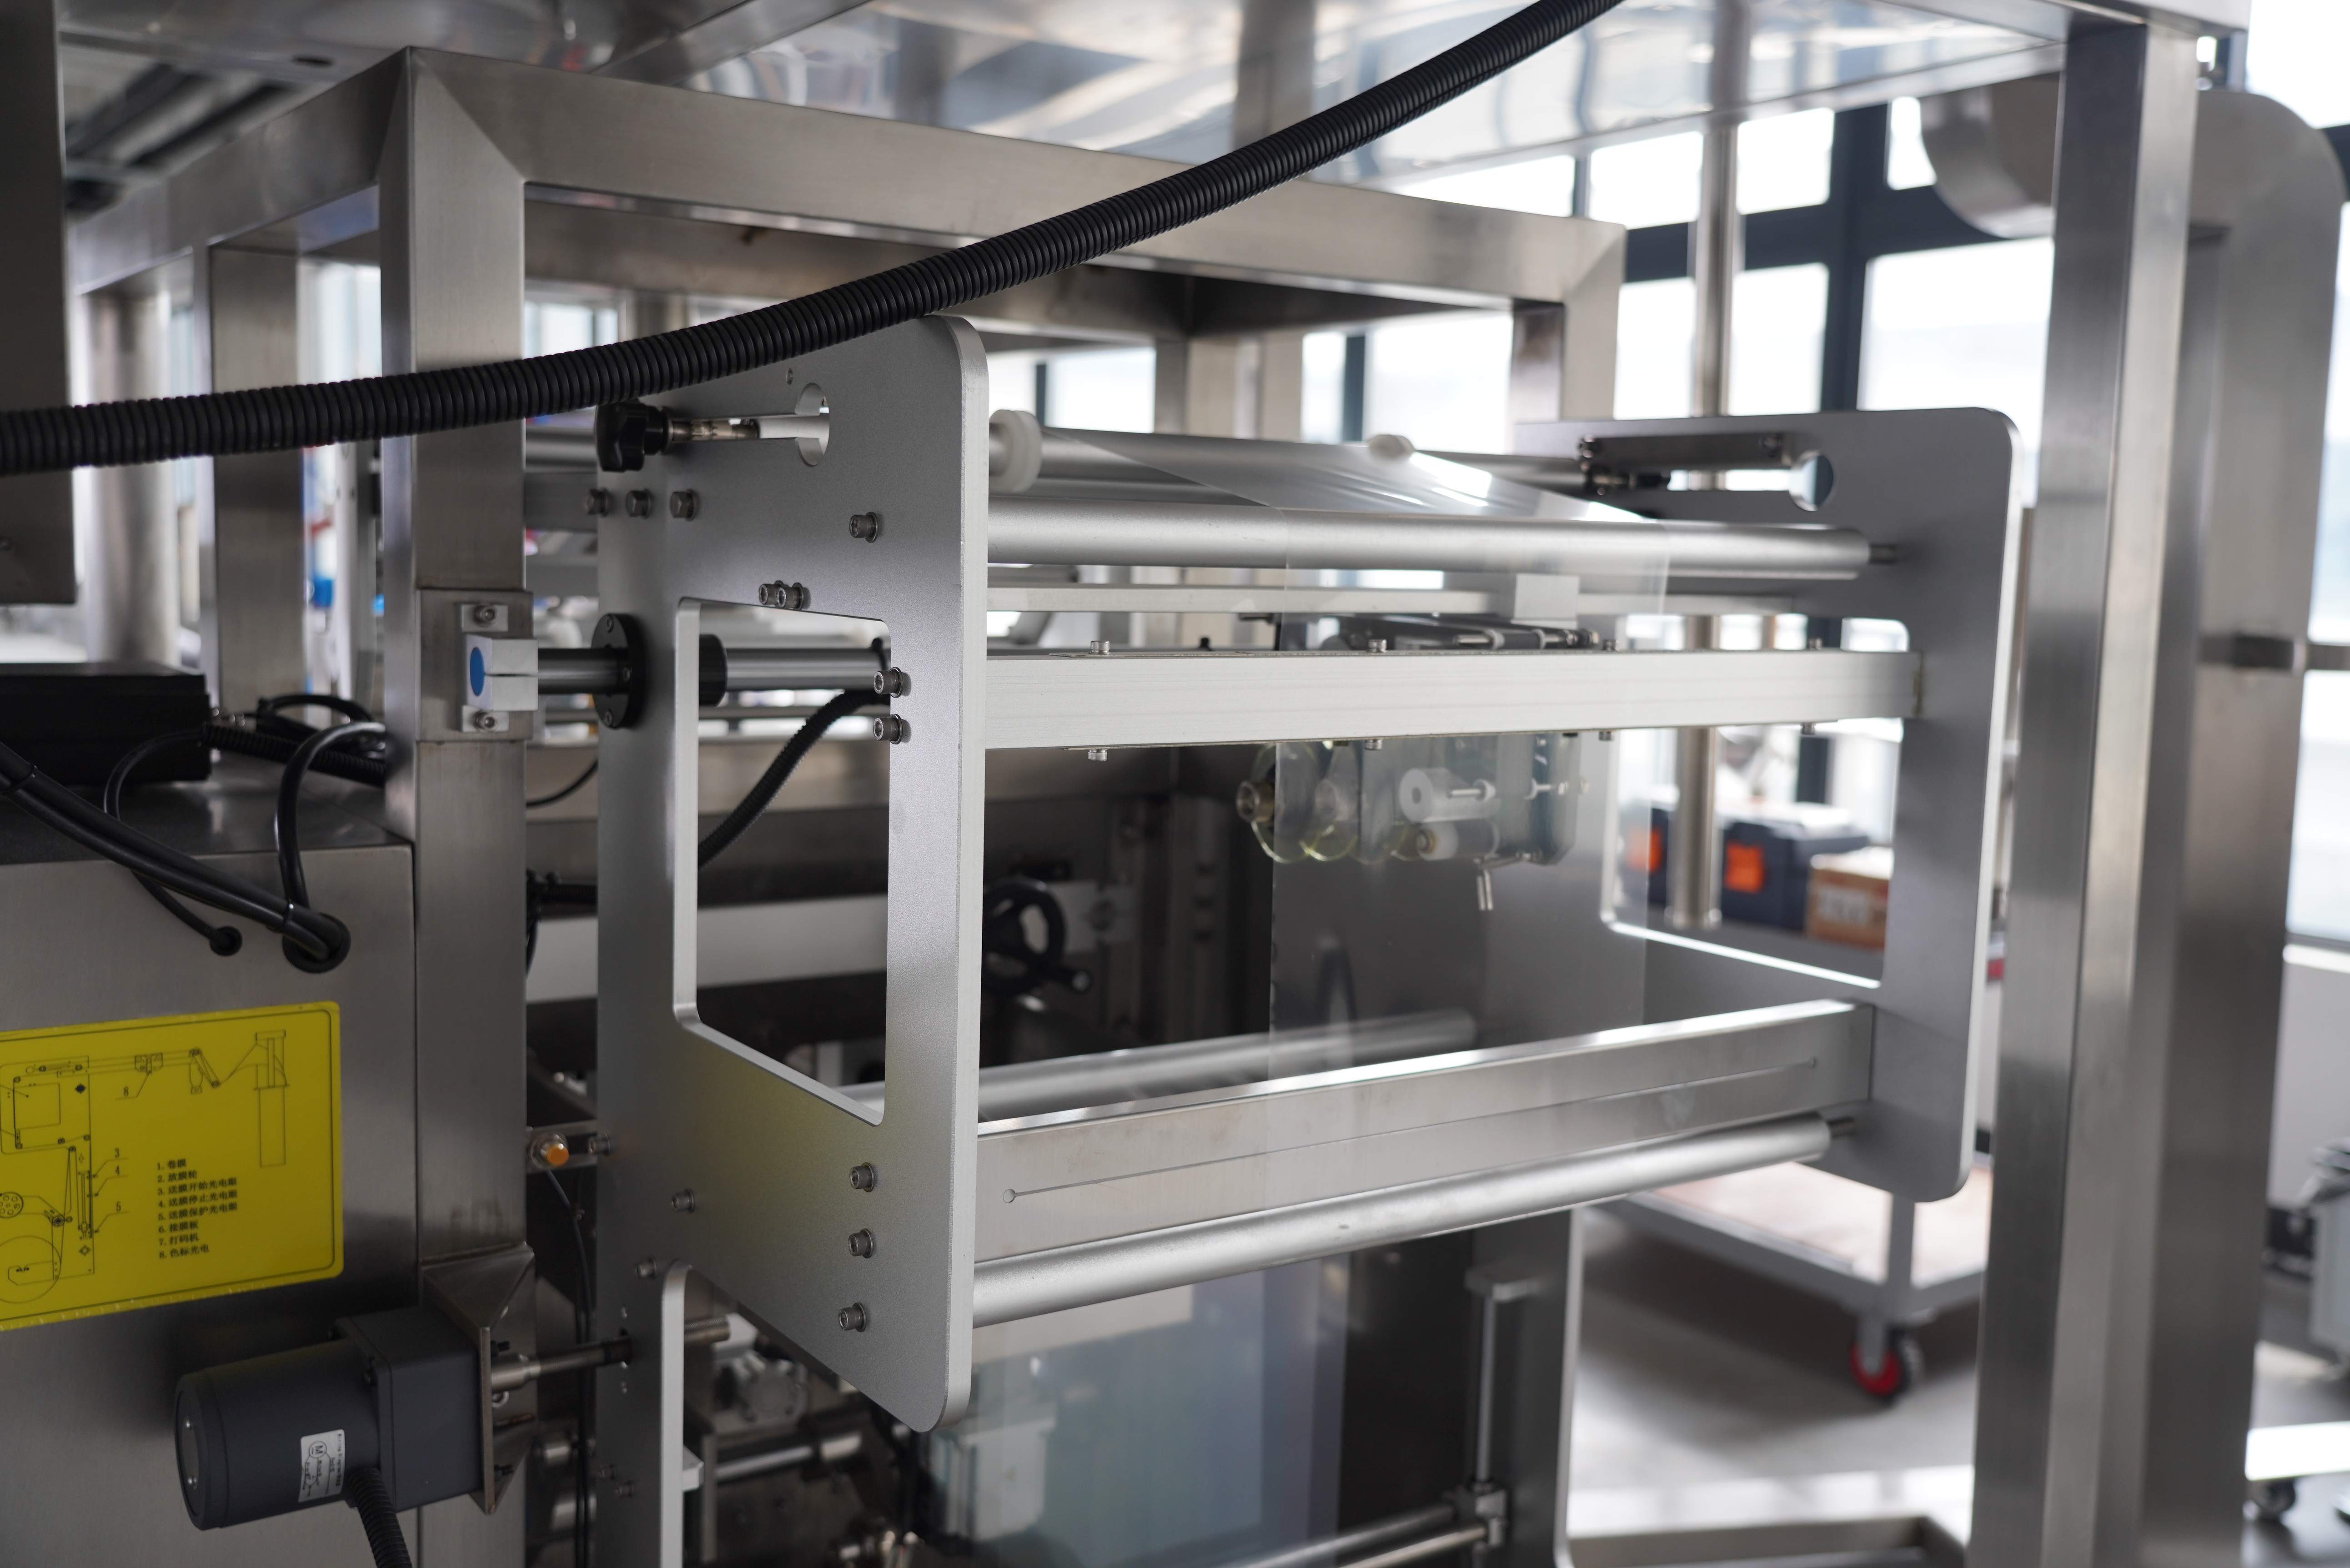
Kiekvienas VFFS mašinos operatorius ir techninės priežiūros technikas supranta, kad sandarinimo gedimai tiesiogiai lemia pajamų praradimą, klientų skundus ir galimus prekių atšaukimus. vffs mašina konstrukcija priklauso nuo tikslaus šiluminio valdymo, medžiagos padavimo nuoseklumo ir tinkamo žandikaulių slėgio išlyginimo, kad būtų sukurta patikima sandarinimo jungtis, kuri ištveria vežimą, sandėliavimą ir tvarkymą. Laiko investicija į VFFS mašinos sandarinimo optimizavimą duoda matomų rezultatų per pagerintą pirmosios bandymo eigos naudingumą, sumažintą medžiagų švaistymą ir sustiprintą prekės ženklo reputaciją konkuruojančiose rinkose.
Šiluminiai nustatymai ir šilumos pasiskirstymas
Sandarinimo temperatūros kalibravimas Jūsų VFFS mašinai
Hermetizavimo temperatūra yra VFFS mašinos našumo pagrindas, tačiau daugelis operatorių naudoja numatytuosius nustatymus, net nežinodami konkrečių savo medžiagų reikalavimų. Kiekvienam plėvelės tipui, storio ir dengiamajam sluoksniui reikalingas tikslus temperatūros intervalas, kad būtų pasiektas optimalus VFFS mašinos hermetizavimas. Sisteminis temperatūros bandymas nuo žemos pradinės vertės ir palaipsniui didinant padeda nustatyti minimalų šilumos kiekį, kuris užtikrina patikimus sandarinimo siūlus be plėvelės struktūros pažeidimo. Dauguma VFFS mašinų gamintojų rekomenduoja pradėti 10–15 laipsnių Celsijaus žemiau tikslinės temperatūros ir palaipsniui ją didinti, kol bus pasiekti nuolatiniai ir stiprūs sandarinimo siūlai.
Temperatūros skirtumai sandarinimo žnyplėse yra dar viena paslėpta VFFS mašinos sandarinimo nestabilumo priežastis. Infraraudonųjų spindulių termometrai ir šiluminio vaizdavimo kameros parodo karštus taškus ir šaltas zonas VFFS mašinos sandarinimo paviršiuose, kurie pablogina sandarinimo kokybę. Reguliariai atliekant šiluminį profiliavimą VFFS mašinos žnyplių paviršiuose užtikrinama vienoda šilumos sklaida ir leidžiama laiku nustatyti susidėvėjusius šildymo elementus, kol jie nepradėjo neigiamai veikti gamybos procesą. Temperatūros rodmenų dokumentavimas laikui bėgant sukuria VFFS mašinos techninės priežiūros bazinę liniją ir inicijuoja taisomąsias priemones, kai rodmenys nukrypsta už leistinų ribų.
Įkaitinimo ciklai ir įrangos įkaitinimo protokolai
Greitai pradedant gamybą prieš tai, kai jūsų VFFS įrenginys pasiekia šiluminę pusiausvyrą, dažnai padaroma klaida, dėl kurios pirmųjų gamybos serijų produktuose atsiranda sandarinimo defektų. VFFS įrenginio sandarinimo žnyplės turi pakankamai laiko įkaitimui, kad pasiektų stabilią darbinę temperatūrą ir išlaikytų nuoseklumą visą pamainą. Standartinio VFFS įrenginio įkaitinimo protokolo įdiegimas – paprastai 15–30 minučių, priklausomai nuo įrenginio dydžio – užtikrina šiluminę stabilumą prieš pradedant greitą gamybą. Šis veiksmas pašalina pirmuosius 50–100 pakuočių, kuriuose dažnai pastebima silpnesnis sandarinimas dėl nepilno VFFS įrenginio šiluminio prisitaikymo.
Žnyplių slėgis ir mechaninė lygiavimo būsena
VFFS įrenginio sandarinimo žnyplių slėgio optimizavimas
Slėgis, kurį taiko sandarinimo žnyplės, tiesiogiai lemia, kaip veiksmingai VFFS mašina sukuria hermetiškus sandarinimus ir kiek medžiagos deformuojama proceso metu. Nepakankamas slėgis palieka silpnus sandarinimus, kurie yra pažeidžiami pradurimui ir atskilimui, o per didelis VFFS mašinos slėgis gali pabloginti plėvelės vientisumą ir pagreitinti žnyplių nusidėvėjimą. Dauguma VFFS mašinų gamintojų techninėje dokumentacijoje nurodo optimalius slėgio intervalus, tačiau praktikoje dažnai reikia tikslinti juos atsižvelgiant į plėvelės tipą, storį ir aplinkos drėgmę. Naudojant slėgio manometrą ar kitą matavimo prietaisą montavimo metu užtikrinama, kad Jūsų VFFS mašina nuolat veiktų idealiose sąlygose.
Žandikaulių ausčių nusidėvėjimas ir netikslus išdėstymas tyliai sumažina VFFS mašinos sandarinimo kokybę per tūkstančius ciklų. VFFS mašinos sandarinimo paviršiai palaipsniui susiformuoja mikrobrūkšniai, įdubimai ir netolygūs kontaktų raštai, kurie pažeidžia sandarinimo vientisumą. Žvilgsnis pro padidinimą kartu su bandymais traukti sandarinimą naudojant pavyzdinius paketus parodo, ar jūsų VFFS mašinos žandikaulių ausčių reikia sureguliuoti ar pakeisti. Reguliarios jūsų VFFS mašinos techninės priežiūros grafikai – dažniausiai grindžiami gamybos valandomis arba ciklų skaičiumi – neleidžia išvengiamoms sandarinimo klaidoms virsti sisteminėmis kokybės problemomis.
Laukimo laikas ir aušinimo fazės valdymas
Laikas, kurį VFFS mašina laiko sandarinimo žabangas uždarytas prie plėvelės, tiesiogiai veikia sandarinimo stiprumą ir nuoseklumą. Nepakankamas laikas neleidžia VFFS mašinai pasiekti visiško molekulinio ryšio tarp plėvelės sluoksnių, todėl susidaro silpni sandarinimai, kurie nutrūksta per tvarkymą. Per ilgas laikas VFFS mašinoje gali sukelti nereikalingą plėvelės blogėjimą ir sulėtinti gamybos našumą be proporcingo sandarinimo pagerėjimo. Optimalus VFFS mašinos laikas subalansuoja visišką šiluminę lydymą su gamybos greičiu ir kinta priklausomai nuo plėvelės tipo, storio ir medžiagos sudėties.
Aušinimo etapas po to, kai VFFS mašinos sandarinimo žnyplės atleidžia pakuotę, yra vienodai svarbus, tačiau dažnai nepastebimas. Pakankamas aušinimo laikas prieš tai, kol VFFS mašina perkelia pakuotę į priekį, užtikrina, kad sandarinimo siūlė visiškai sušaltų ir pasiektų maksimalią tempimo stiprumą. Aukšto greičio VFFS mašinų veikimo metu šis aušinimo laikotarpis gali trukti tik milisekundes, tačiau jis lemia skirtumą tarp stiprių, patikimų sandarinimo siūlių ir siūlių, kurios linkusios į lėtą deformaciją ir sugenda. VFFS mašinos konvejerio greičio ir aušinimo bokšto nustatymų reguliavimas užtikrina, kad pakuotės paliktų sandarinimo zoną su visiškai sušalusiais ir ilgaamžiais sandarinimo siūlėmis.
Plėvelės medžiagos parinkimas ir suderinamumas
Plėvelės tipų supratimas VFFS mašinų veikimui
Ne visi plėvelės vienodai veikia VFFS mašinoje, o medžiagų pasirinkimas labai paveikia sandarinimo vientisumą ir bendrą įrangos našumą. Polietilenas, polipropilenas, poliesteris ir specialiais dengiamaisiais sluoksniais padengtos plėvelės turi skirtingus lydymosi taškus, sandarinimo temperatūrų intervalus bei mechanines savybes, kurios veikia VFFS mašinos sandarinimo kokybę. Pasirinkus VFFS mašinai tinkamą plėvelę su atitinkamomis karštojo sandarinimo charakteristikomis, užtikrinama, kad medžiaga reaguotų numatyta tvarka į VFFS mašinos šiluminį profilį. Medžiagų techninių duomenų lapų peržiūra ir bandymo paleidimai su konkrečia VFFS mašina padeda išvengti brangios gamybos prastovų ir sandarinimo defektų, kurie kyla dėl netinkamų medžiagų.
Drėgmės kiekis plėvelės medžiagose sukuria paslėptas problemas, susijusias su VFFS mašinos sandarinimo patikimumu. Plėvelės, laikomos drėgnoje aplinkoje, įsisavina drėgmę, kuri trukdo VFFS mašinos sandarinimo procesui ir silpnina molekulinį ryšį tarp sluoksnių. Plėvelės išankstinis kondicionavimas kontroliuojamoje drėgmėje ir temperatūroje prieš įkraunant ją į VFFS mašiną žymiai pagerina sandarinimo vientisumą. Daugelis pažangių VFFS mašinų įrenginių apima klimato kontrolės arba džiovinamųjų medžiagų saugyklų sistemas, kad būtų palaikomos optimalios plėvelės sąlygos ir maksimaliai padidintas sandarinimo patikimumas gamybos metu.
Plėvelės bandymas ir VFFS mašinos sandarinimo našumo patikrinimas
Sisteminiai plėvelės bandymo protokolai užtikrina, kad jūsų VFFS įrenginys veiktų su medžiagomis, kurios patvirtintos kaip užtikrinančios stiprius sandarinimus. Atplėšimo stiprumo bandymai, sprogimo stiprumo vertinimas ir vakuumo išlaikymo bandymai su užsandarintais mėginiais parodo, ar jūsų VFFS įrenginys sukuria sandarinimus, atitinkančius produkto specifikacijas. Sudarant medžiagų kvalifikavimo matricą jūsų VFFS įrenginiui dokumentuojama, kurios plėvelės veikia optimaliai konkrečiomis nuostatomis ir greičiais. Šis nuorodinis žinynas pašalina spėliojimus, kai keičiamos medžiagos arba įvertinami nauji plėvelių tiekėjai jūsų VFFS įrenginiui.
Sealų kokybės rodiklių stebėjimas laikui bėgant atskleidžia tendencijas jūsų VFFS mašinos našumo srityje ir parodo, kada reikia atlikti taisomąją priežiūrą. Statistinio proceso valdymo ar defektų sekimo sistemų, specialiai sukurtų jūsų VFFS mašinai, įdiegimas suteikia ankstyvą įspėjimą apie sandarinimo kokybės prastėjimą dar prieš tai sukeliant masinius gamybos nesėkmes. Reguliarios sandarinimo bandymų rezultatų audito procedūros nukreipia VFFS mašinos priežiūros sprendimus ir remia nuolatinio tobulėjimo pastangas, kurios daugkartiniais gamybos ciklais padidina sandarinimo patikimumą.
DUK
Kokie yra dažniausiai pasitaikančios VFFS mašinos sandarinimo nesėkmės priežastys?
Būdingos VFFS mašinos sandarinimo gedimų priežastys yra nepakankama žandikaulių temperatūra, neteisingai sujungtos sandarinimo paviršiai, per trumpas laikymo laikas arba nesuderinami plėvelės medžiagų tipai. Temperatūros nuokrypis įvyksta, kai šildymo elementai susidėvi, todėl VFFS mašina praranda šiluminę stabilumą. Išnaudoti arba pasislinkę žandikauliai neleidžia vienodai paskirstyti slėgio, todėl kraštai lieka silpnai užsandarinti. Per didelė drėgmė arba drėgmė saugant plėvelę taip pat pažeidžia VFFS mašinos sandarinimo vientisumą, trukdydama molekuliniam sujungimui. Reguliarios temperatūros kontrolė, žandikaulių išlyginimo tikrinimai ir plėvelės paruošimas padeda išvengti daugumos VFFS mašinos sandarinimo defektų dar prieš tai paveikiant gamybą.
Kaip dažnai reikėtų atlikti VFFS mašinos sandarinimo priežiūrą ir bandymus?
Daugelis gamintojų rekomenduoja kasdienines vizualines VFFS mašinos sandarinimo žnyplių patikras ir kartą per savaitę atlikti šiluminį profiliavimą, kad būtų galima kuo anksčiau aptikti besiformuojančias problemas. Išsami VFFS mašinos priežiūra, įskaitant slėgio kalibravimą, šiluminį žemėlapį ir sandūrų traukos bandymus, turėtų būti atliekama kas mėnesį arba kas ketvirtį – priklausomai nuo gamybos apimties. Didelės našumo arba nuolatinės veiklos VFFS mašinų įrenginiai naudingiausi nuo savaitinės priežiūros procedūrų, kurios padeda nuolat išlaikyti aukštą sandūrų kokybę. Priežiūros intervalų stebėjimas lyginant su sandūrų defektų dažniu padeda optimizuoti Jūsų VFFS mašinos techninės priežiūros grafiką ir išvengti nereikalingos prastovos.
Ar VFFS mašina gali išlaikyti sandūrų vientisumą naudojant kelis plėvelės tipus?
Taip, tinkamai sukonfigūruota vffs mašina gali apdoroti kelis plėvelės tipus, kiekvienam medžiagai pritaikydama temperatūrą, slėgį ir laiką, per kurį slėgis veikia. Tačiau dažni medžiagų keitimai reikalauja atidžios vffs mašinos nustatymų perkalinibravimo ir patvirtinimo bandymų, kad būtų užtikrinta, jog sandarinimo siūlės atitinka nustatytus reikalavimus. Kiekvienos patvirtintos plėvelės optimalių vffs mašinos parametrų dokumentavimas leidžia greitai keisti medžiagas ir užtikrinti nuoseklią sandarinimo siūlių kokybę visoms medžiagų rūšims. Vffs mašinos paruošimo vadovo, kuriame pateikti išbandyti nustatymai kiekvienai medžiagai, sukūrimas pagreitina gamybos perėjimus ir sumažina sandarinimo defektus per medžiagų keitimo laikotarpius.

 EN