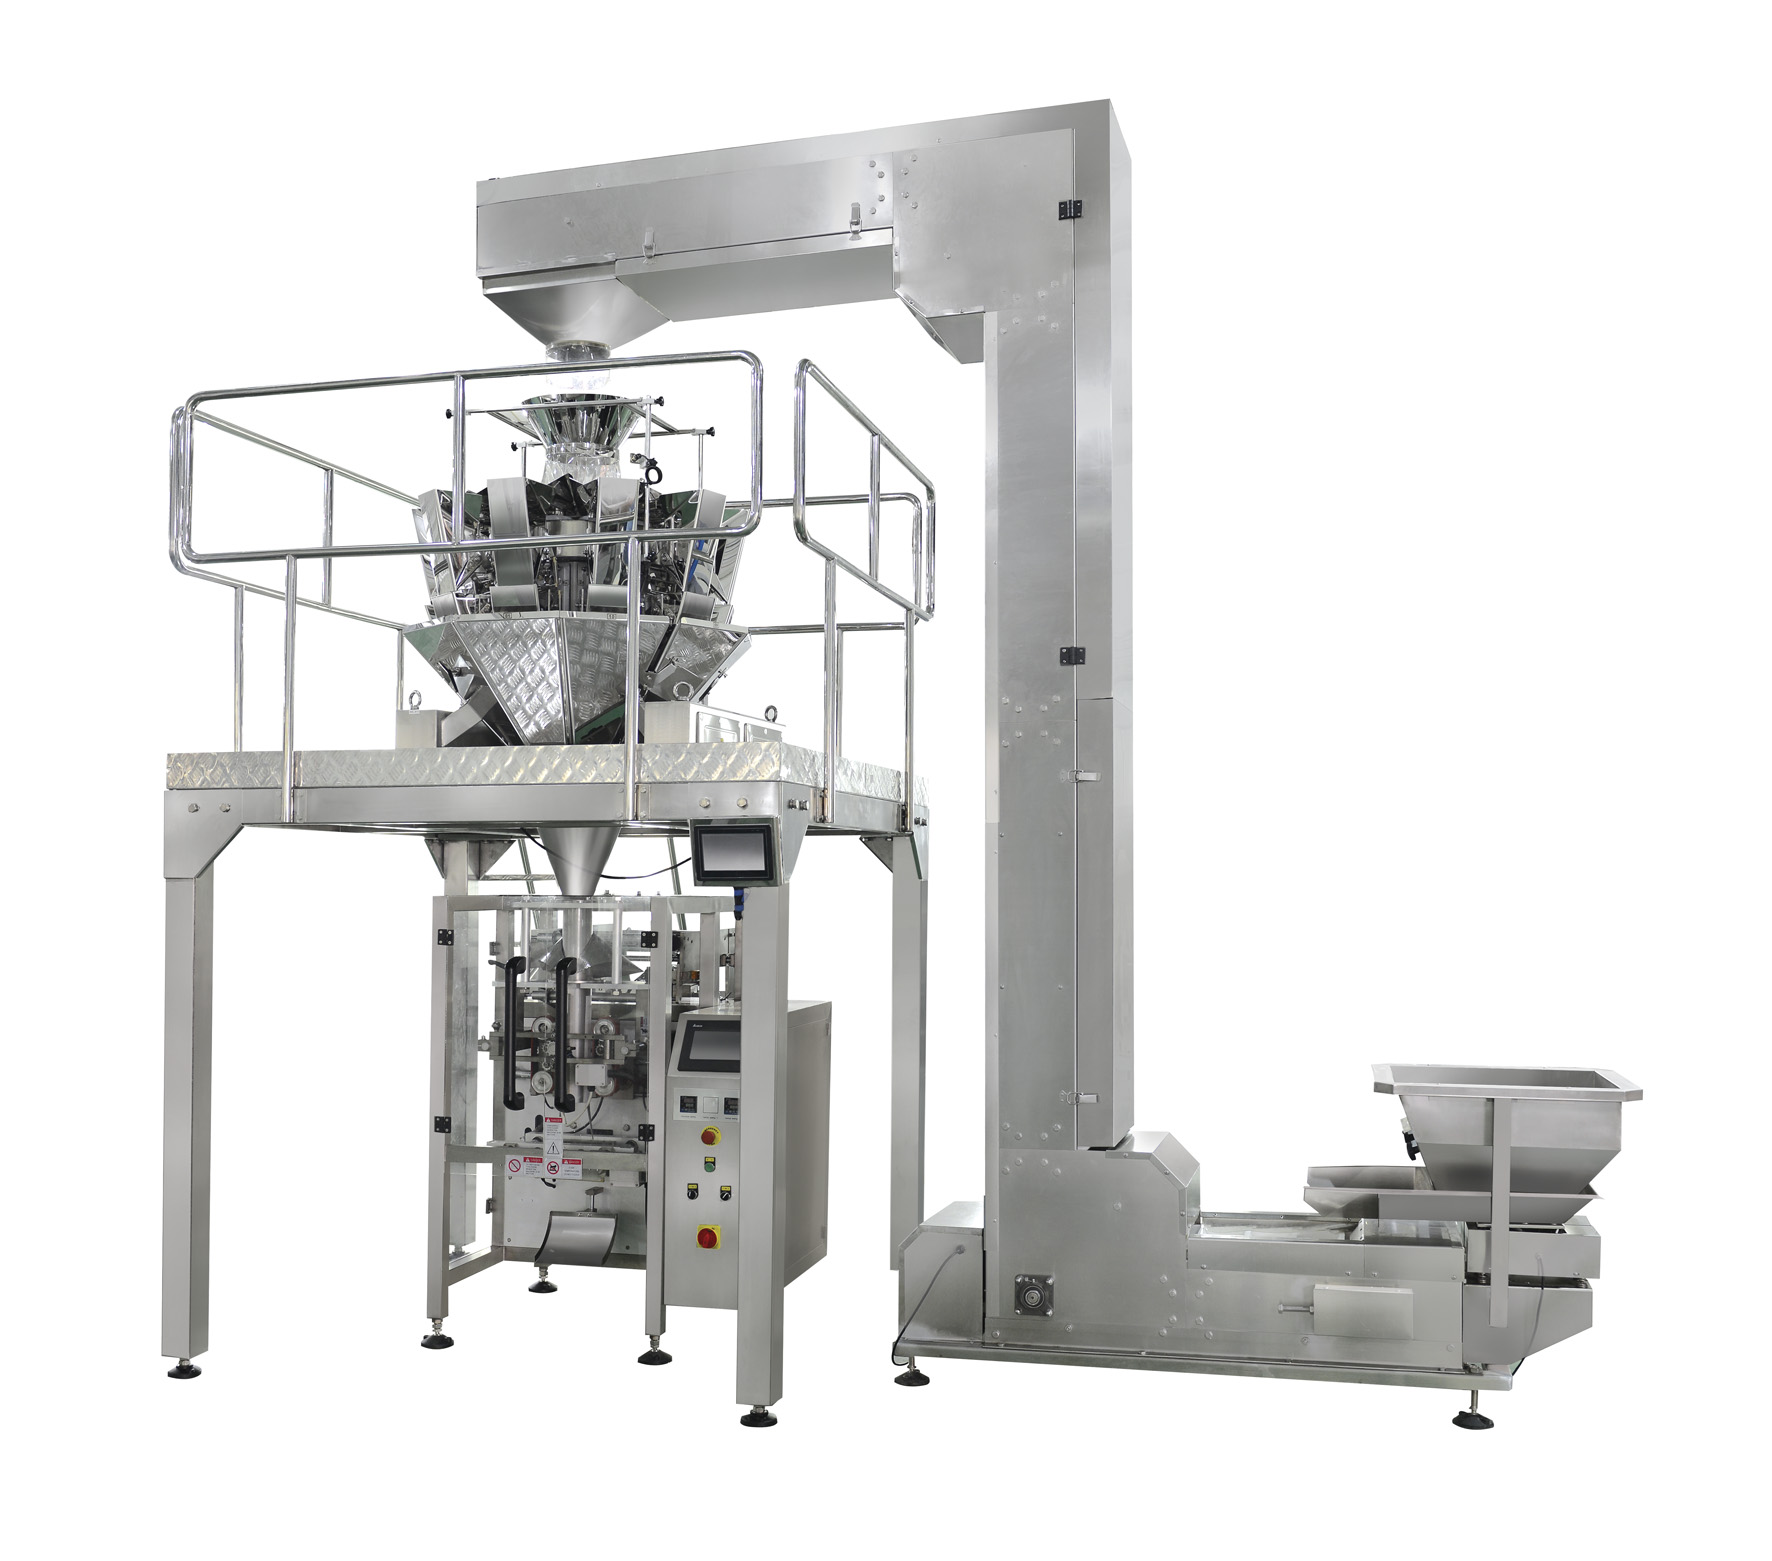
Integrita tesnenia patrí medzi najdôležitejšie ukazovatele výkonnosti akéhokoľvek stroja VFFS v baliacej priemyselnej oblasti. Stroj VFFS, ktorý zabezpečuje silné a konzistentné tesnenia, má priamy vplyv na čerstvosť výrobku, stabilitu na polici a spokojnosť zákazníkov, zároveň zníži nákladné opätovné spracovanie a odpad. Porozumenie tomu, ako zlepšiť integritu tesnenia stroja VFFS, vyžaduje systematický prístup, ktorý kombinuje znalosti o zariadení, preventívnu údržbu, kompatibilitu materiálov a školenie obsluhy. Tento komplexný sprievodca preskúmava praktické stratégie, ktoré výrobcovia a odborníci v oblasti balenia používajú na dosiahnutie a udržanie vynikajúcej kvality tesnenia stroja VFFS počas celých výrobných cyklov.
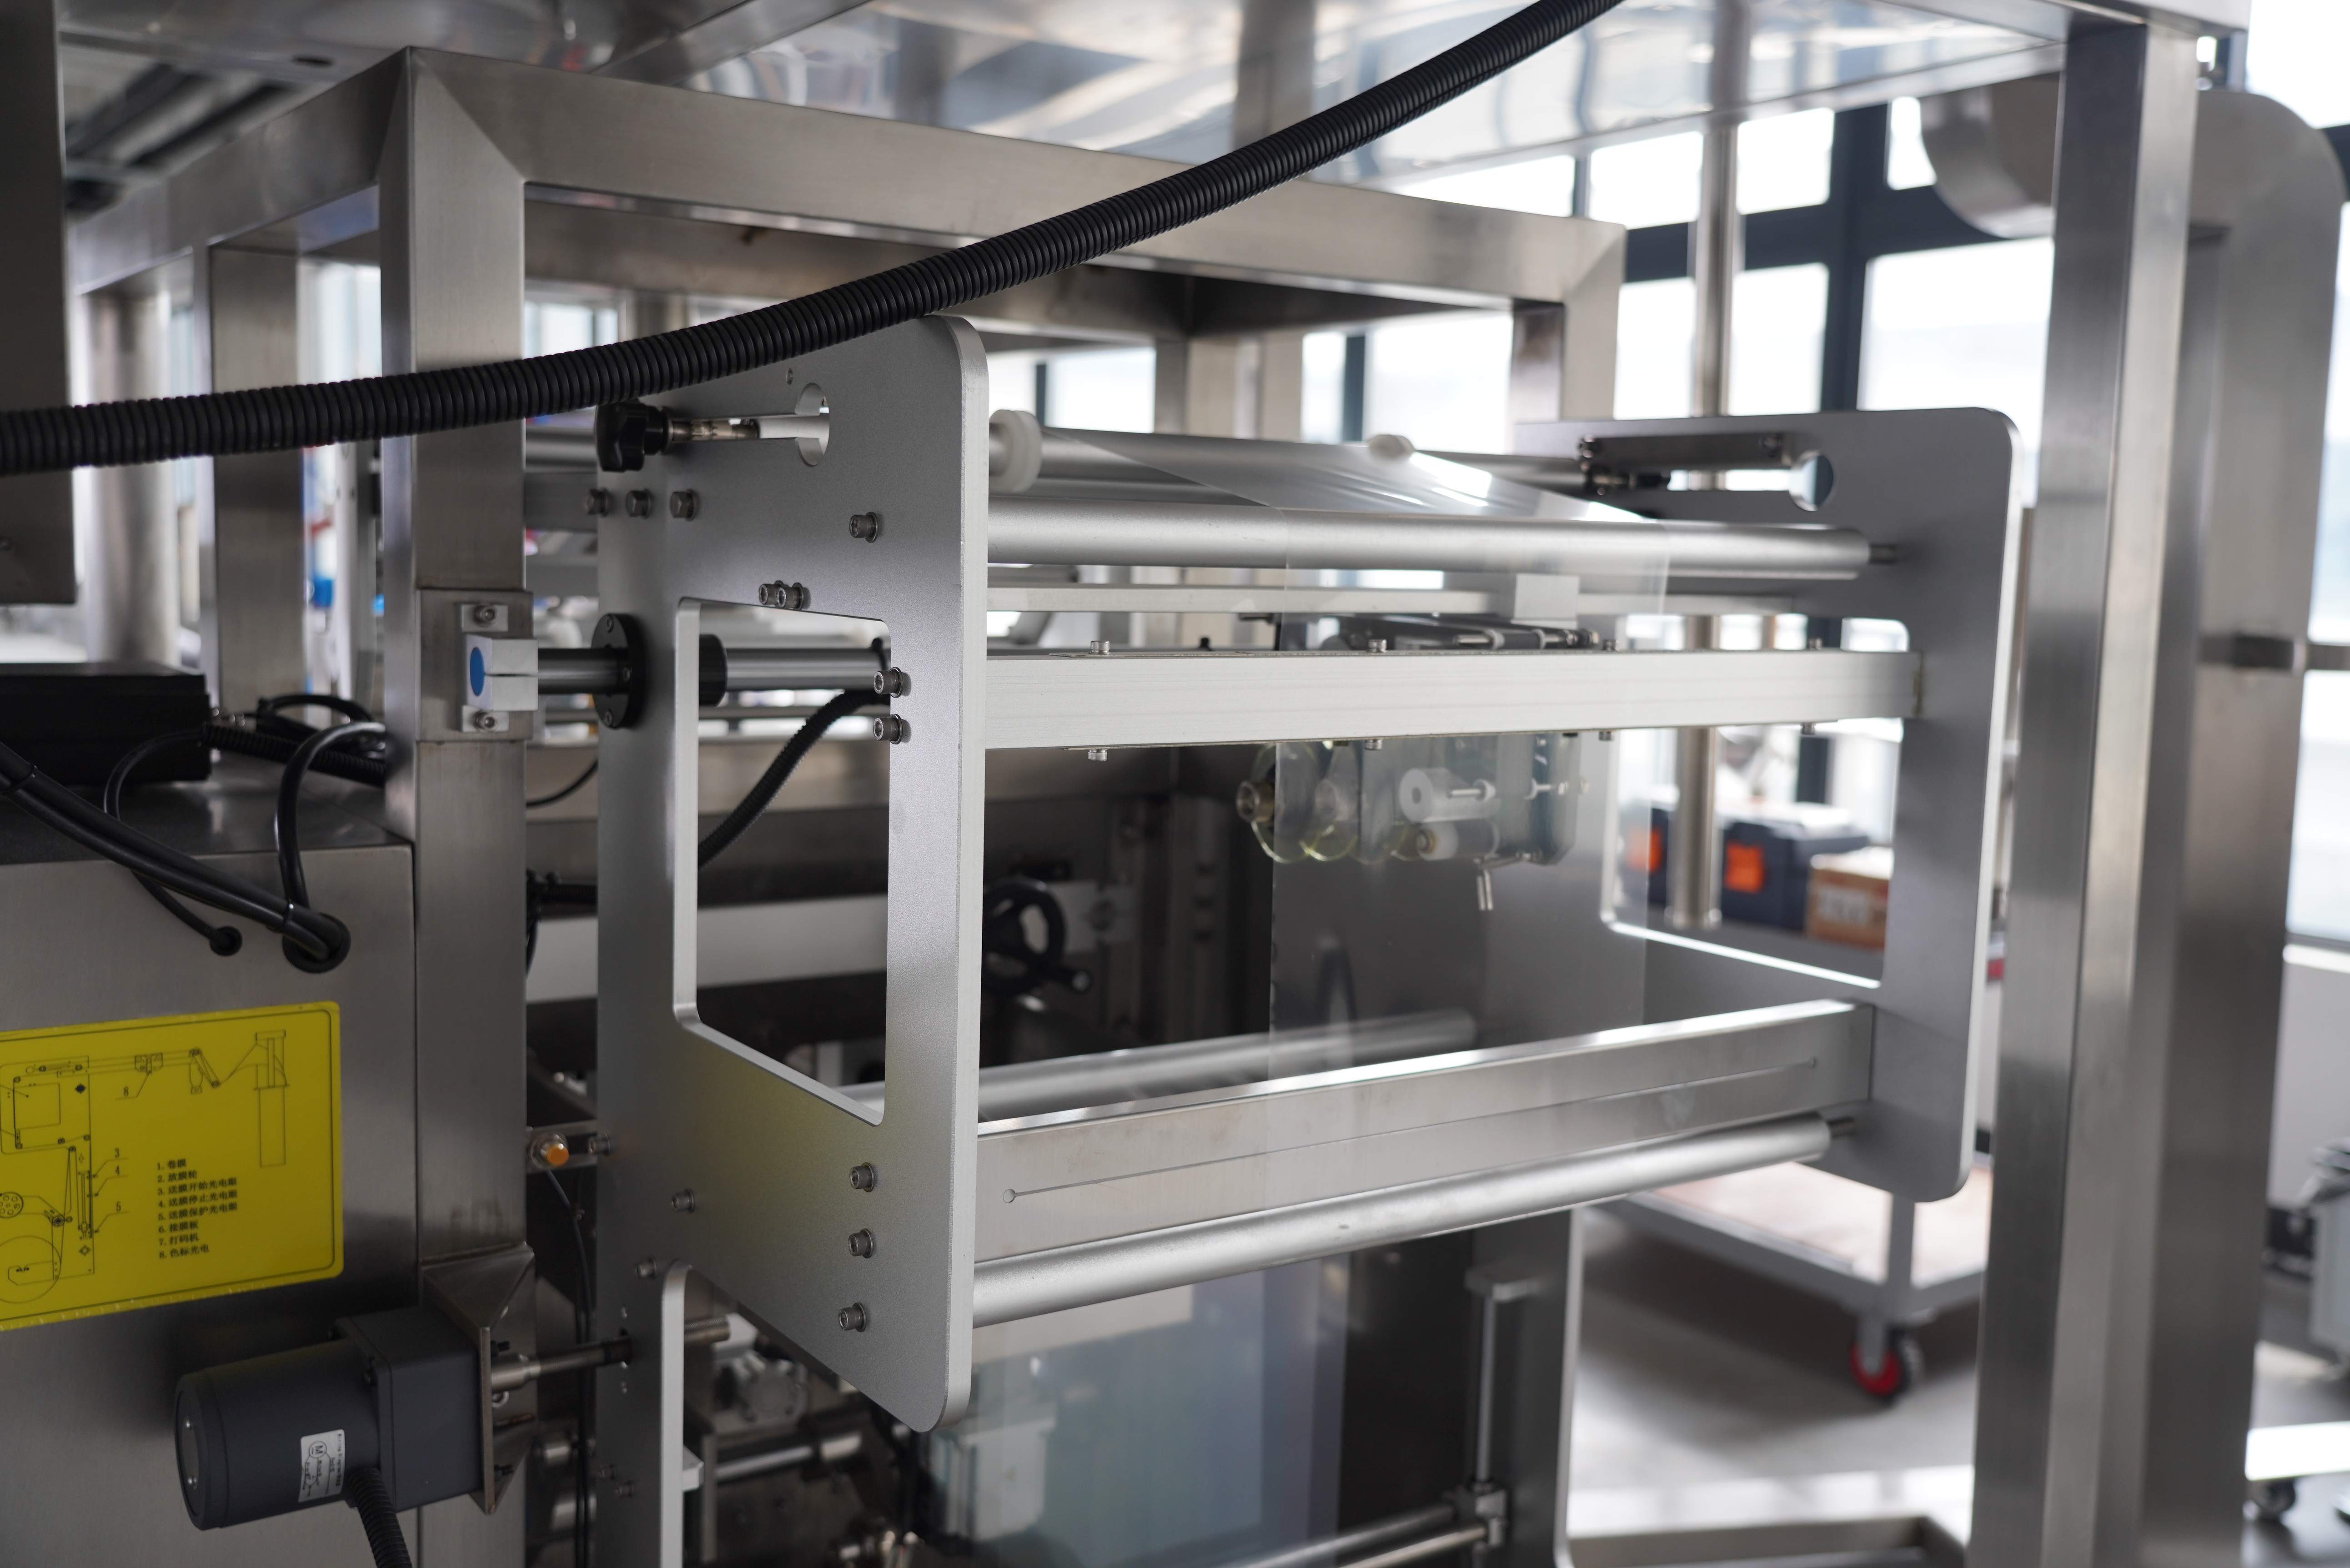
Každý operátor a technik údržby vffs stroja vie, že poruchy závesov sa priamo prejavujú stratou príjmov, sťažnosťami zákazníkov a potenciálnymi spätnými výbermi výrobkov. vffs stroj návrh závisí od presnej tepelnej regulácie, konštantnosti prívodu materiálu a správneho zarovnania tlaku čelistí, aby sa vytvorili spoľahlivé závesy odolné voči preprave, skladovaniu a manipulácii. Investícia času do optimalizácie závesov vffs stroja prináša merateľné výsledky prostredníctvom zvýšenej výťažnosti pri prvej pokuse, zníženia odpadu materiálu a posilnenia renomé značky na konkurenčných trhoch.
Tepelné nastavenia a rozloženie tepla
Kalibrácia teploty závesu pre váš vffs stroj
Teplota zatáčania je základom výkonu stroja VFFS, avšak mnohí obsluhoví pracovníci používajú prednastavené nastavenia bez pochopenia materiálovo špecifických požiadaviek. Každý typ fólie, jej hrúbka a povlak vyžadujú presné teplotné okno pre optimálne zatáčanie na stroji VFFS. Systémové testovanie teplôt od nízkeho východiskového nastavenia smerom nahor pomáha identifikovať minimálnu tepelnú energiu potrebnú na vytvorenie trvalých záverov bez poškodenia štruktúry fólie. Väčšina výrobcov strojov VFFS odporúča začať o 10–15 °C nižšie ako cieľová teplota a postupne ju zvyšovať, kým sa neobjavia konzistentné a pevné závery.
Rozdiel teplôt po celej dĺžke tesniacej čeľuste je ďalšou skrytou príčinou nekonzistentného tesnenia na strojoch VFFS. Infračervené teplomery a termovízne kamery odhaľujú horúce miesta a chladné zóny na tesniacich povrchoch vašich strojov VFFS, čo negatívne ovplyvňuje kvalitu tesnenia. Pravidelné termické profilovanie povrchov čeľustí strojov VFFS zabezpečuje rovnomerné rozloženie tepla a pomáha identifikovať degradované vyhrievacie prvky ešte predtým, ako ovplyvnia výrobu. Dokumentovanie teplotných údajov v čase vytvára údržbový základ pre váš stroj VFFS a spúšťa nápravné opatrenia v prípade, že hodnoty vykročia mimo prijateľných rozsahov.
Cykly ohrievania a protokoly uvádzania zariadenia do prevádzky
Rýchle spustenie výroby pred dosiahnutím tepelnej rovnováhy vašej vffs strojovej jednotky je bežnou chybou, ktorá spôsobuje chyby pri zatáčaní v počiatočných výrobných šaržiach. Zatváracie čeľuste vffs strojovej jednotky vyžadujú dostatočný čas na predohriatie, aby dosiahli stabilnú prevádzkovú teplotu a udržali ju počas celej smeny. Zavedenie štandardizovaného postupu predohrievania vffs strojovej jednotky – zvyčajne 15 až 30 minút v závislosti od veľkosti zariadenia – umožňuje dosiahnuť tepelnú stabilitu ešte pred začiatkom vysokorýchlostných výrobných cyklov. Táto prax eliminuje prvých 50 až 100 balení, ktoré často vykazujú nedostatočnú pevnosť zatáčania kvôli neúplnému tepelnému prispôsobeniu vffs strojovej jednotky.
Tlak čeľustí a mechanické zarovnanie
Optimalizácia tlaku zatváracích čeľustí na vašej vffs strojovej jednotke
Tlak aplikovaný tesniacimi čelistami priamo určuje, ako účinne vytvára zariadenie VFFS hermetické uzávery a koľko deformácie materiálu vznikne počas tohto procesu. Nedostatočný tlak vytvára slabé uzávery, ktoré sú zraniteľné voči prebodnutiu a oddeľovaniu vrstiev, zatiaľ čo nadmerný tlak zariadenia VFFS môže poškodiť celistvosť fólie a zrýchliť opotrebovanie čelistí. Väčšina výrobcov zariadení VFFS uvádza optimálne rozsahy tlaku v technickej dokumentácii, avšak podmienky na mieste často vyžadujú jemné nastavenie podľa typu fólie, jej hrúbky a relatívnej vlhkosti vzduchu. Použitie manometra alebo iného meracieho zariadenia počas nastavovania zabezpečuje, že vaše zariadenie VFFS bude trvalo pracovať v ideálnom rozsahu.
Opotrebovanie a nesprávna poloha čeľustí postupne a ticho zhoršujú kvalitu závesov na strojoch VFFS po tisíckach cyklov. Tesniace povrchy stroja VFFS postupne vyvíjajú mikroškrabiny, vrypy a nerovnomerné kontaktné vzory, ktoré kompromitujú konzistenciu tesnenia. Vizuálna kontrola pod zväčšením spolu s testmi odtrhnutia tesnenia na vzorkových baleniach odhaľuje, či je potrebné upraviť alebo vymeniť čeľuste stroja VFFS. Pravidelný servis stroja VFFS – zvyčajne založený na počte prevádzkových hodín alebo počte cyklov – zabraňuje tomu, aby sa predvídateľné chyby tesnenia stali systematickými problémami kvality.
Doba zdržania a riadenie fázy chladenia
Doba zadržania, teda doba, počas ktorej stroj VFFS drží zatvorené tesniace čeľuste proti fólii, ovplyvňuje priamo pevnosť a konzistenciu zvarov. Nedostatočná doba zadržania bráni stroju VFFS v dosiahnutí úplného molekulárneho zvarenia medzi vrstvami fólie, čo má za následok slabé zvary, ktoré sa počas manipulácie porúšajú. Príliš dlhá doba zadržania na stroji VFFS môže spôsobiť nadmerné degradovanie fólie a spomaliť výrobný výkon bez úmerného zlepšenia kvality zvarov. Optimálna doba zadržania stroja VFFS vyváži úplné tepelné zvarenie s rýchlosťou výroby a závisí od typu fólie, jej hrúbky a zloženia materiálu.
Fáza chladenia po uvoľnení tesniacich čelistí stroja VFFS je rovnako kritická, avšak často opomínaná. Zabezpečenie dostatočného času na chladenie predtým, než stroj VFFS posunie balenie ďalej, zaisťuje úplné ztvrdnutie zvaru a vytvorenie jeho plnej ťahovej pevnosti. Pri vysokorýchlostných prevádzkach stroja VFFS môže táto doba chladenia trvať len milisekundy, avšak práve ona rozhoduje o tom, či budú zvary silné a spoľahlivé alebo či budú náchylné na deformáciu a poruchu. Prispôsobením rýchlosti dopravnej pásky stroja VFFS a nastavení chladiacej veže sa zabezpečí, že balenia opustia zónu zvárania s úplne ztvrdnutými a trvanlivými zvarmi.
Výber a kompatibilita filmového materiálu
Pochopte typy fólií pre prevádzku stroja VFFS
Nie všetky fólia sa na zariadeniach VFFS správajú rovnako a výber materiálu výrazne ovplyvňuje kvalitu zvarov a celkový výkon zariadenia. Polyetylén, polypropylén, polyester a špeciálne povlakové fólia majú každá svoje jedinečné teploty topenia, rozsahy teploty zvárania a mechanické vlastnosti, ktoré ovplyvňujú kvalitu zvarov na zariadeniach VFFS. Výber fólia kompatibilného so zariadením VFFS s vhodnými hodnotami tepelnej zvárateľnosti zaisťuje, že materiál reaguje predvídateľne na tepelný profil zariadenia VFFS. Konzultácia technických údajov materiálu a vykonanie skúšobných behov s konkrétnym zariadením VFFS predchádza drahým výrobným oneskoreniam a chybám pri zváraní spôsobeným nekompatibilnými materiálmi.
Obsah vlhkosti v fóliových materiáloch vytvára skryté výzvy pre tesnosť uzatvárania strojov VFFS. Fólie uložené v vlhkom prostredí absorbujú vlhkosť, ktorá narušuje proces uzatvárania na strojoch VFFS a oslabuje molekulárne väzby medzi jednotlivými vrstvami. Predbežné kondicionovanie fólie pri kontrolovanej vlhkosti a teplote pred jej vložením do stroja VFFS výrazne zlepšuje konzistenciu uzatvárania. Mnoho pokročilých inštalácií strojov VFFS zahŕňa systémy regulácie klímy alebo suché skladovacie systémy, aby sa udržali optimálne podmienky fólie a maximalizovala spoľahlivosť uzatvárania počas výroby.
Testovanie fólie a overenie výkonu uzatvárania stroja VFFS
Systematické protokoly testovania fólií zabezpečujú, že vaša vffs strojová jednotka funguje s materiálmi, ktoré boli overené a dokážu vytvárať pevné uzávery. Testovanie odolnosti voči odlepu, posúdenie odolnosti voči prasknutiu a testy udržania vákua na uzavretých vzorkách odhaľujú, či uzávery vytvorené vašou vffs strojovou jednotkou spĺňajú špecifikácie pre daný výrobok. Vytvorenie matice kvalifikácie materiálov pre vašu vffs strojovú jednotku dokumentuje, ktoré fólie dosahujú optimálne výsledky pri konkrétnych nastaveniach a rýchlostiach. Tento referenčný sprievodca eliminuje odhadovanie pri zmene materiálov alebo pri hodnotení nových dodávateľov fólií pre vašu vffs strojovú jednotku.
Sledovanie metrík kvality závesov v čase odhaľuje trendy výkonu vašej vffs strojovej súpravy a upozorňuje na potrebu nápravného údržbového zásahu. Zavedenie štatistického riadenia procesov alebo systémov sledovania chýb špecifických pre vašu vffs strojovú súpravu poskytuje včasné varovanie pred degradáciou závesov, ešte predtým, než dôjde k rozsiahlym poruchám výroby. Pravidelné auditovanie výsledkov skúšok závesov riadi rozhodnutia o údržbe vffs strojovej súpravy a podporuje úsilie o neustále zlepšovanie, ktoré zvyšujú spoľahlivosť závesov v niekoľkých výrobných obdobiach.
Často kladené otázky
Aké sú najčastejšie príčiny porúch závesov vffs strojovej súpravy?
Bežné poruchy závesov vffs strojov vznikajú kvôli nedostatočnej teplote čelistí, nesprávne zarovnaným tesniacim povrchom, nedostatočnému času uzatvárania alebo nekompatibilným materiálom fólie. Teplotný posun nastáva, keď sa tepelné prvky opotrebujú, čo spôsobuje straty tepelnej konzistencie vffs stroja. Opotrebované alebo posunuté čelisti bránia rovnomernému rozloženiu tlaku a ponechávajú slabé tesnenia pozdĺž okrajov. Vysoká vlhkosť alebo vlhkosť pri skladovaní fólie tiež kompromitujú integritu tesnení vffs stroja tým, že rušia molekulárne väzby. Pravidelné monitorovanie teploty, kontrola zarovnania čelistí a kondicionovanie fólie predchádzajú väčšine defektov tesnení vffs stroja, kým by mohli ovplyvniť výrobu.
Ako často by mal vffs stroj prechádzať údržbou a testovaním tesnení?
Väčšina výrobcov odporúča denné vizuálne kontroly tesniacich čelistí stroja VFFS a týždenné termické profilovanie, aby sa čo najskôr zistili vznikajúce problémy. Komplexná údržba stroja VFFS vrátane kalibrácie tlaku, termickej mapy a skúšok pevnosti zvarov by mala prebiehať mesačne alebo štvrťročne, podľa objemu výroby. Inštalácie strojov VFFS s vysokou rýchlosťou alebo nepretržitým prevádzkovým režimom profitujú z týždenných údržbových rutín, ktoré zabezpečujú stálu kvalitu zvarov. Sledovanie intervalov údržby vzhľadom na mieru chýb zvarov pomáha optimalizovať plán údržby stroja VFFS a predchádzať zbytočnému výpadku.
Môže stroj VFFS udržiavať celistvosť zvarov pri použití viacerých typov fólií?
Áno, správne nakonfigurovaný vffs stroj dokáže spracovávať viacero typov fólií úpravou teploty, tlaku a doby pôsobenia pre každý materiál. Avšak častá výmena materiálov vyžaduje starostlivú rekali-bráciu nastavení vffs stroja a overovacie testovanie, aby sa zabezpečilo, že zvary spĺňajú špecifikácie. Dokumentovanie optimalizovaných parametrov vffs stroja pre každý schválený typ fólie umožňuje rýchle výmeny a konzistentnú kvalitu zvarov naprieč rôznymi typmi materiálov. Vytvorenie návodu na nastavenie vffs stroja s overenými nastaveniami pre každý materiál urýchľuje prechody výroby a minimalizuje chyby pri zvaroch počas obdobia výmeny.

 EN