 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/24
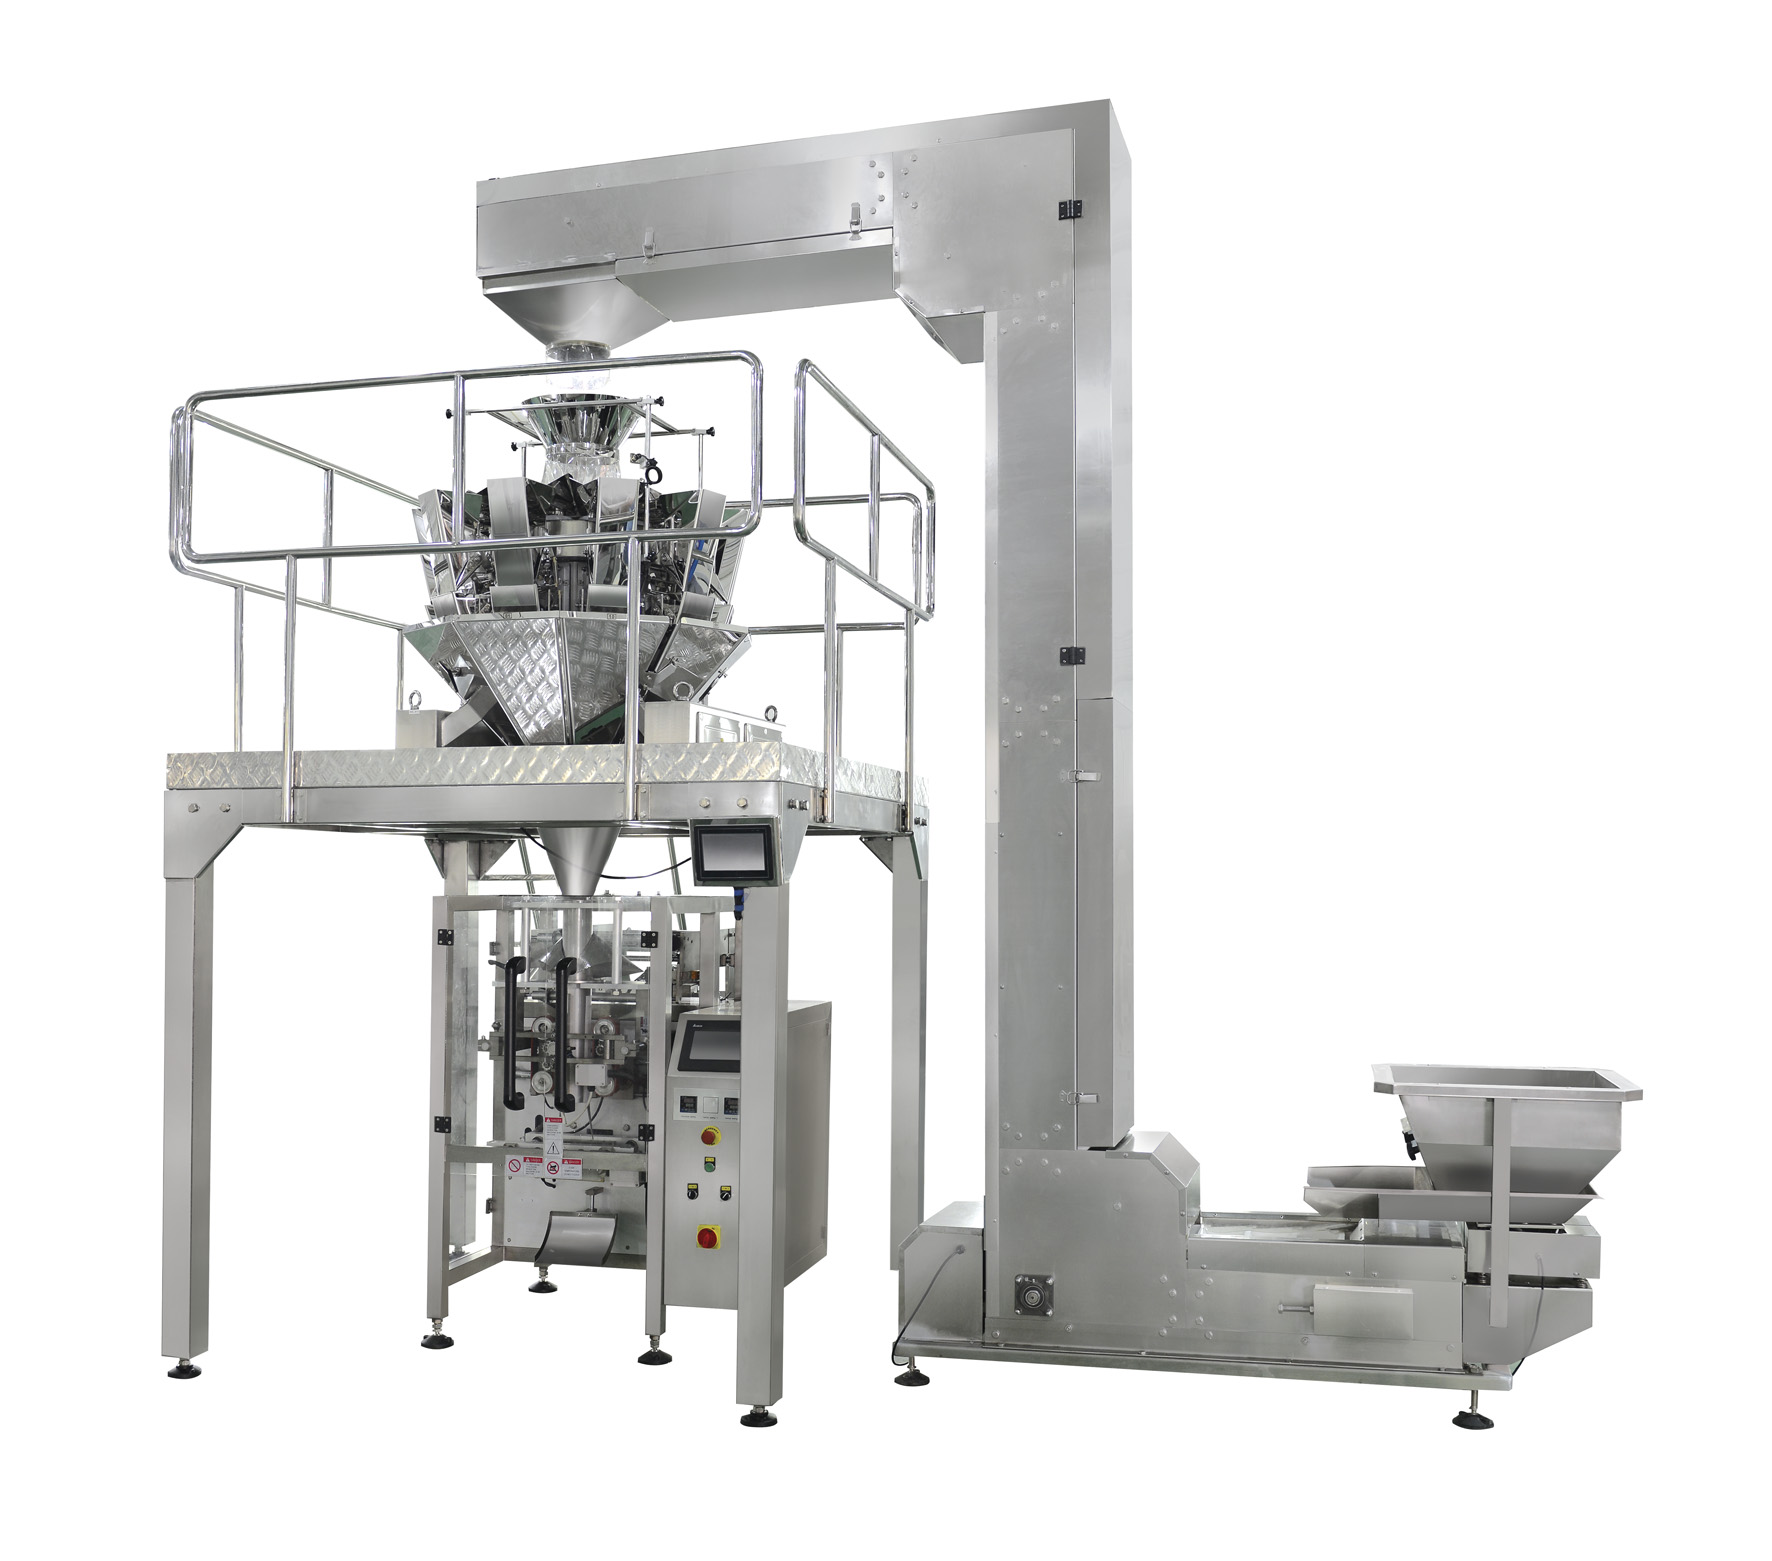
Tiivistyksen eheys on yksi tärkeimmistä suorituskykyindikaattoreista kaikissa VFFS-koneiden käyttötilanteissa pakkausteollisuudessa. VFFS-kone, joka tuottaa vahvoja ja tasaisia tiivistyksiä, vaikuttaa suoraan tuotteen tureshuuteen, hyllyasemasta riippuvaan vakauttaan ja asiakastyytyväisyyteen sekä vähentää kalliita uudelleenvalmistuksia ja jätettä. VFFS-koneen tiivistyksen eheyden parantamisen ymmärtäminen edellyttää systemaattista lähestymistapaa, jossa yhdistyvät laitteistoon liittyvä osaaminen, ennakoiva huolto, materiaalien yhteensopivuus ja käyttäjäkoulutus. Tässä kattavassa oppaassa käsitellään käytännöllisiä strategioita, joita valmistajat ja pakkausalan ammattilaiset käyttävät saavuttaakseen ja ylläpitääkseen erinomaista VFFS-koneen tiivistystä koko tuotantokauden ajan.
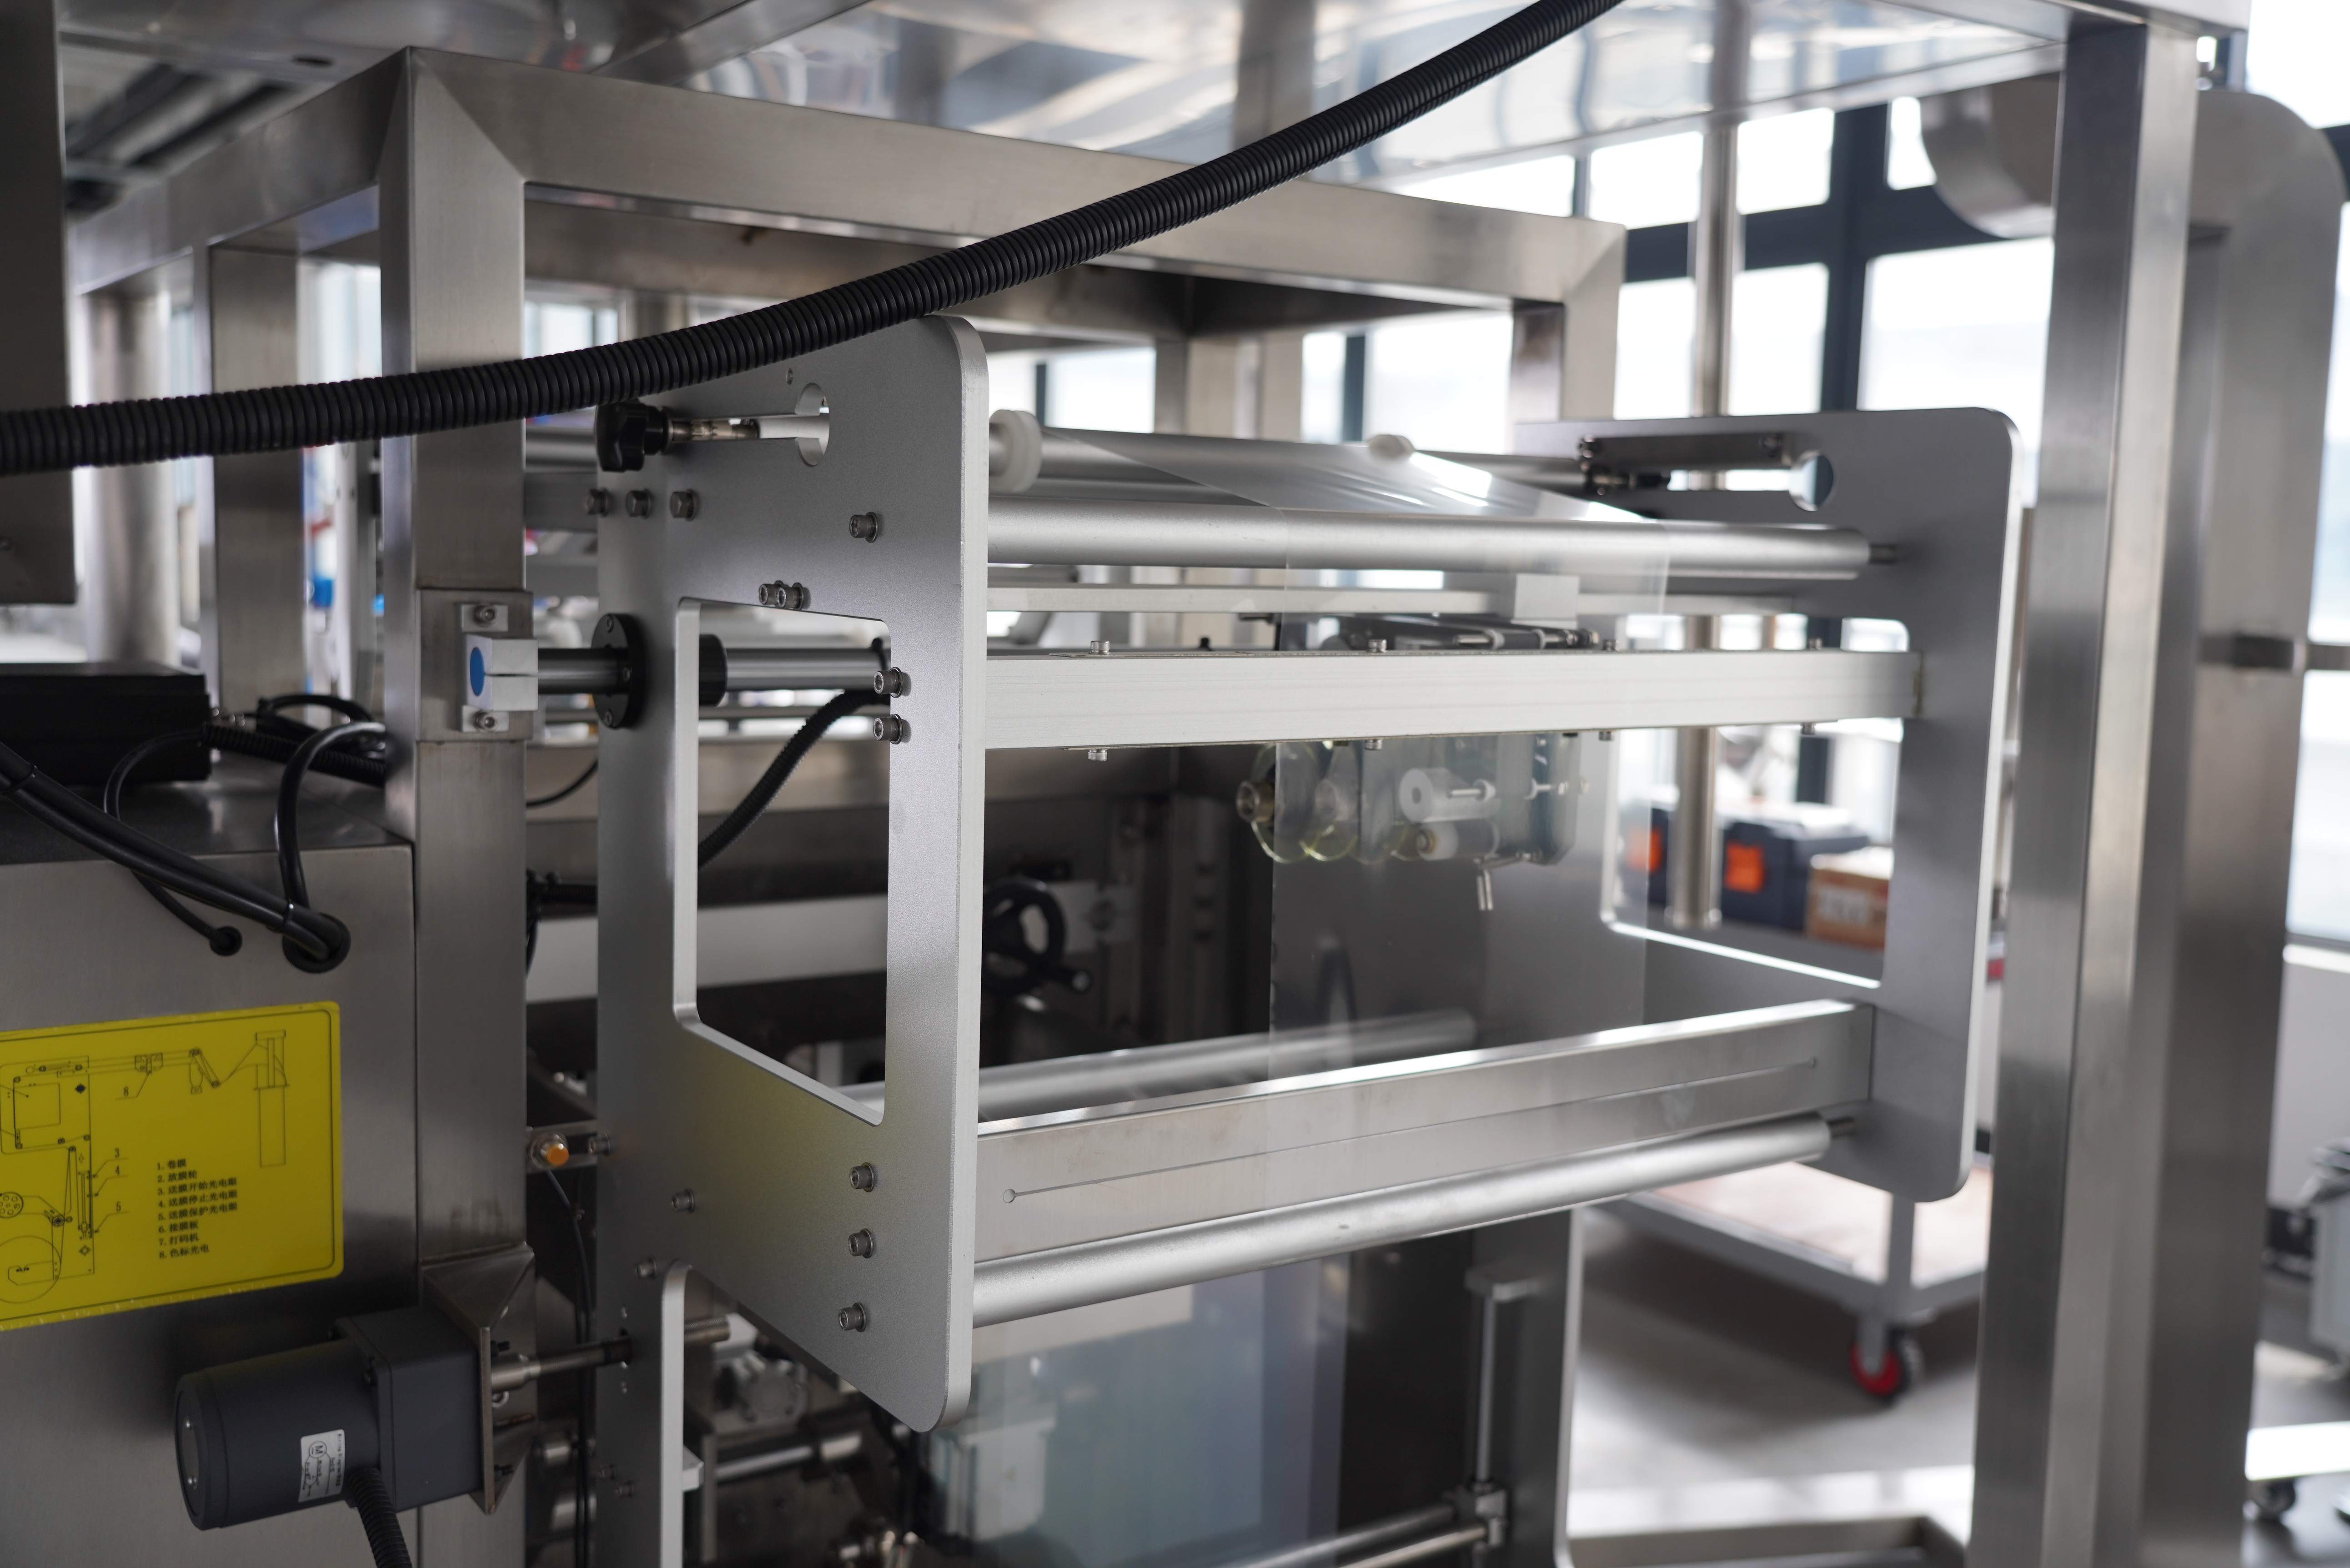
Jokainen VFFS-koneen käyttäjä ja huoltoteknikko ymmärtää, että tiivistysten epäonnistuminen johtaa suoraan tulojen menetykseen, asiakasvalituksiin ja mahdollisiin tuotetakaisinottoihin. vffs machine suunnittelu perustuu tarkkaan lämpötilan säätöön, materiaalin syöttönopeuden tasaisuuteen ja puristusleukojen oikeaan asentoon, jotta luodaan luotettavia tiukkuuksia, jotka kestävät kuljetusta, varastointia ja käsittelyä. Ajan investointi VFFS-koneen tiukkuuksien optimointiin tuottaa konkreettisia hyötyjä parantuneen ensimmäisen kerran hyväksytyn tuotannon, vähentyneen materiaalihävikin ja vahvemman brändin maineen muodossa kilpailuun alttiissa markkinoilla.
Tiivistystä lämpötilalla on perusta VFFS-koneen suorituskyvylle, mutta monet käyttäjät käyttävät oletusasetuksia ymmärtämättä materiaaliin erityisesti liittyviä vaatimuksiaan. Jokainen kalvotyyppi, paksuus ja pinnoite vaatii tarkkaa lämpötila-ikkunaa optimaalista VFFS-koneen tiivistystä varten. Lämmön testaaminen systemaattisesti alhaalisesta peruslämpötilasta ylöspäin auttaa tunnistamaan pienimmän lämmön määrän, joka tarvitaan kestävien tiivistysten luomiseen ilman kalvon rakenteen heikentämistä. Useimmat VFFS-konevalmistajat suosittelevat aloittamaan 10–15 astetta Celsius-astikolla tavoitelämpötilaa alempana ja nostavan lämpötilaa vähitellen, kunnes saavutetaan johdonmukaiset ja vahvat tiivistykset.
Lämpötilan vaihtelu sulkuurassa on toinen piilotettu syy VFFS-koneen epävakaaseen sulkuun. Infrapunaslämpömittarit ja lämpökuvakamerat paljastavat kuumia kohtia ja kylmiä alueita VFFS-koneen sulkualueilla, mikä heikentää sulun laatua. Säännöllinen lämpöprofiilointi VFFS-koneen urien pinnalla varmistaa tasaisen lämmönjakautumisen ja auttaa tunnistamaan kuluneet lämmityselementit ennen kuin ne vaikuttavat tuotantoon. Lämpötilalukemien dokumentointi ajan mittaan luo huoltoperustan VFFS-koneellesi ja käynnistää korjaavat toimet, kun arvot poikkeavat hyväksyttävistä rajoista.
Tuotantoon siirtyminen ennen kuin vffs-kone saavuttaa lämpötasapainonsa on yleinen virhe, joka aiheuttaa sulkuvirheitä alussa tuotettujen erien pakkausten sulkuissa. Vffs-koneen sulkuhampaiden lämpötilan tulee nousta riittävän pitkän lämmityksen jälkeen vakioon ja pysyä vakiona koko työvuoron ajan. Standardoidun vffs-koneen lämmitysprotokollan käyttöönotto – yleensä 15–30 minuuttia laitteen koon mukaan – mahdollistaa lämpötasapainon saavuttamisen ennen korkean nopeuden tuotantoa. Tämä käytäntö poistaa ne ensimmäiset 50–100 pakkausta, joissa sulut ovat usein heikkoja vffs-koneen epätäydellisen lämpötilakonditionoinnin vuoksi.
Tiukentavien leukaosien kohdistama paine määrittää suoraan, kuinka tehokkaasti VFFS-kone luo ilmatiukat tiukennukset ja kuinka paljon materiaalia muovautuu prosessin aikana. Liian alhainen paine johtaa heikoihin tiukennuksiin, jotka ovat alttiita pistosvaurioille ja kerrosten irtoamiselle, kun taas liian korkea VFFS-koneen paine voi heikentää kalvon eheytta ja kiihdyttää leukaosien kulumista. Useimmat VFFS-konevalmistajat määrittelevät teknisessä dokumentaatiossaan optimaaliset painealueet, mutta käytännön olosuhteet vaativat usein tarkempaa säätöä kalvotyypin, kalvon paksuuden ja ilman kosteuden perusteella. Painemittarin tai muun mittalaitteen käyttö asennusvaiheessa varmistaa, että VFFS-kone toimii jatkuvasti optimaalisella alueella.
Leuan kulumisen ja epäsuoraisuuden vaikutukset heikentävät hiljaa VFFS-koneen tiivistystä tuhansien käyttökertojen aikana. VFFS-koneen tiivistyspintojen pinnalle muodostuu ajan myötä mikroviilauksia, painumia ja epätasaisia kosketuskohtia, mikä heikentää tiukkuuden yhtenäisyyttä. Suurennettuna tehtävä visuaalinen tarkastus yhdessä otospakkausten tiukkuustestien kanssa paljastaa, tarvitseeko VFFS-koneen leuat säätöä tai vaihtoa. Säännölliset VFFS-koneen huoltosuunnitelmat – yleensä perustuvat tuotantotunteihin tai käyttökertojen määrään – estävät ehkäistävissä olevien tiukkuusvirheiden muodostumisen laajamittaisiksi laatumongelmiksi.
Käyttöaika, eli aika, jonka aikana VFFS-kone pitää sulkuhampaat kiinni kalvossa, vaikuttaa suoraan sulkujen lujuuteen ja yhtenäisyyteen. Liian lyhyt käyttöaika estää VFFS-konetta saavuttamasta täydellistä molekulaarista sidosta kalvokerrosten välillä, mikä johtaa heikoihin sulkeumiin, jotka epäonnistuvat käsittelyn aikana. Liian pitkä käyttöaika VFFS-koneessa voi aiheuttaa tarpeetonta kalvon hajoamista ja hidastaa tuotantoprosessia ilman vastaavaa parannusta sulkuissa. Optimaalinen VFFS-koneen käyttöaika tasapainottaa täydellisen lämpösulautuksen ja tuotantonopeuden, ja se vaihtelee kalvon tyypin, paksuuden ja materiaalin koostumuksen mukaan.
Jäähdytysvaihe vffs-koneen tiukentumispuristinten irrottamisen jälkeen on yhtä tärkeä, mutta sitä ei usein oteta huomioon. Riittävän jäähdytysajan antaminen ennen kuin vffs-kone siirtää pakkausta eteenpäin varmistaa, että tiukentuma kovettuu täysin ja saavuttaa kokonaisen vetolujuutensa. Korkean nopeuden vffs-koneen toiminnassa tämä jäähdytysaika voi olla vain millisekunteja, mutta se on ratkaiseva ero vahvojen, luotettavien tiukentumien ja niiden tiukentumien välillä, jotka ovat alttiita muodonmuutokselle ja epäonnistumiselle. Vffs-koneen kuljetinbeltin nopeuden ja jäähdytystornin asetusten säätäminen varmistaa, että pakkaukset poistuvat tiukentumavyöhykkeeltä täysin kovettuneilla, kestävillä tiukentumilla.
Ei kaikki kalvot toimi yhtä hyvin VFFS-koneessa, ja materiaalin valinta vaikuttaa merkittävästi tiivistyksen laatuun ja kokonaiskoneen suorituskykyyn. Polyeteeni, polypropyleeni, polyesteeri ja erikoispuolitettujen kalvojen sulamispisteet, tiivistysalueet ja mekaaniset ominaisuudet vaihtelevat, mikä vaikuttaa VFFS-koneen tiivistystuloksiin. VFFS-koneelle sopivan kalvon valinta, jolla on riittävät kuumatiivistysarvot, varmistaa, että materiaali reagoi ennustettavasti VFFS-koneen lämpöprofiiliin. Materiaalin teknisten tietolehtien tarkastelu ja kokeilukäynnöt omalla VFFS-koneellanne estävät kalliita tuotantokatkoksia ja tiivistysvirheitä, jotka johtuvat yhteensopimattomista materiaaleista.
Kalomateriaalin kosteuspitoisuus aiheuttaa piilotettuja haasteita VFFS-koneen tiivistystekniikan luotettavuudelle. Kosteassa ympäristössä säilytetyt kalvot imevät kosteutta, mikä häiritsee VFFS-koneen tiivistysprosessia ja heikentää kerrosten välisiä molekulaarisia sidoksia. Kalvon esikäsittely säädetyssä kosteus- ja lämpötilaympäristössä ennen sen lataamista VFFS-koneeseen parantaa merkittävästi tiivistyksen tasalaatuisuutta. Monet edistyneet VFFS-koneasennukset sisältävät ilmastointijärjestelmiä tai kuivaimvarastointijärjestelmiä kalvon optimaalisen tilan säilyttämiseksi ja tiivistyksen luotettavuuden maksimoimiseksi tuotannossa.
Järjestelmälliset kalvojen testausprotokollat varmistavat, että vffs-koneesi toimii materiaaleilla, joiden tiedetään tuovan vahvoja sulkeumia. Irrotuslujuustestit, räjähtämislujuuksien arviointi ja tyhjiöpitoisuuden testit suljetuista näytteistä paljastavat, täyttääkö vffs-koneesi tuottamat sulkeumat tuotteen vaatimukset. Vffs-koneellesi luotu materiaalikelpoisuusmatriisi dokumentoi, mitkä kalvot toimivat parhaiten tietyillä asetuksilla ja nopeuksilla. Tämä viiteopas poistaa arvaamisen, kun materiaaleja vaihdetaan tai kun uusia kalvotoimittajia arvioidaan vffs-koneellesi.
Seurantaan perustuvien tiivistysten laatumittareiden tarkastelu ajan myötä paljastaa suuntauksia vffs-koneen suorituskyvyn kehityksessä ja osoittaa, milloin korjaava huolto on tarpeen. Tilastollisen prosessin ohjauksen tai vffs-koneelle tarkoitettujen viallisten tuotteiden seurantajärjestelmien käyttöönotto antaa varhaisvaroituksen tiivistysten heikkenemisestä ennen kuin laajamittaisia tuotantovikoja ilmenee. Säännölliset tiivistystestien tulosten tarkastukset ohjaavat vffs-koneen huoltopäätöksiä ja tukevat jatkuvaa parannustyötä, joka kertyy tiivistysten luotettavuuden parantumisena useiden tuotantokausien aikana.
Yleisiä VFFS-koneen tiivistysten vikoja aiheuttavat riittämätön leuan lämpötila, epäkohdassa olevat tiivistyspinnat, riittämätön painamisaika tai yhteensopimattomat kalvomateriaalit. Lämpötilan poikkeama johtuu lämmityselementtien kulumisesta, mikä aiheuttaa VFFS-koneen lämpötilan epävakauden. Kulumiset tai siirtyneet leuat estävät tasaisen painejakauman, jolloin reunoille muodostuu heikkoja tiukistuksia. Korkea ilmankosteus tai kosteus kalvomateriaalin varastoinnissa vaarantaa myös VFFS-koneen tiukistusten eheyttä häiritsemällä molekulaarista sidosta. Säännöllinen lämpötilan seuranta, leuan kohdistustarkistukset ja kalvon esikäsittely estävät useimmat VFFS-koneen tiukistusvirheet ennen kuin ne vaikuttavat tuotantoon.
Useimmat valmistajat suosittelevat vffs-koneen tiivistysleukojen visuaalista tarkastusta päivittäin ja lämpöprofiilointia viikoittain, jotta mahdolliset ongelmat voidaan havaita varhain. Laajamittainen vffs-koneen huolto, johon kuuluvat painekalibrointi, lämpökartointi ja tiivistysten vetokokeet, tulisi suorittaa kuukausittain tai neljännesvuosittain tuotantomäärän mukaan. Korkean nopeuden tai jatkuvatoimisten vffs-koneiden asennuksissa viikoittainen huoltorutiini auttaa ylläpitämään tiivistysten laatua johdonmukaisesti. Huoltovälien seuraaminen tiivistysten virheiden määrän suhteessa auttaa optimoimaan vffs-koneen huoltoajanjaksoja ja estämään tarpeetonta käyttökatkoa.
Kyllä, oikein konfiguroitu VFFS-kone voi käsitellä useita eri kalvotyyppejä säätämällä lämpötilaa, painetta ja kuumennusaikaa jokaiselle materiaalille. Kuitenkin useat materiaalinvaihdot vaativat huolellista uudelleenkalibrointia VFFS-koneen asetuksissa ja validointitestejä, jotta tiivistykset täyttävät vaaditut vaatimukset. Optimoitujen VFFS-koneen parametrien dokumentointi jokaiselle hyväksytylle kalvolle mahdollistaa nopeat vaihdot ja yhtenäisen tiivistysten laadun kaikenlaisissa materiaaleissa. VFFS-koneen asennusopas, jossa on testatut asetukset jokaiselle materiaalille, nopeuttaa tuotannon siirtymiä ja vähentää tiivistysvirheitä vaihtojen aikana.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

