 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/10/24
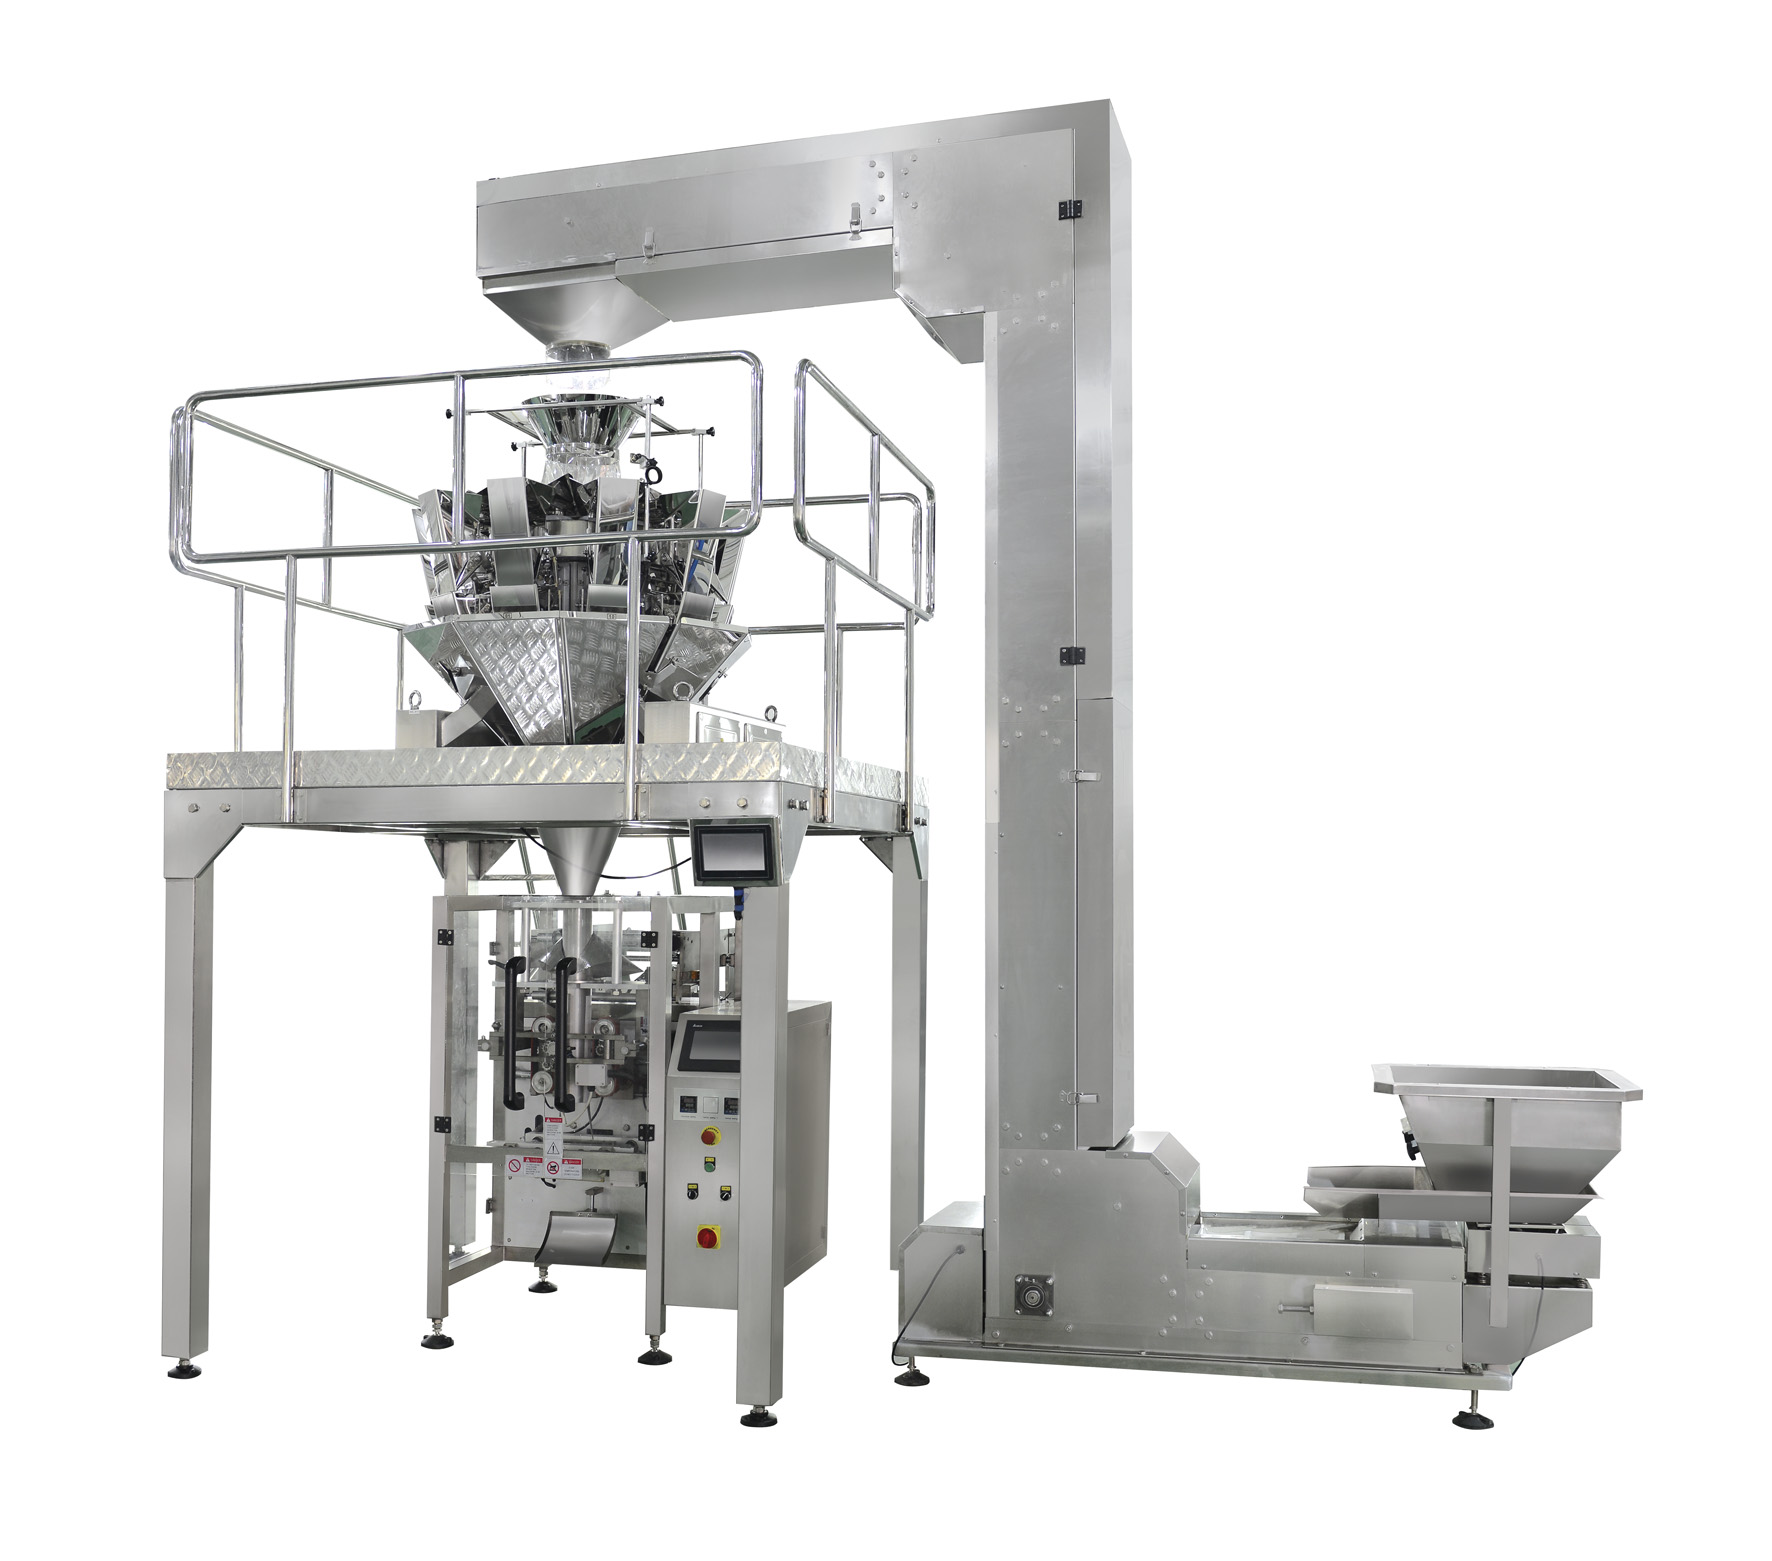
Цілісність шва є одним із найважливіших показників ефективності роботи будь-якої машини VFFS у пакувальній галузі. Машина VFFS, яка забезпечує міцні й стабільні шви, безпосередньо впливає на свіжість продукту, стабільність його зберігання на полицях та задоволеність клієнтів, а також зменшує витрати, пов’язані з повторною обробкою та відходами. Щоб зрозуміти, як покращити цілісність шва на машинах VFFS, потрібен системний підхід, що поєднує знання про обладнання, профілактичне технічне обслуговування, сумісність матеріалів та підготовку операторів. У цьому комплексному посібнику розглядаються практичні стратегії, які використовують виробники та фахівці з упакування для досягнення й підтримки високої якості шва на машинах VFFS протягом усього виробничого циклу.
Кожен оператор і технік з обслуговування машини VFFS розуміє, що збій у герметизації безпосередньо призводить до втрат доходу, скарг споживачів та потенційного вилучення продукції з ринку. машина vffs конструкція залежить від точного термоконтролю, стабільності подачі матеріалу та правильної регулювання тиску затискних губок, щоб створювати надійні шви, які витримують транспортування, зберігання та обробку. Інвестування часу в оптимізацію герметизації на машині VFFS забезпечує вимірні результати: підвищення коефіцієнта виходу придатної продукції з першого проходу, зменшення відходів матеріалу та посилення репутації бренду на конкурентних ринках.
Температура герметизації є основою продуктивності машини VFFS, однак багато операторів використовують типові налаштування, не розуміючи специфічних вимог свого матеріалу. Кожен тип плівки, її товщина та покриття вимагають точно визначеного температурного діапазону для оптимальної герметизації на машині VFFS. Систематичне тестування температур — від низьких початкових значень до більших — допомагає визначити мінімальну кількість тепла, необхідну для створення міцних швів без пошкодження структури плівки. Більшість виробників машин VFFS рекомендують починати на 10–15 °C нижче цільової температури й поступово підвищувати її, доки не буде досягнуто стабільних і міцних швів.
Різниця температур по поверхні герметизуючої щелепи — ще одна прихована причина нестабільності герметизації на машинах VFFS. Інфрачервоні термометри та тепловізійні камери виявляють гарячі ділянки й холодні зони на герметизуючих поверхнях вашої машини VFFS, що погіршує якість герметизації. Регулярне теплове профілювання поверхонь щелеп машини VFFS забезпечує рівномірний розподіл тепла й допомагає виявити зношені нагрівальні елементи до того, як вони вплинуть на виробництво. Документування показань температури протягом часу створює базовий рівень технічного обслуговування для вашої машини VFFS і спонукає до коригувальних дій, коли значення виходять за припустимі межі.
Поспішне запускання виробництва до того, як машина VFFS досягне теплової рівноваги, — поширена помилка, що призводить до дефектів упаковки в перших партіях продукції. Захоплювальні губки машини VFFS потребують достатнього часу для прогріву, щоб досягти стабільної робочої температури й зберігати її протягом усього змінного циклу. Впровадження стандартизованого протоколу прогріву машини VFFS — зазвичай 15–30 хвилин, залежно від розміру обладнання — забезпечує теплову стабільність перед початком високошвидкісного виробництва. Ця практика усуває перші 50–100 упаковок, які часто мають слабкі шви через неповне теплове налаштування машини VFFS.
Тиск, що створюють замикальні губки, безпосередньо визначає ефективність герметичного ущільнення на машині VFFS та ступінь деформації матеріалу під час процесу. Недостатній тиск призводить до слабких ущільнень, які легко проколюються й розшаровуються, тоді як надмірний тиск машини VFFS може порушити цілісність плівки й прискорити знос губок. Більшість виробників машин VFFS вказують оптимальні діапазони тиску у технічній документації, але в умовах експлуатації часто потрібна точна настройка з урахуванням типу плівки, її товщини та відносної вологості навколишнього повітря. Використання манометра або іншого вимірювального пристрою під час налаштування забезпечує стабільну роботу машини VFFS у межах ідеального діапазону.
Зношування й неправильне вирівнювання щелеп призводять до поступового погіршення якості ущільнення на машинах VFFS протягом тисяч циклів. Ущільнювальні поверхні щелеп машини VFFS поступово набувають мікроподряпин, вм’ятин і нерівномірних контактних патернів, що порушує стабільність ущільнення. Візуальний огляд під збільшенням разом із тестами на відрив ущільнення на зразках упаковок дозволяє визначити, чи потрібно регулювати або замінювати щелепи вашої машини VFFS. Регулярні графіки технічного обслуговування машини VFFS — зазвичай на основі робочих годин або кількості циклів — запобігають перетворенню усунених дефектів ущільнення на системні проблеми якості.
Час утримання — це тривалість, протягом якої машина VFFS утримує запечатувальні губки замкненими щодо плівки, — безпосередньо впливає на міцність та стабільність шва. Недостатній час утримання не дозволяє машині VFFS досягти повного молекулярного з’єднання між шарами плівки, що призводить до слабких швів, які руйнуються під час обробки. Занадто тривалий час утримання на машині VFFS може спричинити надмірне розкладання плівки й знизити продуктивність виробництва, не забезпечуючи пропорційного покращення якості шва. Оптимальний час утримання для машини VFFS забезпечує баланс між повним термічним злиттям шарів і швидкістю виробництва; його значення залежить від типу плівки, її товщини та складу матеріалу.
Етап охолодження після розведення замикальних губок машина VFFS є однаково критичним, але часто ігнорується. Забезпечення достатнього часу охолодження до того, як машина VFFS перемістить упаковку вперед, гарантує повне затвердіння шва й формування його повної розривної міцності. У режимі високошвидкісної роботи машини VFFS цей період охолодження може тривати лише кілька мілісекунд, проте саме він визначає різницю між міцними, надійними швами та швами, схильними до повзучості й руйнування. Налаштування швидкості конвеєра машини VFFS та параметрів охолоджувальної вежі забезпечує вихід упаковок із зони запайки з повністю затверділими, стійкими швами.
Не всі плівки однаково працюють на машинах VFFS, а вибір матеріалу кардинально впливає на міцність швів і загальну продуктивність обладнання. Поліетилен, поліпропілен, поліестер та спеціальні покриті плівки мають різні температури плавлення, діапазони термозварювання й механічні властивості, що впливають на якість швів на машинах VFFS. Вибір плівки, сумісної з машиною VFFS, із відповідними характеристиками термозварювання забезпечує передбачувану реакцію матеріалу на тепловий профіль машини VFFS. Ознайомлення з технічними даними матеріалів і проведення пробних запусків на вашій конкретній машині VFFS запобігають дорогостоячим простоюм у виробництві та дефектам швів, спричиненим несумісними матеріалами.
Вміст вологи в плівкових матеріалах створює приховані проблеми щодо герметичності упаковувальних машин VFFS. Плівки, зберігані в приміщеннях із високою вологістю, поглинають вологу, що заважає процесу герметизації на машинах VFFS і послаблює молекулярні зв’язки між шарами. Попереднє кондиціонування плівки за контрольованих параметрів вологості й температури перед її завантаженням у машину VFFS значно покращує стабільність герметизації. Багато сучасних установок машин VFFS оснащено системами клімат-контролю або системами зберігання з використанням сухих агентів для підтримання оптимальних умов для плівки та максимізації надійності герметизації під час виробництва.
Системні протоколи випробування плівок забезпечують роботу вашого обладнання VFFS із матеріалами, які доведено забезпечують міцні зварні шви. Випробування на відшарування, оцінка міцності на розрив та тести з утриманням вакууму на зварених зразках показують, чи відповідають зварні шви, отримані за допомогою вашого обладнання VFFS, специфікаціям продукту. Створення матриці кваліфікації матеріалів для вашого обладнання VFFS документує, які плівки працюють оптимально при певних налаштуваннях і швидкостях. Цей довідковий посібник усуває необхідність у припущеннях під час зміни матеріалів або оцінки нових постачальників плівок для вашого обладнання VFFS.
Аналіз показників якості герметизації з часом виявляє тенденції у роботі вашого обладнання VFFS і вказує на моменти, коли необхідно провести коригувальне технічне обслуговування. Впровадження систем статистичного контролю процесів або відстеження дефектів, спеціально розроблених для вашого обладнання VFFS, забезпечує раннє попередження про деградацію герметизації ще до масових виробничих збоїв. Регулярні аудити результатів тестування герметизації спрямовують рішення щодо технічного обслуговування обладнання VFFS і підтримують заходи безперервного вдосконалення, що поступово збільшують надійність герметизації протягом кількох виробничих циклів.
Поширені несправності ущільнень на машинах VFFS виникають через недостатню температуру захоплювальних губок, неправильне вирівнювання поверхонь ущільнення, недостатній час утримання або несумісність матеріалів плівки. Температурний дрейф виникає, коли нагрівальні елементи зношуються, що призводить до втрати термічної стабільності машини VFFS. Зношені або зміщені губки перешкоджають рівномірному розподілу тиску, у результаті чого ущільнення по краях стають слабкими. Висока вологість або наявність вологи під час зберігання плівки також порушує цілісність ущільнень машини VFFS, оскільки заважає молекулярному зчепленню. Регулярний контроль температури, перевірка вирівнювання губок та кондиціонування плівки запобігають більшості дефектів ущільнень на машинах VFFS до того, як вони вплинуть на виробництво.
Більшість виробників рекомендують щоденні візуальні перевірки захоплювальних губок машина VFFS та щотижневе термальне профілювання, щоб вчасно виявити виникаючі проблеми. Комплексне технічне обслуговування машини VFFS, включаючи калібрування тиску, термальне картографування та випробування з’єднань на розрив, слід проводити щомісяця або раз на чотири місяці залежно від обсягу виробництва. Встановлення машини VFFS для високошвидкісного або безперервного виробництва вимагає щотижневого технічного обслуговування, щоб постійно забезпечувати якість з’єднань. Ведення обліку інтервалів технічного обслуговування порівняно з рівнем браку з’єднань допомагає оптимізувати графік обслуговування машини VFFS та запобігти зайвому простою.
Так, правильно налаштований vffs-верстат може обробляти кілька типів плівки шляхом регулювання температури, тиску та часу витримки для кожного матеріалу. Однак часті зміни матеріалу вимагають ретельної повторної калібрування параметрів vffs-верстата й перевірочних випробувань, щоб забезпечити відповідність герметичних швів заданим специфікаціям. Документування оптимальних параметрів vffs-верстата для кожної затвердженої плівки дозволяє швидко здійснювати зміну матеріалів і забезпечувати стабільну якість герметичних швів при роботі з різними типами матеріалів. Складання посібника з налаштування vffs-верстата із перевіреними параметрами для кожного матеріалу прискорює перехід між виробничими циклами й мінімізує дефекти герметичних швів у періоди зміни матеріалів.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

