 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/24
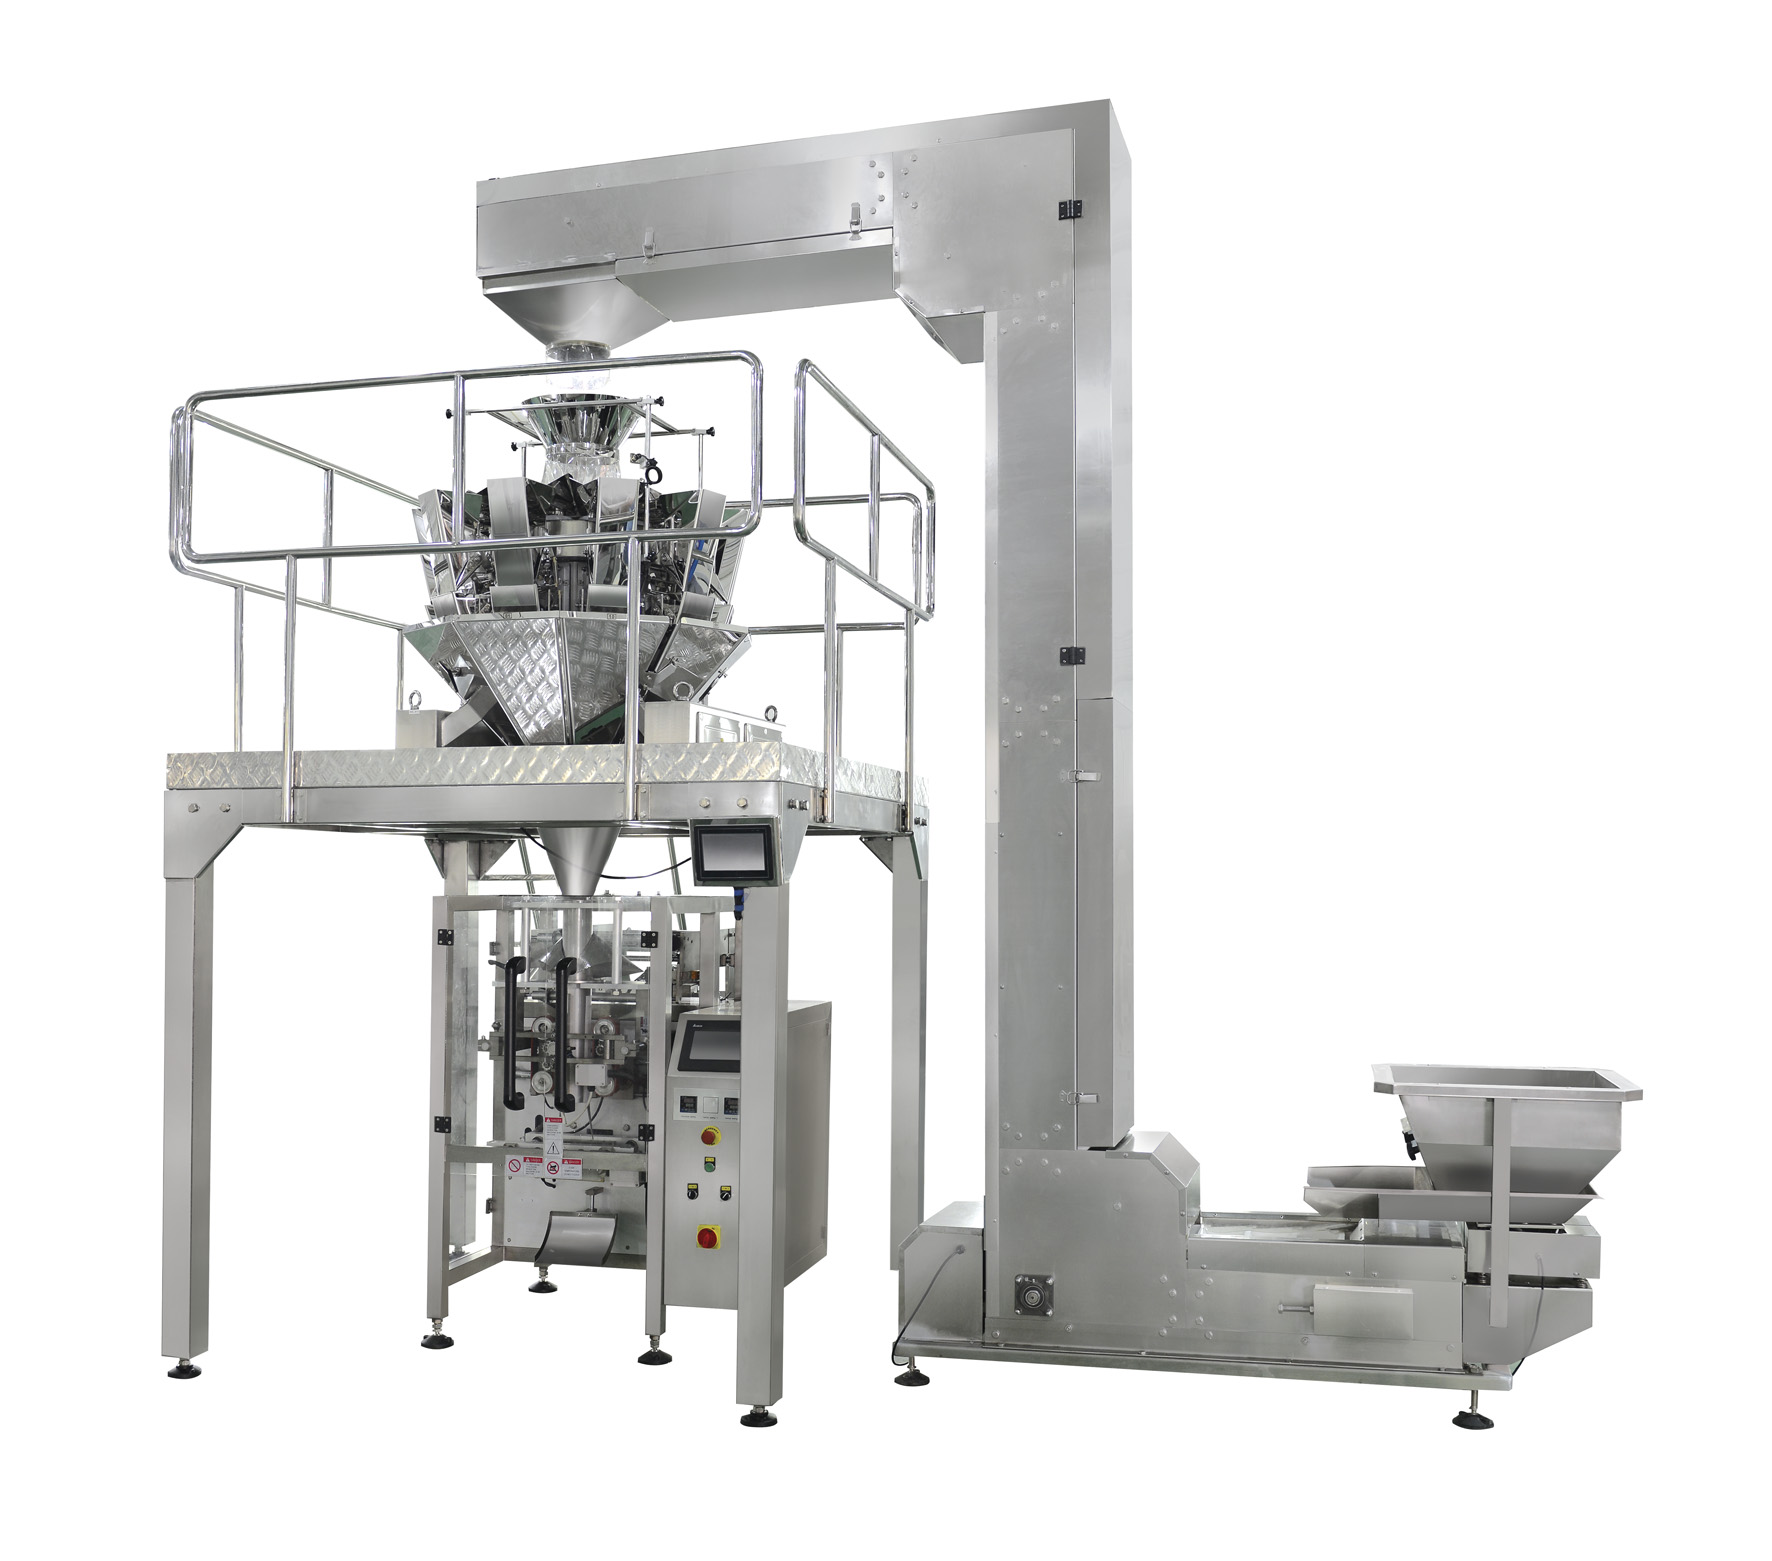
Integriteta tesnila je eden najpomembnejših kazalcev zmogljivosti pri vsakem VFFS stroju v pakirni industriji. VFFS stroj, ki zagotavlja močna in enotna tesnila, neposredno vpliva na svežino izdelka, stabilnost na policah in zadovoljstvo strank ter hkrati zmanjšuje dragoceno ponovno obdelavo in odpadke. Razumevanje načinov izboljšave integritete tesnil VFFS stroja zahteva sistematičen pristop, ki združuje poznavanje opreme, preventivno vzdrževanje, združljivost materialov in usposabljanje operaterjev. Ta izčrpni vodnik raziskuje praktične strategije, ki jih proizvajalci in strokovnjaki za pakiranje uporabljajo za doseganje in ohranjanje izvirne kakovosti tesnil VFFS strojev med celotnimi proizvodnimi cikli.
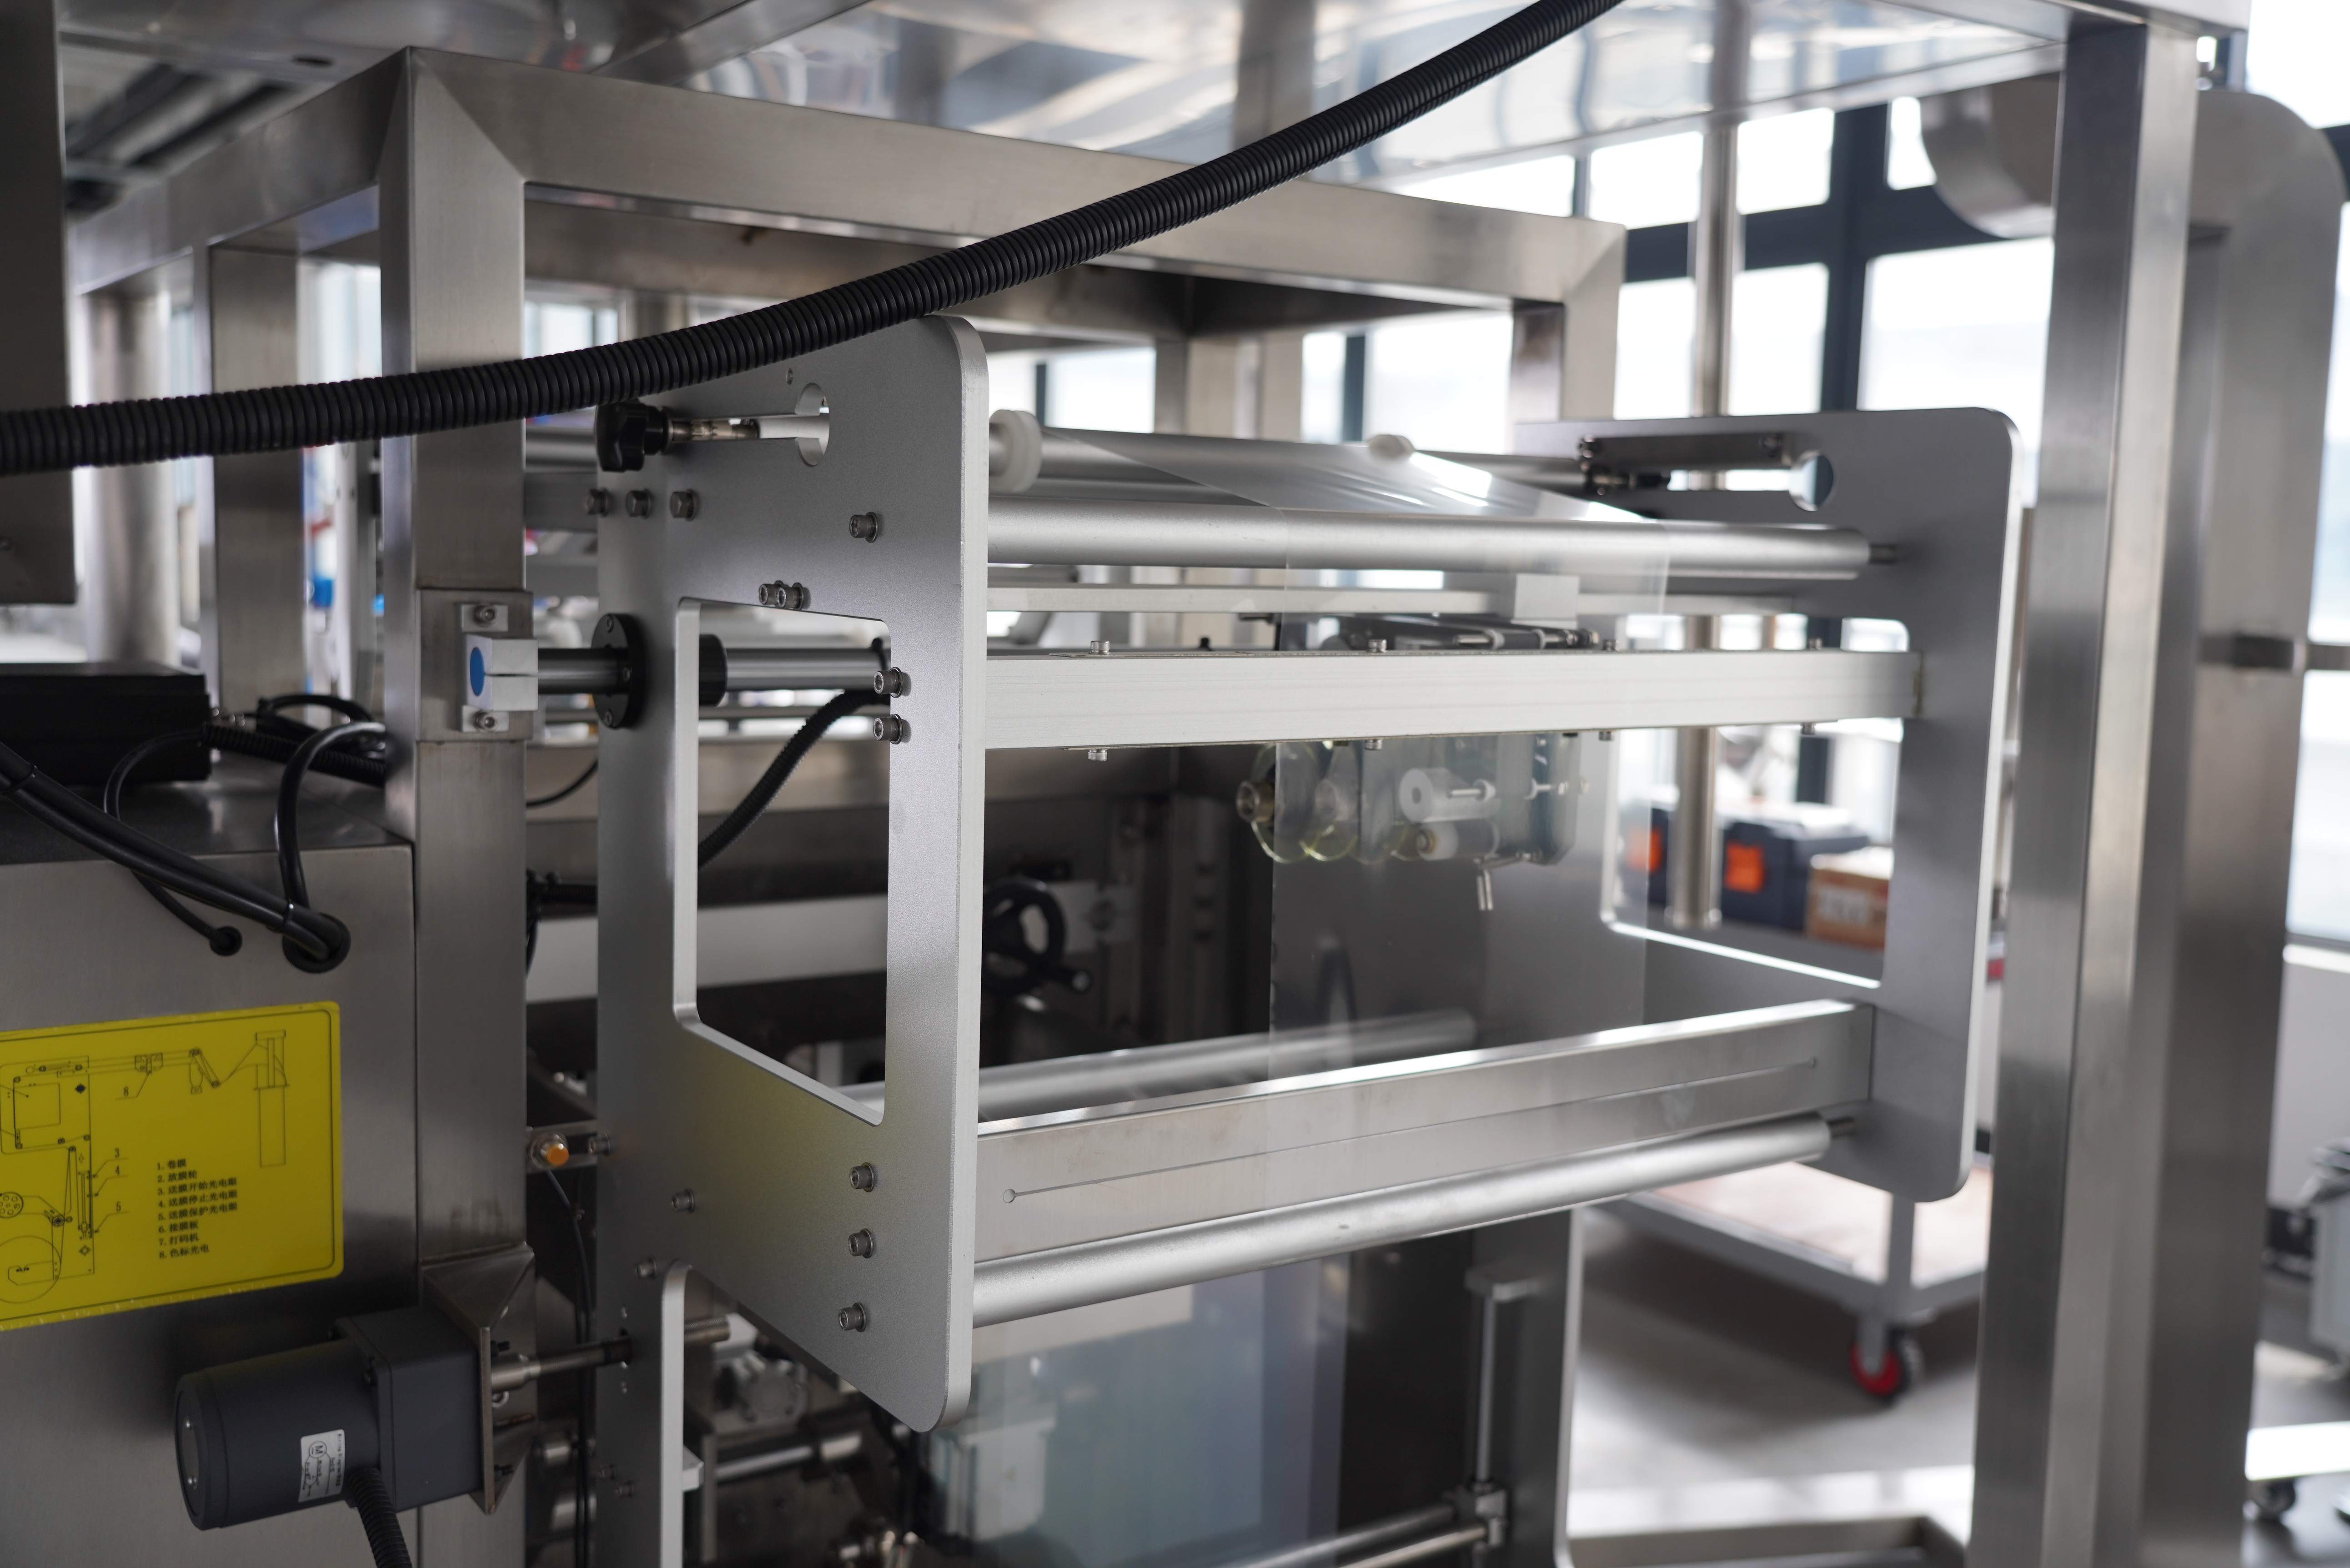
Vsak obratovalni tehnik in tehnik za vzdrževanje vffs strojev razume, da odpovedi tesnjenja neposredno pomenijo izgubljene prihodke, pritožbe strank in morebitne povrnitve izdelkov. vFFS naprava zasnova je odvisna od natančnega toplotnega nadzora, enotne dovajanja materiala ter pravilne poravnave tlaka na tesnilnih čeljustih, da se ustvarijo zanesljiva tesnila, ki prenesejo prevoz, shranjevanje in rokovanje. Vlaganje časa v optimizacijo tesnil vffs strojev prinaša merljive koristi v obliki izboljšane izkoristka pri prvem poskusu, zmanjšane odpadne količine materiala ter izboljšane blagovne znamke na konkurenčnih trgih.
Temperatura tesnjenja je temelj zmogljivosti strojev VFFS, vendar mnogi operaterji uporabljajo privzete nastavitve brez razumevanja materialno specifičnih zahtev. Vsak tip folije, debelina in prevleka zahteva natančno temperaturno okno za optimalno tesnjenje na strojih VFFS. Sistematično preizkušanje temperatur od nizke izhodiščne nastavitve navzgor pomaga določiti najmanjšo količino toplote, potrebno za ustvarjanje trdnih tesnitev brez poslabšanja strukture folije. Večina proizvajalcev strojev VFFS priporoča, da se začne 10–15 stopinj Celzija pod ciljno temperaturo in jo nato postopoma povečuje, dokler ne nastanejo dosledne in močne tesnitve.
Razlika v temperaturi na tesnilnih čeljustih je še ena skrita vzročilka neenakomerne tesnitve na napravah VFFS. Infrardeči termometri in termalne kamere razkrijejo vroče točke in hladne cone na površinah tesnilnih čeljusti vaše naprave VFFS, kar ogroža kakovost tesnjenja. Redno termično profiliranje površin tesnilnih čeljusti naprave VFFS zagotavlja enakomerno porazdelitev toplote in pomaga prepoznati izrabljene grelne elemente, preden vplivajo na proizvodnjo. Dokumentacija temperaturnih meritev skozi čas ustvari osnovo za vzdrževanje vaše naprave VFFS ter sproži korektivne ukrepe, ko vrednosti odstopajo iz dovoljenih območij.
Nepremišljeno začetje proizvodnje, preden se vaša vffs naprava doseže toplotno ravnovesje, je pogosta napaka, ki povzroča napake pri zapiranju v prvih serijah izdelkov. Zapiralne kljune na vffs napravi potrebujejo ustrezno časovno obdobje za segrevanje, da dosežejo stabilno obratovalno temperaturo in ohranijo enotnost celotnega izmenka. Uvedba standardiziranega postopka segrevanja vffs naprave – običajno 15–30 minut, odvisno od velikosti opreme – zagotavlja toplotno stabilnost pred začetkom hitrih proizvodnih ciklov. Ta praksa izključi prvih 50–100 embalaž, ki pogosto kažejo šibkost zapiranja zaradi nepopolne toplotne priprave vffs naprave.
Pritisk, ki ga izvajajo tesnilne čeljusti, neposredno določa, kako učinkovito stroj VFFS ustvarja hermetična tesnila in koliko deformacije materiala nastane med postopkom. Premajhen pritisk povzroči šibka tesnila, ki so ranljiva za prebadanje in ločevanje slojev, medtem ko prevelik pritisk stroja VFFS lahko poslabša celovitost folije in pospeši obrabo čeljusti. Večina proizvajalcev strojev VFFS v tehnični dokumentaciji navede optimalne obsege pritiska, vendar pogojih na terenu pogosto zahteva natančno prilagoditev glede na vrsto folije, njeno debelino in relativno zračno vlago. Uporaba manometra ali drugega merilnega naprave med nastavitvijo zagotavlja, da stroj VFFS ves čas deluje znotraj idealnega obsega.
Zožanje čeljusti in njihovo napačno poravnavanje tiho znižujeta kakovost zapiranja na napravi VFFS že po tisočih ciklih. Zapirne površine naprave VFFS postopoma razvijejo mikrobrusnice, vdolbine in neenakomerna stična območja, ki ogrozijo doslednost zapiranja. Vizualni pregled pod povečavo skupaj s preizkusi trdnosti zapiranja na vzorčnih embalažah razkrije, ali je treba čeljusti vaše naprave VFFS prilagoditi ali zamenjati. Redni vzdrževalni načrti za vašo napravo VFFS – običajno določeni glede na število ur proizvodnje ali število ciklov – preprečujejo, da bi se preprečljivi primanjkljaji zapiranja razvili v sistemske težave s kakovostjo.
Čas zadrževanja, torej čas, koliko dolgo zapiralna kljuka vmesne naprave VFFS ostane zaprta na filmu, neposredno vpliva na trdnost in enotnost zapečatve. Premajhen čas zadrževanja prepreči popolno molekularno povezavo med plastmi filma v napravi VFFS, kar povzroči šibke zapečatve, ki se razpadajo ob rokovanju. Prevelik čas zadrževanja v napravi VFFS lahko povzroči nepotrebno degradacijo filma in zmanjša proizvodno zmogljivost brez sorazmernega izboljšanja zapečatve. Optimalen čas zadrževanja v napravi VFFS uravnoteži popolno toplotno spojitev z hitrostjo proizvodnje in se spreminja glede na vrsto filma, njegovo debelino in sestavo materiala.
Hladilna faza po sprostitvi tesnilnih klešč stroja VFFS je enako kritična, a pogosto prezrta. Dovolj časa za ohlajanje preden stroj VFFS premakne embalažo naprej zagotavlja popolno utrditev tesnila in razvoj njegove polne natezne trdnosti. Pri visokohitrostnih obratovanjih stroja VFFS ta hladilna doba zna biti le milisekunde, vendar predstavlja razliko med močnimi, zanesljivimi tesnili in tistimi, ki so nagnjeni k počasnemu raztezanju in odpovedi. Prilagoditev hitrosti transportnega traku stroja VFFS ter nastavitev hladilne stolpice zagotavljata, da embalaže zapustijo tesnilno cono z v celoti utrjenimi in trajnimi tesnili.
Ne vse plastične folije delujejo enako na napravi VFFS, izbor materiala pa bistveno vpliva na kakovost zatesitve in celotno zmogljivost opreme. Polietilen, polipropilen, poliester in posebne prevlečene folije imajo vsaka svoje lastne točke taljenja, okna za zatesitev s toploto ter mehanske lastnosti, ki vplivajo na kakovost zatesitve na napravi VFFS. Izbor folije, ki je združljiva z napravo VFFS, in ustreznih ocen toplotne zatesljivosti zagotavlja, da material predvidljivo reagira na toplotni profil naprave VFFS. Posvetovanje z tehničnimi podatkovnimi listi materialov in izvedba preskusnih zagonov z vašo specifično napravo VFFS preprečita dragocen zamik v proizvodnji in napake pri zatesitvi, ki jih povzročajo nezdružljivi materiali.
Vsebnost vlage v filmskih materialih povzroča skrite izzive za tesnost zapiralnika v vffs strojih. Filmi, shranjeni v vlažnem okolju, absorbirajo vlago, ki moti proces zapiranja v vffs strojih in oslabi molekularne vezi med plastmi. Predhodno prilagajanje filma pri nadzorovani vlažnosti in temperaturi pred nalaganjem v vaš vffs stroj znatno izboljša enotnost zapiranja. Številni napredni vffs stroji vključujejo sisteme za nadzor podnebja ali shranjevanje z sušilnimi sredstvi, da ohranijo optimalne pogoje za filme in maksimizirajo zanesljivost zapiranja med proizvodnjo.
Sistemske protokole za preskušanje folij zagotavljajo, da vaša vffs naprava deluje z materiali, ki so bili preizkušeni in dokazano zagotavljajo močne zaporne spoje. Preskus trdnosti odlepljanja, ocena trdnosti počitve in preskusi ohranitve pod vakuumom na zaprtih vzorcih razkrijejo, ali zaporni spoji, ki jih proizvaja vaša vffs naprava, izpolnjujejo specifikacije vašega izdelka. Ustvaritev matrike za kvalifikacijo materialov za vašo vffs napravo dokumentira, katere folije delujejo optimalno pri določenih nastavitvah in hitrostih. Ta referenčni vodnik odpravi ugibanje ob spremembi materialov ali pri ocenjevanju novih dobaviteljev folij za vašo vffs napravo.
Sledenje kakovostnim kazalcem zapiranja skozi čas razkriva trende v delovanju vaše vffs naprave in poudarja, kdaj je potrebna popravilna vzdrževalna dejavnost. Uvedba statističnega nadzora procesov ali sistemov za sledenje napakam, ki so posebej prilagojeni vaši vffs napravi, omogoča zgodnje opozorilo o poslabšanju zapiranja, preden pride do širših odpovedi v proizvodnji. Redni reviziji rezultatov preskusov zapiranja vodita odločitve o vzdrževanju vffs naprave in podpirata nenehne izboljševalne dejavnosti, ki povečujejo zanesljivost zapiranja v večih proizvodnih obdobjih.
Pogosti napake pri tesnjenju na vffs strojih izvirajo iz nezadostne temperature čeljusti, napačno poravnanih površin za tesnjenje, premajhne časovne dobe (dwell time) ali nezdružljivih materialov folije. Odmik temperature nastane, ko se grelne elemente obrabijo, kar povzroči izgubo toplotne enakomernosti na vffs stroju. Obrabljene ali premaknjene čeljusti preprečujejo enakomerno porazdelitev tlaka in pustijo šibke spoje ob robovih. Visoka vlažnost ali vlaga pri shranjevanju folije prav tako ogrožata celovitost tesnjenja na vffs stroju, saj motita molekularno vezavo. Redno spremljanje temperature, preverjanje poravnave čeljusti ter kondicioniranje folije preprečijo večino napak pri tesnjenju na vffs stroju, preden bi vplivale na proizvodnjo.
Večina proizvajalcev priporoča dnevne vizualne preglede tesnilnih čeljusti stroja VFFS ter tedensko termično profiliranje, da se zgodaj odkrijejo nastajajoči problemi. Kompleksno vzdrževanje stroja VFFS, vključno z kalibracijo tlaka, termičnim preslikovanjem in testiranjem trdnosti tesnil, je treba izvajati mesečno ali kvartalno, odvisno od obsega proizvodnje. Namestitve strojev VFFS za visoko hitrost ali neprekinjeno obratovanje koristijo tedenskim vzdrževalnim postopkom, da se stalno ohrani kakovost tesnil. Spremljanje intervalov vzdrževanja v primerjavi z deležem napak na tesnih omogoča optimizacijo vzdrževalnega urnika stroja VFFS in preprečuje nepotrebne prekinitve obratovanja.
Da, pravilno nastavljena vffs naprava lahko obdeluje več vrst folij z nastavitvijo temperature, tlaka in časa stiskanja za vsako materialno vrsto. Vendar pogoste spremembe materiala zahtevajo natančno ponastavitev nastavitev vffs naprave ter preverjalna testiranja, da se zagotovi, da so zatesnitve v skladu s specifikacijami. Dokumentiranje optimiziranih parametrov vffs naprave za vsako odobreno folijo omogoča hitre spremembe nastavitev in dosledno kakovost zatesnitev med različnimi materiali. Ustvarjanje vodnika za nastavitev vffs naprave z izkušenimi nastavitvami za vsak material pospeši prehode v proizvodnji in zmanjša napake pri zatesnitvah v obdobjih spremembe materiala.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

