 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/24
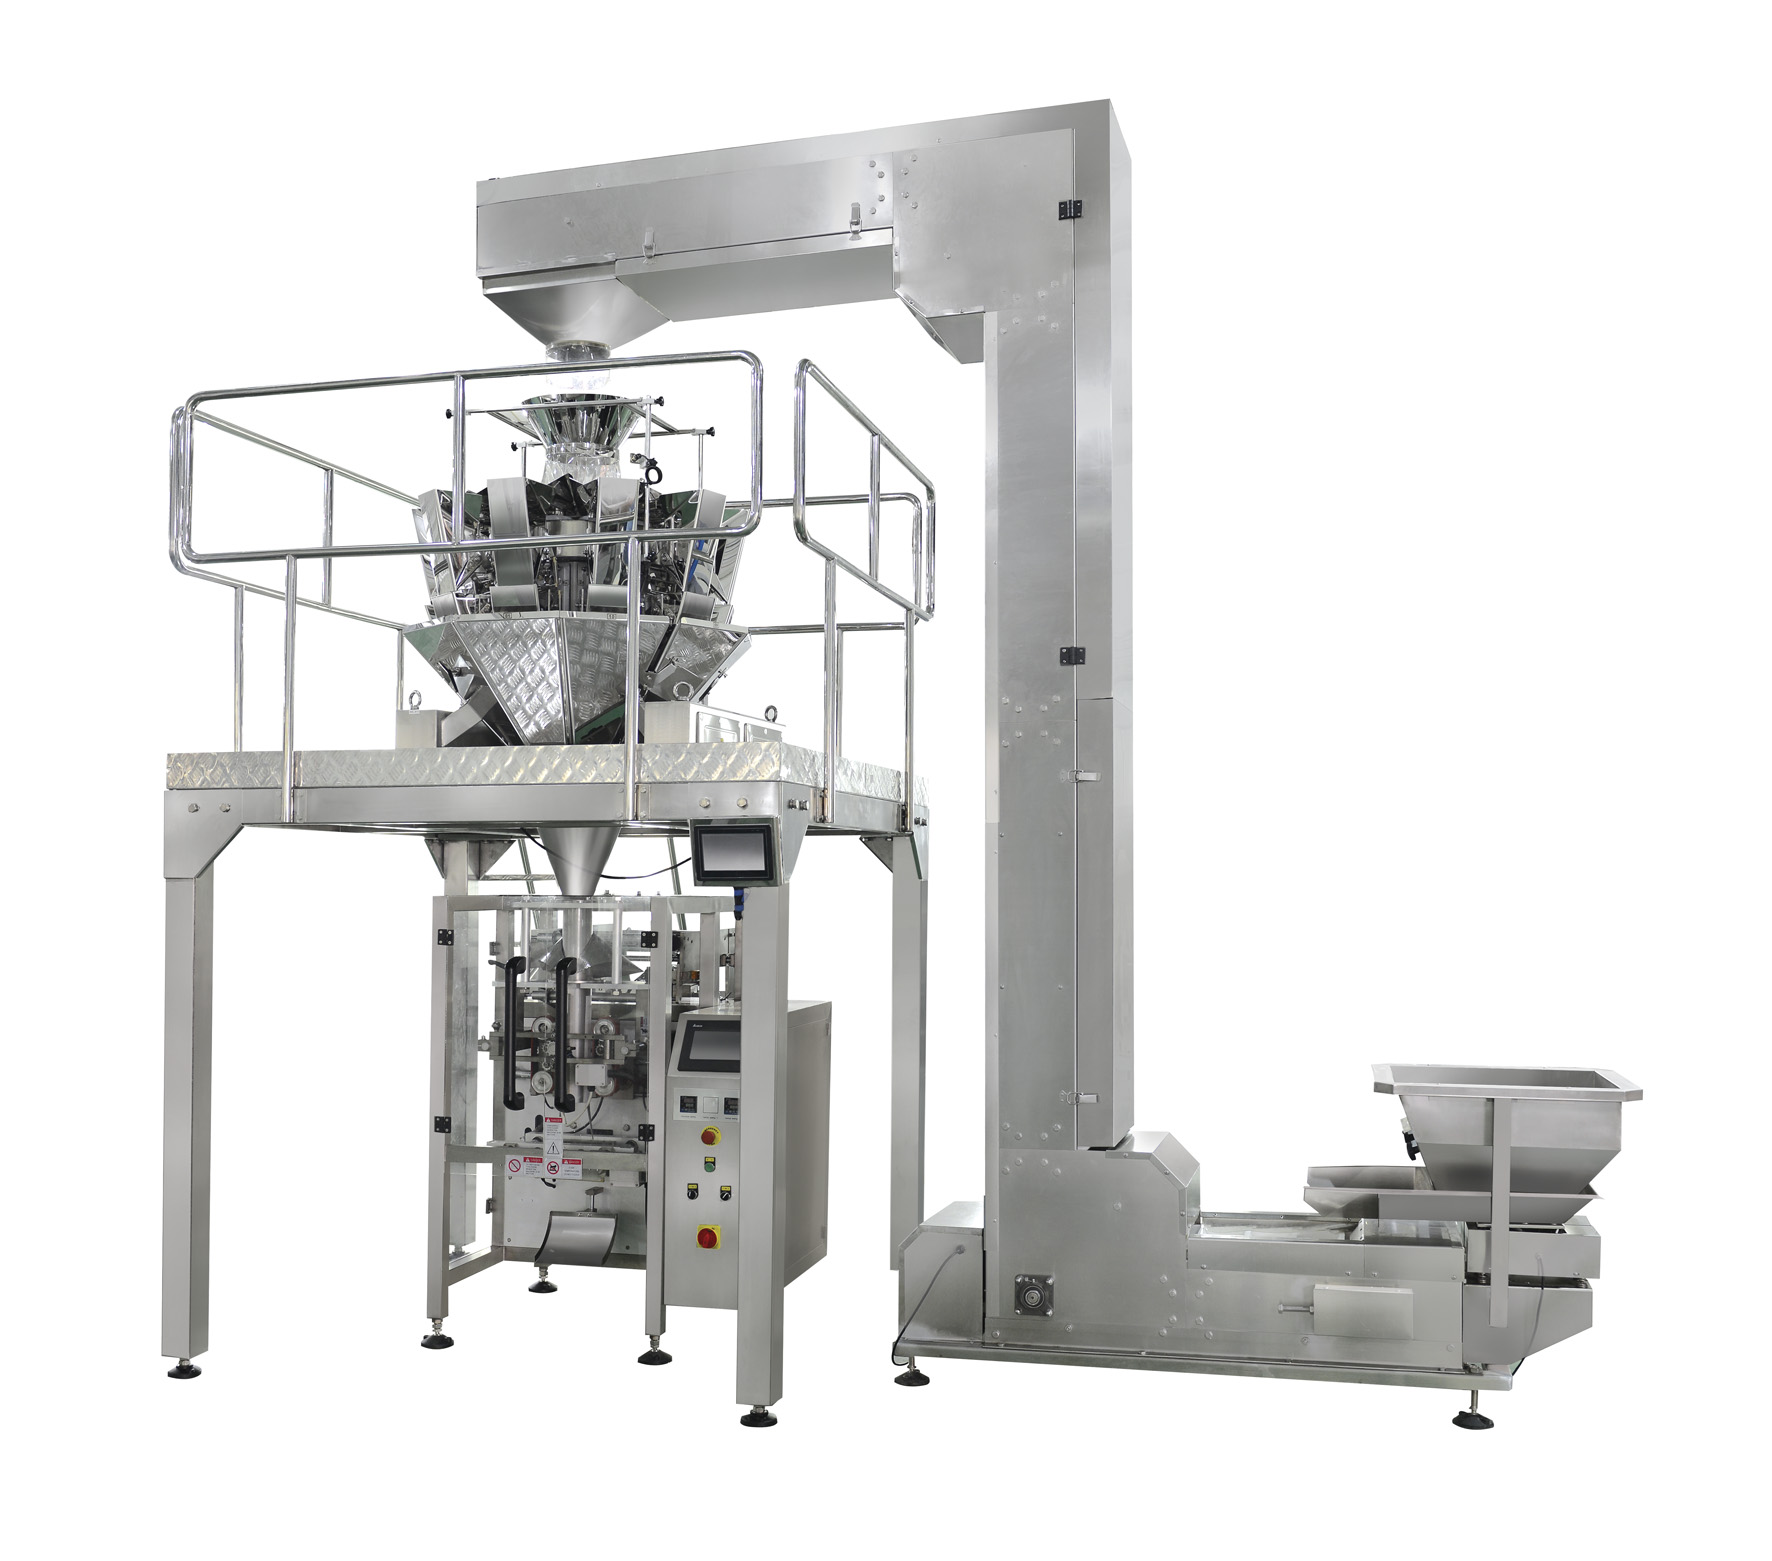
Niezawodność zgrzewu stanowi jeden z najważniejszych wskaźników wydajności działania każdej maszyny VFFS w przemyśle opakowaniowym. Maszyna VFFS zapewniająca mocne i spójne zgrzewy wpływa bezpośrednio na świeżość produktu, stabilność jego przechowywania na półkach oraz satysfakcję klientów, jednocześnie ograniczając kosztowne prace korekcyjne i marnotrawstwo materiałów. Zrozumienie sposobów poprawy niezawodności zgrzewu maszyny VFFS wymaga systemowego podejścia łączącego wiedzę o sprzęcie, konserwację zapobiegawczą, zgodność materiałów oraz szkolenia operatorów. Ten kompleksowy przewodnik omawia praktyczne strategie stosowane przez producentów i specjalistów ds. opakowań w celu osiągnięcia i utrzymania wysokiej jakości zgrzewów maszyn VFFS w trakcie całej produkcji.
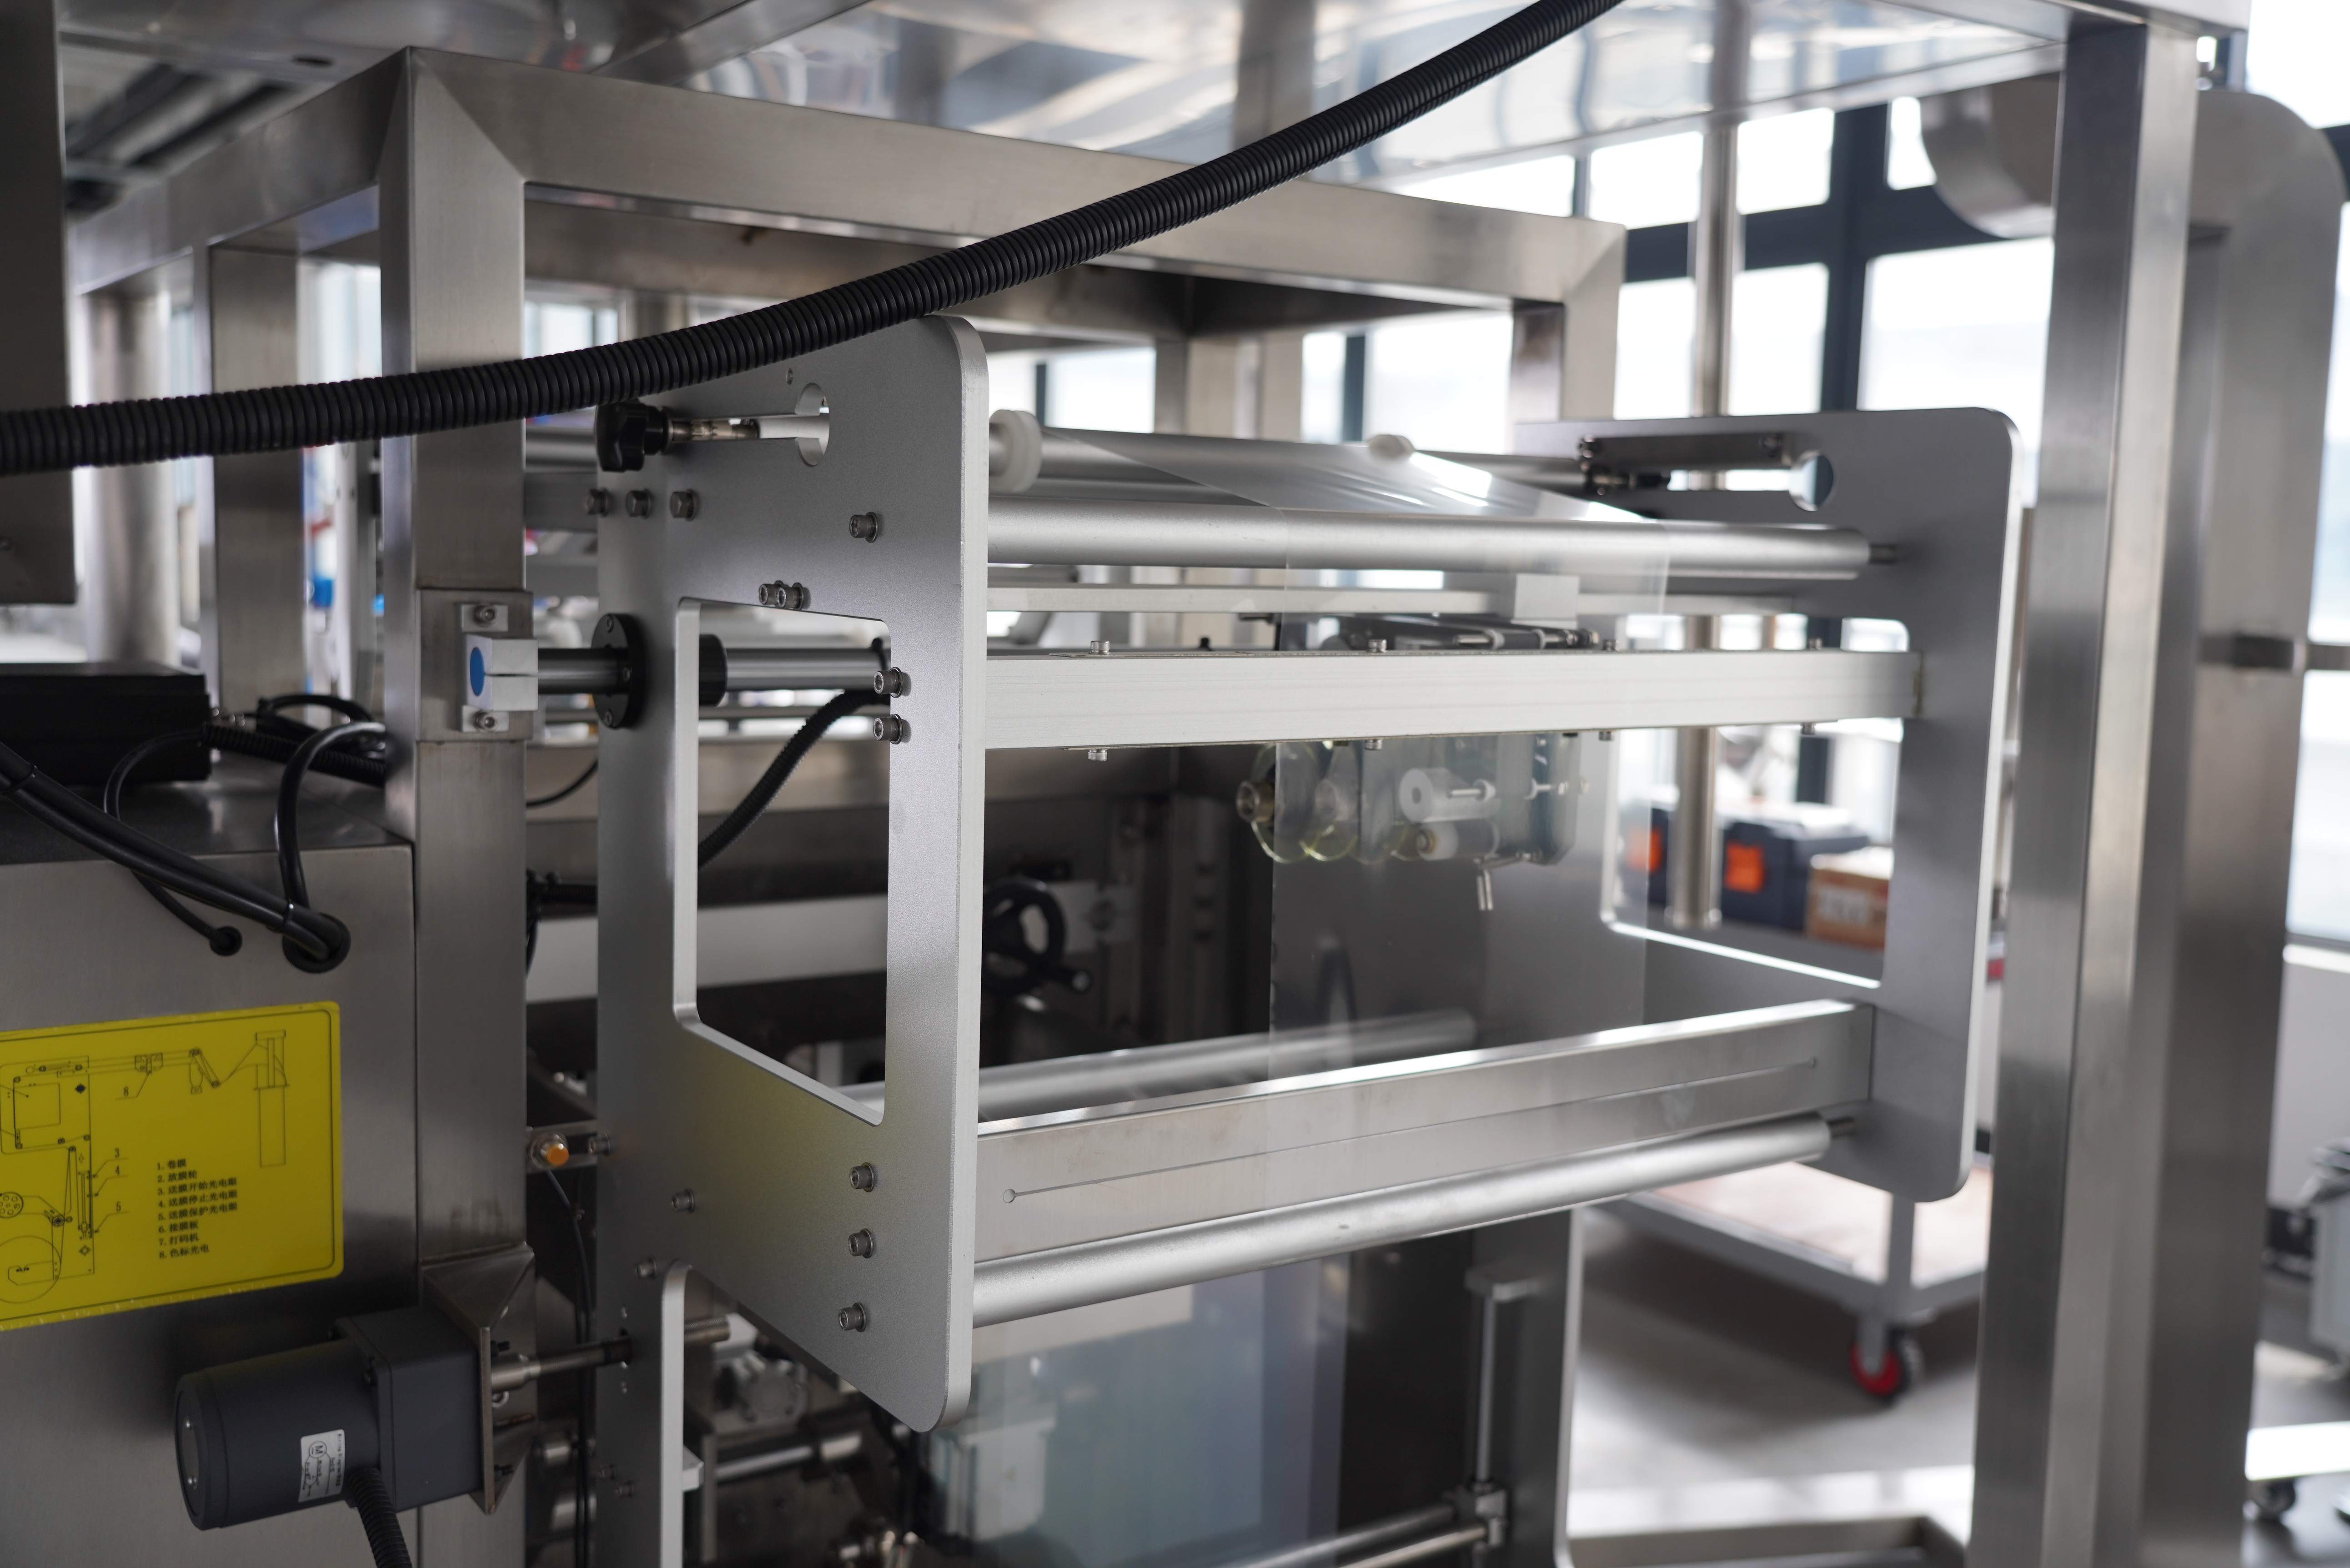
Każdy operator i technik serwisowy maszyny VFFS rozumie, że awarie zgrzewania bezpośrednio skutkują utratą przychodów, skargami klientów oraz potencjalnymi wycofaniami produktów z rynku. maszyna vffs projektowanie maszyny opiera się na precyzyjnej kontroli temperatury, spójności podawania materiału oraz prawidłowym ustawieniu nacisku żądań, aby tworzyć niezawodne zgrzewy odporno na transport, magazynowanie i manipulację. Inwestycja czasu w optymalizację zgrzewania na maszynie VFFS przynosi mierzalne korzyści w postaci poprawy wskaźnika pierwszego przebiegu, zmniejszenia odpadów materiałowych oraz wzmocnienia wizerunku marki na konkurencyjnych rynkach.
Temperatura zgrzewania stanowi podstawę wydajności maszyny VFFS, jednak wielu operatorów korzysta z ustawień domyślnych, nie rozumiejąc wymagań specyficznych dla danego materiału. Każdy typ folii, jej grubość oraz powłoka wymagają precyzyjnego zakresu temperatury do optymalnego zgrzewania w maszynie VFFS. Systematyczne testowanie temperatur od niskich wartości początkowych w górę pozwala określić minimalną ilość ciepła niezbędną do utworzenia trwałych zgrzewów bez uszkadzania struktury folii. Większość producentów maszyn VFFS zaleca rozpoczęcie od temperatury o 10–15 stopni Celsjusza niższej niż docelowa i stopniowe jej zwiększanie, aż do uzyskania spójnych, wytrzymałych zgrzewów.
Różnice temperatury na powierzchni zgrzewającej są kolejnym ukrytym powodem niestabilności zgrzewania w maszynach VFFS. Termometry podczerwieni oraz kamery termowizyjne ujawniają obszary gorące i zimne na powierzchniach zgrzewających maszyn VFFS, co pogarsza jakość zgrzewu. Regularne profilowanie termiczne powierzchni szczęk maszyn VFFS zapewnia jednolite rozprowadzenie ciepła i pozwala wykryć zużyte elementy grzejne jeszcze przed tym, jak wpłyną one na produkcję. Dokumentowanie odczytów temperatury w czasie tworzy bazę referencyjną do konserwacji maszyny VFFS oraz uruchamia działania korekcyjne, gdy wartości wykraczają poza dopuszczalne zakresy.
Rozpoczęcie produkcji przed osiągnięciem przez maszynę VFFS stanu równowagi termicznej to powszechne błęd, który powoduje wady zgrzewania w początkowych partiach wyrobów. Zgrzewacze maszyny VFFS wymagają odpowiedniego czasu nagrzewania, aby osiągnąć stabilną temperaturę roboczą i zapewnić jej stałość przez cały czas zmiany. Wdrożenie standardowego protokołu nagrzewania maszyny VFFS – zwykle trwającego od 15 do 30 minut, w zależności od rozmiaru urządzenia – umożliwia uzyskanie stabilności termicznej przed rozpoczęciem wysokoprędkościowej produkcji. Ta praktyka eliminuje pierwsze 50–100 opakowań, które często wykazują słabe zgrzewanie z powodu niepełnego przygotowania termicznego maszyny VFFS.
Ciśnienie wywierane przez zaciski uszczelniające bezpośrednio określa skuteczność tworzenia uszczelnień hermetycznych przez maszynę VFFS oraz stopień odkształcenia materiału w trakcie procesu. Niewystarczające ciśnienie powoduje słabe uszczelki, podatne na przebicie i odwarstwianie, podczas gdy nadmierny nacisk maszyny VFFS może pogorszyć integralność folii i przyspieszyć zużycie zacisków. Większość producentów maszyn VFFS podaje optymalne zakresy ciśnienia w dokumentacji technicznej, jednak warunki rzeczywiste często wymagają precyzyjnej regulacji w zależności od rodzaju folii, jej grubości oraz wilgotności otoczenia. Użycie manometru lub innego urządzenia pomiarowego podczas uruchamiania zapewnia, że maszyna VFFS działa stale w optymalnym zakresie ciśnienia.
Zużycie i nieprawidłowe ustawienie szczęk powoduje ciche pogorszenie jakości zgrzewania w maszynach VFFS w trakcie tysięcy cykli. Powierzchnie zgrzewania w maszynach VFFS stopniowo tworzą mikroskrawki, wgniecenia oraz nieregularne wzory kontaktu, co wpływa na spójność zgrzewania. Inspekcja wizualna przy powiększeniu w połączeniu z testami rozrywania zgrzewu na próbkach opakowań pozwala określić, czy szczęki maszyny VFFS wymagają regulacji lub wymiany. Regularne harmonogramy konserwacji maszyny VFFS – zwykle oparte na liczbie godzin pracy lub liczbie cykli – zapobiegają wystąpieniu defektów zgrzewania, które mogłyby stać się systemowymi problemami jakości.
Czas przetrzymania, czyli okres, przez który maszyna VFFS utrzymuje zamknięte szczęki zgrzewające przy folii, wpływa bezpośrednio na wytrzymałość i spójność zgrzewu. Niewystarczający czas przetrzymania uniemożliwia maszynie VFFS osiągnięcie pełnego wiązania molekularnego między warstwami folii, co skutkuje słabymi zgrzewami ulegającymi uszkodzeniom podczas obsługi. Zbyt długi czas przetrzymania na maszynie VFFS może powodować niepotrzebną degradację folii oraz obniżać wydajność produkcji bez proporcjonalnej poprawy jakości zgrzewu. Optymalny czas przetrzymania maszyny VFFS zapewnia równowagę między pełnym zespoleniem termicznym a szybkością produkcji i zależy od rodzaju folii, jej grubości oraz składu materiału.
Faza chłodzenia po zwolnieniu szczęk zamykających w maszynie VFFS jest równie krytyczna, ale często pomijana. Zapewnienie wystarczającego czasu chłodzenia przed przesunięciem opakowania przez maszynę VFFS gwarantuje całkowite utwardzenie szwu oraz osiągnięcie pełnej wytrzymałości na rozciąganie. W przypadku pracy maszyny VFFS z wysoką prędkością okres ten może trwać zaledwie milisekundy, ale decyduje o różnicy między wytrzymałymi, niezawodnymi szwami a szwami podatnymi na pełzanie i uszkodzenia. Dostosowanie prędkości taśmy transportowej maszyny VFFS oraz ustawień wieży chłodzącej zapewnia, że opakowania opuszczają strefę zamykania z całkowicie utwardzonymi i trwałymi szwami.
Nie wszystkie folie zachowują się identycznie na maszynach VFFS, a dobór materiału ma ogromny wpływ na jakość zgrzewania oraz ogólną wydajność sprzętu. Polietylena, polipropylen, poliestery oraz specjalne folie powlekane mają różne temperatury topnienia, zakresy temperatur zgrzewania oraz właściwości mechaniczne, które wpływają na jakość zgrzewania na maszynach VFFS. Wybór folii kompatybilnej z maszyną VFFS i posiadającej odpowiednie oceny zdolności do zgrzewania termicznego zapewnia, że materiał reaguje w sposób przewidywalny na profil termiczny maszyny VFFS. Zapoznanie się z kartami technicznymi materiałów oraz przeprowadzenie próbnych uruchomień na konkretnej maszynie VFFS pozwala uniknąć kosztownych opóźnień produkcyjnych i wad zgrzewania spowodowanych niekompatybilnością materiałów.
Zawartość wilgoci w materiałach foliowych stwarza ukryte wyzwania dla integralności zgrzewania w maszynach VFFS. Folie przechowywane w wilgotnym środowisku pochłaniają wilgoć, która zakłóca proces zgrzewania w maszynie VFFS i osłabia wiązania międzimolekularne między warstwami. Wstępne kondycjonowanie folii w kontrolowanej wilgotności i temperaturze przed załadowaniem do maszyny VFFS znacznie poprawia spójność zgrzewów. Wiele zaawansowanych instalacji maszyn VFFS wyposażonych jest w systemy kontroli klimatu lub magazynowania z użyciem środków odwilżających, aby utrzymać optymalne warunki folii i maksymalizować niezawodność zgrzewów podczas produkcji.
Systematyczne protokoły testowania folii zapewniają, że Twoja maszyna VFFS działa z materiałami, które wykazują się skutecznym zgrzewaniem. Testy wytrzymałości na odpadanie, ocena wytrzymałości na pęknięcie oraz testy utrzymywania próżni na zgrzewanych próbkach pozwalają określić, czy zgrzewy tworzone przez Twoją maszynę VFFS spełniają specyfikacje produktu. Opracowanie macierzy kwalifikacji materiałów dla maszyny VFFS dokumentuje, które folie działają optymalnie przy konkretnych ustawieniach i prędkościach. Ten przewodnik referencyjny eliminuje zgadywanie w przypadku zmian materiałów lub oceny nowych dostawców folii dla maszyny VFFS.
Śledzenie metryk jakości zgrzewania w czasie ujawnia trendy w działaniu maszyny VFFS oraz wskazuje, kiedy konieczna staje się konserwacja korekcyjna. Wdrożenie kontroli statystycznej procesu lub systemów śledzenia wad specyficznych dla maszyny VFFS zapewnia wcześniejsze ostrzeżenie o degradacji zgrzewów, zanim dojdzie do masowych awarii w produkcji. Regularne audyty wyników testów zgrzewania kierują decyzjami dotyczącymi konserwacji maszyny VFFS i wspierają działania na rzecz ciągłego doskonalenia, które wielokrotnie zwiększają niezawodność zgrzewów w kolejnych okresach produkcyjnych.
Najczęstsze awarie uszczelnień w maszynach VFFS wynikają z niewystarczającej temperatury żuczków, nieprawidłowego ustawienia powierzchni uszczelniających, zbyt krótkiego czasu utrzymywania nacisku lub niekompatybilności materiałów folii. Dryf temperatury występuje, gdy elementy grzejne ulegają zużyciu, co powoduje utratę stabilności cieplnej maszyny VFFS. Zużyte lub przesunięte żuczki uniemożliwiają jednolite rozłożenie nacisku, pozostawiając słabe uszczelniene na krawędziach. Wysoka wilgotność lub obecność wilgoci w miejscu przechowywania folii również pogarsza integralność uszczelnień maszyny VFFS, zakłócając wiązanie molekularne. Regularne monitorowanie temperatury, sprawdzanie ustawienia żuczków oraz kondycjonowanie folii zapobiegają większości defektów uszczelnień maszyn VFFS jeszcze przed ich wpływem na produkcję.
Większość producentów zaleca codzienne wizualne inspekcje szczęk zamykających maszyny VFFS oraz tygodniowe profilowanie termiczne, aby wcześnie wykrywać powstające problemy. Kompleksowa konserwacja maszyny VFFS — w tym kalibracja ciśnienia, mapowanie temperatury i testy wytrzymałości uszczelki — powinna odbywać się co miesiąc lub co kwartał, w zależności od objętości produkcji. Instalacje maszyn VFFS o wysokiej prędkości lub przeznaczone do pracy ciągłej korzystają z tygodniowych procedur konserwacyjnych, zapewniających stałą jakość uszczelki. Śledzenie interwałów konserwacji w stosunku do wskaźnika wadliwych uszczelok pozwala zoptymalizować harmonogram serwisowy maszyny VFFS i uniknąć niepotrzebnych przestojów.
Tak, odpowiednio skonfigurowana maszyna VFFS może obsługiwać wiele typów folii poprzez dostosowanie temperatury, ciśnienia oraz czasu wytrzymania dla każdego materiału. Jednak częste zmiany materiałów wymagają starannego przekalibrowania ustawień maszyny VFFS oraz testów weryfikacyjnych, aby zapewnić zgodność uszczelek ze specyfikacjami. Dokumentowanie zoptymalizowanych parametrów maszyny VFFS dla każdej zatwierdzonej folii umożliwia szybkie przełączanie się między materiałami oraz zapewnia spójną jakość uszczelek przy różnych typach materiałów. Opracowanie instrukcji konfiguracji maszyny VFFS zawierającej sprawdzone ustawienia dla każdego materiału przyspiesza przejścia produkcyjne i minimalizuje wady uszczelek w okresach zmiany materiałów.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

