 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/24
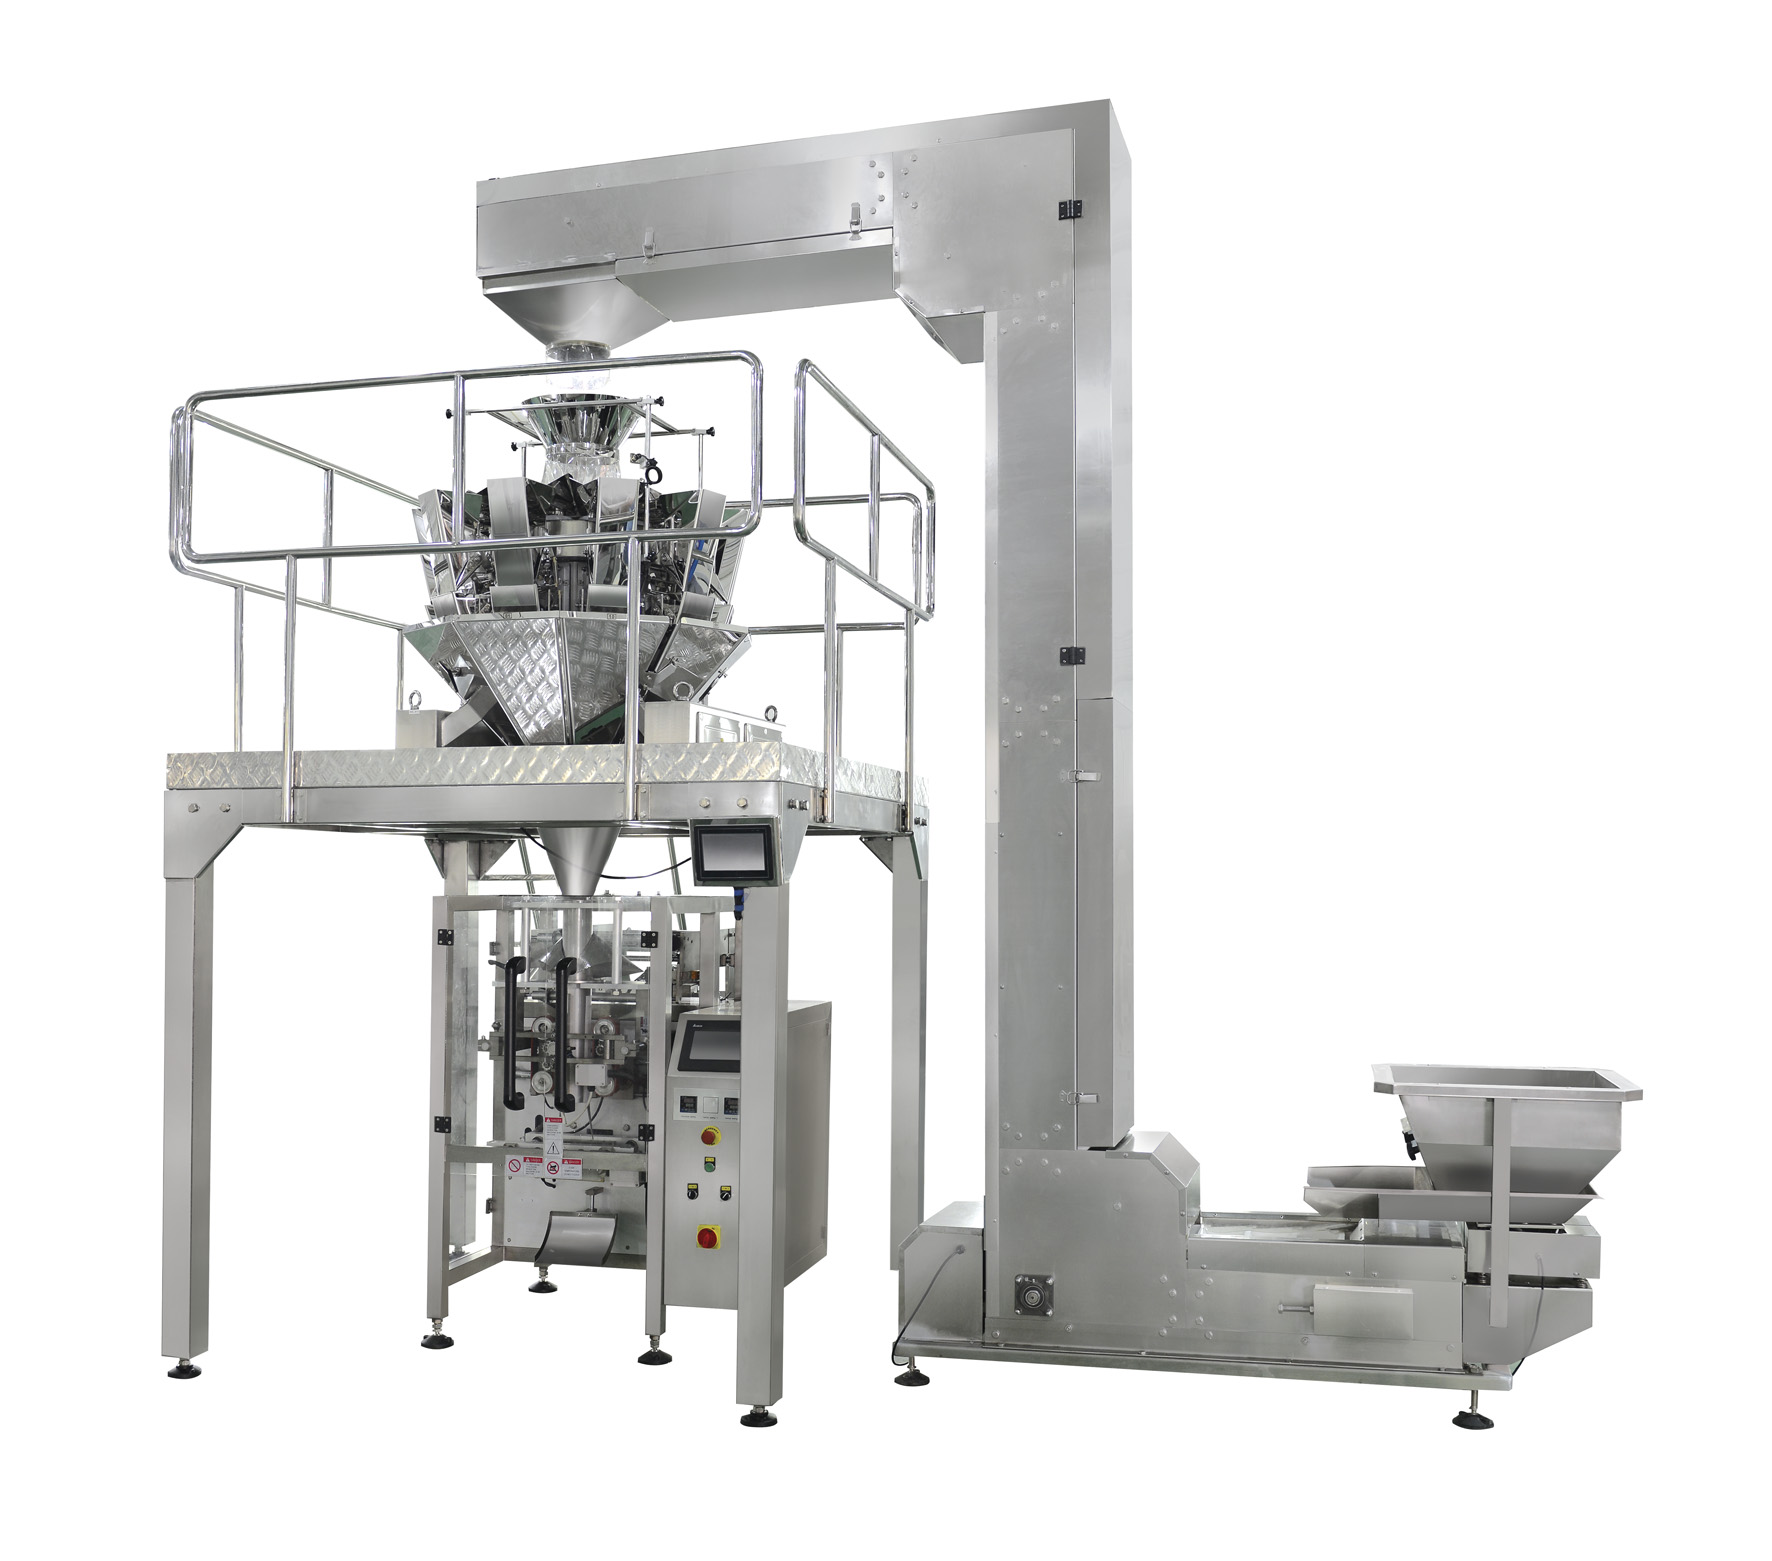
Integrita těsnění patří mezi nejdůležitější ukazatele výkonu jakéhokoli stroje VFFS v balicím průmyslu. Stroj VFFS, který zajišťuje silná a konzistentní těsnění, přímo ovlivňuje čerstvost výrobku, stabilitu na regálu a spokojenost zákazníků, zároveň snižuje nákladné přepracování a odpad. Pochopení toho, jak zlepšit integritu těsnění u stroje VFFS, vyžaduje systematický přístup, který kombinuje znalosti zařízení, preventivní údržbu, kompatibilitu materiálů a školení obsluhy. Tento komplexní průvodce popisuje praktické strategie, které výrobci a odborníci v oblasti balení používají k dosažení a udržení vynikající kvality těsnění stroje VFFS po celou dobu výrobního cyklu.
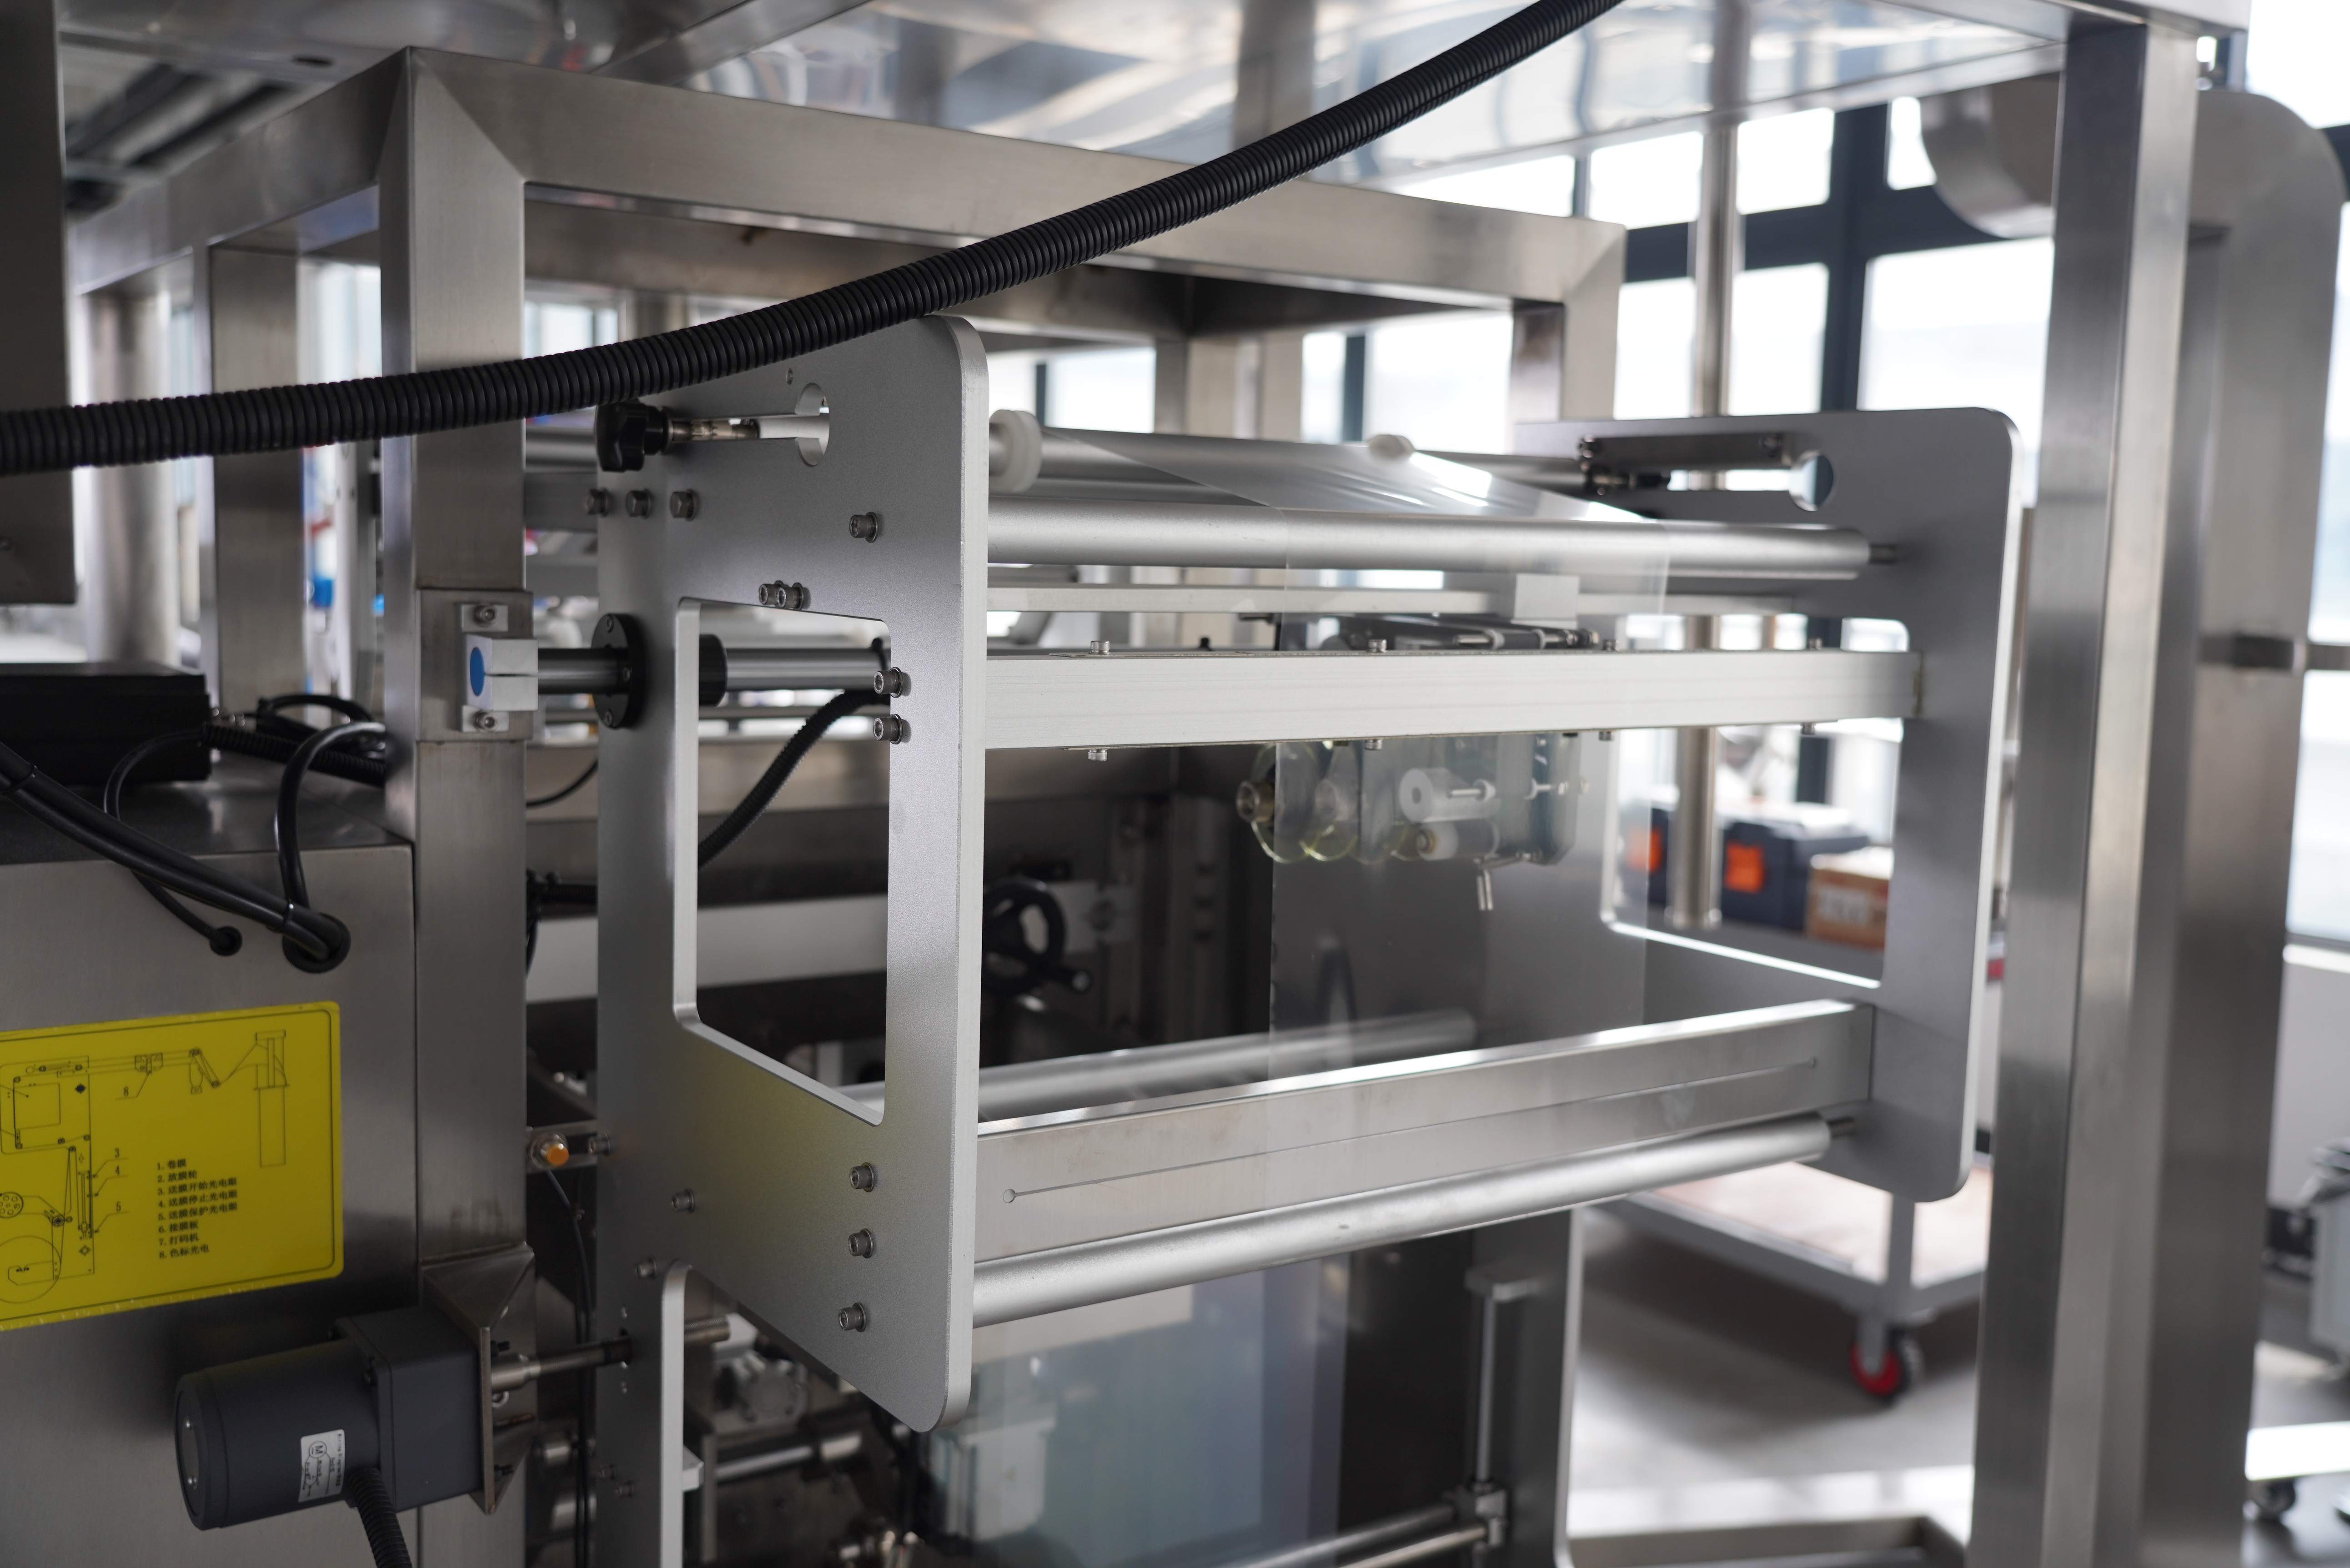
Každý obsluhující technik a technik údržby stroje VFFS ví, že poruchy těsnění přímo znamenají ztrátu příjmů, stížnosti zákazníků a potenciální stažení výrobků z trhu. stroj VFFS návrh závisí na přesné tepelné regulaci, konzistentním přívodu materiálu a správném zarovnání tlaku čelistí, aby se vytvořila spolehlivá těsnění odolná přepravě, skladování a manipulaci. Investice času do optimalizace těsnění stroje VFFS přináší měřitelné výsledky ve formě zvýšeného výtěžku při prvním průchodu, sníženého odpadu materiálu a posílené pověsti značky na konkurenčních trzích.
Teplota těsnění je základem výkonu stroje VFFS, avšak mnoho obsluhovatelů používá výchozí nastavení, aniž by rozumělo materiálově specifickým požadavkům. Každý typ fólie, její tloušťka a povlak vyžadují přesné teplotní okno pro optimální těsnění na stroji VFFS. Systémové testování teplot od nízkých výchozích hodnot směrem nahoru pomáhá určit minimální teplo potřebné k vytvoření trvanlivých těsnění bez poškození struktury fólie. Většina výrobců strojů VFFS doporučuje začít o 10–15 stupňů Celsia pod cílovou teplotou a postupně ji zvyšovat, dokud se neobjeví konzistentní a pevná těsnění.
Rozdíly teploty po celé délce těsnicího čelisti jsou dalším skrytým důvodem nekonzistence těsnění u strojů VFFS. Infračervené teploměry a termokamery odhalují horká místa a chladné zóny na těsnicích plochách vašeho stroje VFFS, které ohrožují kvalitu těsnění. Pravidelné termické mapování povrchu čelistí stroje VFFS zajistí rovnoměrné rozložení tepla a pomůže identifikovat opotřebované topné články ještě před tím, než ovlivní výrobu. Zaznamenávání teplotních údajů v průběhu času vytváří údržbový referenční základ pro váš stroj VFFS a spouští nápravná opatření v případě, že hodnoty vykročí mimo přijatelné rozmezí.
Spěch do výroby ještě před dosažením tepelné rovnováhy vaší vffs strojní jednotky je běžnou chybou, která způsobuje vadné uzavírání u prvních výrobních šarží. Těsnicí čelisti vffs strojní jednotky vyžadují dostatečnou dobu předehřátí, aby dosáhly stabilní provozní teploty a udržely konzistenci po celou směnu. Zavedení standardizovaného postupu předehřátí vffs strojní jednotky – obvykle 15 až 30 minut v závislosti na velikosti zařízení – zajistí tepelnou stabilitu ještě před zahájením vysokorychlostního provozu. Tato praxe eliminuje prvních 50 až 100 balení, která často vykazují slabé těsnění kvůli nedostatečnému tepelnému přizpůsobení vffs strojní jednotky.
Tlak aplikovaný uzavíracími čelistmi přímo určuje, jak účinně stroj pro vertikální formování, plnění a uzavírání (VFFS) vytváří hermetická uzavření a jak velká je deformace materiálu během tohoto procesu. Nedostatečný tlak vede k slabým uzavřením, která jsou náchylná k propíchnutí a odvrstvení, zatímco nadměrný tlak VFFS stroje může poškodit integritu fólie a urychlit opotřebení čelistí. Většina výrobců VFFS strojů uvádí optimální rozsahy tlaku ve své technické dokumentaci, avšak podmínky na místě často vyžadují jemné doladění podle typu fólie, její tloušťky a relativní vlhkosti vzduchu. Použití manometru nebo jiného měřicího zařízení při nastavení zajišťuje, že váš VFFS stroj běží trvale v ideálním rozsahu.
Opotřebení a nesouosost čelistí postupně a nenápadně zhoršují kvalitu těsnění na strojích VFFS během tisíců cyklů. Těsnicí povrchy stroje VFFS postupně vykazují mikroškrábance, vrypy a nerovnoměrné kontaktní vzory, které narušují konzistenci těsnění. Vizuální prohlídka za zvětšením spolu s testy odtržení těsnění na vzorových obalech ukazují, zda je nutné čelisti stroje VFFS seřídit nebo vyměnit. Pravidelné údržbové plány pro váš stroj VFFS – obvykle založené na provozních hodinách nebo počtu cyklů – brání tomu, aby se předvídatelné defekty těsnění staly systematickými problémy kvality.
Doba uzavření, tedy doba, po kterou stroj VFFS drží uzavírací čelisti přitisknuté k fólii, má přímý vliv na pevnost a konzistenci švu. Nedostatečná doba uzavření brání stroji VFFS v dosažení úplné molekulární vazby mezi jednotlivými vrstvami fólie, což vede ke slabým švům, jež se poruší během manipulace. Nadměrná doba uzavření u stroje VFFS může způsobit zbytečné poškození fólie a snížit výrobní výkon bez úměrného zlepšení kvality švu. Optimální doba uzavření stroje VFFS vyvažuje úplné tepelné sloučení s rychlostí výroby a liší se podle typu fólie, její tloušťky a složení materiálu.
Chladicí fáze po uvolnění uzavíracích čelistí stroje VFFS je stejně důležitá, avšak často opomíjená. Dostatečná doba chlazení před tím, než stroj VFFS posune balení dále, zajistí úplné ztuhnutí uzavření a vývoj plné tahové pevnosti. U vysokorychlostních provozů stroje VFFS může tato doba chlazení činit jen několik milisekund, avšak rozhoduje o rozdílu mezi silnými, spolehlivými uzavřeními a uzavřeními náchylnými k tečení a porušení. Nastavení rychlosti dopravníku stroje VFFS a parametrů chladicí věže zajistí, že balení opustí uzavírací zónu s plně ztvrdlými a trvanlivými uzavřeními.
Ne všechny fólie se na VFFS stroji chovají stejně a výběr materiálu výrazně ovlivňuje kvalitu utěsnění i celkový výkon zařízení. Polyethylen, polypropylen, polyester a speciální potahované fólie mají každý jiný bod tání, rozsah teplot pro tepelné utěsnění a mechanické vlastnosti, které ovlivňují kvalitu utěsnění na VFFS stroji. Výběr fólie kompatibilní s VFFS strojem a s vhodným hodnocením tepelného utěsnění zajišťuje, že materiál reaguje předvídatelně na tepelný profil VFFS stroje. Konzultace technických listů materiálů a provádění zkušebních běhů na konkrétním VFFS stroji zabrání nákladným výrobním prodlevám a vadám utěsnění způsobeným nekompatibilními materiály.
Obsah vlhkosti v filmových materiálech představuje skryté výzvy pro těsnost uzavírání na strojích VFFS. Filmy uložené ve vlhkém prostředí nasávají vlhkost, která narušuje proces uzavírání na strojích VFFS a oslabuje molekulární vazby mezi jednotlivými vrstvami. Předúprava filmu při kontrolované vlhkosti a teplotě před jeho naložením do stroje VFFS výrazně zlepšuje konzistenci uzavírání. Mnoho pokročilých instalací strojů VFFS zahrnuje systémy klimatizace nebo suché skladování s použitím desikantů, aby udržely optimální podmínky filmu a maximalizovaly spolehlivost uzavírání během výroby.
Systematické protokoly testování fólií zajišťují, že vaše VFFS stroje pracují s materiály, které byly ověřeny jako schopné vytvářet pevné uzavření. Testy odtrhové pevnosti, vyhodnocení pevnosti proti prasknutí a testy udržení vakua na uzavřených vzorcích ukazují, zda uzavření vytvořená vašimi VFFS stroji splňují specifikace daného výrobku. Vytvoření matice kvalifikace materiálů pro vaše VFFS stroje dokumentuje, které fólie fungují optimálně při konkrétních nastaveních a rychlostech. Tato referenční příručka eliminuje odhadování při změnách materiálů nebo při hodnocení nových dodavatelů fólií pro vaše VFFS stroje.
Sledování ukazatelů kvality těsnění v průběhu času odhaluje trendy výkonnosti vašeho VFFS stroje a upozorňuje na dobu, kdy je nutná nápravná údržba. Zavedení statistické regulace procesu nebo systémů sledování vad specifických pro váš VFFS stroj poskytuje včasná varování před degradací těsnění ještě před tím, než dojde k rozsáhlým poruchám výroby. Pravidelné audity výsledků testů těsnění vedou rozhodování o údržbě VFFS stroje a podporují úsilí o nepřetržité zlepšování, které násobí zisky spolehlivosti těsnění v několika výrobních obdobích.
Běžné poruchy těsnění u strojů VFFS vyplývají z nedostatečné teploty čelistí, nesouhlasu těsnicích ploch, nedostatečné doby stisku nebo neslučitelnosti materiálů fólie. Teplotní drift nastává, když se topné prvky opotřebí, čímž stroj VFFS ztrácí tepelnou stabilitu. Opotřebené nebo posunuté čelisti brání rovnoměrnému rozložení tlaku a zanechávají slabá těsnění podél okrajů. Vysoká vlhkost nebo přítomnost vláhy při skladování fólie také ohrožuje integritu těsnění stroje VFFS tím, že narušuje molekulární vazby. Pravidelné sledování teploty, kontrola zarovnání čelistí a kondicionování fólie zabrání většině defektů těsnění stroje VFFS ještě před tím, než ovlivní výrobu.
Většina výrobců doporučuje denní vizuální kontrolu uzavíracích čelistí stroje VFFS a týdenní termické profilování, aby bylo možné včas odhalit vznikající problémy. Komplexní údržba stroje VFFS, včetně kalibrace tlaku, termického mapování a testování pevnosti utěsnění, by měla probíhat měsíčně nebo čtvrtletně v závislosti na objemu výroby. Instalace strojů VFFS pro vysokorychlostní nebo nepřetržitý provoz profitují z týdenních údržbových rutin, které zajistí stálou kvalitu utěsnění. Sledování intervalů údržby ve vztahu k míře vad utěsnění pomáhá optimalizovat servisní plán stroje VFFS a předcházet zbytečnému prostojům.
Ano, správně nakonfigurovaný vffs stroj dokáže zpracovávat více typů fólií úpravou teploty, tlaku a doby působení pro každý materiál. Frekventované změny materiálů však vyžadují pečlivou znovukalibraci nastavení vffs stroje a ověřovací testování, aby se zajistilo, že uzavírání splňuje specifikace. Dokumentace optimalizovaných parametrů vffs stroje pro každý schválený typ fólie umožňuje rychlé přepínání a konzistentní kvalitu uzavírání napříč různými typy materiálů. Vytvoření průvodce nastavením vffs stroje s ověřenými parametry pro každý materiál urychluje přechody výroby a minimalizuje vady uzavírání během období přepínání.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

