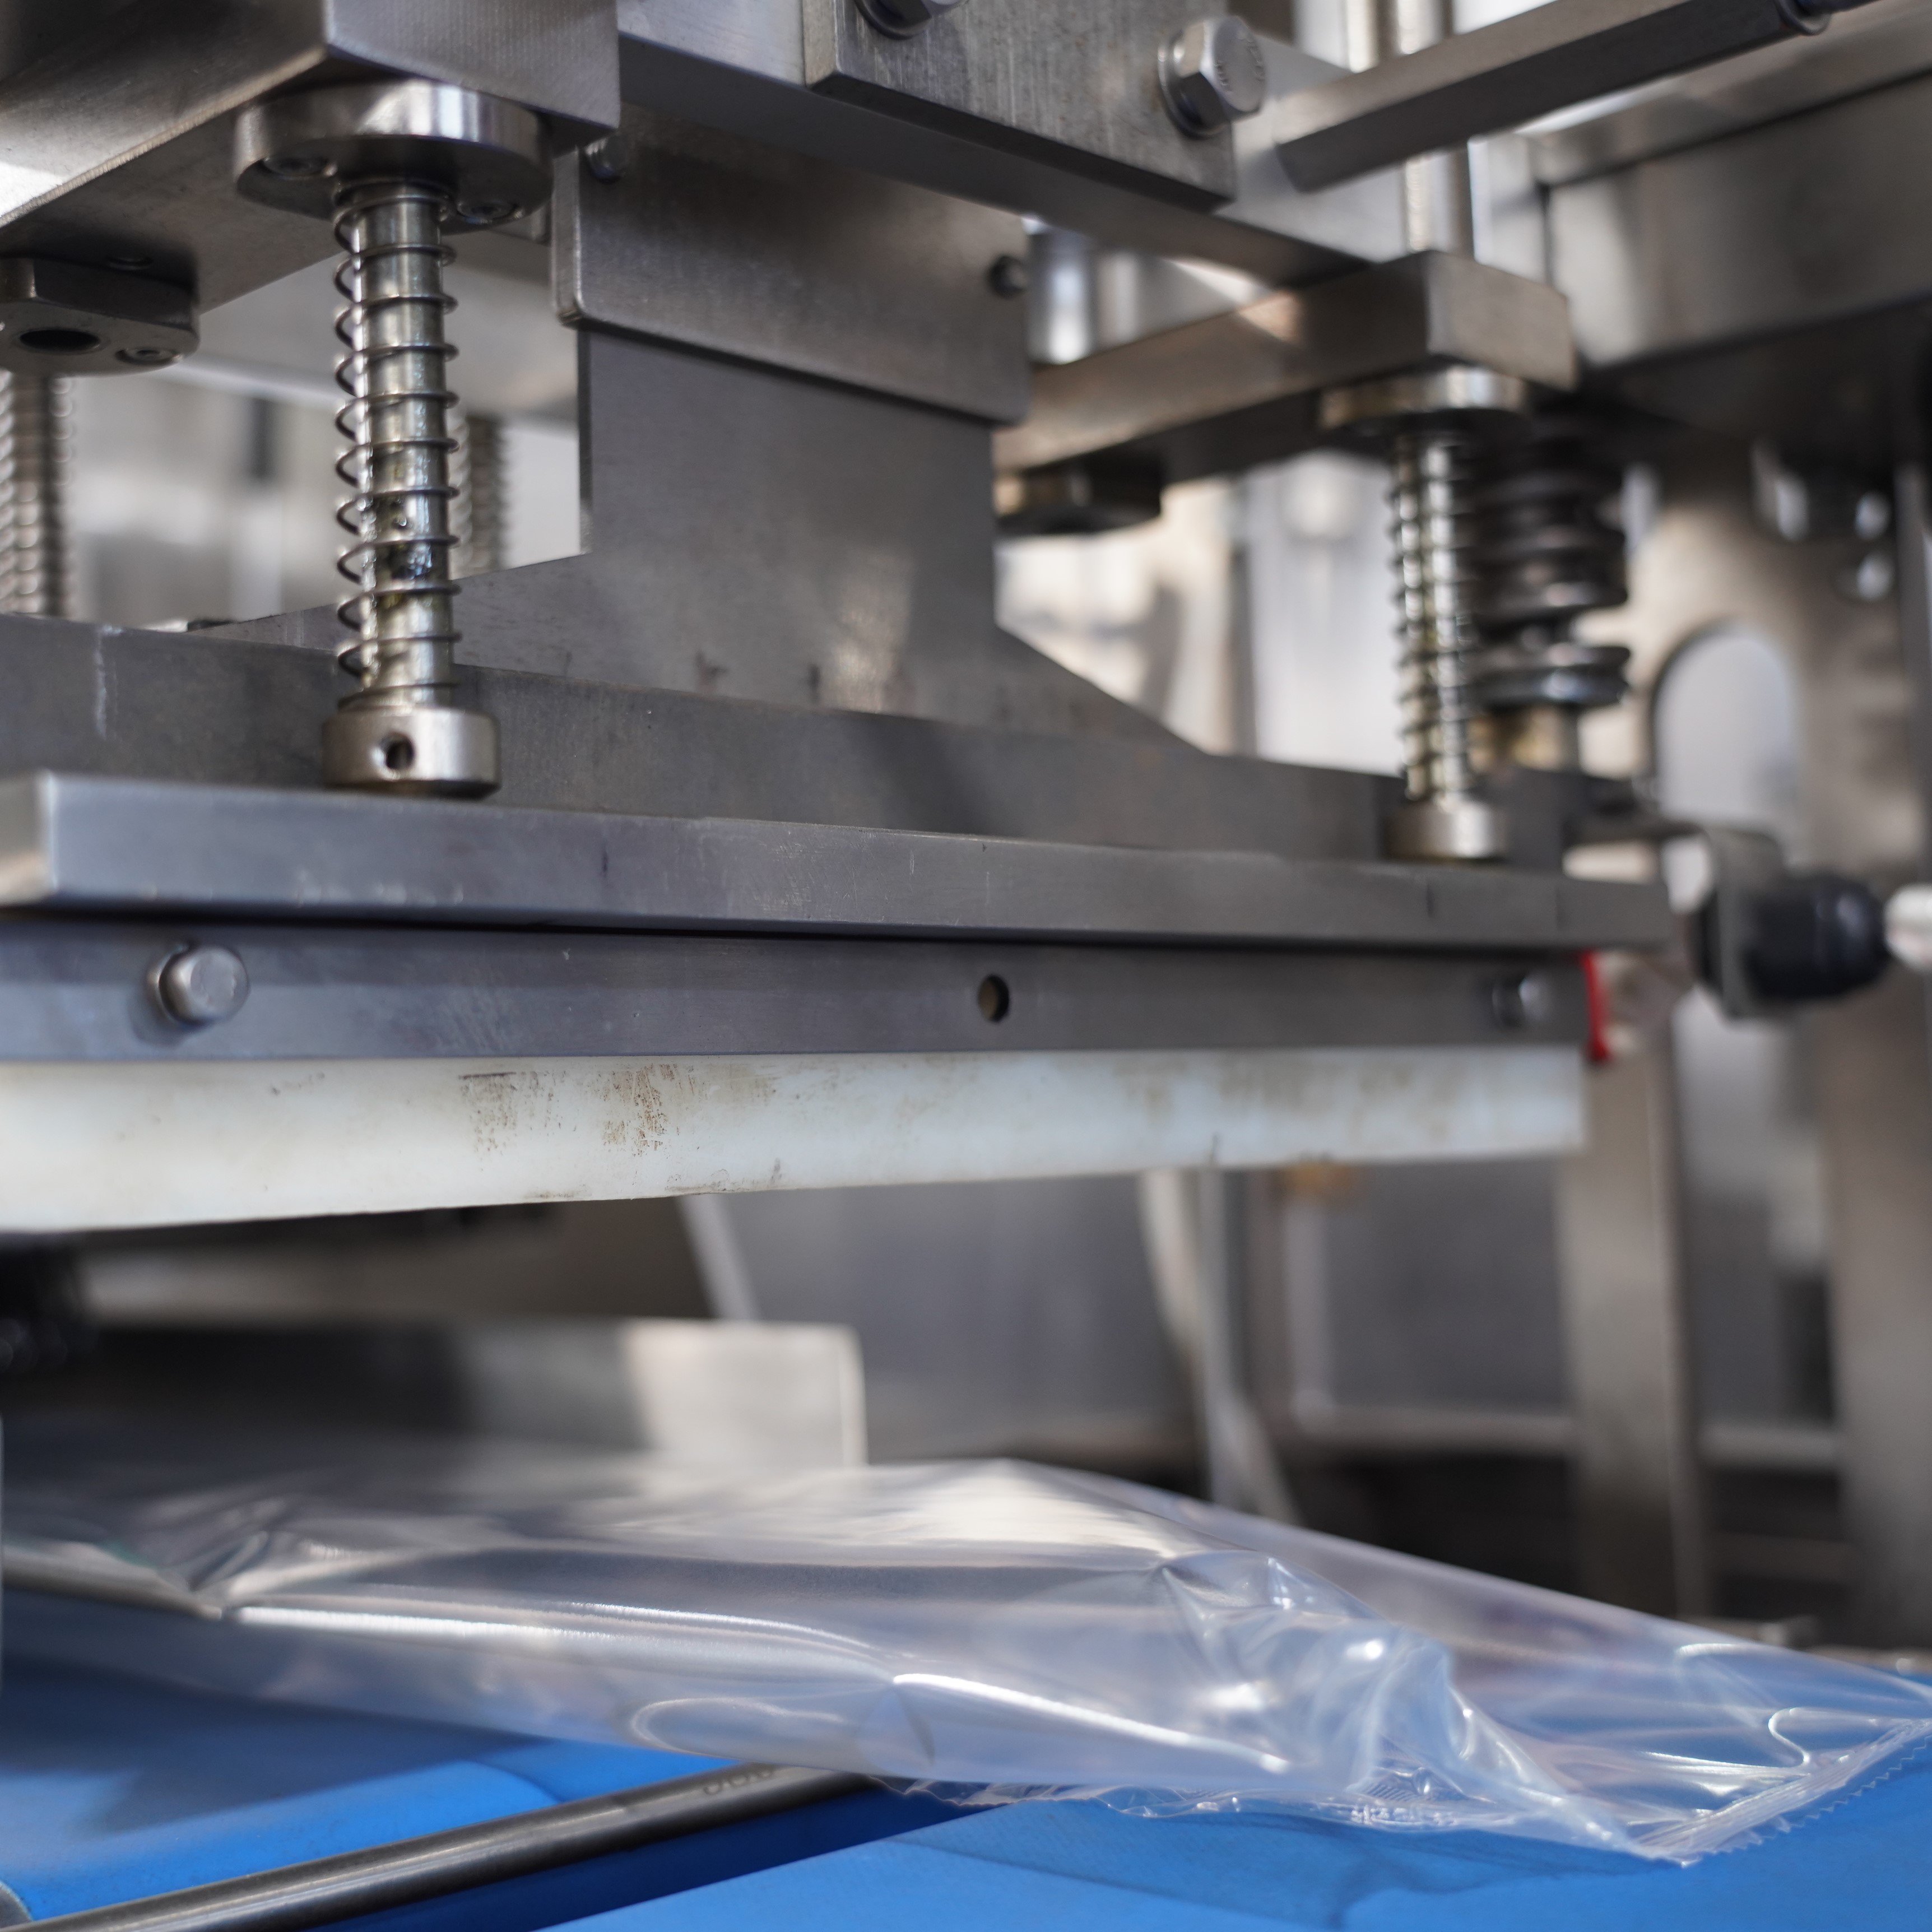
Intégrer un machine d’emballage en flux horizontal l’intégration d’une machine horizontale de type flow pack avec un contrôle-poids est un processus critique dans les opérations modernes d’emballage. La synchronisation entre ces deux systèmes garantit que les produits sont pesés avec précision et emballés simultanément, ce qui réduit les temps d’arrêt de production et améliore l’efficacité globale. Une machine horizontale de type flow pack enveloppe les produits dans un film tandis qu’un contrôle-poids valide en temps réel la conformité du poids ; leur association crée un flux de travail fluide répondant aux normes de qualité les plus strictes.

Comprendre l’intégration de la machine horizontale de type flow pack et du contrôle-poids
Composants essentiels de l’intégration
Une machine d’emballage en flux horizontal fonctionne en acheminant les produits vers une station d’emballage, où un film est tiré autour de l’article puis scellé à chaud. Le contrôle-poids est placé à l’extrémité de la ligne de production, mesurant chaque unité emballée et la comparant aux paramètres de poids prédéfinis. Pour une intégration réussie, la machine d’emballage en flux horizontal doit communiquer directement avec le contrôle-poids via une interface de commande. Cette communication permet d’envoyer des signaux de rejet à la machine d’emballage en flux horizontal lorsque les produits sortent des plages de poids acceptables, déclenchant soit un rejet automatique, soit des alertes destinées à l’opérateur, selon la configuration du système.
L’intégration entre une machine horizontale de conditionnement en flux continu et une balance de contrôle repose sur la connectivité du PLC (automate programmable). La plupart des systèmes modernes de machines horizontales de conditionnement en flux continu intègrent des ports de communication numérique intégrés capables de transmettre des données de production en temps réel. La balance de contrôle recueille les informations relatives au poids et envoie des signaux de rétroaction que la machine horizontale de conditionnement en flux continu utilise pour ajuster son fonctionnement, arrêter temporairement la ligne si nécessaire ou signaler les produits défectueux afin qu’ils soient retirés du convoyeur.
Exigences de synchronisation
Une synchronisation adéquate garantit que chaque colis sortant d’une machine horizontale de conditionnement sous film rétractable atteint le contrôle-peseur à la vitesse et au moment appropriés. La machine horizontale de conditionnement sous film rétractable doit acheminer les produits vers le plateau du contrôle-peseur à un débit constant, généralement obtenu par réglage de la vitesse du convoyeur. Si la machine horizontale de conditionnement sous film rétractable produit des colis plus rapidement que le contrôle-peseur ne peut les traiter, des goulots d’étranglement surviennent et l’efficacité de la production en souffre. À l’inverse, si la machine horizontale de conditionnement sous film rétractable fonctionne trop lentement, le contrôle-peseur reste sous-utilisé et le débit diminue.
Procédure d’intégration étape par étape pour une machine horizontale de conditionnement sous film rétractable
Phase un : Planification du système et sélection des équipements
Commencez par sélectionner un modèle d’emballageuse horizontale à flux continu qui correspond à votre volume de production et aux dimensions de vos produits. Vérifiez que l’emballageuse horizontale à flux continu choisie intègre une interface de communication numérique compatible avec votre peseuse de contrôle cible. La plupart des unités modernes d’emballageuses horizontales à flux continu sont équipées d’Ethernet, d’un port USB ou de protocoles industriels propriétaires. Documentez les caractéristiques techniques tant de l’emballageuse horizontale à flux continu que de la peseuse de contrôle, notamment leurs vitesses nominales exprimées en nombre d’emballages par minute, leurs plages de pesée et leurs exigences en matière de protocole de communication. Ce travail préparatoire évite des problèmes de compatibilité coûteux lors de l’installation.
Effectuer une étude sur site afin de déterminer la disposition physique des emplacements destinés à la machine d’emballage horizontal en flux continu et au contrôle-peseur. La plateforme du contrôle-peseur doit être positionnée immédiatement en aval de la machine d’emballage horizontal en flux continu afin de réduire au minimum le temps de transit et de maintenir la stabilité de la température des colis pour les produits sensibles à la température. Prévoir un espace suffisant pour le passage des câbles, l’installation du tableau de commande et l’accès futur aux opérations de maintenance. Planifier l’infrastructure électrique afin qu’elle prenne en charge à la fois le moteur de la machine d’emballage horizontal en flux continu et les besoins énergétiques du contrôle-peseur, généralement compris entre 2 et 5 kilowatts selon la taille de la machine.
Phase deux : Installation du matériel et acheminement des câbles
Installer la machine d’emballage à flux horizontal sur une surface de montage plane et exempte de vibrations afin d’assurer un scellage constant et une tension uniforme du film. Acheminer le câble de communication depuis le tableau de commande de la machine d’emballage à flux horizontal jusqu’au contrôle-poids à l’aide de câbles blindés industriels afin d’éviter les interférences électromagnétiques. Maintenir les câbles de signal séparés des lignes électriques haute tension pour éviter toute altération du signal. Le convoyeur de sortie de la machine d’emballage à flux horizontal doit s’articuler sans à-coup avec la plateforme du contrôle-poids, sans aucun espace pouvant provoquer des blocages ou un mauvais alignement des produits. Vérifier l’alignement des convoyeurs en faisant fonctionner à vide la machine d’emballage à flux horizontal et en s’assurant que les emballages traverseraient en ligne droite la zone du contrôle-poids.
Connectez le signal de sortie de vitesse de la machine d’emballage à flux horizontal à la borne d’entrée du contrôle-poids. Ce signal indique au contrôle-poids le moment où un nouveau colis est attendu. Installez le contrôle-poids avec une légère inclinaison vers son extrémité de décharge afin de garantir une sortie fluide des colis après la mesure de leur masse. Vérifiez que le mécanisme de refus de la machine d’emballage à flux horizontal s’aligne correctement avec les signaux de sortie du contrôle-poids. Testez tous les mouvements mécaniques sans produits pour confirmer leur bon fonctionnement avant d’introduire des articles réels dans le système intégré.
Phase trois : Configuration logicielle et étalonnage
Accédez à l’interface de commande de la machine d’emballage à flux horizontal et naviguez jusqu’au menu des paramètres de communication. Activez le protocole de transmission de données correspondant à votre modèle de contrôle-poids, qu’il s’agisse d’Ethernet TCP/IP, de Modbus ou d’un autre standard industriel. Configurez la machine d’emballage à flux horizontal pour envoyer les signaux de vitesse et d’état à l’intervalle spécifié par le fabricant du contrôle-poids. Configurez le contrôle-poids pour recevoir ces signaux et définissez la plage d’acceptation des poids pour vos produits. Cette plage d’acceptation doit refléter les spécifications des produits, augmentées ou réduites des tolérances réglementaires requises par votre secteur d’activité.
Effectuez une étalonnage complet du contrôle-peseur à l’aide de masses étalon standard couvrant la plage de poids attendue de votre produit. Documentez les résultats de l’étalonnage dans votre système de gestion de la qualité. Configurez la réaction de l’emballageuse horizontale à flux continu aux signaux de rejet du contrôle-peseur. Vous pouvez paramétrer l’emballageuse horizontale à flux continu pour éjecter automatiquement les produits sous-poids ou sur-poids vers un bac séparé, arrêter la production afin d’intervenir manuellement, ou enregistrer les données pour analyse statistique. Testez l’intégration en faisant passer des produits échantillons sur toute la ligne et en vérifiant que les mesures de poids et les réactions de l’emballageuse horizontale à flux continu sont correctes. Enregistrez les données des essais afin d’établir une référence pour le dépannage futur.
Optimisation et maintenance continue des systèmes intégrés
Optimisation de la ligne de production
Une fois que votre machine d’emballage à flux horizontal et votre contrôle-peseur fonctionnent conjointement, optimisez la ligne de production en analysant les données de répartition des poids. Une machine d’emballage à flux horizontal qui produit systématiquement des emballages légèrement sous-poids peut présenter un problème de précision de dosage, tandis que des emballages surpoids peuvent indiquer des problèmes de densité de remplissage. Utilisez les données du contrôle-peseur pour identifier les tendances et ajuster les paramètres de remplissage ou de scellage de la machine d’emballage à flux horizontal avant que les produits n’atteignent les clients. Mettez en place une routine quotidienne où les données du contrôle-peseur sont réinjectées dans les réglages de la machine d’emballage à flux horizontal, créant ainsi une boucle d’amélioration continue.
Surveillez la relation de vitesse entre la machine d’emballage à flux horizontal et la balance de contrôle. Si la machine d’emballage à flux horizontal fonctionne à 80 % de sa capacité tandis que la balance de contrôle fonctionne à pleine capacité, envisagez d’augmenter légèrement la vitesse de la machine d’emballage à flux horizontal. À l’inverse, si la balance de contrôle rejette fréquemment des produits alors que la machine d’emballage à flux horizontal fonctionne à vitesse maximale, il se peut que cette dernière doive ralentir afin d’assurer une meilleure régularité du remplissage. Ajustez ces paramètres de façon à maximiser le débit combiné tout en préservant la précision du poids.
Maintenance et Dépannage
Établir un calendrier de maintenance préventive pour la machine d’emballage à flux horizontal et la balance de contrôle. Nettoyer hebdomadairement le trajet du film de la machine d’emballage à flux horizontal afin d’éviter l’accumulation de résidus qui nuisent à la qualité des soudures. Examiner mensuellement l’élément de soudure thermique de la machine d’emballage à flux horizontal et le remplacer en cas d’usure ou de chauffage inégal. Nettoyer quotidiennement la plateforme de la balance de contrôle pour éliminer la poussière d’emballage et les résidus de produit susceptibles d’affecter les mesures de poids. Vérifier mensuellement l’étalonnage de la balance de contrôle à l’aide de masses étalons afin de garantir que la précision des mesures reste dans la fourchette de tolérance définie.
Lorsque des problèmes d’intégration surviennent, isolez systématiquement la cause soit au niveau de la machine horizontale de conditionnement sous film rétractable, soit au niveau du contrôle-peseur. Débranchez le câble de communication et faites fonctionner chaque machine indépendamment afin de vérifier son bon fonctionnement de base. Si la machine horizontale de conditionnement sous film rétractable produit des emballages d’un poids correct lors d’un test hors ligne, mais que le contrôle-peseur les rejette une fois intégrée, le problème provient probablement d’un décalage temporel des signaux ou d’un mauvais étalonnage. Si les deux machines fonctionnent correctement séparément mais échouent une fois connectées, inspectez le câble de communication pour détecter d’éventuels dommages et vérifiez que les paramètres de protocole sont identiques sur les deux appareils. Documentez tous les problèmes d’intégration ainsi que leurs solutions dans votre registre de maintenance afin de renforcer votre expertise et de réduire les temps d’arrêt futurs.
FAQ
Quels protocoles de communication conviennent le mieux à l’intégration d’une machine horizontale de conditionnement sous film rétractable ?
Ethernet TCP/IP et Modbus RTU sont les protocoles les plus courants pour les systèmes modernes d’emballage horizontal en flux continu. TCP/IP offre une transmission de données plus rapide et convient idéalement aux lignes de production à grande vitesse, tandis que Modbus RTU assure des performances fiables et éprouvées dans les environnements industriels. Vérifiez toujours que votre modèle d’emballage horizontal en flux continu prend en charge le protocole privilégié par votre contrôle-poids avant d’acheter du matériel.
Comment régler la vitesse de l’emballage horizontal en flux continu afin qu’elle corresponde à celle du contrôle-poids ?
La plupart des modèles d’emballage horizontal en flux continu comportent un paramètre de réglage de la vitesse dans le menu de leur panneau de commande. Augmentez progressivement la vitesse tout en observant le débit de traitement du contrôle-poids. Le réglage idéal consiste à ce que l’emballage horizontal en flux continu produise des colis à environ 85 à 95 % de la vitesse maximale de traitement du contrôle-poids, permettant ainsi à ce dernier de traiter tous les colis sans accumulation.
Quelle tolérance de poids dois-je définir pour l’intégration de la machine d’emballage à flux horizontal et du contrôle-poids ?
La tolérance de poids dépend des spécifications de votre produit et des exigences réglementaires. La plupart des produits grand public autorisent une tolérance de plus ou moins 2 à 5 % par rapport au poids cible, tandis que les produits pharmaceutiques exigent généralement des tolérances plus strictes, de plus ou moins 1 %. Consultez les spécifications de votre produit et les documents réglementaires, puis configurez exactement la machine d’emballage à flux horizontal et le contrôle-poids en conséquence.

 EN