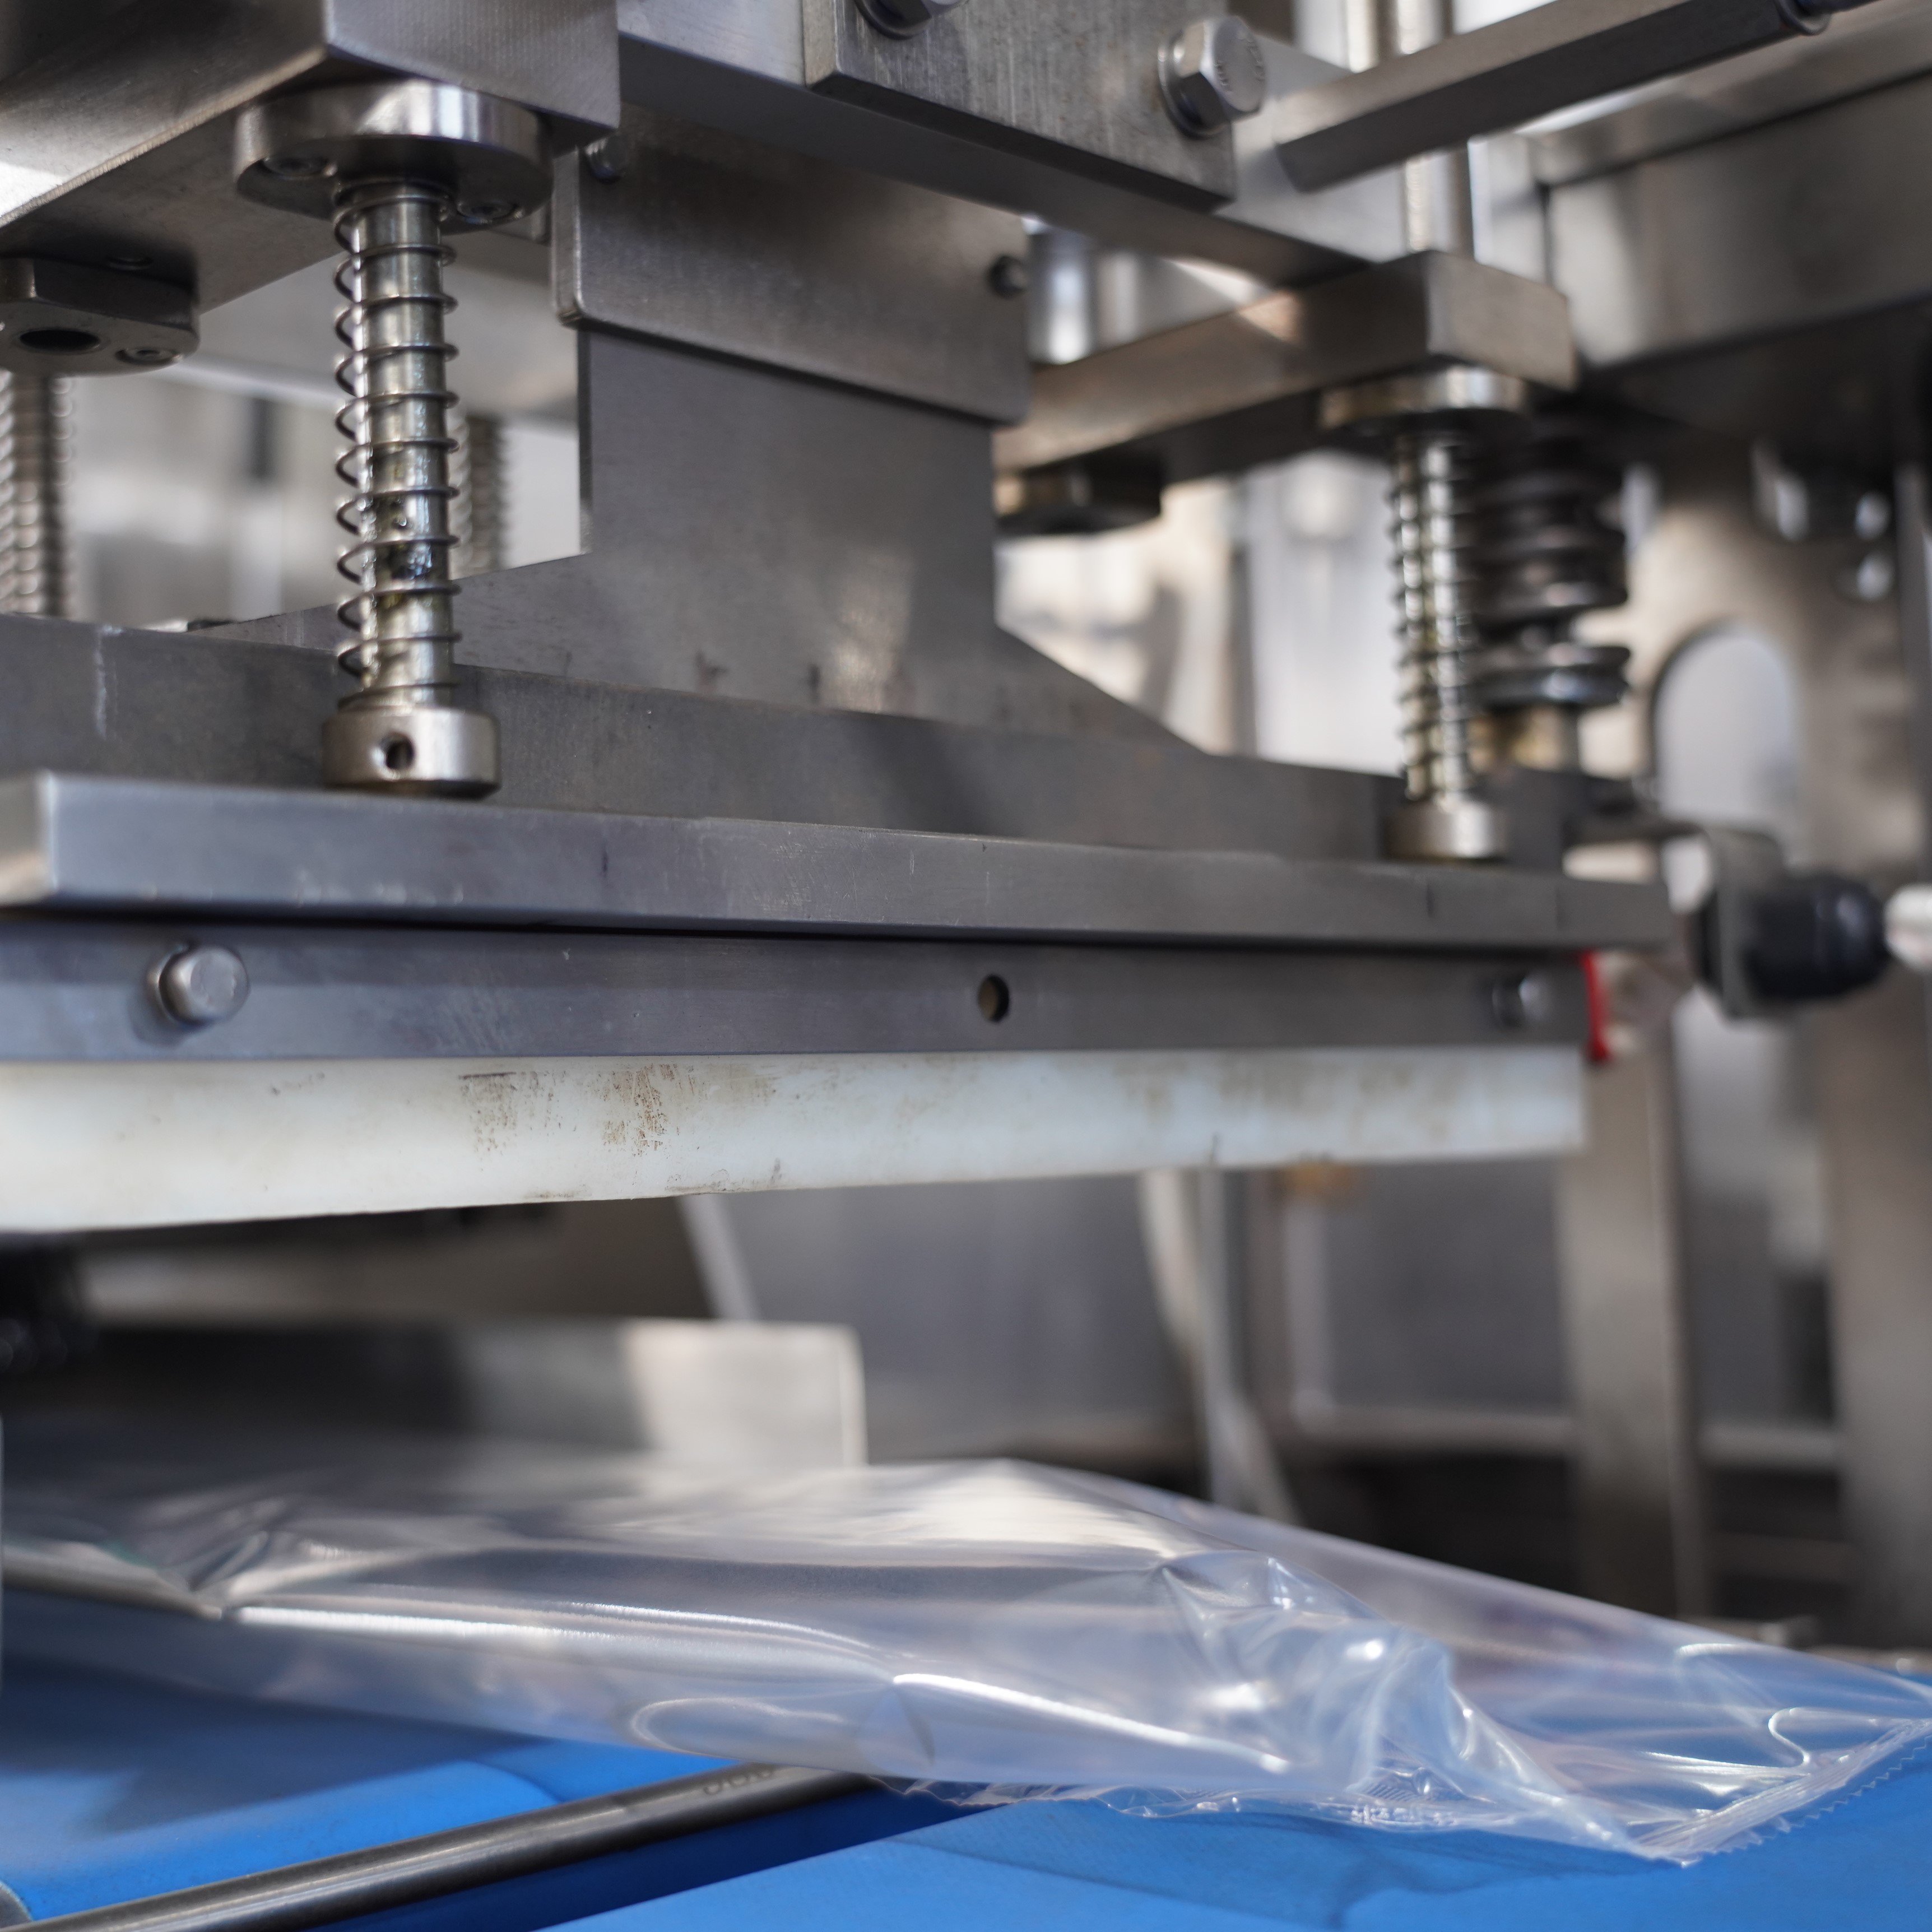
Интегриране на хоризонтална машина за поточна опаковка интегрирането с контролен везни е критичен процес в съвременните опаковъчни операции. Синхронизацията между тези две системи гарантира, че продуктите се претеглят и опаковат едновременно с висока точност, което намалява простоите в производството и подобрява общата ефективност. Хоризонталната машина за опаковане в поток увива продуктите в фолио, докато контролният везни проверява съответствието на теглото в реално време; комбинирането им създава безпроблемен работен процес, който отговаря на строгите стандарти за качество.

Разбиране на интеграцията между хоризонтална машина за опаковане в поток и контролен везни
Основни компоненти на интеграцията
Хоризонталната машина за опаковане с фолио работи, като подава продуктите към станцията за опаковане, където фолиото се навива около артикула и се топлинно запечатва. Контролната везна е разположена в края на производствената линия и измерва теглото на всяка опакована единица, сравнявайки го с предварително зададените тегловни параметри. За успешна интеграция хоризонталната машина за опаковане с фолио трябва да комуникира директно с контролната везна чрез интерфейс за управление. Тази комуникация позволява сигналите за отхвърляне да се изпращат обратно към хоризонталната машина за опаковане с фолио, когато продуктите излизат извън допустимите тегловни граници, което активира автоматично отхвърляне или предупреждения за оператора, в зависимост от конфигурацията на системата.
Интеграцията между хоризонтална машина за опаковане в поток и контролен теглител се основава на свързаност чрез ПЛК (програмируем контролер). Повечето съвременни системи за хоризонтални машини за опаковане в поток включват вградени цифрови комуникационни портове, които могат да предават данни за производството в реално време. Контролният теглител събира информация за теглото и изпраща обратни сигнали, които хоризонталната машина за опаковане в поток използва, за да коригира работата си, да спре линията при нужда или да маркира дефектни продукти за отстраняване от конвейера.
Изисквания за синхронизация
Правилната синхронизация гарантира, че всяка опаковка, излизаща от хоризонтална машина за поточна опаковка, достига контролния везни на правилната скорост и в правилния момент. Хоризонталната машина за поточна опаковка трябва да доставя продуктите на платформата на контролния везни с постоянна скорост, обикновено чрез регулиране на скоростта на конвейера. Ако хоризонталната машина за поточна опаковка произвежда опаковки по-бързо, отколкото контролният везни може да ги обработи, възникват задръствания и ефективността на производството намалява. Обратно, ако хоризонталната машина за поточна опаковка работи твърде бавно, контролният везни остава недостатъчно използван и пропускателната способност намалява.
Поетапен процес за интегриране на хоризонтална машина за поточна опаковка
Етап първи: Планиране на системата и подбор на оборудване
Започнете с избор на хоризонтална машина за опаковане в поток, която отговаря на вашия обем на производство и размерите на продуктите. Потвърдете, че избраната хоризонтална машина за опаковане в поток разполага с цифров интерфейс за комуникация, съвместим с целевия ви контролен теглител. Повечето съвременни хоризонтални машини за опаковане в поток са оборудвани с Ethernet, USB или собствени промишлени протоколи. Документирайте техническите спецификации както на хоризонталната машина за опаковане в поток, така и на контролния теглител, включително скоростни характеристики, измерени в брой опаковки в минута, диапазон на тегловни възможности и изисквания към протоколите за комуникация. Това предварително подготвително действие предотвратява скъпи проблеми със съвместимостта по време на инсталация.
Извършете проучване на мястото, за да определите физическото разположение на хоризонталната машина за опаковане с поток и контролния везни. Платформата на контролния везни трябва да бъде разположена непосредствено след хоризонталната машина за опаковане с поток, за да се минимизира времето за преминаване и да се запази стабилността на температурата на опаковките за продукти, чувствителни към температурни промени. Осигурете достатъчно пространство за кабелните трасета, разположението на панела за управление и достъп за бъдещо поддръжка. Планирайте електрическата инфраструктура така, че да осигури захранването както на двигателя на хоризонталната машина за опаковане с поток, така и на контролния везни, като типичните изисквания за мощност обикновено варират от 2 до 5 киловата, в зависимост от размера на машината.
Етап две: Инсталиране на оборудването и маршрутизиране на кабелите
Монтирайте хоризонталната машина за опаковане с поточен метод върху равна повърхност, свободна от вибрации, за да се осигури последователно запечатване и натягане на филма. Проведете комуникационния кабел от контролната панел на хоризонталната машина за опаковане с поточен метод до контролния теглилник, като използвате екраниран кабел от индустриален клас, за да се предотврати електромагнитното въздействие. Държете сигнализационните кабели отделени от високоволтовите електрически линии, за да се избегне разваляне на сигнала. Изходната конвейерна лента на хоризонталната машина за опаковане с поточен метод трябва да преминава гладко към платформата на контролния теглилник, без прекъсвания, които биха причинили задръствания или несъответствие на продуктите. Проверете подравняването на конвейера, като пуснете хоризонталната машина за опаковане с поточен метод без товар и се уверите, че опаковките ще се придвижват праволинейно през зоната на контролния теглилник.
Свържете изходния сигнал за скоростта на хоризонталната машина за опаковане в поток с входния терминал на контролно-теглещото устройство. Този сигнал информира контролно-теглещото устройство кога да очаква ново опаковка. Инсталирайте контролно-теглещото устройство под лек наклон надолу към изходния му край, за да се осигури гладко извеждане на опаковките след измерването на теглото. Проверете дали механизъмът за отхвърляне на хоризонталната машина за опаковане в поток е синхронизиран с изходните сигнали на контролно-теглещото устройство. Изпробвайте всички механични движения без продукти, за да се потвърди гладката работа, преди да въведете реални предмети в интегрираната система.
Етап три: Конфигуриране и калибриране на софтуера
Достъпете контролния интерфейс на хоризонталната опаковъчна машина и навигирайте до менюто „Настройки за комуникация“. Активирайте протокола за предаване на данни, съвместим с модела на вашата машина за контролно претегляне – независимо дали е Ethernet TCP/IP, Modbus или друг индустриален стандарт. Конфигурирайте хоризонталната опаковъчна машина да изпраща сигнали за скорост и статус през интервала, посочен от производителя на машината за контролно претегляне. Настройте машината за контролно претегляне да приема тези сигнали и задайте диапазона за приемане на теглото за вашите продукти. Този диапазон трябва да отразява техническите спецификации на продуктите плюс и минус допустимите отклонения, предписани от регулаторните изисквания във вашата индустрия.
Извършете пълна калибрация на контролното тегло с използване на стандартни калибрационни теглилки, които обхващат очакваният тегловен диапазон на вашия продукт. Документирайте резултатите от калибрацията във вашата система за управление на качеството. Конфигурирайте отговора на хоризонталната опаковъчна машина на сигнали за отхвърляне от контролното тегло. Можете да зададете хоризонталната опаковъчна машина да автоматично изхвърля леки или тежки продукти в отделен контейнер, да спре производството за намеса на оператора или да регистрира данни за статистически анализ. Тествайте интеграцията, като пропуснете пробни продукти през цялата производствена линия и потвърдите, че измерванията на теглото и отговорите на хоризонталната опаковъчна машина се извършват коректно. Запишете тестовите данни, за да установите базови показатели за бъдещо диагностициране на проблеми.
Оптимизация и текущо поддържане на интегрираните системи
Оптимизация на производствената линия
След като хоризонталната машина за опаковане в поток и контролната теглачка започнат да работят заедно, оптимизирайте производствената линия чрез анализ на данните за разпределението на теглото. Ако хоризонталната машина за опаковане в поток постоянно произвежда пакети с малко по-ниско тегло, това може да сочи проблем с точността на дозирането; ако пакетите са с по-високо тегло, това може да показва проблеми с плътността на напълването. Използвайте данните от контролната теглачка, за да идентифицирате тенденции и да направите корекции в параметрите за напълване или запечатване на хоризонталната машина за опаковане в поток, преди продуктите да стигнат до клиентите. Въведете рутинен процес, при който данните от контролната теглачка се връщат ежедневно в настройките на хоризонталната машина за опаковане в поток, създавайки непрекъснат цикъл на подобряване.
Наблюдавайте скоростното съотношение между хоризонталната опаковъчна машина за поточна обработка и машината за контрол на теглото. Ако хоризонталната опаковъчна машина за поточна обработка работи с 80 процента от капацитета си, докато машината за контрол на теглото работи с пълен капацитет, разгледайте възможността да увеличите леко скоростта на хоризонталната опаковъчна машина за поточна обработка. Обратно, ако машината за контрол на теглото често отхвърля продукти, докато хоризонталната опаковъчна машина за поточна обработка работи с максимална скорост, може да се наложи намаляване на скоростта на хоризонталната опаковъчна машина за поточна обработка, за да се постигне по-добра последователност на напълването. Балансирайте тези параметри, за да максимизирате общата производителност, като запазите точността на теглото.
Поддръжка и отстраняване на неизправности
Създайте график за профилактично поддържане както за хоризонталната машина за опаковане с поток, така и за контролния везни. Почиствайте пътя на фолиото на хоризонталната машина за опаковане с поток веднъж седмично, за да се предотврати натрупването на остатъци, които влияят върху качеството на запечатването. Инспектирайте елемента за топлинно запечатване на хоризонталната машина за опаковане с поток веднъж месечно и го заменете, ако показва износване или неравномерно нагряване. Почиствайте платформата на контролния везни всеки ден, за да премахнете праха от опаковките и остатъците от продукта, които биха могли да повлияят върху показанията за теглото. Проверявайте калибрацията на контролния везни веднъж месечно, като използвате стандартни теглилки, за да се гарантира, че точността на измерването остава в рамките на вашата допустима грешка.
Когато възникнат проблеми с интеграцията, системно изолирайте проблема – дали е в хоризонталната машина за опаковане в поток или в контролното тегло. Откачете кабела за комуникация и пуснете всяка машина независимо, за да проверите базовата функционалност. Ако хоризонталната машина за опаковане в поток произвежда опаковки с правилна тегло при оффлайн тест, но контролното тегло ги отхвърля при интеграция, вероятно проблемът е свързан с времевото синхронизиране на сигнала или с калибрацията. Ако и двете машини работят самостоятелно, но не функционират при свързване, проверете кабела за комуникация за повреди и потвърдете, че настройките на протокола съвпадат на двете устройства. Документирайте всички проблеми с интеграцията и техните решения в журнала за поддръжка, за да натрупате експертиза и да намалите бъдещото просто стояне.
Често задавани въпроси
Какви протоколи за комуникация са най-подходящи за интеграция на хоризонтална машина за опаковане в поток?
Ethernet TCP/IP и Modbus RTU са най-често използваните протоколи за съвременните системи за хоризонтални флоу-пак машини. TCP/IP осигурява по-бързо предаване на данни и е идеален за високоскоростни производствени линии, докато Modbus RTU гарантира надеждна и проверена в практиката производителност в индустриални среди. Винаги потвърждавайте дали моделът на вашата хоризонтална флоу-пак машина поддържа предпочитания от вас протокол на контролно-претеглящото устройство, преди да закупите оборудването.
Как да настроя скоростта на хоризонталната флоу-пак машина, за да съответства на тази на контролно-претеглящото устройство?
Повечето модели на хоризонтални флоу-пак машини включват параметър за настройка на скоростта в менюто на панела за управление. Увеличете скоростта постепенно, като наблюдавате скоростта на обработка на контролно-претеглящото устройство. Оптималната настройка е такава, при която хоризонталната флоу-пак машина произвежда опаковки с около 85 до 95 процента от максималната скорост на обработка на контролно-претеглящото устройство, което позволява на последното да обработва всички опаковки без натрупване.
Каква толерантност по тегло трябва да задам за интеграцията на хоризонталната опаковъчна машина и контролния везни?
Толерантността по тегло зависи от спецификациите на вашия продукт и от регулаторните изисквания. Повечето стоки за лична употреба позволяват плюс или минус 2 до 5 процента от целевото тегло, докато фармацевтичните продукти обикновено изискват по-строги толерантности – плюс или минус 1 процент. Консултирайте се с техническите спецификации на вашия продукт и с регулаторните документи, след което конфигурирайте както хоризонталната опаковъчна машина, така и контролния везни точно според тези изисквания.

 EN