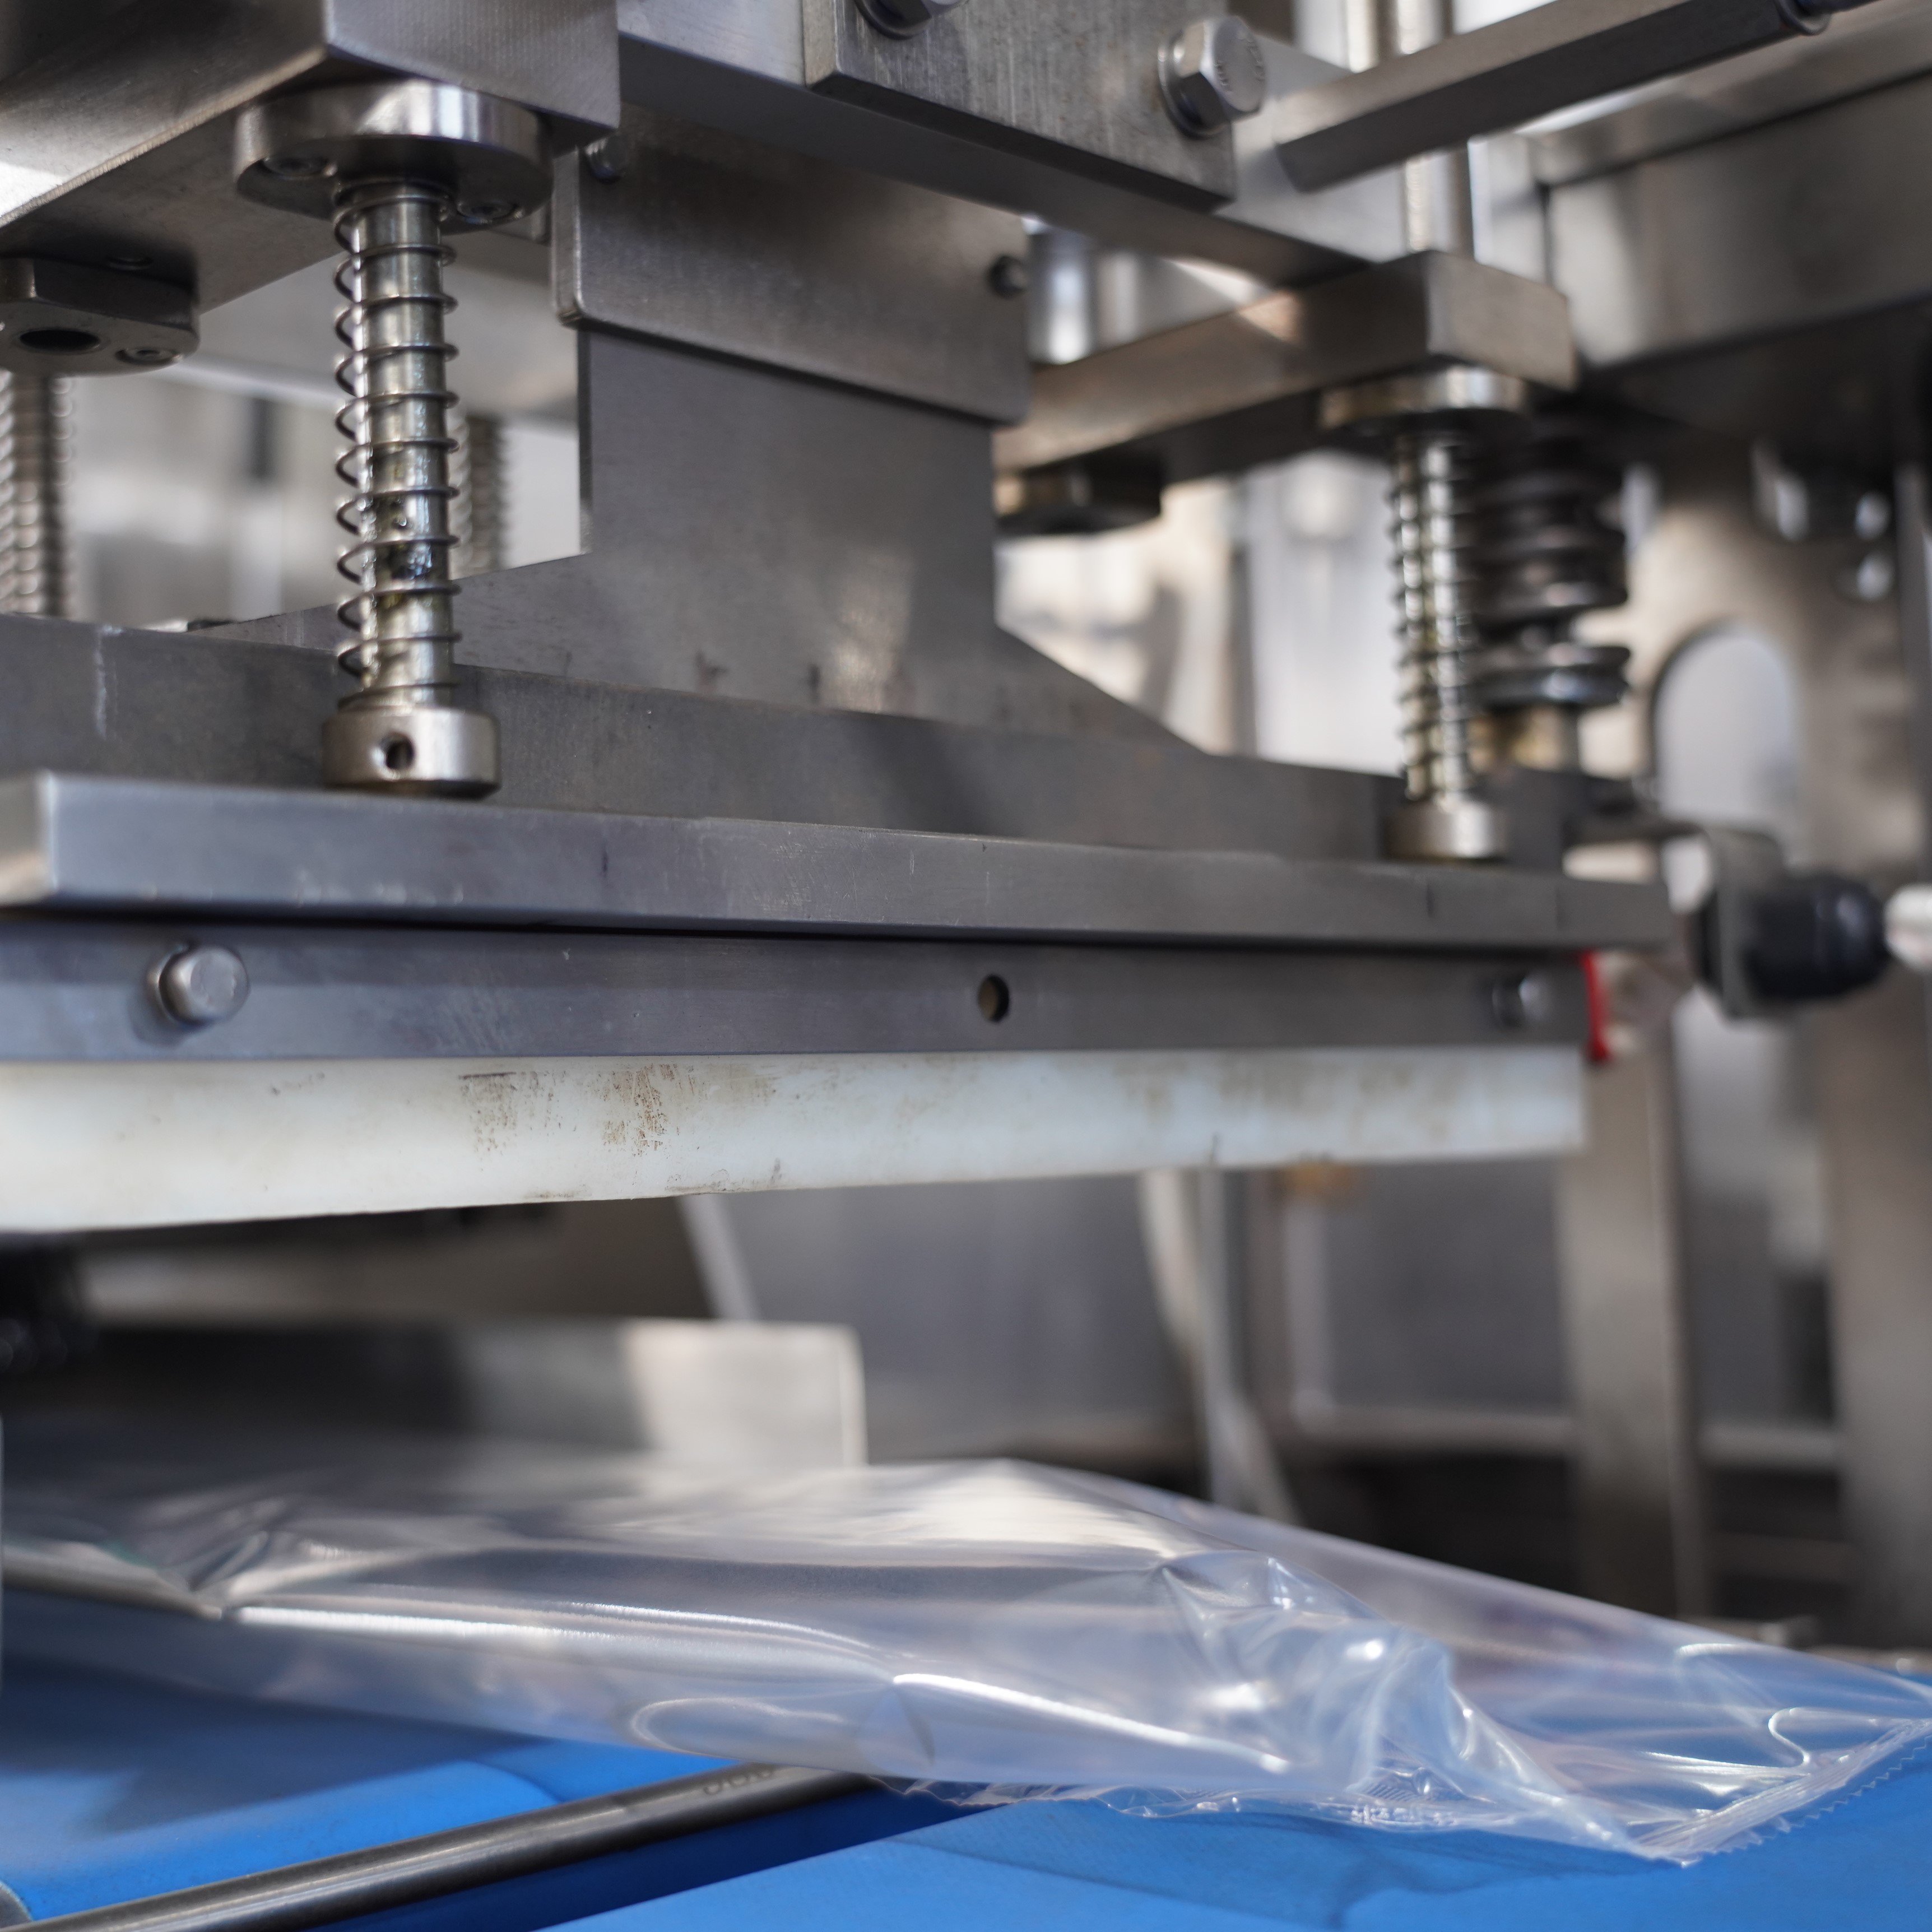
Integrar un máquina de empaquetado en fluxo horizontal a integración cun verificador de peso é un proceso crítico nas operacións modernas de envasado. A sincronización entre estes dous sistemas garante que os produtos se pesen e envasen con precisión ao mesmo tempo, reducindo o tempo de inactividade na produción e mellorando a eficiencia xeral. Unha máquina de envasado de fluxo horizontal envolve os produtos en película, mentres que un verificador de peso comproba o cumprimento do peso en tempo real, e a súa combinación crea un fluxo de traballo sen interrupcións que satisfai normas de calidade moi estritas.

Comprensión da integración da máquina de envasado de fluxo horizontal e do verificador de peso
Compoñentes principais da integración
Unha máquina horizontal de envoltura en fluxo opera alimentando os produtos cara a unha estación de envoltura, onde se estira unha película arredor do obxecto e se sella con calor. A balanza de verificación sitúase ao final da liña de produción, mide cada unidade empacada e compáraa cos parámetros de peso preestablecidos. Para unha integración exitosa, a máquina horizontal de envoltura en fluxo debe comunicarse directamente coa balanza de verificación mediante unha interface de control. Esta comunicación permite enviar sinais de rexeición de volta á máquina horizontal de envoltura en fluxo cando os produtos caen fóra dos intervalos de peso aceptables, activando ben a rexeición automática ou alertas para o operador, segundo a configuración do sistema.
A integración entre unha máquina de empaquetado de fluxo horizontal e unha balanza de control baséase na conectividade do PLC (controlador lóxico programable). A maioría dos sistemas modernos de máquinas de empaquetado de fluxo horizontal inclúen portos de comunicación dixital integrados que poden transmitir datos de produción en tempo real. A balanza de control recolle información sobre o peso e envía sinais de retroalimentación que a máquina de empaquetado de fluxo horizontal utiliza para axustar a súa operación, pausar a liña cando sexa necesario ou identificar os produtos defectuosos para a súa retirada da correia transportadora.
Requisitos de sincronización
A sincronización axeitada garante que cada paquete que sae dunha máquina horizontal de envasado en fluxo chega á balanza de comprobación á velocidade e no momento adecuados. A máquina horizontal de envasado en fluxo debe entregar os produtos na plataforma da balanza de comprobación a un ritmo constante, normalmente axustado mediante variacións na velocidade do transportador. Se a máquina horizontal de envasado en fluxo produce paquetes máis rápido do que a balanza de comprobación pode procesalos, prodúcense estrangulamentos e reduce a eficiencia da produción. Por outra banda, se a máquina horizontal de envasado en fluxo opera demasiado lentamente, a balanza de comprobación queda infrutilizada e diminúe o rendemento.
Proceso de integración paso a paso para a máquina horizontal de envasado en fluxo
Fase un: Planificación do sistema e selección do equipamento
Comece seleccionando un modelo de máquina de empaquetado en fluxo horizontal que se adeque ao seu volume de produción e ás dimensións do seu produto. Verifique que a máquina de empaquetado en fluxo horizontal escollida inclúa unha interface de comunicación dixital compatible coa súa balanza de verificación. A maioría das unidades modernas de máquinas de empaquetado en fluxo horizontal dispón de Ethernet, USB ou protocolos industriais propietarios. Documente as especificacións tanto da máquina de empaquetado en fluxo horizontal como da balanza de verificación, incluíndo as velocidades nominais medidas en paquetes por minuto, as capacidades de intervalo de peso e os requisitos do protocolo de comunicación. Este traballo previo evita problemas de compatibilidade costosos durante a instalación.
Realizar unha inspección no lugar para determinar o deseño físico onde se instalarán a máquina de empaquetado horizontal en fluxo e a balanza de verificación. A plataforma da balanza de verificación debe colocarse inmediatamente despois da máquina de empaquetado horizontal en fluxo para minimizar o tempo de traslado e manter a estabilidade da temperatura dos paquetes, especialmente para produtos sensibles á temperatura. Debe deixarse espazo suficiente para as canalizacións de cables, a colocación do panel de control e o acceso para futuras tarefas de mantemento. Planificar a infraestrutura eléctrica para dar soporte tanto ao motor da máquina de empaquetado horizontal en fluxo como ás necesidades de enerxía da balanza de verificación, que normalmente varían entre 2 e 5 quilowatts, dependendo do tamaño da máquina.
Fase Dous: Instalación do hardware e canalización dos cables
Instale a máquina de empaquetado de fluxo horizontal nunha superficie de montaxe nivelada e libre de vibracións para garantir un sellado consistente e unha tensión uniforme da película. Conecte o cable de comunicación desde o panel de control da máquina de empaquetado de fluxo horizontal á balanza de comprobación, empregando cables apantallados de grao industrial para evitar interferencias electromagnéticas. Mantenha os cables de sinal separados das liñas de alimentación de alta tensión para evitar a corrupción do sinal. A correira de saída da máquina de empaquetado de fluxo horizontal debe transicionar suavemente á plataforma da balanza de comprobación sen espazos que poidan causar atascos ou desalineación dos produtos. Comprobe o alinhamento da correira executando a máquina de empaquetado de fluxo horizontal baleira e asegurándose de que os paquetes pasarían en liña recta pola zona da balanza de comprobación.
Conecte o sinal de saída de velocidade da máquina de empaquetado de fluxo horizontal ao terminal de entrada da balanza de verificación. Este sinal indica á balanza cando esperar un novo paquete. Instale a balanza de verificación cun lixeiro ángulo descendente cara ao seu extremo de descarga para garantir que os paquetes saian suavemente despois da medición do peso. Verifique que o mecanismo de rexección da máquina de empaquetado de fluxo horizontal estea aliñado cos sinais de saída da balanza de verificación. Probe todos os movementos mecánicos sen produtos para confirmar o funcionamento suave antes de introducir obxectos reais no sistema integrado.
Fase tres: Configuración e calibración do software
Acceda á interface de control da máquina empacotadora de fluxo horizontal e navegue ata o menú de configuracións de comunicación. Active o protocolo de transmisión de datos que coincida co seu modelo de balanza de verificación, xa sexa Ethernet TCP/IP, Modbus ou outro estándar industrial. Configure a máquina empacotadora de fluxo horizontal para enviar sinais de velocidade e estado ao intervalo especificado polo fabricante da balanza de verificación. Configure a balanza de verificación para recibir eses sinais e estableza o intervalo de aceptación de peso para os seus produtos. O intervalo de aceptación debe reflectir as especificacións do produto máis ou menos as tolerancias reguladoras requiridas pola súa industria.
Realice unha calibración completa da balanza de comprobación utilizando pesos de calibración estándar que abran o intervalo de peso esperado do seu produto. Documente os resultados da calibración no seu sistema de xestión da calidade. Configure a resposta da máquina de empaquetado en fluxo horizontal ás señais de rexeición da balanza de comprobación. Pode axustar a máquina de empaquetado en fluxo horizontal para expulsar automaticamente os produtos lixeiros ou pesados a un contedor separado, detener a produción para intervención do operario ou rexistrar datos para análise estatística. Probe a integración executando produtos mostra por toda a liña e verificando que as medicións de peso e as respostas da máquina de empaquetado en fluxo horizontal se produzan correctamente. Rexistre os datos da proba para establecer unha liña base para solución de problemas futuros.
Optimización e mantemento continuo dos sistemas integrados
Optimización da liña de produción
Cando a súa máquina de empaquetado en fluxo horizontal e a balanza de control operen xuntas, optimice a liña de produción analizando os datos da distribución do peso. Unha máquina de empaquetado en fluxo horizontal que produce de maneira constante paquetes lixeiramente baixo do peso pode ter un problema de precisión na dosificación, mentres que os paquetes por riba do peso poden indicar problemas na densidade de recheo. Use os datos da balanza de control para identificar tendencias e axustar os parámetros de recheo ou sellado da máquina de empaquetado en fluxo horizontal antes de que os produtos cheguen aos clientes. Estableza unha rutina na que os datos da balanza de control se alimenten diariamente nos axustes da máquina de empaquetado en fluxo horizontal, creando un bucle de mellora continua.
Vixiar a relación de velocidade entre a máquina de empaquetado de fluxo horizontal e a balanza de verificación. Se a máquina de empaquetado de fluxo horizontal funciona ao 80 % da súa capacidade mentres que a balanza de verificación está á súa capacidade máxima, considere aumentar lixeiramente a velocidade da máquina de empaquetado de fluxo horizontal. Por outra banda, se a balanza de verificación rexeita frecuentemente produtos mentres que a máquina de empaquetado de fluxo horizontal funciona á velocidade máxima, pode ser necesario reducir a velocidade desta última para mellorar a consistencia do enchemento. Equilibre estes parámetros para maximizar o rendemento combinado mantendo a precisión do peso.
Mantemento e Resolución de Problemas
Establecer un programa de mantemento preventivo tanto para a máquina de empaquetado de fluxo horizontal como para a balanza de comprobación. Limpar a traxectoria do filme da máquina de empaquetado de fluxo horizontal semanalmente para evitar a acumulación de residuos que afecten á calidade das soldaduras. Inspeccionar o elemento de soldadura por calor da máquina de empaquetado de fluxo horizontal cada mes e substituílo se amosa desgaste ou aquecemento non uniforme. Limpar a plataforma da balanza de comprobación a diario para eliminar o po do empaquetado e os residuos do produto que poidan afectar as lecturas de peso. Verificar a calibración da balanza de comprobación cada mes empregando pesos patrón para asegurar que a precisión das medicións se manteña dentro da súa faixa de tolerancia.
Cando ocorran problemas de integración, illar sistemáticamente o problema xa sexa na máquina horizontal de envasado en fluxo ou na balanza de verificación. Desconecte o cable de comunicación e faga funcionar cada máquina de forma independente para verificar a funcionalidade básica. Se a máquina horizontal de envasado en fluxo produce paquetes cun peso correcto cando se proba sen conexión, pero a balanza de verificación os rexeita cando están integradas, o problema probablemente estea relacionado co tempo do sinal ou coa calibración. Se ambas as máquinas funcionan individualmente pero fallan cando están conectadas, inspeccione o cable de comunicación en busca de danos e verifique que os axustes do protocolo coincidan nos dous dispositivos. Documente todos os problemas de integración e as súas solucións no rexistro de mantemento para desenvolver experiencia e reducir o tempo de inactividade futuro.
Preguntas frecuentes
Que protocolos de comunicación funcionan mellor para a integración da máquina horizontal de envasado en fluxo?
Ethernet TCP/IP e Modbus RTU son os protocolos máis comúns para os sistemas modernos de máquinas empacotadoras horizontais de fluxo. TCP/IP ofrece unha transmisión de datos máis rápida e é ideal para liñas de produción de alta velocidade, mentres que Modbus RTU proporciona un rendemento fiable e probado en entornos industriais. Verifique sempre que o modelo da súa máquina empacotadora horizontal de fluxo admita o protocolo preferido da súa balanza de control antes de adquirir o equipamento.
Como axusto a velocidade da máquina empacotadora horizontal de fluxo para que coincida coa balanza de control?
A maioría dos modelos de máquinas empacotadoras horizontais de fluxo inclúen un parámetro de axuste de velocidade no menú do seu panel de control. Aumente a velocidade gradualmente observando a velocidade de procesamento da balanza de control. O axuste ideal fai que a máquina empacotadora horizontal de fluxo produza paquetes a unha velocidade aproximada do 85 ao 95 por cento da velocidade máxima de procesamento da balanza de control, permitindo que esta procese todos os paquetes sen acumulacións.
Que tolerancia de peso debo establecer para a integración da máquina de envasado en fluxo horizontal e a balanza de verificación?
A tolerancia de peso depende das especificacións do seu produto e dos requisitos rexulatorios. A maioría dos produtos de consumo permiten unha variación de máis ou menos o 2 ao 5 por cento do peso obxectivo, mentres que os produtos farmacéuticos normalmente requiren tolerancias máis estreitas de máis ou menos o 1 por cento. Consulte as especificacións do seu produto e os documentos rexulatorios, e logo configure tanto a máquina de envasado en fluxo horizontal como a balanza de verificación para que coincidan exactamente con estes requisitos.

 EN