 EN
Hoe kun je folieafval verminderen met een machine voor het verpakken van voorgevormde zakjes?
2026/09/20
Machines voor voorgevormde zakjes: verminder folieafval, verlaag de totale eigendomskosten en realiseer een sneller rendement op uw investering.

2026/10/20
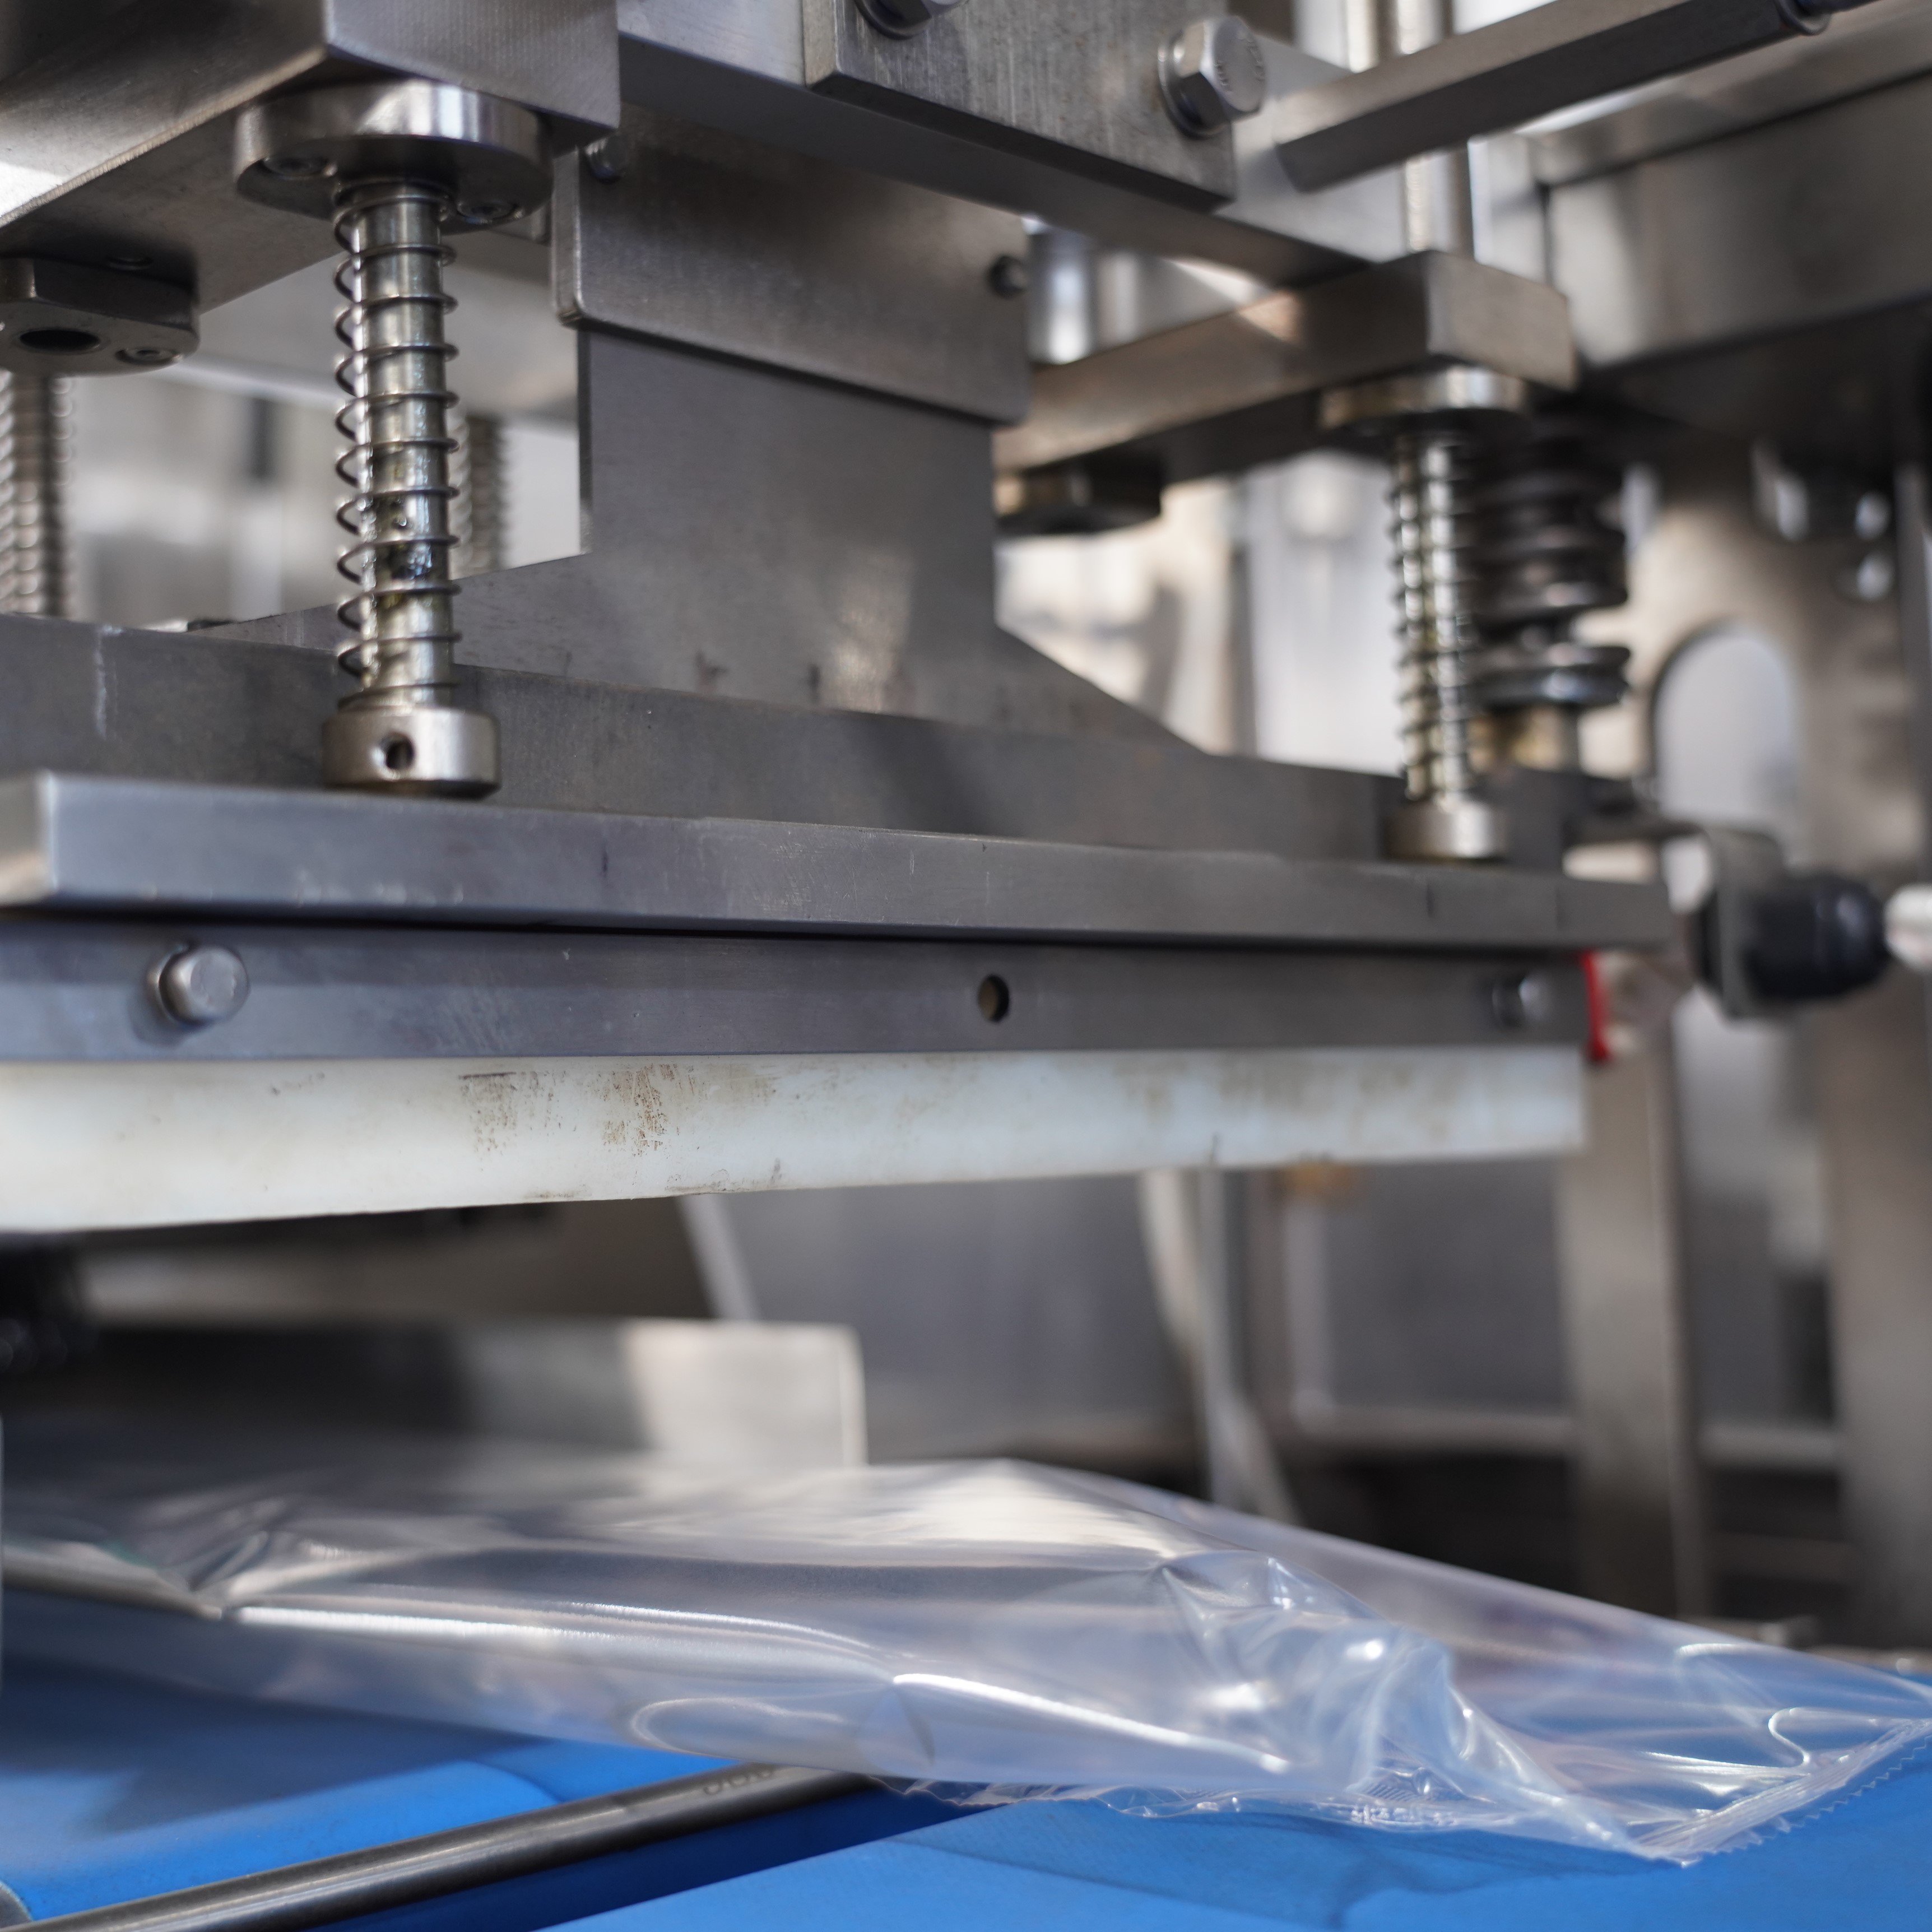
Integreren van horizontale flowpack-machine de integratie met een controleweegsysteem is een cruciaal proces in moderne verpakkingsprocessen. De synchronisatie tussen deze twee systemen zorgt ervoor dat producten nauwkeurig gewogen en tegelijkertijd verpakt worden, waardoor stilstandtijd in de productie wordt verminderd en de algehele efficiëntie wordt verbeterd. Een horizontale flowpack-machine verpakt producten in folie, terwijl een controleweegsysteem de gewichtsnaleving in real time valideert; hun combinatie creëert een naadloze werkwijze die voldoet aan strenge kwaliteitsnormen.

Een horizontale flowpack-machine werkt door producten naar een verpakkingsstation te voeren, waar folie rond het artikel wordt getrokken en thermisch verzegeld. De controleweegmachine bevindt zich aan het einde van de productielijn en meet elk verpakte product, waarna het gewicht wordt vergeleken met vooraf ingestelde gewichtsparameters. Voor een succesvolle integratie moet de horizontale flowpack-machine rechtstreeks communiceren met de controleweegmachine via een besturingsinterface. Deze communicatie stelt de machine in staat om afkeursignalen terug te sturen naar de horizontale flowpack-machine wanneer producten buiten de toegestane gewichtsbereiken vallen, wat automatische afkeuring of meldingen aan de operator activeert, afhankelijk van de systeemconfiguratie.
De integratie tussen een horizontale flowpackmachine en een controleweegschaal is gebaseerd op verbinding via een PLC (programmeerbare logische besturing). De meeste moderne systemen voor horizontale flowpackmachines zijn uitgerust met ingebouwde digitale communicatiepoorten waarmee productiegegevens in realtime kunnen worden verzonden. De controleweegschaal verzamelt gewichtsgegevens en stuurt terugkoppelingssignalen die de horizontale flowpackmachine gebruikt om haar werking aan te passen, de productielijn indien nodig te pauzeren of defecte producten te markeren voor verwijdering van de transportband.
Een juiste synchronisatie zorgt ervoor dat elk pakket dat een horizontale flowpackmachine verlaat, de controleweegschaal met de juiste snelheid en op het juiste moment bereikt. De horizontale flowpackmachine moet producten met een constante snelheid aan de weegplaat van de controleweegschaal leveren, meestal afgestemd via aanpassingen van de transportsnelheid. Als de horizontale flowpackmachine pakketten sneller produceert dan de controleweegschaal kan verwerken, ontstaan knelpunten en neemt de productie-efficiëntie af. Omgekeerd leidt een te lage werksnelheid van de horizontale flowpackmachine tot onvoldoende belasting van de controleweegschaal en een lagere doorvoer.
Begin met het selecteren van een horizontale flowpackmachine die aansluit bij uw productievolume en productafmetingen. Controleer of de gekozen horizontale flowpackmachine is uitgerust met een digitale communicatieinterface die compatibel is met uw doelweegschaal. De meeste moderne horizontale flowpackmachines zijn voorzien van Ethernet, USB of eigen industriële protocollen. Documenteer de specificaties van zowel de horizontale flowpackmachine als de weegschaal, inclusief snelheidsclassificaties (gemeten in pakketten per minuut), gewichtsbereikcapaciteiten en vereisten voor communicatieprotocollen. Deze voorbereidende stappen voorkomen dure compatibiliteitsproblemen tijdens de installatie.
Voer een locatieopname uit om de fysieke opstelling te bepalen waar de horizontale flowpackmachine en de controleweegschaal geplaatst zullen worden. De weegplatform van de controleweegschaal moet direct stroomafwaarts van de horizontale flowpackmachine worden geplaatst om de transporttijd te minimaliseren en de verpakkingstemperatuurstabiel te houden bij temperatuurgevoelige producten. Zorg voor voldoende ruimte voor kabelaanleg, plaatsing van het bedieningspaneel en toegang voor toekomstig onderhoud. Plan de elektrische infrastructuur zodanig dat deze zowel het motorverbruik van de horizontale flowpackmachine als het stroomverbruik van de controleweegschaal kan ondersteunen, meestal tussen de 2 en 5 kilowatt, afhankelijk van de machinegrootte.
Installeer de horizontale flowpackmachine op een vlak, trillingsvrij onderstel om consistente verzegeling en foliespanning te garanderen. Leid de communicatiekabel van het bedieningspaneel van de horizontale flowpackmachine naar de controleweegschaal met behulp van industriële, afgeschermde kabels om elektromagnetische interferentie te voorkomen. Houd signaaldraden gescheiden van hoogspanningsvoedingskabels om signaalvervorming te voorkomen. De uitvoertransportband van de horizontale flowpackmachine moet naadloos overgaan in het platform van de controleweegschaal, zonder openingen die productopstoppingen of uitlijningsfouten kunnen veroorzaken. Test de uitlijning van de transportband door de lege horizontale flowpackmachine te laten draaien en te verifiëren dat pakketten rechtdoor door de meetzone van de controleweegschaal zouden bewegen.
Sluit het snelheidssignaal van de horizontale flowpack-machine aan op de ingangsterminal van de controleweegschaal. Dit signaal geeft de controleweegschaal te kennen wanneer een nieuw pakket wordt verwacht. Installeer de controleweegschaal met een lichte afloophoek richting het afvoeruiteinde om te waarborgen dat pakketten na het wegen soepel worden afgevoerd. Controleer of het afkeurmechanisme van de horizontale flowpack-machine is afgestemd op de uitgangssignalen van de controleweegschaal. Test alle mechanische bewegingen zonder producten om soepele werking te bevestigen, voordat werkelijke items in het geïntegreerde systeem worden geïntroduceerd.
Open de bedieningsinterface van de horizontale flowpackmachine en navigeer naar het menu Communicatie-instellingen. Schakel het gegevensoverdrachtsprotocol in dat overeenkomt met uw controleweegmachine-model, of dit nu Ethernet TCP/IP, Modbus of een andere industriële standaard is. Configureer de horizontale flowpackmachine zodanig dat deze snelheids- en statussignalen verzendt met het interval dat is opgegeven door de fabrikant van de controleweegmachine. Stel de controleweegmachine in om deze signalen te ontvangen en stel het gewichtsacceptatiebereik voor uw producten in. Het acceptatiebereik moet de productspecificaties weerspiegelen, plus en min eventuele wettelijke toleranties die vereist zijn door uw branche.
Voer een volledige kalibratie uit van de controleweegmachine met behulp van standaard kalibratiegewichten die het verwachte gewichtsbereik van uw product bestrijken. Documenteer de kalibratieresultaten in uw kwaliteitsmanagementsysteem. Configureer de reactie van de horizontale flowpack-machine op afkeursignalen van de controleweegmachine. U kunt de horizontale flowpack-machine instellen om lichte of zware producten automatisch af te voeren naar een aparte bak, de productie te stoppen voor ingrijpen door de operator of gegevens te loggen voor statistische analyse. Test de integratie door monsterproducten door de gehele lijn te laten lopen en te verifiëren dat gewichtsmetingen en reacties van de horizontale flowpack-machine correct plaatsvinden. Registreer testgegevens om een basislijn vast te leggen voor toekomstig probleemoplossen.
Zodra uw horizontale flowpackmachine en controleweegschaal samen werken, optimaliseert u de productielijn door gegevens over gewichtsverdeling te analyseren. Een horizontale flowpackmachine die consequent licht ondergewichtige verpakkingen produceert, heeft mogelijk een probleem met doseernauwkeurigheid, terwijl overgewichtige verpakkingen op problemen met vuldichtheid kunnen wijzen. Gebruik de gegevens van de controleweegschaal om trends te identificeren en aanpassingen aan de vul- of verzegelparameters van de horizontale flowpackmachine aan te brengen voordat de producten bij klanten aankomen. Stel een routine in waarbij de gegevens van de controleweegschaal dagelijks terugkoppelen naar de instellingen van de horizontale flowpackmachine, waardoor een continue verbeteringscyclus ontstaat.
Bewaak de snelheidsrelatie tussen de horizontale flowpack-machine en de controleweegmachine. Als de horizontale flowpack-machine op 80 procent capaciteit draait terwijl de controleweegmachine op volledige capaciteit werkt, overweeg dan om de snelheid van de horizontale flowpack-machine licht te verhogen. Omgekeerd, als de controleweegmachine regelmatig producten afkeurt terwijl de horizontale flowpack-machine op maximale snelheid draait, kan het nodig zijn om de snelheid van de horizontale flowpack-machine te verlagen om een betere vulconsistentie te bereiken. Breng deze parameters in evenwicht om de gecombineerde doorvoer te maximaliseren, zonder de gewiktheid nauwkeurigheid in gevaar te brengen.
Stel een preventief onderhoudsplan op voor zowel de horizontale flowpackmachine als de controleweegmachine. Reinig wekelijks het foliepad van de horizontale flowpackmachine om ophoping van restanten te voorkomen die de afdichtkwaliteit beïnvloeden. Controleer maandelijks het verwarmingselement van de horizontale flowpackmachine en vervang dit indien er slijtage of ongelijkmatige verwarming optreedt. Reinig dagelijks het platform van de controleweegmachine om verpakkingsstof en productrestanten te verwijderen die de gewichtsmeting kunnen beïnvloeden. Controleer maandelijks de kalibratie van de controleweegmachine met behulp van standaardgewichten om te waarborgen dat de meetnauwkeurigheid binnen uw tolerantieband blijft.
Wanneer integratieproblemen optreden, isoleer het probleem systematisch tot ofwel de horizontale flowpackmachine of de controleweegmachine. Ontkoppel de communicatiekabel en laat elke machine afzonderlijk draaien om de basisfunctionaliteit te verifiëren. Als de horizontale flowpackmachine bij offline testen pakketten van het juiste gewicht produceert, maar de controleweegmachine deze afkeurt bij geïntegreerd gebruik, ligt het probleem waarschijnlijk bij de signaaltiming of de kalibratie. Als beide machines afzonderlijk wel werken, maar falen wanneer ze zijn verbonden, controleer dan de communicatiekabel op beschadiging en verifieer of de protocolinstellingen op beide apparaten overeenkomen. Documenteer alle integratieproblemen en oplossingen in uw onderhoudslogboek om expertise op te bouwen en toekomstige stilstandtijd te verminderen.
Ethernet TCP/IP en Modbus RTU zijn de meest gebruikte protocollen voor moderne horizontale flowpack-machinesystemen. TCP/IP biedt snellere gegevensoverdracht en is ideaal voor productielijnen met hoge snelheid, terwijl Modbus RTU betrouwbare, bewezen prestaties levert in industriële omgevingen. Controleer altijd of uw horizontale flowpack-machine-model het door uw controleweegschaal favoriete protocol ondersteunt, voordat u apparatuur aankoopt.
De meeste modellen van horizontale flowpack-machines bevatten een snelheidsaanpassingsparameter in het menu van het bedieningspaneel. Verhoog de snelheid geleidelijk terwijl u de verwerkingscapaciteit van de controleweegschaal in de gaten houdt. De ideale instelling is dat de horizontale flowpack-machine pakketten produceert met ongeveer 85 tot 95 procent van de maximale verwerkingssnelheid van de controleweegschaal, zodat de controleweegschaal alle pakketten zonder ophoping kan verwerken.
De gewichtstolerantie hangt af van uw productspecificaties en wettelijke vereisten. De meeste consumentengoederen staan een tolerantie van plus of min 2 tot 5 procent van het doelgewicht toe, terwijl farmaceutische producten doorgaans strengere toleranties vereisen van plus of min 1 procent. Raadpleeg uw productspecificaties en wettelijke documenten, en configureer zowel de horizontale flowpackmachine als de controleweegmachine exact overeenkomstig deze vereisten.

2026/09/20
Machines voor voorgevormde zakjes: verminder folieafval, verlaag de totale eigendomskosten en realiseer een sneller rendement op uw investering.

2026/09/20
Verkort de omsteltijd van machines voor voorgevormde zakjes met 40% dankzij bewezen beste werkwijzen.

2026/09/20
Machines voor voorgevormde zakjes: verhoog de doorvoer, verminder afval en verbeter het rendement op uw investering.

2026/09/20
Rotatiemachines versus inline machines voor voorgevormde zakjes: snelheid, rendement op investering en schaalbaarheid vergeleken.

2026/09/20
Machine voor voorgevormde zakjes: verhoog de doorvoer, verlaag de arbeidskosten en verbeter de integriteit van de sluiting.

2026/09/21
Machine voor het maken van voorgevormde zakjes: soorten zakjes, materialen en vulhandleiding

