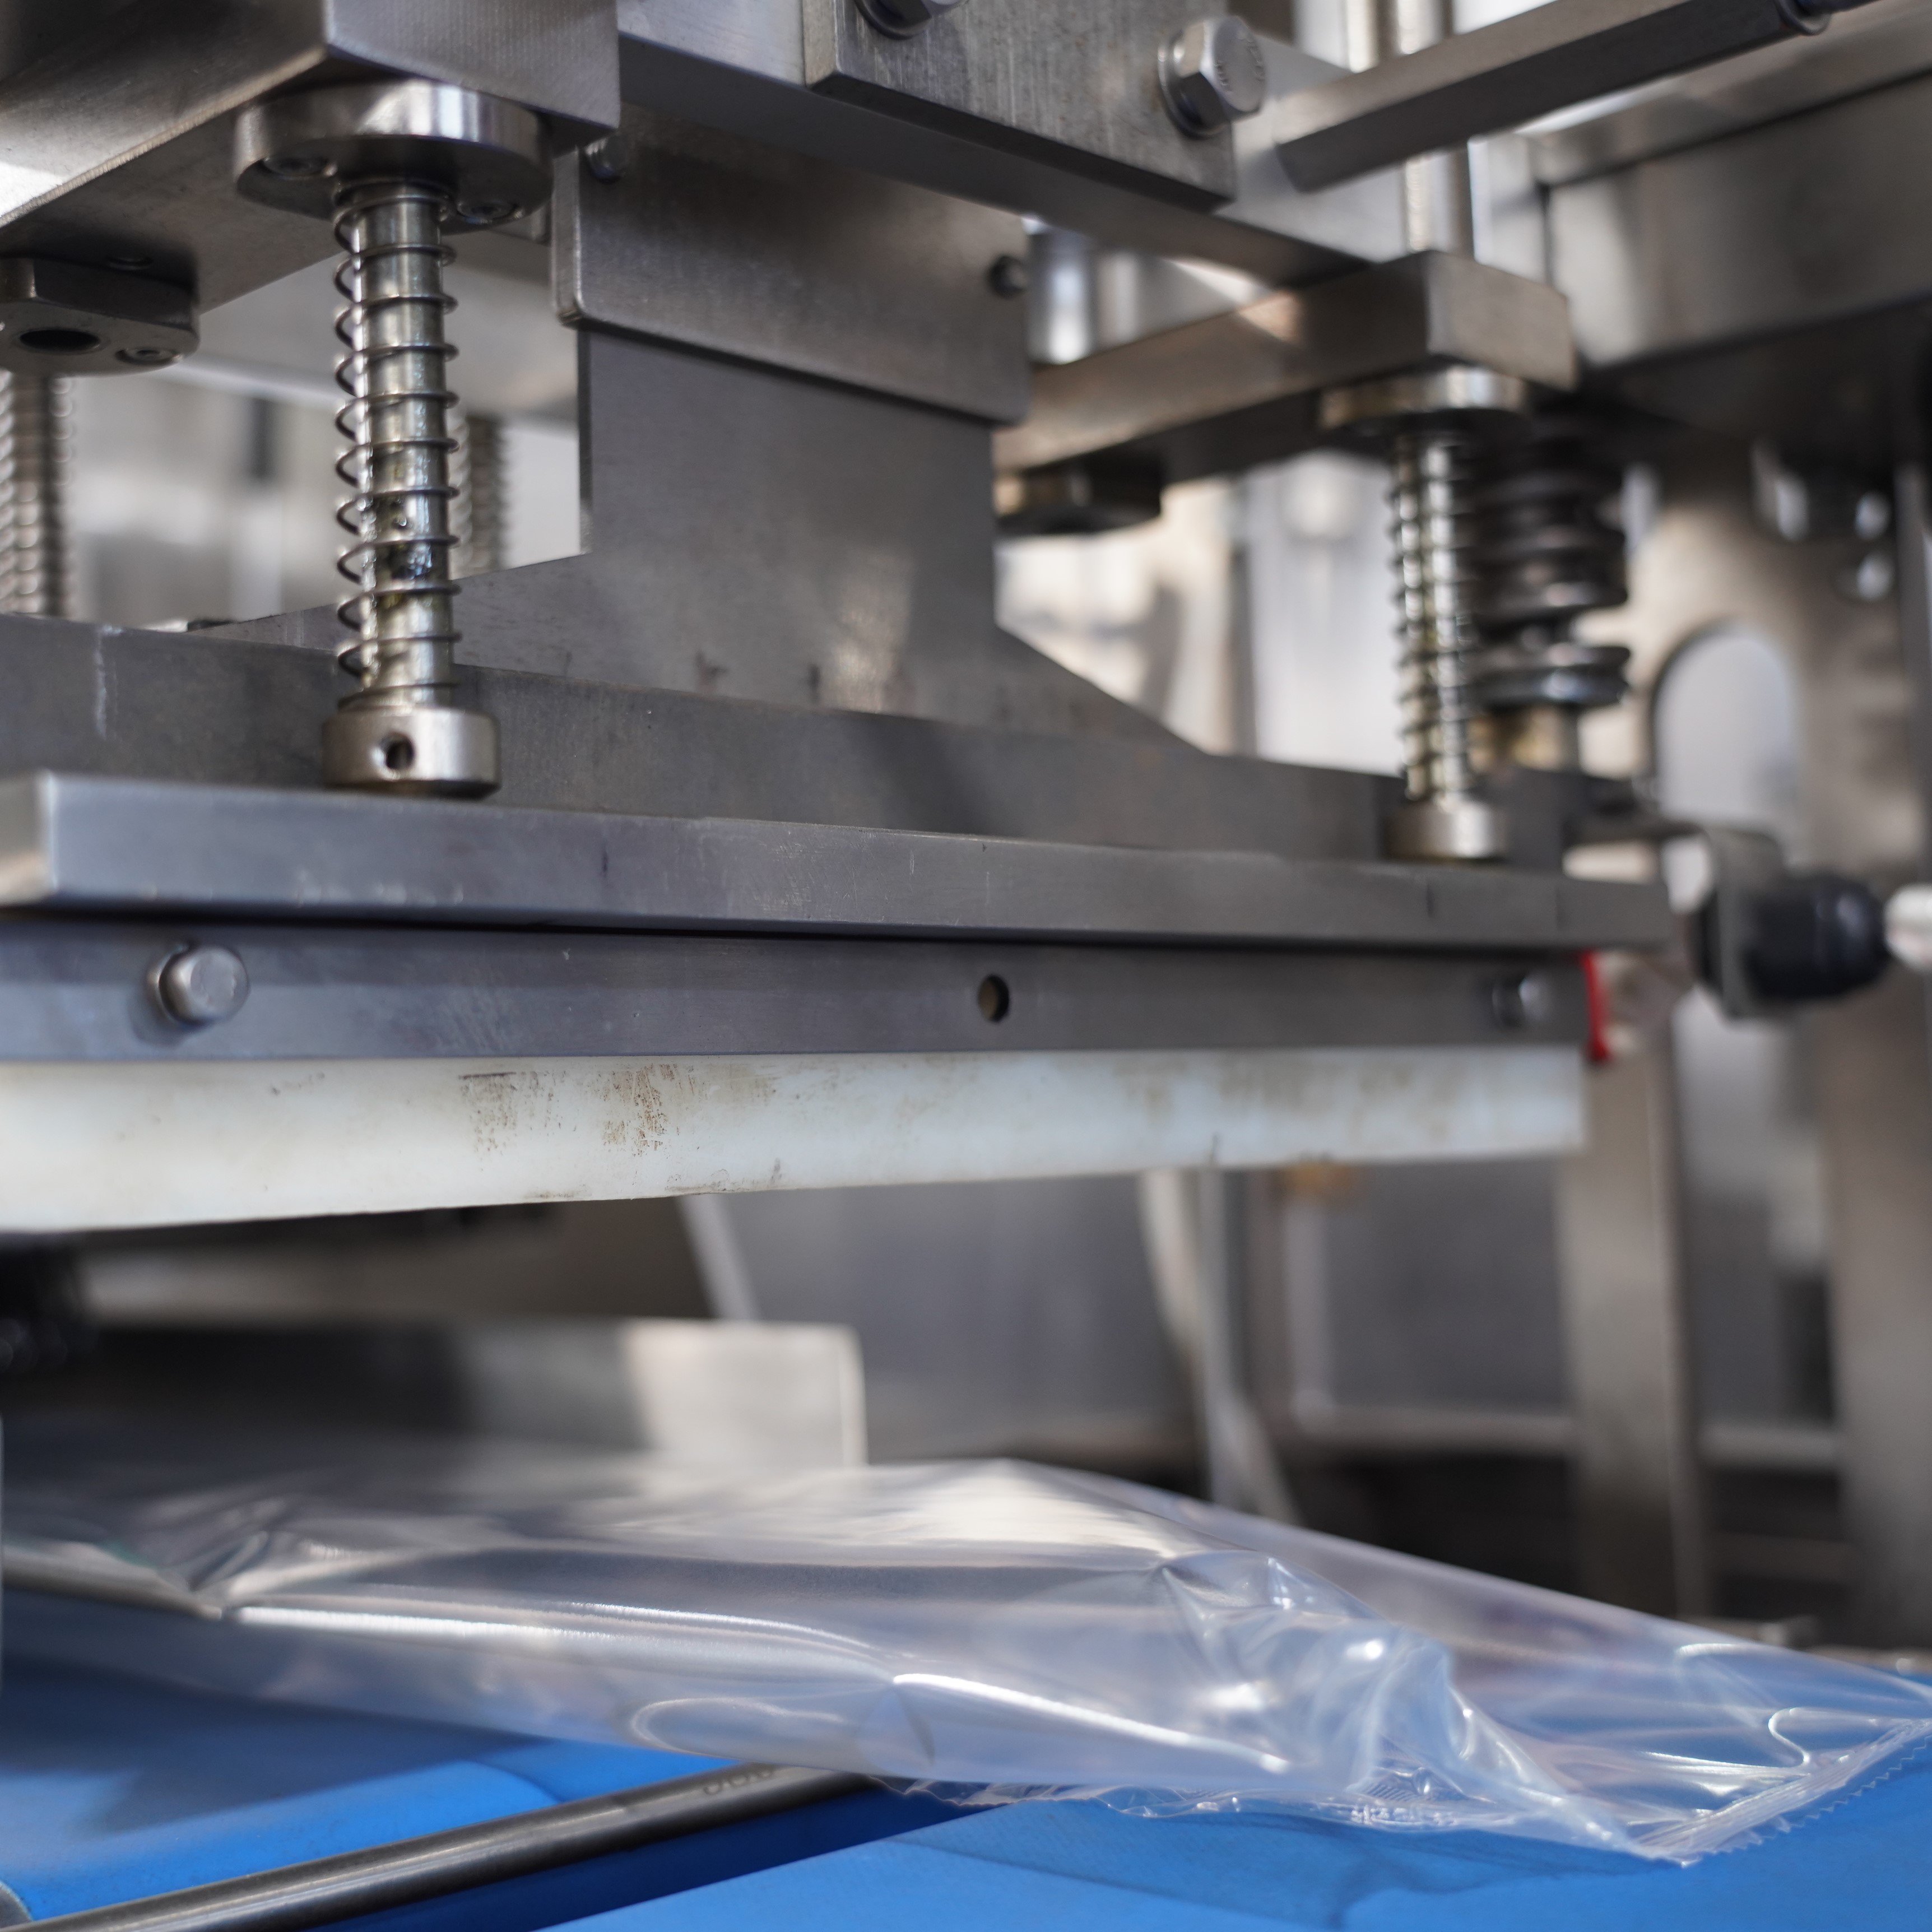
Интеграция горизонтальном упаковочном аппарате типа «поток-упаковка» интеграция с контрольным весоизмерительным устройством — критически важный процесс в современных упаковочных операциях. Синхронизация между этими двумя системами гарантирует точное взвешивание и одновременную упаковку продукции, что снижает простои в производстве и повышает общую эффективность. Горизонтальная упаковочная машина поточного типа оборачивает изделия плёнкой, а контрольное весоизмерительное устройство в режиме реального времени проверяет соответствие массы заданным параметрам; их совместное применение обеспечивает бесперебойный рабочий процесс, отвечающий строгим требованиям к качеству.

Понимание интеграции горизонтальной упаковочной машины поточного типа и контрольного весоизмерительного устройства
Основные компоненты интеграции
Горизонтальный упаковочный аппарат типа «потоковая упаковка» работает путём подачи изделий на станцию упаковки, где плёнка обтягивает изделие и герметизируется при помощи нагрева. Контрольный весоизмерительный автомат располагается в конце производственной линии и измеряет массу каждой упакованной единицы, сравнивая её с заданными параметрами массы. Для успешной интеграции горизонтальный упаковочный аппарат типа «потоковая упаковка» должен напрямую взаимодействовать с контрольным весоизмерительным автоматом через интерфейс управления. Такое взаимодействие позволяет передавать сигналы отбраковки обратно на горизонтальный упаковочный аппарат типа «потоковая упаковка», если масса изделий выходит за допустимые пределы, что приводит либо к автоматической отбраковке, либо к оповещению оператора — в зависимости от конфигурации системы.
Интеграция между горизонтальной упаковочной машиной поточного типа и контрольными весами основана на подключении через ПЛК (программируемый логический контроллер). Большинство современных систем горизонтальных упаковочных машин поточного типа оснащены встроенными цифровыми портами связи, способными передавать данные о производстве в реальном времени. Контрольные весы собирают информацию о массе и отправляют сигналы обратной связи, которые горизонтальная упаковочная машина поточного типа использует для корректировки своей работы, приостановки линии по мере необходимости или маркировки бракованных изделий с целью их удаления с конвейера.
Требования к синхронизации
Правильная синхронизация гарантирует, что каждый пакет, выходящий из горизонтальной упаковочной машины поточного типа, достигает контрольных весов с правильной скоростью и в нужное время. Горизонтальная упаковочная машина поточного типа должна подавать продукты на платформу контрольных весов с постоянной скоростью, обычно согласованной путём регулировки скорости конвейера. Если горизонтальная упаковочная машина поточного типа производит пакеты быстрее, чем контрольные весы могут их обрабатывать, возникают заторы, и эффективность производства снижается. Напротив, если горизонтальная упаковочная машина поточного типа работает слишком медленно, контрольные весы остаются недозагруженными, а пропускная способность уменьшается.
Пошаговый процесс интеграции горизонтальной упаковочной машины поточного типа
Этап первый: планирование системы и выбор оборудования
Начните с выбора модели горизонтальной упаковочной машины, соответствующей вашему объёму производства и габаритам продукции. Убедитесь, что выбранная вами горизонтальная упаковочная машина оснащена цифровым интерфейсом связи, совместимым с целевым контрольным весами. Большинство современных моделей горизонтальных упаковочных машин поддерживают Ethernet, USB или собственные промышленные протоколы. Зафиксируйте технические характеристики как горизонтальной упаковочной машины, так и контрольных весов, включая номинальную скорость (в упаковках в минуту), диапазон измеряемых масс и требования к протоколам связи. Эта предварительная работа предотвращает дорогостоящие проблемы совместимости на этапе монтажа.
Проведите обследование места установки, чтобы определить физическую планировку размещения горизонтальной упаковочной машины и контрольных весов. Платформа контрольных весов должна располагаться непосредственно за горизонтальной упаковочной машиной по ходу потока, чтобы минимизировать время транзита и поддерживать стабильность температуры упаковки для продукции, чувствительной к температуре. Предусмотрите достаточное пространство для прокладки кабелей, размещения панели управления и обеспечения доступа для будущего технического обслуживания. Спроектируйте электрическую инфраструктуру так, чтобы она обеспечивала питание как двигателя горизонтальной упаковочной машины, так и контрольных весов; потребляемая мощность обычно составляет от 2 до 5 киловатт в зависимости от габаритов оборудования.
Этап второй: монтаж оборудования и прокладка кабелей
Установите горизонтальную упаковочную машину на ровную, виброустойчивую опорную поверхность, чтобы обеспечить стабильное герметичное запечатывание и постоянное натяжение пленки. Проложите кабель связи от панели управления горизонтальной упаковочной машины к контрольному весам, используя промышленный экранированный кабель для предотвращения электромагнитных помех. Держите сигнальные кабели отдельно от силовых линий высокого напряжения, чтобы избежать искажения сигнала. Конвейер на выходе горизонтальной упаковочной машины должен плавно переходить на платформу контрольных весов без зазоров, которые могут вызвать заклинивание изделий или их смещение. Проверьте выравнивание конвейера, запустив горизонтальную упаковочную машину без нагрузки и убедившись, что упаковки будут проходить прямо через зону контрольных весов.
Подключите выходной сигнал скорости горизонтальной упаковочной машины к входному терминалу контрольного весов. Этот сигнал сообщает контрольным весам, когда ожидать новую упаковку. Установите контрольные весы с небольшим наклоном вниз в сторону их конца разгрузки, чтобы обеспечить плавный выход упаковок после измерения массы. Убедитесь, что механизм отклоняющих клапанов горизонтальной упаковочной машины согласован с выходными сигналами контрольных весов. Проверьте все механические движения без продукции, чтобы подтвердить плавность работы до ввода реальных изделий в интегрированную систему.
Этап три: настройка программного обеспечения и калибровка
Доступ к интерфейсу управления горизонтальной упаковочной машиной и переход в меню настроек связи. Включение протокола передачи данных, совместимого с моделью вашей контрольной весовой машины: Ethernet TCP/IP, Modbus или другого промышленного стандарта. Настройка горизонтальной упаковочной машины на отправку сигналов скорости и состояния с интервалом, указанным производителем контрольной весовой машины. Настройка контрольной весовой машины на приём этих сигналов и задание диапазона допустимых значений массы для ваших изделий. Диапазон допустимых значений должен соответствовать техническим характеристикам изделий с учётом допусков, установленных нормативными требованиями вашей отрасли.
Выполните полную калибровку контрольного весов с использованием стандартных калибровочных гирь, охватывающих ожидаемый диапазон массы вашего продукта. Зафиксируйте результаты калибровки в вашей системе управления качеством. Настройте реакцию горизонтального упаковочного автомата на сигналы отклонения от контрольных весов. Можно задать автоматический выброс недовесных или перевесных изделий в отдельный бункер, остановку производства для вмешательства оператора или регистрацию данных для статистического анализа. Проверьте интеграцию, пропустив пробные изделия через всю линию и убедившись, что измерения массы и реакции горизонтального упаковочного автомата происходят корректно. Зарегистрируйте данные испытаний для формирования базового уровня, используемого при последующей диагностике.
Оптимизация и текущее техническое обслуживание интегрированных систем
Оптимизация производственной линии
После того как ваша горизонтальная упаковочная машина поточного типа и контрольные весы начнут работать совместно, оптимизируйте производственную линию путём анализа данных о распределении массы. Горизонтальная упаковочная машина поточного типа, которая постоянно выпускает упаковки с массой чуть ниже нормы, может иметь проблему с точностью дозирования; в то же время упаковки с избыточной массой могут свидетельствовать о проблемах с плотностью наполнения. Используйте данные контрольных весов для выявления тенденций и корректировки параметров наполнения или герметизации горизонтальной упаковочной машины поточного типа до того, как продукция поступит к заказчикам. Внедрите регулярную процедуру, при которой данные контрольных весов ежедневно используются для корректировки настроек горизонтальной упаковочной машины поточного типа, обеспечивая непрерывный цикл улучшений.
Контролируйте соотношение скоростей горизонтальной упаковочной машины поточного типа и контрольного весоизмерительного устройства. Если горизонтальная упаковочная машина поточного типа работает на 80 % своей мощности, а контрольное весоизмерительное устройство — на полной мощности, рассмотрите возможность незначительного повышения скорости горизонтальной упаковочной машины поточного типа. Напротив, если контрольное весоизмерительное устройство часто отклоняет продукцию при работе горизонтальной упаковочной машины поточного типа на максимальной скорости, возможно, потребуется снизить скорость горизонтальной упаковочной машины поточного типа, чтобы обеспечить более стабильную наполняемость. Сбалансируйте эти параметры для достижения максимальной совокупной производительности при сохранении точности веса.
Обслуживание и устранение неполадок
Составьте график профилактического технического обслуживания как для горизонтальной упаковочной машины типа flow pack, так и для контрольного весоизмерительного устройства. Очищайте путь плёнки на горизонтальной упаковочной машине типа flow pack еженедельно, чтобы предотвратить образование остатков, влияющих на качество герметизации. Ежемесячно проверяйте нагревательный элемент горизонтальной упаковочной машины типа flow pack и заменяйте его при обнаружении износа или неравномерного нагрева. Ежедневно очищайте платформу контрольного весоизмерительного устройства от пыли упаковочных материалов и остатков продукции, которые могут повлиять на показания веса. Ежемесячно проверяйте калибровку контрольного весоизмерительного устройства с использованием эталонных гирь, чтобы гарантировать, что точность измерений остаётся в пределах заданного допуска.
При возникновении проблем с интеграцией систематически изолируйте неисправность — либо в горизонтальном упаковочном аппарате, либо в контрольных весах. Отсоедините кабель связи и запустите каждое устройство отдельно, чтобы проверить базовую работоспособность. Если при автономном тестировании горизонтальный упаковочный аппарат формирует упаковки правильного веса, но контрольные весы отвергают их при интеграции, вероятная причина — нарушение синхронизации сигналов или некорректная калибровка. Если оба устройства функционируют корректно по отдельности, но дают сбой при подключении друг к другу, проверьте кабель связи на наличие повреждений и убедитесь, что параметры протокола совпадают на обоих устройствах. Зарегистрируйте все проблемы с интеграцией и найденные решения в журнале технического обслуживания, чтобы накапливать опыт и сокращать простои в будущем.
Часто задаваемые вопросы
Какие протоколы связи обеспечивают наилучшую совместимость при интеграции горизонтального упаковочного аппарата?
Ethernet TCP/IP и Modbus RTU — наиболее распространённые протоколы для современных систем горизонтальных упаковочных машин типа «поток». TCP/IP обеспечивает более быструю передачу данных и идеально подходит для высокоскоростных производственных линий, тогда как Modbus RTU гарантирует надёжную и проверенную временем работу в промышленных условиях. Перед покупкой оборудования обязательно уточните, поддерживает ли ваша модель горизонтальной упаковочной машины тип протокола, предпочитаемый вашим контрольным весами.
Как настроить скорость горизонтальной упаковочной машины типа «поток» в соответствии с контрольными весами?
Большинство моделей горизонтальных упаковочных машин типа «поток» предусматривают параметр регулировки скорости в меню панели управления. Постепенно увеличивайте скорость, одновременно отслеживая темп обработки контрольных весов. Оптимальная настройка предполагает выпуск упаковок со скоростью примерно 85–95 % от максимальной скорости обработки контрольных весов, что позволяет им обрабатывать все упаковки без образования заторов.
Какой допуск по весу следует установить для интеграции горизонтальной упаковочной машины с поточным форматом и контрольных весов?
Допуск по весу зависит от спецификаций вашего продукта и нормативных требований. Для большинства товаров народного потребления допустимо отклонение в пределах ±2–5 % от заданного веса, тогда как для фармацевтических продуктов обычно требуются более строгие допуски — ±1 %. Ознакомьтесь со спецификациями своего продукта и нормативными документами, после чего настройте как горизонтальную упаковочную машину с поточным форматом, так и контрольные весы строго в соответствии с этими требованиями.

 EN