 EN
Làm thế nào để giảm lãng phí màng bao bì khi sử dụng máy đóng gói túi sẵn?
2026/09/20
Máy đóng gói túi sẵn: Giảm lãng phí màng bao bì, cắt giảm chi phí sở hữu tổng thể (TCO) và đạt lợi tức đầu tư (ROI) nhanh hơn

2026/10/20
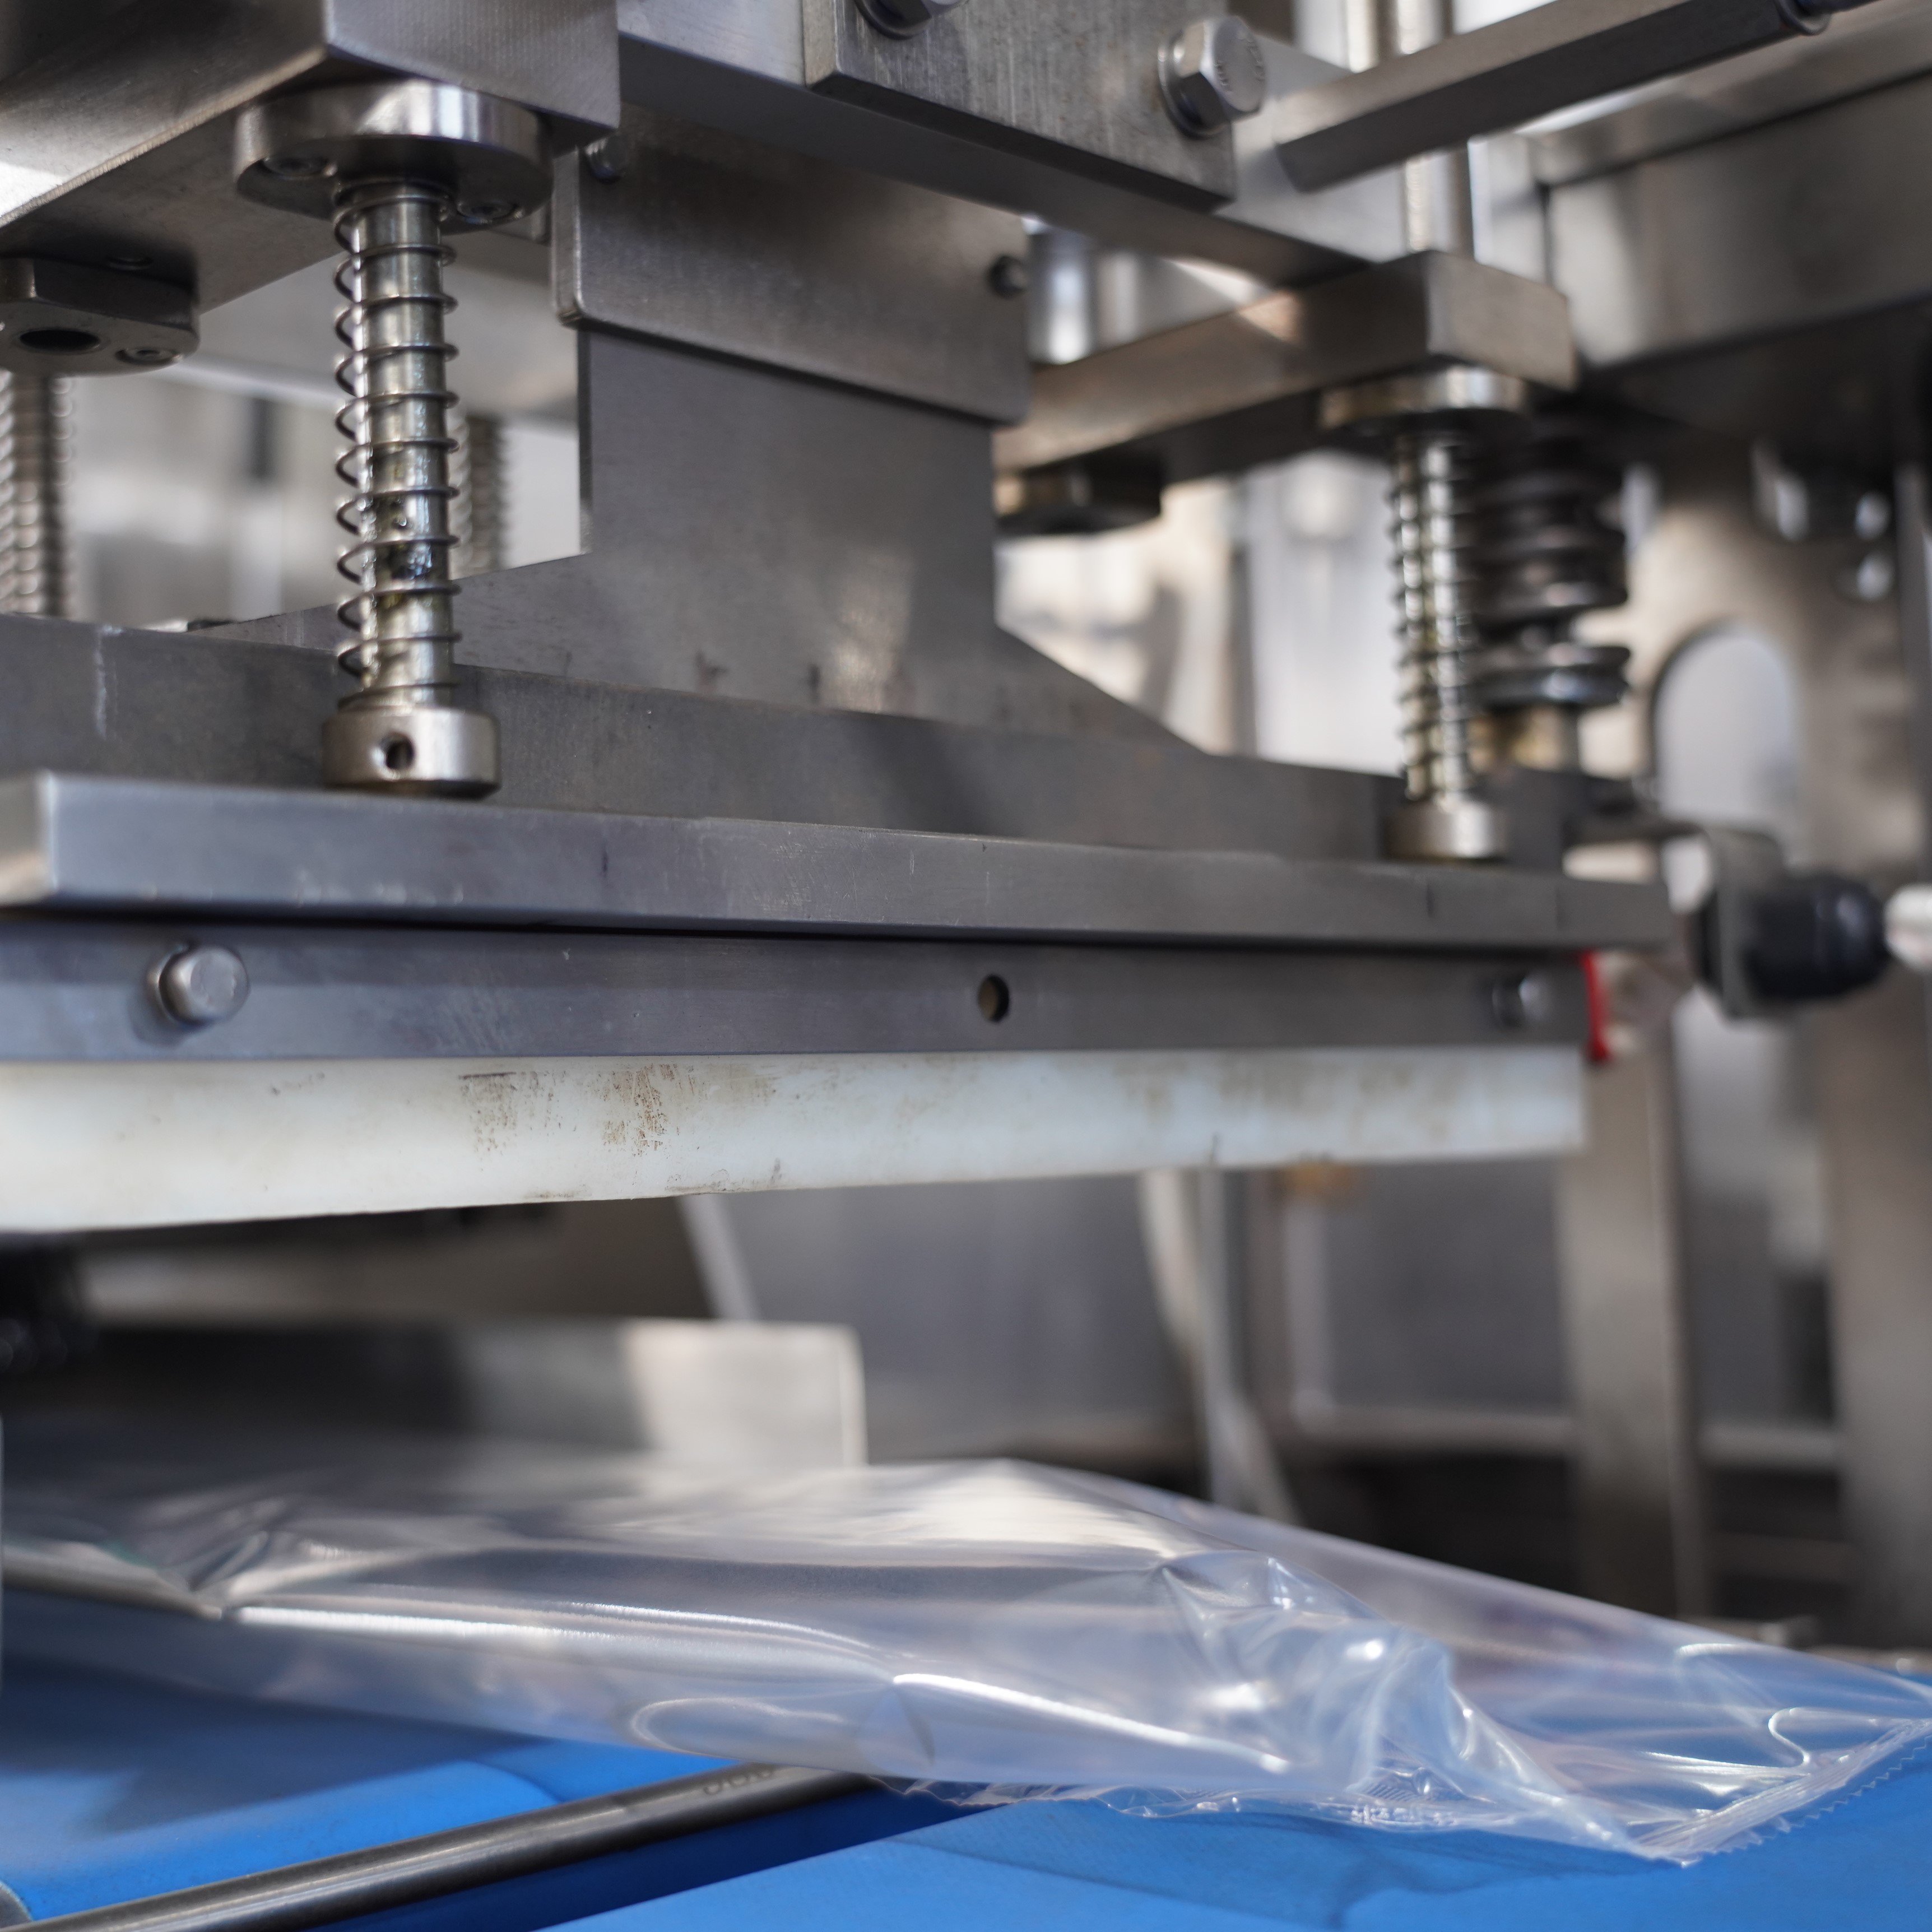
Tích hợp một máy đóng gói dòng ngang việc tích hợp với thiết bị kiểm tra trọng lượng là một quy trình then chốt trong các hoạt động đóng gói hiện đại. Việc đồng bộ giữa hai hệ thống này đảm bảo sản phẩm được cân chính xác và đóng gói đồng thời, giảm thiểu thời gian ngừng sản xuất và nâng cao hiệu quả tổng thể. Máy đóng gói dạng dòng ngang bao bọc sản phẩm bằng màng phim, trong khi thiết bị kiểm tra trọng lượng xác minh mức độ tuân thủ trọng lượng theo thời gian thực; việc kết hợp hai thiết bị này tạo ra một quy trình làm việc liền mạch đáp ứng các tiêu chuẩn chất lượng nghiêm ngặt.

Máy đóng gói dạng dòng ngang hoạt động bằng cách đưa sản phẩm vào trạm bao bì, nơi màng bao được kéo bao quanh sản phẩm và hàn nhiệt. Máy kiểm tra trọng lượng được đặt ở cuối dây chuyền sản xuất, đo trọng lượng của từng đơn vị đã đóng gói và so sánh với các thông số trọng lượng đã thiết lập trước. Để tích hợp thành công, máy đóng gói dạng dòng ngang phải giao tiếp trực tiếp với máy kiểm tra trọng lượng thông qua giao diện điều khiển. Giao tiếp này cho phép gửi tín hiệu loại bỏ trở lại máy đóng gói dạng dòng ngang khi sản phẩm nằm ngoài phạm vi trọng lượng cho phép, kích hoạt việc loại bỏ tự động hoặc cảnh báo cho người vận hành tùy theo cấu hình hệ thống.
Việc tích hợp giữa máy đóng gói dạng dòng chảy ngang và máy kiểm tra trọng lượng dựa trên kết nối PLC (bộ điều khiển logic lập trình được). Hầu hết các hệ thống máy đóng gói dạng dòng chảy ngang hiện đại đều bao gồm các cổng truyền thông kỹ thuật số tích hợp, có khả năng truyền dữ liệu sản xuất theo thời gian thực. Máy kiểm tra trọng lượng thu thập thông tin về trọng lượng và gửi tín hiệu phản hồi để máy đóng gói dạng dòng chảy ngang sử dụng nhằm điều chỉnh hoạt động, tạm dừng dây chuyền khi cần thiết hoặc đánh dấu các sản phẩm lỗi để loại ra khỏi băng tải.
Việc đồng bộ hóa chính xác đảm bảo rằng mỗi bao bì rời khỏi máy đóng gói dòng ngang đều đến máy kiểm tra khối lượng với tốc độ và thời điểm phù hợp. Máy đóng gói dòng ngang phải cung cấp sản phẩm lên bàn cân của máy kiểm tra khối lượng với tốc độ ổn định, thường được điều chỉnh thông qua việc thay đổi tốc độ băng tải. Nếu máy đóng gói dòng ngang sản xuất bao bì nhanh hơn khả năng xử lý của máy kiểm tra khối lượng, sẽ xảy ra tắc nghẽn và hiệu suất sản xuất suy giảm. Ngược lại, nếu máy đóng gói dòng ngang hoạt động quá chậm, máy kiểm tra khối lượng sẽ không được sử dụng hết công suất và năng suất tổng thể giảm xuống.
Bắt đầu bằng cách chọn một mô hình máy đóng gói dòng ngang phù hợp với khối lượng sản xuất và kích thước sản phẩm của bạn. Xác minh rằng mô hình máy đóng gói dòng ngang đã chọn có giao diện truyền thông kỹ thuật số tương thích với máy cân kiểm tra mục tiêu của bạn. Hầu hết các máy đóng gói dòng ngang hiện đại đều được trang bị Ethernet, USB hoặc các giao thức công nghiệp chuyên dụng. Ghi lại thông số kỹ thuật của cả máy đóng gói dòng ngang và máy cân kiểm tra, bao gồm tốc độ vận hành tính theo số gói mỗi phút, dải trọng lượng hỗ trợ và yêu cầu về giao thức truyền thông. Công việc chuẩn bị này giúp tránh các vấn đề tương thích tốn kém trong quá trình lắp đặt.
Thực hiện khảo sát hiện trường để xác định bố trí thực tế nơi đặt máy đóng gói dòng ngang và máy cân kiểm tra. Bệ máy cân kiểm tra phải được đặt ngay phía hạ lưu của máy đóng gói dòng ngang nhằm giảm thiểu thời gian vận chuyển và duy trì độ ổn định nhiệt độ bao bì đối với các sản phẩm nhạy cảm với nhiệt độ. Đảm bảo khoảng cách đủ rộng cho việc đi dây cáp, lắp đặt bảng điều khiển và tiếp cận bảo trì trong tương lai. Lập kế hoạch cơ sở hạ tầng điện để đáp ứng nhu cầu công suất của cả động cơ máy đóng gói dòng ngang và máy cân kiểm tra, thường dao động từ 2 đến 5 kilowatt tùy theo kích thước máy.
Lắp đặt máy đóng gói dòng ngang trên một bề mặt lắp đặt phẳng và không rung để đảm bảo độ kín khít ổn định cũng như độ căng màng đồng đều. Đi dây cáp truyền thông từ bảng điều khiển máy đóng gói dòng ngang tới máy kiểm tra trọng lượng, sử dụng cáp bọc chống nhiễu cấp công nghiệp nhằm ngăn chặn nhiễu điện từ. Giữ riêng biệt cáp tín hiệu với các đường dây điện áp cao để tránh làm sai lệch tín hiệu. Băng tải đầu ra của máy đóng gói dòng ngang phải chuyển tiếp trơn tru sang bàn cân của máy kiểm tra trọng lượng mà không có khe hở nào có thể gây kẹt sản phẩm hoặc lệch vị trí. Kiểm tra độ căn chỉnh băng tải bằng cách vận hành máy đóng gói dòng ngang khi không tải và đảm bảo các bao bì sẽ di chuyển thẳng qua vùng kiểm tra trọng lượng.
Kết nối tín hiệu đầu ra tốc độ của máy đóng gói dòng ngang với đầu vào của thiết bị kiểm tra trọng lượng. Tín hiệu này thông báo cho thiết bị kiểm tra trọng lượng thời điểm cần chờ bao bì mới. Lắp đặt thiết bị kiểm tra trọng lượng với góc nghiêng nhẹ về phía đầu xả để đảm bảo bao bì thoát ra trơn tru sau khi đo trọng lượng. Xác minh cơ chế cổng loại bỏ của máy đóng gói dòng ngang có khớp với tín hiệu đầu ra của thiết bị kiểm tra trọng lượng hay không. Kiểm tra toàn bộ chuyển động cơ học mà không có sản phẩm để xác nhận hoạt động trơn tru trước khi đưa các mặt hàng thực tế vào hệ thống tích hợp.
Truy cập giao diện điều khiển của máy đóng gói dòng ngang và điều hướng đến thực đơn cài đặt truyền thông. Kích hoạt giao thức truyền dữ liệu phù hợp với mẫu cân kiểm tra của bạn, chẳng hạn như Ethernet TCP/IP, Modbus hoặc tiêu chuẩn công nghiệp khác. Cấu hình máy đóng gói dòng ngang để gửi tín hiệu tốc độ và trạng thái theo khoảng thời gian do nhà sản xuất cân kiểm tra quy định. Thiết lập cân kiểm tra để nhận các tín hiệu này và xác định dải trọng lượng chấp nhận được cho sản phẩm của bạn. Dải chấp nhận phải phản ánh đặc tả sản phẩm cộng hoặc trừ bất kỳ dung sai quy định nào do ngành công nghiệp của bạn yêu cầu.
Thực hiện hiệu chuẩn đầy đủ máy kiểm tra trọng lượng bằng các quả cân hiệu chuẩn tiêu chuẩn bao quát phạm vi trọng lượng dự kiến của sản phẩm. Ghi lại kết quả hiệu chuẩn vào hệ thống quản lý chất lượng. Cấu hình phản ứng của máy đóng gói dòng ngang đối với tín hiệu loại bỏ từ máy kiểm tra trọng lượng. Bạn có thể thiết lập máy đóng gói dòng ngang để tự động đẩy sản phẩm nhẹ hoặc nặng vào thùng riêng, dừng dây chuyền để nhân viên can thiệp, hoặc ghi dữ liệu nhằm phân tích thống kê. Kiểm tra việc tích hợp bằng cách chạy các sản phẩm mẫu qua toàn bộ dây chuyền và xác minh rằng các phép đo trọng lượng cũng như phản ứng của máy đóng gói dòng ngang đều diễn ra chính xác. Ghi lại dữ liệu kiểm tra để thiết lập mốc chuẩn cho việc xử lý sự cố trong tương lai.
Khi máy đóng gói dạng dòng ngang và máy kiểm tra trọng lượng hoạt động đồng bộ, hãy tối ưu hóa dây chuyền sản xuất bằng cách phân tích dữ liệu phân bố trọng lượng. Một máy đóng gói dạng dòng ngang thường xuyên tạo ra các bao bì nhẹ hơn tiêu chuẩn có thể gặp vấn đề về độ chính xác của cơ chế định lượng, trong khi các bao bì nặng hơn tiêu chuẩn có thể cho thấy vấn đề về mật độ đổ đầy. Hãy sử dụng dữ liệu từ máy kiểm tra trọng lượng để xác định xu hướng và điều chỉnh các thông số đổ đầy hoặc hàn kín của máy đóng gói dạng dòng ngang trước khi sản phẩm đến tay khách hàng. Thiết lập quy trình định kỳ sao cho dữ liệu từ máy kiểm tra trọng lượng được phản hồi vào cài đặt của máy đóng gói dạng dòng ngang mỗi ngày, từ đó hình thành vòng cải tiến liên tục.
Giám sát mối quan hệ tốc độ giữa máy đóng gói dòng ngang và máy kiểm tra trọng lượng. Nếu máy đóng gói dòng ngang hoạt động ở 80 phần trăm công suất trong khi máy kiểm tra trọng lượng đang hoạt động ở công suất tối đa, hãy xem xét tăng nhẹ tốc độ của máy đóng gói dòng ngang. Ngược lại, nếu máy kiểm tra trọng lượng thường xuyên loại bỏ sản phẩm trong khi máy đóng gói dòng ngang đang chạy ở tốc độ tối đa, có thể cần giảm tốc độ máy đóng gói dòng ngang để đảm bảo độ đồng đều tốt hơn của lượng đổ đầy. Cân bằng các thông số này nhằm tối đa hóa tổng năng suất kết hợp đồng thời duy trì độ chính xác về trọng lượng.
Thiết lập lịch bảo trì phòng ngừa cho cả máy đóng gói dòng chảy ngang và máy cân kiểm tra. Làm sạch đường dẫn màng của máy đóng gói dòng chảy ngang hàng tuần để ngăn tích tụ cặn gây ảnh hưởng đến chất lượng mối hàn. Kiểm tra bộ phận hàn nhiệt của máy đóng gói dòng chảy ngang mỗi tháng và thay thế nếu phát hiện dấu hiệu mài mòn hoặc gia nhiệt không đều. Làm sạch bàn cân của máy cân kiểm tra hàng ngày để loại bỏ bụi bao bì và cặn sản phẩm có thể ảnh hưởng đến độ chính xác của phép đo trọng lượng. Kiểm tra hiệu chuẩn máy cân kiểm tra mỗi tháng bằng các quả cân chuẩn nhằm đảm bảo độ chính xác đo lường luôn nằm trong dải dung sai quy định.
Khi xảy ra sự cố tích hợp, hãy cách ly vấn đề một cách có hệ thống để xác định nguyên nhân nằm ở máy đóng gói dạng dòng ngang hay ở máy kiểm tra trọng lượng. Ngắt cáp truyền thông và vận hành từng máy độc lập để kiểm tra chức năng cơ bản. Nếu máy đóng gói dạng dòng ngang tạo ra các bao bì có trọng lượng đúng khi thử nghiệm ngoại tuyến, nhưng máy kiểm tra trọng lượng lại từ chối chúng khi tích hợp, thì khả năng cao vấn đề liên quan đến thời điểm tín hiệu hoặc hiệu chuẩn. Nếu cả hai máy đều hoạt động bình thường khi vận hành riêng lẻ nhưng gặp sự cố khi kết nối với nhau, hãy kiểm tra cáp truyền thông xem có bị hư hỏng hay không và xác minh cài đặt giao thức trên cả hai thiết bị có khớp nhau hay không. Ghi chép đầy đủ mọi sự cố tích hợp và giải pháp tương ứng vào nhật ký bảo trì để nâng cao chuyên môn và giảm thiểu thời gian ngừng hoạt động trong tương lai.
Ethernet TCP/IP va Modbus RTU la hai giao thuc pho bien nhat cho cac he thong may dong goi do doc ngang hien dai. TCP/IP cung cap toc do truyen du lieu nhanh hon va rat phu hop cho cac day san xuat toc do cao, trong khi Modbus RTU mang lai hieu suat tin cay va da duoc chung minh trong cac moi truong cong nghiep. Luon kiem tra xem mo hinh may dong goi do doc ngang cua ban co ho tro giao thuc duoc uu tien boi may can khong truoc khi mua thiet bi.
Dua so luong lon cac mo hinh may dong goi do doc ngang deu bao gom tham so dieu chinh toc do trong menu bang dieu khien. Tang dan toc do trong khi quan sat toc do xu ly cua may can. Thiet lap ly tuong la may dong goi do doc ngang san xuat bao bi o muc khoang 85 den 95 phan tram toc do xu ly toi da cua may can, de may can co the xu ly tat ca cac bao bi ma khong bi tich tru.
Độ dung sai trọng lượng phụ thuộc vào đặc tả sản phẩm và yêu cầu quy định của bạn. Hầu hết hàng tiêu dùng cho phép độ lệch ±2 đến 5 phần trăm so với trọng lượng mục tiêu, trong khi dược phẩm thường yêu cầu độ dung sai chặt chẽ hơn, ở mức ±1 phần trăm. Hãy tham khảo đặc tả sản phẩm và tài liệu quy định của bạn, sau đó cấu hình cả máy đóng gói dòng ngang và máy kiểm tra trọng lượng sao cho phù hợp chính xác với các yêu cầu này.

2026/09/20
Máy đóng gói túi sẵn: Giảm lãng phí màng bao bì, cắt giảm chi phí sở hữu tổng thể (TCO) và đạt lợi tức đầu tư (ROI) nhanh hơn

2026/09/20
Giảm 40% thời gian chuyển đổi máy đóng gói túi sẵn nhờ các phương pháp tốt nhất đã được kiểm chứng

2026/09/20
Máy đóng gói túi sẵn: Tăng năng suất, giảm phế liệu và cải thiện ROI

2026/09/20
So sánh máy đóng gói túi sẵn loại quay tròn và loại thẳng hàng: về tốc độ, ROI và khả năng mở rộng

2026/09/20
Máy đóng gói túi sẵn: Tăng năng suất, giảm chi phí nhân công và nâng cao độ bền của mối hàn

2026/09/21
Máy đóng gói túi sẵn: Hướng dẫn về các loại túi, vật liệu và quy trình đổ đầy

