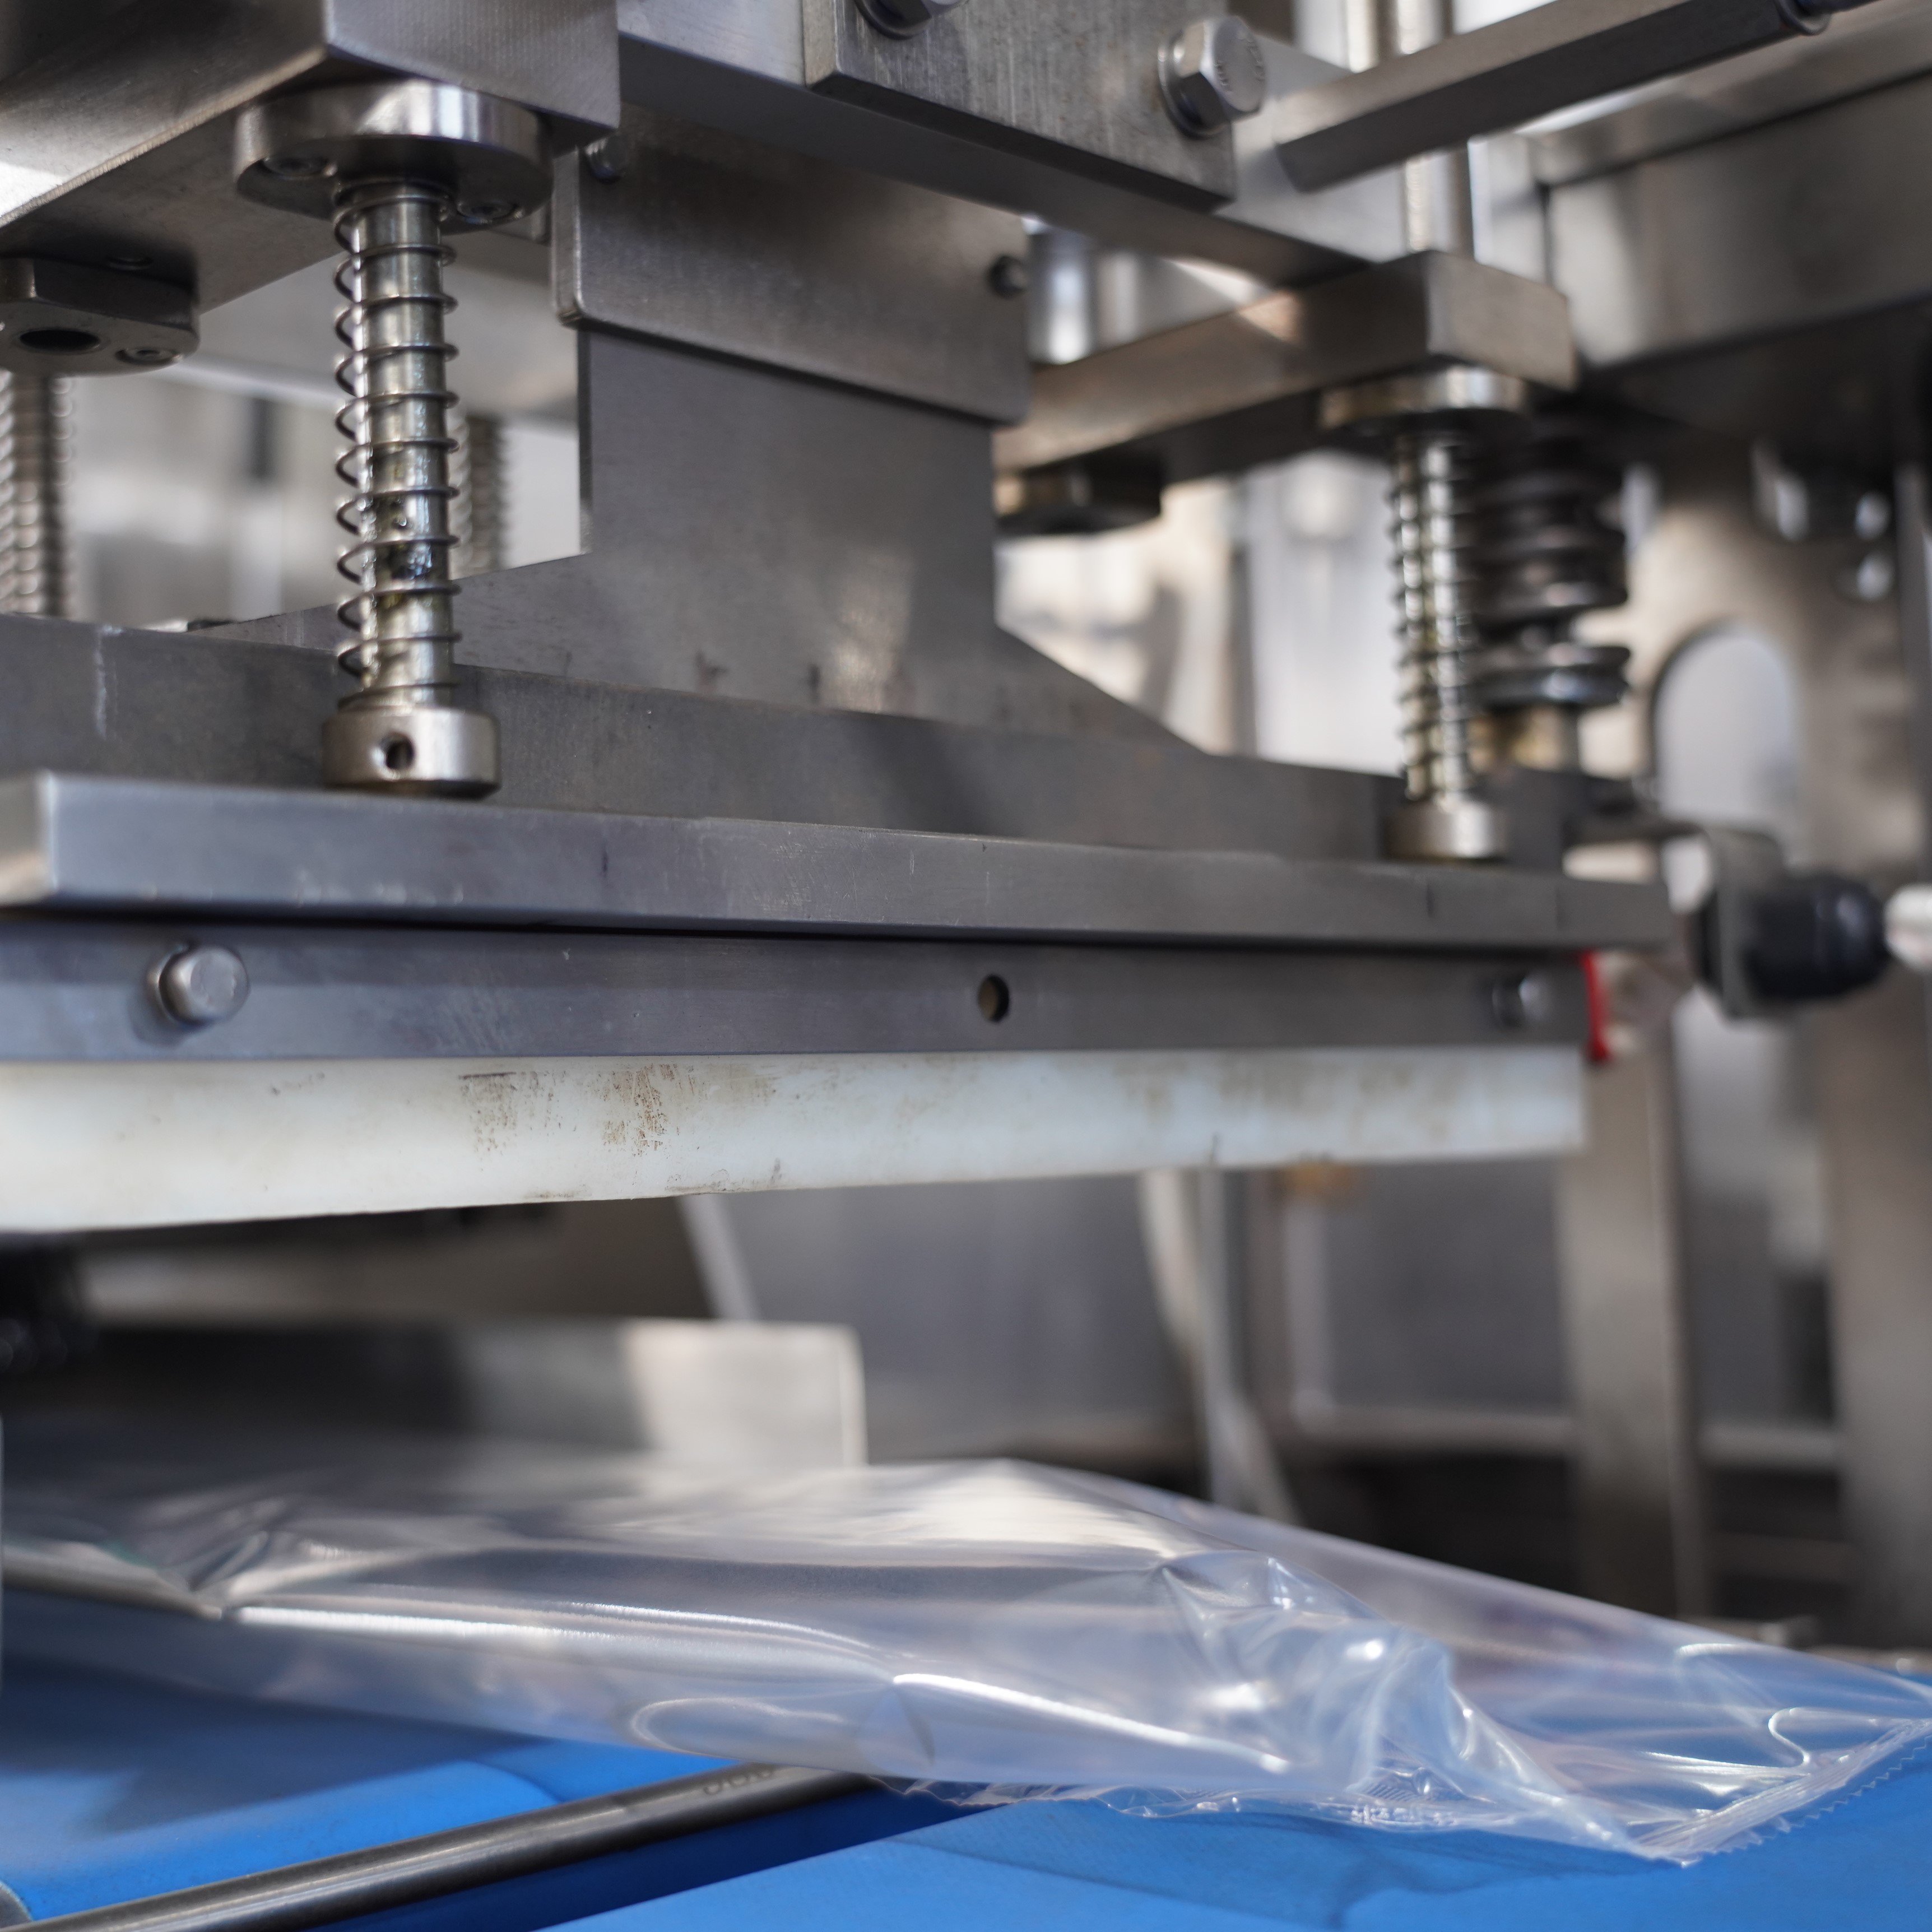
Integruojant horizontaliu sraigtiniu pakavimo įrenginiu svėrimo kontrolės įrenginio naudojimas yra kritiškai svarbus procesas šiuolaikinėse pakuotės operacijose. Šių dviejų sistemų sinchronizacija užtikrina tikslų produktų svėrimą ir vienu metu pakuotę, sumažindama gamybos prastovas ir gerindama bendrą efektyvumą. Horizontalioji srauto pakuotės mašina supakuoja produktus į plėvelę, o svėrimo kontrolės įrenginys realiuoju laiku patikrina svorio atitiktį reikalavimams; jų sujungimas sukuria bepertraukiamą darbo eigą, atitinkančią griežtus kokybės standartus.

Horizontaliosios srauto pakuotės mašinos ir svėrimo kontrolės įrenginio integravimo supratimas
Integravimo pagrindiniai komponentai
Horizontalus srauto pakuotės įrenginys veikia taip: produktai tiekiami į apvyniojimo stotį, kur plėvelė apvyniojama aplink prekę ir sušildoma. Svorio tikrinimo įrenginys įrengiamas gamybos linijos pabaigoje ir kiekvieną supakuotą vienetą sveria bei palygina su nustatytais svorio parametrais. Norint sėkmingai integruoti šiuos įrenginius, horizontalusis srauto pakuotės įrenginys turi tiesiogiai bendrauti su svorio tikrinimo įrenginiu per valdymo sąsają. Toks bendravimas leidžia siųsti atmetimo signalus į horizontalųjį srauto pakuotės įrenginį, kai produktų svoris išeina už leistinų ribų, dėl ko įvyksta arba automatinis atmetimas, arba operatoriui išsiunčiamos įspėjimo žinutės – priklausomai nuo sistemos konfigūracijos.
Horizontalio srauto pakuotės mašinos ir svarstyklių integracija remiasi PLC (programuojamojo logikos valdiklio) ryšiu. Dauguma šiuolaikinių horizontaliųjų srauto pakuotės mašinų sistemų turi įmontuotus skaitmeninius ryšio prievadus, kurie gali perduoti realaus laiko gamybos duomenis. Svarstykles renka svorio informaciją ir siunčia grįžtamąsias signalų žinutes, kurias horizontalioji srauto pakuotės mašina naudoja savo veiklos reguliavimui, linijos sustabdymui, kai reikia, arba defektų turinčių produktų pažymėjimui konvejerio išėjime.
Sinchronizavimo reikalavimai
Tinkamas sinchronizavimas užtikrina, kad kiekvienas iš horizontaliojo srauto pakuotės įrenginio išeinantis paketas pasiektų svarstykles tinkamu greičiu ir laiku. Horizontalusis srauto pakuotės įrenginys turi tiekti gaminius ant svarstyklių platformos nuolatiniu tempu, dažniausiai pritaikant juostos pernešėjo greitį. Jei horizontalusis srauto pakuotės įrenginys gamina paketus greičiau nei svarstykles gali apdoroti, kyla susitraukimai ir gamybos efektyvumas mažėja. Atvirkščiai, jei horizontalusis srauto pakuotės įrenginys veikia per lėtai, svarstykles lieka nepakankamai panaudotos ir bendras našumas mažėja.
Horizontaliojo srauto pakuotės įrenginio integravimo procesas žingsnis po žingsnio
Pirmasis etapas: sistemos planavimas ir įrangos parinkimas
Pradėkite pasirinkdami horizontaliąją srautinio pakuotės mašiną, kuri atitinka jūsų gamybos apimtis ir gaminio matmenis. Patikrinkite, ar pasirinkta horizontalioji srautinio pakuotės mašina turi skaitmeninę ryšio sąsają, suderinamą su jūsų tikslinio svarstyklių įrenginio modeliu. Dauguma šiuolaikinių horizontaliųjų srautinio pakuotės mašinų turi Ethernet, USB arba specialius pramoninius protokolus. Užfiksuokite tiek horizontaliosios srautinio pakuotės mašinos, tiek svarstyklių įrenginio technines charakteristikas, įskaitant našumą (matuojamą paketais per minutę), svorio diapazono galimybes ir ryšio protokolo reikalavimus. Šis parengiamasis darbas padeda išvengti brangių suderinamumo problemų diegimo metu.
Atlikite vietos apžvalgą, kad nustatytumėte horizontalios srautinės pakuotės mašinos ir svarstyklių fizinę išdėstymo schemą. Svarstyklių platforma turi būti įrengta tiesiogiai po horizontalios srautinės pakuotės mašina, kad būtų sumažintas pervežimo laikas ir išlaikyta pakuočių temperatūros pastovumas temperatūrai jautriems produktams. Palikite pakankamai vietos laidų trasoms, valdymo skydelio įrengimui ir ateities techninės priežiūros priemonei. Suplanuokite elektros infrastruktūrą taip, kad ji galėtų aprūpinti tiek horizontalios srautinės pakuotės mašinos variklį, tiek svarstyklių energijos poreikius, kurie paprastai svyruoja nuo 2 iki 5 kilovatų, priklausomai nuo mašinos dydžio.
Antrasis etapas: Įrangos montavimas ir laidų vedimas
Įrengti horizontaliąją srautinės pakuotės mašiną ant lygaus, be virpesių montavimo paviršiaus, kad būtų užtikrintas nuolatinis sandarinimas ir plėvelės įtempimas. Nuvesti ryšio laidą nuo horizontaliosios srautinės pakuotės mašinos valdymo skydelio prie svėrimo įrenginio naudojant pramoninės klasės ekranuotus laidus, kad būtų išvengta elektromagnetinės sąveikos. Signalinius laidus laikyti atskirai nuo aukštos įtampos maitinimo laidų, kad nebūtų sugadinti signalai. Horizontaliosios srautinės pakuotės mašinos išėjimo pervežimo juosta turi sklandžiai jungtis su svėrimo įrenginio platforma be plyšių, kurie galėtų sukelti prekių užstrigimą ar neteisingą išdėstymą. Patikrinti pervežimo juostos išdėstymą paleidžiant tuščią horizontaliąją srautinę pakuotės mašiną ir užtikrinant, kad pakuotės judėtų tiesiai per svėrimo įrenginio zoną.
Prisijunkite horizontaliosios pakavimo įrangos greičio išėjimo signalą prie svarstyklių įėjimo gnybto. Šis signalas praneša svarstykliams, kada tikėtis naujo pakuotės vieneto. Įdiekite svarstykles šiek tiek nuožulniai žemyn link jų išleidimo galo, kad užtikrintumėte sklandų pakuočių išėjimą po svorio matavimo. Patikrinkite, ar horizontaliosios pakavimo įrangos atmetimo vartų mechanizmas atitinka svarstyklių išėjimo signalus. Išbandykite visus mechaninius judesius be produktų, kad patvirtintumėte sklandų veikimą prieš įvedant tikruosius daiktus į integruotą sistemą.
Trečiasis etapas: programinės įrangos konfigūravimas ir kalibravimas
Pasiekite horizontalios srautinės pakuotės mašinos valdymo sąsają ir pereikite į ryšio nustatymų meniu. Įjunkite duomenų perdavimo protokolą, kuris atitinka jūsų svarstyklių modelį – ar tai būtų Ethernet TCP/IP, Modbus ar kitas pramoninis standartas. Konfigūruokite horizontaliąją srautinę pakuotės mašiną taip, kad ji siųstų greičio ir būsenos signalus kas tiek laiko, kiek nurodė svarstyklių gamintojas. Nustatykite svarstykles taip, kad jos priimtų šiuos signalus, ir nustatykite jūsų produktų svorio priėmimo ribas. Priėmimo ribos turėtų atspindėti produkto specifikacijas, įskaitant bet kokias jūsų pramonės šakai reikalingas reguliavimo nuolaidas.
Atlikite visišką svarstyklių kalibravimą naudodami standartinius kalibravimo svorius, kurie apima jūsų produkto tikėtiną svorio diapazoną. Kalibravimo rezultatus įrašykite į kokybės valdymo sistemą. Konfigūruokite horizontaliosios pakavimo linijos reakciją į svarstyklių atmetimo signalus. Galite nustatyti, kad horizontalioji pakavimo linija automatiškai išmestų per lengvus ar per sunkius produktus į atskirą dėžę, sustabdytų gamybą, kad operatorius įsikištų, arba registruotų duomenis statistinei analizei. Išbandykite integraciją paleisdami bandymo produktus per visą liniją ir patikrinkite, ar svorio matavimai bei horizontaliosios pakavimo linijos reakcijos vyksta tinkamai. Bandymo duomenis įrašykite, kad būtų sukurtas pradinis lygis ateities trikčių šalinimui.
Integruotų sistemų optimizavimas ir nuolatinė priežiūra
Gamybos linijos optimizavimas
Kai tik jūsų horizontaliojo pakuotės įrenginio ir svarstyklių sistema pradeda veikti kartu, optimizuokite gamybos liniją analizuodami svorio pasiskirstymo duomenis. Jei horizontalusis pakuotės įrenginys nuolat gamina šiek tiek per lengvas pakuotes, tai gali reikšti dozavimo tikslumo problemą, o per sunkios pakuotės gali rodyti pildymo tankio problemas. Naudokite svarstyklių duomenis norėdami nustatyti tendencijas ir pakeisti horizontaliojo pakuotės įrenginio pildymo ar sandarinimo parametrus dar prieš tai, kai produktai pasiekia klientus. Įdiegkite kasdienę procedūrą, kurioje svarstyklių duomenys kasdien grįžtamojo ryšio būdu įtraukiami į horizontaliojo pakuotės įrenginio nustatymus, sukurdami nuolatinio tobulėjimo ciklą.
Stebėkite horizontalios srautinės pakuotės mašinos ir svarstyklių našumo santykį. Jei horizontalioji srautinė pakuotės mašina veikia 80 procentų našumo, o svarstyklių – pilnu našumu, apsvarstykite šiek tiek padidinti horizontalios srautinės pakuotės mašinos greitį. Atvirkščiai, jei svarstyklių dažnai atmesta produktai, o horizontalioji srautinė pakuotės mašina veikia maksimaliu greičiu, galbūt reikės sumažinti horizontalios srautinės pakuotės mašinos greitį, kad pasiektumėte geriau užpildymo nuoseklumą. Subalansuokite šiuos parametrus, kad maksimaliai padidintumėte bendrą našumą, išlaikant svorio tikslumą.
Priežiūra ir problemų sprendimas
Nustatykite profilaktinės priežiūros grafiką tiek horizontaliajai pakavimo į maišelius mašinai, tiek svarstyklių sistemai. Valykite horizontaliosios pakavimo į maišelius mašinos plėvelės kelią kas savaitę, kad būtų išvengta nuosėdų kaupimosi, kuris gali pabloginti sandarinimo kokybę. Kas mėnesį tikrinkite horizontaliosios pakavimo į maišelius mašinos karštinimo elementą ir keiskite jį, jei pastebėsite dėvėjimąsi arba netolygų kaitinimą. Kasdien valykite svarstyklių sistemos platformą, kad pašalintumėte pakuotės dulkes ir produkto likučius, kurie gali paveikti svorio rodmenis. Kas mėnesį patikrinkite svarstyklių sistemos kalibravimą naudodami standartinius svarmenis, kad užtikrintumėte, jog matavimų tikslumas lieka jūsų nustatytose leistinose ribose.
Kai atsiranda integravimo problemų, sistemingai izoliuokite problemą – arba horizontaliojo srauto pakuotės įrenginį, arba masės tikrinimo įrenginį. Atjunkite ryšio laidą ir paleiskite kiekvieną įrenginį atskirai, kad patikrintumėte pradinę veikimą. Jei horizontalusis srauto pakuotės įrenginys, būdamas išjungtas nuo sistemos, gamina paketus tinkamos masės, tačiau masės tikrinimo įrenginys juos atmesta integruotoje sistemoje, tikėtina, kad problema susijusi su signalų sinchronizacija arba kalibravimu. Jei abu įrenginiai veikia atskirai, bet neveikia sujungti, patikrinkite ryšio laidą dėl pažeidimų ir įsitikinkite, kad abiejuose įrenginiuose nustatytos vienodos ryšio protokolo nuostatos. Visas integravimo problemas ir jų sprendimus įrašykite į techninės priežiūros žurnalą, kad sukauptumėte patirties ir sumažintumėte ateities prastovas.
DUK
Kokie ryšio protokolai geriausiai tinka horizontaliojo srauto pakuotės įrenginio integravimui?
Ethernet TCP/IP ir Modbus RTU yra dažniausiai naudojami protokolai šiuolaikinėse horizontaliose srautinėse pakuotės mašinų sistemose. TCP/IP užtikrina greitesnį duomenų perdavimą ir yra idealus aukšto našumo gamybos linijoms, tuo tarpu Modbus RTU suteikia patikimą, įrodytą našumą pramonės aplinkoje. Visada patikrinkite, ar jūsų horizontalios srautinės pakuotės mašinos modelis palaiko jūsų svarstyklių pageidaujamą protokolą prieš įsigydami įrangą.
Kaip sureguliuoti horizontalios srautinės pakuotės mašinos greitį, kad jis atitiktų svarstykles?
Daugelis horizontalių srautinių pakuotės mašinų modelių turi greičio reguliavimo parametrą savo valdymo skydelio meniu. Palaipsniui padidinkite greitį stebėdami svarstyklių apdorojimo našumą. Optimalus nustatymas – tai toks horizontalios srautinės pakuotės mašinos darbo režimas, kai ji gamina pakuotes apytiksliai 85–95 procentais nuo svarstyklių maksimalaus apdorojimo greičio, leidžiant svarstyklem viską apdoroti be užsikimšimų.
Kokią svorio nuokrypio ribą turėčiau nustatyti horizontaliosios pakuotės mašinos ir svarstyklių integracijai?
Svorio nuokrypio riba priklauso nuo jūsų produkto specifikacijų ir teisinių reikalavimų. Daugumai vartojimo prekių leidžiama ±2–5 procentų nuokrypis nuo tikslinio svorio, tuo tarpu vaistams dažniausiai reikalingos tikresnės ribos – ±1 procentas. Susipažinkite su savo produkto specifikacijomis ir teisiniais dokumentais, tada tiksliai sukonfigūruokite tiek horizontaliąją pakuotės mašiną, tiek svarstykles pagal šiuos reikalavimus.

 EN