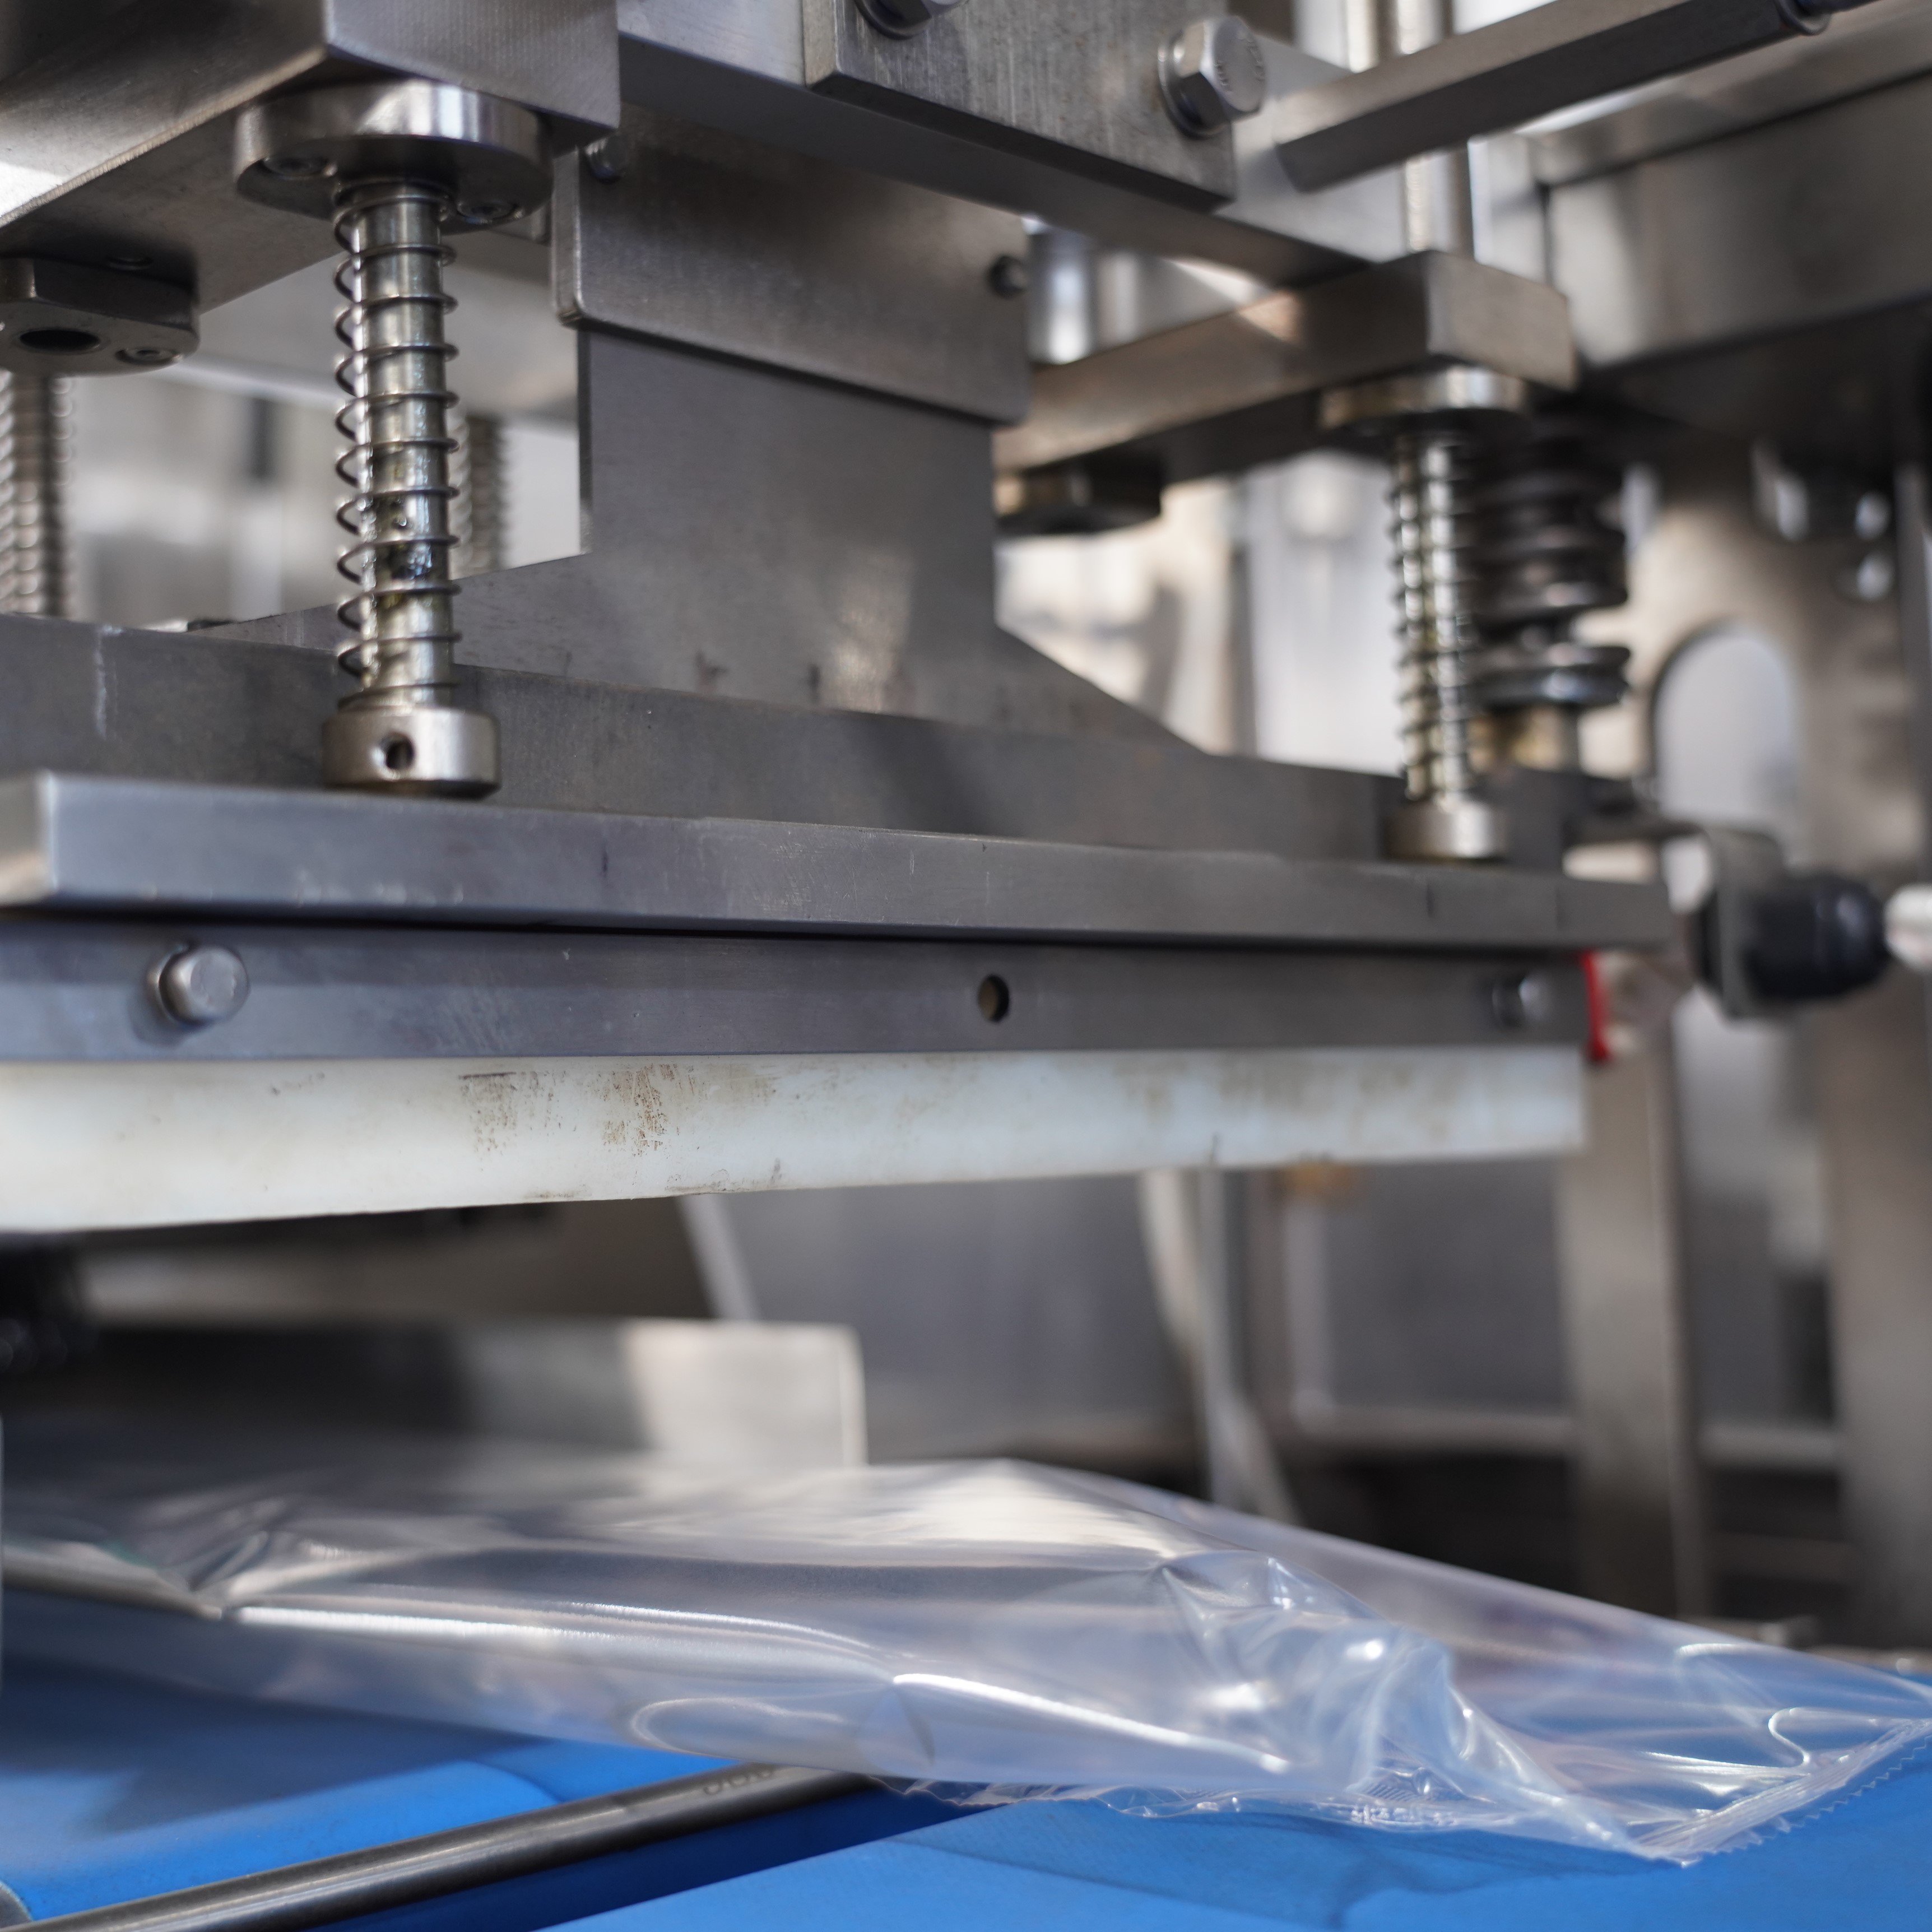
Integrácia horizontálnom stroji na obalovanie v toku integrácia s kontrolným vážiacim strojom je kritickým procesom v moderných zabaľovacích prevádzkach. Synchronizácia medzi týmito dvoma systémami zabezpečuje presné váženie a zabaľovanie výrobkov súčasne, čím sa zníži výrobná prestávka a zvýši sa celková účinnosť. Horizontálny zabaľovací stroj obaluje výrobky fóliou, zatiaľ čo kontrolný vážiaci stroj overuje dodržiavanie hmotnostných požiadaviek v reálnom čase; ich kombinácia vytvára bezproblémový pracovný postup, ktorý spĺňa prísne kvalitatívne štandardy.

Pochopte integráciu horizontálneho zabaľovacieho stroja a kontrolného vážiaceho stroja
Základné komponenty integrácie
Horizontálny flow-pack stroj pracuje tak, že výrobky sa privádzajú do zabaľovacej stanice, kde sa obalový materiál natiahne okolo výrobku a tepelne zvarí. Kontrolná váha je umiestnená na konci výrobnej linky a meria hmotnosť každého zabaleného výrobku, pričom ju porovnáva s prednastavenými hmotnostnými parametrami. Pre úspešnú integráciu musí horizontálny flow-pack stroj komunikovať priamo s kontrolnou váhou prostredníctvom riadiaceho rozhrania. Táto komunikácia umožňuje poslať signály na odmietnutie späť na horizontálny flow-pack stroj v prípade, že výrobky nepatria do povoleného rozsahu hmotnosti, čo spustí buď automatické odmietnutie, alebo upozornenie obsluhy, v závislosti od konfigurácie systému.
Integrácia medzi horizontálnym zabaľovacím strojom a kontrolnou váhou závisí od pripojenia PLC (programovateľného logického riadiaceho zariadenia). Väčšina moderných systémov horizontálnych zabaľovacích strojov obsahuje zabudované digitálne komunikačné porty, ktoré môžu prenášať údaje o výrobe v reálnom čase. Kontrolná váha zhromažďuje informácie o hmotnosti a posiela spätné signály, ktoré horizontálny zabaľovací stroj využíva na úpravu svojej prevádzky, pozastavenie výrobnej linky v prípade potreby alebo označenie chybných výrobkov na ich odstránenie z dopravníka.
Požiadavky na synchronizáciu
Správna synchronizácia zaisťuje, že každý balík vychádzajúci z horizontálneho stroja na obalenie prúžkom dosiahne kontrolnú váhu správnou rýchlosťou a v správnom čase. Horizontálny stroj na obalenie prúžkom musí dodávať výrobky na platformu kontrolnej váhy konštantnou rýchlosťou, zvyčajne sa to dosahuje úpravou rýchlosti dopravníka. Ak horizontálny stroj na obalenie prúžkom vyrába balíky rýchlejšie, ako ich kontrolná váha dokáže spracovať, vznikajú zátky a klesá efektívnosť výroby. Naopak, ak horizontálny stroj na obalenie prúžkom pracuje príliš pomaly, kontrolná váha zostáva podvyužitá a celkový výkon klesá.
Postupný proces integrácie horizontálneho stroja na obalenie prúžkom
Fáza jedna: Plánovanie systému a výber vybavenia
Začnite výberom horizontálneho zariadenia na obalenie v toku, ktoré zodpovedá vašej výrobnej kapacite a rozmerom výrobkov. Overte, či vybrané horizontálne zariadenie na obalenie v toku obsahuje digitálny komunikačný rozhranie kompatibilné s vaším cieľovým kontrolným vážením. Väčšina moderných horizontálnych zariadení na obalenie v toku je vybavená Ethernetom, USB alebo vlastnými priemyselnými protokolmi. Zaznamenajte špecifikácie oboch zariadení – horizontálneho zariadenia na obalenie v toku aj kontrolného váženia – vrátane rýchlostných hodnôt vyjadrených v počte balení za minútu, rozsahov váhových možností a požiadaviek na komunikačné protokoly. Táto predbežná práca zabráni drahým problémom s kompatibilitou počas inštalácie.
Vykonajte prehliadku miesta, aby ste určili fyzické usporiadanie, kde budú umiestnené horizontálna zabaľovacia stroj a kontrolná váha. Platforma kontrolnej váhy by mala byť umiestnená bezprostredne za horizontálnym zabaľovacím strojom, aby sa minimalizovalo prepravné čas a udržala sa stabilita teploty balíčkov pre výrobky citlivé na teplotu. Umožnite dostatok priestoru na káblové trasy, umiestnenie ovládacieho panela a prístup na budúcu údržbu. Naplánujte elektrickú infraštruktúru tak, aby podporovala motor horizontálneho zabaľovacieho stroja aj energetické požiadavky kontrolnej váhy, ktoré sa zvyčajne pohybujú v rozsahu od 2 do 5 kilowattov v závislosti od veľkosti stroja.
Fáza dva: Inštalácia hardvéru a vedenie káblov
Inštalujte horizontálny zariadenie na zabalenie v prúde na rovný, nekmitajúci montážny povrch, aby ste zabezpečili konzistentné zatváranie a napätie fólia. Vedenie komunikačného kábla z ovládacieho panela horizontálneho zariadenia na zabalenie v prúde ku kontrolnému váhovému zariadeniu vykonajte pomocou priemyselného stínovaného kábla, aby ste predišli elektromagnetickému rušeniu. Signálové káble udržiavajte oddelene od vysokonapäťových napájacích vedení, aby ste zabránili poškodeniu signálu. Výstupný dopravník horizontálneho zariadenia na zabalenie v prúde by mal bez medzier plynule prechádzať na platformu kontrolného váhového zariadenia, čo by mohlo spôsobiť zaseknutie výrobkov alebo ich nesprávne zarovnanie. Zarovnanie dopravníka otestujte prevádzkou prázdneho horizontálneho zariadenia na zabalenie v prúde a uistite sa, že balíky by prechádzali priamo cez zónu kontrolného váhového zariadenia.
Pripojte výstupný signál rýchlosti horizontálneho zariadenia na balenie do prúdu k vstupnému terminálu kontrolného vážiaceho zariadenia. Tento signál informuje kontrolné vážiace zariadenie o tom, kedy sa má pripraviť na nový balík. Inštalujte kontrolné vážiace zariadenie s mierne naklonenou polohou smerom nadol ku svojmu výstupnému koncu, aby sa zabezpečil hladký výstup balíkov po odvážení. Overte, či sa mechanizmus výberu neprijatiteľných balíkov horizontálneho zariadenia na balenie do prúdu zhoduje s výstupnými signálmi kontrolného vážiaceho zariadenia. Otestujte všetky mechanické pohyby bez výrobkov, aby ste potvrdili ich hladký chod, predtým než do integrovaného systému zavediete skutočné položky.
Fáza tri: Konfigurácia softvéru a kalibrácia
Prístup k ovládacej rozhraniu horizontálneho zariadenia na balenie v toku a prechod do ponuky nastavení komunikácie. Aktivujte protokol prenosu dát, ktorý zodpovedá modelu váhy na kontrolu hmotnosti – či už ide o Ethernet TCP/IP, Modbus alebo iný priemyselný štandard. Nakonfigurujte horizontálne zariadenie na balenie v toku tak, aby odosiela signály rýchlosti a stavu v časovom intervale určenom výrobcom váhy na kontrolu hmotnosti. Nastavte váhu na kontrolu hmotnosti tak, aby tieto signály prijímala, a definujte rozsah prijateľnej hmotnosti pre vaše výrobky. Rozsah prijatia by mal odrážať špecifikácie výrobkov plus alebo mínus akékoľvek regulačné tolerancie vyžadované vo vašom odvetví.
Vykonajte úplnú kalibráciu vážiaceho zariadenia pomocou štandardných kalibračných závaží, ktoré pokrývajú očakávaný rozsah hmotnosti vášho výrobku. Výsledky kalibrácie zdokumentujte vo svojom systéme manažmentu kvality. Nakonfigurujte reakciu horizontálneho flow-pack stroja na signály odmietnutia zo strany vážiaceho zariadenia. Horizontálny flow-pack stroj môžete nastaviť tak, aby automaticky vysúval ľahké alebo ťažké výrobky do samostatného kontajnera, zastavil výrobu pre zásah operátora alebo zaznamenával údaje na štatistickú analýzu. Otestujte integráciu tým, že cez celú linku prevediete vzorkové výrobky a overíte, či sa merania hmotnosti a reakcie horizontálneho flow-pack stroja uskutočňujú správne. Zaznamenajte testovacie údaje, aby ste vytvorili referenčný základ pre budúcu diagnostiku porúch.
Optimalizácia a pravidelná údržba integrovaných systémov
Optimalizácia výrobnej linky
Keď vaša horizontálna zariadenie na balenie do toku a váhový kontrolný prístroj pracujú spoločne, optimalizujte výrobnú linku analýzou údajov o rozložení hmotnosti. Horizontálne zariadenie na balenie do toku, ktoré trvalo vyrába mierne podhmotné balenie, môže mať problém s presnosťou dávkovania, zatiaľ čo nadmerné balenie môže naznačovať problémy s hustotou plnenia. Použite údaje z váhového kontrolného prístroja na identifikáciu trendov a upravte parametre plnenia alebo uzatvárania horizontálneho zariadenia na balenie do toku, kým produkty nedosiahnu zákazníkov. Zavediete pravidelný postup, pri ktorom sa údaje z váhového kontrolného prístroja denne spätnoväzobne prenášajú do nastavení horizontálneho zariadenia na balenie do toku a vytvárajú tak neustály cyklus zlepšovania.
Sledujte vzťah rýchlostí medzi horizontálnym zariadením na obalenie v toku a kontrolnou váhou. Ak horizontálne zariadenie na obalenie v toku pracuje s výkonom 80 percent, zatiaľ čo kontrolná váha je zaťažená plne, zvážte mierne zvýšenie rýchlosti horizontálneho zariadenia na obalenie v toku. Naopak, ak kontrolná váha často odmietne výrobky, pričom horizontálne zariadenie na obalenie v toku pracuje na maximálnej rýchlosti, môže byť potrebné znížiť rýchlosť horizontálneho zariadenia na obalenie v toku, aby sa dosiahla lepšia konzistencia naplnenia. Vyvážte tieto parametre tak, aby ste maximalizovali celkový výkon pri zachovaní presnosti hmotnosti.
Údržba a riešenie problémov
Zavedte plán preventívnej údržby pre horizontálny flow-pack stroj aj pre kontrolnú váhu. Týždenne čistite filmovú dráhu horizontálneho flow-pack stroja, aby ste zabránili hromadeniu zvyškov, ktoré ovplyvňujú kvalitu závesov. Mesačne kontrolujte tepelný závesný prvok horizontálneho flow-pack stroja a vymeňte ho, ak ukazuje známky opotrebovania alebo nerovnomerného ohrievania. Dennou údržbou kontrolnej váhy je čistenie jej váhovej plošiny od prachu z obalov a zvyškov výrobkov, ktoré by mohli ovplyvniť presnosť váženia. Mesačne overujte kalibráciu kontrolnej váhy pomocou štandardných závaží, aby ste zabezpečili, že presnosť merania zostáva v rámci vašej tolerančnej pásmovosti.
Ak sa vyskytnú problémy s integráciou, systémovo izolujte problém buď na horizontálnom balicím stroji typu flow pack, alebo na kontrolnom vážení. Odpojte komunikačný kábel a každý stroj spustite nezávisle, aby ste overili základnú funkčnosť. Ak horizontálny baliaci stroj typu flow pack vyrába balenie správnej hmotnosti pri offline testovaní, ale kontrolné váženie ich odmietne po integrácii, pravdepodobným dôvodom je chyba v časovani signálov alebo kalibrácii. Ak oba stroje fungujú samostatne, ale po pripojení zlyhajú, skontrolujte komunikačný kábel na poškodenie a overte, či nastavenia protokolu zodpovedajú na oboch zariadeniach. Všetky problémy s integráciou a ich riešenia zaznamenajte do denníka údržby, aby ste získali odborné znalosti a znížili budúcu výpadkovú dobu.
Často kladené otázky
Ktoré komunikačné protokoly sa najlepšie osvedčili pri integrácii horizontálneho baliaceho stroja typu flow pack?
Ethernet TCP/IP a Modbus RTU sú najbežnejšie protokoly pre moderné systémy horizontálnych flow-pack strojov. TCP/IP ponúka rýchlejší prenos dát a je ideálny pre vysokorýchlostné výrobné linky, zatiaľ čo Modbus RTU poskytuje spoľahlivý a overený výkon v priemyselných prostrediach. Pred zakúpením zariadenia vždy overte, či váš model horizontálneho flow-pack stroja podporuje preferovaný protokol vášho kontrolného vážiaceho zariadenia.
Ako upravím rýchlosť horizontálneho flow-pack stroja tak, aby zodpovedala rýchlosti kontrolného vážiaceho zariadenia?
Väčšina modelov horizontálnych flow-pack strojov obsahuje parameter nastavenia rýchlosti v menu ovládacieho panela. Zvyšujte rýchlosť postupne a súčasne sledujte rýchlosť spracovania kontrolného vážiaceho zariadenia. Ideálne nastavenie je také, že horizontálny flow-pack stroj vyrába balíčky približne pri 85 až 95 percentách maximálnej rýchlosti spracovania kontrolného vážiaceho zariadenia, čím sa zabezpečí, že všetky balíčky budú spracované bez hromadenia.
Aká váhová tolerancia by mala byť nastavená pre integráciu horizontálneho flow-pack stroja a kontrolného vážiaceho zariadenia?
Váhová tolerancia závisí od špecifikácií Vášho výrobku a regulačných požiadaviek. Pre väčšinu spotrebných tovarov je povolená tolerancia plus alebo mínus 2 až 5 percent cieľovej hmotnosti, zatiaľ čo pre farmaceutické výrobky sa zvyčajne vyžadujú úzke tolerancie plus alebo mínus 1 percent. Prečítajte si špecifikácie Vášho výrobku a regulačné dokumenty a potom nakonfigurujte horizontálny flow-pack stroj aj kontrolné vážiace zariadenie presne podľa týchto požiadaviek.

 EN