 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/25
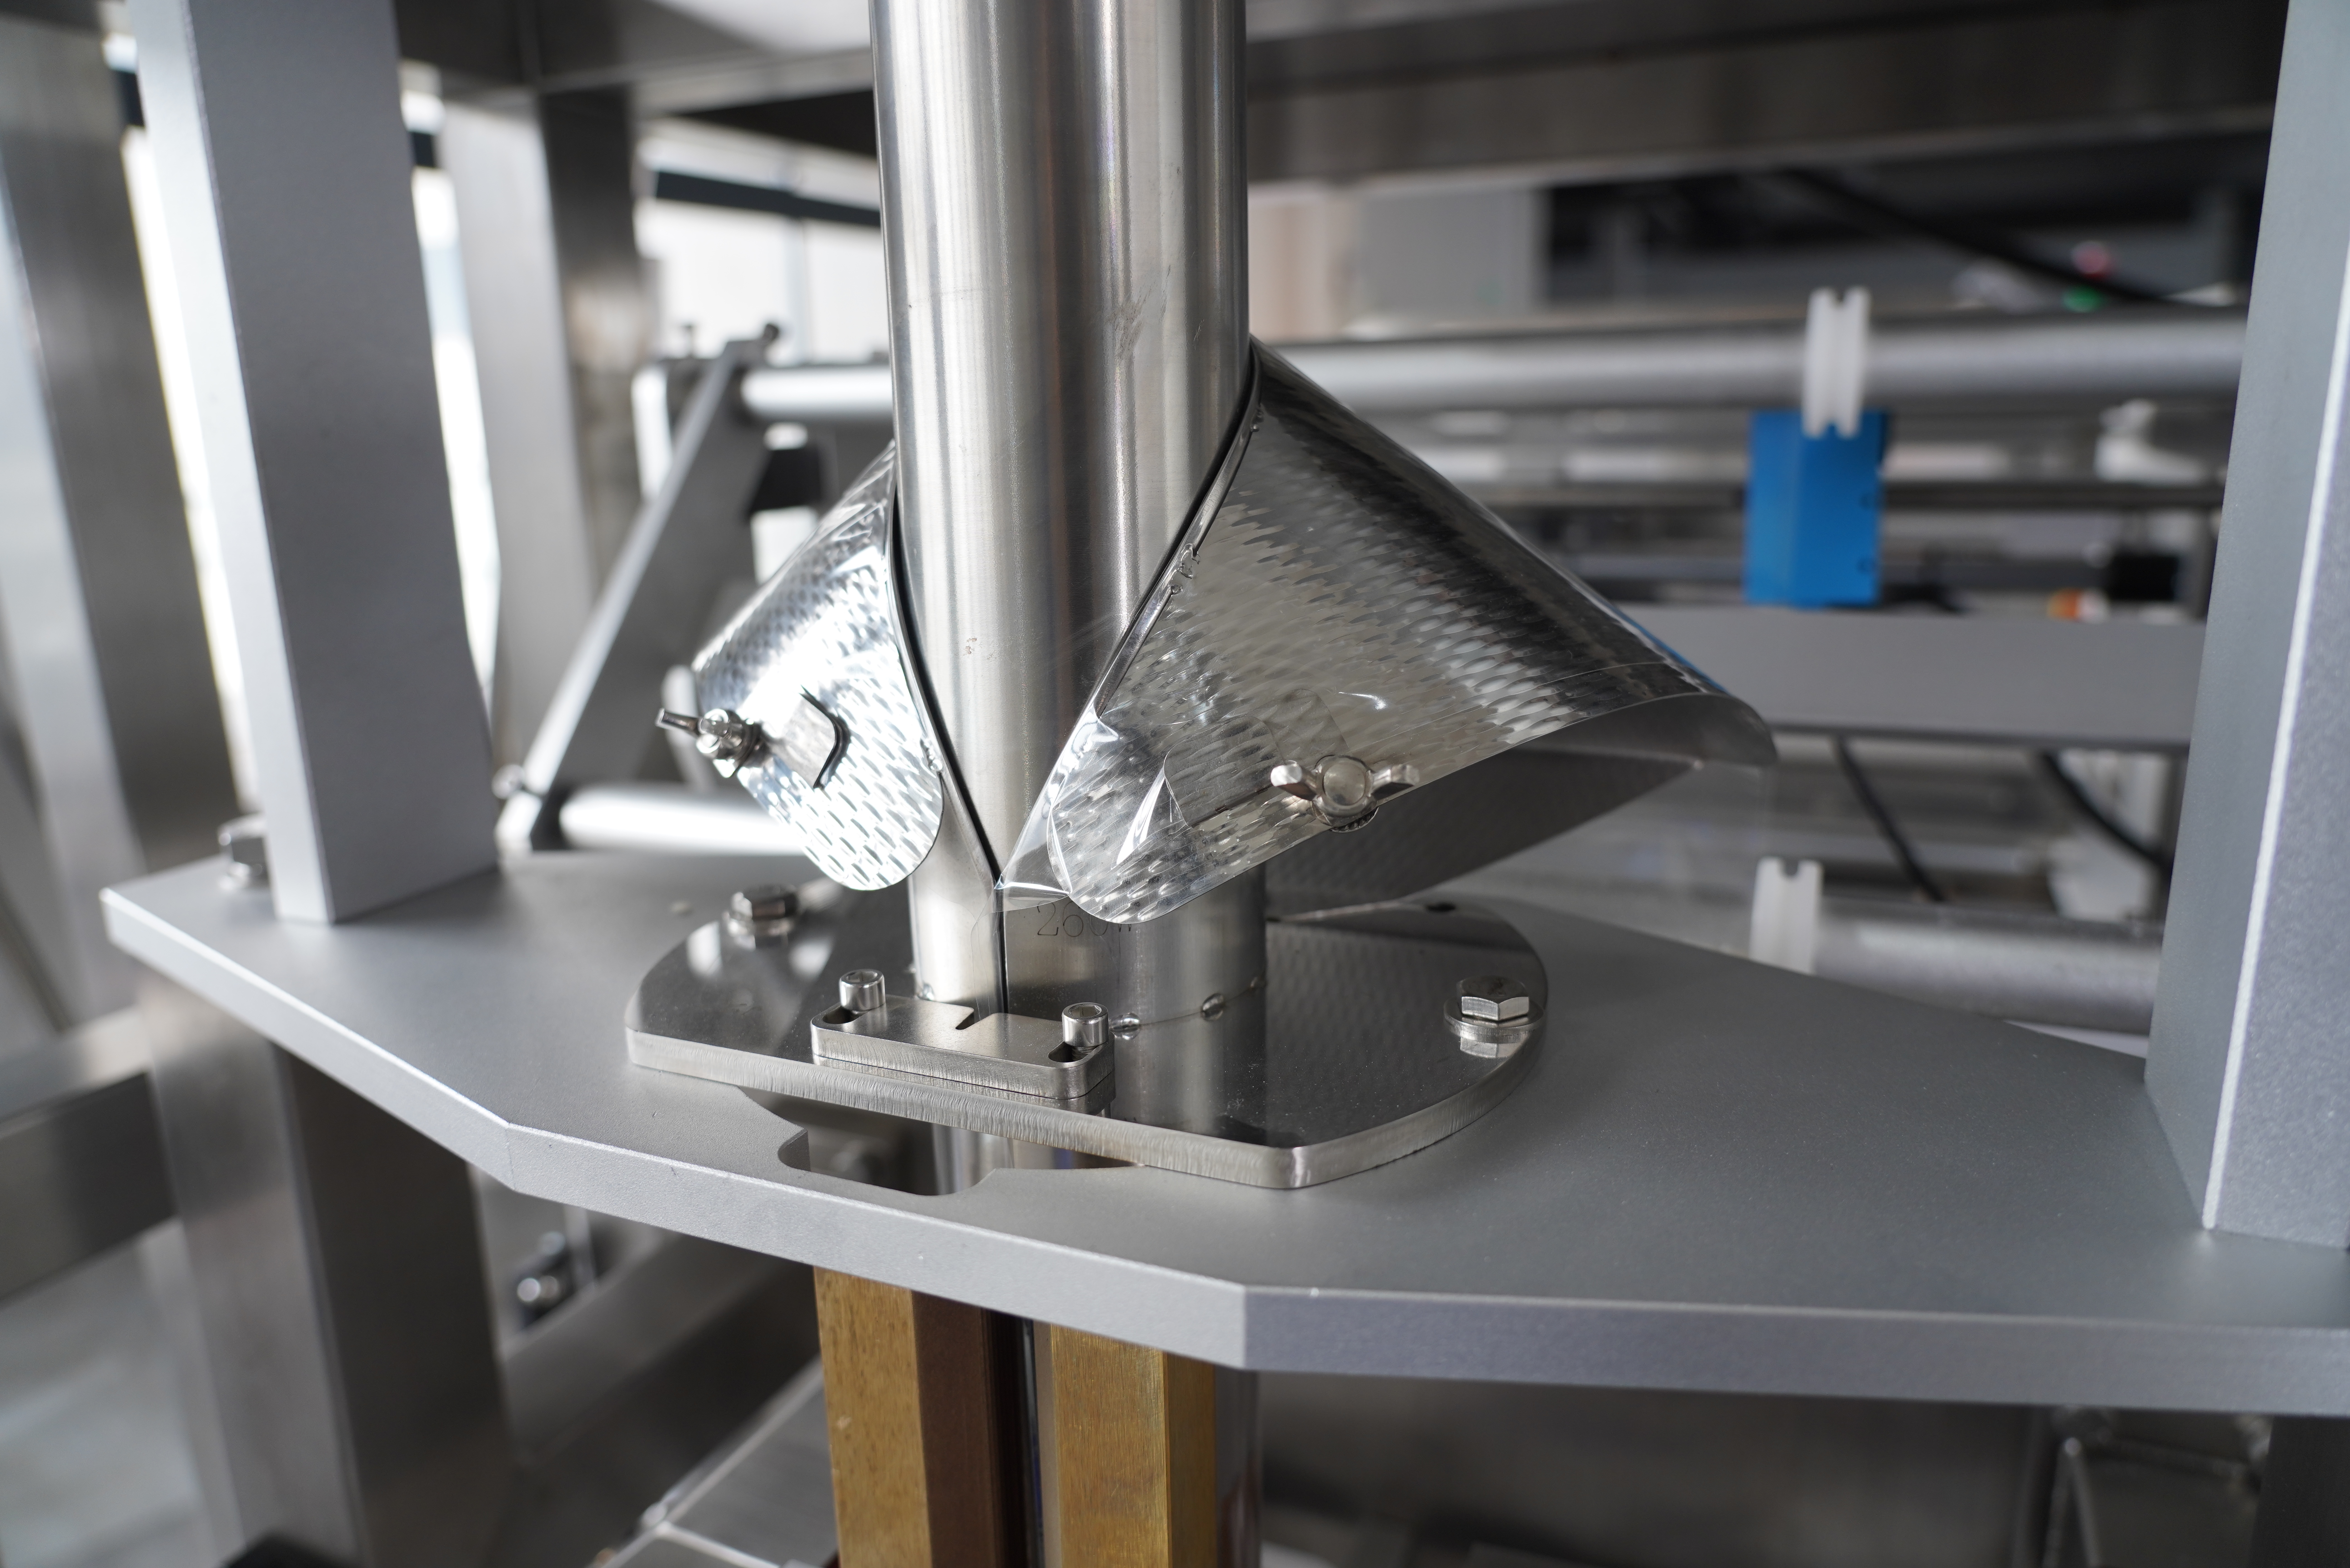
ピローバッグの漏れは、現代の包装工程において最もコスト負担の大きい課題の一つです。その根本原因は、多くの場合、それを製造するVFFS機の設定や保守が不適切であることに起因します。 vffs machine vFFS機が安定したシール品質を維持できなくなると、サプライチェーン全体に影響が及び、製品の劣化、顧客からの苦情、規制違反、ブランドイメージの損失といった深刻な結果を招きます。ピローバッグの漏れを未然に防ぐためには、シール温度の管理、圧力の調整、包装材との適合性、および自社のVFFS機種に応じた予防保全手順について、包括的な知識が不可欠です。
VFFS機は、成形・充填・シールという厳密に連携された工程を経て動作します。これらの各工程では、漏れのないピローバッグを製造するために、パラメーターが正確に調整されている必要があります。いずれかの部品が仕様から逸脱すると、シール不良は避けられなくなります。本ガイドでは、ピローバッグのシール強度に影響を与える主要な要因、漏れの原因を早期に特定する診断手法、およびオペレーターと保守チームが現代のVFFS機器で一貫性・信頼性の高い生産を実現するために採用する具体的な対策について解説します。
VFFS機は、フィルムを垂直に供給し、底辺を水平方向にクロスシールし、両側の縦方向にラングシールすることでピローバッグを成形します。各シールは、フィルム層間で分子レベルの結合を達成し、気密性の高いバリアを形成する必要があります。VFFS機は、互換性のあるポリマー樹脂を正確に制御された熱と圧力で溶融させ、永久的に融合させる仕組みです。VFFS機の加熱設定が低すぎると、シールが不完全となり、微小な孔(マイクロポロシティ)が生じて製品の漏れを招きます。逆に、VFFS機の加熱が強すぎると、フィルムが劣化・脆化し、取扱中の応力集中部で破損が発生します。
すべてのVFFS機械モデルは、最適なシールを実現するために特定の温度範囲(サーマル・ウィンドウ)内で動作します。フィルム材の融点が、必要な最低加熱温度を決定します。VFFS機械の温度が不十分だと、わずかな圧力や温度変化ですら漏れを生じる弱いシールになります。また、VFFS機械は、シールジョー全長にわたって均一な熱を供給し続けなければならず、シールの均一性を損なう局所的な過熱(ホットスポット)や低温部(コールドゾーン)を防ぐ必要があります。VFFS機械の圧力設定は、シール時の滞留時間(ドウェルタイム)およびフィルム層間の分子レベルでの接触状態を左右します。オペレーターは、包装材をつぶさず、また熱による変形(ヒートディストーション)を引き起こさずに完全な溶着を達成できるよう、VFFS機械の圧力を正確に調整しなければなりません。
VFFS機から製造される枕型バッグの漏れは、通常、原因究明を導く予測可能なパターンで現れます。底部シールに一貫した漏れが見られる場合、VFFS機のクロスシールジョーの温度設定を見直すか、フィルム供給の張力調整が必要です。側面シールからの漏れは、VFFS機の縦方向シーリングバーの位置ずれ、汚染、または摩耗を示唆しています。断続的な漏れは、充填材のばらつき、環境湿度によるVFFS機性能への影響、あるいはVFFS機の品種切替時のオペレーターの作業手順の不均一性を示している可能性があります。ピンホール状の漏れは、VFFS機のシーリングジョーに微細な異物が付着しているか、あるいはフィルム自体に欠陥があり、VFFS機が生産中にこれを補正できないことを意味します。
枕型バッグのシールの完全性を確認するには、目視検査とは独立した体系的な試験が必要です。水圧試験では、枕型バッグを水中に沈め、VFFS機のオペレーターがシール不良を示す気泡の発生を観察します。この試験は、製品の加圧や急冷・急熱といった最悪ケースを再現するため、VFFS機のトラブルシューティングにおいて決定的な効果を発揮します。減圧試験では、枕型バッグを所定の空気圧で充填し、その後遮断して経時的な圧力低下を測定することで、オペレーターがVFFS機の出力から漏れ率を定量的に把握できます。いずれの方法も客観的なデータを提供し、VFFS機のパラメーター調整や、本格的な量産再開前の是正措置の有効性検証に役立ちます。
VFFS機のシール用ジョーは、長時間の生産運転により残留物、酸化皮膜、製品の破片などが付着し、シール品質が直接劣化し、ピローパックに漏れを生じさせます。VFFS機のシール面は、毎日柔らかいブラシとイソプロピルアルコールで清掃することで、熱伝達やフィルムの接着を妨げる異物を除去できます。オペレーターは、精密な直定規を用いて、週1回VFFS機のジョーの位置合わせを点検し、横シールバーおよび縦シールバーがいずれも平行かつ平面であることを確認する必要があります。VFFS機のシール面に見られる摩耗痕は、ジョー交換の必要性を示すサインです。VFFS機のシール面でわずかでも表面劣化が生じると、局所的な加熱不均一が発生し、ピローパックの漏れにつながります。計画的なジョー交換を実施することで、VFFS機の信頼性を維持し、生産ロット全体にわたり漏れが発生するような品質の徐々なる低下を未然に防ぐことができます。
最新式のVFFS機器では、温度プロファイリングが可能で、オペレーターは校正済みセンサーを用いて、シールジョー全体にわたる実際の加熱状態を、押し付け時間(ドウェルサイクル)中に確認できます。VFFS機器から得られるプロファイルデータは、単純なサーモスタット読み取り値では把握できない熱勾配を明らかにします。枕型バッグの漏れを防ぐためには、シール幅全体で±2~3℃以内の温度均一性が必須です。また、VFFS機器における圧力検証には、校正済みのフォースゲージを用い、シール部での実際の圧縮力を測定します。これにより、機械的摩耗や油圧のドリフトによって規定圧力が低下していないかを確認できます。また、テストフィルムを用いたVFFS機器のシールパラメーター再校正は、四半期ごとに行うことで、機器が公表された性能基準を維持することを保証します。多くのオペレーターは、導入時(コンミッションニング時)にVFFS機器の校正ベースラインを記録し、その後、比較試験を定期的に実施して、製品ロットに影響を及ぼす漏れが発生する前に性能劣化を早期に検出しています。
VFFS機械で使用するフィルムは、サプライヤーが同等の特性を謳っていても、すべての配合で同じ性能を発揮するわけではありません。VFFS機械にフィルムを装填する前に、入荷時の検査で厚さの均一性、コーティングの完全性、樹脂組成を確認する必要があります。厚さにばらつきがあると、VFFS機械のシール圧が薄い部分に集中し、局所的な発熱や焼穿(やけど)を引き起こし、ピローパックに漏れを生じさせる可能性があります。あるVFFS機械の温度範囲に適したポリエチレンフィルムでも、わずかに異なる熱特性で調整された装置では十分な性能を発揮しないことがあります。オペレーターは、量産に投入する予定の同一VFFS機械を用いて、新規フィルムロットのシール強度試験を実施し、その材料に特化した基準値を確立すべきです。この「量産前試験」のアプローチにより、何千個もの漏れのあるピローパックがすでに出荷された後にシールの信頼性問題に気づくといった事態を未然に防ぐことができます。
VFFS機の適正温度は使用するフィルム材質によって異なりますが、ポリエチレンフィルムの場合、一般的には120~160℃の範囲です。VFFS機のメーカーでは、ご使用の機種およびフィルム種別に応じた推奨加熱範囲(サーマル・ウィンドウ)が記載された仕様書を提供しています。まず、この範囲の下限値からVFFS機を起動し、剥離試験(ピールテスト)でシール強度を確認しながら、徐々に温度を上げていきます。この際、フィルムを損なうことなく完全な溶着が得られるよう調整してください。その後、ご使用の特定のフィルムと内容物の組み合わせにおいて、一貫性があり漏れのないシールが得られる最適なVFFS機温度を記録し、生産工程およびオペレーター交代時の品質安定化のために、この設定値を文書化して管理してください。
VFFS機のシーリングジョーを生産中に毎日清掃すると、枕袋のシール品質を低下させ、漏れを引き起こす堆積物を除去できます。清掃頻度は、使用しているVFFS機の製品タイプによって異なります。粘着性のある製品や粉体を発生させる製品では、乾燥した製品と比べて、VFFS機のジョーをより頻繁に清掃する必要があります。作業シフトごとにジョーの目視点検を行い、変色やシール品質の低下が見られた場合は、直ちに清掃してください。また、月1回、VFFS機の電源をオフにして行う徹底的な清掃により、日常の毎日清掃では見つけられない摩耗や損傷を詳細に点検できます。多くのオペレーターは、目立った摩耗が確認できなくても、四半期ごとのジョー交換を予防保全の一環として実施しており、これは表面の徐々なる劣化による漏れリスクを未然に防ぐための投資と捉えられています。
厚さが不均一なフィルムは、VFFS(バーチカル・フォーム・フィル・シール)機械にとって大きな課題を引き起こします。薄い部分に集中するシール圧力により、焼け付きや弱いシールが生じ、ピローパックで漏れが発生する可能性があります。フィルムの厚さ変動がメーカー仕様を超える場合、VFFS機械は一定品質のシール済みパックを安定して製造できなくなることがあります。新規フィルムを本番生産に投入する前に、自社のVFFS機械を用いてシール強度試験を実施し、厚さ変動が許容範囲内であることを確認してください。品質問題が発生した場合は、サプライヤーに対してより厳密な厚さ公差を指定したフィルムの供給を依頼するか、設備が対応している場合にはVFFS機械の圧力および温度パラメーターを調整することを検討してください。一部の高度なVFFS機種には、リアルタイムでパラメーターを自動調整するアダプティブシーリングシステムが搭載されていますが、標準的なVFFS機械では、漏れのないピローパックを安定して製造するためには均一な素材が不可欠です。







