 EN
Kako smanjiti otpad od filma pomoću mašine za pakiranje vrećica?
2026/09/20
Prefabrikirane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/10/25
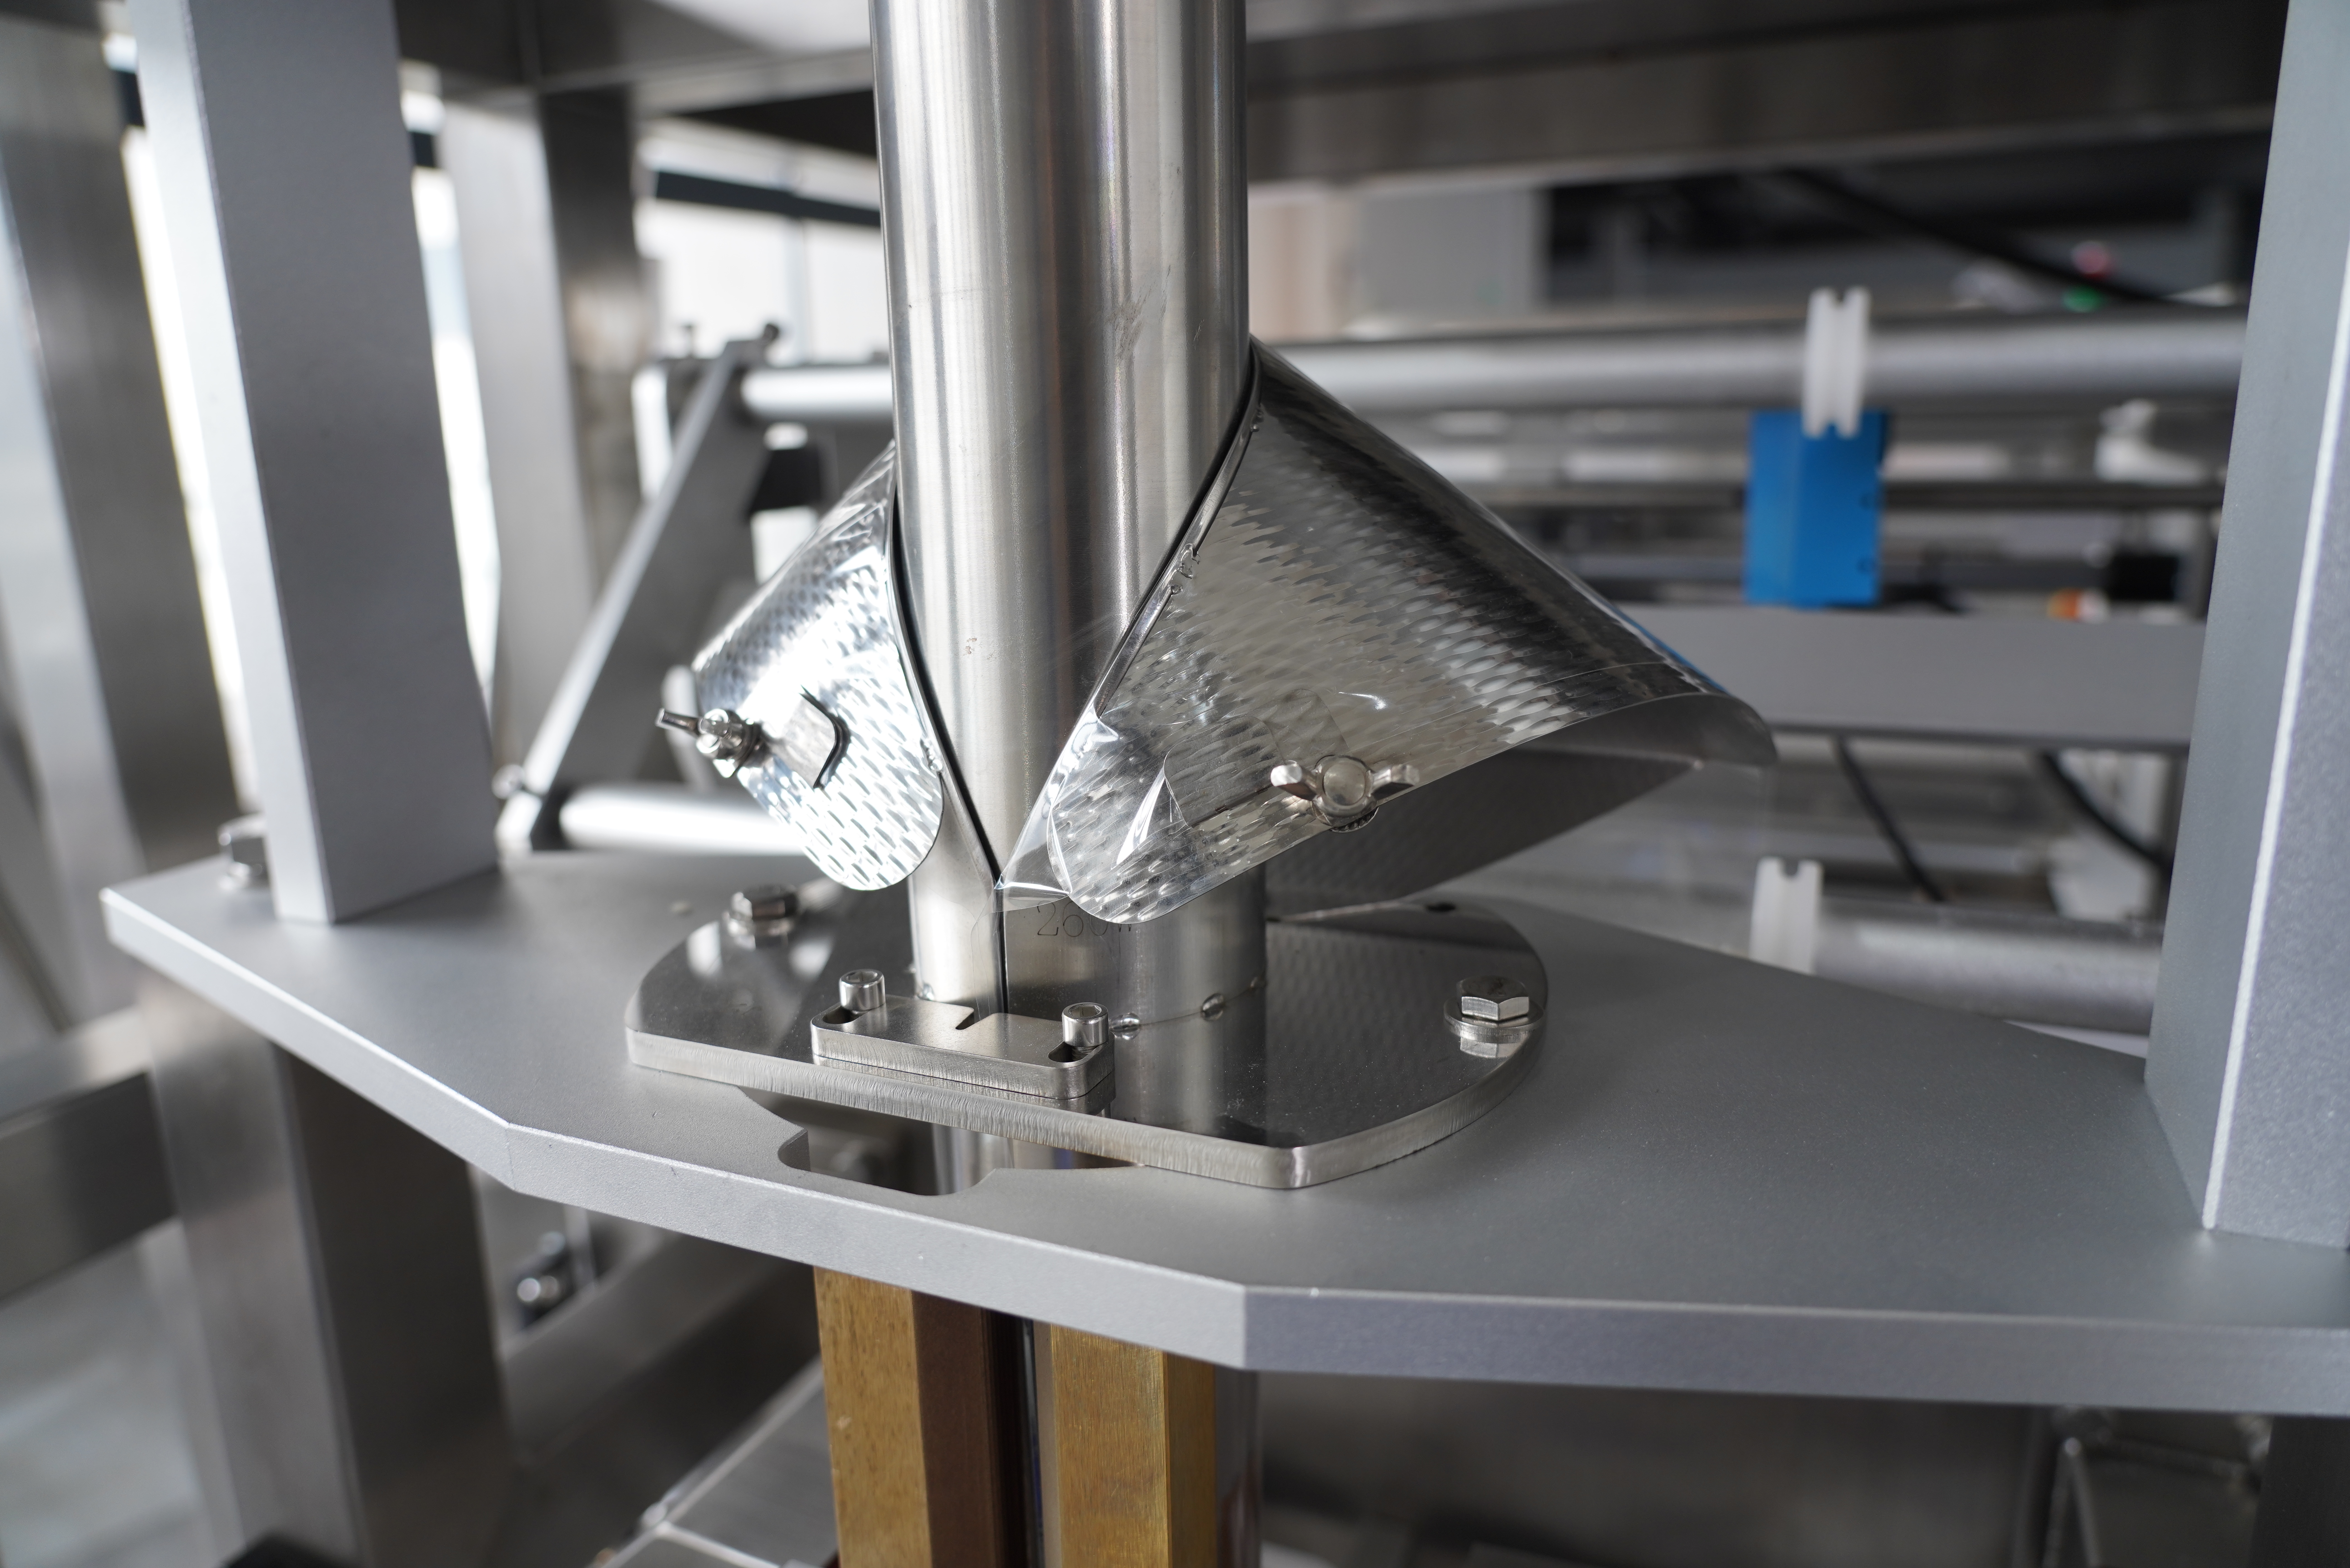
Izlučivanje vrećica za jastuke predstavlja jedan od najskupljih izazova u suvremenim operacijama pakiranja, a glavni uzrok često se može pratiti u nepravilnom postavljanju ili održavanju pakiranja. vffs machine koristio da ih stvori. Kada VFS stroj ne uspije održati dosljednu integritet pečata, posljedice se šire kroz cijeli lanac snabdijevanja, što rezultira kvarom proizvoda, pritužbama kupaca, kršenjem propisa i oštećenim reputacijom brenda. Razumijevanje kako spriječiti curenje u vrećicama za jastuke zahtijeva sveobuhvatno poznavanje kontrole temperature zapečaćenja, kalibracije tlaka, kompatibilnosti materijala i protokola preventivnog održavanja specifičnih za konfiguraciju vaše VFF mašine.
VFS stroj radi kroz precizno koordinirani niz faza formiranja, punjenja i zapečaćivanja, od kojih svaki zahtijeva točno poravnanje parametara kako bi se proizveli vrećice za jastuke bez curenja. Kada bilo koja komponenta odstupi od specifikacije, otkazivanje čepova postaje neizbježno. Ovaj vodič istražuje kritične čimbenike koji utječu na integritet zatvaranja vrećica za jastuke, dijagnostičke metode koje rano identificiraju izvore curenja i djelotvorne strategije koje operateri i timovi za održavanje koriste kako bi postigli dosljednu, pouzdanu proizvodnju na modernoj opremi za V
VFS stroj formira vreće za jastuke vertikalnim unosom filma, horizontalnim uskraćivanjem donje strane i uzdužnim zapečaćivanjem duž obje vertikalne strane. Svaki pečat mora postići molekularnu vezu između slojeva filma kako bi stvorio zračnu barijeru. VFS stroj primjenjuje precizno kalibriranu toplinu i pritisak da bi se rastopile kompatibilne polimerske smole, što im omogućuje trajno spajanje. Ako se temperatura u VFS-u smanji, čvrstoća ostaje nepotpuna, a mikro-poroznost omogućuje curenje proizvoda. S druge strane, prekomjerna vrućina na VFS stroju uzrokuje degradaciju filma, krhkost i kvarove na tačkama napetosti tijekom rukovanja.
Svaki model VFS-a radi unutar određenog toplinskog prozora za optimalno zatvaranje. Tačka topljenja filmskog materijala određuje minimalnu potrebnu toplinu; nedovoljna temperatura stroja vffs proizvodi slabe pečate koji curu pod minimalnim pritiskom ili fluktuacijama temperature. U slučaju da se u slučaju otvaranja otvarača ne primijenjuje novi sustav, to znači da se ne može koristiti novi sustav. Postavljanje pritiska na VFS stroju određuje vrijeme boravka i molekularni kontakt između slojeva filma. U slučaju da se ne provede ispitivanje, potrebno je utvrditi da je u skladu s člankom 6. stavkom 2.
Cjepiva u jastukova vrećice potiču iz VFS stroj obično se manifestiraju u predvidljivim obrascima koji vodi istragu uzroka. U skladu s člankom 3. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji plastike, za koje se primjenjuje ovaj članak, za koje se primjenjuje sljedeći članak: Izlivanje bočne pečate sugerira da su dužnosne čepove mašine VFF-a pogrešno poravnane, kontaminirane ili se nose. Sporadična curenja upućuju na promjenjivost materijala, vlažnost okoliša koja utječe na performanse VFS stroja ili nespojivu tehniku operatora tijekom postupaka zamjene VFS stroja. Izlizivanje u rupama često signalizira da čeljust za zapečaćivanje VFS-a nosi mikroskopske ostatke ili da film sadrži nedostatke koje VFS-ova mašina ne može nadoknaditi tijekom proizvodnje.
Za provjeru integriteta zatvora za jastuke potrebno je sustavno ispitivanje neovisno o vizualnom pregledu. Hidrostatičko testiranje potopava vreće za jastuke pod vodom dok operator VFS-a prati pojavu mjehurića koji ukazuju na kvar zatvora. Ovaj se test pokazao kao definitivan za rješavanje problema s VFS strojem jer simulira najgori scenarij u kojem pritisak proizvoda ili temperaturni šok nagovaraju zatvaranje. Ispitivanje raspada tlaka ispunjava vreće za jastuke zrakom pod poznatim pritiskom, izolira ih i mjeri gubitak tlaka tijekom vremena, omogućavajući operaterima da kvantifikuju stopu curenja iz izlaza njihove VFF mašine. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, u skladu s člankom 3. stavkom 2. točkom (a) ovog članka, proizvođač mora imati pravo na određivanje vrijednosti proizvoda koji se upotrebljavaju za proizvodnju.
Čeljust za zapečaćivanje na VFS stroju nakuplja ostatke, oksidaciju i ostatke proizvoda tijekom produženih proizvodnih radova, što direktno narušava kvalitetu pečate i omogućuje curenje u vrećama za jastuke. Svakodnevno čišćenje površine za zapečaćivanje mašine za VFS pomoću mekih četkica i izopropilnog alkohola uklanja onečišćenja koja ometaju prijenos toplote i vezivanje filma. U slučaju da se u slučaju pojave pojave pojave pojave u sustavu za praćenje, mora se utvrditi da je to u skladu s člankom 6. stavkom 3. Uzorci oštećenja na površinama za zapečaćivanje mašine za VFS pokazuju potrebu za zamjenom vilice; čak i manja degradacija površine na VFS stroju uzrokuje lokalizirane probleme distribucije toplote koji uvode curenja u proizvodnju vrećica za jastuke. Programirana zamjena čeljusti održava pouzdanost VFF-a i sprečava postupno pomicanje kvalitete koje omogućuje curenje u cijeloj proizvodnoj seriji.
Moderna oprema za strojeve za vffs podržava profiliranje temperature, gdje operatori koriste kalibrirane senzore za provjeru stvarne isporuke topline kroz čeljust za zapečaćivanje tijekom ciklusa boravka. Profilni podaci iz vaše VFS aparata otkrivaju toplinske gradijente koji sirove čitanja termostata maskirati. VFS stroj mora pružiti dosljednu temperaturu unutar dva do tri stupnja Celzijusa širom cijele širine pečate kako bi se spriječilo slabost koja omogućuje curenje jastuka. U slučaju da je to potrebno za utvrđivanje pritiska, u skladu s člankom 6. stavkom 2. točkom (a) ovog Pravilnika, proizvođač mora upotrijebiti odgovarajuće mehaničke mjere za utvrđivanje pritiska. Svaki četvrtak ponovno kalibriranje parametara za zapečaćivanje stroja s pomoću testnog filma osigurava da vaš stroj održava objavljene standarde performansi. Mnogi operateri dokumentiraju svoju osnovnu liniju kalibracije stroja VFF-a tijekom puštanja u rad, a zatim provode usporedna ispitivanja kako bi otkrili degradaciju prije nego što curenje ugrozi serije proizvoda.
Ne djeluju svi formulacije filma na VFS stroju jednako, čak i kada dobavljači tvrde da imaju jednaka svojstva. Prijava film inspekcija prije utovar na vaš VFF stroj mora provjeriti debljina jednako, premaz integriteta, i smola sastav. Filmovi sa neprostojnom debljinom uzrokuju da se pritisak za zatvaranje mašine VFF koncentriše na tanke površine, stvarajući lokaliziranu toplinu i potencijalno izgaranje koje stvara curenja u vrećama za jastuke. U slučaju da se u slučaju pojave pojave pojave u sustavu za proizvodnju električne energije, u slučaju pojave pojave u sustavu za proizvodnju električne energije, u slučaju pojave pojave u sustavu za proizvodnju električne energije, u slučaju pojave pojave pojave u sustavu za proizvodnju električne energije, u slučaju pojave pojave U slučaju da se u skladu s člankom 6. stavkom 1. točkom (a) ovog članka primjenjuje na proizvodnju materijala, za proizvodnju materijala koji se upotrebljava u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, potrebno je utvrditi parametre za proizvodnju materijala koji se upotrebljavaju u proizvodnji. Ovaj pristup ispitivanja prije proizvodnje sprečava otkrivanje problema integriteta pečata tek nakon što su tisuće vreća za jastuke s curenjima isporučene.
Prava temperatura za vaš VFF stroj ovisi o vašem filmu materijal, ali obično se kreće od 120 do 160 stupnjeva Celzijusa za polietilenske filmove. Vaš dobavljač VFS mašine pruža specifikacijski list koji detaljno opisuje preporučeni toplinski prozor za vaš model i vrstu filma. Počnite s VFS strojem na donjem kraju raspona i postupno povećavati temperaturu dok pratite čvrstoću pečata pomoću testova oštricavanja, osiguravajući da vaš VFS stroj isporuči potpunu fuziju bez oštećenja filma. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za određene vrste materijala, potrebno je utvrditi optimalne temperature u kojima se proizvodi čvrsto, bez curenja čep za određenu kombinaciju materijala, a zatim dokumentirati to postavljanje kako bi se održala konzistentnost tijekom proizvodnje i prijelaza operatora.
Dnevno čišćenje čeljustima mašine za zapečaćivanje VFS-a tijekom proizvodnje uklanja nakupljene ostatke koji degradiraju kvalitetu pečate i uzrokuju curenje u vrećama za jastuke. Čestoća čišćenja ovisi o vrsti proizvoda vaše mašine za čistila za vfs; ljepljivi ili proizvodi koji stvaraju prah zahtijevaju češće čišćenje čeljusti mašine za vfs nego suhi proizvodi. Provjerite čeljusti mašine za ventilaciju svake smjene na vidljivu nakupljanje, i odmah očistiti ako primijetite promjenu boje ili smanjenje kvalitete pečata. Mjesečno duboko čišćenje s isključenim VFS strojem omogućuje detaljnu inspekciju za habanje ili oštećenje koje rutinsko svakodnevno održavanje ne može riješiti. Mnogi operateri planiraju četvrtogodišnju zamjenu čeljusti mašine za vfs čak i kada se vidljiva nošenje čini minimalno, gledajući na to kao preventivno ulaganje koje eliminira rizike od curenja od postupne degradacije površine.
Film s promjenjivom debljinom stvara značajne izazove za vašu VFF mašinu, jer pritisak za zapečaćivanje koncentriran na tankim područjima može uzrokovati prožare ili slabe zapečaćenja koja curu u vrećama za jastuke. Vaš VFS stroj možda neće pouzdano proizvoditi dosljedno zapečaćene vreće kada debljina filma ne premašuje specifikacije proizvođača. Prije nego što se novi film uključi u proizvodnju, provjerite čvrstoću čvrstoće čepova pomoću stroja za vfs kako biste provjerili da li varijacije debljine ostaju unutar prihvatljivih tolerancija. Ako se pojave problemi s kvalitetom, razmislite o zahtjevu za film od svog dobavljača s strožim specifikacijama debljine ili prilagodite pritisak i temperaturne parametre stroja za vfs ako vaša oprema podržava kompenzaciju. Neki napredni modeli strojeva za VFF uključuju adaptivne sisteme za zapečaćivanje koji prilagođavaju parametre u stvarnom vremenu, ali standardna oprema za strojeve za VFF zahtijeva jedinstveni materijal za dosljednu proizvodnju vreća za jastuke bez curenja.

2026/09/20
Prefabrikirane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/09/20
Smanjenje vremena za zamjenu predrađene mašine za vrećice za 40% s dokazanim najboljim praksama

2026/09/20
Prefabrikirane mašine za vrećice: povećati proizvodnju, smanjiti otpad i poboljšati povrat ulaganja

2026/09/20
Rotary vs. Inline prefabrikirane mašine za vrećice: Brzina, ROI i skalabilnost u usporedbi

2026/09/20
Pre-made pouch machine: povećanje proizvodnje, smanjenje troškova rada i poboljšanje integriteta pečata

2026/09/21
Prefabrikirani stroj za vrećice: vrste vrećica, materijali i vodič za punjenje

