 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/25
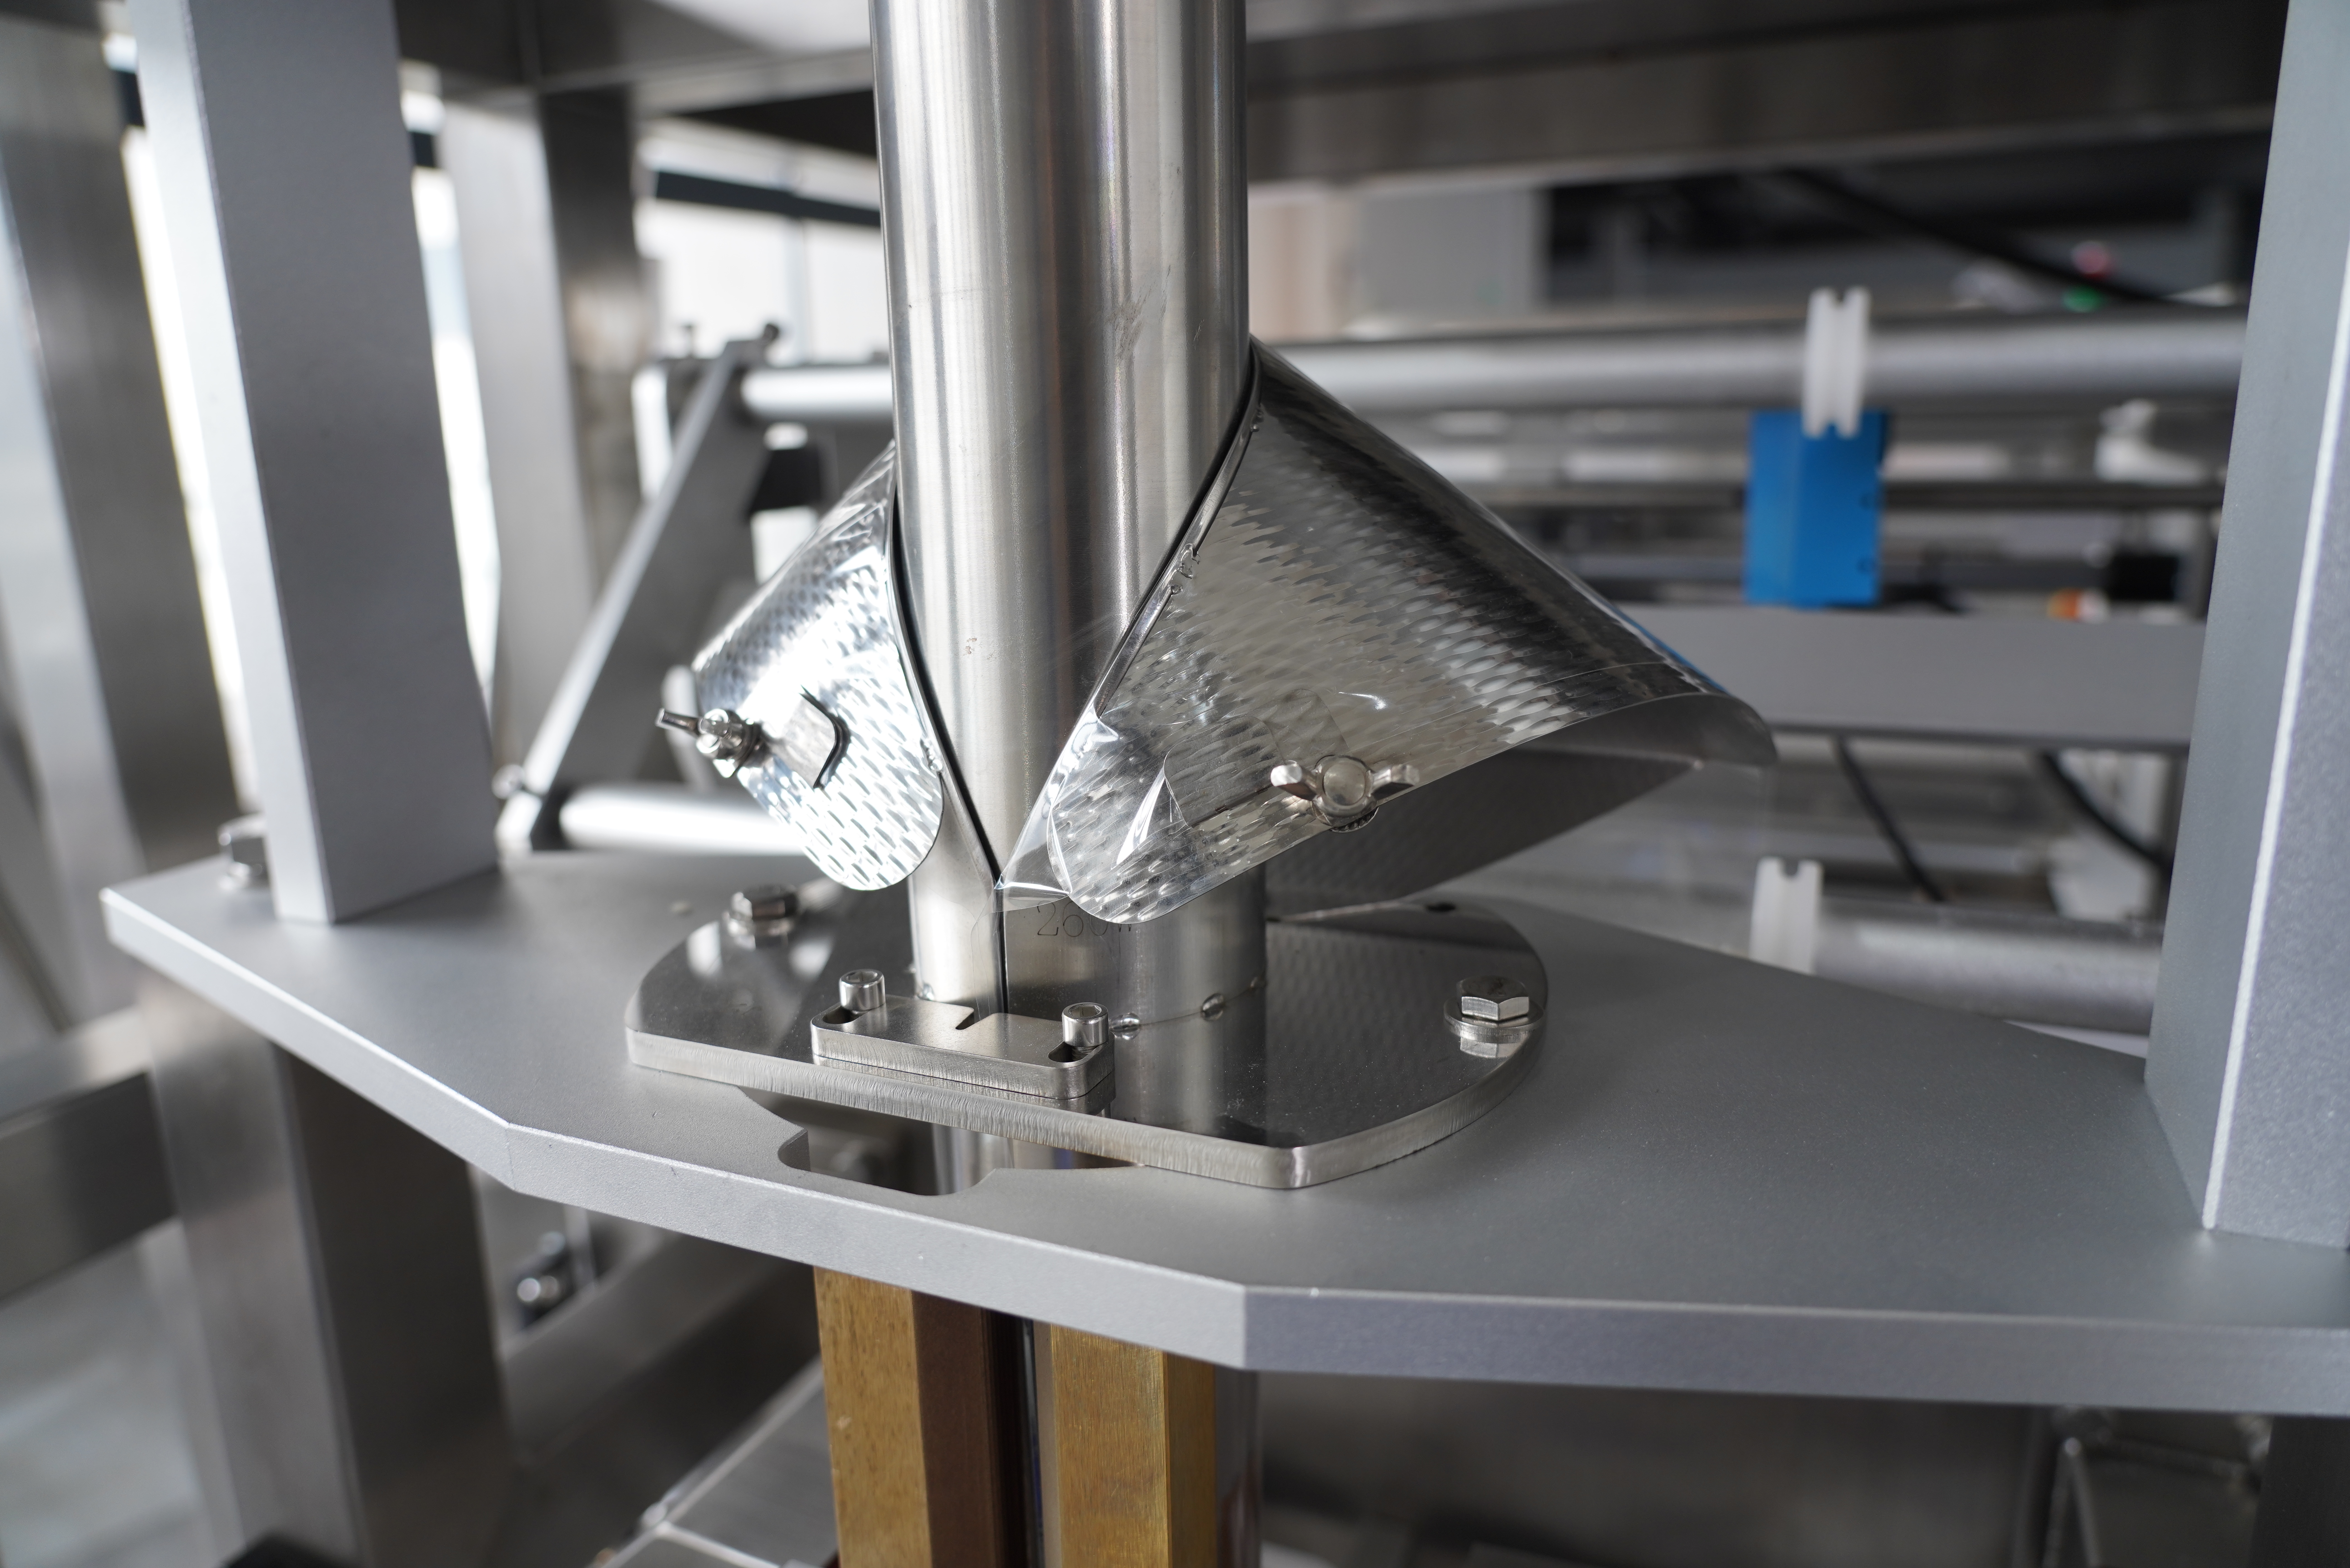
Úniky u vakových pytlů typu pillow bag patří mezi nejnákladovější výzvy moderních balicích provozů a jejich hlavní příčinou často bývá nesprávné nastavení nebo údržba stroj VFFS používaných zařízení. Pokud stroj VFFS nedokáže udržet stálou těsnost uzavření, důsledky se šíří celým dodavatelským řetězcem – dochází k kazivosti produktů, stížnostem zákazníků, porušení předpisů a poškození pověsti značky. Aby bylo možné úniky u vakových pytlů typu pillow bag předcházet, je nutné mít komplexní znalosti o řízení teploty uzavření, kalibraci tlaku, kompatibilitě materiálů a protokolech preventivní údržby specifických pro konfiguraci vašeho stroje VFFS.
VFFS stroj pracuje prostřednictvím přesně koordinované posloupnosti fází tvarování, plnění a uzavírání, přičemž každá z nich vyžaduje přesné nastavení parametrů pro výrobu poduškových pytlů bez úniku. Jakékoli odchylky komponenty od specifikace nevyhnutelně vedou k poruchám uzavření. Tento průvodce se zabývá klíčovými faktory ovlivňujícími celistvost uzavření poduškových pytlů, diagnostickými metodami umožňujícími včasnou identifikaci zdrojů úniku a praktickými strategiemi, které obsluha i servisní týmy používají ke zajištění konzistentní a spolehlivé výroby na moderních VFFS strojích.
Stroj VFFS vytváří polštářové pytle vertikálním podáváním fólie, horizontálním příčným uzavíráním spodního okraje a podélným uzavíráním obou svislých stran. Každé uzavření musí dosáhnout molekulárního spojení mezi vrstvami fólie, aby vznikla vzduchotěsná bariéra. Stroj VFFS aplikuje přesně kalibrované teplo a tlak k roztavení kompatibilních polymerních pryskyřic, čímž se trvale sloučí. Pokud je nastavení teploty stroje VFFS příliš nízké, uzavření zůstane neúplné a mikroporozita umožní únik produktu. Naopak nadměrné teplo na stroji VFFS způsobuje degradaci fólie, křehkost a poruchy v místech napětí během manipulace.
Každý model stroje VFFS pracuje v rámci specifického teplotního rozsahu pro optimální těsnění. Teplota tání materiálu fólie určuje minimální potřebné teplo; nedostatečná teplota stroje VFFS vede k slabým švům, které netěsní i při minimálním tlaku nebo kolísání teploty. Stroj VFFS musí zajistit rovnoměrné dodávání tepla po celé délce těsnicí čelisti, aby se zabránilo vzniku horkých míst nebo chladných zón, jež narušují rovnoměrnost švu. Nastavení tlaku na stroji VFFS ovlivňuje dobu působení tlaku a molekulární kontakt mezi jednotlivými vrstvami fólie. Obsluha musí tlak stroje VFFS přesně kalibrovat tak, aby došlo k úplnému sloučení vrstev bez deformace obalu nebo bez vzniku tepelné deformace, jež by oslabila strukturu švu.
Úniky z polštářových pytlů vyráběných na stroji VFFS se obvykle projevují předvídatelnými vzory, které usměrňují vyšetřování kořenové příčiny. Trvalé úniky podél spodního švu naznačují, že je třeba upravit teplotu příčných uzavíracích čelistí stroje VFFS nebo opravit napínání fólie na stroji VFFS. Úniky po stranách švu ukazují na nesouosost, kontaminaci nebo opotřebení podélných uzavíracích tyčí stroje VFFS. Náhodné úniky naznačují proměnlivost materiálu, vliv okolní vlhkosti na výkon stroje VFFS nebo nekonzistentní postup obsluhy při výměně nástrojů na stroji VFFS. Úniky z jehlových děr často signalizují, že příčné uzavírací čelisti stroje VFFS obsahují mikroskopické nečistoty nebo že samotné fólie obsahuje vady, které stroj VFFS během výroby nemůže kompenzovat.
Ověření integrity těsnění pytlíků typu pillow vyžaduje systematické testování nezávislé na vizuální kontrole. Hydrostatické testování spočívá ve ponoření pytlíků typu pillow do vody, zatímco obsluha stroje VFFS sleduje vznik bublin, které indikují poruchu těsnění. Tento test je rozhodující pro odstraňování potíží u strojů VFFS, protože simulují nejnáročnější scénáře, kdy tlak produktu nebo teplotní šok zatěžují těsnění. Test poklesu tlaku naplní pytlíky typu pillow vzduchem známého tlaku, izoluje je a měří ztrátu tlaku v průběhu času, čímž umožní obsluze kvantifikovat rychlost úniku z výstupu stroje VFFS. Obě metody poskytují objektivní údaje, které pomáhají kalibrovat parametry stroje VFFS a ověřit účinnost nápravných opatření ještě před obnovením plné výroby.
Těsnicí čelisti na stroji VFFS se během delších výrobních cyklů znečišťují usazeninami, oxidací a zbytky produktu, čímž se přímo snižuje kvalita těsnění a vznikají netěsnosti u poduškových pytlů. Denní čištění těsnicích ploch stroje VFFS měkkými kartáčky a izopropanolem odstraňuje kontaminanty, které brání přenosu tepla a spojení fólie. Obsluha by měla týdně kontrolovat zarovnání čelistí stroje VFFS pomocí přesných pravítek, aby bylo zajištěno, že příčné i boční těsnicí lišty zůstávají rovnoběžné a rovné. Opotřebení těsnicích ploch stroje VFFS signalizuje potřebu výměny čelistí; i minimální degradace povrchu na stroji VFFS způsobuje lokální problémy s rozložením tepla, které vedou k netěsnostem v produkci poduškových pytlů. Plánovaná výměna čelistí zajišťuje spolehlivost stroje VFFS a zabrání postupnému posunu kvality, který umožňuje vznik netěsností napříč celou výrobní dávkou.
Moderní zařízení pro výrobu sáčků metodou VFFS podporuje teplotní profilování, při němž obsluha používá kalibrované senzory k ověření skutečného přenosu tepla po celé délce těsnicího čelisti během doby stisku. Data profilu z vašeho zařízení VFFS odhalují tepelné gradienty, které skryjí hrubá údaje z termostatu. Zařízení VFFS musí zajistit konzistentní teplotu v rozmezí dvou až tří stupňů Celsia po celé šířce těsnění, aby se zabránilo slabým místům, která umožňují únik obsahu z polštářových sáčků. Ověření tlaku na zařízení VFFS zahrnuje kalibrované siloměry, které měří skutečnou tlakovou sílu v místě těsnění, a tím potvrzují, že mechanické opotřebení nebo hydraulický posun nezpůsobily pokles tlaku pod stanovenou specifikaci. Čtvrtletní znovukalibrace těsnicích parametrů zařízení VFFS pomocí testovací fólie zajišťuje, že vaše zařízení udržuje publikované výkonové standardy. Mnoho obsluh dokumentuje základní kalibrační hodnoty svého zařízení VFFS při uvedení do provozu a následně provádí srovnávací testy, aby zaznamenalo degradaci ještě předtím, než by úniky ohrozily dávky výrobků.
Ne všechny formulace fólií se na stroji VFFS chovají stejně, i když dodavatelé uvádějí ekvivalentní vlastnosti. Před naložením fólie do vašeho stroje VFFS je nutné provést kontrolu příjmu fólie, která ověří rovnoměrnost tloušťky, neporušenost povlaku a složení pryskyřice. U fólií s nerovnoměrnou tloušťkou se tlak těsnění stroje VFFS soustředí na tenčí oblasti, čímž vzniká lokální teplo a potenciální propálení, které způsobuje netěsnosti u vakových pytlů. Fólie z polyethylenu vhodná pro jeden teplotní rozsah stroje VFFS se může chovat špatně na zařízení kalibrovaném pro mírně odlišné tepelné profily. Obsluha by měla provádět testy pevnosti těsnění na nových šaržích fólie pomocí stejného stroje VFFS, který bude použit pro výrobu, a tím stanovit základní parametry specifické pro daný materiál. Tento přístup – testování před zahájením výroby – zabrání tomu, aby se problémy s těsností objevily až po expedici tisíců vakových pytlů s netěsnostmi.
Správná teplota pro váš vffs stroj závisí na materiálu fólie, ale u polyethylenu se obvykle pohybuje mezi 120 a 160 stupni Celsia. Dodavatel vašeho vffs stroje poskytuje technický list s doporučeným teplotním rozsahem pro konkrétní model a typ fólie. Spusťte svůj vffs stroj při nižší hranici rozsahu a postupně zvyšujte teplotu, přičemž sledujete pevnost švu pomocí odtrhových testů, abyste zajistili úplné sloučení bez poškození fólie. Zaznamenejte optimální teplotu vffs stroje, která zaručuje stálé a netěsnící švy pro vaši konkrétní kombinaci materiálů, a tuto hodnotu dokumentujte, aby byla zachována konzistence během výroby i při střídání obsluhy.
Denní čištění uzavíracích čelistí vaší vffs strojní jednotky během provozu odstraňuje usazeniny, které snižují kvalitu uzavření a způsobují netěsnosti u vakových pytlů typu pillow. Četnost čištění závisí na typu výrobku zpracovávaného vaší vffs strojní jednotkou; lepivé nebo práškové výrobky vyžadují častější čištění čelistí vffs strojní jednotky než suché výrobky. Kontrolujte čelisti vffs strojní jednotky každou směnu na viditelné usazeniny a okamžitě je vyčistěte, pokud zaznamenáte změnu barvy nebo snížení kvality uzavření. Měsíční důkladné čištění při vypnuté vffs strojní jednotce umožňuje podrobnou kontrolu opotřebení nebo poškození, které běžná denní údržba nezachytí. Mnoho obsluhovačů plánuje výměnu čelistí vffs strojní jednotky každé čtvrtletí, i když je viditelné opotřebení minimální, a považuje tuto praxi za preventivní investici, která eliminuje riziko netěsností způsobených postupným degradováním povrchu.
Film s proměnnou tloušťkou vytváří významné problémy pro vaši VFFS strojní jednotku, protože tlak při těsnění soustředěný na tenké oblasti může způsobit propálení nebo slabá těsnění, která unikají u polštářových pytlů. Vaše VFFS strojní jednotka nemusí spolehlivě vyrábět pytle s konzistentním těsněním, pokud se tloušťka filmu odchyluje od výrobce stanovených specifikací. Než začnete nový film používat v sériové výrobě, proveďte na své VFFS strojní jednotce testy pevnosti těsnění, abyste ověřili, že odchylky tloušťky zůstávají v rámci přijatelných tolerancí. Pokud se objeví kvalitní problémy, zvažte požadavek na film od svého dodavatele s přesnějšími specifikacemi tloušťky nebo upravte tlakové a teplotní parametry své VFFS strojní jednotky, pokud vaše zařízení umožňuje kompenzaci. Některé pokročilé modely VFFS strojních jednotek jsou vybaveny adaptivními systémy těsnění, které v reálném čase upravují parametry, avšak standardní VFFS strojní jednotky vyžadují homogenní materiál, aby konzistentně vyráběly polštářové pytle bez úniku.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

