 EN
Hoe kun je folieafval verminderen met een machine voor het verpakken van voorgevormde zakjes?
2026/09/20
Machines voor voorgevormde zakjes: verminder folieafval, verlaag de totale eigendomskosten en realiseer een sneller rendement op uw investering.

2026/10/25
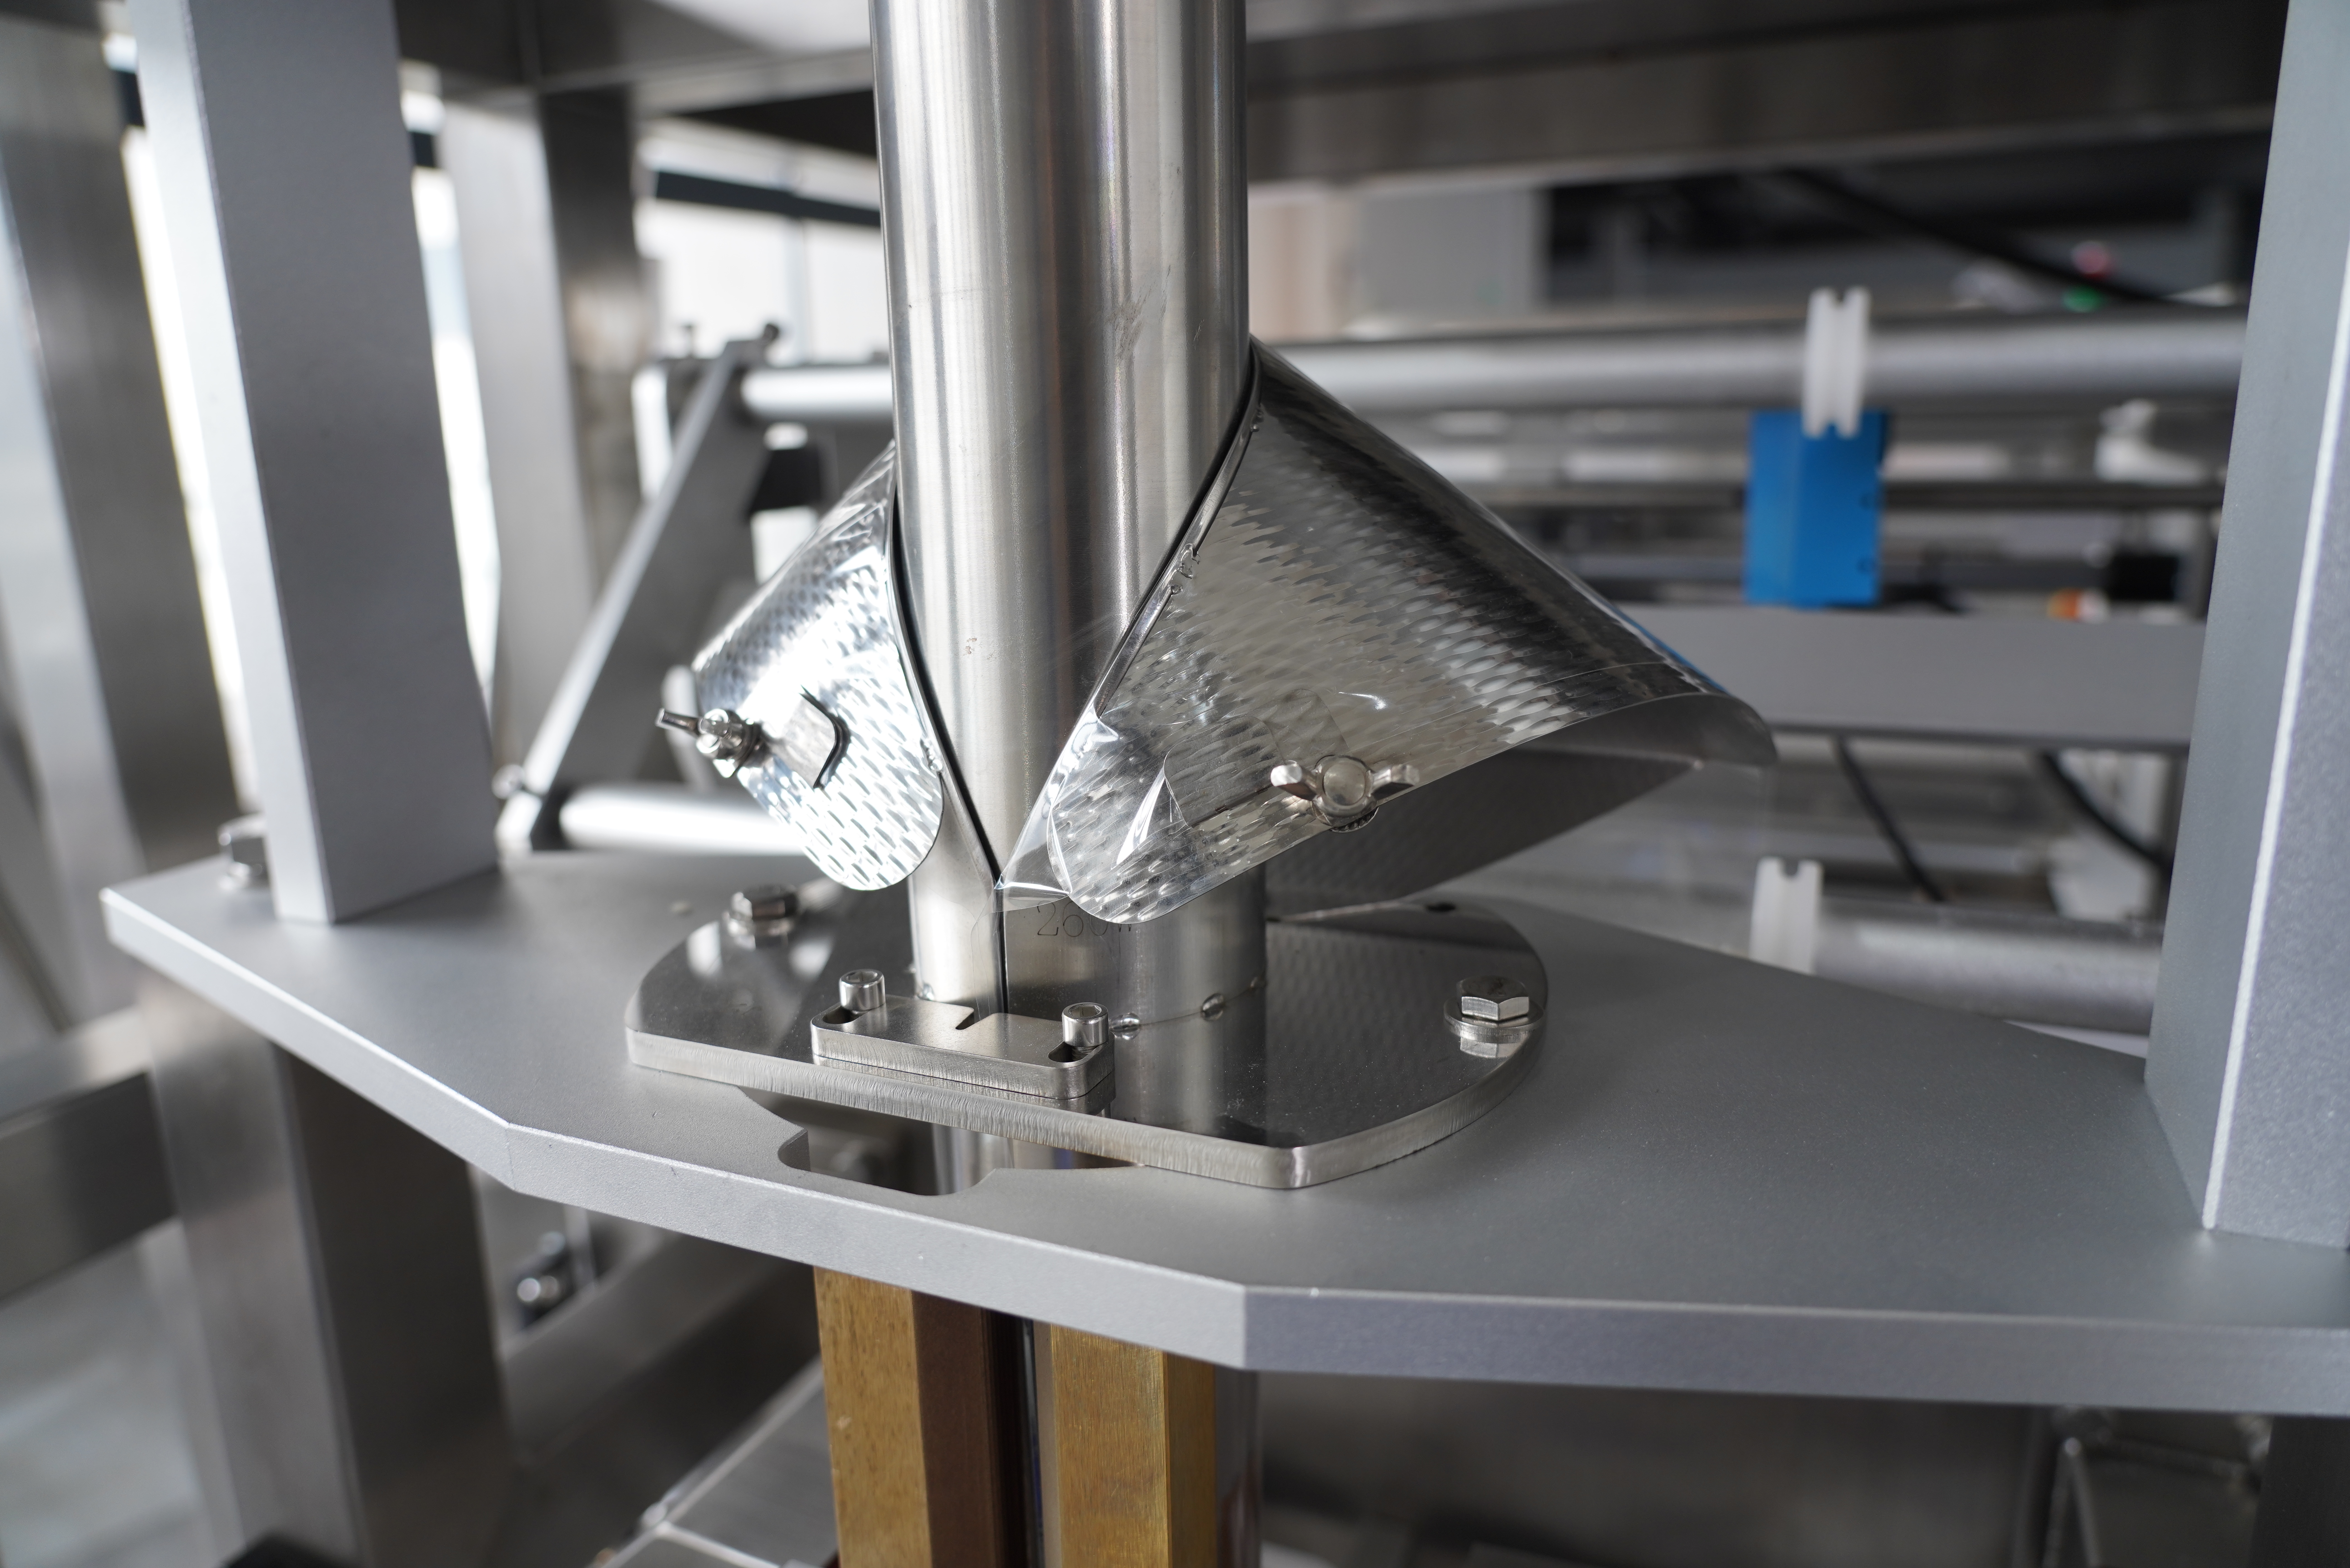
Lekkages bij kussentjeszakken vormen een van de duurste uitdagingen in moderne verpakkingsprocessen; de oorzaak ligt vaak bij onjuiste instelling of onderhoud van de vffs machine waarmee zij worden gemaakt. Wanneer een VFFS-machine de consistentie van de afdichtintegriteit niet kan handhaven, hebben de gevolgen effect op uw gehele toeleveringsketen: bederf van producten, klachten van klanten, overtredingen van regelgeving en schade aan het merkimago. Om lekkages bij kussentjeszakken te voorkomen, is grondige kennis vereist van temperatuurregeling bij afdichten, drukcalibratie, materiaalcompatibiliteit en preventieve onderhoudsprotocollen die specifiek zijn voor uw VFFS-machineconfiguratie.
De VFFS-machine werkt via een nauwkeurig gecoördineerde reeks fasen: vormen, vullen en verzegelen. Elke fase vereist exacte afstemming van parameters om lekvrije kussentasjes te produceren. Wanneer een onderdeel afwijkt van de specificatie, worden verzegelingsfouten onvermijdelijk. Deze handleiding behandelt de cruciale factoren die van invloed zijn op de integriteit van kussentasjesverzegelingen, de diagnosemethoden waarmee lekbronnen vroegtijdig worden geïdentificeerd, en de concrete strategieën die operators en onderhoudsteams toepassen om consistente, betrouwbare productie te bereiken op moderne VFFS-machineapparatuur.
Een VFFS-machine vormt kussentassen via verticale filmtoevoer, horizontale dwarsverzegeling van de onderkant en longitudinale verzegeling langs beide verticale zijden. Elke verzegeling moet moleculaire binding tussen de folielaagjes bewerkstelligen om een luchtdichte barrière te creëren. De VFFS-machine past nauwkeurig afgestelde warmte en druk toe om compatibele polymeerharsen te smelten, zodat deze permanent kunnen samensmelten. Als de temperatuurinstelling van de VFFS-machine te laag is, blijft de verzegeling onvolledig en toont de micro-porositeit lekkage van het product. Omgekeerd veroorzaakt te veel warmte op de VFFS-machine folie-afbraak, broosheid en breuk bij spanningspunten tijdens verwerking.
Elk VFFS-machine-model werkt binnen een specifiek thermisch bereik voor optimale verzegeling. Het smeltpunt van het foliemateriaal bepaalt de minimale warmte die nodig is; onvoldoende temperatuur van de VFFS-machine leidt tot zwakke verzegelingen die lekken onder minimale druk of temperatuurschommelingen. De VFFS-machine moet een consistente warmtelevering over de gehele lengte van de verzegelkaken handhaven, om hete plekken of koude zones te voorkomen die de uniformiteit van de verzegeling aantasten. De drukinstellingen op de VFFS-machine bepalen de contacttijd en de moleculaire contactvlakken tussen de folielagen. Operators moeten de druk van de VFFS-machine afstemmen om volledige fusie te bereiken zonder de verpakking te vermorzelen of warmtevervorming te veroorzaken die de verzegelstructuur verzwakt.
Lekkages in kussentassen die afkomstig zijn van een VFFS-machine manifesteren zich doorgaans in voorspelbare patronen die het onderzoek naar de oorzaak leiden. Consistente lekkage langs de bodemnaad duidt erop dat de temperatuurinstelling van de dwarsnaadklem van de VFFS-machine moet worden aangepast of dat de folietrekspanning op de VFFS-machine moet worden gecorrigeerd. Lekkage langs de zijkantnaad wijst op uitlijningsproblemen, vervuiling of slijtage van de longitudinale verbindingsstaven van de VFFS-machine. Incidentele lekkages wijzen op materiaalvariabiliteit, luchtvochtigheid die de prestaties van de VFFS-machine beïnvloedt, of ongelijkmatige bedieningstechniek tijdens wisselprocessen op de VFFS-machine. Prikgaatjeslekkages duiden vaak op microscopisch vuil op de verbindingsklemmen van de VFFS-machine of op gebreken in de folie zelf, die de VFFS-machine tijdens de productie niet kan compenseren.
Het verifiëren van de afdichtingsintegriteit van kussentassen vereist systematische tests die onafhankelijk zijn van visuele inspectie. Bij hydrostatische tests worden kussentassen onder water geplaatst terwijl de VFFS-machineoperator let op het ontstaan van belletjes, wat wijst op een afdichtingsfout. Deze test is doorslaggevend voor het oplossen van problemen met de VFFS-machine, omdat hij extreem zware omstandigheden simuleert — zoals productverdrukking of temperatuurschokken — die de afdichting belasten. Bij drukvervaltests worden kussentassen met lucht gevuld tot een bekende druk, afgezonderd en wordt de drukdaling over tijd gemeten; zo kunnen operators de lektemperatuur van de VFFS-machineoutput kwantificeren. Beide methoden leveren objectieve gegevens die helpen bij het afstemmen van VFFS-machineparameters en bij het valideren van correctieve maatregelen vóór de volledige productieherstart.
De afdichtkaken van een VFFS-machine hopen reststoffen, oxidatie en productafval op tijdens langdurige productieruns, wat direct de afdichthoedekwaliteit vermindert en lekkages in kussentasjes toelaat. Dagelijkse reiniging van de afdichtoppervlakken van de VFFS-machine met zachte borstels en isopropylalcohol verwijdert verontreinigingen die de warmteoverdracht en foliehechting verstoren. Operators moeten wekelijks de uitlijning van de kaken van de VFFS-machine controleren met behulp van precisie-rechte hoeken, om ervoor te zorgen dat zowel de dwarsafdicht- als de zijafdichtstaven parallel en vlak blijven. Slijtagepatronen op de afdichtoppervlakken van de VFFS-machine geven aan dat de kaken moeten worden vervangen; zelfs geringe oppervlaktedegradering op een VFFS-machine veroorzaakt lokaal ongelijkmatige warmteverdeling, waardoor lekkages in de productie van kussentasjes ontstaan. Geplande vervanging van de kaken waarborgt de betrouwbaarheid van de VFFS-machine en voorkomt een geleidelijke kwaliteitsverslechtering waardoor lekkages zich over een volledige productiebatch kunnen verspreiden.
Moderne VFFS-machineapparatuur ondersteunt temperatuurprofielanalyse, waarbij operators gekalibreerde sensoren gebruiken om de werkelijke warmtelevering over de gehele sluitklem tijdens de aandrukcyclus te verifiëren. Profielgegevens van uw VFFS-machine onthullen thermische gradienten die door ruwe thermostaatmetingen worden verborgen. De VFFS-machine moet een consistente temperatuur leveren binnen twee tot drie graden Celsius over de gehele sluitbreedte om zwakke plekken te voorkomen die lekkage in kussentassen toestaan. Drukvalidatie op een VFFS-machine omvat gekalibreerde krachtmeters die de werkelijke compressie op het sluitpunt meten, waarmee wordt bevestigd dat mechanische slijtage of hydraulische drift de druk niet onder de specificatie heeft gebracht. Kwartaallijkse herkalibratie van de sluitparameters van de VFFS-machine met behulp van testfolie zorgt ervoor dat uw machine de gepubliceerde prestatienormen handhaaft. Veel operators documenteren de kalibratiebasislijn van hun VFFS-machine tijdens de inbedrijfstelling en voeren vervolgens vergelijkende tests uit om achteruitgang te detecteren voordat lekkages productpartijen in gevaar brengen.
Niet alle folieformuleringen presteren identiek op een VFFS-machine, zelfs als leveranciers gelijkwaardige eigenschappen beweren. De inkomende folieinspectie vóór het laden op uw VFFS-machine moet de uniformiteit van de dikte, de integriteit van de coating en de samensetting van het hars verifiëren. Folies met ongelijke dikte veroorzaken een concentratie van de verzegeldruk van de VFFS-machine op dunne gebieden, wat lokale warmteontwikkeling en mogelijke doorbranding teweegbrengt die lekkages in kussentasjes veroorzaakt. Polyethyleenfolie die geschikt is voor één temperatuurbereik van een VFFS-machine, kan slecht presteren op apparatuur die is afgesteld op licht afwijkende thermische profielen. Operators moeten trektesten op nieuwe foliepartijen uitvoeren met dezelfde VFFS-machine die gebruikt zal worden voor de productie, om basisparameters vast te stellen die specifiek zijn voor dat materiaal. Deze aanpak van testen vóór productie voorkomt dat pas na het verzenden van duizenden kussentasjes met lekkages problemen met de verzegelintegriteit worden ontdekt.
De juiste temperatuur voor uw VFFS-machine hangt af van het foliemateriaal, maar ligt doorgaans tussen 120 en 160 graden Celsius voor polyethyleenfolies. Uw leverancier van de VFFS-machine verstrekt een specificatieblad met daarin het aanbevolen thermische venster voor uw specifieke model en folietype. Start uw VFFS-machine bij de lagere grens van dit bereik en verhoog de temperatuur geleidelijk, terwijl u de verzegelsterkte controleert via pelproeven. Zorg ervoor dat uw VFFS-machine volledige fusie levert zonder het folie te beschadigen. Noteer de optimale VFFS-machine-temperatuur die consistente, lekvrij verzegeling oplevert voor uw specifieke materiaalcombinatie, en documenteer deze instelling om consistentie te waarborgen tijdens productie en bij operatorwisseling.
Dagelijkse reiniging van de sluitkaken van uw VFFS-machine tijdens de productie verwijdert opgehoopte restanten die de afdichtkwaliteit verlagen en lekkages in kussentassen veroorzaken. De frequentie hangt af van het producttype van uw VFFS-machine; kleverige of poedervormende producten vereisen vaker reiniging van de VFFS-machinekaken dan droge producten. Controleer elke plooi de kaken van uw VFFS-machine op zichtbare ophoping en reinig onmiddellijk als u verkleuring of verminderde afdichtkwaliteit waarneemt. Maandelijks grondige reiniging met de VFFS-machine uitgeschakeld maakt een gedetailleerde inspectie mogelijk op slijtage of beschadiging, wat niet kan worden opgemerkt bij routineonderhoud op dagelijkse basis. Veel operators plannen vervanging van de VFFS-machinekaken om de drie maanden, zelfs als zichtbare slijtage minimaal is, en beschouwen dit als een preventieve investering die lekkagerisico’s door geleidelijke oppervlakteslijtage elimineert.
Een folie met variabele dikte veroorzaakt aanzienlijke uitdagingen voor uw VFFS-machine, omdat de afdichtdruk die zich concentreert op dunne gebieden kan leiden tot doorbranding of zwakke afdichtingen die lekken in kussentasjes. Uw VFFS-machine kan mogelijk niet betrouwbaar consistente, goed afgedichte tasjes produceren wanneer de foliedikte buiten de fabrikantsspecificaties varieert. Voordat u een nieuwe folie in productie neemt, voert u afdichtsterktesten uit met uw VFFS-machine om te verifiëren dat de diktevariatie binnen aanvaardbare toleranties blijft. Als er kwaliteitsproblemen optreden, overweeg dan om folie aan te vragen bij uw leverancier met strengere diktespecificaties, of pas de druk- en temperatuurparameters van uw VFFS-machine aan als uw apparatuur compensatie ondersteunt. Sommige geavanceerde VFFS-machinemodellen zijn uitgerust met adaptieve afdichtsystemen die parameters in real-time aanpassen, maar standaard VFFS-machines vereisen uniform materiaal om consistent lekvrije kussentasjes te produceren.

2026/09/20
Machines voor voorgevormde zakjes: verminder folieafval, verlaag de totale eigendomskosten en realiseer een sneller rendement op uw investering.

2026/09/20
Verkort de omsteltijd van machines voor voorgevormde zakjes met 40% dankzij bewezen beste werkwijzen.

2026/09/20
Machines voor voorgevormde zakjes: verhoog de doorvoer, verminder afval en verbeter het rendement op uw investering.

2026/09/20
Rotatiemachines versus inline machines voor voorgevormde zakjes: snelheid, rendement op investering en schaalbaarheid vergeleken.

2026/09/20
Machine voor voorgevormde zakjes: verhoog de doorvoer, verlaag de arbeidskosten en verbeter de integriteit van de sluiting.

2026/09/21
Machine voor het maken van voorgevormde zakjes: soorten zakjes, materialen en vulhandleiding

