 EN
Come ridurre gli sprechi di film con una macchina per il confezionamento in sacchetti preformati?
2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/10/25
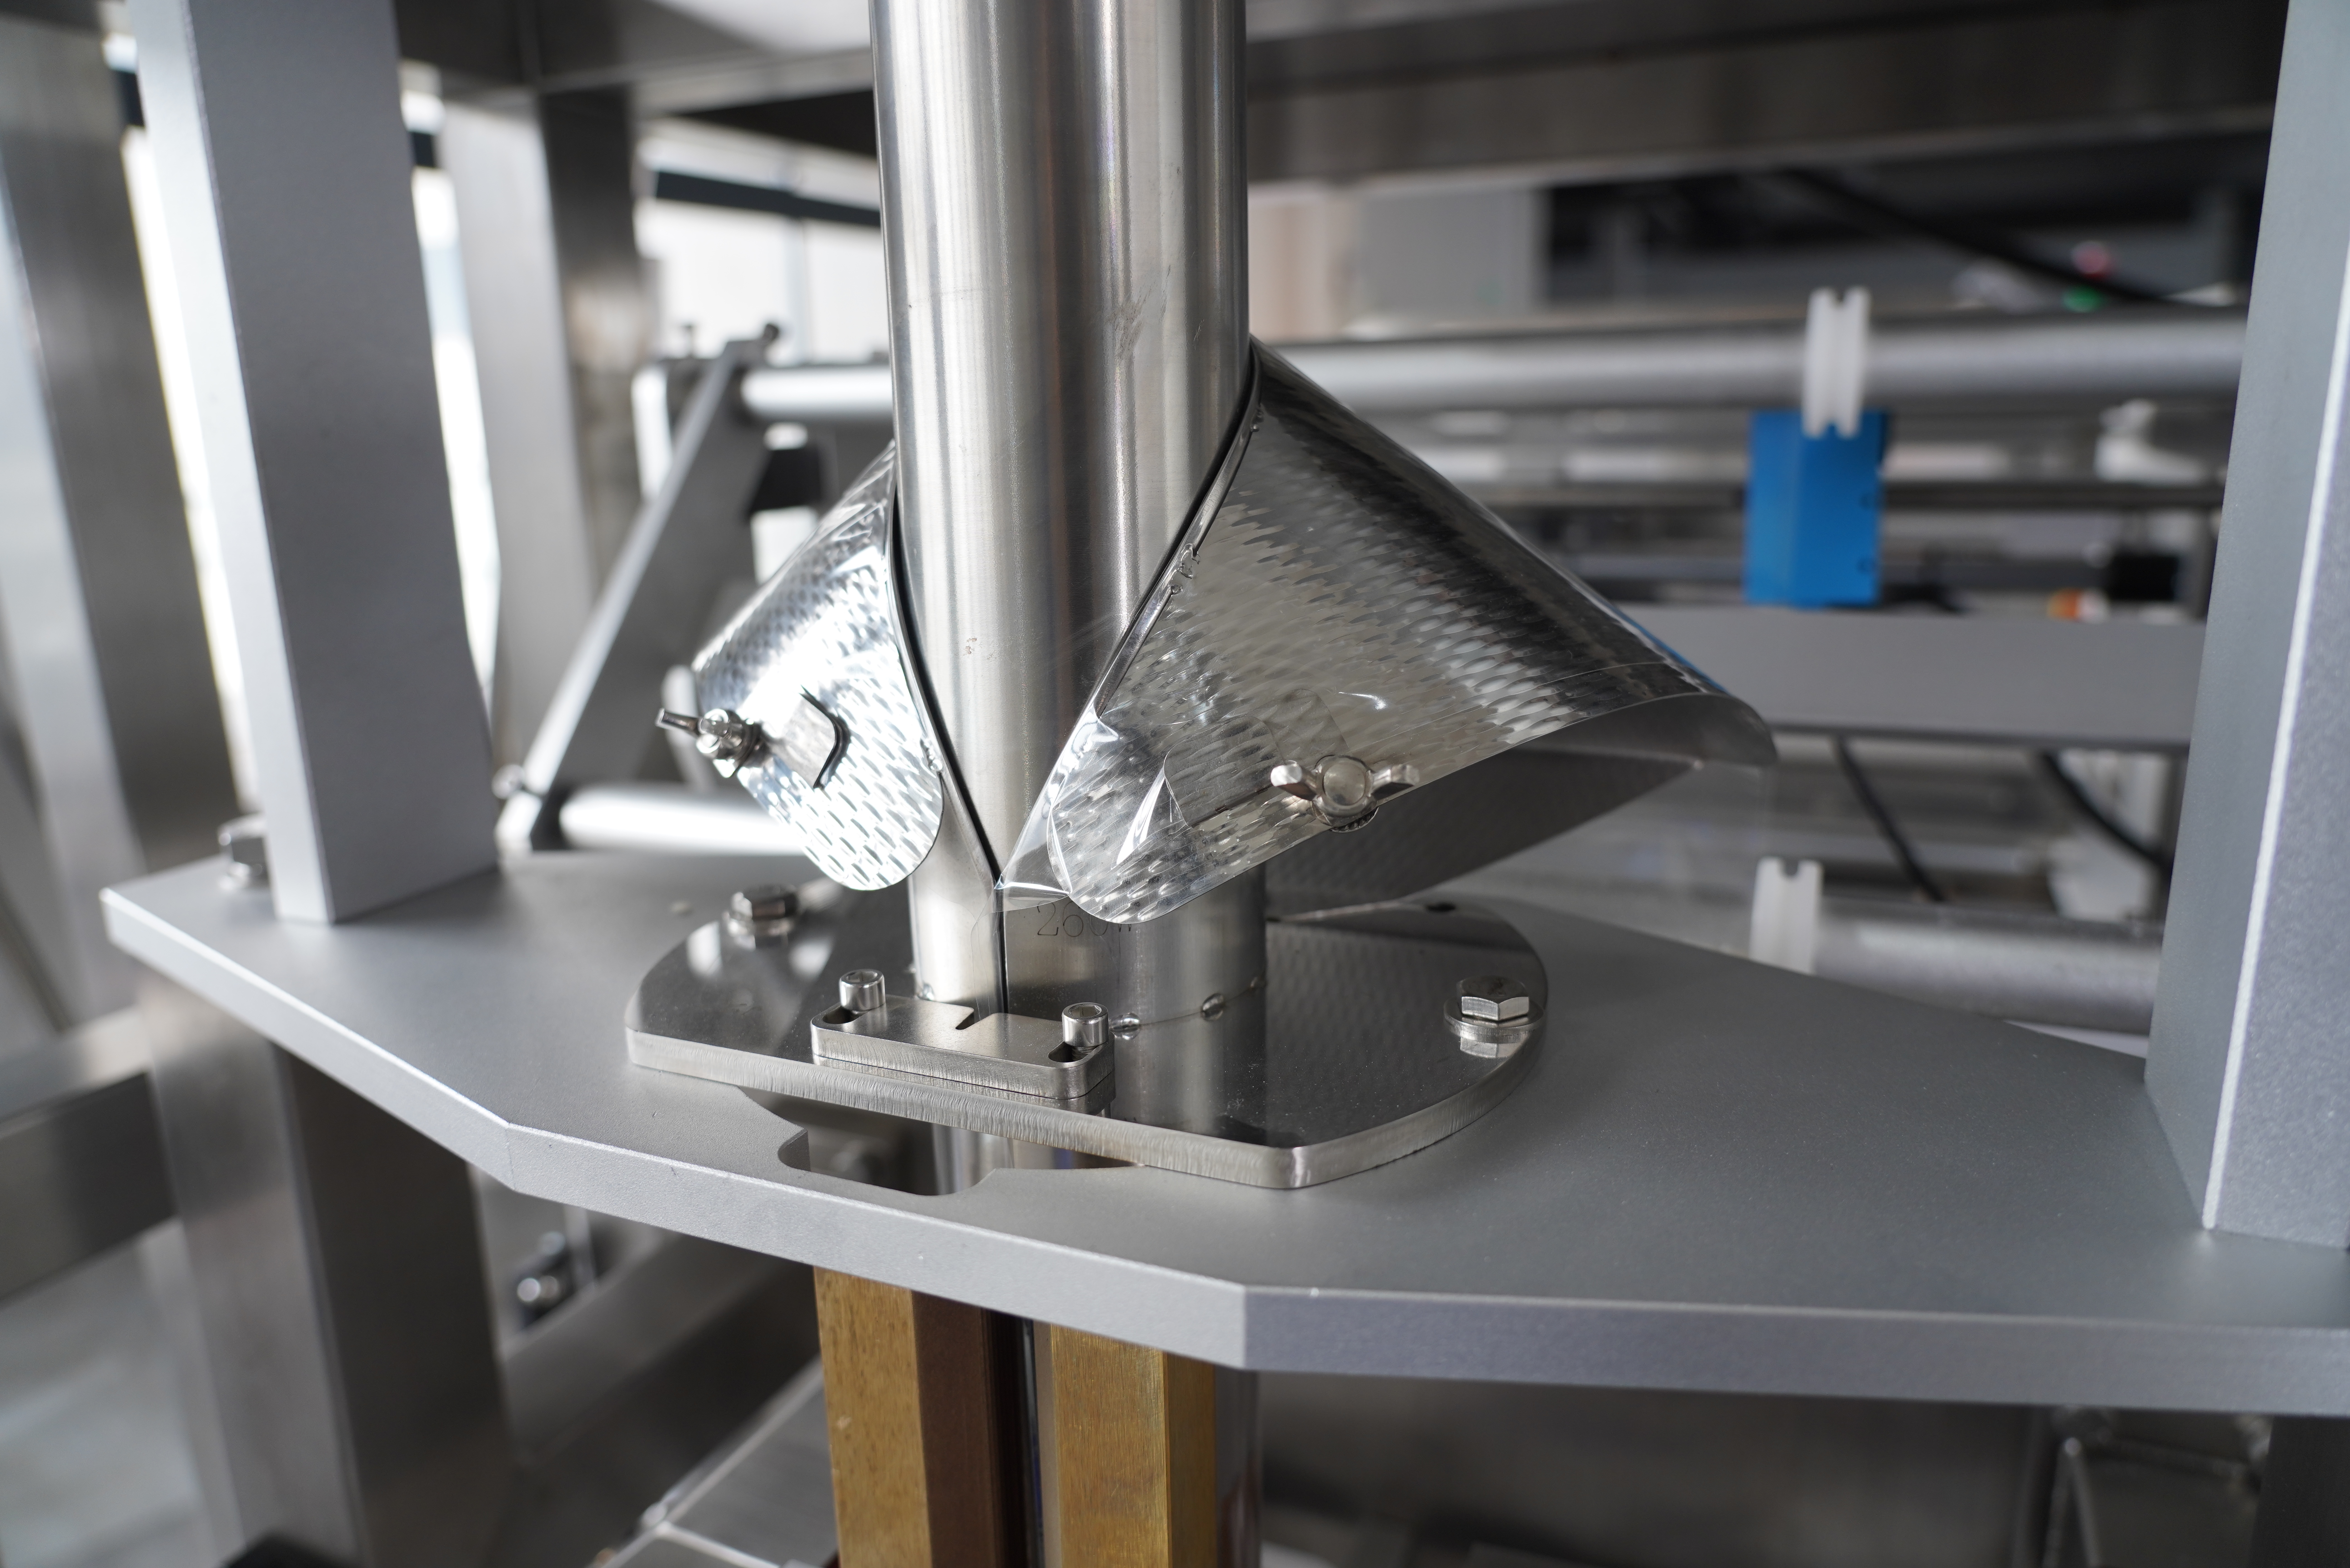
Le perdite nei sacchetti a cuscino rappresentano una delle sfide più costose nelle moderne operazioni di confezionamento, e la causa principale è spesso da ricercare in un’impostazione o una manutenzione non corretta della macchina vffs utilizzata per produrli. Quando una macchina VFFS non riesce a mantenere un’integrità costante della sigillatura, le conseguenze si ripercuotono sull’intera catena di approvvigionamento, causando deterioramento del prodotto, reclami da parte dei clienti, violazioni normative e danni alla reputazione del marchio. Comprendere come prevenire le perdite nei sacchetti a cuscino richiede una conoscenza approfondita del controllo della temperatura di sigillatura, della calibrazione della pressione, della compatibilità dei materiali e dei protocolli di manutenzione preventiva specifici per la configurazione della propria macchina VFFS.
La macchina VFFS opera attraverso una sequenza precisamente coordinata di fasi di formatura, riempimento e sigillatura, ognuna delle quali richiede un allineamento esatto dei parametri per produrre sacchetti a cuscino privi di perdite. Quando un qualsiasi componente si discosta dalle specifiche, i guasti di sigillatura diventano inevitabili. Questa guida esplora i fattori critici che influenzano l’integrità della sigillatura dei sacchetti a cuscino, i metodi diagnostici in grado di identificare precocemente le fonti di perdita e le strategie concrete che operatori e squadre di manutenzione adottano per ottenere una produzione costante e affidabile su attrezzature moderne per macchine VFFS.
Una macchina VFFS forma sacchetti a cuscino mediante l’alimentazione verticale della pellicola, la sigillatura trasversale orizzontale del bordo inferiore e la sigillatura longitudinale lungo entrambi i lati verticali. Ogni sigillatura deve ottenere una saldatura molecolare tra gli strati di pellicola per creare una barriera ermetica. La macchina VFFS applica calore e pressione accuratamente calibrati per fondere resine polimeriche compatibili, consentendo loro di unirsi in modo permanente. Se l’impostazione della temperatura della macchina VFFS è troppo bassa, la sigillatura rimane incompleta e la micro-porosità consente perdite del prodotto. Viceversa, un’eccessiva temperatura sulla macchina VFFS provoca degradazione della pellicola, fragilità e rotture in corrispondenza dei punti di sollecitazione durante la manipolazione.
Ogni modello di macchina VFFS opera all’interno di una specifica finestra termica per garantire una sigillatura ottimale. Il punto di fusione del materiale della pellicola determina il calore minimo necessario; una temperatura insufficiente della macchina VFFS produce sigillature deboli che perdono anche con minime pressioni o variazioni termiche. La macchina VFFS deve mantenere una distribuzione costante del calore lungo l’intera lunghezza della ganascia di sigillatura, evitando zone troppo calde o troppo fredde che compromettono l’uniformità della sigillatura. Le impostazioni di pressione sulla macchina VFFS determinano il tempo di contatto (dwell time) e il contatto molecolare tra gli strati della pellicola. L’operatore deve tarare la pressione della macchina VFFS per ottenere una fusione completa senza schiacciare il prodotto o generare distorsioni termiche che indeboliscono la struttura della sigillatura.
Le perdite nelle buste a cuscino provenienti da una macchina VFFS si manifestano tipicamente secondo schemi prevedibili che orientano l’indagine sulla causa radice. Perdite costanti lungo la saldatura inferiore indicano che le ganasce di saldatura trasversale della macchina VFFS richiedono un aggiustamento della temperatura oppure che la tensione del film in alimentazione sulla macchina VFFS necessita di correzione. Le perdite lungo le saldature laterali suggeriscono un’allineamento errato, una contaminazione o un’usura delle barre di saldatura longitudinale della macchina VFFS. Perdite sporadiche fanno riferimento a variabilità del materiale, all’umidità ambientale che influenza le prestazioni della macchina VFFS o a una tecnica operativa non uniforme durante le procedure di cambio formato sulla macchina VFFS. Perdite da foro puntiforme indicano spesso la presenza di detriti microscopici sulle ganasce di saldatura della macchina VFFS oppure difetti intrinseci nel film, che la macchina VFFS non è in grado di compensare durante la produzione.
La verifica dell’integrità della sigillatura dei sacchetti tipo cuscino richiede prove sistematiche indipendenti dall’ispezione visiva. Il test idrostatico prevede l’immersione dei sacchetti tipo cuscino in acqua, mentre l’operatore della macchina VFFS osserva la formazione di bolle, segnale di cedimento della sigillatura. Questo test risulta definitivo per la risoluzione dei problemi relativi alla macchina VFFS, poiché simula scenari critici estremi, come la pressurizzazione del prodotto o gli shock termici, che sollecitano la sigillatura. Il test di decadimento della pressione prevede il riempimento dei sacchetti tipo cuscino con aria a una pressione nota, il loro isolamento e la misurazione della perdita di pressione nel tempo, consentendo agli operatori di quantificare la portata di perdita proveniente dall’output della macchina VFFS. Entrambi i metodi forniscono dati oggettivi utili per la taratura dei parametri della macchina VFFS e per la validazione delle azioni correttive prima del riavvio completo della produzione.
Le ganasce di sigillatura su una macchina VFFS accumulano residui, ossidazione e detriti del prodotto durante lunghi cicli di produzione, degradando direttamente la qualità delle sigillature e consentendo perdite nei sacchetti a cuscino. La pulizia giornaliera delle superfici di sigillatura della macchina VFFS mediante spazzole morbide e alcol isopropilico rimuove i contaminanti che interferiscono con il trasferimento termico e l’adesione della pellicola. Gli operatori devono ispezionare settimanalmente l’allineamento delle ganasce della macchina VFFS utilizzando righe di precisione, assicurandosi che le barre per sigillature trasversali e laterali rimangano parallele e piane. I segni di usura sulle superfici di sigillatura della macchina VFFS indicano la necessità di sostituire le ganasce; anche un minimo degrado superficiale su una macchina VFFS causa problemi localizzati nella distribuzione del calore, introducendo perdite nella produzione di sacchetti a cuscino. La sostituzione programmata delle ganasce garantisce l’affidabilità della macchina VFFS e previene il graduale scostamento della qualità che permetterebbe alle perdite di emergere su un intero lotto di produzione.
Le moderne attrezzature per macchine VFFS supportano il rilevamento del profilo termico, in cui gli operatori utilizzano sensori tarati per verificare l’effettiva erogazione di calore lungo tutta la pinza di sigillatura durante il ciclo di permanenza. I dati del profilo termico provenienti dalla vostra macchina VFFS rivelano gradienti termici che le semplici letture del termostato mascherano. La macchina VFFS deve garantire una temperatura costante entro due o tre gradi Celsius su tutta la larghezza della sigillatura, per evitare punti deboli che causerebbero perdite nei sacchetti a cuscino. La verifica della pressione su una macchina VFFS prevede l’uso di manometri di forza tarati, che misurano la compressione effettiva nel punto di sigillatura, confermando che l’usura meccanica o la deriva idraulica non abbiano ridotto la pressione al di sotto dei valori specificati. La taratura periodica trimestrale dei parametri di sigillatura della macchina VFFS, effettuata con film di prova, garantisce che la macchina mantenga gli standard prestazionali dichiarati. Molti operatori registrano la linea base di taratura della propria macchina VFFS durante la messa in servizio, quindi eseguono test comparativi per rilevare eventuali degradazioni prima che le perdite compromettano i lotti di prodotto.
Non tutte le formulazioni di film si comportano allo stesso modo su una macchina VFFS, anche quando i fornitori dichiarano proprietà equivalenti. L’ispezione del film in ingresso prima del caricamento sulla macchina VFFS deve verificare l’uniformità dello spessore, l’integrità del rivestimento e la composizione della resina. Film con spessore non uniforme causano una concentrazione della pressione di sigillatura della macchina VFFS sulle zone più sottili, generando calore localizzato e potenziali bruciature che provocano perdite nei sacchetti a cuscino. Un film in polietilene adatto a un determinato intervallo di temperatura di una macchina VFFS potrebbe funzionare male su apparecchiature tarate per profili termici leggermente diversi. Gli operatori devono eseguire test di resistenza del sigillo su nuovi lotti di film utilizzando la stessa macchina VFFS che verrà impiegata nella produzione, definendo così parametri di riferimento specifici per quel materiale. Questo approccio di test prima della produzione evita di scoprire problemi di integrità del sigillo soltanto dopo che migliaia di sacchetti a cuscino con perdite sono già stati spediti.
La temperatura corretta per la tua macchina VFFS dipende dal materiale della pellicola utilizzata, ma in genere varia da 120 a 160 gradi Celsius per le pellicole in polietilene. Il fornitore della tua macchina VFFS fornisce un foglio tecnico che specifica la finestra termica raccomandata per il tuo modello specifico e per il tipo di pellicola impiegato. Avvia la tua macchina VFFS all’estremità inferiore di tale intervallo e aumenta gradualmente la temperatura, monitorando contemporaneamente la resistenza del sigillo mediante test di distacco (peel tests), assicurandoti che la tua macchina VFFS realizzi una fusione completa senza danneggiare la pellicola. Registra la temperatura ottimale della tua macchina VFFS che garantisce sigilli costanti e privi di perdite per la tua specifica combinazione di materiali, quindi documenta tale impostazione per mantenere coerenza durante la produzione e nei passaggi tra operatori.
La pulizia giornaliera delle ganasce di sigillatura della macchina VFFS durante la produzione elimina i residui accumulati che degradano la qualità delle sigillature e causano perdite nei sacchetti a cuscino. La frequenza dipende dal tipo di prodotto trattato dalla macchina VFFS: i prodotti appiccicosi o quelli che generano polvere richiedono una pulizia più frequente delle ganasce rispetto ai prodotti secchi. Ispezionare le ganasce della macchina VFFS ad ogni turno alla ricerca di accumuli visibili e procedere immediatamente alla pulizia in caso di discolorazione o riduzione della qualità delle sigillature. Una pulizia approfondita mensile, effettuata con la macchina VFFS spenta, consente un’ispezione dettagliata per individuare usura o danni non rilevabili con la manutenzione quotidiana ordinaria. Molti operatori programmano la sostituzione delle ganasce della macchina VFFS ogni tre mesi, anche quando l’usura visibile appare minima, considerandola un investimento preventivo volto a eliminare i rischi di perdite derivanti da un graduale degrado della superficie.
Un film a spessore variabile crea sfide significative per la tua macchina VFFS, poiché la pressione di sigillatura concentrata sulle aree sottili può causare forature o sigilli deboli che perdono nei sacchetti a cuscino. La tua macchina VFFS potrebbe non produrre in modo affidabile sacchetti con sigilli costanti quando lo spessore del film varia oltre le specifiche indicate dal produttore. Prima di avviare la produzione con un nuovo film, esegui test di resistenza del sigillo con la tua macchina VFFS per verificare che la variazione di spessore rientri nei limiti di tolleranza accettabili. Se emergono problemi di qualità, valuta la possibilità di richiedere al tuo fornitore un film con specifiche di spessore più stringenti oppure regola i parametri di pressione e temperatura della tua macchina VFFS, qualora l’attrezzatura lo consenta. Alcuni modelli avanzati di macchine VFFS includono sistemi di sigillatura adattivi che aggiornano i parametri in tempo reale, ma le macchine VFFS standard richiedono materiali uniformi per produrre in modo costante sacchetti a cuscino privi di perdite.

2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/20
Ridurre del 40% i tempi di cambio formato su macchine per sacchetti preformati con le migliori pratiche consolidate

2026/09/20
Macchine per sacchetti preformati: aumentare la produttività, ridurre gli sprechi e migliorare l’ROI

2026/09/20
Confronto tra macchine rotative e in linea per sacchetti preformati: velocità, ROI e scalabilità a confronto

2026/09/20
Macchina per sacchetti preformati: aumentare la produttività, ridurre i costi di manodopera e migliorare l’integrità delle saldature

2026/09/21
Macchina per sacchetti preformati: tipi di sacchetti, materiali e guida al riempimento

