 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/10/25
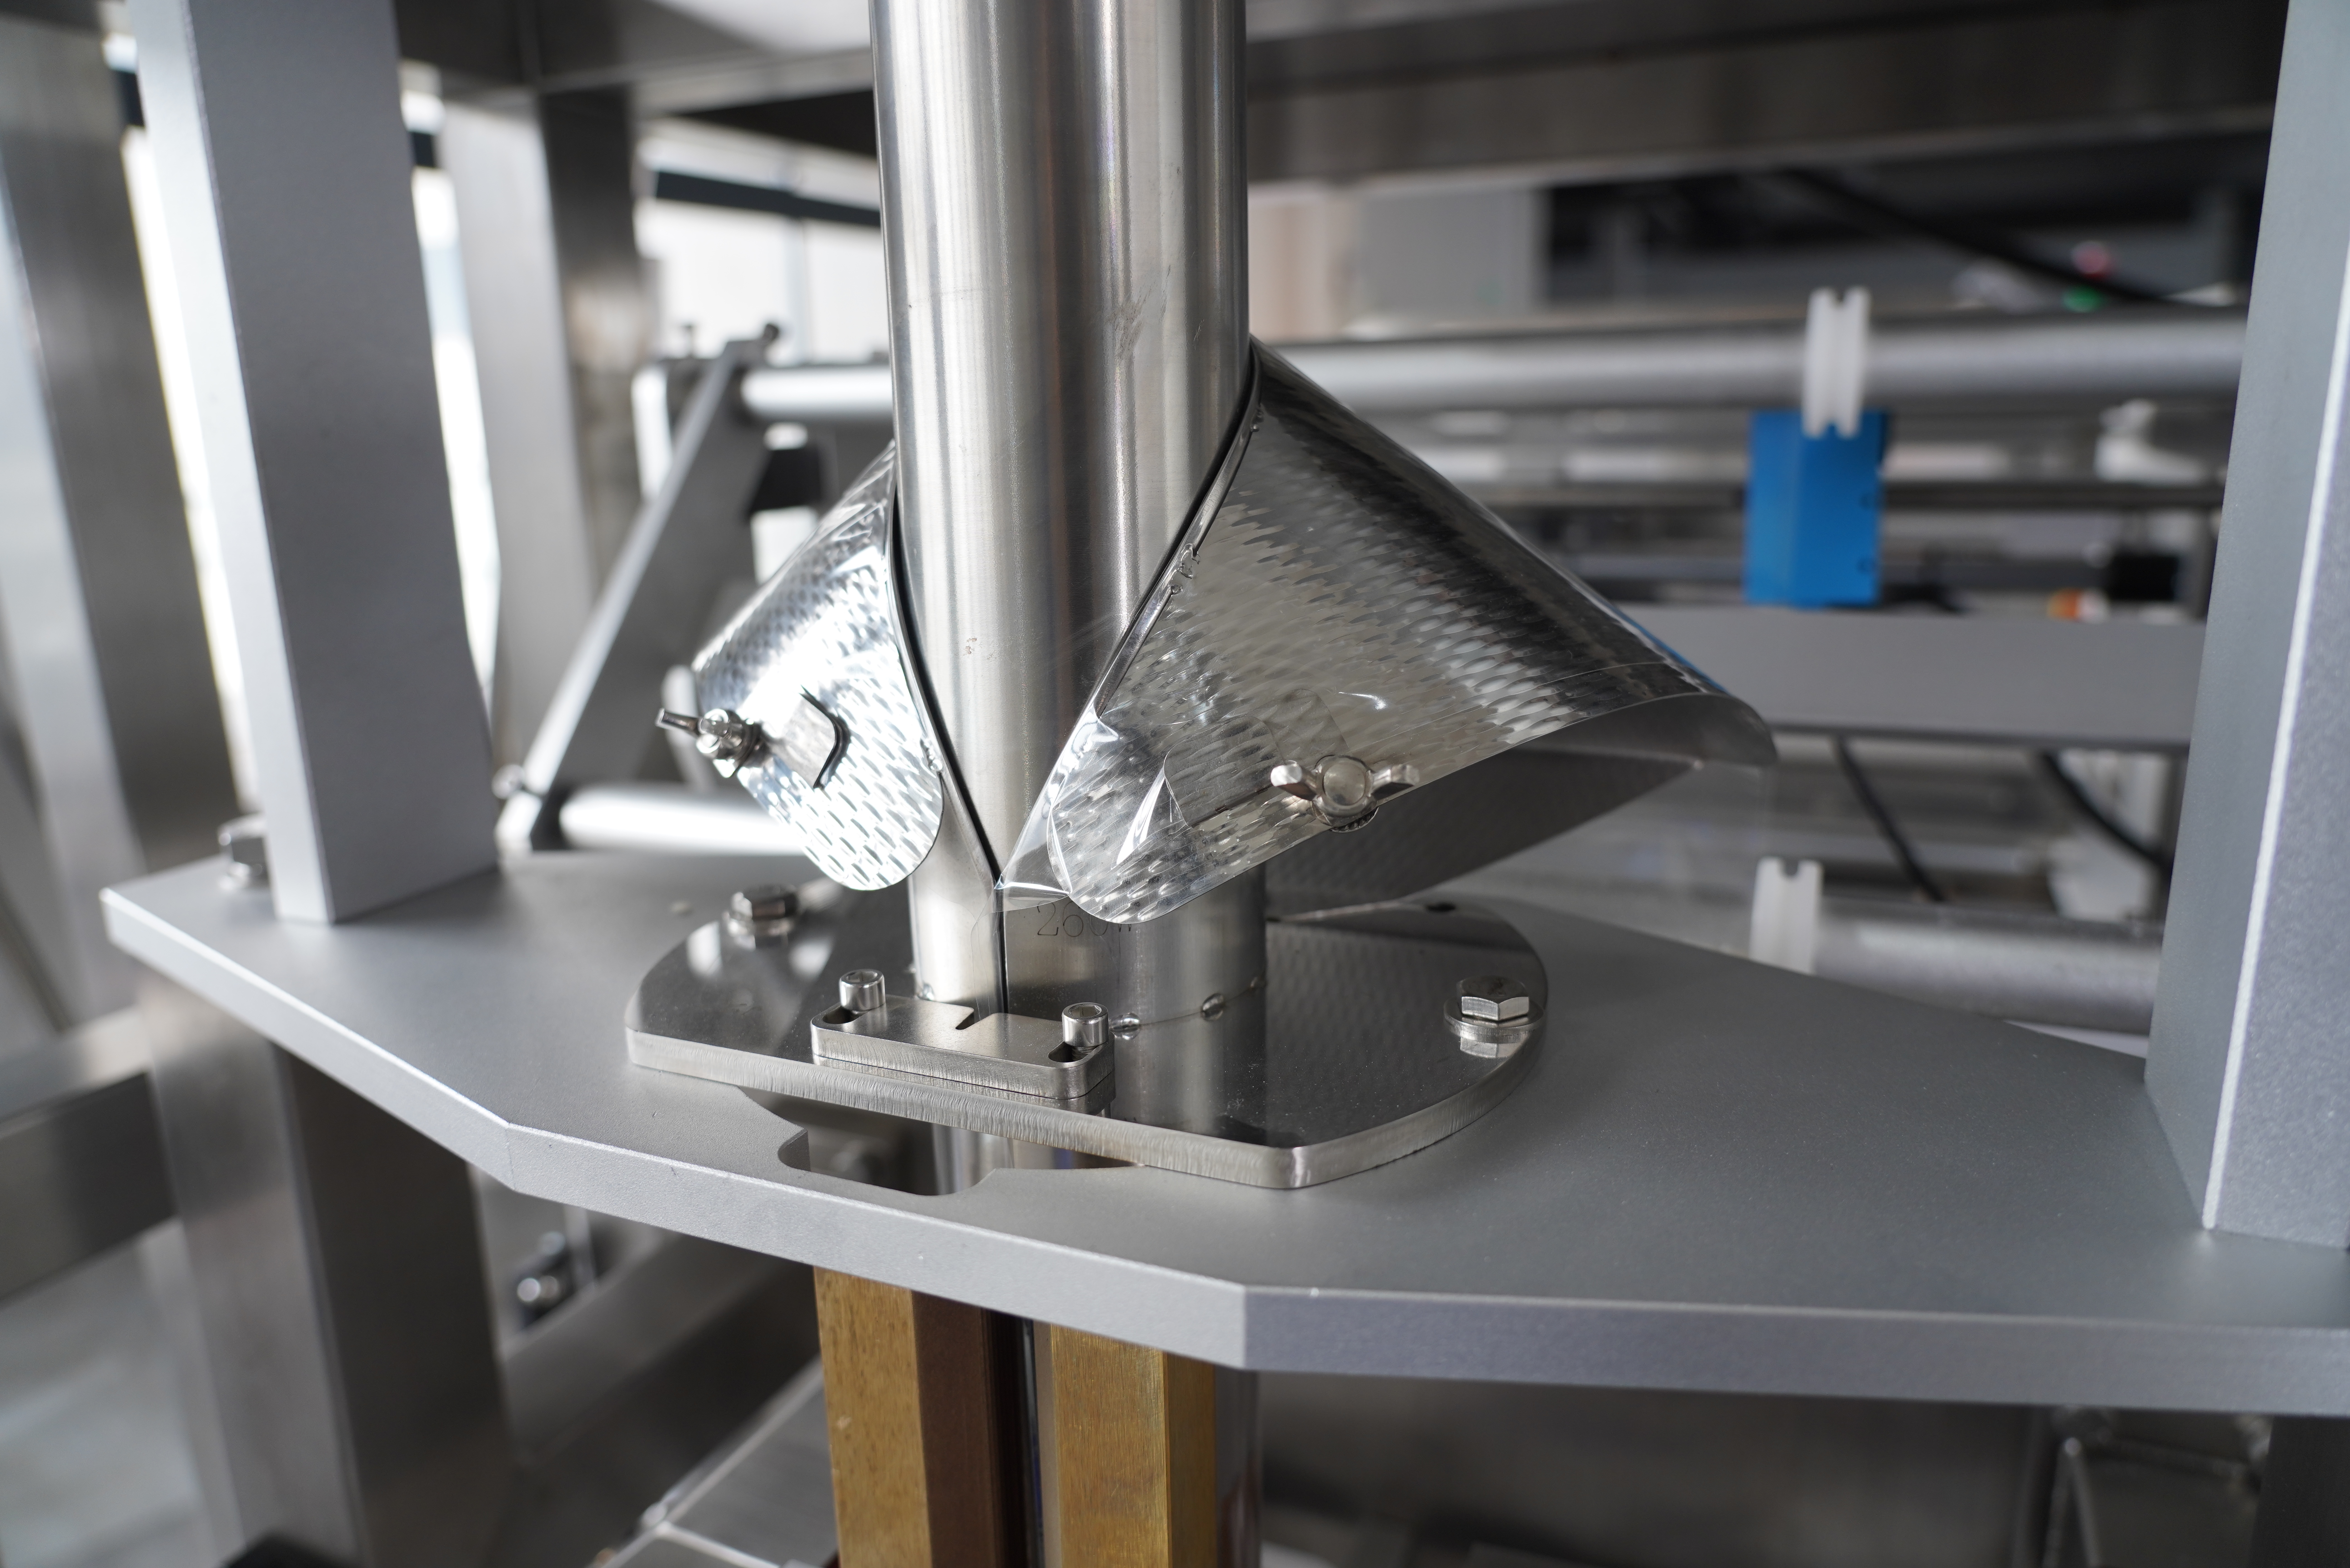
Витоки у подушкоподібних пакетах є однією з найважчих і найдорожчих проблем у сучасних упакувальних операціях, а їхній первинний виклик часто пов’язаний із неправильним налаштуванням або обслуговуванням машина vffs машини VFFS, за допомогою якої їх створюють. Коли машина VFFS не забезпечує стабільну цілісність швів, наслідки поширюються на весь ланцюг постачання: псування продукції, скарги споживців, порушення регуляторних вимог та погіршення репутації бренду. Щоб запобігти витокам у подушкоподібних пакетах, потрібно глибоко розуміти контроль температури герметизації, калібрування тиску, сумісність матеріалів та протоколи профілактичного обслуговування, спеціально розроблені для вашої конфігурації машини VFFS.
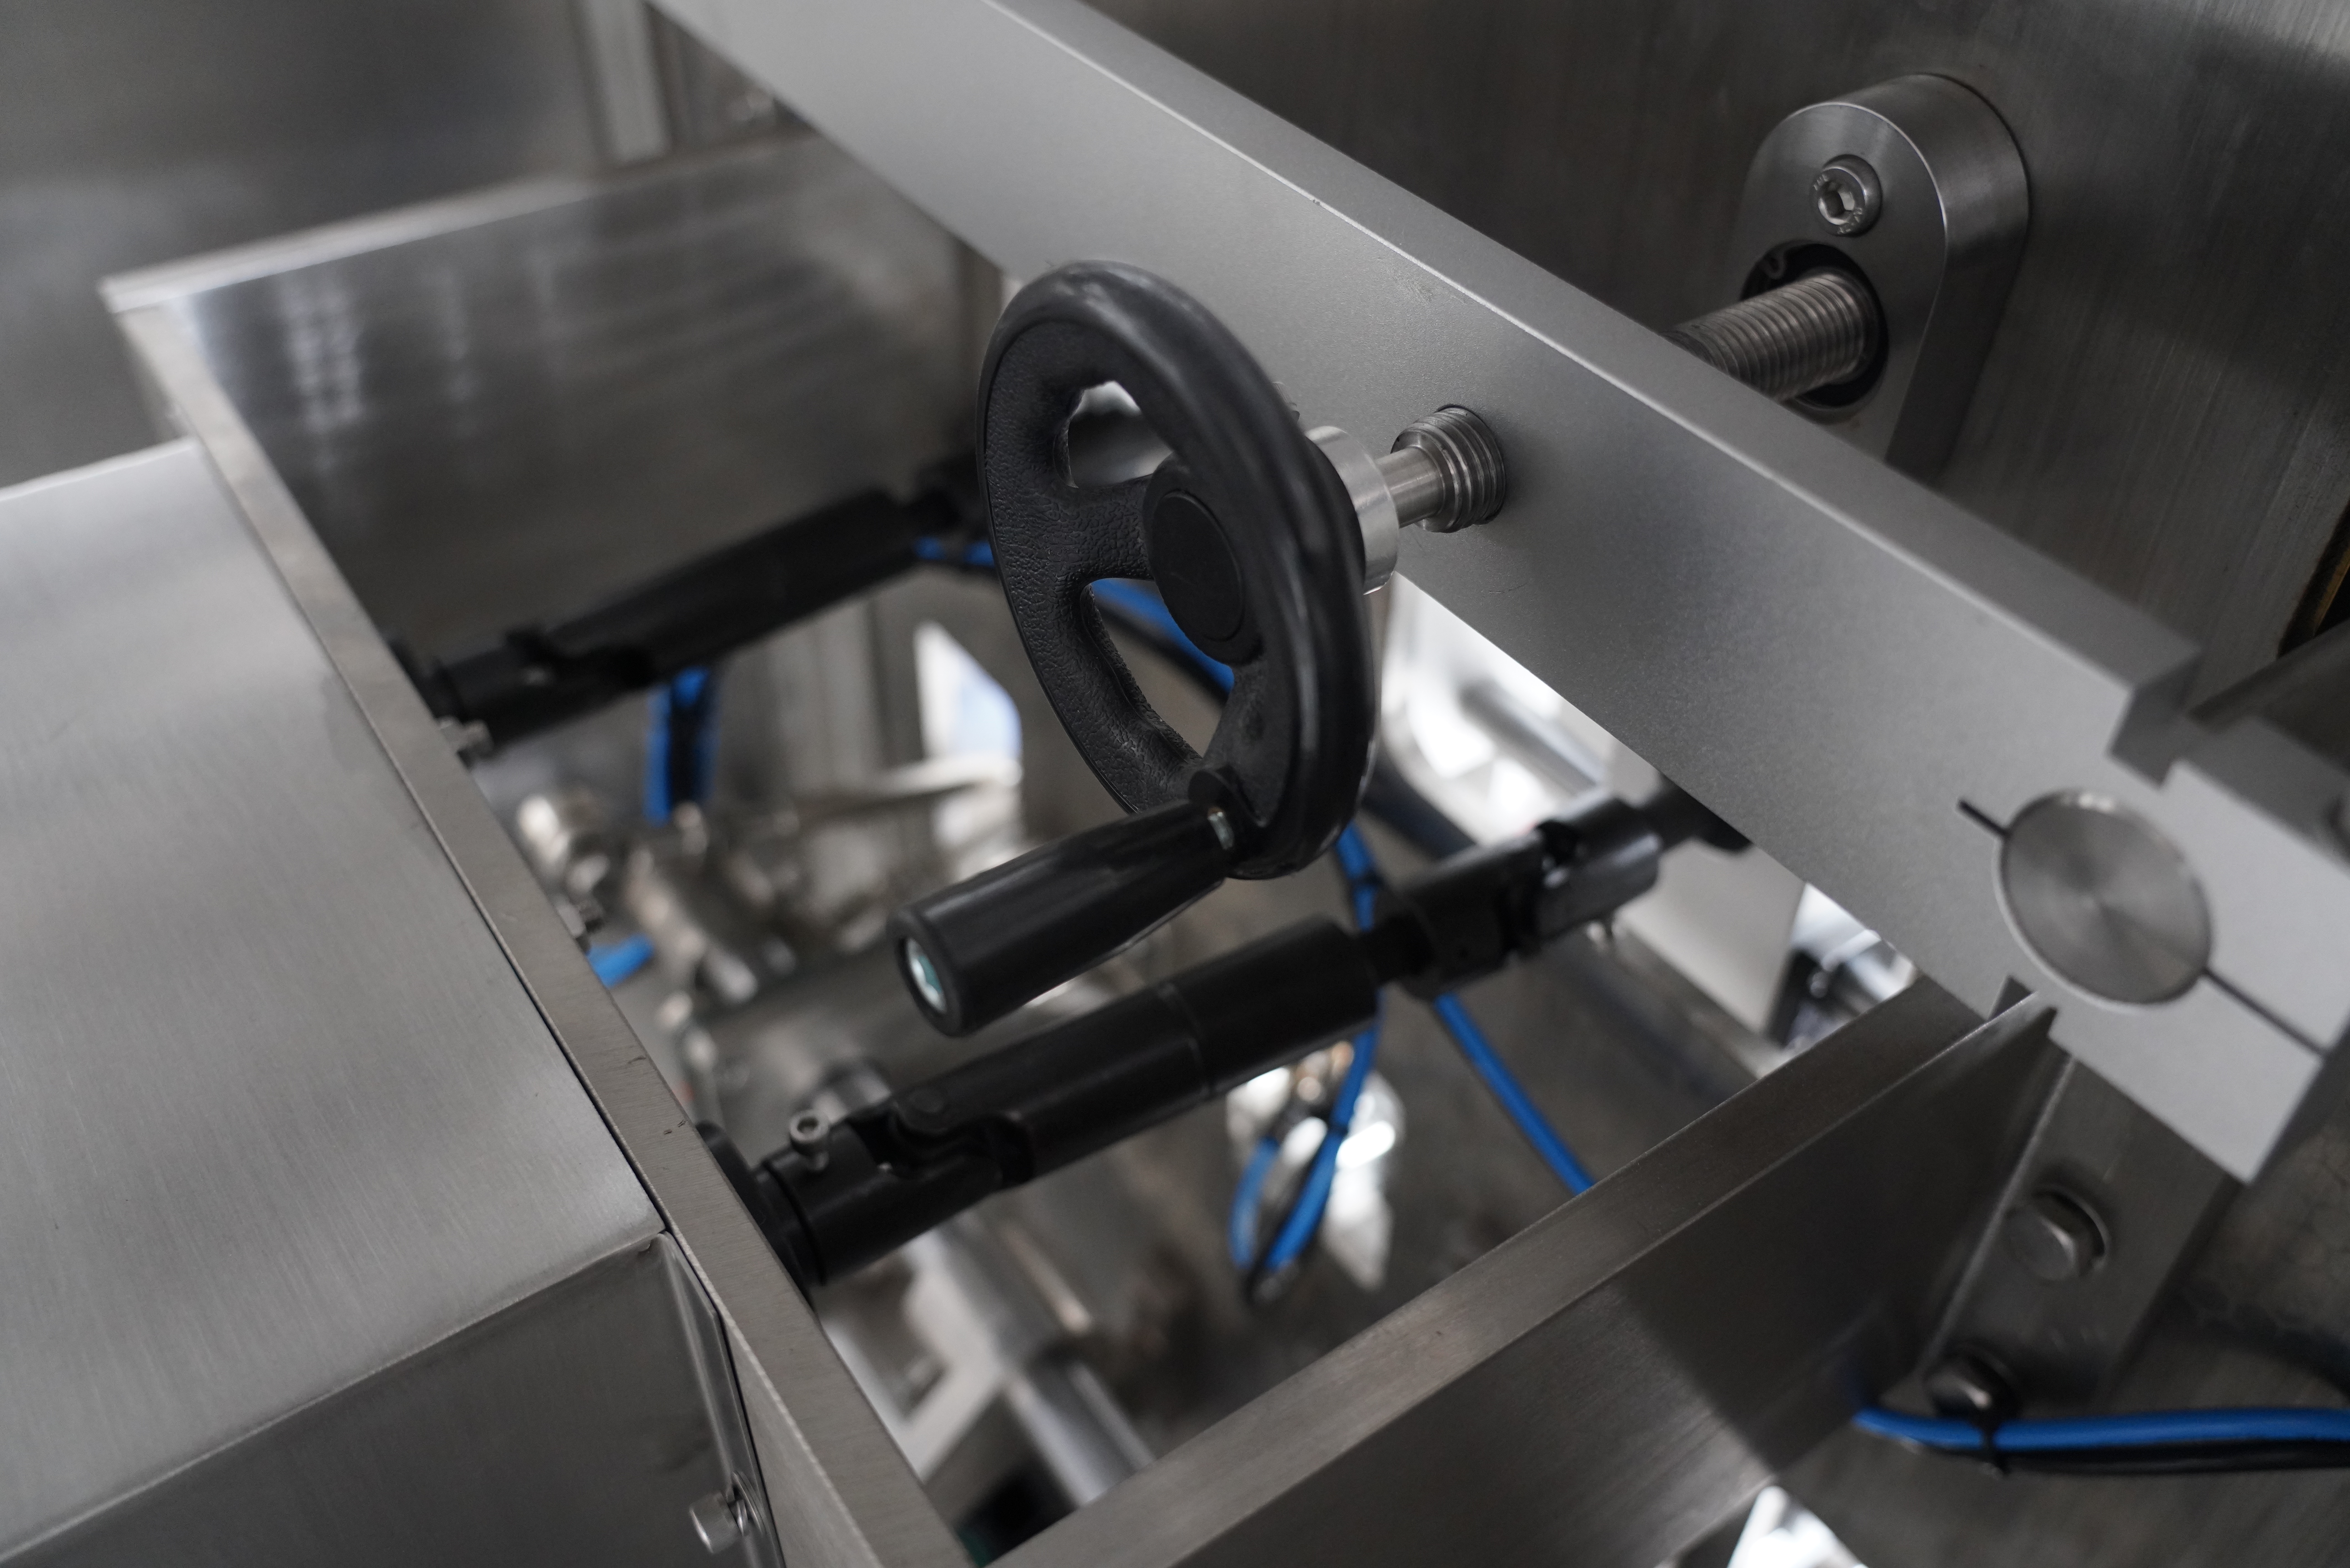
Машина VFFS працює за допомогою точно узгодженої послідовності етапів формування, наповнення та запечатування, і кожен із цих етапів вимагає точного налаштування параметрів для виробництва подушкоподібних пакетів без протікання. Якщо будь-який компонент відхиляється від заданих специфікацій, збої в процесі запечатування стають неминучими. У цьому посібнику розглядаються ключові чинники, що впливають на цілісність запечатування подушкоподібних пакетів, методи діагностики, які дозволяють ранньо виявити джерела протікання, а також практичні стратегії, якими користуються оператори й бригади технічного обслуговування для забезпечення стабільного й надійного виробництва на сучасному обладнанні VFFS.
Машина VFFS формує подушкоподібні пакети за допомогою вертикальної подачі плівки, горизонтального поперечного запайвання нижнього краю та поздовжнього запайвання вздовж обох вертикальних сторін. Кожне запайкування має забезпечувати молекулярне з’єднання між шарами плівки, щоб створити повітряногерметичний бар’єр. Машина VFFS застосовує точно відкаліброване тепло й тиск для розплавлення сумісних полімерних смол, що дозволяє їм назавжди зливатися. Якщо температура на машині VFFS занадто низька, запайкування залишається неповним, а мікропористість призводить до витоку продукту. Навпаки, надмірне тепло на машині VFFS спричиняє деградацію плівки, крихкість та руйнування в точках напруження під час обробки.
Кожна модель машина VFFS працює в певному тепловому діапазоні для оптимального запечатування. Температура плавлення матеріалу плівки визначає мінімальну кількість тепла, необхідну для запечатування; недостатня температура машини VFFS призводить до слабких швів, які протікають навіть за мінімального тиску або коливань температури. Машина VFFS повинна забезпечувати стабільну подачу тепла по всій довжині запечатувального захоплювача, щоб уникнути перегрітих ділянок або холодних зон, які порушують рівномірність шва. Налаштування тиску на машині VFFS визначають тривалість контакту та молекулярне зближення між шарами плівки. Оператори повинні відкалібрувати тиск машини VFFS так, щоб забезпечити повне злиття шарів без деформації упаковки або теплової деформації, яка ослаблює структуру шва.
Протікання в подушкоподібних пакетах, що виробляються на машинах VFFS, зазвичай проявляються у передбачуваних шаблонах, які спрямовують розслідування кореневої причини. Стабільне протікання вздовж нижнього шва вказує на необхідність регулювання температури перехресних запечатувальних губок машини VFFS або корекції натягу плівки на машині VFFS. Протікання по бічному шву свідчить про те, що поздовжні запечатувальні планки машини VFFS зазнали зміщення, забруднення або зносу. Епізодичне протікання вказує на варіативність матеріалу, вплив вологи повітря на продуктивність машини VFFS або невідповідну техніку оператора під час заміни оснастки на машині VFFS. Протікання через мікропори часто свідчить про наявність мікроскопічних частинок забруднення на запечатувальних губках машини VFFS або про дефекти самої плівки, які машина VFFS не може компенсувати під час виробництва.
Перевірка цілісності герметичного зварювання подушкоподібних пакетів вимагає систематичного тестування, незалежного від візуального огляду. Гідростатичне тестування передбачає занурення подушкоподібних пакетів у воду, під час якого оператор машина VFFS спостерігає за виникненням бульбашок — ознакою порушення герметичності. Цей тест є вирішальним для усунення несправностей машини VFFS, оскільки імітує найгірші сценарії, за яких тиск продукту або температурний удар створюють навантаження на шов. Тест на спад тиску полягає у наповненні подушкоподібних пакетів повітрям до заданого тиску, їх ізоляції та вимірюванні втрат тиску протягом певного часу, що дозволяє операторам кількісно оцінити швидкість витоку в продукції, отриманій із машини VFFS. Обидва методи забезпечують об’єктивні дані, які допомагають налаштувати параметри машини VFFS та підтвердити ефективність коригувальних заходів перед відновленням повномасштабного виробництва.
Ущільнювальні губки на машині VFFS накопичують залишки, окиси та забруднення від продукту під час тривалих циклів виробництва, що безпосередньо погіршує якість ущільнення й призводить до витоків у подушкоподібних пакетах. Щоденне очищення ущільнювальних поверхонь машини VFFS м’якими щітками та ізопропіловим спиртом видаляє забруднення, які перешкоджають передачі тепла й зчепленню плівки. Оператори мають щотижня перевіряти вирівнювання губок машини VFFS за допомогою прецизійних лінійок, щоб переконатися, що барів для поперечного й бічного ущільнення залишаються паралельними й рівними. Зношення на ущільнювальних поверхнях машини VFFS свідчить про необхідність заміни губок; навіть незначне погіршення стану поверхні на машині VFFS призводить до локальних порушень розподілу тепла й викликає витоки в процесі виробництва подушкоподібних пакетів. Регулярна заміна губок забезпечує надійність машини VFFS й запобігає поступовому зниженню якості, яке дозволяє витокам виникнути в усьому виробничому партії.
Сучасне обладнання для машин VFFS підтримує профілювання температури, коли оператори використовують калібровані датчики для перевірки реальної подачі тепла по всій довжині ущільнювального захоплювача протягом циклу утримання. Дані профілю з вашої машини VFFS розкривають теплові градієнти, які маскуються показаннями звичайного термостата. Машина VFFS має забезпечувати стабільну температуру в межах двох–трьох градусів Цельсія по всій ширині ущільнення, щоб запобігти слабким місцям, через які відбуваються витоки з подушкоподібних пакетів. Перевірка тиску на машині VFFS включає використання каліброваних динамометрів, що вимірюють реальне стискання в точці ущільнення, і підтверджує, чи не знизився тиск нижче норми через механічне зношування або гідравлічний дрейф. Щоквартальна рекалібрування параметрів ущільнення машини VFFS за допомогою тестової плівки забезпечує збереження опублікованих стандартів продуктивності. Багато операторів фіксують базові параметри калібрування своєї машини VFFS під час введення в експлуатацію, а потім проводять порівняльні випробування, щоб виявити деградацію до того, як витоки пошкодять партії продукції.
Не всі формулювання плівок мають однакову продуктивність на машинах VFFS, навіть якщо постачальники стверджують про еквівалентні властивості. Перед завантаженням плівки на машину VFFS необхідно провести її інспекцію при надходженні, щоб перевірити рівномірність товщини, цілісність покриття та склад смоли. Плівки з нерівномірною товщиною призводять до концентрації тиску у місцях запайки на машинах VFFS у тонших ділянках, що викликає локальне нагрівання та потенційне прожарювання, що призводить до витоків у подушкоподібних пакетах. Поліетиленова плівка, придатна для одного температурного діапазону машини VFFS, може погано працювати на обладнанні, каліброваному для трохи інших теплових профілів. Оператори повинні проводити випробування міцності запайки на нових партіях плівки за допомогою тієї самої машини VFFS, яка буде використовуватися у виробництві, щоб встановити базові параметри, специфічні для цього матеріалу. Такий підхід «випробування перед виробництвом» запобігає виявленню проблем із цілісністю запайки лише після того, як тисячі подушкоподібних пакетів із витоками вже були відправлені замовникам.
Оптимальна температура для вашого агрегата VFFS залежить від типу плівкового матеріалу, але зазвичай становить від 120 до 160 градусів Цельсія для поліетиленових плівок. Виробник вашого агрегата VFFS надає технічний паспорт із зазначенням рекомендованого температурного діапазону для конкретної моделі та типу плівки. Почніть роботу агрегата VFFS при нижньому значенні цього діапазону й поступово підвищуйте температуру, одночасно контролюючи міцність шва за допомогою випробувань на відшарування (peel tests), щоб забезпечити повне сплавлення без пошкодження плівки. Зафіксуйте оптимальну температуру агрегата VFFS, яка забезпечує стабільні й герметичні шви для вашого конкретного поєднання матеріалів, а потім задокументуйте цей параметр, щоб забезпечити узгодженість у процесі виробництва та під час зміни операторів.
Щоденне очищення захоплювальних губок вашої машини VFFS під час виробництва видаляє накопичений осад, що погіршує якість герметизації й призводить до протікання подушкоподібних пакетів. Частота очищення залежить від типу продукту, який обробляє ваша машина VFFS: липкі або порошкоподібні продукти вимагають частішого очищення губок машини VFFS, ніж сухі продукти. Оглядайте губки машини VFFS щозмінно на наявність видимих відкладень і негайно очищайте їх, якщо помітите потемніння або зниження якості герметизації. Щомісячне глибоке очищення при вимкненій машині VFFS дозволяє детально оглянути губки на наявність зносу чи пошкоджень, які не можна виявити під час щоденного технічного обслуговування. Багато операторів планують заміну губок машини VFFS раз на квартал, навіть якщо видимий знос мінімальний, сприймаючи це як профілактичну інвестицію, що усуває ризики протікання через поступову деградацію поверхні.
Плівка зі змінною товщиною створює значні труднощі для вашого вертикального формувально-заповнювально-запайного обладнання, оскільки тиск у зоні запайки, сконцентрований на тонких ділянках, може призвести до прожарювання або слабких швів, що протікають у подушкоподібних пакетах. Ваше вертикальне формувально-заповнювально-запайне обладнання, можливо, не зможе надійно виробляти пакети зі стабільно якісними швами, якщо товщина плівки відхиляється від специфікацій виробника. Перш ніж вводити нову плівку в серійне виробництво, проведіть випробування міцності швів із застосуванням вашого вертикального формувально-заповнювально-запайного обладнання, щоб переконатися, що відхилення товщини залишаються в межах припустимих допусків. Якщо виникнуть проблеми з якістю, розгляньте можливість замовлення плівки в постачальника з жорсткішими вимогами до товщини або налаштуйте параметри тиску й температури на вашому вертикальному формувально-заповнювально-запайному обладнанні, якщо ваше обладнання передбачає таку компенсацію. Деякі сучасні моделі вертикального формувально-заповнювально-запайного обладнання оснащені адаптивними системами запайки, які в реальному часі коригують параметри, однак стандартне вертикальне формувально-заповнювально-запайне обладнання потребує однорідного матеріалу для стабільного виробництва герметичних подушкоподібних пакетів.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

