 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/25
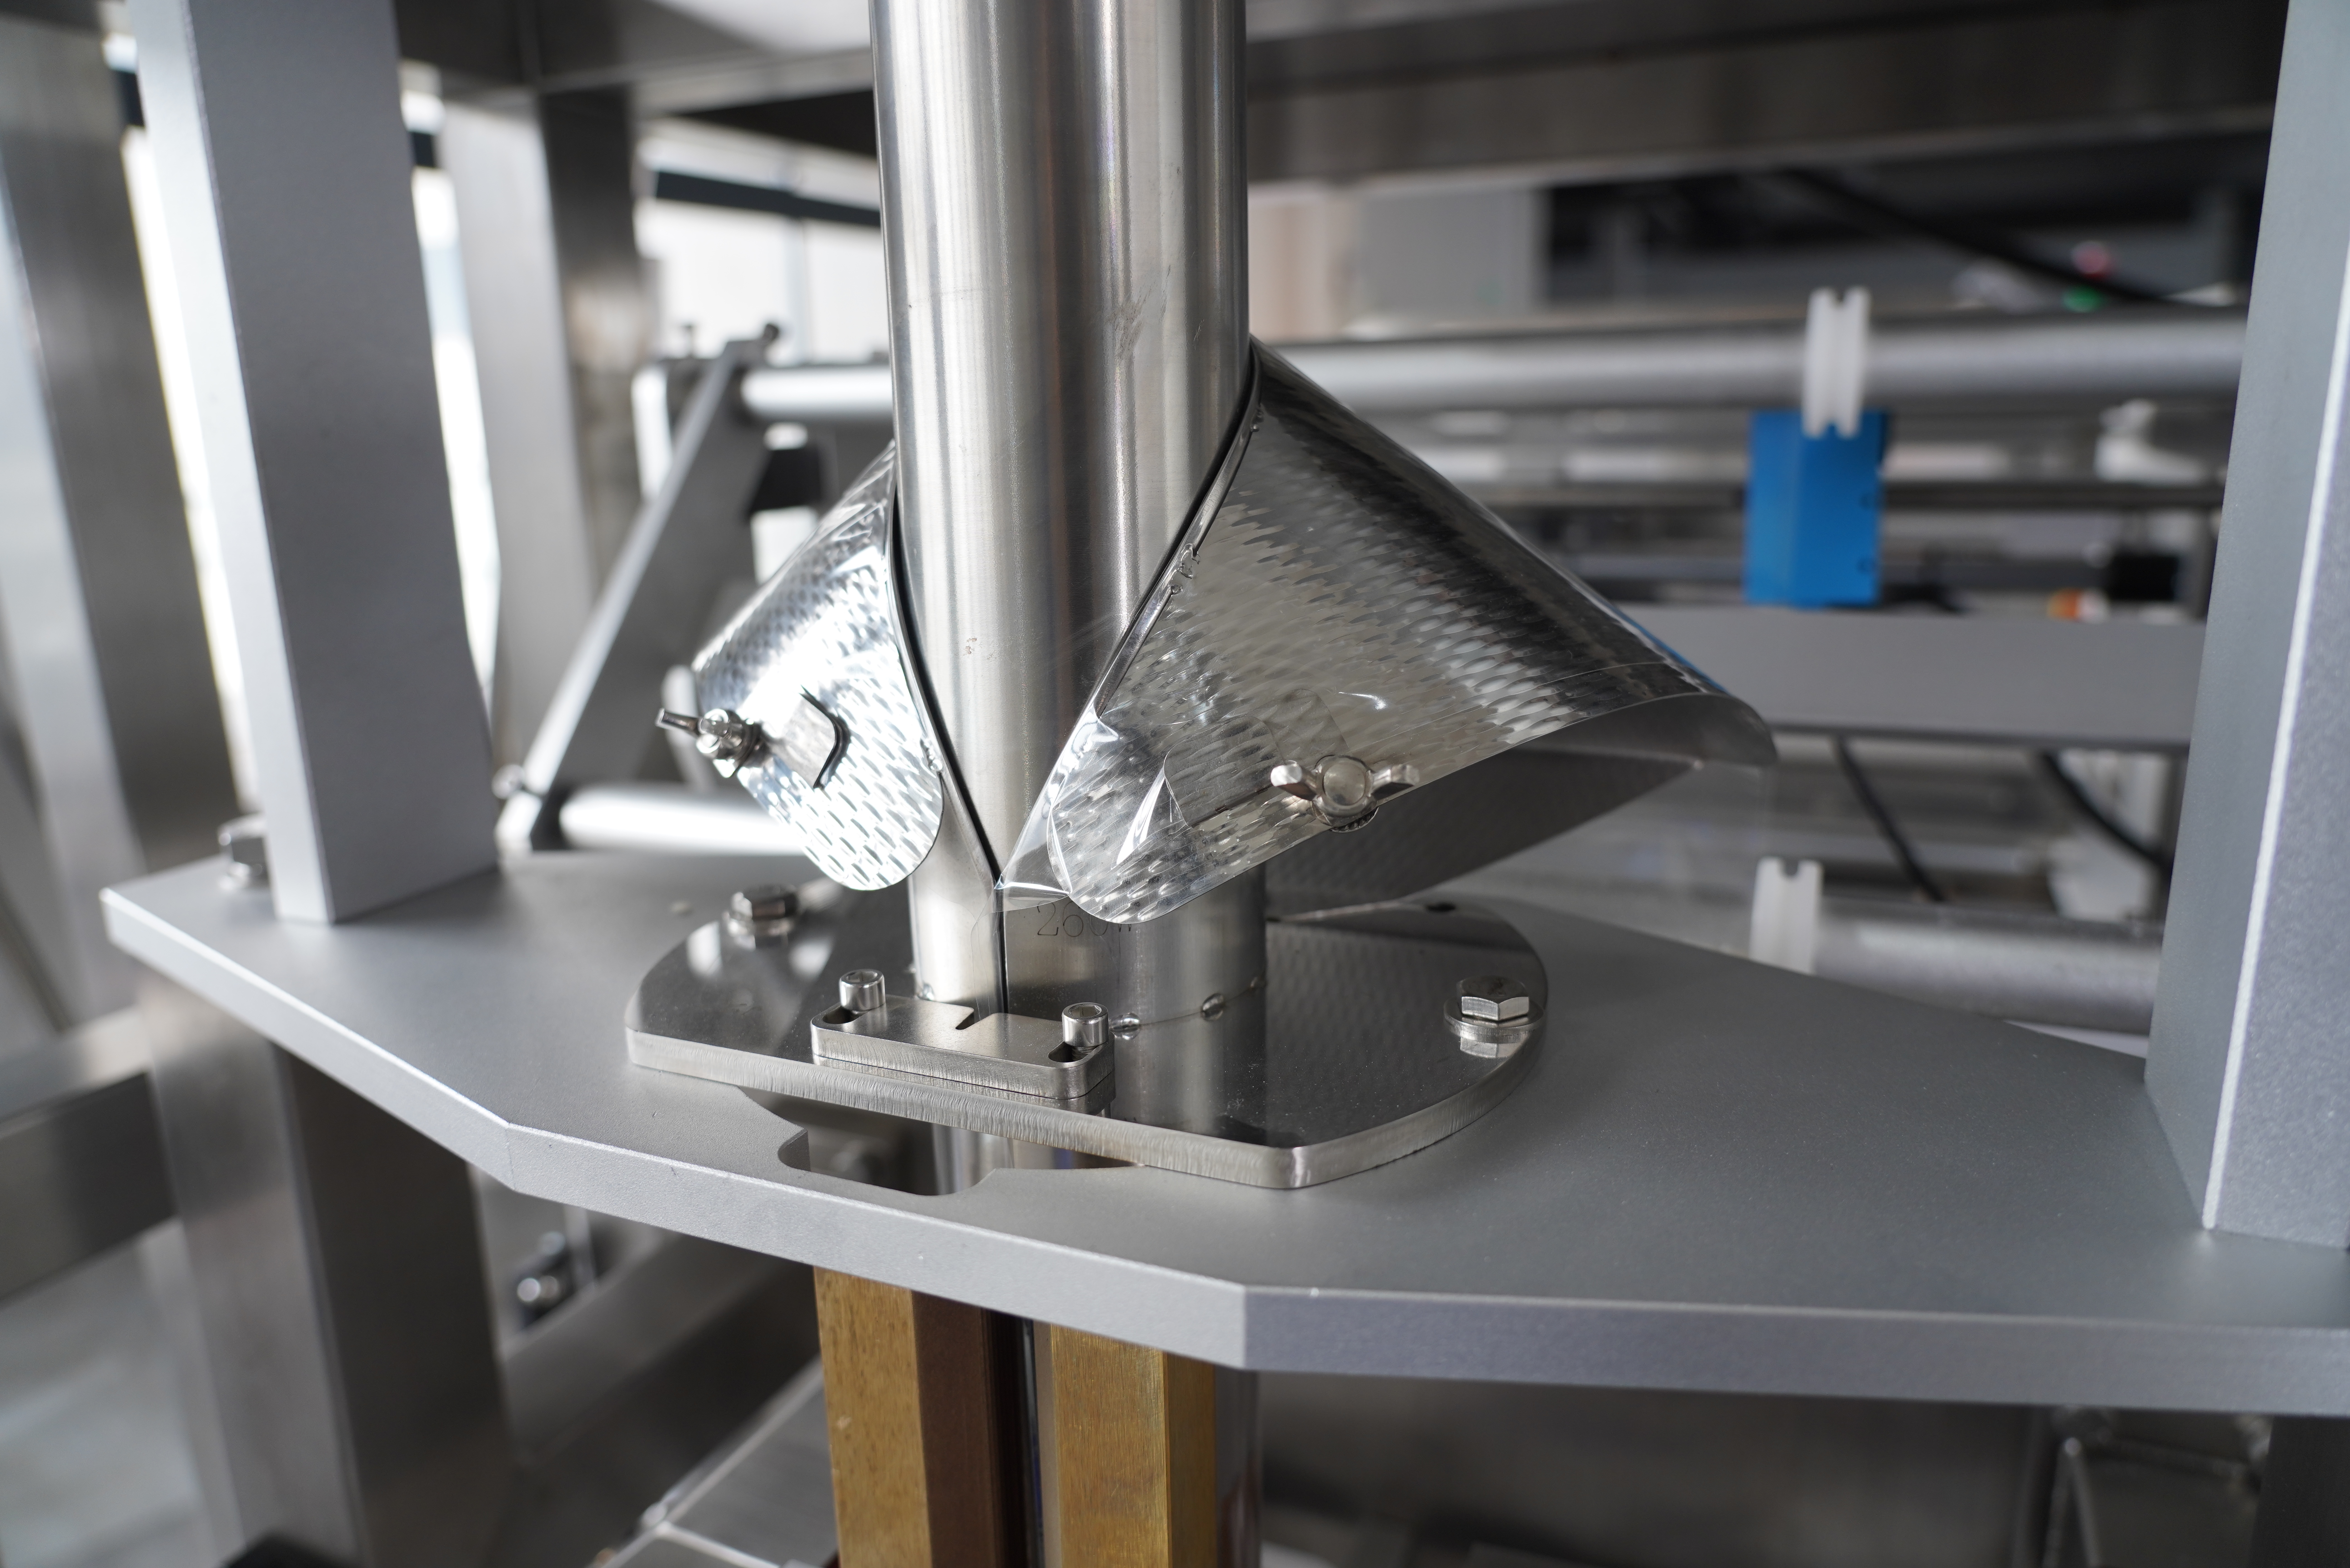
يُعَدّ تسرب أكياس الوسادة أحد أكثر التحديات تكلفةً في عمليات التغليف الحديثة، وغالبًا ما يعود السبب الجذري إلى ضبط غير سليم أو صيانة غير كافية للـ ماكينة vffs المستخدمة في تصنيعها. وعندما تفشل آلة التشكيل-التعبئة-الإغلاق العمودية في الحفاظ على سلامة الإغلاق باستمرار، فإن النتائج تنعكس سلبًا على سلسلة التوريد بأكملها، مما يؤدي إلى فساد المنتج، وشكاوى العملاء، والمخالفات التنظيمية، وتضرر سمعة العلامة التجارية. ولتفادي تسرب أكياس الوسادة، لا بد من امتلاك معرفة شاملة بالتحكم في درجة حرارة الإغلاق، ومعايرة الضغط، وتوافق المواد، وبروتوكولات الصيانة الوقائية الخاصة بتكوين آلة التشكيل-التعبئة-الإغلاق العمودية المستخدمة.
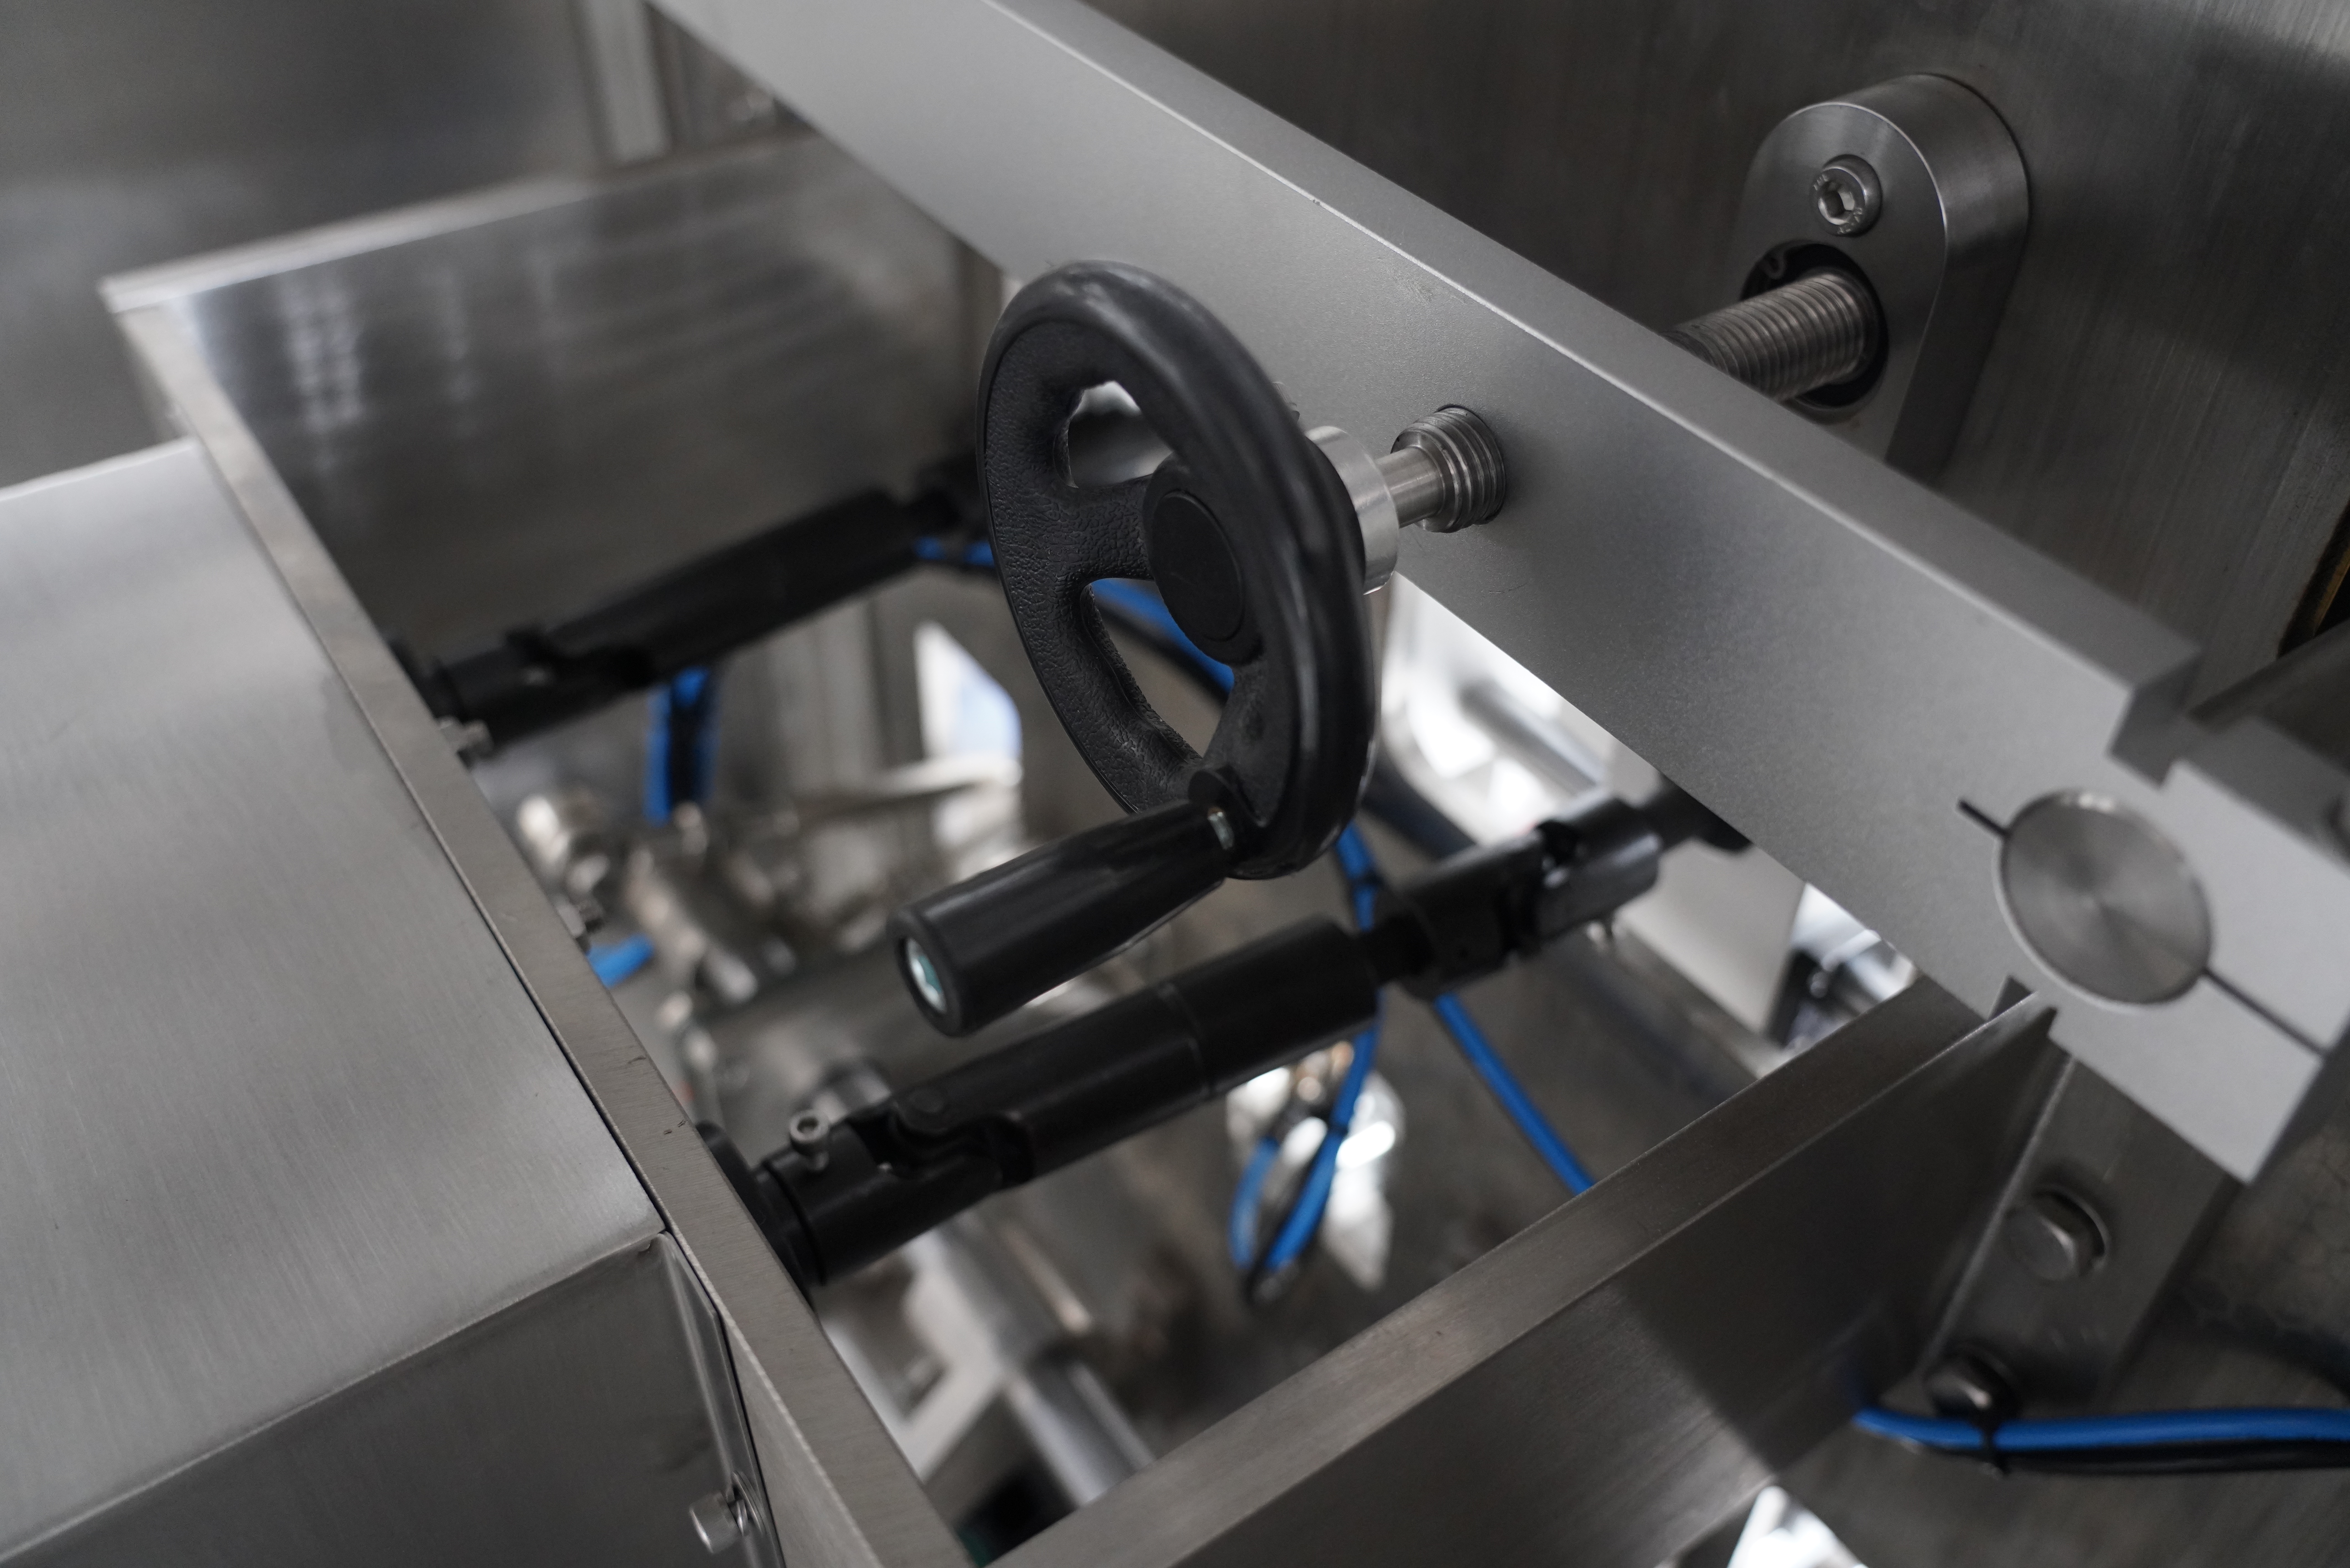
تَعمَل آلة التغليف العمودي (VFFS) من خلال تسلسلٍ مُنسَّقٍ بدقةٍ من المراحل: التشكيل، والتعبئة، والختم، وكل مرحلةٍ تتطلّب مُواءمةً دقيقةً للمعايير لتصنيع أكياس وسادة خالية من التسريبات. وعندما ينحرف أي مكوِّنٍ عن المواصفات المحددة، تصبح فشلات الختم أمراً لا مفرّ منه. ويستعرض هذا الدليل العوامل الحاسمة التي تؤثّر في سلامة ختم أكياس الوسادة، وأساليب التشخيص التي تكشف مصادر التسريبات في مراحلها المبكّرة، والاستراتيجيات العملية التي يستخدمها المشغلون وفرق الصيانة لتحقيق إنتاجٍ ثابتٍ وموثوقٍ على معدات آلات التغليف العمودي الحديثة.
آلة التغليف العمودية (vffs) تُشكّل أكياس الوسادة عبر تغذية الفيلم عموديًّا، وختم الحافة السفلية أفقيًّا، وختم الجوانب الرأسية على طول كلا الجانبين. ويجب أن يحقِّق كل ختم ربطًا جزيئيًّا بين طبقات الفيلم لإنشاء حاجزٍ محكمٍ ضد الهواء. وتطبِّق آلة التغليف العمودية (vffs) حرارةً وضغطًا مُ calibrated بدقة لصهر راتنجات البوليمر المتوافقة، مما يسمح لها بالالتحام بشكل دائم. فإذا انخفض إعداد الحرارة في آلة التغليف العمودية (vffs) أكثر من اللازم، بقي الختم غير مكتمل، وتسبَّبت المسامية المجهرية في تسرب المنتج. وعلى العكس، فإن ارتفاع الحرارة المفرط في آلة التغليف العمودية (vffs) يؤدي إلى تدهور الفيلم وهشاشته وفشل نقاط الإجهاد أثناء التعامل.
يعمل كل نموذج من آلات التغليف العمودي (VFFS) ضمن نطاق حراري محدد لتحقيق أفضل أداء في عملية الإغلاق. ويحدّد نقطة انصهار مادة الفيلم الحد الأدنى من الحرارة المطلوبة؛ إذ يؤدي انخفاض درجة حرارة آلة التغليف العمودي (VFFS) عن المستوى المطلوب إلى إنتاج إغلاقات ضعيفة تنفّس تحت أقل ضغط أو تقلّب حراري. ويجب أن تحافظ آلة التغليف العمودي (VFFS) على توصيل حراري ثابت عبر طول فك الإغلاق بالكامل، لتفادي مناطق ذات حرارة مرتفعة جدًّا أو منخفضة جدًّا تُضعف توحّد الإغلاق. وتحدد إعدادات الضغط على آلة التغليف العمودي (VFFS) مدة التلامس (Dwell Time) والتلامس الجزيئي بين طبقات الفيلم. وعلى المشغلين معايرة ضغط آلة التغليف العمودي (VFFS) بدقة للوصول إلى الانصهار الكامل دون سحق العبوة أو إحداث تشوه حراري يُضعف بنية الإغلاق.
تظهر التسريبات في أكياس الوسادة الناتجة عن آلة التعبئة العمودية (VFFS) عادةً بأنماط متوقعة تُرشد التحقيق في السبب الجذري. فالتسرّب المنتظم على طول الختم السفلي يشير إلى الحاجة لضبط درجة حرارة مقبض الختم العرضي في آلة التعبئة العمودية (VFFS)، أو إلى ضرورة تصحيح شد فيلم التغليف عند دخوله الآلة. أما التسريب على الختم الجانبي فيوحي بعدم انتظام قضبان الختم الطولي في آلة التعبئة العمودية (VFFS)، أو بتلوثها، أو باهترائها. وتشير التسريبات المتقطعة إلى تغيرات في خصائص المادة المُعبأة، أو إلى تأثير الرطوبة البيئية على أداء آلة التعبئة العمودية (VFFS)، أو إلى عدم انتظام في أسلوب التشغيل أثناء إجراءات تغيير الأجزاء في آلة التعبئة العمودية (VFFS). أما التسريبات على هيئة ثقوب دقيقة (Pinhole) فهي غالبًا مؤشرٌ على وجود شوائب مجهرية على مقبضَي الختم في آلة التعبئة العمودية (VFFS)، أو على عيوبٍ في الفيلم نفسه لا تستطيع آلة التعبئة العمودية (VFFS) التعويض عنها أثناء الإنتاج.
تتطلب عملية التحقق من سلامة إغلاق أكياس الوسادة إجراء اختبارات منهجية مستقلة عن الفحص البصري. ويتم في اختبار الضغط الهيدروستاتيكي غمر أكياس الوسادة في الماء بينما يراقب مشغل آلة التعبئة العمودية (VFFS) ظهور فقاعات تدل على فشل الإغلاق. ويعتبر هذا الاختبار قاطعًا لتشخيص أعطال آلة التعبئة العمودية، لأنه يُحاكي أسوأ السيناريوهات التي قد تتعرّض فيها الإغلاقات لضغوط ناتجة عن ارتفاع ضغط المنتج أو صدمات حرارية. أما اختبار انخفاض الضغط فيملأ أكياس الوسادة بالهواء عند ضغط معروف، ثم يعزلها ويقيس الانخفاض في الضغط مع مرور الزمن، ما يمكّن المشغلين من قياس معدل التسرب الناتج عن إنتاج آلة التعبئة العمودية. وتوفّر هاتان الطريقتان بيانات موضوعية تساعد في معايرة معايير تشغيل آلة التعبئة العمودية، وتؤكد فعالية الإجراءات التصحيحية قبل استئناف الإنتاج الكامل.
تتراكم الرواسب والأكاسيد وفتات المنتج على فكي الإغلاق في آلة التعبئة الأفقية ذات التغليف المرن (vffs) خلال عمليات الإنتاج الطويلة، ما يؤدي مباشرةً إلى تدنّي جودة الإغلاق والسماح بحدوث تسريبات في أكياس الوسادة. ويُنظَّف سطح الإغلاق في آلة vffs يوميًّا باستخدام فُرَش ناعمة وكحول الإيزوبروبيل لإزالة الملوثات التي تعيق انتقال الحرارة وارتباط الفيلم. وينبغي أن يفحص المشغلان محاذاة فكي الإغلاق في آلة vffs أسبوعيًّا باستخدام مستقيمات دقيقة، للتأكد من أن قضيبي الإغلاق العرضي والإغلاق الجانبي يظلان متوازيين ومستويين. وتشير أنماط البلى على أسطح إغلاق آلة vffs إلى ضرورة استبدال الفكين؛ إذ إن أي تدهور طفيف في السطح حتى في آلة vffs يُسبِّب مشكلات في توزيع الحرارة محليًّا، ما يؤدي إلى ظهور تسريبات في إنتاج أكياس الوسادة. ويضمن الاستبدال المجدول للفكين استمرارية موثوقية آلة vffs ويمنع الانحراف التدريجي في الجودة الذي قد يسمح بظهور التسريبات عبر دفعة إنتاج كاملة.
تدعم معدات آلة التغليف العمودية الحديثة (vffs) ضبط درجة الحرارة بشكل تفصيلي، حيث يستخدم المشغلون مستشعرات معينة المعايرة للتحقق من كمية الحرارة الفعلية المنقولة عبر شفرة الإغلاق طوال دورة التثبيت. وتُظهر بيانات التحليل الحراري الخاصة بآلة التغليف العمودية (vffs) التباين الحراري الذي تخفيه قراءات الثرموستات القياسية. ويجب أن تضمن آلة التغليف العمودية (vffs) ثبات درجة الحرارة ضمن مدى يتراوح بين درجتين وثلاث درجات مئوية عبر عرض خط الإغلاق بالكامل لتفادي النقاط الضعيفة التي تسمح بتسرب أكياس الوسادة. أما التحقق من الضغط في آلة التغليف العمودية (vffs) فيتم باستخدام مقاييس قوة معينة المعايرة لقياس الضغط الفعلي عند نقطة الإغلاق، مما يؤكد أن التآكل الميكانيكي أو الانحراف الهيدروليكي لم يخفض الضغط إلى ما دون الحد المحدد. ويُجرى إعادة معايرة معايير إغلاق آلة التغليف العمودية (vffs) كل ثلاثة أشهر باستخدام فيلم اختباري لضمان بقاء الأداء ضمن المعايير المنشورة. وكثيرٌ من المشغلين يوثقون القيمة المرجعية الأولية لمعايرة آلة التغليف العمودية (vffs) أثناء التشغيل الأولي، ثم ينفذون اختبارات مقارنة لاكتشاف أي تدهور قبل أن يؤدي التسرب إلى إتلاف دفعات المنتج.
ليست جميع تركيبات الفيلم تؤدي أداءً متطابقًا على آلة التغليف العمودي (vffs)، حتى عندما يدّعي الموردون أن خصائصها متكافئة. ويجب أن تشمل فحوصات الفيلم الداخلة، قبل تحميله على آلة التغليف العمودي (vffs) الخاصة بك، التحقق من انتظام السُمك وسلامة الطبقة المُطلية وتركيب الراتنج. إذ يؤدي عدم انتظام سُمك الفيلم إلى تركيز ضغط الإغلاق في آلة التغليف العمودي (vffs) على المناطق الرقيقة، ما يولّد حرارة موضعية واحتمال حدوث اختراقٍ حراري يؤدي إلى تسربات في أكياس الوسادة. وقد يؤدي استخدام فيلم البولي إيثيلين الملائم لمدى حراري معين لآلة تغليف عمودي (vffs) إلى أداء ضعيف عند تشغيله على معدات مُعايرة وفق ملف حراري مختلف قليلًا. وعليه، يجب أن يقوم المشغلون باختبارات مقاومة الإغلاق على دفعات الفيلم الجديدة باستخدام نفس آلة التغليف العمودي (vffs) التي ستُستخدم في الإنتاج، لتحديد المعايير المرجعية الأساسية الخاصة بتلك المادة بالذات. ويمنع هذا النهج القائم على الاختبار قبل الإنتاج اكتشاف مشكلات في سلامة الإغلاق فقط بعد شحن آلاف أكياس الوسادة المسربة.
تتوقف درجة الحرارة المناسبة لجهازك لتعبئة الأكياس الوسادية (vffs) على نوع فيلم التغليف المستخدم، ولكنها تتراوح عادةً بين ١٢٠ و١٦٠ درجة مئوية للأفلام المصنوعة من البولي إيثيلين. ويوفّر مورّد جهازك لتعبئة الأكياس الوسادية (vffs) ورقة مواصفات توضح النطاق الحراري الموصى به لنوع جهازك ولنوع الفيلم المستخدم. ابدأ تشغيل جهازك لتعبئة الأكياس الوسادية (vffs) عند الطرف الأدنى من هذا النطاق، ثم زِد درجة الحرارة تدريجيًّا مع مراقبة قوة الإغلاق باستخدام اختبارات السحب (peel tests)، للتأكد من أن جهازك لتعبئة الأكياس الوسادية (vffs) يحقّق الانصهار الكامل دون إتلاف الفيلم. سجّل درجة الحرارة المثلى لجهازك لتعبئة الأكياس الوسادية (vffs) التي تُنتج إغلاقاتٍ متسقة وخالية من التسرب لمزيج المواد المحدّد الذي تستخدمه، ثم وثّق هذه الإعدادات للحفاظ على الاتساق أثناء الإنتاج وعند تغيّر المشغلين.
التنظيف اليومي لأفواه الختم في جهاز التعبئة العمودي (vffs) أثناء الإنتاج يزيل الرواسب المتراكمة التي تُضعف جودة الختم وتسبب تسربًا في أكياس الوسادة. ويعتمد التكرار المطلوب لهذا التنظيف على نوع المنتج الذي تُعبئه جهاز vffs؛ إذ تتطلب المنتجات اللزجة أو تلك التي تُنتج غبارًا تنظيفًا أكثر تكرارًا لأفواه الختم مقارنةً بالمنتجات الجافة. وينبغي فحص أفواه الختم في جهاز vffs في كل وردية للبحث عن أي تراكم مرئي، ويجب إجراء التنظيف فور ملاحظة أي تغير في اللون أو انخفاض في جودة الختم. أما التنظيف العميق الشهري، فيُجرى بعد إطفاء جهاز vffs تمامًا، وهو يسمح بفحص دقيق للكشف عن أي تآكل أو تلف لا يمكن اكتشافه عبر عمليات الصيانة اليومية الروتينية. وكثيرٌ من المشغلين يحددون استبدال أفواه الختم في جهاز vffs كل ثلاثة أشهر حتى لو بدا التآكل المرئي ضئيلًا، ويعتبرون ذلك استثمارًا وقائيًّا يلغي مخاطر التسرب الناتجة عن التدهور التدريجي لسطح الأفواه.
يُسبِّب الفيلم ذي السُمك المتغيِّر تحدياتٍ كبيرةً لجهاز التغليف العمودي (vffs)، لأنَّ ضغط الإغلاق المركَّز على المناطق الرقيقة قد يؤدي إلى اختراقٍ حراري أو إغلاقاتٍ ضعيفة تتسرب منها المحتويات في أكياس الوسادة. وقد لا ينتج جهاز التغليف العمودي (vffs) أكياسًا مغلقةً بشكلٍ موثوقٍ وباتساقٍ عندما يتجاوز تغيُّر سُمك الفيلم المواصفات المحددة من قِبل الشركة المصنِّعة. ولذلك، قبل البدء باستخدام فيلمٍ جديد في خط الإنتاج، يجب إجراء اختباراتٍ لقوة الإغلاق باستخدام جهاز التغليف العمودي (vffs) للتأكد من أنَّ تغيُّر السُمك لا يزال ضمن الحدود المقبولة. وإذا ظهرت مشكلاتٌ في الجودة، فكُن مستعدًّا لطلب فيلمٍ من مورِّدك يتمتَّع بمواصفاتٍ أضيق فيما يتعلَّق بالسُمك، أو قُم بتعديل ضغط ودرجة حرارة جهاز التغليف العمودي (vffs) إن كانت إمكانية التعويض متاحةً في معداتك. وبعض طرازات أجهزة التغليف العمودي (vffs) المتطوِّرة تتضمَّن أنظمة إغلاق تكيفيةً تُجري تعديلاتٍ على المعايير في الوقت الفعلي، لكن المعدات القياسية لأجهزة التغليف العمودي (vffs) تتطلَّب موادًا متجانسةً لإنتاج أكياس وسادة خاليةً من التسرب باستمرار.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

