 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/25
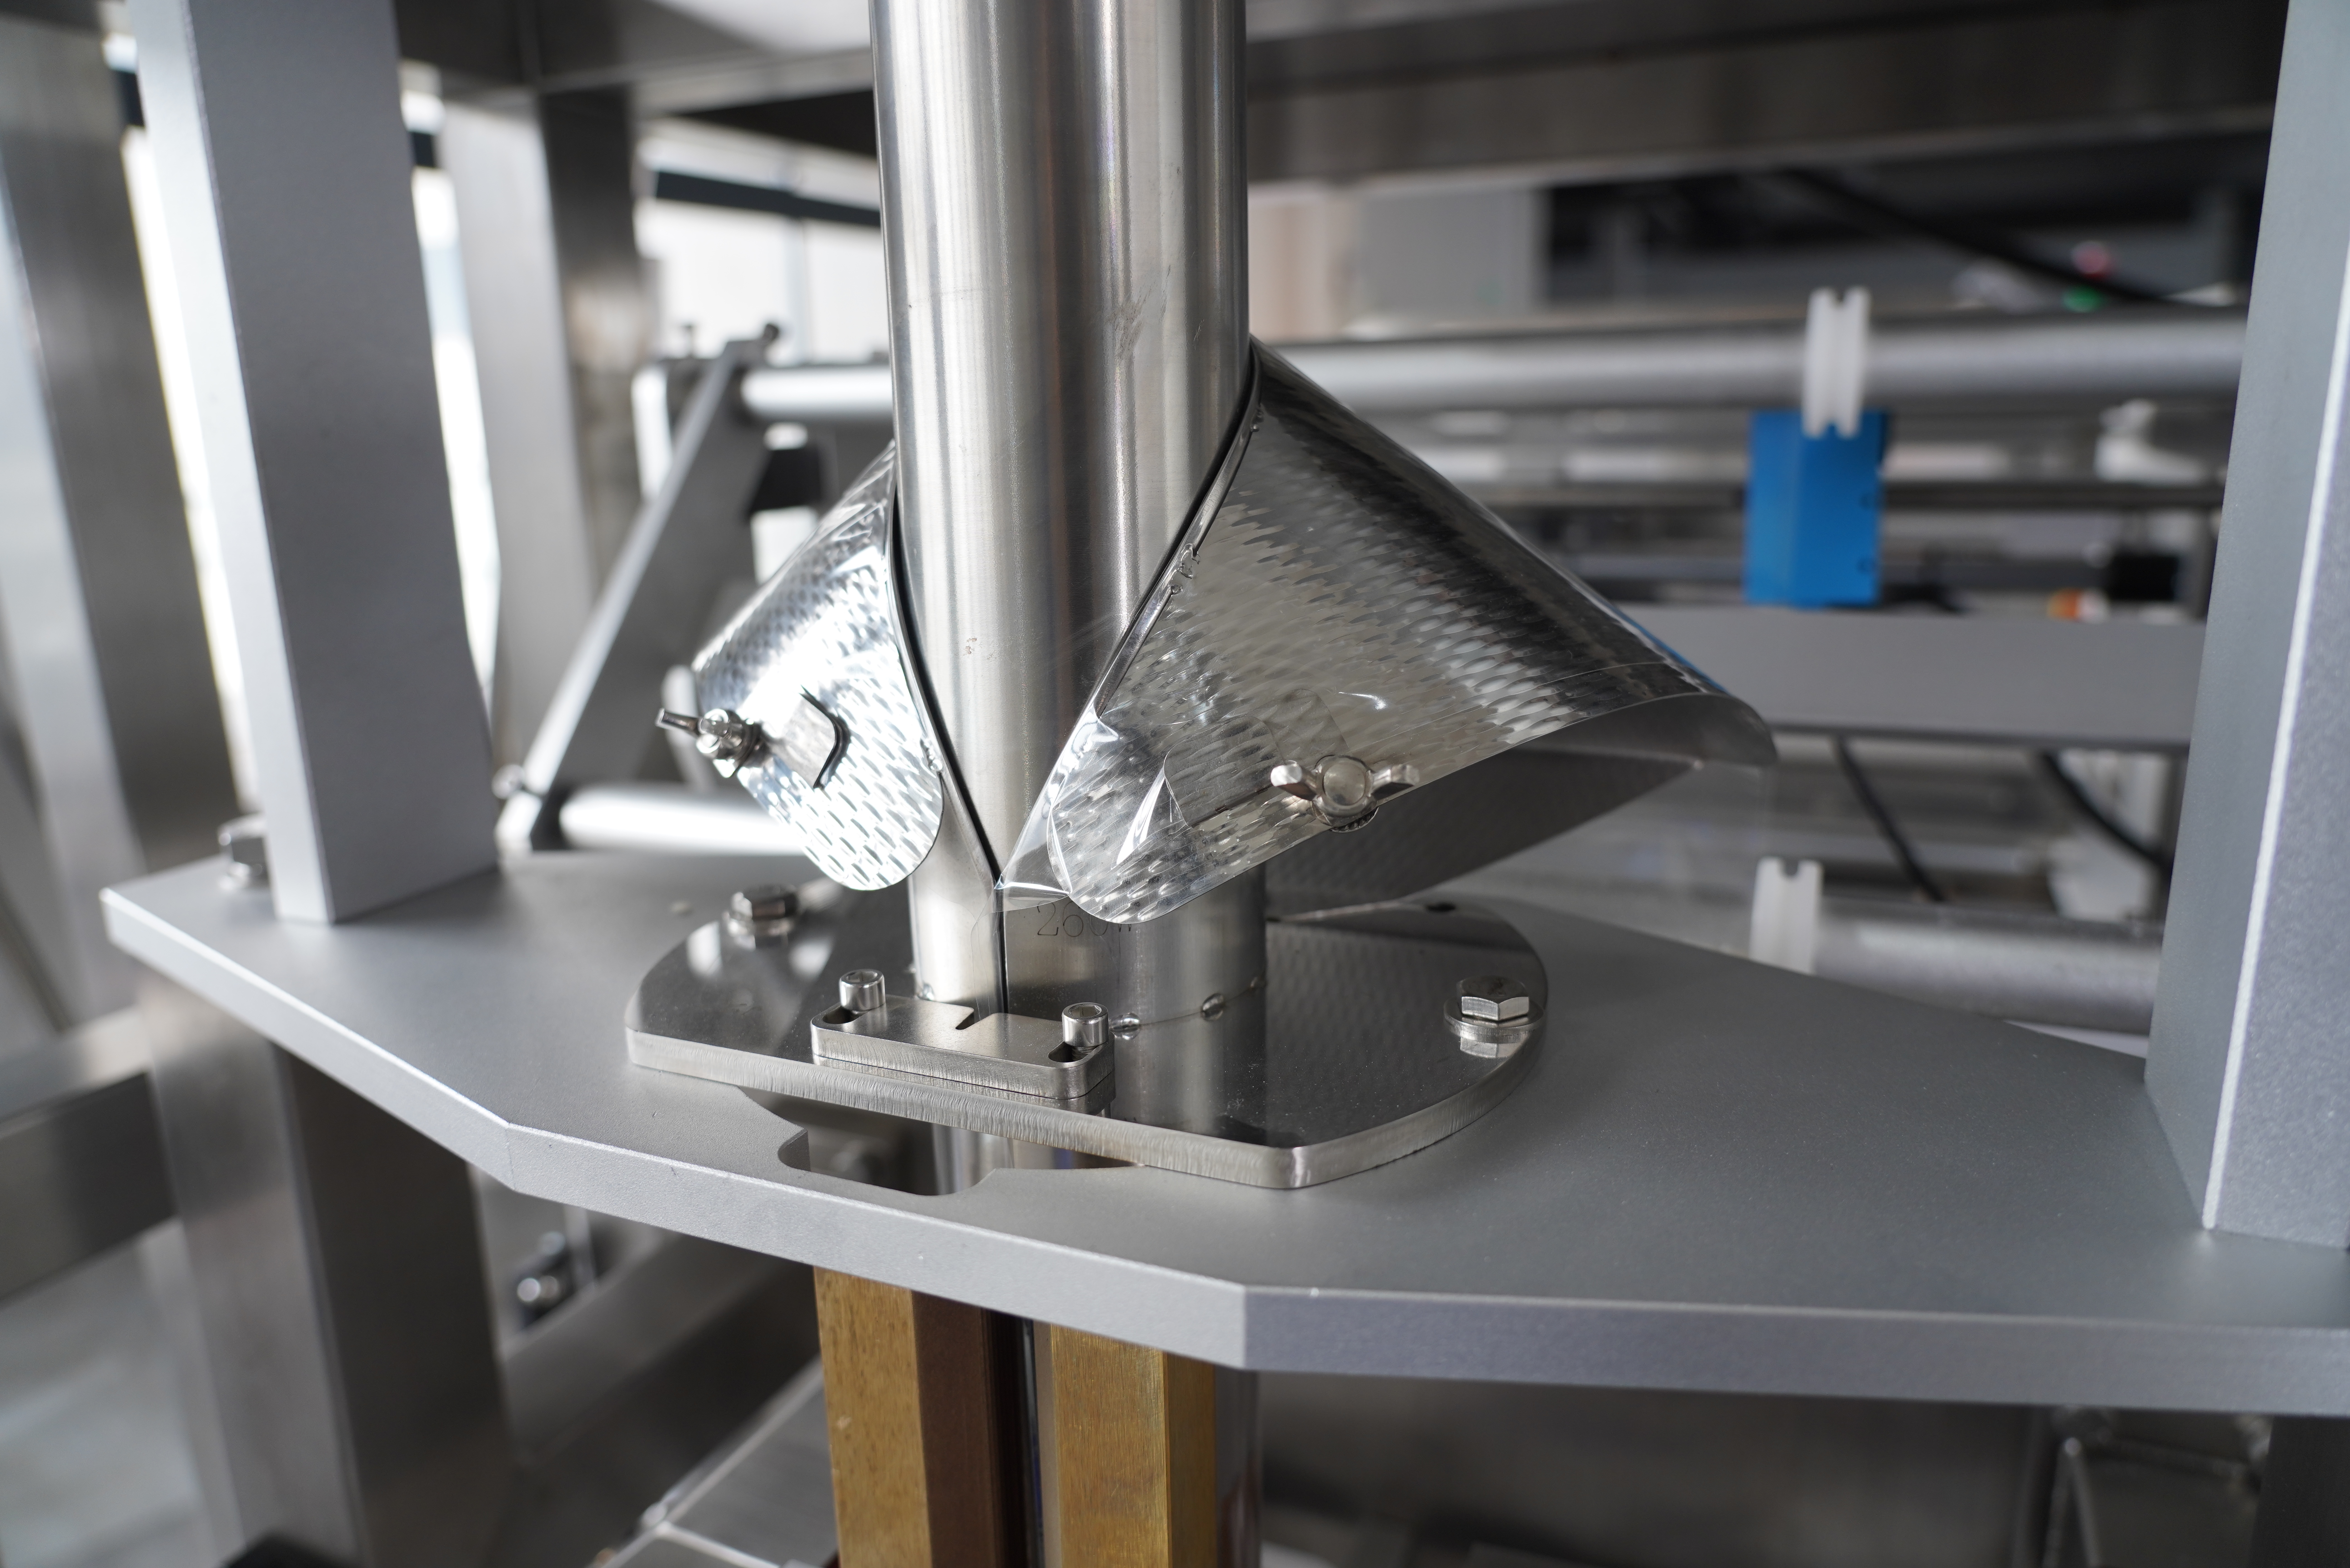
Tyynypussien vuodot ovat yksi kalleimmista haasteista nykyaikaisissa pakkaustoiminnoissa, ja niiden juurisyy on usein väärässä asennuksessa tai huollossa. vffs machine joiden avulla niitä valmistetaan. Kun VFFS-kone ei pysty ylläpitämään johdonmukaista tiukkuutta, seuraukset leviävät koko toimitusketjuun: tuotteet pilvenevät, asiakkaat valittavat, sääntelyvaatimukset rikkoutuvat ja brändin maine kärsii. Tyynypussien vuotojen estämiseen vaaditaan laajaa tietoa tiukkuuden lämpötilasäädöstä, painekalibroinnista, materiaaliyhteensopivuudesta ja VFFS-koneen erityisiin huoltoprotokolliin.
VFFS-kone toimii tarkasti koordinoituna muotoilu-, täyttö- ja sulkuvaiheiden sarjana, jossa jokaisessa vaiheessa vaaditaan tarkkaa parametrien yhdenmukaisuutta vuotomattomien tyynypussien tuottamiseksi. Kun mikä tahansa komponentti poikkeaa määritellystä, tiivistysten epäonnistuminen on välttämätöntä. Tässä oppaassa käsitellään tyynypussien tiivistysten eheyteen vaikuttavia kriittisiä tekijöitä, menetelmiä, joilla vuotojen lähteet voidaan tunnistaa varhain, sekä toimenpiteitä, joita käyttäjät ja huoltotiimit käyttävät saavuttaakseen johdonmukaisen ja luotettavan tuotannon nykyaikaisilla VFFS-koneilla.
VFFS-kone muodostaa tyynypussit pystysuuntaisella kalvonsyöttöllä, vaakasuoralla poikkisealauksella pohjareunaa pitkin ja pituussuuntaisella seinämänsealauksella molempia pystysuoria sivuja pitkin. Jokaisen sealauksen on saavutettava molekyylibondaus kalvokerrosten välillä, jotta muodostuu ilmatiukka este. VFFS-kone käyttää tarkasti kalibroitua lämpöä ja painetta sulattaakseen yhteensopivia polymeerihartseja, jolloin ne sulautuvat pysyvästi yhteen. Jos VFFS-koneen lämpöasetus on liian alhainen, sealaus jää kesken ja mikroporuus mahdollistaa tuotteen vuodon. Toisaalta liiallinen lämpö VFFS-koneessa aiheuttaa kalvon hajoamista, haurastumista ja jännityspisteiden murtumia käsittelyn aikana.
Jokainen VFFS-koneen malli toimii tiukasti määritellyn lämpöalueen sisällä optimaalisen sulkeutumisen varmistamiseksi. Kalvon materiaalin sulamispiste määrittää vähimmäislämmön, joka vaaditaan; riittämätön VFFS-koneen lämpötila tuottaa heikkoja sulkuja, jotka vuotavat jopa vähäisessä paineessa tai lämpötilan vaihtelussa. VFFS-koneen on säilytettävä tasainen lämmönanto koko sulkuhampaan pituudelta, estäen kuumat tai kylmät alueet, jotka heikentävät sulun yhtenäisyyttä. VFFS-koneen paineasetukset määrittävät seisonta-ajan ja molekulaarisen kontaktin kalvokerrosten välillä. Käyttäjien on säädettävä VFFS-koneen painetta saavuttaakseen täydellisen sulautumisen ilman pakkausaineen puristumista tai lämmön aiheuttamaa vääristymää, joka heikentää sulun rakennetta.
Vuodon vuotokohdat tyynypussien pohjassa, jotka johtuvat VFFS-koneesta, ilmenevät yleensä ennustettavissa olevina kuvioina, jotka ohjaavat juurisyytutkimusta. Tasainen vuoto pohjatummassa viittaa siihen, että VFFS-koneen poikittaissulkuhampaan lämpötilaa on säädettävä tai että VFFS-koneen kalvon syöttöjännitystä on korjattava. Sivusulun vuodot viittaavat siihen, että VFFS-koneen pituussulkuvarret ovat epäkohdassa, saastuneita tai kuluneita. Satunnaiset vuodot viittaavat materiaalin vaihteluun, ympäristön kosteuteen, joka vaikuttaa VFFS-koneen suorituskykyyn, tai epätasaiseen käyttäjän toimintatapaan VFFS-koneen vaihtoprosessien aikana. Neulanpään kokoiset vuodot viittaavat usein siihen, että VFFS-koneen sulkuhammastaan löytyy mikroskooppista likaa tai että itse kalvo sisältää puutteita, joita VFFS-kone ei pysty kompensoimaan tuotannossa.
Tyynypussien tiukkuuden tarkistaminen vaatii systemaattista testausta, joka on riippumaton visuaalisesta tarkastuksesta. Hydrostaattisessa testissä tyynypussit upotetaan veteen, ja VFFS-koneen käyttäjä seuraa mahdollisten kuplien muodostumista, mikä viittaa tiukkuuden epäonnistumiseen. Tämä testi on ratkaiseva VFFS-koneen vianetsinnässä, koska se simuloi pahimpia mahdollisia tilanteita, joissa tuotteen paineistuminen tai lämpötilan äkillinen muutos rasittavat tiukkuutta. Paineen laskutestissä tyynypussit täytetään ilmalla tiettyyn paineeseen, eristetään ja mitataan painehäviötä ajan mittaan, mikä mahdollistaa vuodon nopeuden mittaamisen VFFS-koneen tuotannosta. Molemmat menetelmät tuottavat objektiivisia tietoja, jotka auttavat VFFS-koneen parametrien kalibroinnissa ja varmistavat korjaavien toimenpiteiden tehokkuuden ennen täyden tuotannon käynnistämistä.
VFFS-koneen tiivistyspuristimet kertyvät jäämää, hapettumista ja tuotteen epäpuhtauksia pitkien tuotantokausien aikana, mikä heikentää suoraan tiivistystä ja mahdollistaa vuotoja tyynypussien tiukkuudessa. VFFS-koneen tiivistyspintojen päivittäinen puhdistus pehmeillä harjoilla ja isoproppylialkoholilla poistaa epäpuhtauksia, jotka häiritsevät lämmön siirtymistä ja kalvon liimaamista. Käyttäjien tulee tarkistaa VFFS-koneen puristinten sijoittuminen viikoittain tarkkuustasasälellä varmistaakseen, että sekä poikittaistiivistys- että sivutiivistyspuikot pysyvät yhdensuuntaisina ja tasaisina. Kuluma-alueet VFFS-koneen tiivistyspinnoilla osoittavat puristinten vaihtotarpeen; jopa pieni pinnan heikkeneminen VFFS-koneessa aiheuttaa paikallisesti epätasaisen lämmön jakautumisen, mikä johtaa vuotoihin tyynypussituotannossa. Aikataulutettu puristinten vaihto säilyttää VFFS-koneen luotettavuuden ja estää vähituisen laadun heikkenemisen, joka mahdollistaa vuotojen ilmestymisen koko tuotantoseriassa.
Moderni VFFS-koneen laitteisto tukee lämpötilaprofiilointia, jossa käyttäjät käyttävät kalibroituja antureita varmistaakseen todellisen lämmön toimituksen koko sulkuhampaan koko sulkuajan ajan. VFFS-koneen profiilidata paljastaa lämpötilagradientit, joita raakat termostaattilukemat peittävät. VFFS-koneen on toimitettava tasainen lämpötila koko sulun leveydelle ±2–3 °C:n tarkkuudella estääkseen heikkojen kohtien syntyminen, jotka mahdollistavat tyynypussien vuodot. Painon validointi VFFS-koneessa vaatii kalibroituja voimamittareita, jotka mittaavat todellista puristusta sulkukohdassa ja vahvistavat, ettei mekaaninen kuluminen tai hydrauliikkaan liittyvä paineen heilahtelu ole alentanut painetta määritellyn tason alapuolelle. VFFS-koneen sulkuparametrien neljännesvuosittainen uudelleenkalibrointi testikalvolla varmistaa, että kone säilyttää julkaistut suorituskykyvaatimukset. Monet käyttäjät dokumentoivat VFFS-koneensa kalibrointiperustason käyttöönoton yhteydessä ja suorittavat sen jälkeen vertailutestejä havaitakseen suorituskyvyn heikkenemisen ennen kuin vuodot vaarantavat tuoteerät.
Kaikki kalvomuodostukset eivät toimi samalla tavalla VFFS-koneessa, vaikka toimittajat väittäisivätkin niiden omaavan vastaavia ominaisuuksia. Kalvon tulevan tuotteen tarkastus ennen sen asentamista VFFS-koneeseen on varmistettava paksuuden tasaisuus, pinnoituksen eheys ja hartsin koostumus. Epätasaisen paksuiset kalvot aiheuttavat VFFS-koneen sinistyspaineen keskittymisen ohuille alueille, mikä synnyttää paikallista lämpöä ja mahdollisia läpisyöntiä, joista muodostuu vuotoja tyynypussiin. Polyeteenikalvo, joka soveltuu yhden VFFS-koneen lämpöalueelle, saattaa toimia huonosti laitteissa, jotka on kalibroitu hieman erilaisille lämpöprofiileille. Käyttäjien on suoritettava sinistyslujuustestejä uusilla kalvoerillä käyttäen samaa VFFS-konetta, jolla tuotanto suoritetaan, jotta voidaan määrittää perusparametrit kyseiselle materiaalille. Tämä testaus ennen tuotannon aloittamista estää tilanteen, jossa sinistysten eheysongelmia havaitaan vasta silloin, kun tuhansia vuotavia tyynypusseja on jo toimitettu.
Oikea lämpötila vffs-koneellesi riippuu käytetystä kalvomateriaalista, mutta polyeteenikalvoille se on yleensä 120–160 astetta Celsius-asteikolla. Vffs-koneesi toimittaja antaa teknisen tiedotuslomakkeen, jossa ilmoitetaan suositeltava lämpötila-alue tiettyyn malliisi ja kalvotyyppiisi. Aseta vffs-koneesi lämpötila alimmalle alueelle ja lisää sitä asteikollisesti, kunnes sulkeutumislujuutta testataan irrottamalla (peel-testi), varmistaen, että vffs-koneesi tuottaa täydellisen sulkeutumisen ilman kalvon vahingoittamista. Merkitse muistiin optimaalinen vffs-koneen lämpötila, joka tuottaa johdonmukaisia ja vuotamattomia sulkeutumia tiettyyn materiaaliyhdistelmääsi, ja dokumentoi tämä asetus tuotannon johdonmukaisuuden ja käyttäjävaihtojen varmistamiseksi.
Päivittäinen VFFS-koneen sulkuhampaiden puhdistus tuotannon aikana poistaa kertynyttä jäännöstä, joka heikentää sulkujen laatua ja aiheuttaa vuotoja tyynykasseihin. Puhdistustiukkuus riippuu VFFS-koneen tuotetyypistä; tahmeat tai jauheita tuottavat tuotteet vaativat useammin VFFS-koneen hammaspuhdistusta kuin kuivat tuotteet. Tarkista VFFS-koneen hampaat jokaisen työvuoron aikana näkyvän saastumisen varalta ja puhdista ne välittömästi, jos huomaat värimuutoksia tai heikentyneen sulun laadun. Kuukausittainen syväpuhdistus VFFS-koneen ollessa sammutettuna mahdollistaa tarkemman tarkastuksen kulumasta tai vaurioista, joita tavallisella päivittäisellä huollolla ei voida havaita. Monet käyttäjät vaihtavat VFFS-koneen hampaat neljännesvuosittain, vaikka näkyvää kulumaakin ei olisi, koska he pitävät tätä ennaltaehkäisevänä sijoituksena, joka poistaa vuotoriskin hitaasta pinnan kulmasta.
Paksuusmuuttuva kalvo aiheuttaa merkittäviä haasteita vffs-koneellasi, koska tiukennuspaineen keskittyminen ohuille alueille voi aiheuttaa läpipolkumisia tai heikkoja tiukennuksia, jotka vuotavat tyynypussien sisällä. Vffs-koneesi ei välttämättä tuota luotettavasti yhtenäisesti tiukennettuja pusseja, kun kalvon paksuus vaihtelee valmistajan määrittelemien tarkkuusvaatimusten ulkopuolella. Ennen kuin otat uuden kalvon tuotantoon, suorita tiukennuslujuustestejä vffs-koneellasi varmistaaksesi, että paksuusvaihtelu pysyy hyväksyttävissä toleransseissa. Jos laatuongelmia ilmenee, harkitse kalvon tilaamista toimittajaltasi tiukemmillä paksuusvaatimuksilla tai säädä vffs-koneesi paine- ja lämpötilaparametrejä, jos laitteistosi tukee tällaista kompensointia. Jotkin edistyneet vffs-koneiden mallit sisältävät sopeutuvia tiukennusjärjestelmiä, jotka säätävät parametrejä reaaliajassa, mutta tavallisissa vffs-koneissa tarvitaan yhtenäistä materiaalia, jotta tyynypussit olisivat luotettavasti vuotamattomia.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

