 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/22
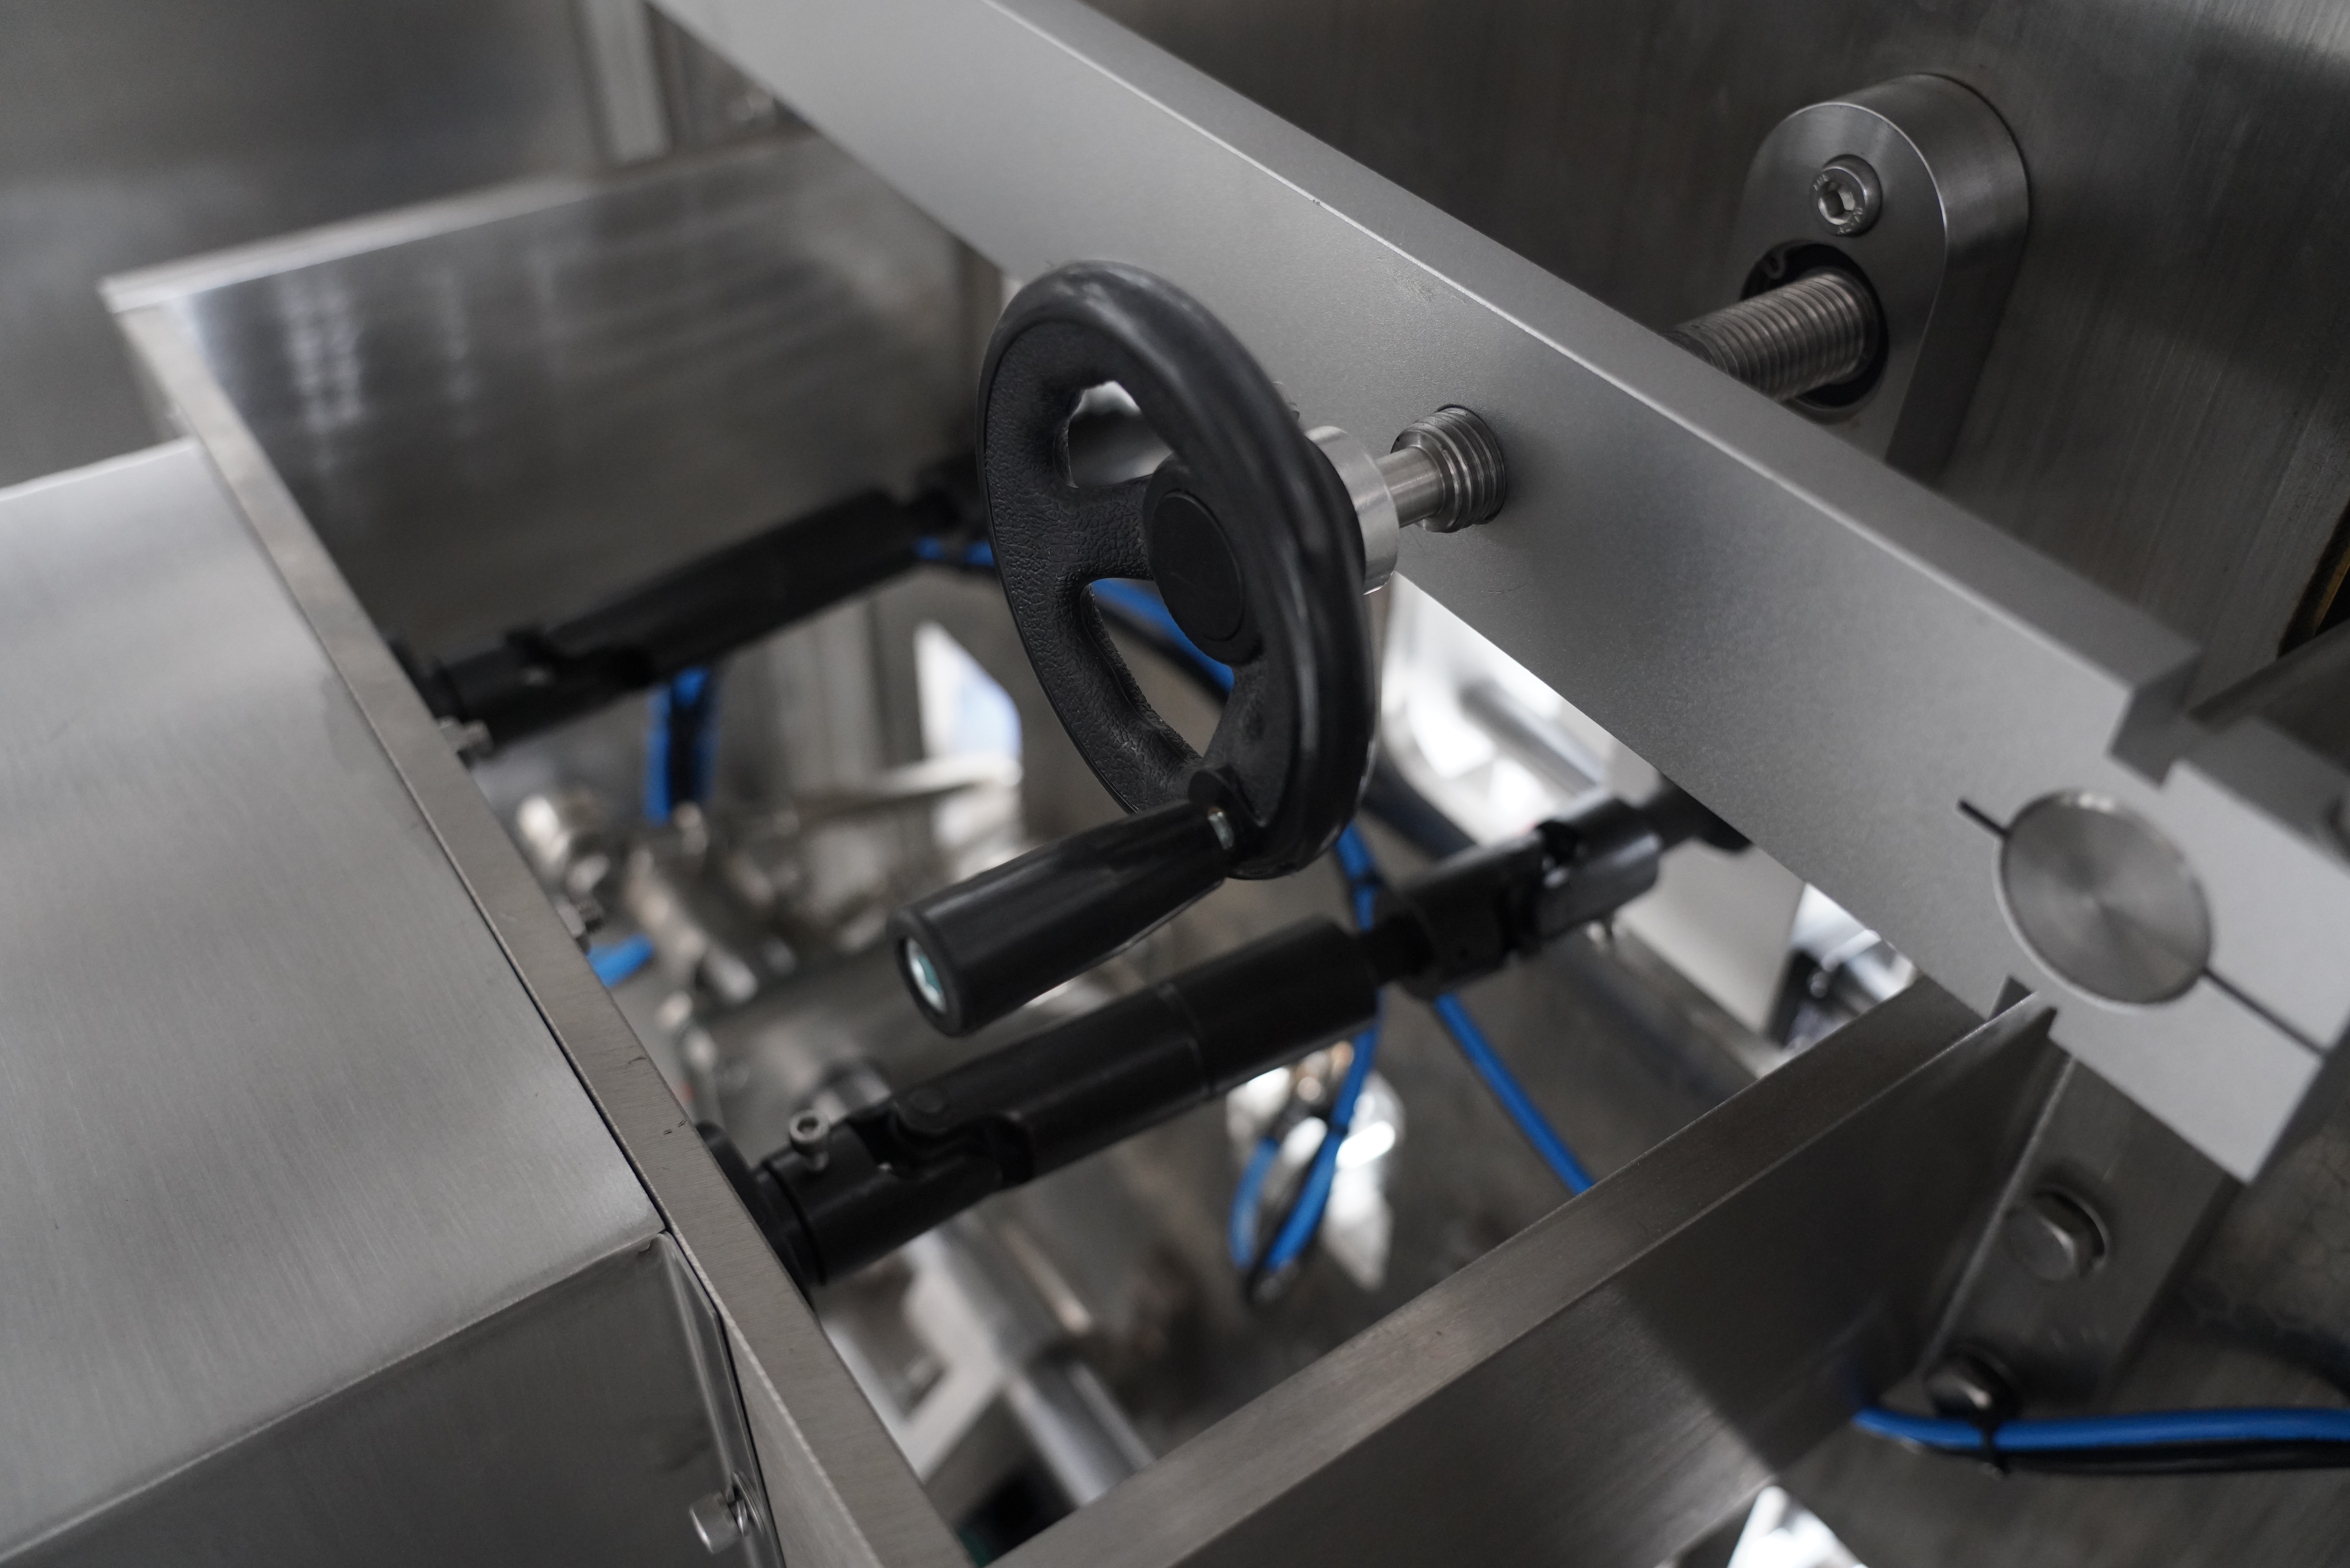
Navpični vrečkarski stroj je bistvena oprema za sodobne operacije pakiranja in zagotavlja hitrost ter učinkovitost na proizvodnih linijah v različnih panogah. Vendar je stalna kakovost tesnjenja povsem odvisna od pravilnih vzdrževalnih postopkov. Razumevanje načina vzdrževanja navpičnega vrečkarskega stroja zagotavlja, da vaša oprema proizvaja zanesljive in varne embalaže ter hkrati zmanjšuje izostanke in draga popravila. Redno vzdrževanje ščiti vašo naložbo in ohranja visoke standarde kakovosti izdelkov.
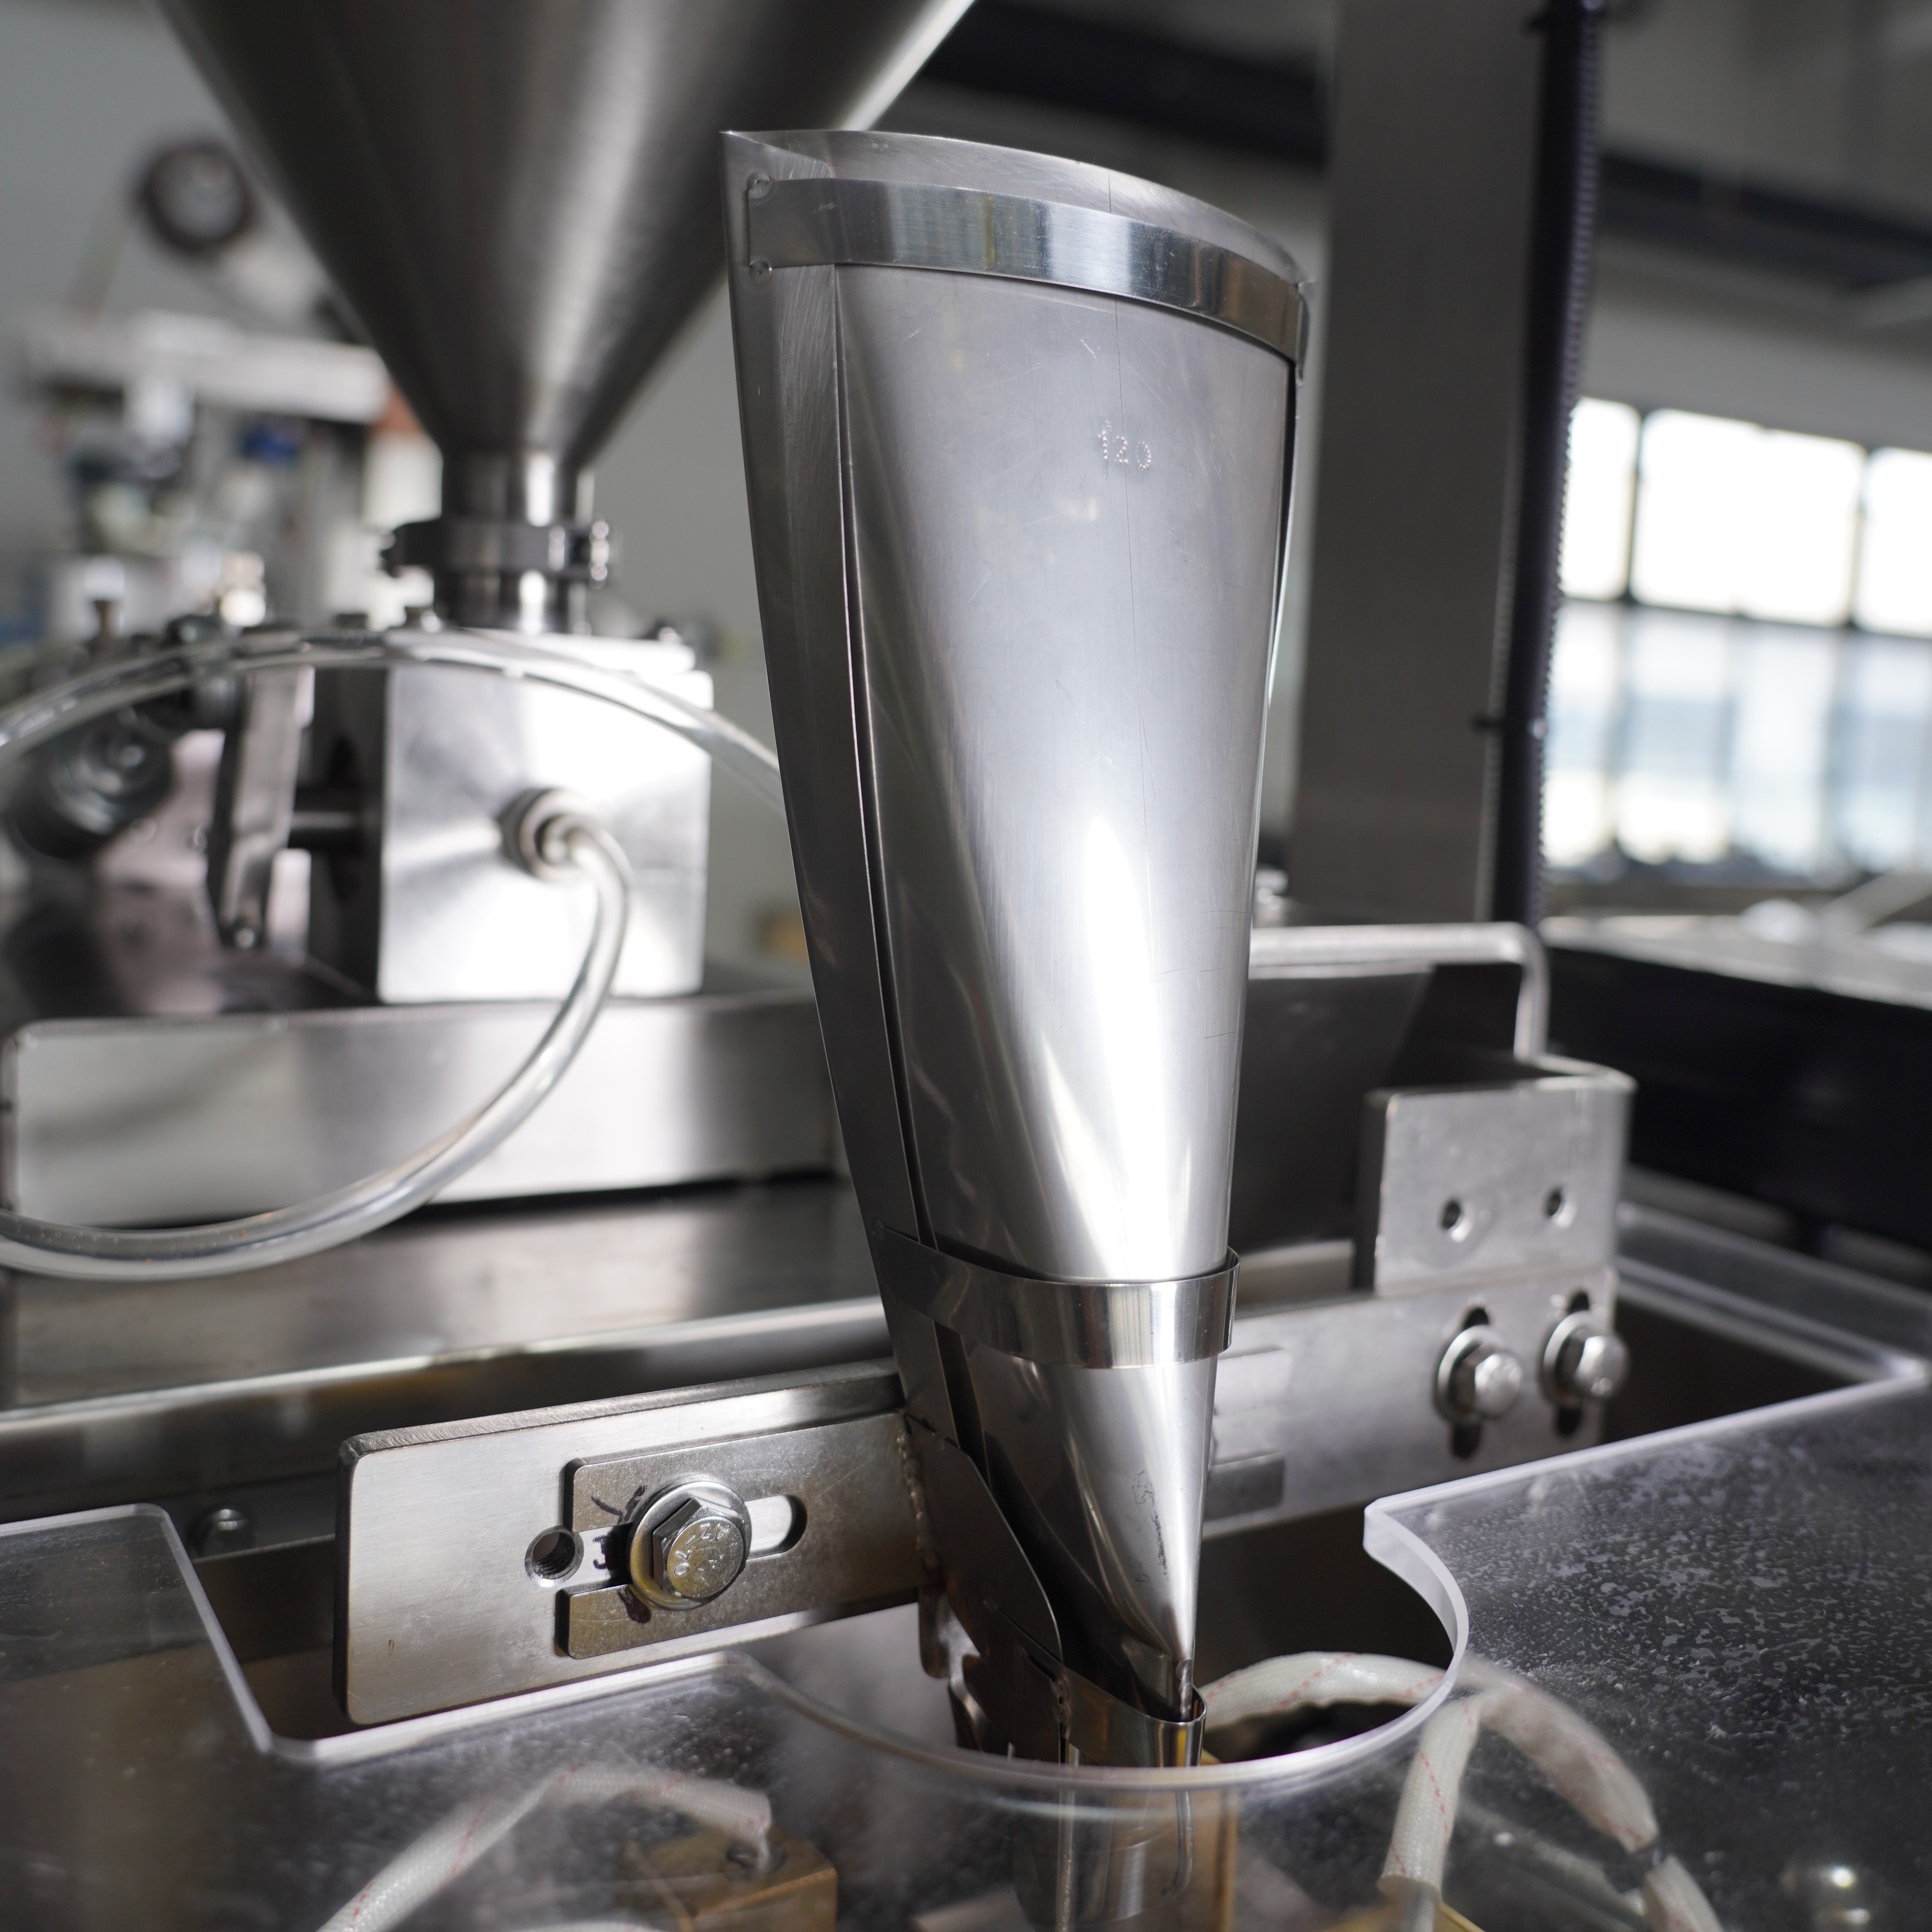
Integriteta zapiranja je temelj uspešnega pakiranja. Če navpični vrečkarski stroj ne ohranja ustrezne temperature, tlaka ali poravnave pri zapiranju, se kakovost izdelka hitro poslabša. Stroški ponovnega obdelovanja, pritožb strank in regulativnih težav presegajo skromne naložbe v preventivno vzdrževanje. Vsak operater navpičnega vrečkarskega stroja in vsak vodja vzdrževanja mora obvladati osnove skrbi za opremo, da ostane konkurenčen in skladen z zakonodajo.
Na začetku vsake izmenjave pregledajte svoj navpični vrečkarski stroj za vidne delce umazanije, ostanki folije ali nabiranje materiala okoli komponent za toplotno zapiranje. Nabrani plastični drobci, prašek ali lepilni ostanki takoj poslabšajo kakovost zapiranja. Uporabite mehko krtačko ali stisnjeno zrak za nežno odstranitev umazanije s toplotnih zapiralnih klešč, transportnih trakov in dovodnih mehanizmov. Nikoli ne uporabljajte abrazivnih orodij, ki bi poškodovala natančne površine vašega navpičnega vrečkarskega stroja.
Posebno pozornost namenite poti folije, kjer se material ovija okoli vodilnih valjčkov in napetostnih koles. Počasno premikanje materiala povzroča trenje, kar vpliva na položaj folije in končno na natančnost zatesnitve. Dnevno čiščenje teh območij na vašem navpičnem vrečkarskem stroju preprečuje odmik zmogljivosti, ki se nabira v teku tednov. Vizualne preglede zapišite v preprost dnevnik, da prepoznate nastajajoče vzorce, preden povzročijo ustavitev proizvodnje.
Tesilne klešče na navpičnem vrečkarskem stroju vsak cikel izkušajo ekstremno toplotno cikliranje in mehanske obremenitve. Preverite jih za površinsko razgradnjo, razpoke ali neenakomerno obrabo, ki kažejo na težave z razporeditvijo toplote. Okvarjene tesilne klešče neposredno povzročajo šibke ali neenakomerne zatesnitve. Temperaturni senzorji na sodobnih navpičnih vrečkarskih enotah pomagajo spremljati delovanje klešč, vendar ostaja vizualni pregled ključnega pomena za zaznavo zgodnje razgradnje.
Grelni elementi na navpičnem vrečkarskem stroju se v času obrabljajo predvidljivo. Med obdobji mirovanja preverite temperaturo zatesitve z infrardečim termometrom. Zmanjšanje temperature pod proizvajalčeve specifikacije kaže na obrabo grelnih elementov. Če vaš navpični vrečkarski stroj kaže stalno zniževanje temperature, kljub nespremenjenim nastavitvam regulatorja, načrtujte zamenjavo elementov, preden se število nezadostnih zatesitev poveča. Ta preventivni pristop varčuje z izdelovalnimi urami in ohranja kakovost izdelkov.
Navpični vrečkarski stroj temelji na treh ključnih parametrih zatesitve: temperaturi, tlaku in času zatesitve. Tlak pomeni silo, s katero klešče za zatesitev stisnejo plasti folije skupaj. V času se hidravlični ali pnevmatski sistemi izgubijo doslednost tlaka, kar oslabi zatesitve. Mesečni preverki tlaka z manometrom zagotavljajo, da vaš navpični vrečkarski stroj ostaja znotraj proizvajalčevih specifikacij. Tlak počasi prilagajajte in osnovne vrednosti zapišite za kasnejšo referenco.
Čas zadrževanja je trajanje, koliko časa ostanejo tesnilne klešče zaprte na vsakem paketu. Ko se hitrost transportnega traku poveča brez ustrezne prilagoditve časa zadrževanja, se kakovost tesnil poslabša na vašem navpičnem vrečkarskem stroju. Večina sodobnih navpičnih vrečkarskih naprav elektronsko povezuje ta parametra, starejši modeli pa zahtevajo ročno sinhronizacijo. Preverite delovni priročnik vašega navpičnega vrečkarskega stroja, da določite pravilen čas zadrževanja za debelino vaše folije in temperaturo tesnjenja.
Folija mora popolnoma sredinsko potekati skozi vhodni mehanizem vašega navpičnega vrečkarskega stroja, da se zagotovi enotna postavitev in širina tesnil. Nepravilno poravnana folija povzroči oslabitev robnih tesnil ali pa sredinska tesnila ne zadenejo predvidene cone prekrivanja. Uporabite nastavljive vodilke za centriranje vhodne folije in jih nato zaklenite na mestu. Četrtletno preverjanje preprečuje odmikanje folije, ki povzroča postopno poslabšanje tesnil med celotnim proizvodnim ciklom na vašem navpičnem vrečkarskem stroju.
Napetost filma vpliva tako na sledenje kot na stik tesnila. Prevelika napetost raztegne material in zmanjša trdnost vezave; premajhna napetost omogoča trepetanje in nepravilno poravnavo. Mehanični sistemi za nastavitev napetosti na navpičnih vrečkarskih strojih običajno vključujejo valjke z vzmetnim nastavkom, ki s časom – že po nekaj mesecih obratovanja – izgubijo učinkovitost. Nastavitve napetosti je treba mesečno preverjati glede na proizvajalčeve specifikacije. Ponovna nastavitev napetosti pogosto obnovi enotnost tesnjenja, kadar navpični vrečkarski stroj začne proizvajati pakete z nizko kakovostjo tesnjenja, kljub stabilnim meritvam temperature in tlaka.
Vsak sestavni del navpičnega vrečkarskega stroja ima predvidljivo življenjsko dobo. Za določitev intervalov zamenjave grelnih elementov, pokrovcev tesnilnih čeljusti, transportnih trakov in ležajskih sklopov se sklicujte na priročnik za vašo opremo. Pokrovce tesnilnih čeljusti navpičnega vrečkarskega stroja je običajno treba zamenjati vsakih 6 do 12 mesecev, odvisno od proizvodne količine in vrste folije. Načrtovanje zamenjav med načrtovanimi prekinitvami obratovanja preprečuje nujne okvare, ki motijo celotne proizvodne urnike.
Ležajski sklopi in gonilni sestavni deli zahtevajo redno mazanje, primerno za konkretno zasnovo vašega navpičnega vrečkarskega stroja. Uporabljajte izključno priporočena mazila, da izognete kemičnim reakcijam z materiali folije ali lepili. Prekomerno mazanje privlači prah in pospešuje obrabo ležajev, premalo mazanja pa povzroča trenje in napačno poravnavo tesnil. Za točne točke mazanja, pogostost in specifikacije izdelkov se sklicujte na priročnik za vaš navpični vrečkarski stroj. Ustanovite četrtletni grafik mazanja in dokumentirajte vse servisne vnose.
Električni ogrevalni sistem na navpičnem vrečkarskem stroju postopoma propada, zato je izguba zmogljivosti lahko težko opaziti, dokler ne odpovejo tesnila. Uvedite četrtletne postopke preslikave temperature, pri katerih merite izhodno moč ogrevalnih elementov na več točkah na tesnilnih kleščah. Neenakomerna ogrevana področja kažejo na začetek odpovedi ogrevalnih elementov. Ogrevalne elemente zamenjajte proaktivno, ko preslikava pokaže poslabšanje, namesto da bi čakali na popolno odpoved, ki pokvari celotne serije izdelkov na vašem navpičnem vrečkarskem stroju.
Stabilnost napajalnega napetostnega vira vpliva na navpična vrečkarska naprava natančnost nadzora in enakomernost ogrevanja. Nihanja napetosti povzročajo temperaturne spremembe, ki ogrozijo tesnjenje. Če se v vaši obrati pojavljajo nestabilnosti napetosti, investirajte v opremo za regulacijo napetosti. Poleg tega vsak četrtletje preverite vse električne priključke za korozijo ali razrahljanost, saj to zmanjšuje učinkovitost ogrevalnih elementov in povzroča temperaturne neenakomernosti po celotni površini tesnjenja na vašem navpičnem vrečkarskem stroju.
Pokrovi za tesnilne čeljusti na navpičnem vrečkarskem stroju običajno trajajo 6 do 12 mesecev pri normalnih proizvodnih razmerah. Interval zamenjave je odvisen od dnevne proizvodne količine, vrste filmskega materiala in okoljske temperature. Proizvodnja na visoki hitrosti, ki presega 100 vrečk na minuto, pospeši obrabo pokrovov na vašem navpičnem vrečkarskem stroju. Pokrove pregledujte mesečno glede na vidno degradacijo, kot so razpoke, nabiranje materiala ali neravnosti površine. Pokrove takoj zamenjajte, če vaš navpični vrečkarski stroj začne ustvarjati šibke ali neenakomerne tesnitve, kljub stabilnim nastavitvam temperature in tlaka.
Da, napačen nateg folije neposredno zmanjšuje kakovost zapiranja pri navpičnem vrečkarskem stroju. Prevelik nateg raztegne folijo in zmanjša trdnost toplotno zlepljenih zapiranj, medtem ko premajhen nateg omogoča premikanje folije med zapiranjem, kar povzroča nepravilno poravnana ali nepopolna zapiranja. Vaš navpični vrečkarski stroj za ustvarjanje enotnega stika med zapiralnimi kleščami zanaša na stalno položaj folije znotraj njih. Preverite nastavitve natega vsak mesec in jih prilagodite po postopkih, ki jih določa proizvajalec. Pravilno vzdrževanje natega zagotavlja, da vaš navpični vrečkarski stroj skozi vse izdelovalne izmene dosledno ustvarja zanesljiva zapiranja.
Če vaša navpična vrečkarska naprava kaže izgubo temperature za več kot 5 do 10 odstotkov pod proizvajalčevimi specifikacijami po poskusih nastavitve, načrtujte zamenjavo grelnih elementov. Temperaturno kartiranje po površini tesnilnih čeljusti razkriva neenakomerna segrevna vzorca, ki kažejo na lokalno odpoved elementa. Sodobne naprave za navpično vrečkanje elektronsko prikazujejo temperaturne vrednosti, kar omogoča enostavno spremljanje poslabšanja s časom. Zamenjajte grelne elemente, preden temperatura pade pod najnižjo zahtevano vrednost za vaš tip folije, saj to neposredno povzroča šibka tesnjenja na vaši navpični vrečkarski napravi.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

