 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/22
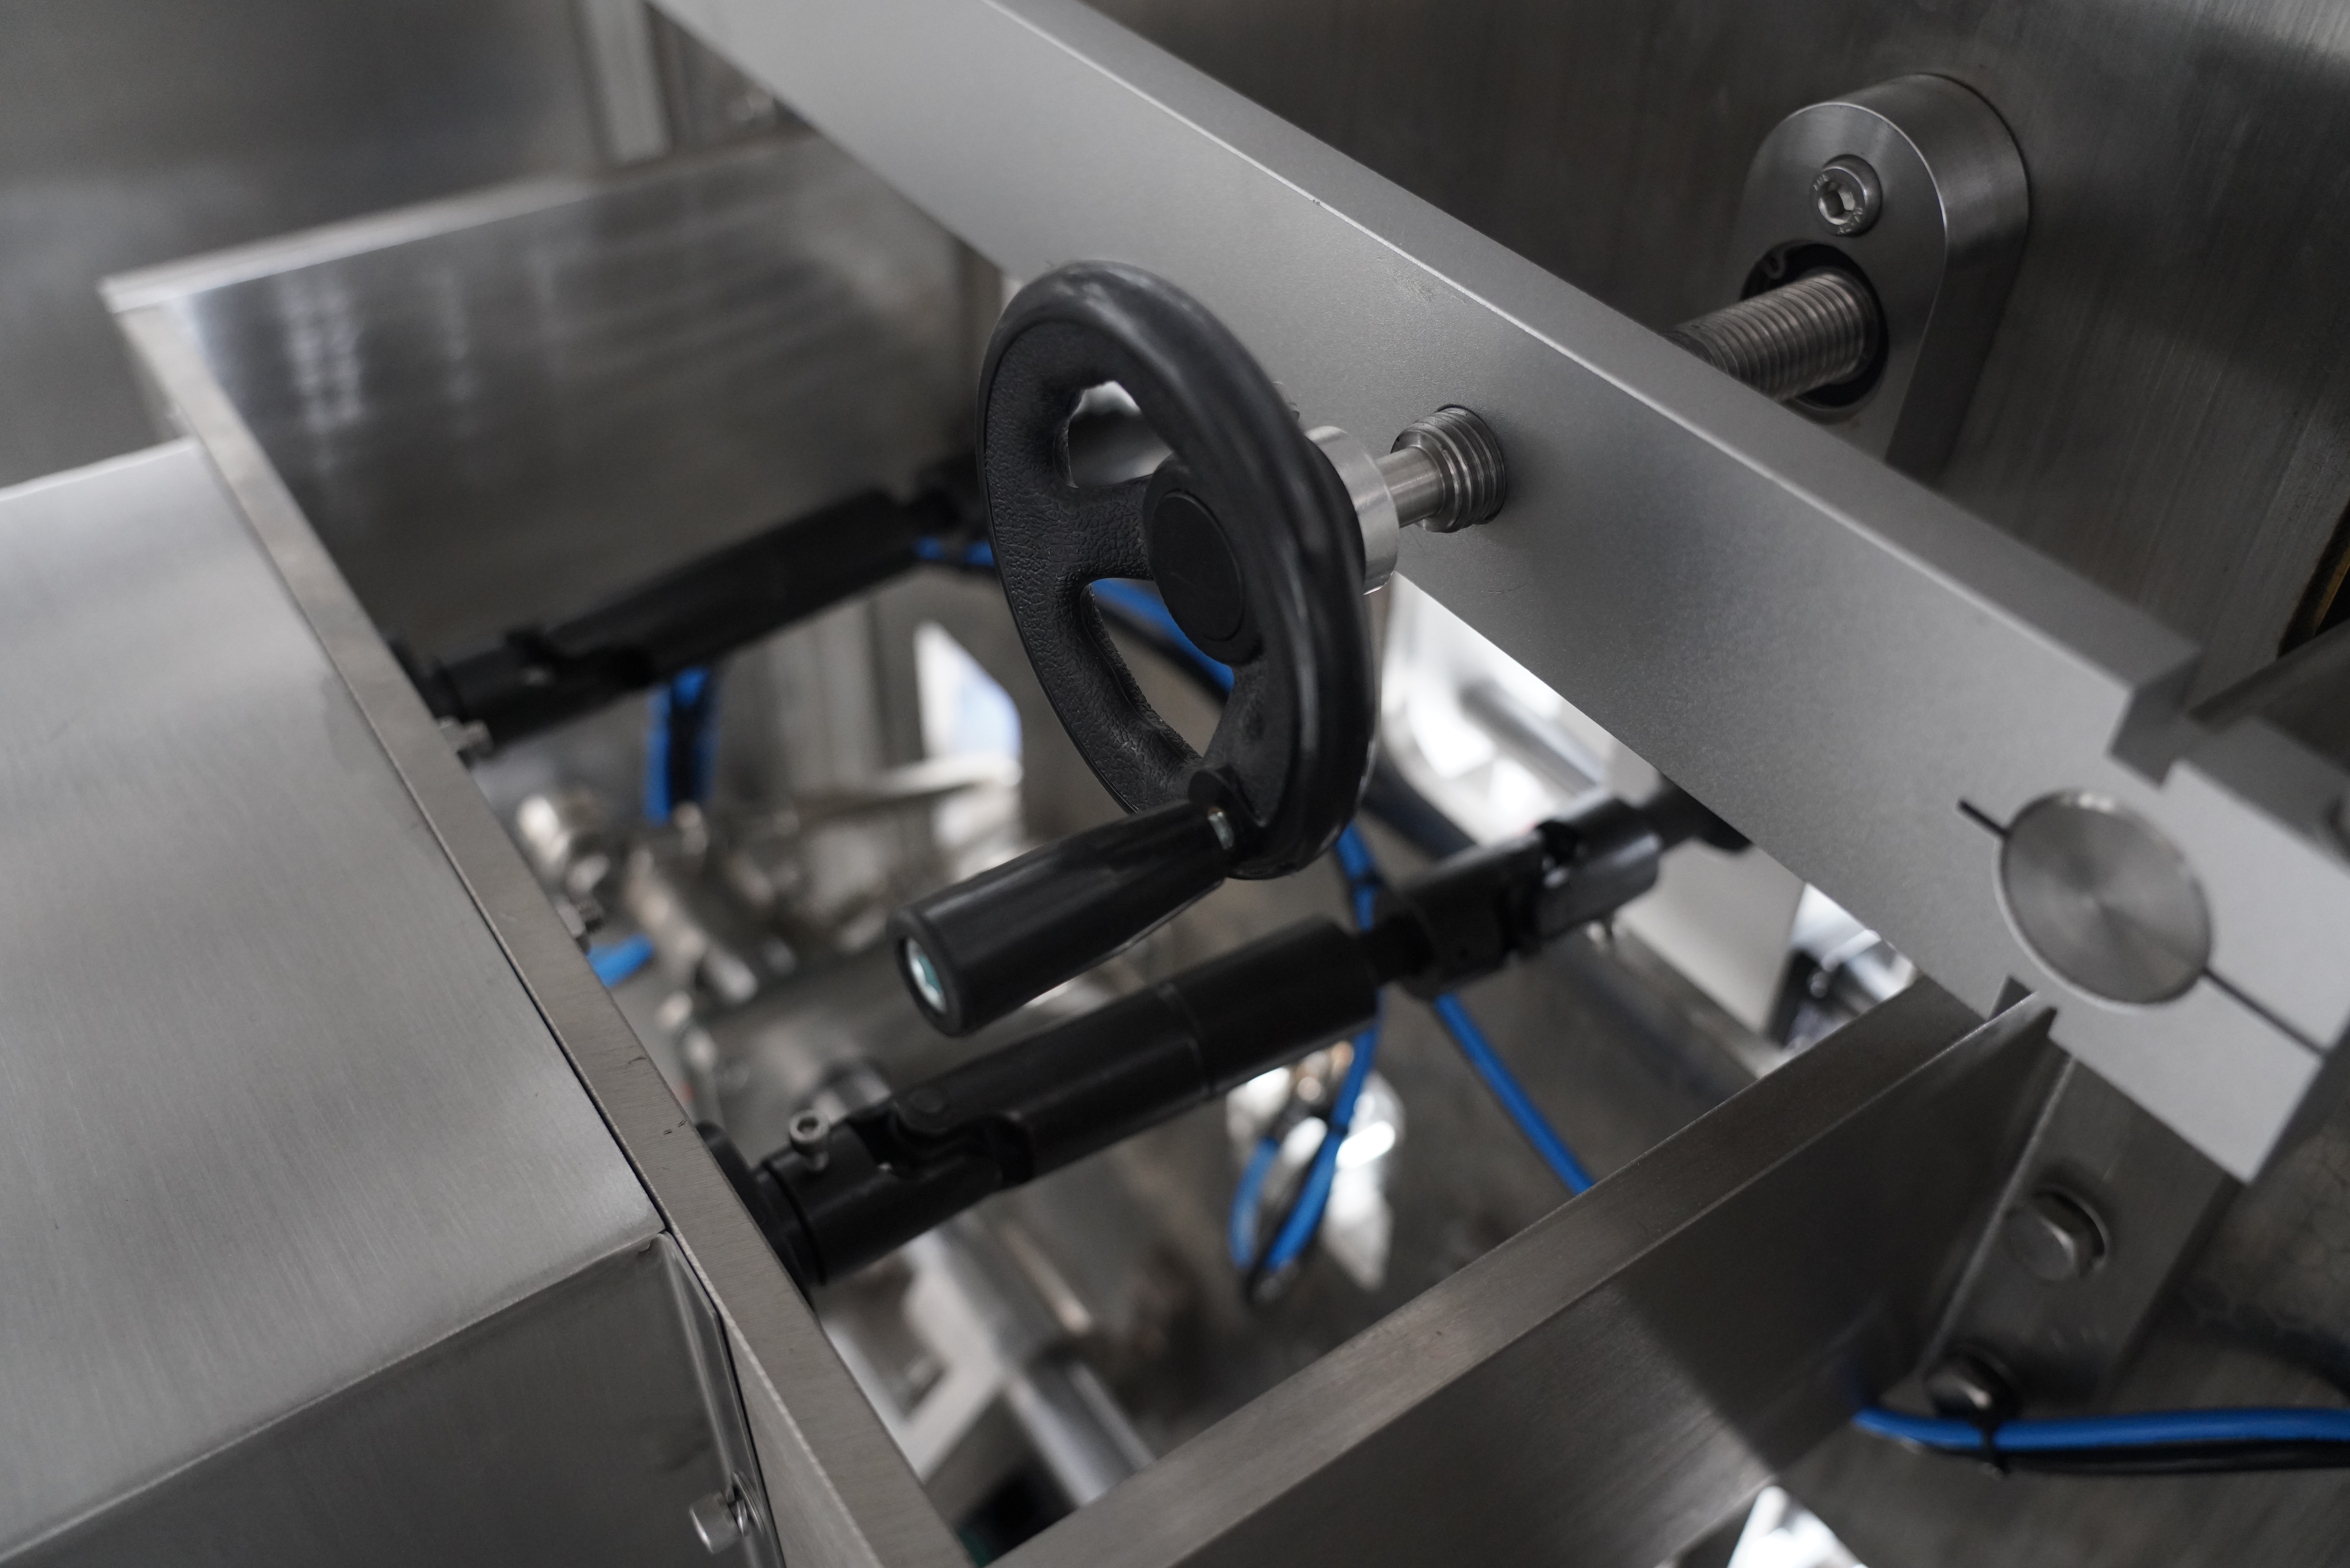
Svislý balicí stroj je nezbytným zařízením pro moderní balicí provozy a zajišťuje rychlost a efektivitu na výrobních linkách v různých odvětvích. Spolehlivá kvalita těsnění však zcela závisí na správných postupech údržby. Porozumění tomu, jak udržovat svislý balicí stroj, zajišťuje, že vaše zařízení vyrábí spolehlivé a bezpečné balení, přičemž se minimalizuje prostoj a nákladné opravy. Pravidelná údržba chrání vaši investici a udržuje vysoké standardy kvality výrobků.
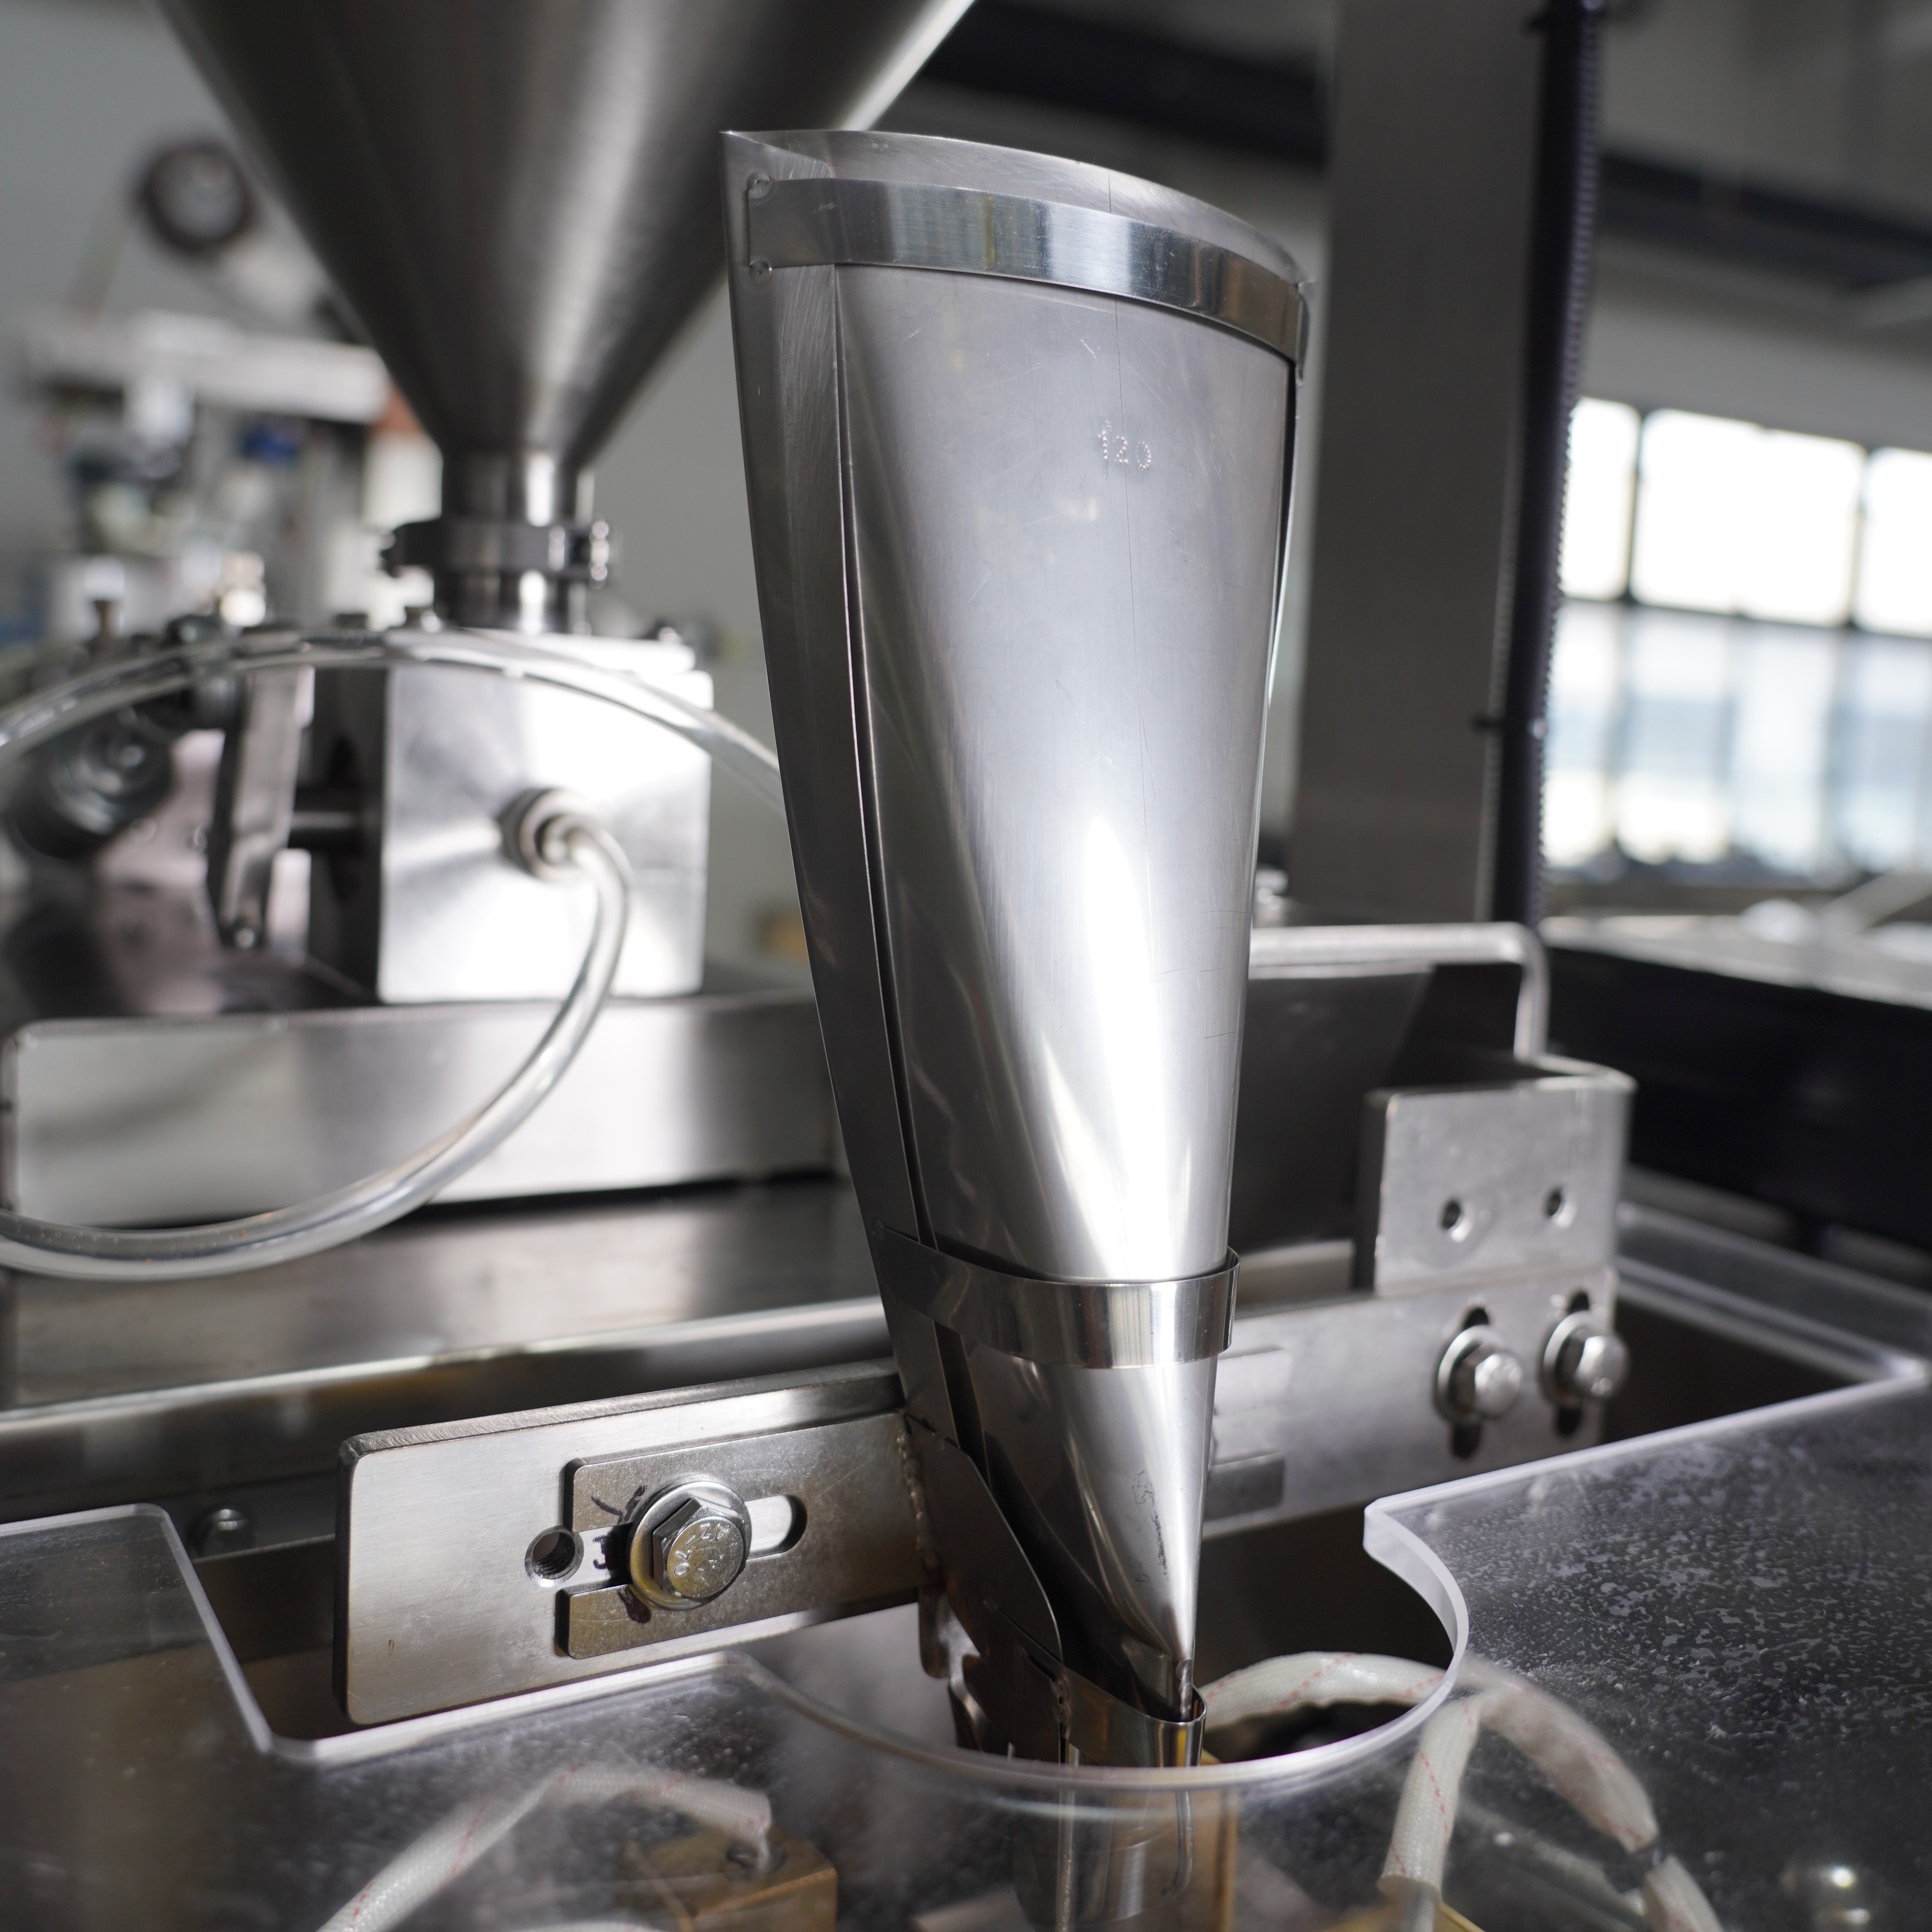
Těsnost uzavření je základem úspěchu balení. Pokud svislý balicí stroj nedokáže udržet správnou teplotu, tlak nebo zarovnání těsnění, kvalita výrobku se rychle zhorší. Náklady na přepracování, stížnosti zákazníků a regulační problémy daleko převyšují skromné náklady na preventivní údržbu. Každý obsluhovatel i vedoucí údržby svislého balicího stroje musí ovládat základy péče o zařízení, aby zůstal konkurenceschopný a v souladu s předpisy.
Na začátku každé směny zkontrolujte svůj svislý balicí stroj na přítomnost viditelného odpadu, zbytků fólie nebo hromadění materiálu kolem komponent pro těsnění. Nahromaděné plastové úlomky, prášek nebo zbytky lepidla okamžitě narušují kvalitu těsnění. K jemnému odstranění odpadu z tepelných těsnících čelistí, dopravníků a přívodních mechanismů použijte měkký kartáček nebo stlačený vzduch. Nikdy nepoužívejte abrazivní nástroje, které by poškodily přesné povrchy vašeho svislého balicího stroje.
Zvláštní pozornost věnujte průběhu fólie, kde se materiál obtáčí kolem vodících válečků a napínacích kol. Pomalé posunování materiálu (creep) vyvolává tření, což ovlivňuje polohu fólie a nakonec i přesnost uzavírání. Denní čištění těchto částí svislého balicího stroje zabrání postupnému zhoršování výkonu, které se během týdnů hromadí. Vizuální kontroly zaznamenávejte do jednoduchého protokolu, abyste dříve, než dojde k výrobním výpadkům, identifikovali vznikající vzorce.
Uzavírací čelisti svislého balicího stroje jsou při každém cyklu vystaveny extrémnímu tepelnému cyklování i mechanickému namáhání. Zkontrolujte je na povrchové poškození, trhliny nebo nerovnoměrné opotřebení, které signalizují problémy s rozložením tepla. Poškozená uzavírací čelist přímo způsobuje slabé nebo nekonzistentní uzavření. Teplotní senzory na moderních svislých balicích strojích pomáhají sledovat výkon čelistí, avšak vizuální kontrola zůstává klíčová pro detekci počátečního opotřebení.
Topné články na svislém balicím stroji se v průběhu času opotřebují předvídatelně. Během přestávek změřte teplotu těsnění infračerveným teploměrem. Pokud klesne teplota pod výrobce stanovené specifikace, znamená to opotřebení topného článku. Pokud váš svislý balicí stroj ukazuje stálý pokles teploty, i když se nastavení regulace nezměnila, naplánujte výměnu topného článku ještě před tím, než dojde k náhlému nárůstu poruch těsnění. Tento preventivní přístup ušetří pracovní hodiny výroby a zajistí kvalitu výrobku.
Svislý balicí stroj závisí na třech klíčových parametrech těsnění: teplotě, tlaku a době tlačení. Tlak označuje sílu, kterou těsnící čelisti působí na spojení vrstev fólie. V průběhu času hydraulické nebo pneumatické systémy ztrácejí konzistenci tlaku, čímž se těsnění oslabují. Měsíční kontrola tlaku pomocí manometru zajistí, že váš svislý balicí stroj dodržuje výrobcem stanovené specifikace. Tlak upravujte postupně a zaznamenejte si výchozí hodnoty pro budoucí porovnání.
Doba uzavření je doba, po kterou zůstávají uzavírací čelisti uzavřené na každém balení. Pokud se rychlost dopravníku zvyšuje bez odpovídající úpravy doby uzavření, klesá kvalita uzavření na vašem svislém balicím stroji. U většiny moderních svislých balicích strojů jsou tyto parametry elektronicky propojeny, ale u starších modelů je nutná ruční synchronizace. Pro určení správné doby uzavření pro vaši tloušťku fólie a teplotu uzavírání si přečtěte provozní manuál vašeho svislého balicího stroje.
Fólie musí být přesně centrována při průchodu přívodním mechanismem vašeho svislého balicího stroje, aby byla zajištěna stálá poloha a šířka uzavření. Nesrovnání fólie způsobuje oslabení okrajových uzavření nebo nesouhlas středových uzavření s požadovanou překryvnou zónou. K centrování přiváděné fólie použijte nastavitelné vodítky a poté je zajistěte. Čtvrtletní ověření brání posunu fólie, který v průběhu výrobního cyklu na vašem svislém balicím stroji postupně snižuje kvalitu uzavření.
Napětí fólie ovlivňuje jak sledování, tak kontakt těsnění. Nadměrné napětí materiál protahuje a snižuje pevnost spoje; nedostatečné napětí umožňuje vibrace a nesouosost. Mechanismy pro nastavení napětí na svislém balicím stroji obvykle obsahují válečky se závitem a pružinou, které mohou postupně ztrácet pružnost během měsíců provozu. Kontrolujte nastavení napětí proti specifikacím výrobce každý měsíc. Opětovné nastavení napětí často obnoví konzistenci těsnění, pokud začne svislý balicí stroj vyrábět neuspokojivé balení, i když teplota a tlak zůstávají stabilní.
Každá součást svislého balicího stroje má předvídatelnou životnost. V příručce pro vaše zařízení vyhledejte doporučené intervaly výměny topných členů, krytů těsnicích čelistí, dopravních pásů a ložiskových sestav. U svislého balicího stroje se kryty těsnicích čelistí obvykle vyměňují každých 6 až 12 měsíců, v závislosti na objemu výroby a typu fólie. Plánování výměny během plánovaného výpadku zabrání nouzovým poruchám, které narušují celý výrobní rozvrh.
Ložiskové sestavy a pohonné komponenty vyžadují pravidelné mazání vhodným mazivem pro konkrétní konstrukci vašeho svislého balicího stroje. Používejte výhradně doporučená maziva, abyste zabránili chemickým reakcím s materiály fólie nebo lepidly. Přemazání přitahuje prach a urychluje opotřebení ložisek, zatímco nedostatečné mazání způsobuje tření a nesouosost těsnění. V příručce pro váš svislý balicí stroj najdete konkrétní místa mazání, frekvence a technické údaje maziv. Zavedte čtvrtletní plán mazání a veškeré servisní záznamy dokumentujte.
Elektrický topný systém na svislém balicím stroji postupně degraduje, takže ztráta výkonu je snadno přehlédnutelná, dokud nedojde k poškození těsnění. Zaveďte čtvrtletní postupy mapování teploty, při nichž měříte výstup topných článků na několika bodech uzavíracích čelistí. Nerovnoměrné vzory ohřevu signalizují začínající poruchu topných článků. Topné články nahrazujte preventivně, jakmile mapování ukáže jejich degradaci, místo aby jste čekali na úplné selhání, které zničí celé šarže výrobků na vašem svislém balicím stroji.
Stabilita napájecího napětí ovlivňuje svislý bager přesnost řízení a konzistenci ohřevu. Kolísání napětí způsobují teplotní odchylky, které ohrožují kvalitu těsnění. Pokud se ve vaší výrobní hale vyskytují problémy se stabilitou napájení, investujte do zařízení pro regulaci napětí. Dále každé čtvrtletí kontrolujte všechna elektrická připojení na korozní poškození nebo uvolnění, protože to snižuje účinnost topných článků a způsobuje nerovnoměrné teploty po celé uzavírací ploše vašeho svislého balicího stroje.
Kryty těsnicích čelistí na svislém balicím stroji obvykle vydrží 6 až 12 měsíců za normálních provozních podmínek. Interval výměny závisí na denním objemu výroby, typu fóliového materiálu a okolní teplotě. Výrobní režimy s vysokou rychlostí přesahující 100 balení za minutu urychlují opotřebení krytů na vašem svislém balicím stroji. Kryty prohlížejte jednou měsíčně kvůli viditelnému poškození, například prasklinám, nánosům materiálu nebo nerovnostem povrchu. Pokud váš svislý balicí stroj začne vytvářet slabé nebo nekonzistentní těsnění i při stabilních nastaveních teploty a tlaku, kryty okamžitě vyměňte.
Ano, nesprávné napětí fólie přímo zhoršuje kvalitu uzavírání na svislém balicím stroji. Příliš vysoké napětí fólii protahuje a snižuje pevnost tepelně spojených uzávěrů, zatímco příliš nízké napětí umožňuje fólii posunovat se během uzavírání, čímž vznikají nesrovnalé nebo neúplné uzávěry. Váš svislý balicí stroj spoléhá na stálou polohu fólie uvnitř uzavíracích čelistí, aby zajistil rovnoměrný kontakt při uzavírání. Kontrolujte nastavení napětí jednou měsíčně a upravujte je podle postupů uvedených výrobcem. Správná údržba napětí zajišťuje, že váš svislý balicí stroj během celé výrobní směny spolehlivě vytváří kvalitní uzávěry.
Pokud váš svislý balicí stroj ukazuje ztrátu teploty o více než 5 až 10 procent pod výrobními specifikacemi po pokusech o nastavení, naplánujte výměnu topných členů. Mapování teploty po celé ploše uzavíracího čelisti odhaluje nerovnoměrné vzory ohřevu, které signalizují lokální poruchu topného členu. Moderní svislé balicí stroje zobrazují teplotní údaje elektronicky, což usnadňuje sledování postupného úbytku výkonu v průběhu času. Vyměňte topné členy ještě před tím, než klesne teplota pod minimální požadovanou hodnotu pro váš typ fólie, protože to přímo způsobuje slabé uzavření u vašeho svislého balicího stroje.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

