 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/22
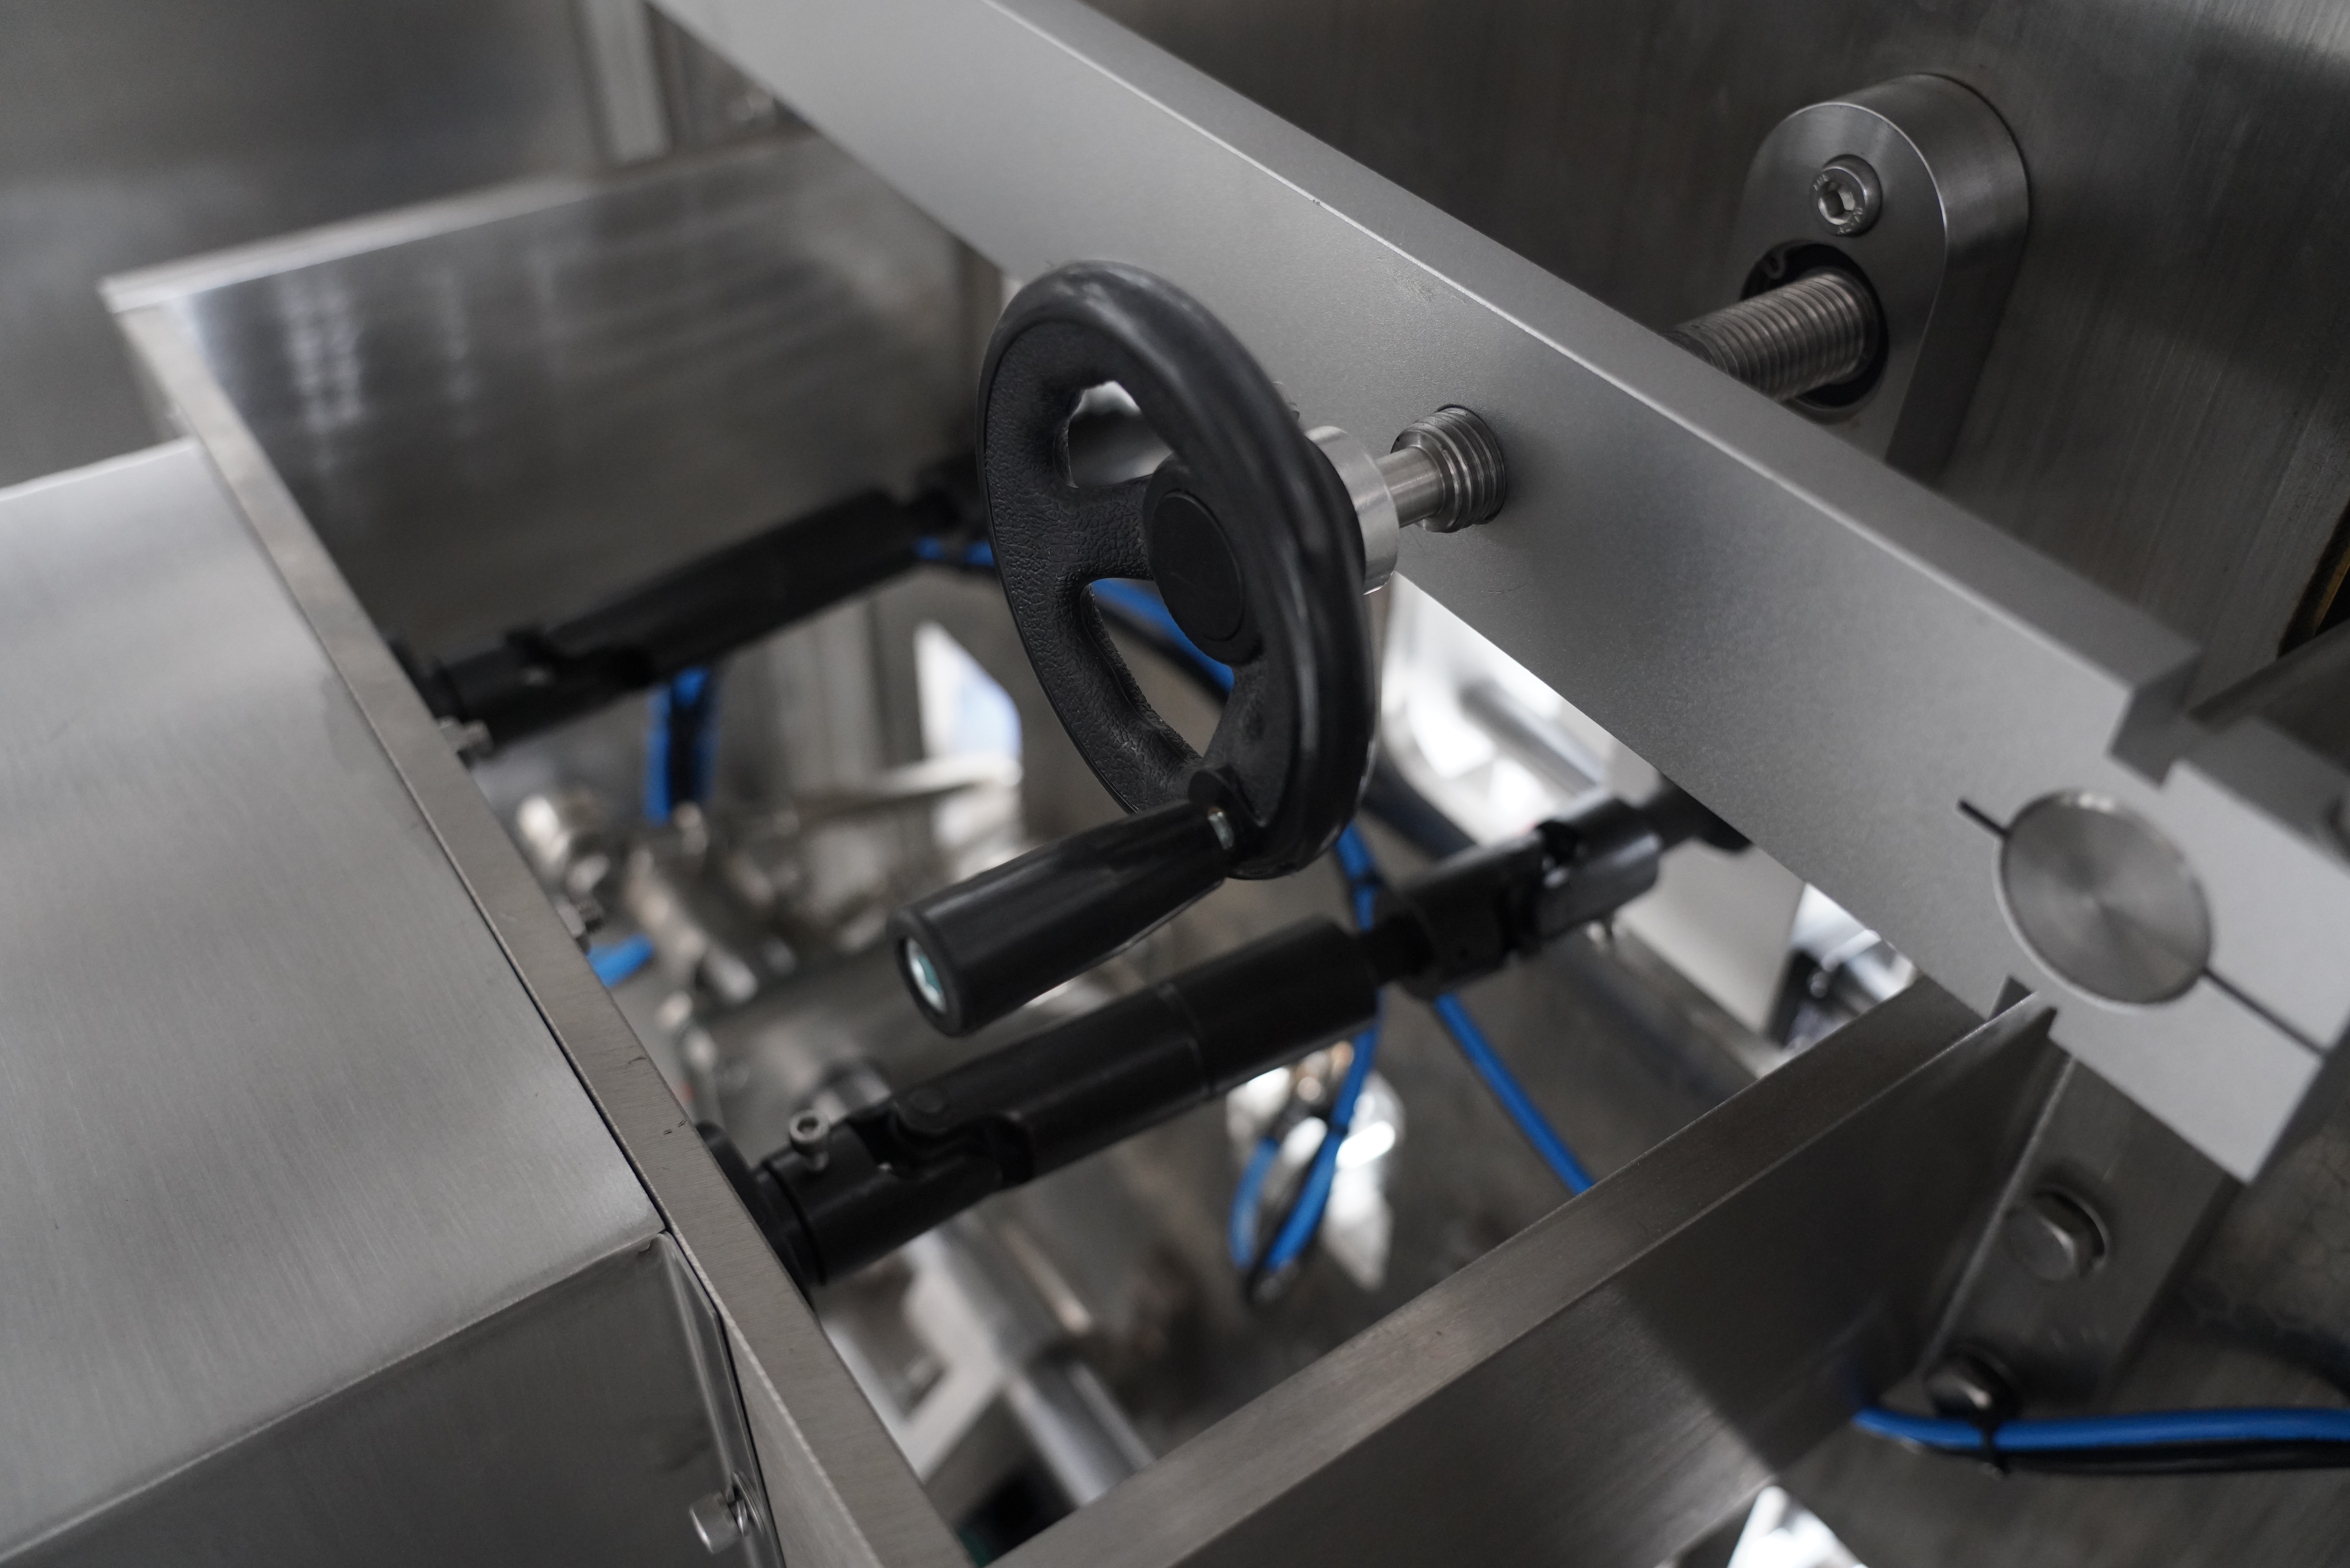
Wertykalna maszyna do pakowania w worki to niezbędny sprzęt w nowoczesnych operacjach pakowania, zapewniający szybkość i wydajność na liniach produkcyjnych w różnych branżach. Jednak stała jakość zgrzewów zależy w całości od prawidłowych procedur konserwacji. Zrozumienie zasad konserwacji wertykalnej maszyny do pakowania w worki pozwala zagwarantować, że urządzenie wytwarza niezawodne i bezpieczne opakowania, minimalizując jednocześnie przestoje i kosztowne naprawy. Regularna konserwacja chroni inwestycję i utrzymuje wysoki poziom jakości produktów.
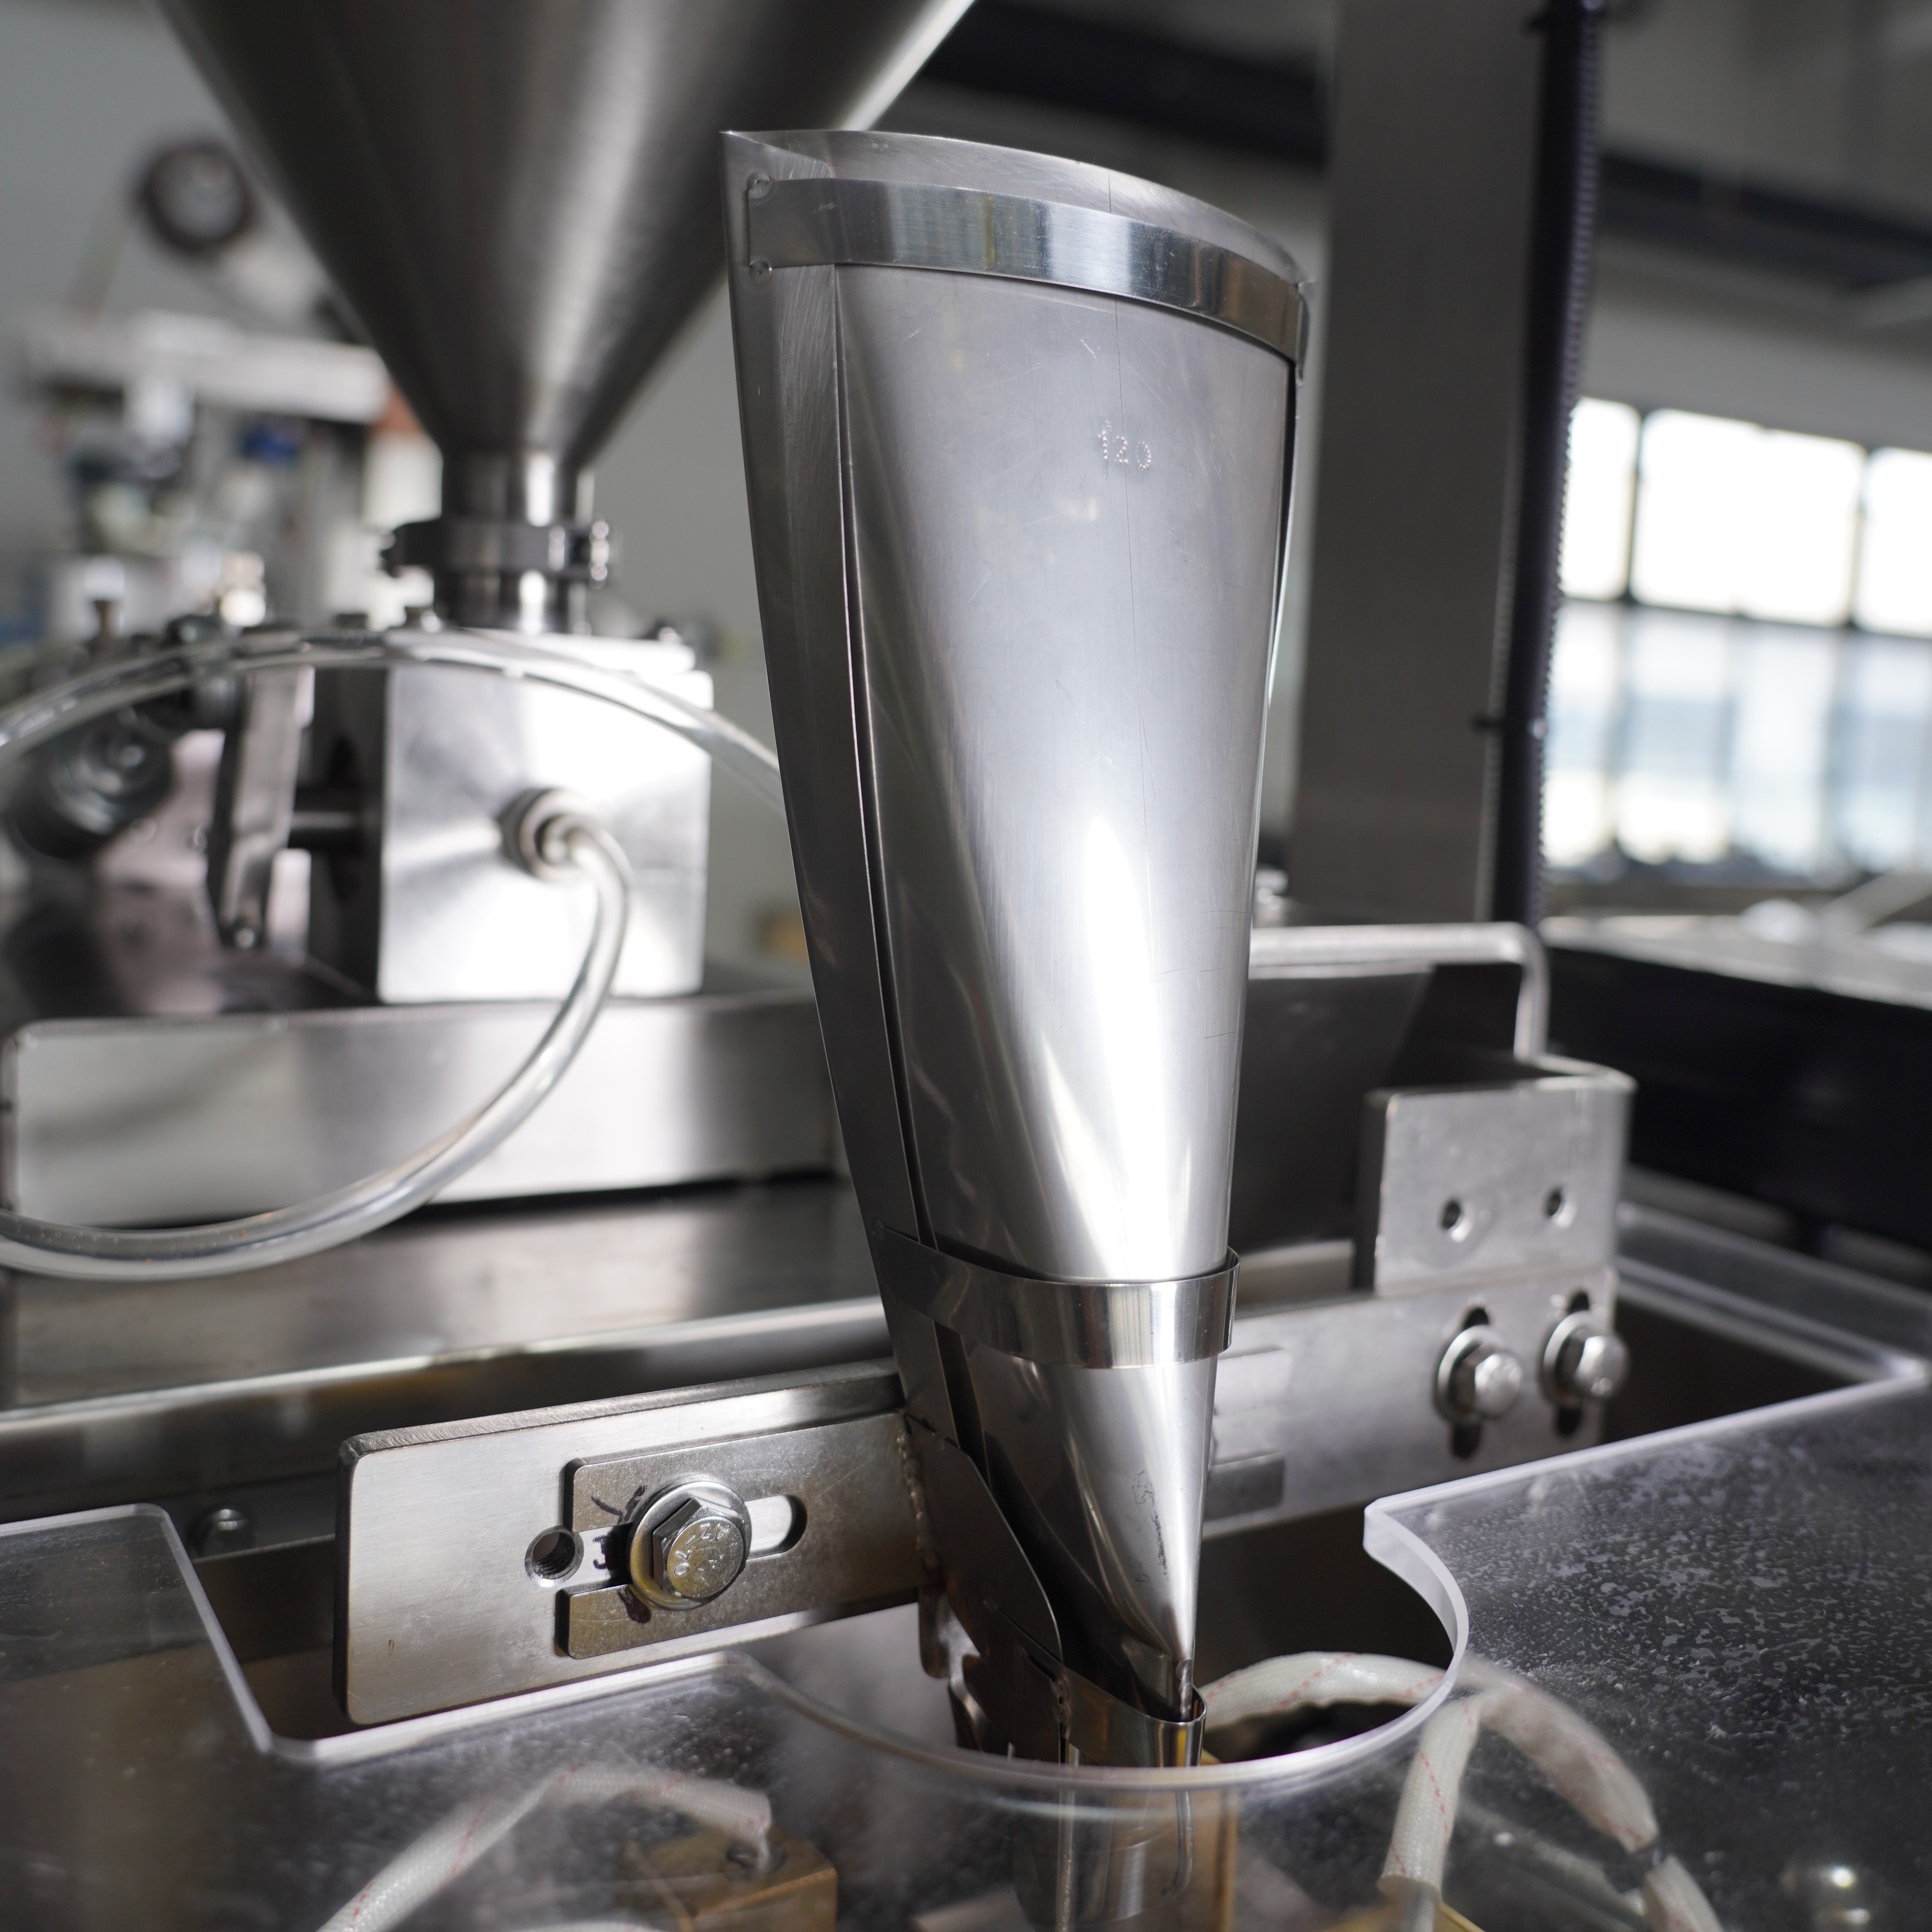
Integralność uszczelnienia to podstawa sukcesu opakowań. Gdy pionowa maszyna do pakowania nie utrzymuje odpowiedniej temperatury, ciśnienia lub wyrównania w strefie zgrzewania, jakość produktu szybko się pogarsza. Koszty ponownego przetwarzania, skarg klientów oraz problemów regulacyjnych znacznie przekraczają niewielkie nakłady na konserwację zapobiegawczą. Każdy operator i kierownik ds. konserwacji pionowej maszyny do pakowania musi opanować podstawy obsługi sprzętu, aby zachować konkurencyjność i zgodność z przepisami.
Na początku każdej zmiany sprawdź swoją pionową maszynę do pakowania pod kątem widocznych zanieczyszczeń, resztek folii lub nagromadzenia materiału wokół elementów zgrzewających. Nagromadzone fragmenty tworzywa sztucznego, proszek lub pozostałości kleju natychmiast pogarszają jakość zgrzewu. Użyj miękkiej szczotki lub sprężonego powietrza, aby delikatnie usunąć zanieczyszczenia z żarów (głowic zgrzewających), taśmy transportowej i mechanizmów dozujących. Nie używaj narzędzi ściernych, które mogą zadraszać precyzyjne powierzchnie pionowej maszyny do pakowania.
Zwracaj szczególną uwagę na ścieżkę folii, gdzie materiał owija się wokół rolek prowadzących i rolek napinających. Przesuwanie się materiału powoduje tarcie, co wpływa na pozycjonowanie folii i ostatecznie na precyzję zgrzewania. Codzienne czyszczenie tych obszarów na pionowym maszynie do pakowania zapobiega stopniowemu pogorszeniu wydajności, które gromadzi się przez tygodnie. Dokumentuj wizualne inspekcje w prostym dzienniku, aby wykryć powstające wzorce jeszcze przed wystąpieniem przestoju produkcyjnego.
Żarówki zgrzewające w pionowej maszynie do pakowania podlegają skrajnym cyklom termicznym i obciążeniom mechanicznym przy każdym cyklu. Sprawdzaj je pod kątem degradacji powierzchni, pęknięć lub nieregularnych wzorów zużycia, które wskazują na problemy z rozprowadzaniem ciepła. Uszkodzona żarówka zgrzewająca bezpośrednio powoduje słabe lub niestabilne zgrzewy. Czujniki temperatury w nowoczesnych jednostkach pionowych maszyn do pakowania wspomagają monitorowanie wydajności żarówek, ale wizualna inspekcja pozostaje kluczowa do wykrywania wczesnych objawów degradacji.
Elementy grzejne w pionowym maszynach do pakowania ulegają przewidywalnemu zużyciu wraz z upływem czasu. Sprawdzaj temperaturę zgrzewania podczas przerw w pracy za pomocą termometru podczerwonego. Spadek temperatury poniżej wartości określonych przez producenta wskazuje na zużycie elementów grzejnych. Gdy pionowa maszyna do pakowania wykazuje stały spadek temperatury mimo niezmienionych ustawień regulatora, zaplanuj wymianę elementów grzejnych przed wystąpieniem gwałtownego wzrostu liczby nieskutecznych zgrzewów. Takie zapobiegawcze działanie pozwala zaoszczędzić godziny produkcji i utrzymać wysoką jakość produktu.
Pionowa maszyna do pakowania zależy od trzech kluczowych parametrów zgrzewania: temperatury, ciśnienia i czasu zgrzewania (dwell time). Ciśnienie oznacza siłę, z jaką szczęki zgrzewające dociskają warstwy folii do siebie. Z biegiem czasu układy hydrauliczne lub pneumatyczne tracą stabilność ciśnienia, co osłabia zgrzewy. Miesięczne sprawdzanie ciśnienia za pomocą manometru zapewnia, że pionowa maszyna do pakowania działa zgodnie ze specyfikacjami producenta. Reguluj ciśnienie powoli i dokumentuj wartości wyjściowe jako punkt odniesienia.
Czas zamknięcia to okres, przez który szczęki zamykające pozostają zamknięte na każdym opakowaniu. Gdy prędkość taśmy przewodzącej wzrasta bez odpowiedniej korekty czasu zamknięcia, jakość zgrzewania pogarsza się w pionowym maszynie do pakowania worków. W większości nowoczesnych pionowych maszyn do pakowania worków te parametry są powiązane elektronicznie, ale w starszych modelach wymagana jest ręczna synchronizacja. Przejrzyj instrukcję obsługi swojej pionowej maszyny do pakowania worków, aby określić odpowiedni czas zamknięcia dla grubości folii i temperatury zgrzewania.
Folia musi być idealnie wyśrodkowana podczas przemieszczania się przez mechanizm zasilający pionowej maszyny do pakowania worków, aby zapewnić spójne umiejscowienie i szerokość zgrzewu. Niewłaściwe ustawienie folii powoduje osłabienie zgrzewów brzegowych lub nieprawidłowe umiejscowienie zgrzewów środkowych poza strefą przełożenia. Użyj regulowanych prowadnic do wyśrodkowania nadchodzącej folii, a następnie zablokuj je w tej pozycji. Czwartokrotna weryfikacja zapobiega dryfowaniu folii, które powoduje stopniowe pogarszanie się jakości zgrzewu w trakcie całej serii produkcyjnej na pionowej maszynie do pakowania worków.
Napięcie folii wpływa zarówno na śledzenie, jak i na kontakt uszczelnienia. Zbyt duże napięcie rozciąga materiał, zmniejszając wytrzymałość połączenia; zbyt małe napięcie powoduje drgania i nieprawidłową pozycję. Mechanizmy regulacji napięcia w pionowym maszynie do pakowania zwykle zawierają wałki obciążone sprężynami, które mogą osłabnąć w ciągu miesięcy eksploatacji. Sprawdzaj ustawienia napięcia co miesiąc zgodnie ze specyfikacjami producenta. Ponowna regulacja napięcia często przywraca spójność uszczelnienia, gdy pionowa maszyna do pakowania zaczyna produkować wątpliwe opakowania mimo stabilnych odczytów temperatury i ciśnienia.
Każdy element pionowego pakowacza ma przewidywalny okres eksploatacji. Zapoznaj się z instrukcją obsługi swojego urządzenia, aby ustalić interwały wymiany elementów grzejnych, osłon szczęk zamykających, taśm transportowych oraz zespołów łożysk. Zazwyczaj osłony szczęk zamykających w pionowym pakowaczu wymienia się co 6–12 miesięcy, w zależności od objętości produkcji i rodzaju folii. Planowanie wymiany w czasie zaplanowanego postoju zapobiega awariom nagłym, które zakłócają cały harmonogram produkcji.
Zespoły łożyskowe i elementy napędowe wymagają okresowego smarowania dostosowanego do konstrukcji pionowego pakowacza. Używaj wyłącznie zalecanych środków smarujących, aby uniknąć reakcji chemicznych z materiałami folii lub klejami. Nadmiar smaru przyciąga kurz i przyspiesza zużycie łożysk, podczas gdy niedobór smaru powoduje tarcie i nieprawidłową pozycję szczęk zamykających. Zapoznaj się z instrukcją obsługi pionowego pakowacza, aby uzyskać informacje na temat konkretnych punktów smarowania, częstotliwości oraz specyfikacji produktów. Ustal harmonogram smarowania co kwartał i dokumentuj wszystkie wpisy serwisowe.
System grzewczy prądem elektrycznym w maszynie do pionowego pakowania stopniowo się degraduje, przez co utrata wydajności jest łatwa do przeoczenia aż do momentu uszkodzenia uszczelek. Wprowadź kwartalne procedury mapowania temperatury, w ramach których dokonujesz pomiarów mocy wyjściowej elementów grzewczych w wielu punktach szczęk uszczelniających. Nierównomierne wzory nagrzewania wskazują na początkowe uszkodzenie elementów grzewczych. Zastępuj elementy grzewcze proaktywnie, gdy mapowanie wykaże ich degradację, zamiast czekać na całkowity awaryjny brak działania, który spowoduje zniszczenie partii produktów w maszynie do pionowego pakowania.
Stabilność zasilania elektrycznego wpływa na maszyna do pakowania pionowego precyzję sterowania oraz spójność nagrzewania. Fluktuacje napięcia powodują wahania temperatury, które kompromitują jakość uszczelnień. Zainwestuj w sprzęt regulujący napięcie, jeśli w Twojej placówce występują niestabilności zasilania. Dodatkowo sprawdzaj co kwartał wszystkie połączenia elektryczne pod kątem korozji lub luźnych styków – mogą one obniżać wydajność elementów grzewczych i powodować nierównomierności temperatury na powierzchni uszczelniającej maszyny do pionowego pakowania.
Osłony szczęk uszczelniających w maszynie do pionowego pakowania zwykle trwają od 6 do 12 miesięcy w normalnych warunkach produkcyjnych. Częstotliwość ich wymiany zależy od dziennego wolumenu produkcji, rodzaju materiału folii oraz temperatury otoczenia. Prace produkcyjne o wysokiej prędkości – przekraczające 100 opakowań na minutę – przyspieszają zużycie osłon w maszynie do pionowego pakowania. Sprawdzaj osłony co miesiąc pod kątem widocznych objawów degradacji, takich jak pęknięcia, nagromadzenie materiału lub nieregularności powierzchniowe. Natychmiast wymień osłony, jeśli maszyna do pionowego pakowania zacznie tworzyć słabe lub niestabilne uszczelki mimo stałych ustawień temperatury i ciśnienia.
Tak, nieodpowiednie napięcie folii bezpośrednio pogarsza jakość zgrzewania w pionowym pakowaczu. Zbyt wysokie napięcie rozciąga folię, co zmniejsza wytrzymałość zgrzewów cieplnych, podczas gdy zbyt niskie napięcie pozwala folii przesuwać się podczas zgrzewania, powodując niedopasowane lub niekompletne zgrzewy. Pionowy pakowacz wymaga stałego położenia folii w kleszczach zgrzewających, aby zapewnić jednolite stykanie podczas zgrzewania. Sprawdzaj ustawienia napięcia co miesiąc i reguluj je zgodnie z procedurami określonymi przez producenta. Prawidłowa regulacja napięcia zapewnia stabilną jakość zgrzewów przez cały czas trwania zmian produkcyjnych.
Jeśli w Twojej pionowej maszynie do pakowania worków stwierdzisz utratę temperatury przekraczającą 5–10 procent poniżej wartości określonych przez producenta po próbach regulacji, zaplanuj wymianę elementów grzejnych. Mapowanie temperatury na powierzchni szczęk uszczelniających ujawnia nieregularne wzory nagrzewania, co wskazuje na awarię lokalną elementu grzejnego. Nowoczesne pionowe maszyny do pakowania worków wyświetlają odczyty temperatury elektronicznie, co ułatwia śledzenie degradacji w czasie. Wymień elementy grzejne zanim temperatura spadnie poniżej minimalnej wartości wymaganej dla stosowanego typu folii, ponieważ spadek ten bezpośrednio powoduje słabe uszczelki w Twojej pionowej maszynie do pakowania worków.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

