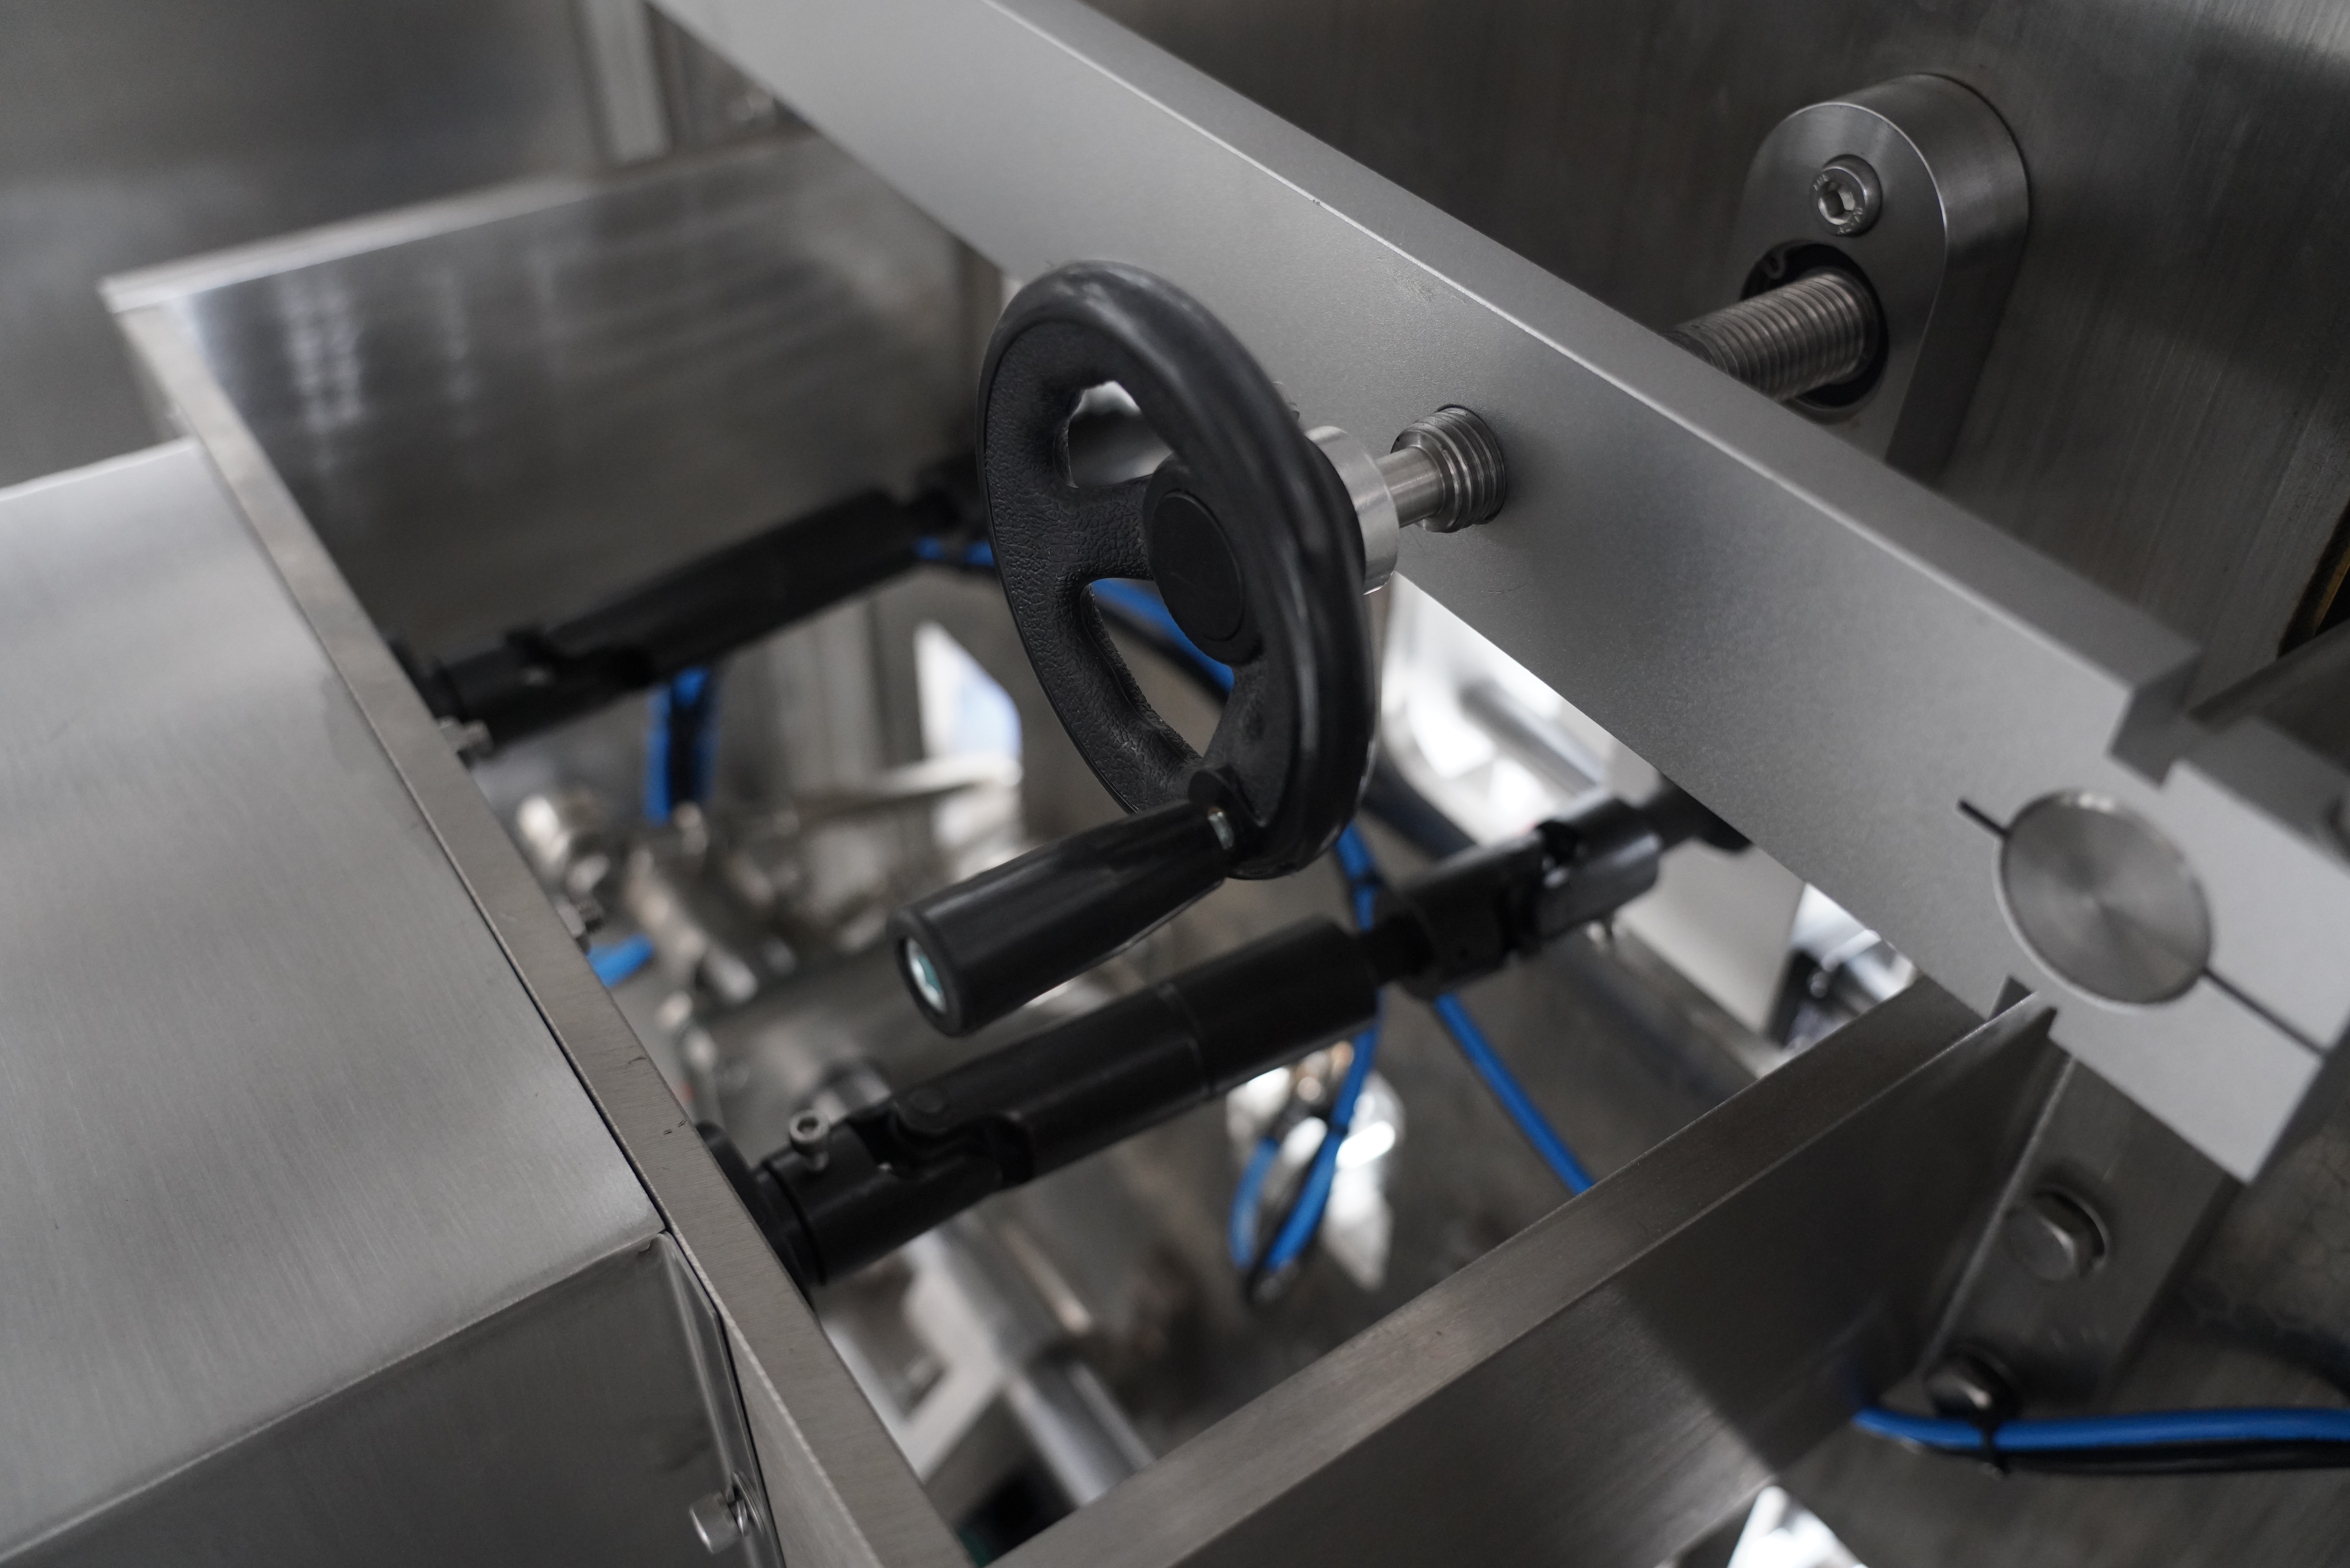
Вертикальный упаковщик является ключевым оборудованием для современных упаковочных операций и обеспечивает высокую скорость и эффективность на производственных линиях в различных отраслях. Однако стабильное качество герметизации целиком зависит от соблюдения правильных процедур технического обслуживания. Знание того, как правильно обслуживать вертикальный упаковщик, гарантирует, что оборудование будет выпускать надёжные и безопасные упаковки, минимизируя простои и дорогостоящий ремонт. Регулярное техническое обслуживание защищает ваши инвестиции и поддерживает высокий уровень качества продукции.
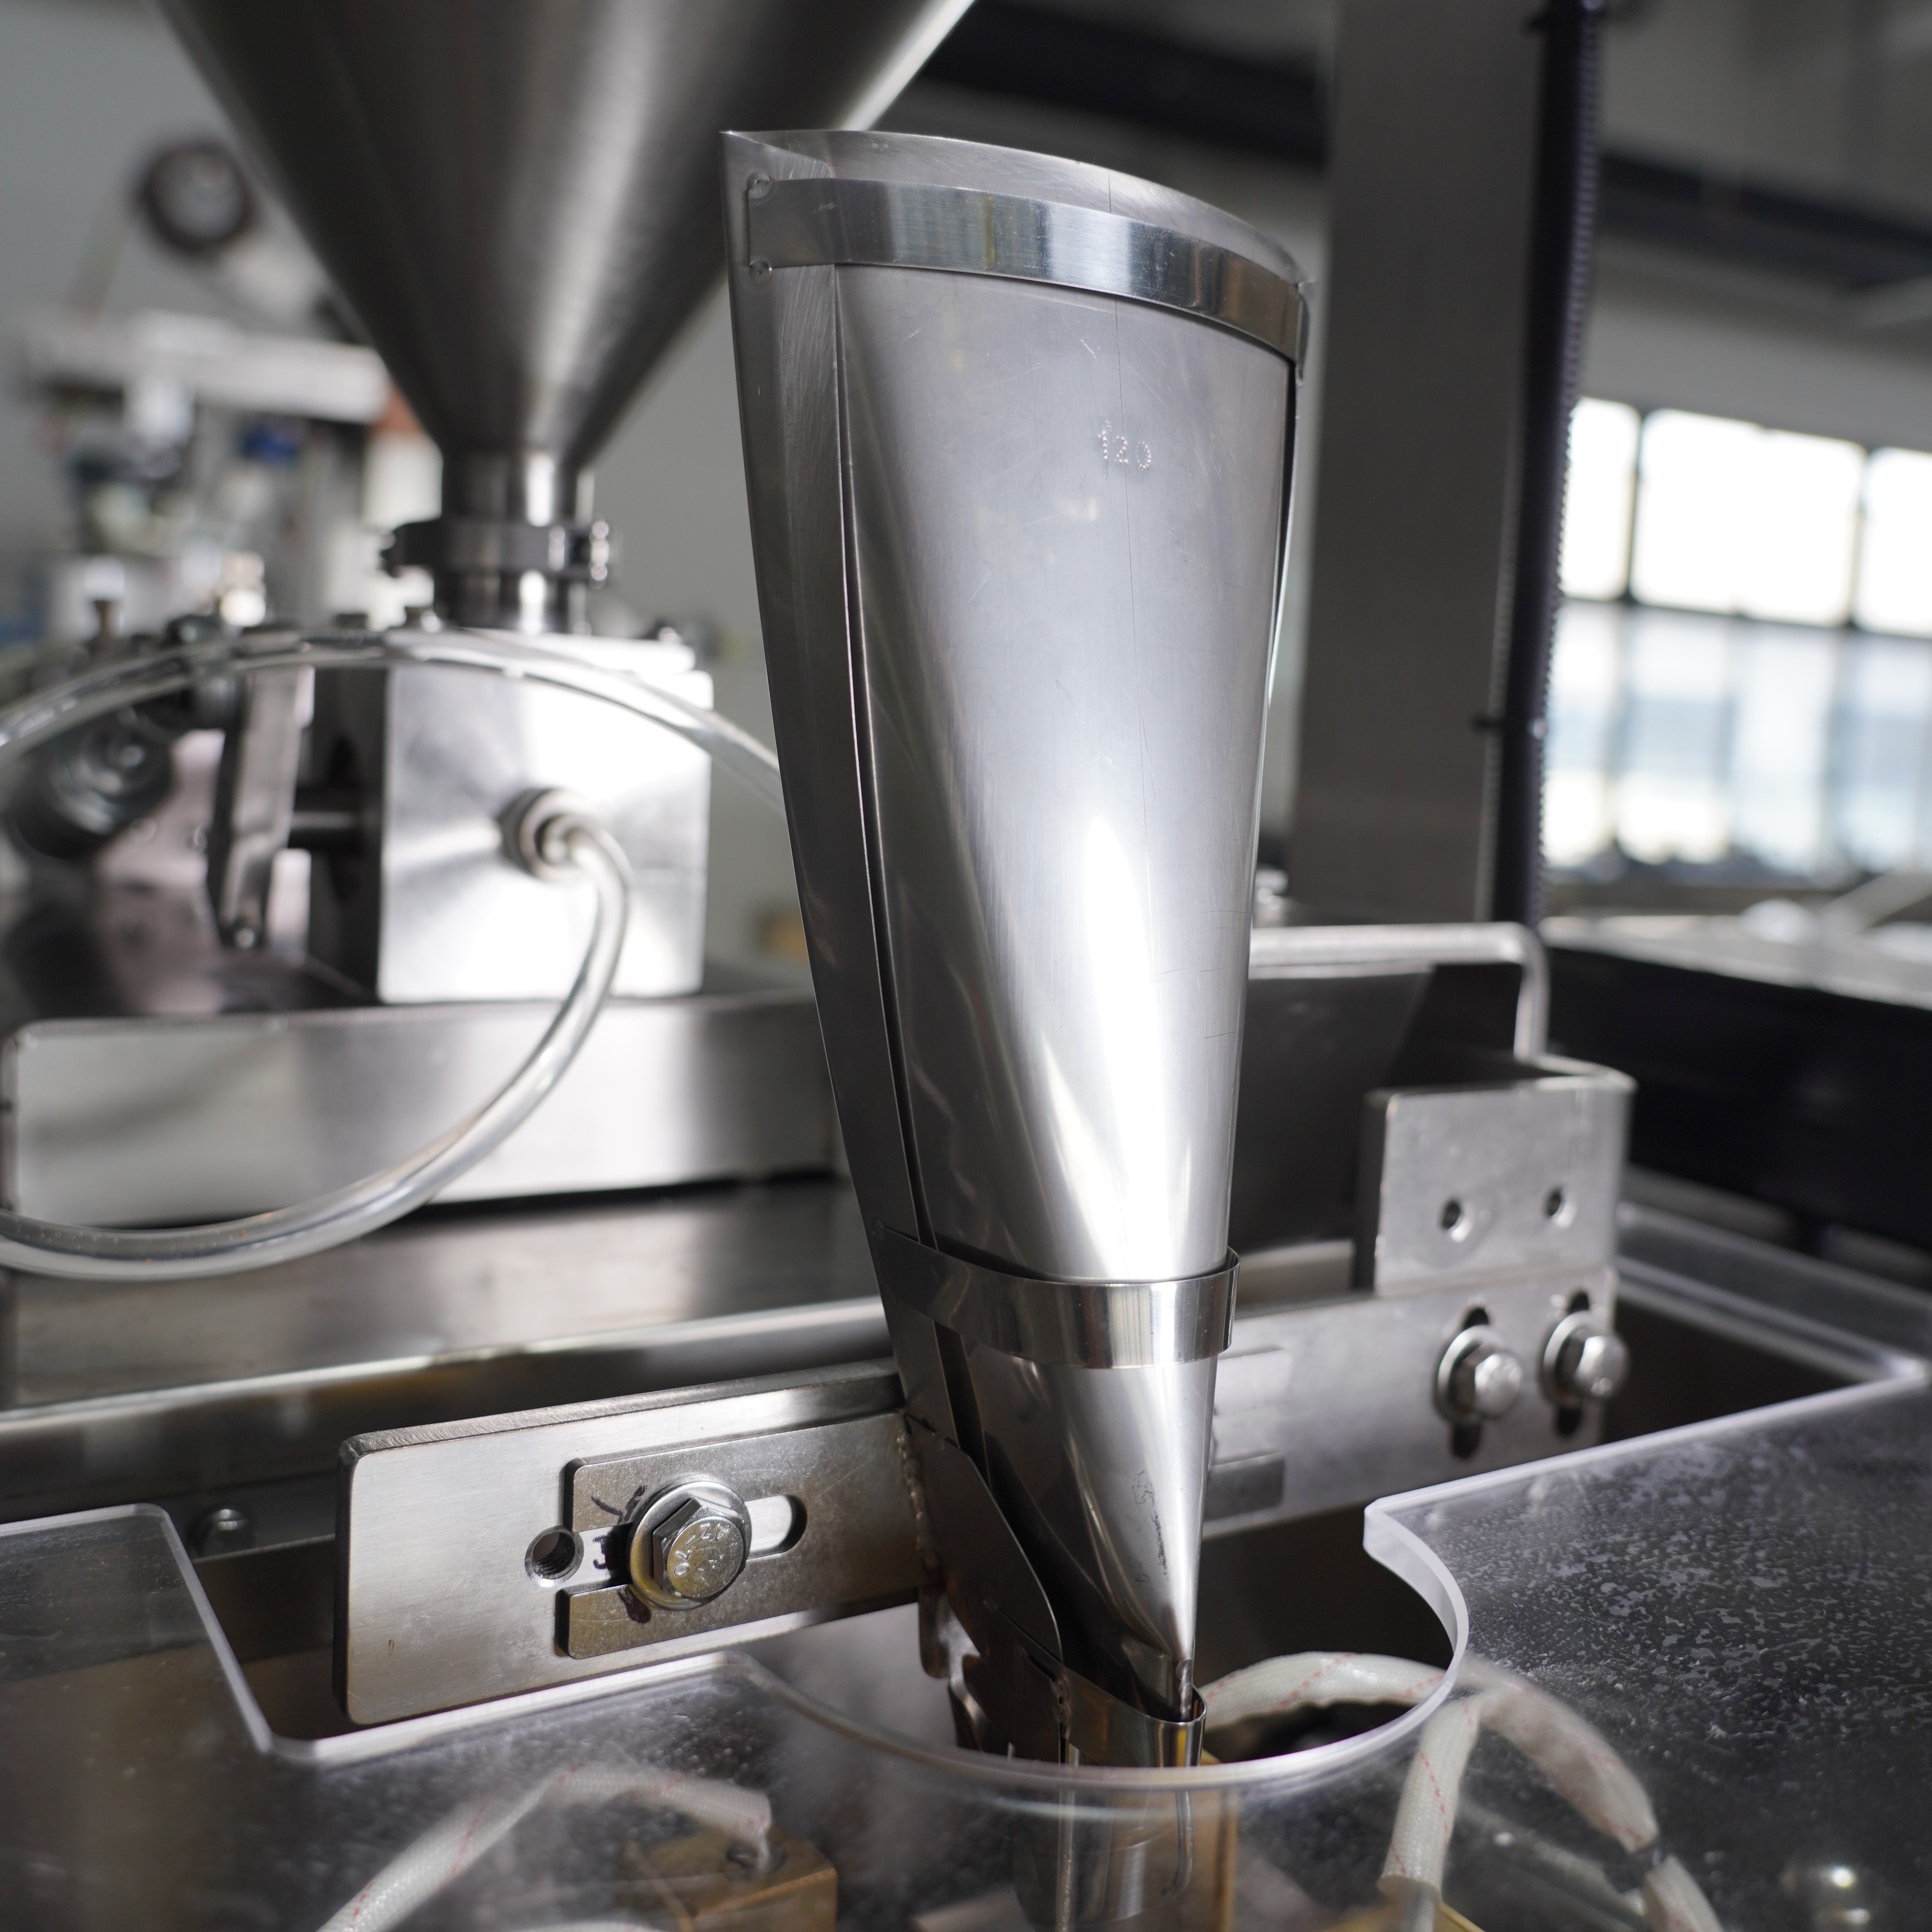
Целостность уплотнения — основа успеха в упаковке. Если вертикальный фасовщик не поддерживает надлежащую температуру, давление или выравнивание при герметизации, качество продукции быстро ухудшается. Затраты на переделку, жалобы клиентов и проблемы с соблюдением нормативных требований значительно превышают скромные расходы на профилактическое обслуживание. Каждый оператор и инженер по техническому обслуживанию вертикального фасовщика должен освоить базовые принципы эксплуатации оборудования, чтобы оставаться конкурентоспособным и соответствовать требованиям законодательства.
Ежедневные процедуры осмотра и очистки
Визуальный осмотр и удаление материалов
Начинайте каждую смену с визуального осмотра вертикального фасовщика на наличие видимых загрязнений, остатков пленки или накоплений материала вокруг компонентов герметизации. Накопившиеся фрагменты пластика, порошок или остатки клея немедленно ухудшают качество уплотнения. Используйте мягкую щетку или сжатый воздух для аккуратного удаления загрязнений с нагревательных захватов, конвейерных лент и механизмов подачи. Не применяйте абразивные инструменты, повреждающие прецизионные поверхности вертикального фасовщика.
Особое внимание уделите пути пленки, где материал огибает направляющие ролики и ролики натяжения. Проскальзывание материала вызывает трение, что влияет на положение пленки и, в конечном счете, на точность герметизации. Ежедневная очистка этих участков на вашем вертикальном упаковочном аппарате предотвращает постепенное ухудшение производительности, которое накапливается в течение недель. Фиксируйте визуальные осмотры в простом журнале, чтобы выявить формирующиеся закономерности до того, как они приведут к остановке производства.
Оценка герметизирующих губок и нагревательных элементов
Герметизирующие губки вертикального упаковочного аппарата подвергаются экстремальным термоциклам и механическим нагрузкам при каждом цикле. Проверьте их на наличие поверхностного износа, трещин или неравномерных следов износа — это может свидетельствовать о проблемах с распределением тепла. Поврежденная герметизирующая губка напрямую вызывает слабые или нестабильные герметичные швы. Датчики температуры в современных вертикальных упаковочных аппаратах помогают отслеживать работу губок, однако визуальный осмотр остается критически важным для выявления начальных признаков деградации.
Нагревательные элементы на вертикальном упаковочном автомате со временем изнашиваются предсказуемо. Проверяйте температуру герметизации инфракрасным термометром в периоды простоя. Снижение температуры ниже технических требований производителя указывает на износ нагревательных элементов. Если на вашем вертикальном упаковочном автомате наблюдается стабильное снижение температуры при неизменных настройках регулятора, запланируйте замену элементов до резкого роста числа дефектов герметизации. Такой проактивный подход позволяет сэкономить рабочее время и сохранить качество продукции.
Механическая регулировка и калибровка
Оптимизация давления и времени выдержки
Вертикальный упаковочный автомат зависит от трёх критически важных параметров герметизации: температуры, давления и времени выдержки. Давление — это сила, с которой зажимные губки воздействуют на полимерную плёнку для её спайки. Со временем гидравлические или пневматические системы теряют стабильность давления, что ослабляет герметичность швов. Ежемесячная проверка давления с помощью манометра гарантирует, что вертикальный упаковочный автомат работает в соответствии с техническими требованиями производителя. Регулируйте давление постепенно и фиксируйте исходные значения для последующего сравнения.
Время удержания — это продолжительность, в течение которой зажимы для герметизации остаются закрытыми на каждом пакете. При увеличении скорости конвейера без соответствующей корректировки времени удержания качество герметизации ухудшается на вашем вертикальном упаковочном аппарате. В большинстве современных вертикальных упаковочных аппаратов эти параметры связаны электронным способом, однако на более старых моделях требуется ручная синхронизация. Ознакомьтесь с эксплуатационным руководством вашего вертикального упаковочного аппарата, чтобы определить правильное время удержания в зависимости от толщины плёнки и температуры герметизации.
Проверка центровки и натяжения плёнки
Плёнка должна проходить строго по центру через подающий механизм вашего вертикального упаковочного аппарата, чтобы обеспечить стабильное положение и ширину шва. Нецентрированная плёнка приводит к ослаблению боковых швов или к смещению центрального шва за пределы заданной зоны перекрытия. Используйте регулируемые направляющие для центрирования поступающего рулона плёнки, после чего зафиксируйте их в этом положении. Ежеквартальная проверка предотвращает дрейф плёнки, который вызывает постепенное ухудшение качества швов в ходе производственного цикла на вашем вертикальном упаковочном аппарате.
Натяжение плёнки влияет как на центровку, так и на контакт уплотнения. Избыточное натяжение растягивает материал, снижая прочность соединения; недостаточное натяжение вызывает вибрацию и смещение. Механизмы регулировки натяжения на вертикальных упаковочных машинах обычно включают пружинные ролики, которые со временем ослабевают в течение месяцев эксплуатации. Проверяйте параметры натяжения ежемесячно в соответствии со спецификациями производителя. Повторная регулировка натяжения часто восстанавливает стабильность уплотнения, когда вертикальная упаковочная машина начинает выпускать некачественные пакеты при неизменных показаниях температуры и давления.
Замена компонентов и планирование профилактического обслуживания
Выявление признаков износа и Обслуживание Интервалы
Срок службы каждого компонента вертикального упаковочного автомата предсказуем. Ознакомьтесь с руководством по эксплуатации вашего оборудования, чтобы определить интервалы замены нагревательных элементов, защитных кожухов уплотнительных губок, конвейерных лент и подшипниковых узлов. Как правило, защитные кожухи уплотнительных губок вертикального упаковочного автомата требуется заменять каждые 6–12 месяцев в зависимости от объёма производства и типа используемой плёнки. Планирование замен во время запланированных простоев предотвращает аварийные отказы, нарушающие весь график производства.
Подшипниковые узлы и приводные компоненты требуют периодической смазки, соответствующей конструкции вашего вертикального упаковочного автомата. Используйте только рекомендованные смазочные материалы, чтобы избежать химических реакций с материалами плёнки или клеями. Избыточная смазка притягивает пыль и ускоряет износ подшипников, а недостаточная смазка вызывает трение и нарушение соосности уплотнения. Обратитесь к руководству по эксплуатации вашего вертикального упаковочного автомата за информацией о конкретных точках смазки, частоте и технических характеристиках применяемых смазочных материалов. Установите ежеквартальный график смазки и документируйте все выполненные работы.
Состояние тепловой и электрической систем
Электрическая система нагрева на вертикальном упаковочном автомате постепенно деградирует, поэтому снижение производительности легко пропустить, пока не начнут выходить из строя уплотнения. Внедрите ежеквартальную процедуру картирования температуры: измеряйте выходную мощность нагревательных элементов в нескольких точках на зажимах для герметизации. Неравномерные нагревательные паттерны указывают на начало отказа элементов. Заменяйте нагревательные элементы профилактически при выявлении деградации в ходе картирования, а не дожидайтесь их полного выхода из строя, который может испортить партии продукции на вашем вертикальном упаковочном автомате.
Стабильность электропитания влияет на вертикальная упаковочная машина точность управления и стабильность нагрева. Колебания напряжения вызывают температурные отклонения, которые нарушают герметичность уплотнений. При наличии нестабильности электропитания на вашем предприятии приобретите оборудование для стабилизации напряжения. Кроме того, ежеквартально проверяйте все электрические соединения на наличие коррозии или ослабления — это снижает эффективность нагревательных элементов и создаёт температурные неоднородности по всей поверхности герметизации вертикального упаковочного автомата.
Часто задаваемые вопросы
Как часто следует заменять защитные накладки на зажимные губки вертикального упаковочного автомата?
Защитные накладки на зажимные губки вертикального упаковочного автомата обычно служат от 6 до 12 месяцев при нормальных условиях эксплуатации. Интервал замены зависит от суточного объёма производства, типа упаковочной плёнки и температуры окружающей среды. Работа на высокой скорости — свыше 100 упаковок в минуту — ускоряет износ накладок на вашем вертикальном упаковочном автомате. Осуществляйте ежемесячный осмотр накладок на наличие видимых признаков деградации: трещин, скопления материала или неровностей поверхности. Немедленно замените накладки, если ваш вертикальный упаковочный автомат начинает формировать слабые или нестабильные герметичные швы при стабильных значениях температуры и давления.
Может ли некорректное натяжение плёнки ухудшить качество герметизации на моём вертикальном упаковочном автомате?
Да, неправильное натяжение плёнки напрямую ухудшает качество герметизации на вертикальном упаковочном автомате. Избыточное натяжение растягивает плёнку, снижая прочность термосварных швов, а недостаточное натяжение допускает смещение плёнки во время герметизации, вызывая несоосные или неполные швы. Ваш вертикальный упаковочный автомат полагается на стабильное положение плёнки внутри зажимов герметизатора для обеспечения равномерного контакта при формировании шва. Проверяйте настройки натяжения ежемесячно и корректируйте их в соответствии с инструкциями производителя. Поддержание правильного натяжения гарантирует, что ваш вертикальный упаковочный автомат будет формировать надёжные швы стабильно в течение всех смен производства.
При каких потерях температуры следует заменить нагревательные элементы на моём вертикальном упаковочном автомате?
Если в вашем вертикальном упаковочном аппарате наблюдается снижение температуры более чем на 5–10 % ниже технических характеристик производителя после попыток регулировки, запланируйте замену нагревательных элементов. Температурное картирование по поверхности зажимного устройства выявляет неравномерные нагревные паттерны, указывающие на локальный выход из строя элемента. Современные вертикальные упаковочные аппараты отображают показания температуры в электронном виде, что упрощает отслеживание деградации во времени. Заменяйте нагревательные элементы до того, как температура опустится ниже минимально необходимого значения для вашего типа плёнки, поскольку это напрямую приводит к слабым герметичным швам на вертикальном упаковочном аппарате.

 EN