 EN
Come ridurre gli sprechi di film con una macchina per il confezionamento in sacchetti preformati?
2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/22
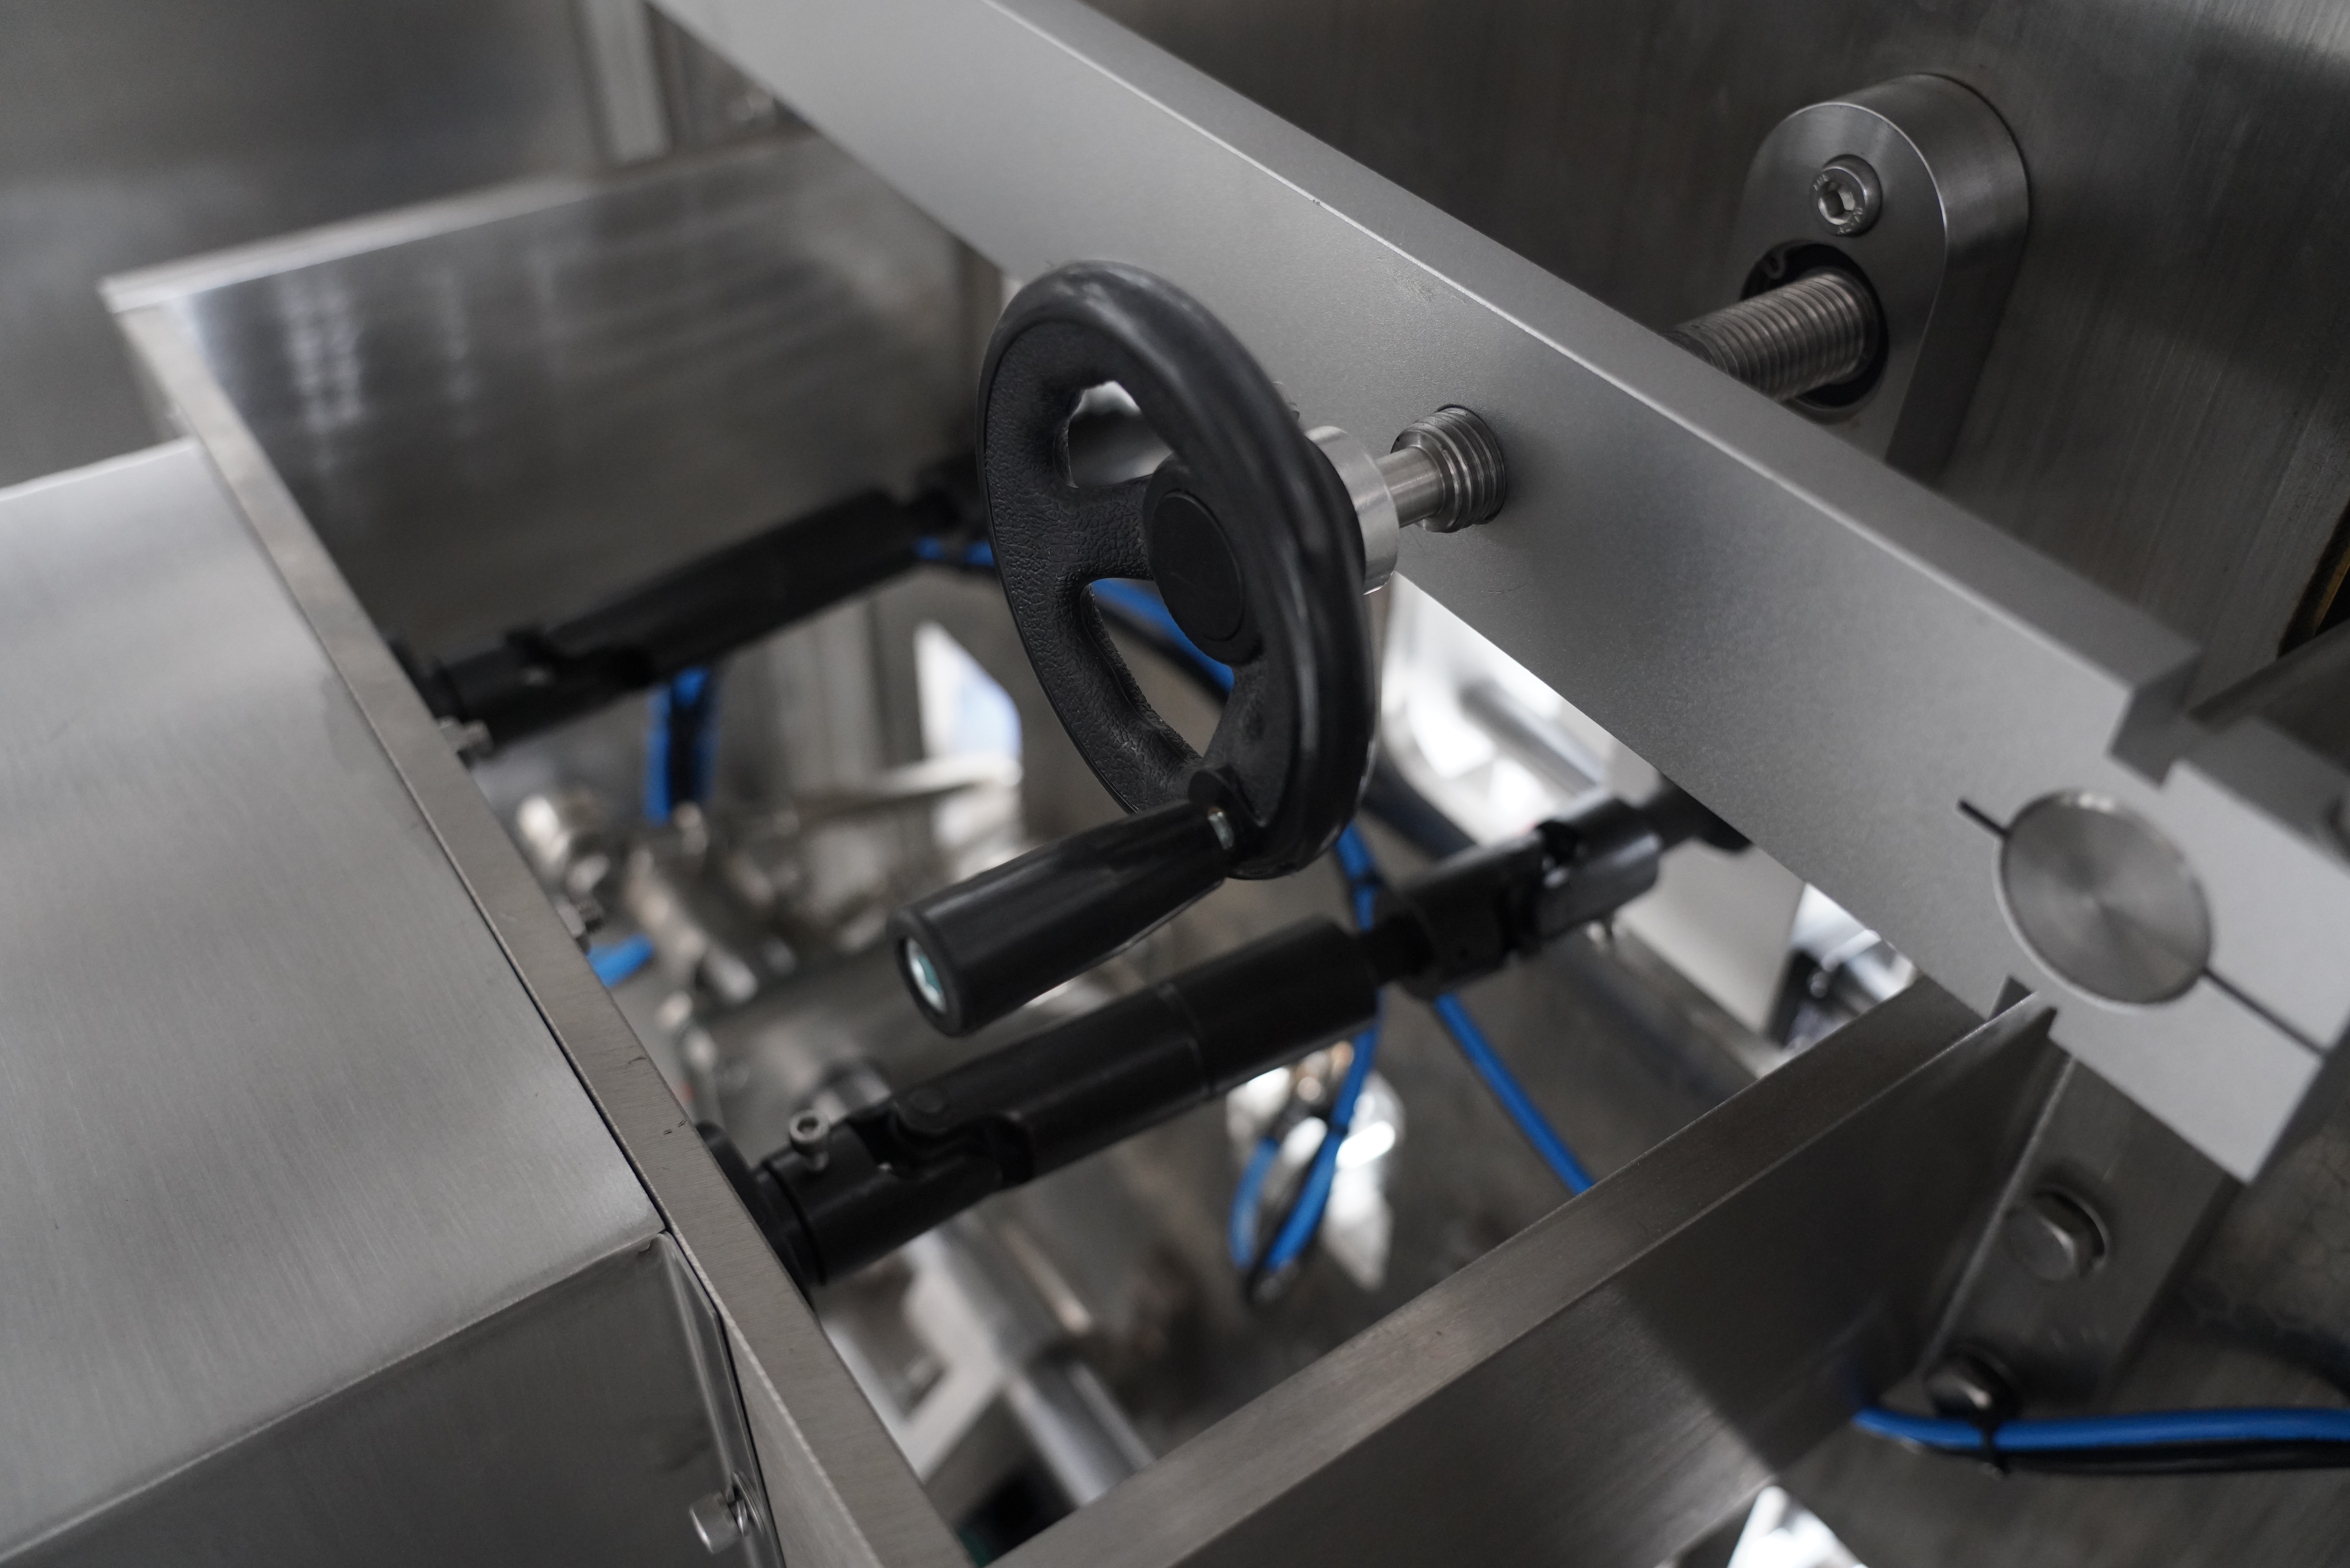
La confezionatrice verticale è un’attrezzatura essenziale per le operazioni moderne di confezionamento, garantendo velocità ed efficienza sulle linee di produzione in diversi settori industriali. Tuttavia, la qualità costante delle saldature dipende interamente da procedure adeguate di manutenzione. Comprendere come mantenere correttamente una confezionatrice verticale assicura che l’attrezzatura produca confezioni affidabili e sicure, riducendo al minimo i tempi di fermo e le riparazioni costose. Una manutenzione regolare tutela il proprio investimento e mantiene elevati gli standard di qualità del prodotto.
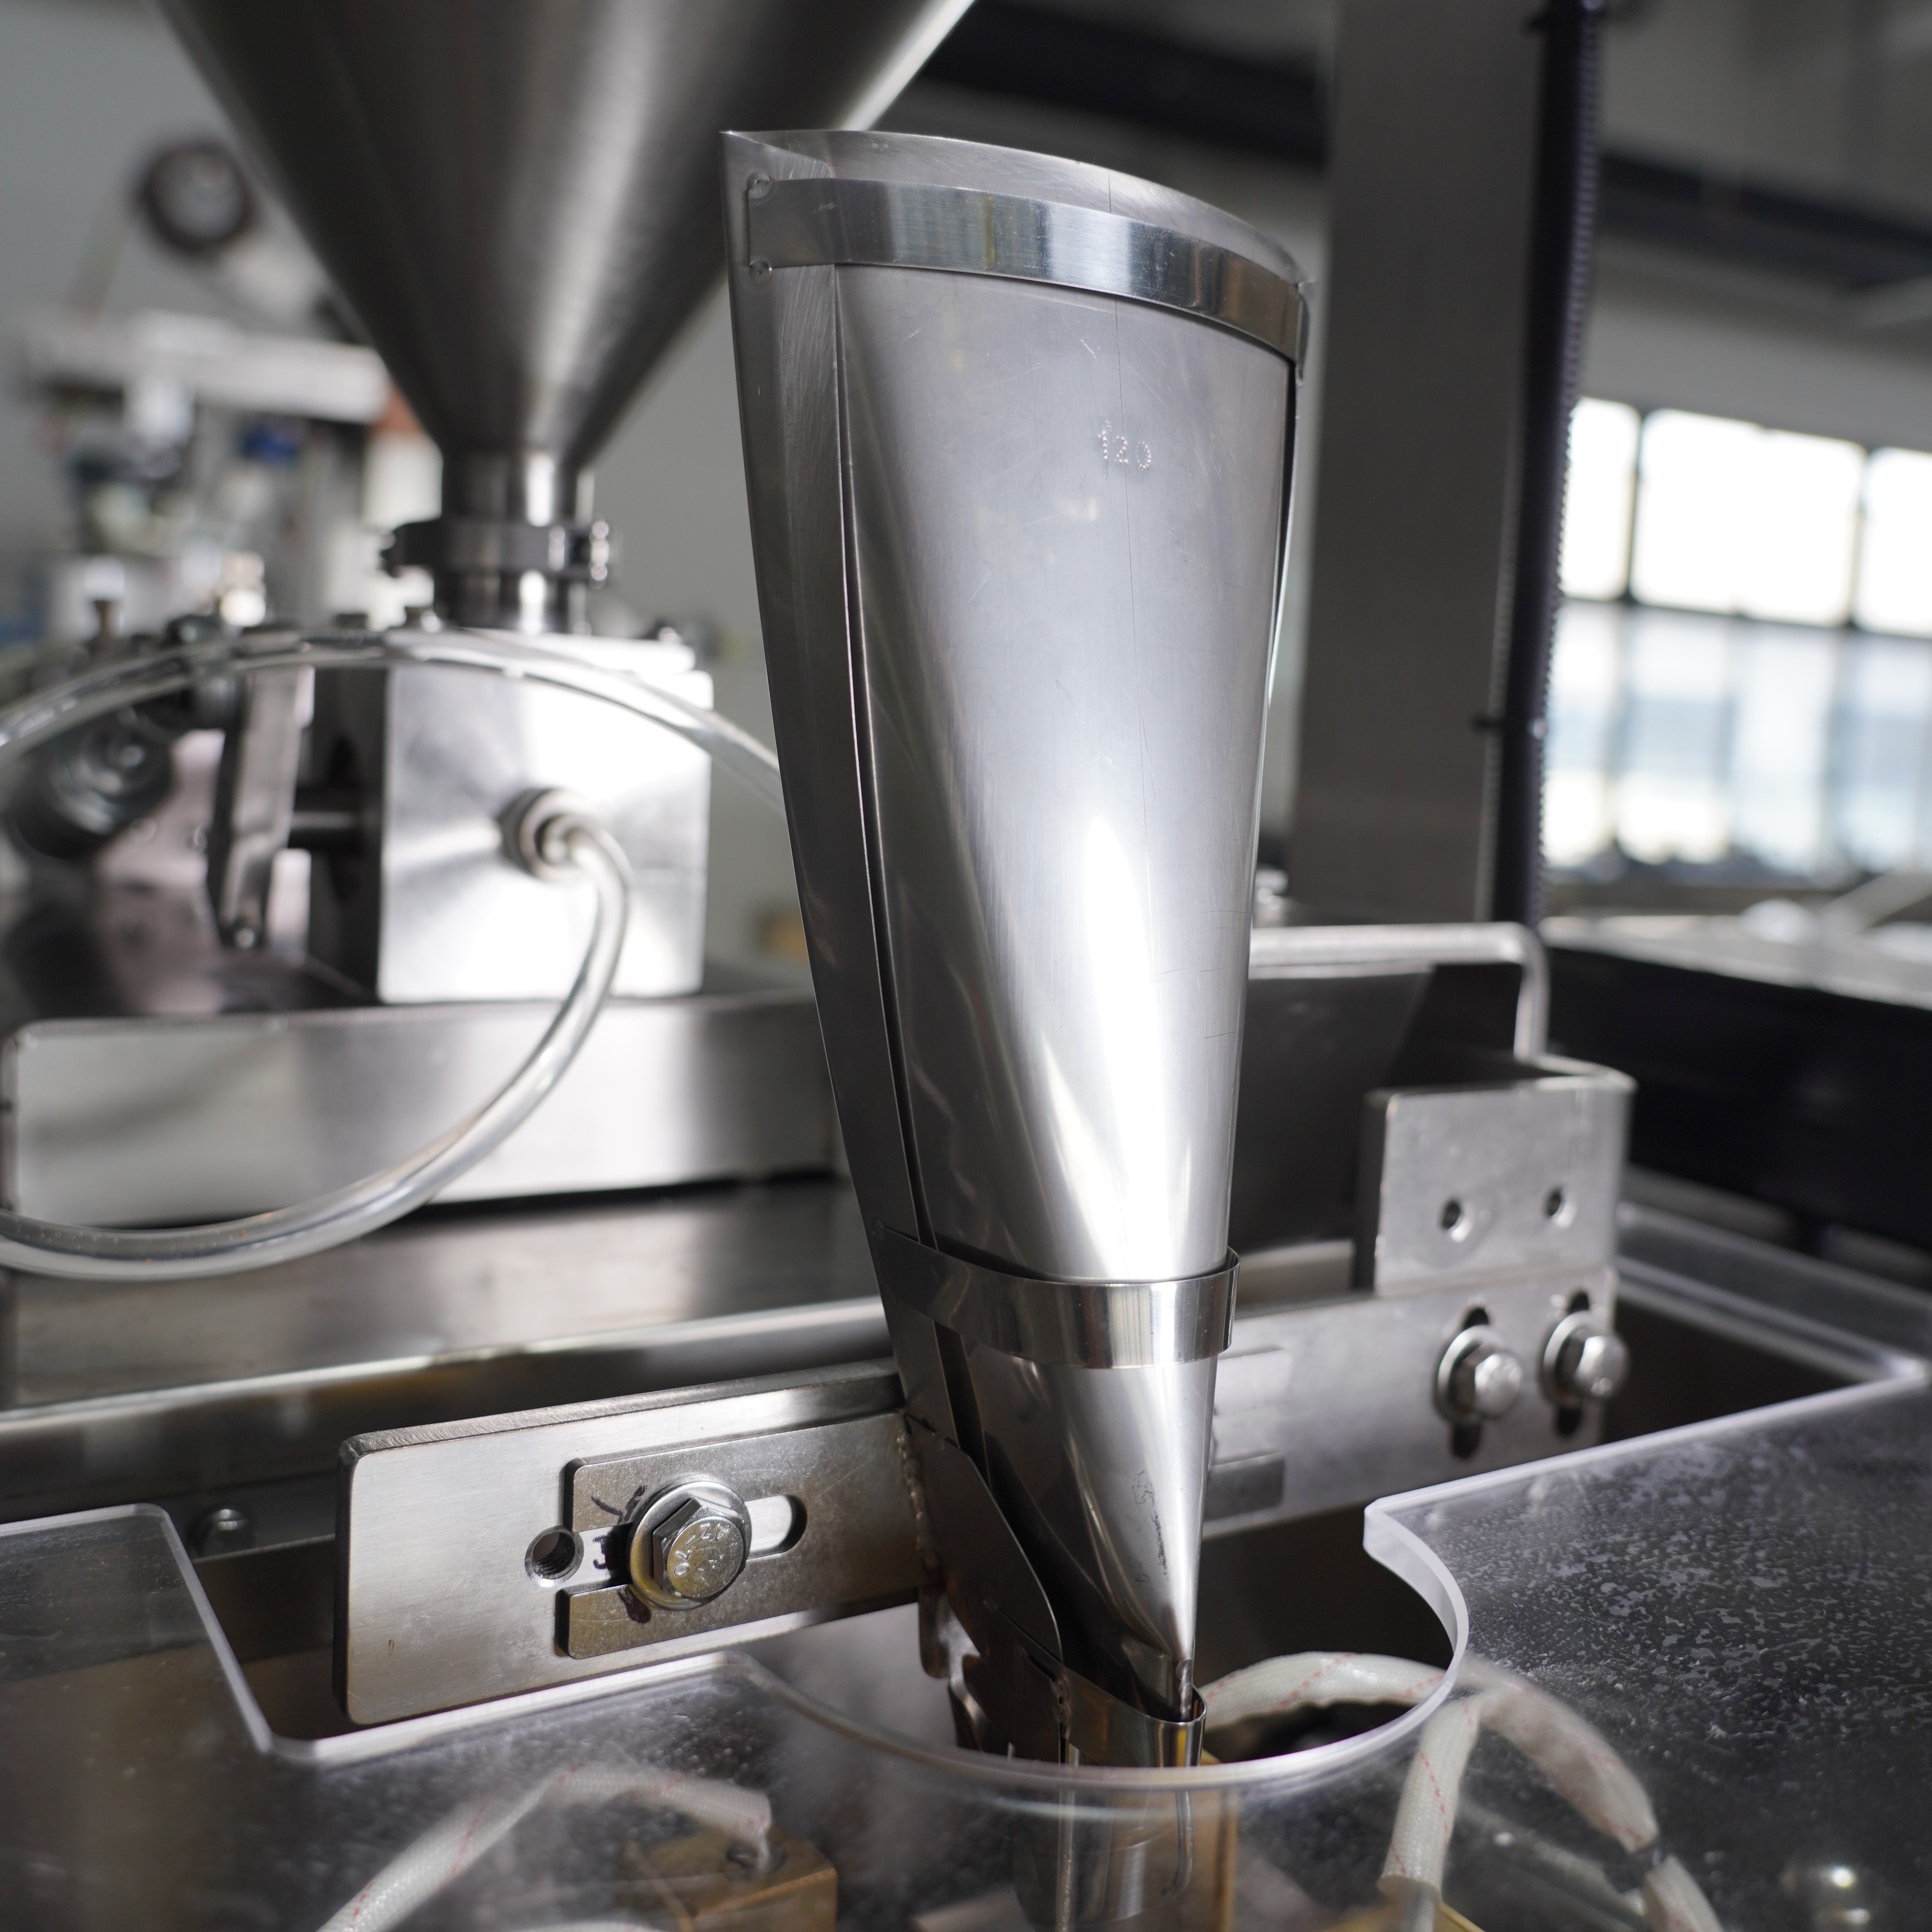
L'integrità del sigillo è il fondamento del successo dell'imballaggio. Quando una confezionatrice verticale non mantiene correttamente la temperatura, la pressione o l'allineamento di sigillatura, la qualità del prodotto peggiora rapidamente. Il costo della riparazione, dei reclami dei clienti e dei problemi normativi supera di gran lunga l'investimento modesto necessario per la manutenzione preventiva. Ogni operatore e responsabile della manutenzione di una confezionatrice verticale deve padroneggiare i principi fondamentali della cura dell'apparecchiatura per rimanere competitivo e conforme.
All'inizio di ogni turno, ispezionare la confezionatrice verticale alla ricerca di detriti visibili, residui di film o accumuli di materiale intorno ai componenti di sigillatura. Frammenti di plastica, polvere o residui adesivi accumulati compromettono immediatamente la qualità del sigillo. Utilizzare una spazzola morbida o aria compressa per rimuovere delicatamente i detriti dalle ganasce termosaldanti, dai nastri trasportatori e dai meccanismi di alimentazione. Non utilizzare mai utensili abrasivi che possano graffiare le superfici di precisione della confezionatrice verticale.
Prestare particolare attenzione al percorso della pellicola, dove il materiale avvolge i rulli guida e le ruote di tensione. Lo scorrimento del materiale genera attrito, influenzando il posizionamento della pellicola e, in ultima analisi, la precisione della saldatura. La pulizia giornaliera di queste zone sulla confezionatrice verticale previene deviazioni delle prestazioni che si accumulano nel corso di settimane. Registrare le ispezioni visive in un semplice registro consente di identificare schemi emergenti prima che causino fermi produttivi.
Le ganasce di saldatura su una confezionatrice verticale subiscono ogni ciclo un’intensa sollecitazione termica e meccanica. Ispezionarle alla ricerca di degrado superficiale, crepe o usura irregolare, segnali di problemi nella distribuzione del calore. Una ganascia di saldatura danneggiata provoca direttamente saldature deboli o non uniformi. I sensori di temperatura presenti sulle moderne confezionatrici verticali aiutano a monitorare le prestazioni delle ganasce, ma l’ispezione visiva rimane fondamentale per rilevare precocemente i primi segni di degrado.
Gli elementi riscaldanti su una confezionatrice verticale si deteriorano in modo prevedibile nel tempo. Verificare la temperatura di sigillatura con un termometro a infrarossi durante i momenti di inattività. Una perdita di temperatura al di sotto delle specifiche del produttore indica l'usura degli elementi riscaldanti. Quando la confezionatrice verticale mostra un calo costante della temperatura nonostante le impostazioni di controllo rimangano invariate, programmare la sostituzione degli elementi prima che aumentino i difetti di sigillatura. Questo approccio proattivo risparmia ore di produzione e garantisce la qualità del prodotto.
Una confezionatrice verticale dipende da tre parametri critici di sigillatura: temperatura, pressione e tempo di permanenza. La pressione indica la forza applicata dalle ganasce di sigillatura per unire gli strati della pellicola. Nel tempo, i sistemi idraulici o pneumatici perdono coerenza nella pressione, indebolendo i sigilli. Controlli mensili della pressione effettuati con un manometro assicurano che la confezionatrice verticale rispetti le specifiche del produttore. Regolare la pressione gradualmente e registrare i valori di riferimento per futuri confronti.
Il tempo di chiusura è la durata per cui le ganasce sigillanti rimangono chiuse su ciascun pacchetto. Quando la velocità del nastro trasportatore aumenta senza un corrispondente aggiustamento del tempo di chiusura, la qualità della saldatura peggiora sulla vostra confezionatrice verticale. La maggior parte delle attrezzature moderne per confezionatrici verticali collega elettronicamente questi parametri, ma i modelli più vecchi richiedono una sincronizzazione manuale. Consultare il manuale operativo della vostra confezionatrice verticale per determinare il tempo di chiusura corretto in base allo spessore della pellicola e alla temperatura di saldatura.
La pellicola deve avanzare perfettamente centrata attraverso il meccanismo di alimentazione della vostra confezionatrice verticale, per garantire un posizionamento e una larghezza costanti della saldatura. Un allineamento scorretto della pellicola provoca un indebolimento delle saldature ai bordi o fa sì che le saldature centrali manchino la zona di sovrapposizione prevista. Utilizzare guide regolabili per centrare la pellicola in entrata, quindi bloccarle in posizione. Una verifica trimestrale previene lo scostamento della pellicola, che altrimenti causerebbe un degrado progressivo della saldatura durante l’intera produzione sulla vostra confezionatrice verticale.
La tensione della pellicola influisce sia sul tracciamento sia sul contatto del sigillo. Una tensione eccessiva allunga il materiale, riducendo la resistenza dell’adesione; una tensione insufficiente consente oscillazioni e disallineamenti. I meccanismi di regolazione della tensione su un confezionatore verticale presentano tipicamente rulli caricati a molla, che possono indebolirsi nel corso di mesi di funzionamento. Verificare mensilmente le impostazioni della tensione rispetto alle specifiche del produttore. La ritensionatura ripristina spesso la coerenza del sigillo quando un confezionatore verticale inizia a produrre confezioni scadenti nonostante letture stabili di temperatura e pressione.
Ogni componente di una confezionatrice verticale ha una durata utile prevedibile. Consultare il manuale dell'attrezzatura per stabilire gli intervalli di sostituzione degli elementi riscaldanti, dei rivestimenti delle ganasce di sigillatura, dei nastri trasportatori e degli insiemi di cuscinetti. Una confezionatrice verticale richiede tipicamente la sostituzione dei rivestimenti delle ganasce di sigillatura ogni 6–12 mesi, a seconda del volume produttivo e del tipo di film utilizzato. Programmare le sostituzioni durante i fermi pianificati evita guasti improvvisi che interrompono l’intero programma produttivo.
Gli insiemi di cuscinetti e i componenti di azionamento richiedono una lubrificazione periodica, adeguata al design specifico della confezionatrice verticale. Utilizzare esclusivamente i lubrificanti raccomandati per evitare reazioni chimiche con i materiali del film o con gli adesivi. Una lubrificazione eccessiva attira polvere e accelera l’usura dei cuscinetti, mentre una lubrificazione insufficiente genera attrito e disallineamento delle sigillature. Consultare il manuale della confezionatrice verticale per identificare i punti specifici di lubrificazione, le frequenze consigliate e le specifiche tecniche dei prodotti. Stabilire un programma di lubrificazione trimestrale e registrare tutti gli interventi di manutenzione.
Il sistema di riscaldamento elettrico su una confezionatrice verticale si degrada gradualmente, rendendo facile trascurare la perdita di prestazioni finché non si verificano guasti alle sigillature. Implementare procedure trimestrali di mappatura della temperatura, misurando l’output degli elementi riscaldanti in più punti sulle ganasce di sigillatura. Pattern di riscaldamento non uniformi indicano l’inizio di un guasto agli elementi. Sostituire gli elementi riscaldanti in modo proattivo non appena la mappatura evidenzia un degrado, anziché attendere il guasto completo che rovina interi lotti di prodotto sulla vostra confezionatrice verticale.
La stabilità dell’alimentazione elettrica influisce su confezionatrice verticale la precisione del controllo e la costanza del riscaldamento. Le fluttuazioni di tensione causano variazioni di temperatura che compromettono le sigillature. Investire in apparecchiature di regolazione della tensione qualora il vostro impianto subisca instabilità di alimentazione. Inoltre, controllare trimestralmente tutti i collegamenti elettrici per individuare corrosione o allentamento, fattori che riducono l’efficienza degli elementi riscaldanti e generano inconsistenza termica sull’intera superficie di sigillatura della vostra confezionatrice verticale.
Le coperture delle ganasce di sigillatura su una confezionatrice verticale durano tipicamente da 6 a 12 mesi in condizioni normali di produzione. L'intervallo di sostituzione dipende dal volume giornaliero di produzione, dal tipo di materiale della pellicola e dalla temperatura ambiente. Cicli di produzione ad alta velocità che superano i 100 pacchi al minuto accelerano l'usura delle coperture sulla confezionatrice verticale. Ispezionare mensilmente le coperture alla ricerca di segni evidenti di degrado, come crepe, accumulo di materiale o irregolarità superficiali. Sostituire immediatamente le coperture se la confezionatrice verticale inizia a produrre sigilli deboli o non uniformi, nonostante impostazioni stabili di temperatura e pressione.
Sì, una tensione della pellicola inadeguata degrada direttamente la qualità della sigillatura della confezionatrice verticale. Una tensione eccessiva allunga la pellicola, riducendo la resistenza dei sigilli termosaldati, mentre una tensione insufficiente consente alla pellicola di spostarsi durante la sigillatura, causando sigilli non allineati o incompleti. La vostra confezionatrice verticale dipende da un posizionamento costante della pellicola all’interno delle ganasce di sigillatura per garantire un contatto uniforme durante la sigillatura. Controllate le impostazioni della tensione mensilmente e regolatele seguendo le procedure specificate dal produttore. Una corretta manutenzione della tensione garantisce che la vostra confezionatrice verticale produca sigilli affidabili in modo costante durante tutti i turni di produzione.
Se il vostro confezionatore verticale mostra una perdita di temperatura superiore al 5-10% rispetto alle specifiche del produttore, anche dopo aver effettuato tentativi di regolazione, pianificare la sostituzione degli elementi riscaldanti. La mappatura termica sulla superficie della pinza di sigillatura rivela pattern di riscaldamento non uniformi, indicativi di un guasto localizzato dell’elemento. Le attrezzature moderne per confezionatori verticali visualizzano elettronicamente le letture di temperatura, rendendo semplice monitorare il degrado nel tempo. Sostituire gli elementi riscaldanti prima che la temperatura scenda al di sotto del valore minimo richiesto per il tipo di film utilizzato, poiché ciò causa direttamente sigilli deboli sul vostro confezionatore verticale.

2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/20
Ridurre del 40% i tempi di cambio formato su macchine per sacchetti preformati con le migliori pratiche consolidate

2026/09/20
Macchine per sacchetti preformati: aumentare la produttività, ridurre gli sprechi e migliorare l’ROI

2026/09/20
Confronto tra macchine rotative e in linea per sacchetti preformati: velocità, ROI e scalabilità a confronto

2026/09/20
Macchina per sacchetti preformati: aumentare la produttività, ridurre i costi di manodopera e migliorare l’integrità delle saldature

2026/09/21
Macchina per sacchetti preformati: tipi di sacchetti, materiali e guida al riempimento

