 EN
Kā samazināt plēves atkritumus, izmantojot gatavo maisiņu iepakošanas mašīnu?
2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/22
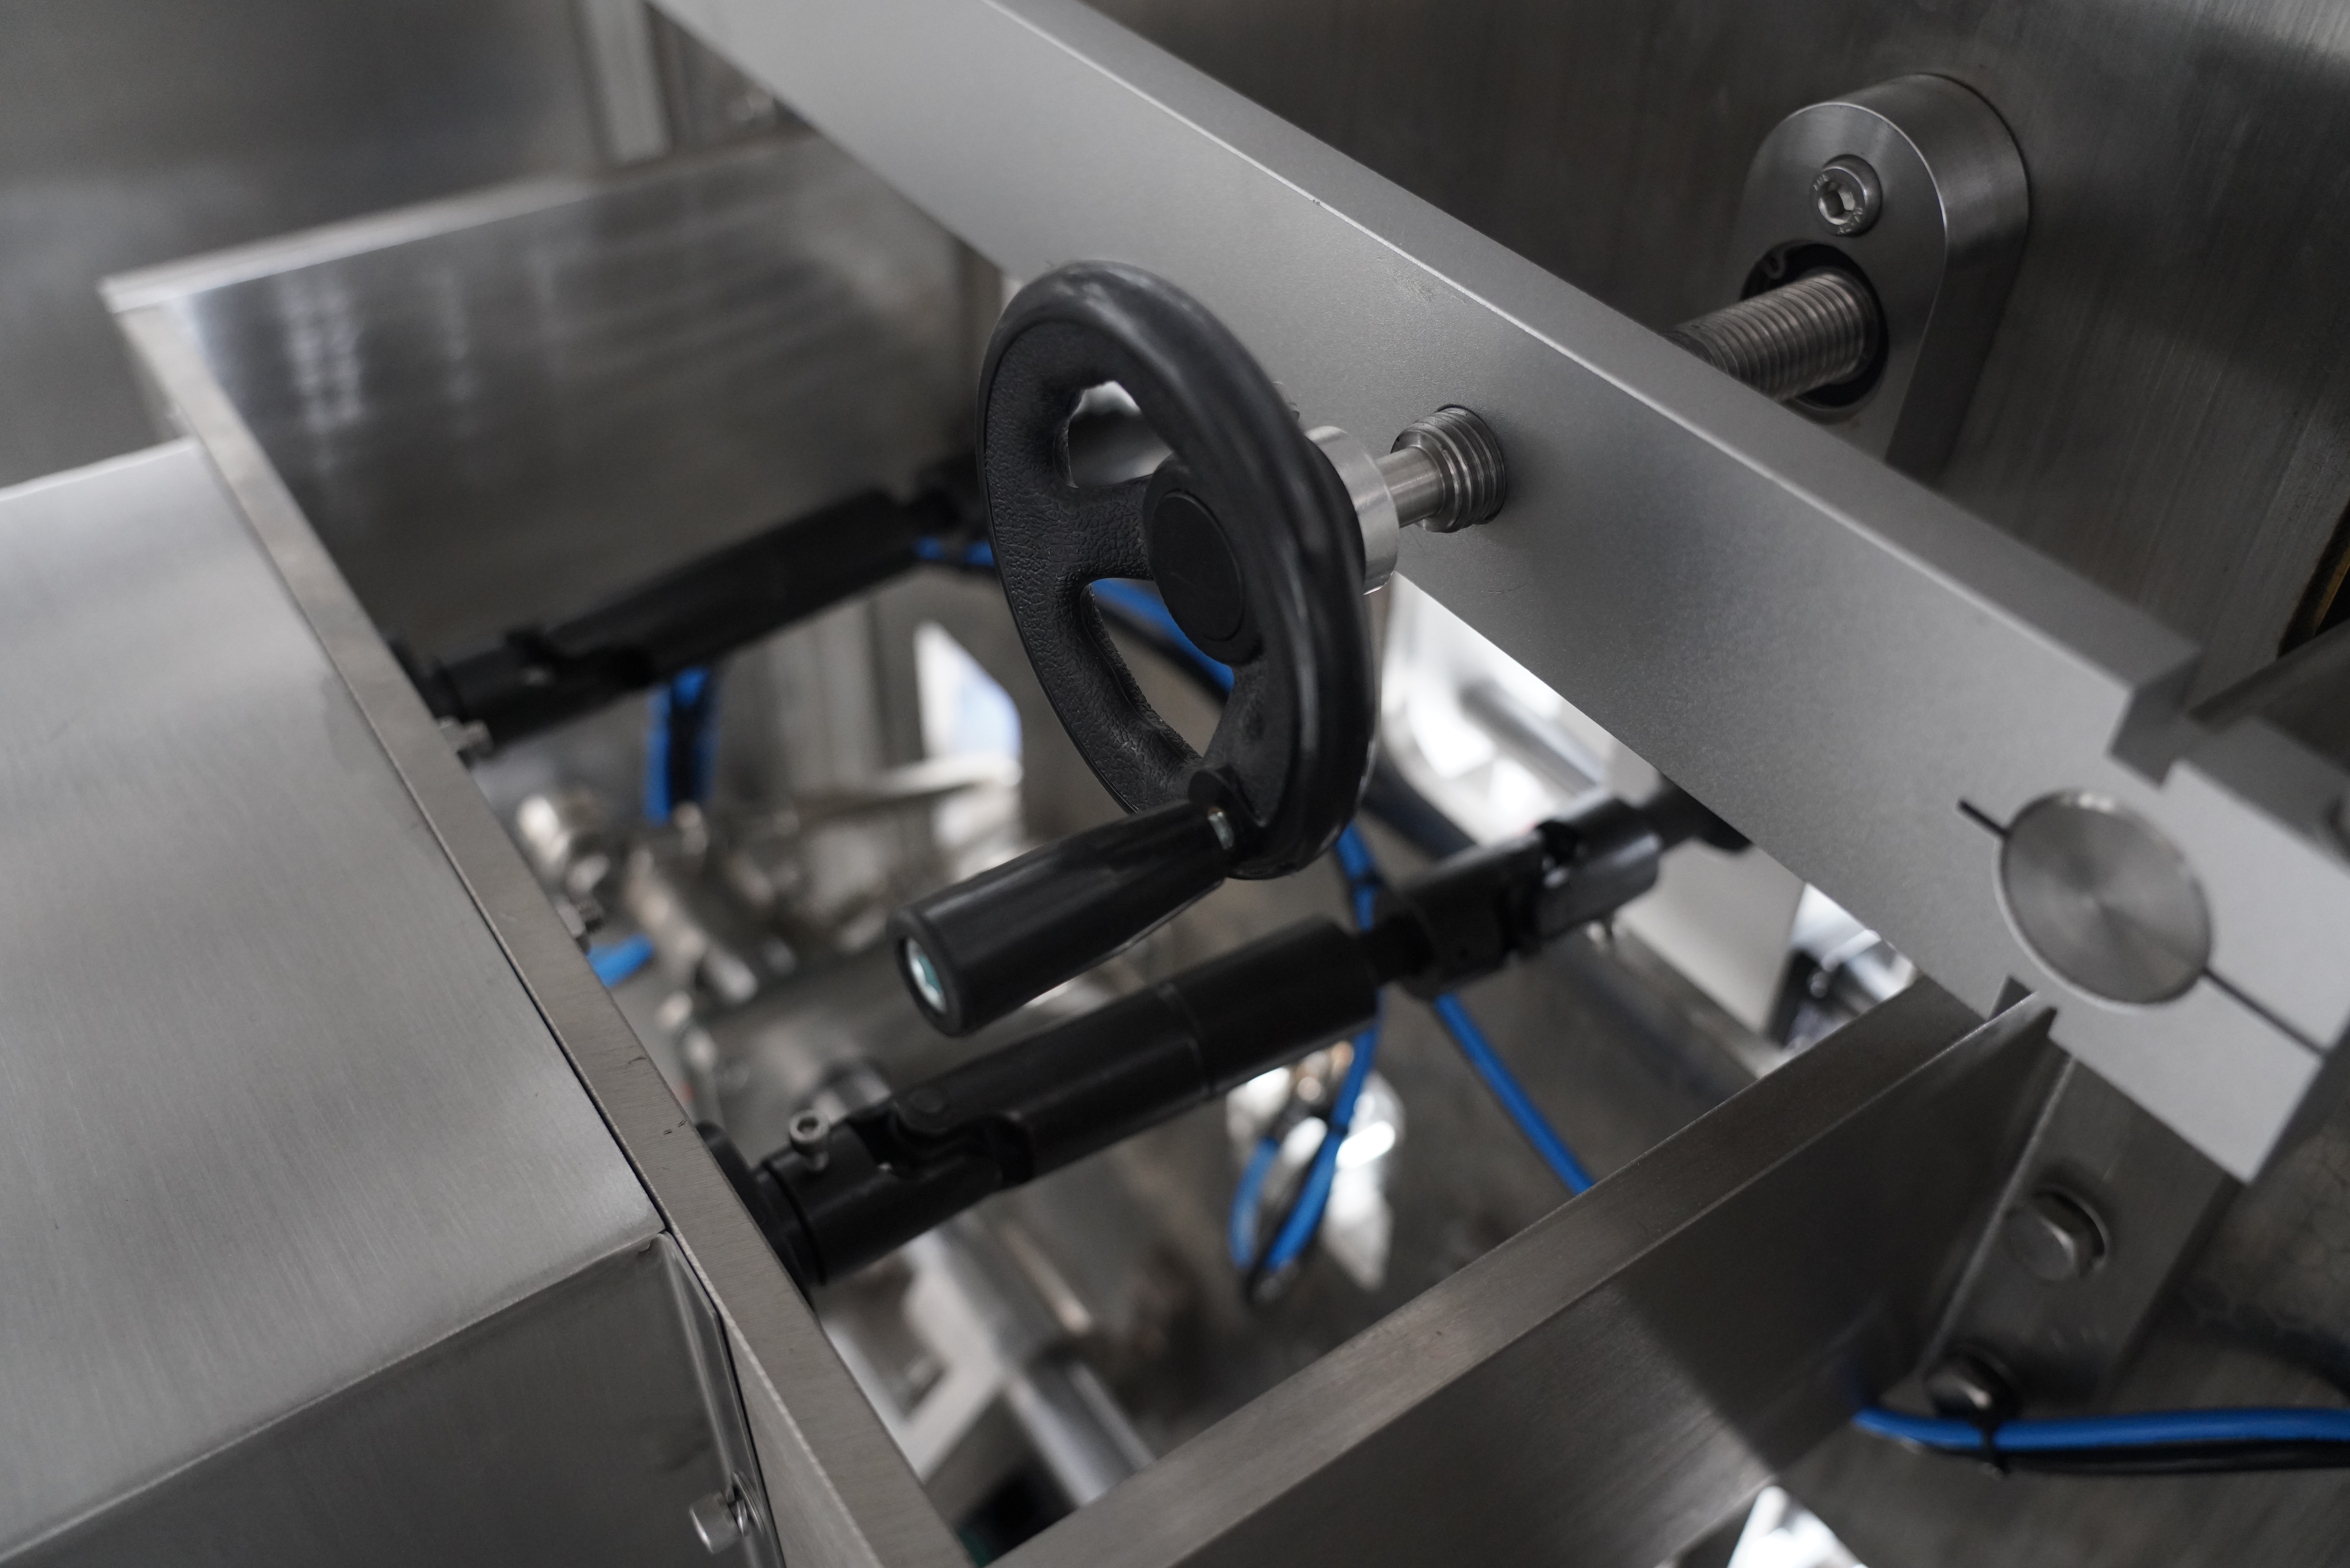
Vertikāls maisītājs ir būtisks aprīkojums modernām iepakojuma operācijām, nodrošinot ātrumu un efektivitāti ražošanas līnijās visās nozarēs. Tomēr vienmērīga noslēguma kvalitāte pilnībā atkarīga no pareizām apkopes procedūrām. Zināšanas par vertikāla maisītāja apkopi nodrošina, ka jūsu aprīkojums ražo uzticamus un drošus iepakojumus, minimizējot darbības pārtraukumus un dārgas remontdarbu vajadzību. Regulārā apkope aizsargā jūsu ieguldījumu un saglabā augstus produktu kvalitātes standartus.
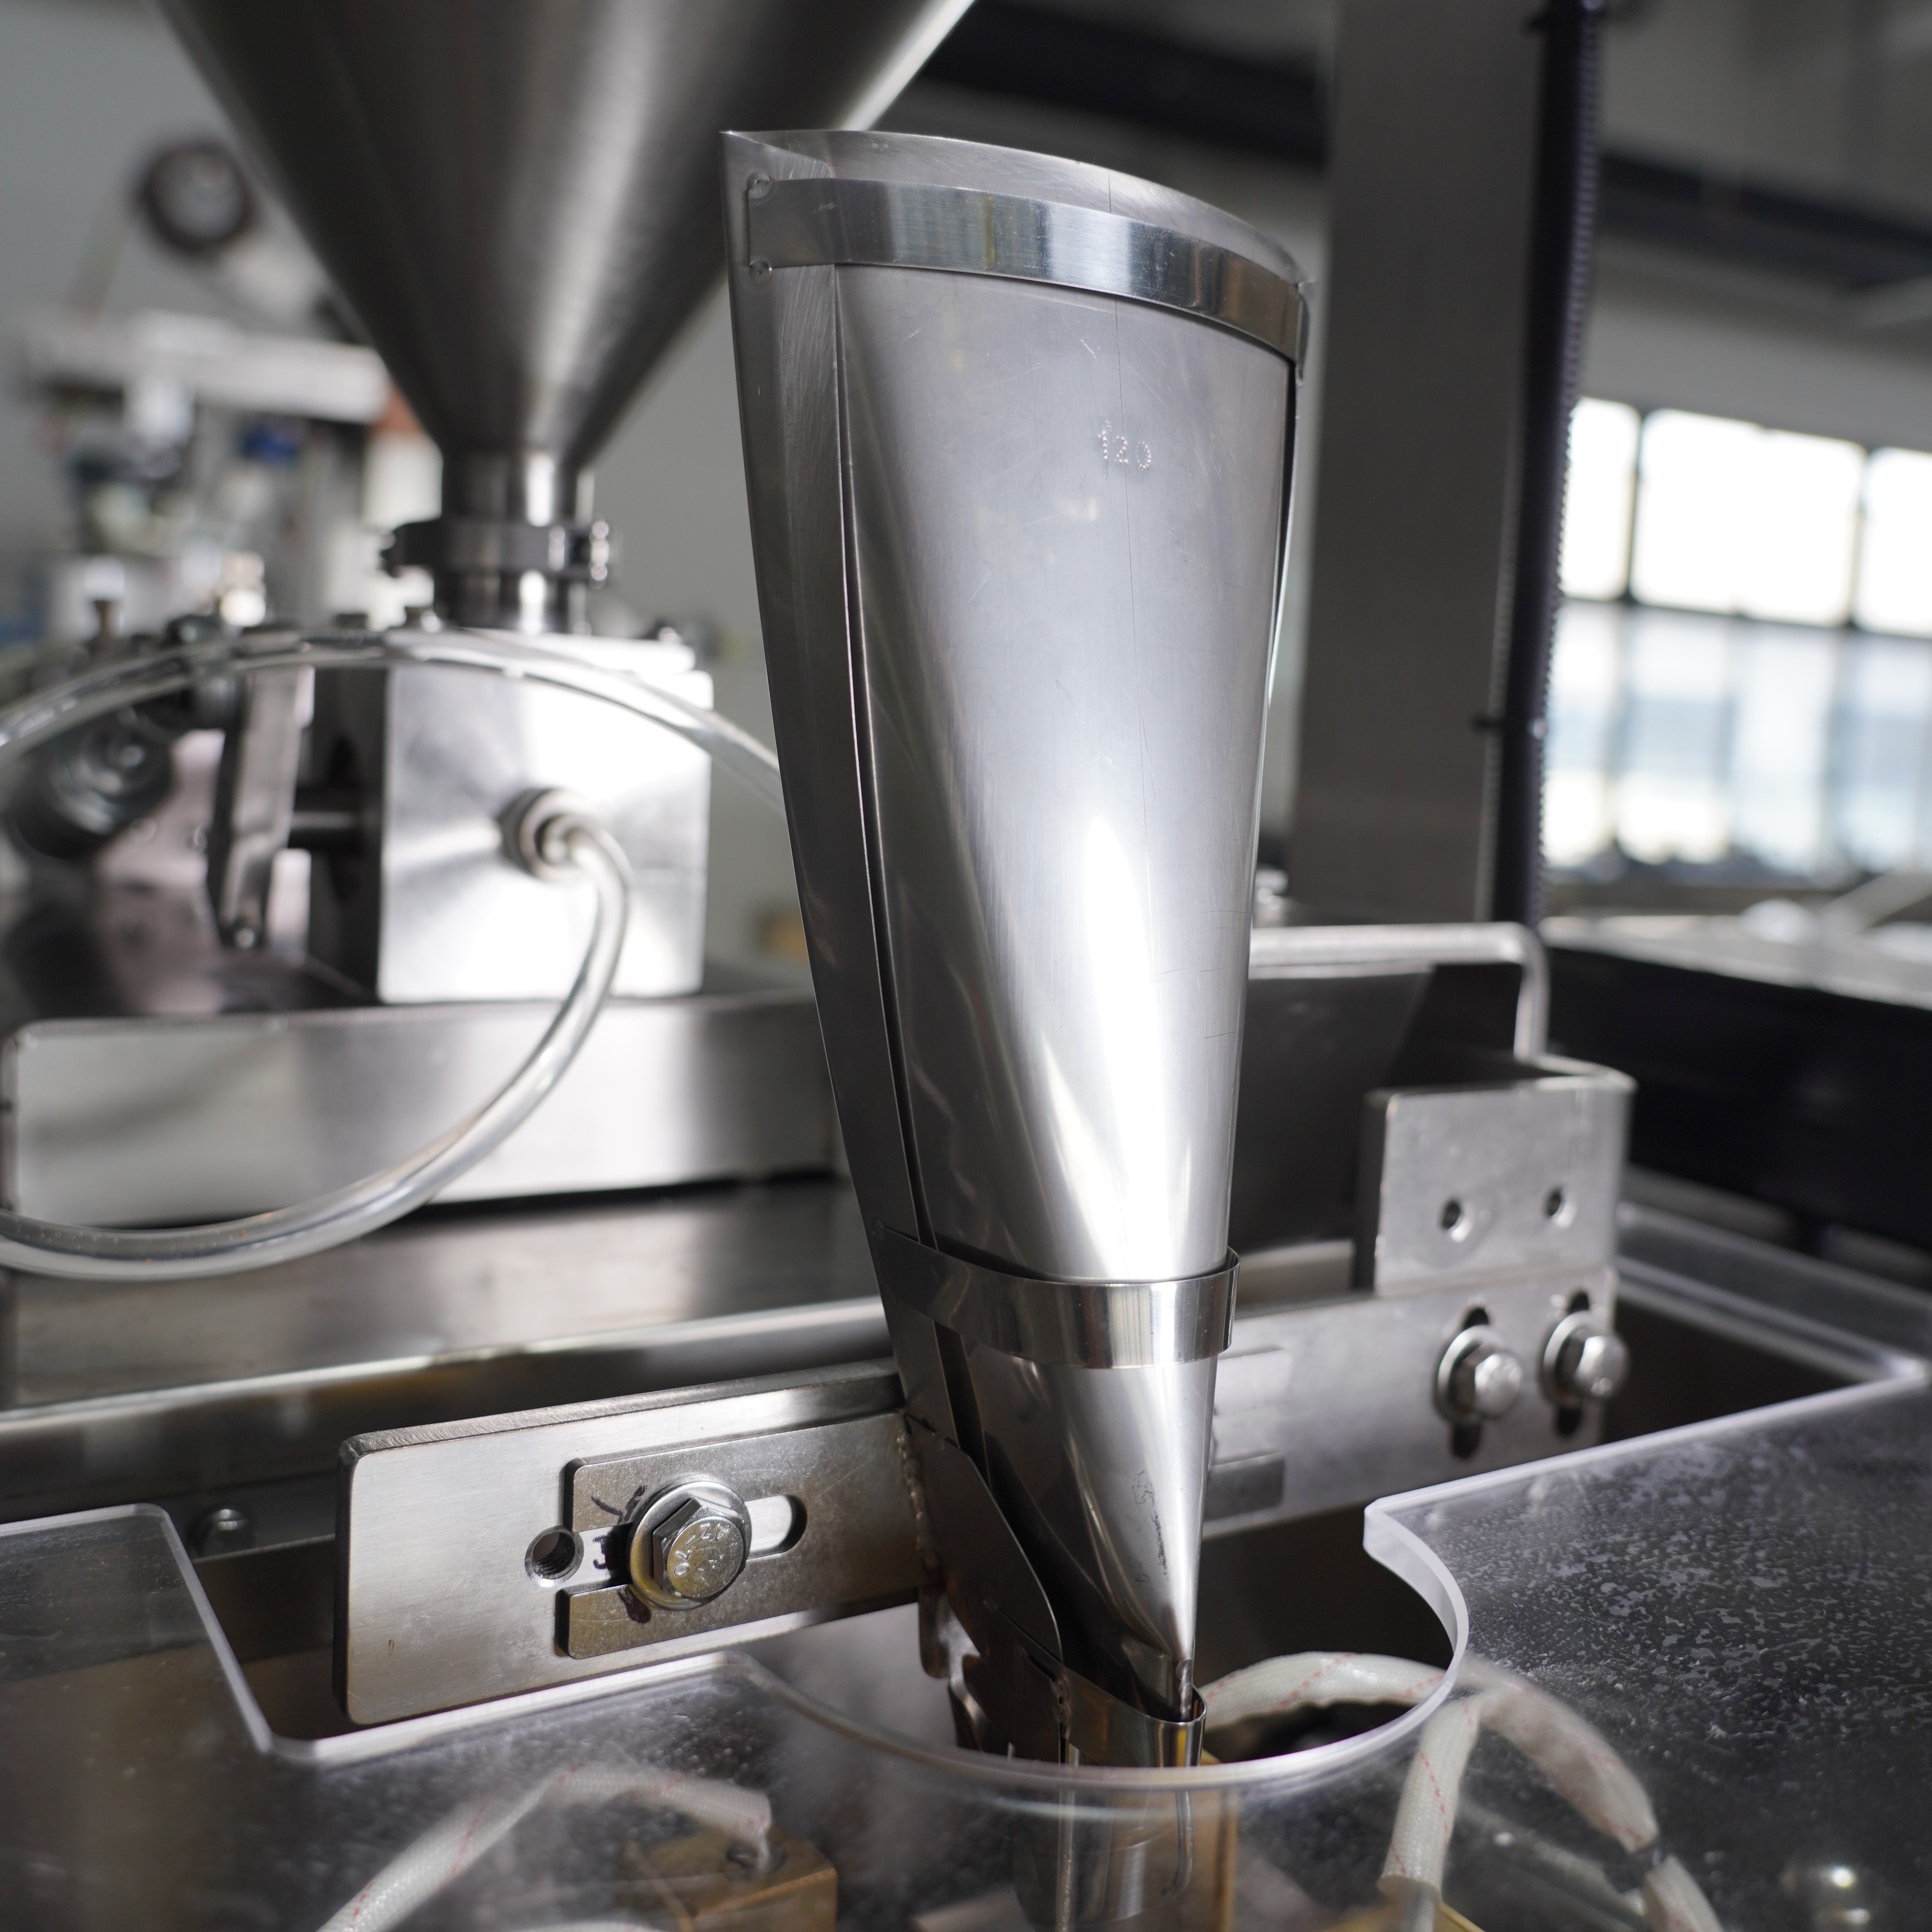
Ciešuma integritāte ir iepakojuma panākumu pamats. Kad vertikālais maisītājs nespēj uzturēt pareizo hermētizācijas temperatūru, spiedienu vai izlīdzinājumu, produkta kvalitāte ātri pasliktinās. Pārstrādes izmaksas, klientu sūdzības un regulatīvās problēmas daudzkārt pārsniedz nelielās izmaksas, kas saistītas ar profilaktisko apkopi. Katram vertikālā maisītāja operatoram un apkopes vadītājam ir jāapguļ iekārtas aprūpes pamati, lai saglabātu konkurētspēju un atbilstību.
Sāciet katru darba maiņu, pārbaudot savu vertikālo maisītāju redzamai netīrībai, plēves atliekām vai materiāla uzkrāšanai ap hermētizācijas komponentiem. Uzkrājušās plastmasas šķeldas, pulveris vai līmes atliekas nekavējoties pasliktina šuvju kvalitāti. Izmantojiet mīkstu suku vai saspiestu gaisu, lai viegli noņemtu netīrību no karstumhermētizācijas žokļiem, transportieriem un piegādes mehānismiem. Neizmantojiet abrazīvus rīkus, kas var iegriezt precīzās virsmas uz jūsu vertikālā maisītāja.
Īpaši uzmanīgi jāuzrauga plēves ceļš, kur materiāls apvijas ap vadības rullīšiem un sprieguma rullīšiem. Materiāla nobīde rada berzi, kas ietekmē plēves novietojumu un galu beigās — noslēguma precizitāti. Katru dienu notīrot šīs vietas vertikālajā maisītājā, tiek novērsta darbības novirze, kas citādi būtu uzkrājusies nedēļu garumā. Vizuālo pārbaudi dokumentējiet vienkāršā žurnālā, lai identificētu jaunus raksturīgus modeļus pirms tie izraisa ražošanas apturēšanu.
Noslogošanas žokļu un sildīšanas elementu novērtējums
Sildīšanas elementi vertikālā maisītājā laika gaitā vienmērīgi nodilst. Pārbaudiet noslēgšanas temperatūru ar infrasarkano termometru brīvajos brīžos. Temperatūras zudums zem ražotāja norādītajām specifikācijām norāda uz sildīšanas elementu nodilumu. Ja jūsu vertikālais maisītājs rāda pastāvīgu temperatūras kritumu, pat ja vadības iestatījumi paliek nemainīgi, noteikiet sildīšanas elementu nomaiņu pirms noslēgumu atteikumu skaits strauji pieaug. Šis proaktīvais risinājums saglabā ražošanas stundas un nodrošina produkta kvalitāti.
Vertikālais maisītājs balstās uz trim būtiskiem noslēgšanas parametriem: temperatūru, spiedienu un noslēgšanas laiku. Spiediens attiecas uz spēku, ko noslēgšanas žokļi pieliek, lai savienotu plēves kārtas. Laika gaitā hidrauliskās vai pneimatiskās sistēmas zaudē spiediena stabilitāti, kas vājina noslēgumus. Mēneša spiediena pārbaudes, izmantojot manometru, nodrošina, ka jūsu vertikālais maisītājs atbilst ražotāja specifikācijām. Regulējiet spiedienu lēni un dokumentējiet pamatvērtības atsauces nolūkos.
Uzturēšanas laiks ir laika ilgums, kurā noslēgšanas spiestuvi paliek aizvērti katram iepakojumam. Ja transportiera ātrums palielinās, bet uzturēšanas laiks netiek pielāgots atbilstoši, vertikālā iepakošanas iekārtā iegūto šuvju kvalitāte pasliktinās. Vairumā modernu vertikālo iepakošanas iekārtu šie parametri ir elektroniski saistīti, taču vecāku modeļu gadījumā nepieciešama manuāla sinhronizācija. Pārbaudiet savas vertikālās iepakošanas iekārtas ekspluatācijas rokasgrāmatu, lai noteiktu pareizo uzturēšanas laiku atkarībā no jūsu plēves biezuma un noslēgšanas temperatūras.
Lai nodrošinātu vienmērīgu šuvju novietojumu un platumu, plēvei jākustas precīzi centrētai caur jūsu vertikālās iepakošanas iekārtas pievades mehānismu. Neizlīdzināta plēve izraisa malu šuvju vājināšanos vai centrālo šuvi, kas neiekļaujas paredzētajā pārklāšanās zonā. Izmantojiet regulējamās vadīklas, lai centrētu ienākošo plēves materiālu, pēc tam tās nostipriniet vietā. Kvartāla pārbaude novērš plēves nobīdi, kas rada progresīvu šuvju kvalitātes pasliktināšanos visā ražošanas ciklā uz jūsu vertikālās iepakošanas iekārtas.
Kārtnes spriegums ietekmē gan kustības precizitāti, gan noslēguma pieskaru. Pārmērīgs spriegums izstiepj materiālu, samazinot saistības stiprumu; nepietiekams spriegums ļauj kustības nestabilitāti un novirzi. Vertikālā maisītāja sprieguma regulēšanas mehānismi parasti ir aprīkoti ar atsperētām rullīšiem, kuru efektivitāte var samazināties pēc mēnešiem ilgas ekspluatācijas. Sprieguma iestatījumus jāpārbauda pret ražotāja specifikācijām reizi mēnesī. Ja vertikālais maisītājs sāk ražot neapmierinošas iepakojuma vienības, pat ja temperatūras un spiediena rādījumi paliek stabili, sprieguma atkārtota regulēšana bieži atjauno noslēguma vienmērību.
Katram vertikālā maisītāja komponentam ir paredzams kalpošanas laiks. Lai noteiktu sildīšanas elementu, noslēgšanas žokļu pārklājumu, transportiera lentes un bultskrūvju savienojumu nomaiņas intervālus, izmantojiet savu aprīkojuma rokasgrāmatu. Vertikālā maisītāja noslēgšanas žokļu pārklājumus parasti nomaina ik pēc 6–12 mēnešiem, atkarībā no ražošanas apjoma un plēves veida. Nomaiņas plānošana laikā, kad ir paredzēta tehniskā apkalpe, novērš negaidītus bojājumus, kas traucē visu ražošanas grafiku.
Bultskrūvju savienojumi un piedziņas komponenti prasa periodisku smērēšanu, kas atbilst jūsu vertikālā maisītāja konstrukcijai. Izmantojiet tikai ieteiktos smērvielas, lai izvairītos no ķīmiskām reakcijām ar plēves materiāliem vai līmēm. Pārmērīga smērēšana piesaista putekļus un paātrina bultskrūvju nodilumu, bet nepietiekama smērēšana rada berzi un noslēgšanas žokļu nobīdi. Skatiet savu vertikālā maisītāja rokasgrāmatu, lai uzzinātu konkrētās smērēšanas vietas, biežumu un produkta specifikācijas. Izveidojiet kvartāla smērēšanas grafiku un dokumentējiet visus tehniskās apkopes ierakstus.
Vertikālā maisītāja elektriskās sildīšanas sistēma pakāpeniski degradējas, tādēļ veiktspējas zudums ir viegli nepamanāms, līdz pārtraucas blīves. Ieviesiet katru ceturksni temperatūras kartēšanas procedūras, kur mēra sildīšanas elementa jaudu vairākos punktos uz noslēgšanas važām. Neviendabīgi sildīšanas raksti norāda uz sākotnēju elementa bojājumu. Proaktīvi nomainiet sildīšanas elementus, kad kartēšana rāda to degradāciju, nevis gaidiet pilnīgu atteici, kas sabojā produktu partijas jūsu vertikālajā maisītājā.
Barošanas avota stabilitāte ietekmē vertikāls maisītājs vadības precizitāti un sildīšanas vienmērīgumu. Sprieguma svārstības izraisa temperatūras svārstības, kas apdraud blīvēšanu. Ja jūsu objektā ir nestabila strāva, iegādājieties sprieguma regulēšanas aprīkojumu. Turklāt katru ceturksni pārbaudiet visas elektriskās savienojumus korozijai vai atlaišanai, jo tās samazina sildīšanas elementu efektivitāti un rada temperatūras neatbilstības visā jūsu vertikālā maisītāja blīvēšanas virsmā.
Hermētizācijas zobu pārklājumi vertikālajā maisītājā parasti kalpo 6–12 mēnešus normālos ražošanas apstākļos. Nomaines intervāls ir atkarīgs no ikdienas ražošanas apjoma, plēves materiāla veida un apkājējās temperatūras. Augsta ātruma ražošanas režīmi, kas pārsniedz 100 iepakojumus minūtē, paātrina pārklājumu nodilumu vertikālajā maisītājā. Pārklājumus jāpārbauda reizi mēnesī redzamai degradācijai, piemēram, plaisām, materiāla uzkrāšanās vai virsmas nevienmērīgumiem. Ja vertikālais maisītājs sāk veidot vājus vai neatbilstošus hermētiskus savienojumus, pat ja temperatūras un spiediena iestatījumi ir stabili, pārklājumus jānomaina nekavējoties.
Jā, nepareiza plēves sprieguma regulēšana tieši pasliktina vertikālā maisītāja noslēgšanas kvalitāti. Pārāk liels spriegums izstiepj plēvi, samazinot karstumā savienoto šuvju izturību, bet nepietiekams spriegums ļauj plēvei pārvietoties noslēgšanas laikā, tādējādi izraisot nevienmērīgas vai nepilnīgas šuves. Jūsu vertikālais maisītājs balstās uz pastāvīgu plēves novietojumu noslēgšanas žokļos, lai izveidotu vienmērīgu kontaktu ar šuvi. Pārbaudiet sprieguma iestatījumus reizi mēnesī un pielāgojiet tos, izmantojot ražotāja norādītās procedūras. Pareiza sprieguma uzturēšana nodrošina, ka jūsu vertikālais maisītājs ražo uzticamas šuves vienmērīgi visu ražošanas maiņu laikā.
Ja jūsu vertikālā maisītāja temperatūras zudums pēc pielāgošanas mēģinājumiem ir vairāk nekā 5–10 procenti zem ražotāja norādītajām specifikācijām, noteikiet sildīšanas elementa nomaiņu. Temperatūras kartēšana pa noslēgšanas spiedes virsmu atklāj nevienmērīgus sildīšanas raksturus, kas norāda uz lokālu elementa bojājumu. Mūsdienu vertikālo maisītāju iekārtas elektroniski attēlo temperatūras rādījumus, tādējādi padarot vieglāku temperatūras pasliktināšanās novērošanu laika gaitā. Nomainiet sildīšanas elementus pirms temperatūra nokrīt zem minimālās vērtības, kas nepieciešama jūsu plēves tipam, jo tas tieši izraisa vājus noslēgumus jūsu vertikālajā maisītājā.

2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/20
Samaziniet iepakojuma maisītāja mašīnas pārslēgšanās laiku par 40 %, izmantojot pierādītas labākās prakses

2026/09/20
Iepakojuma maisītāja mašīnas: palieliniet ražību, samaziniet atkritumus un uzlabojiet ROI

2026/09/20
Rotācijas un lineārās iepakojuma maisītāja mašīnas: salīdzinājums ātrumam, ROI un mērogojamībai

2026/09/20
Iepakojuma maisītāja mašīna: palieliniet ražību, samaziniet darbaspēka izmaksas un uzlabojiet noslēguma integritāti

2026/09/21
Iepriekšizgatavotas maisiņu mašīna: maisiņu veidi, materiāli un piepildīšanas pamācība

