 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/22
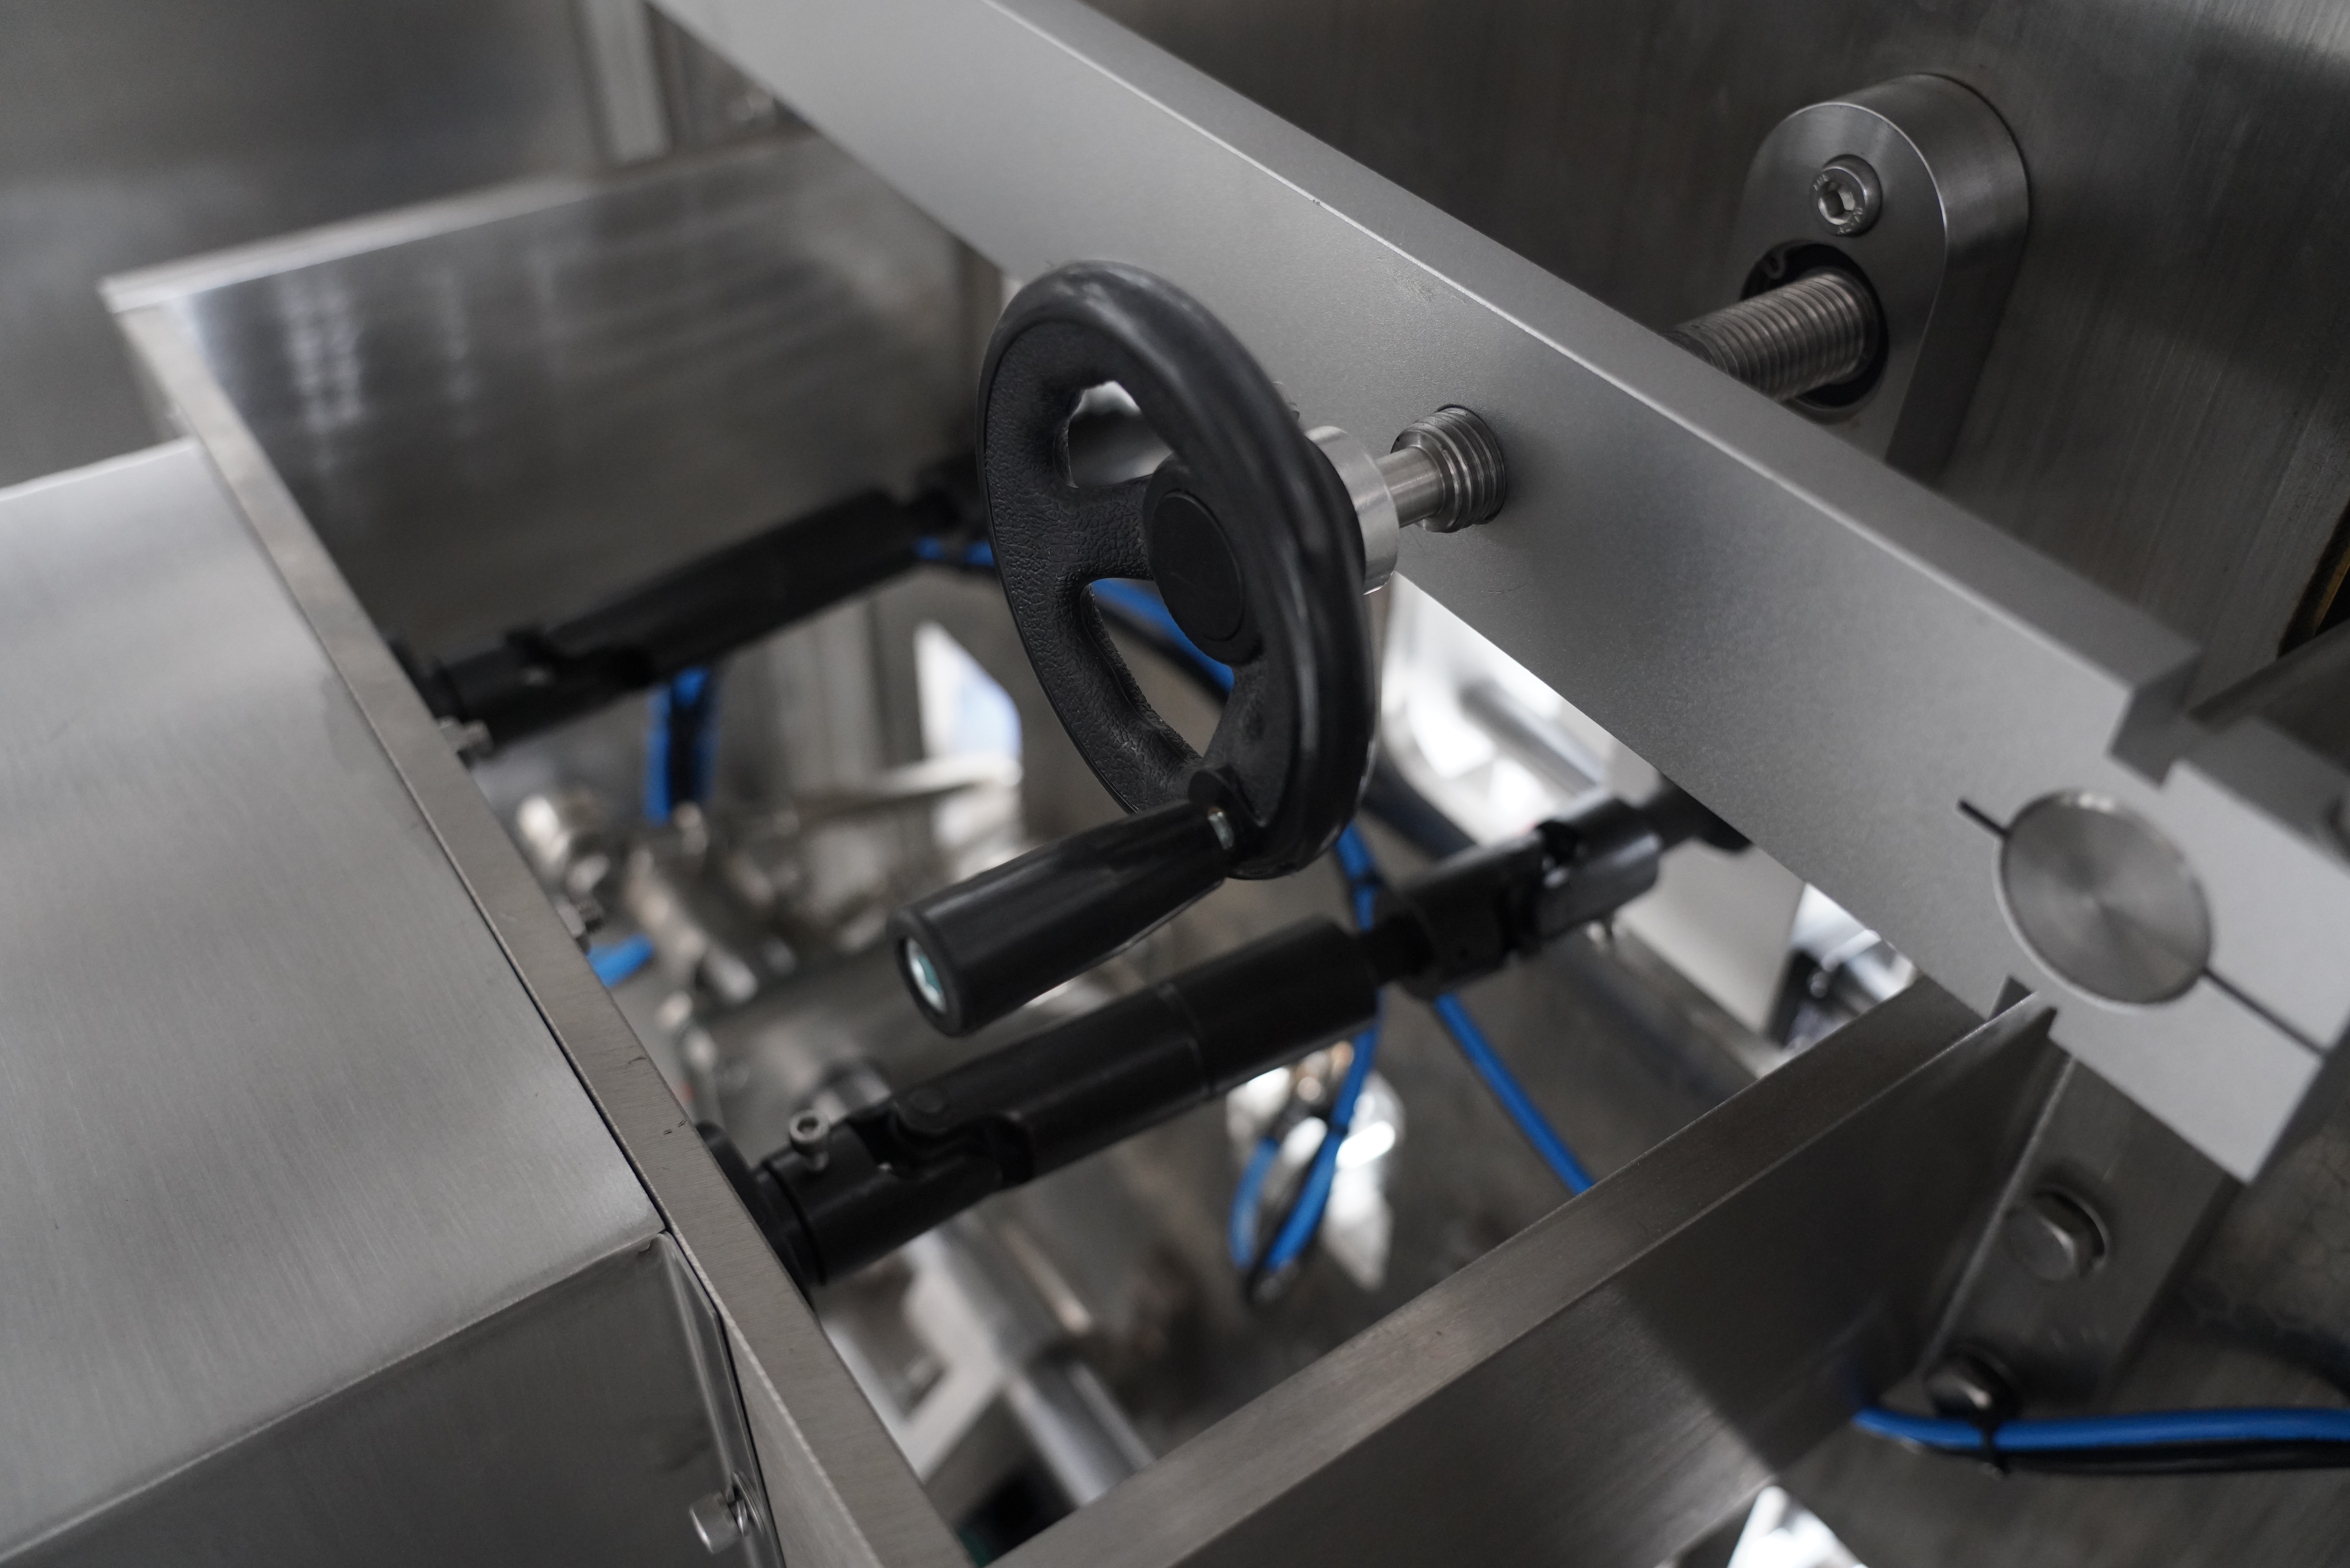
تُعَدُّ الآلة التعبئة الرأسية معداتٍ أساسيةً في عمليات التعبئة الحديثة، حيث توفر السرعة والكفاءة على خطوط الإنتاج في مختلف القطاعات. ومع ذلك، فإن جودة الختم المتسقة تعتمد تمامًا على اتباع إجراءات الصيانة المناسبة. وفهم كيفية صيانة الآلة التعبئة الرأسية يضمن أن تعمل معداتك بإنتاج عبواتٍ موثوقة وآمنة، مع تقليل وقت التوقف غير المخطط له والإصلاحات المكلفة. وتُسهم الصيانة المنتظمة في حماية استثمارك والحفاظ على معايير جودة المنتج عند أعلى مستوى.
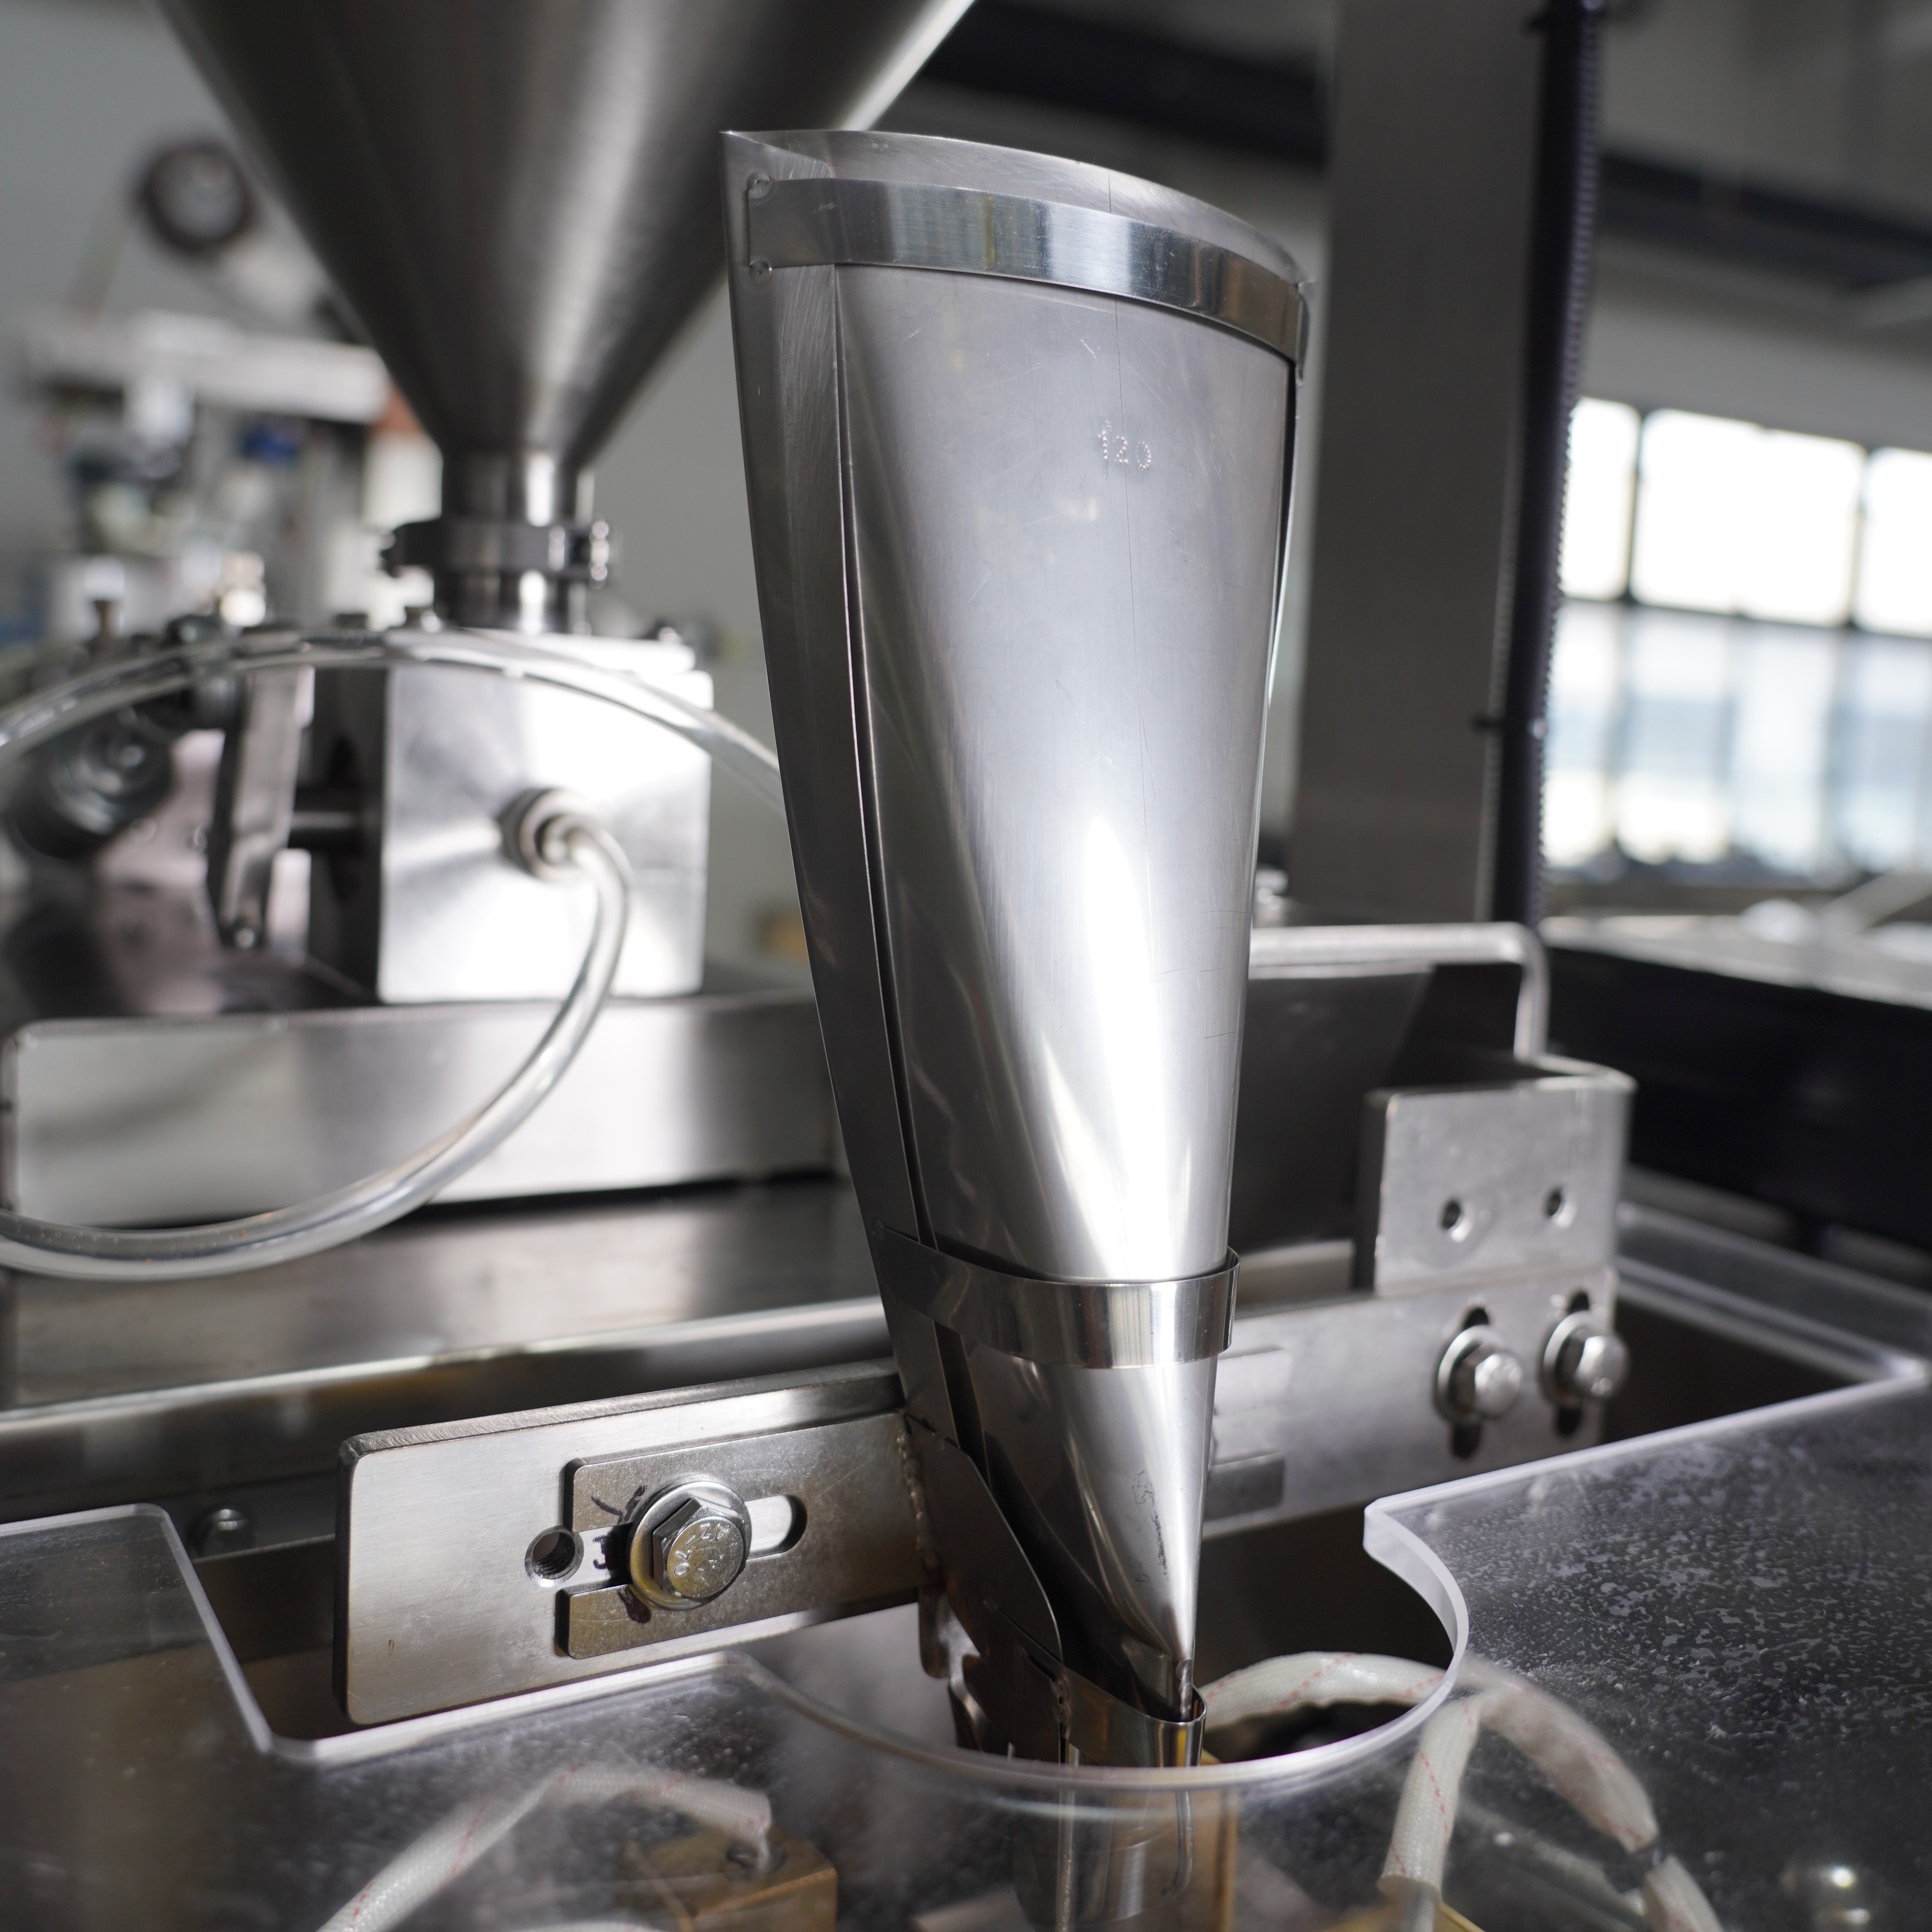
تَمَثِّل سَلامَة الخَتْمِ الأَسَاسَ الَّذِي يَرْتَكِزُ عَلَيْهِ نَجَاح التَّغْلِيف. وَعِنْدَما يَفْشَل جِهَاز تَغْلِيف الأَكْيَاس الرَّأْسِي فِي الحَفَاظ عَلَى دَرَجَة الحَرَارَة المُنَاسِبَة أَو الضَّغْط أَو المُحَاذَاة الصَّحِيحَة لِلخَتْم، يَتَدهَوَر جَوْدَة المُنْتَج بِسُرْعَةٍ كَبِيرَة. وَإِنَّ تَكَالِيف الإِصْلَاح المُتَكَرِّر وَشَكَاوَى العُمَلَاء وَالمَشَاكِل المُتَعَلِّقَة بِالمُتَابَعَة اَلرَّقَابِيَّة تَفُوقُ بِكَثِيرٍ اَلِاسْتِثْمَارَ المَحْدُودَ فِي الصِّيَانَة الوِقَائِيَّة. وَيَجِب عَلَى كُلِّ مُشَغِّلٍ لِجِهَاز تَغْلِيف الأَكْيَاس الرَّأْسِي وَمُدِير صِيَانَة أَن يَتَمَكَّن مِن الأُسُسِ الأَسَاسِيَّة لِعِنَايَة المَعَدَّات لِلْبَقَاء فِي مَوْقِف تَنَافُسِي وَمُتَوَافِق مَع المَتَابَعَة اَلرَّقَابِيَّة.
ابْدَأ كُل نَوْبَة بِفَحْص جِهَاز تَغْلِيف الأَكْيَاس الرَّأْسِي لِلتَّأَكُّد مِن خُلُوِّه مِن الأَتْرِبَة الظَّاهِرَة أَو بَقَايَا الفِيلْم أَو تَرَسُّبَات المَادَّة حَوْل مُكَوِّنَات الخَتْم. فَإِنَّ شَوَارِد البَلاسْتِيك المُتَرَاكِمَة أَو البُودْرَة أَو بَقَايَا اللَّاصِق تُضَعِّف جَوْدَة الخَتْم فَوْرًا. وَيَجِب اسْتِعْمَال فُرْشَاة لَيِّنَة أَو هَوَاء مُكَبَّد لِإِزَالَة الأَتْرِبَة بِلُطْفٍ مِن فَكَّات الخَتْم اَلحَارَّة وَسِيَر النَّقْل وَآلِيَّات التَّغْذِيَة. وَلا يَجُوز أَبَدًا اسْتِعْمَال أَدَوَات خَشْنَة تُسَبِّب خَدُوشًا عَلَى الأَسْطُح الدَّقِيقَة لِجِهَاز تَغْلِيف الأَكْيَاس الرَّأْسِي.
أولِ مسار الفيلم اهتمامًا خاصًّا، لا سيما حيث يلتف المادة حول بكرات التوجيه والعجلات التنظيمية للتوتر. فانزياح المادة يولِّد احتكاكًا يؤثِّر في تحديد موقع الفيلم، ويؤدي في النهاية إلى فقدان دقة الختم. وينبغي تنظيف هذه المناطق يوميًّا على آلة تعبئة الأكياس الرأسية لمنع انحراف الأداء الذي يتراكم تدريجيًّا على مدى أسابيع. وسجِّل عمليات الفحص البصري في سجلٍّ بسيطٍ لتحديد الأنماط الناشئة قبل أن تتسبَّب في توقُّف الإنتاج.
تتعرَّض فكا الختم في آلة تعبئة الأكياس الرأسية لدورات حرارية قاسية وإجهادات ميكانيكية في كل دورة. وعليك فحصهما بحثًا عن تدهور السطح أو التشققات أو أنماط التآكل غير المنتظمة التي تشير إلى مشاكل في توزيع الحرارة. وبما أن أي تلفٍ في فك الختم يؤدي مباشرةً إلى ختمٍ ضعيفٍ أو غير متسق، فإن أجهزة استشعار درجة الحرارة المُركَّبة في وحدات آلات تعبئة الأكياس الرأسية الحديثة تساعد في رصد أداء الفكين، لكن الفحص البصري يظلُّ أمرًا حاسمًا لاكتشاف مراحل التدهور المبكرة.
تتدهور عناصر التسخين في آلة تعبئة الأكياس الرأسية بشكل متوقع مع مرور الوقت. اختبر درجة حرارة الإغلاق باستخدام مقياس حرارة بالأشعة تحت الحمراء أثناء فترات الخمول. وتشير الخسارة في درجة الحرارة دون المواصفات المحددة من قِبل الشركة المصنِّعة إلى تآكل عناصر التسخين. وعندما تُظهر آلة تعبئة الأكياس الرأسية انخفاضًا ثابتًا في درجة الحرارة رغم بقاء إعدادات التحكم دون تغيير، فاحجز موعدًا لاستبدال العناصر قبل أن تزداد حالات فشل الإغلاق بشكل مفاجئ. ويؤدي هذا النهج الاستباقي إلى توفير ساعات الإنتاج والحفاظ على جودة المنتج.
تعتمد آلة تعبئة الأكياس الرأسية على ثلاثة معايير حاسمة للإغلاق: درجة الحرارة، والضغط، وزمن التثبيت. ويُقصد بالضغط القوة التي تطبّقها فكّا الإغلاق لتوصيل طبقات الفيلم مع بعضها. ومع مرور الوقت، تفقد الأنظمة الهيدروليكية أو الهوائية اتساق الضغط، ما يُضعف الإغلاقات. وتضمن عمليات فحص الضغط الشهرية باستخدام مقياس ضغط أن تحافظ آلة تعبئة الأكياس الرأسية على المواصفات المحددة من قِبل الشركة المصنِّعة. وقم بضبط الضغط تدريجيًّا ووثِّق القيم الأولية كمرجع.
زمن البقاء هو المدة التي تبقى فيها ألسنة الإغلاق مغلقة على كل عبوة. وعندما تزداد سرعة الناقل دون تعديل زمن البقاء بما يتناسب مع ذلك، فإن جودة الإغلاق تتدهور في آلة التعبئة الرأسية الخاصة بك. وتربط معظم معدات آلات التعبئة الرأسية الحديثة هذه المعاملات إلكترونيًّا، لكن النماذج الأقدم تتطلب مزامنة يدوية. راجع دليل التشغيل الخاص بآلة التعبئة الرأسية لتحديد زمن البقاء الصحيح بالنسبة لسُمك الفيلم ودرجة حرارة الإغلاق.
يجب أن يمر الفيلم بشكل مركّز تمامًا عبر آلية تغذية آلة التعبئة الرأسية لضمان ثبات مكان الإغلاق وعرضه. ويؤدي عدم انتظام موضع الفيلم إلى ضعف الإغلاقات الحافة أو انحراف الإغلاقات المركزية عن منطقة التداخل المقصودة. استخدم أدلة قابلة للضبط لتوسيط لفافة الفيلم الداخلة، ثم ثبّتها في مكانها. ويمنع التحقق الربعي حدوث انجراف في الفيلم الذي يؤدي تدريجيًّا إلى تدهور الإغلاقات طوال دورة الإنتاج في آلة التعبئة الرأسية الخاصة بك.
يؤثر توتر الفيلم على كلٍّ من التتبع واتصال الختم. ويؤدي التوتر المفرط إلى تمدد المادة، ما يقلل من قوة الالتصاق؛ بينما يسمح التوتر غير الكافي بالاهتزاز والانحراف عن المحاذاة. وعادةً ما تتضمَّن آليات ضبط التوتر في آلة تعبئة الأكياس الرأسية بكرات مشدودة بواسطة نوابض قد تضعف مع مرور أشهر التشغيل. وينبغي فحص إعدادات التوتر مقابل المواصفات المُحدَّدة من قِبل الشركة المصنِّعة شهريًّا. وغالبًا ما يُعيد ضبط التوتر ثبات الختم عندما تبدأ آلة تعبئة الأكياس الرأسية بإنتاج عبوات غير مرضية رغم استقرار قراءات درجة الحرارة والضغط.
لكل مكوّن في آلة تعبئة العمودية عمر خدمة متوقع. راجع دليل معداتك لتحديد فترات استبدال عناصر التسخين، وأغطية فكّ الإغلاق، وسيور النقل، وتجميعات المحامل. وعادةً ما تتطلب آلة التعبئة العمودية استبدال أغطية فكّ الإغلاق كل ٦ إلى ١٢ شهرًا، وذلك حسب حجم الإنتاج ونوع الفيلم المستخدم. ويُفضَّل جدولة عمليات الاستبدال خلال فترات التوقف المخطَّط لها لتفادي الأعطال الطارئة التي تُعطِّل الجدول الزمني الكامل للإنتاج.
تتطلّب تجميعات المحامل ومكونات الدفع تشحيمًا دوريًّا يتناسب مع تصميم آلة التعبئة العمودية الخاصة بك. واستخدم فقط أنواع التشحيم الموصى بها لتجنّب التفاعلات الكيميائية مع مواد الفيلم أو المواد اللاصقة. فالتشحيم الزائد يجذب الغبار ويُسرّع من تآكل المحامل، بينما يؤدي التشحيم الناقص إلى احتكاك وانحراف في موقع الإغلاق. واستشر دليل آلة التعبئة العمودية الخاص بك للحصول على تفاصيل نقاط التشحيم المحددة، والفترات الزمنية الموصى بها، ومواصفات المنتجات. وحدّد جدول تشحيم ربع سنوي، ووثّق جميع إدخالات الصيانة.
يتدهور النظام الكهربائي للتسخين في آلة التغليف الرأسية تدريجيًّا، ما يجعل انخفاض الأداء سهل الإهمال حتى تفشل الحشوات. نفِّذ إجراءات رسم خرائط درجات الحرارة كل ثلاثة أشهر، حيث تقيس إنتاج عناصر التسخين عند عدة نقاط على فكي الإغلاق. وتشير أنماط التسخين غير المتجانسة إلى بدء فشل العناصر. استبدل عناصر التسخين بشكل وقائي حين تُظهر الخريطة تدهورًا، بدل انتظار الفشل الكامل الذي يُفسد دفعات المنتج على آلة التغليف الرأسية.
استقرار مصدر الطاقة يؤثر على آلة تعبئة الأكياس الرأسية دقة التحكم واتساق التسخين. وتؤدي تقلبات الجهد إلى تغيرات في درجة الحرارة تُضعف الإغلاقات. واستثمر في معدات تنظيم الجهد إذا كانت منشأتك تعاني عدم استقرار في التيار. وبالإضافة إلى ذلك، تحقَّق كل ثلاثة أشهر من جميع الوصلات الكهربائية بحثًا عن التآكل أو الفكّ، لأنها تقلل كفاءة عناصر التسخين وتُحدث تفاوتًا في درجات الحرارة عبر سطح إغلاق آلة التغليف الرأسية.
تستمر أغطية فك الإغلاق في آلة تعبئة الأكياس الرأسية عادةً من ٦ إلى ١٢ شهرًا في ظل ظروف الإنتاج العادية. ويعتمد موعد الاستبدال على حجم الإنتاج اليومي، ونوع مادة الفيلم، ودرجة الحرارة المحيطة. وتؤدي عمليات الإنتاج عالية السرعة التي تتجاوز ١٠٠ عبوة في الدقيقة إلى تسريع تآكل الأغطية في آلة تعبئة الأكياس الرأسية. وينبغي فحص الأغطية شهريًّا للبحث عن أي تدهور مرئي مثل التشققات أو تراكم المادة أو عدم انتظام السطح. ويجب استبدال الأغطية فورًا إذا بدأت آلة تعبئة الأكياس الرأسية في إنتاج إغلاقات ضعيفة أو غير متسقة رغم ثبات إعدادات درجة الحرارة والضغط.
نعم، التوتر غير المناسب للغشاء يؤثر مباشرةً على جودة الإغلاق في آلة التعبئة الرأسية. فالتوتر المفرط يمدد الغشاء، ما يقلل من قوة الإغلاقات المُلحومة حراريًّا، بينما يؤدي التوتر غير الكافي إلى انزياح الغشاء أثناء الإغلاق، مسببًا إغلاقات غير مُتحاذية أو غير مكتملة. وتعتمد آلة التعبئة الرأسية الخاصة بك على تثبيت الغشاء بدقة ثابتة داخل فكي الإغلاق لضمان تماسٍ متجانس عند الإغلاق. راجع إعدادات التوتر شهريًّا وقم بضبطها وفقًا للإجراءات المحددة من قِبل الشركة المصنِّعة. ويضمن الحفاظ على التوتر الصحيح أن تُنتج آلة التعبئة الرأسية إغلاقاتٍ موثوقةً باستمرار طوال نوبات الإنتاج.
إذا أظهرت آلة تغليف الأكياس الرأسية الخاصة بك انخفاضًا في درجة الحرارة يتجاوز ٥ إلى ١٠٪ عن المواصفات المحددة من قِبل الشركة المصنِّعة بعد محاولات الضبط، فعليك جدولة استبدال عنصر التسخين. وتُظهر خريطة درجات الحرارة على سطح فك الإغلاق عدم انتظام في التسخين، ما يدل على عطل محلي في العنصر. وتعرض معدات آلات تغليف الأكياس الرأسية الحديثة قراءات درجة الحرارة إلكترونيًّا، مما يسهِّل تتبع التدهور مع مرور الوقت. واستبدل عناصر التسخين قبل أن تنخفض درجة الحرارة عن الحد الأدنى المطلوب لنوع الفيلم الذي تستخدمه، لأن هذا الانخفاض يؤدي مباشرةً إلى ضعف الإغلاقات في آلة تغليف الأكياس الرأسية.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

