 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/20
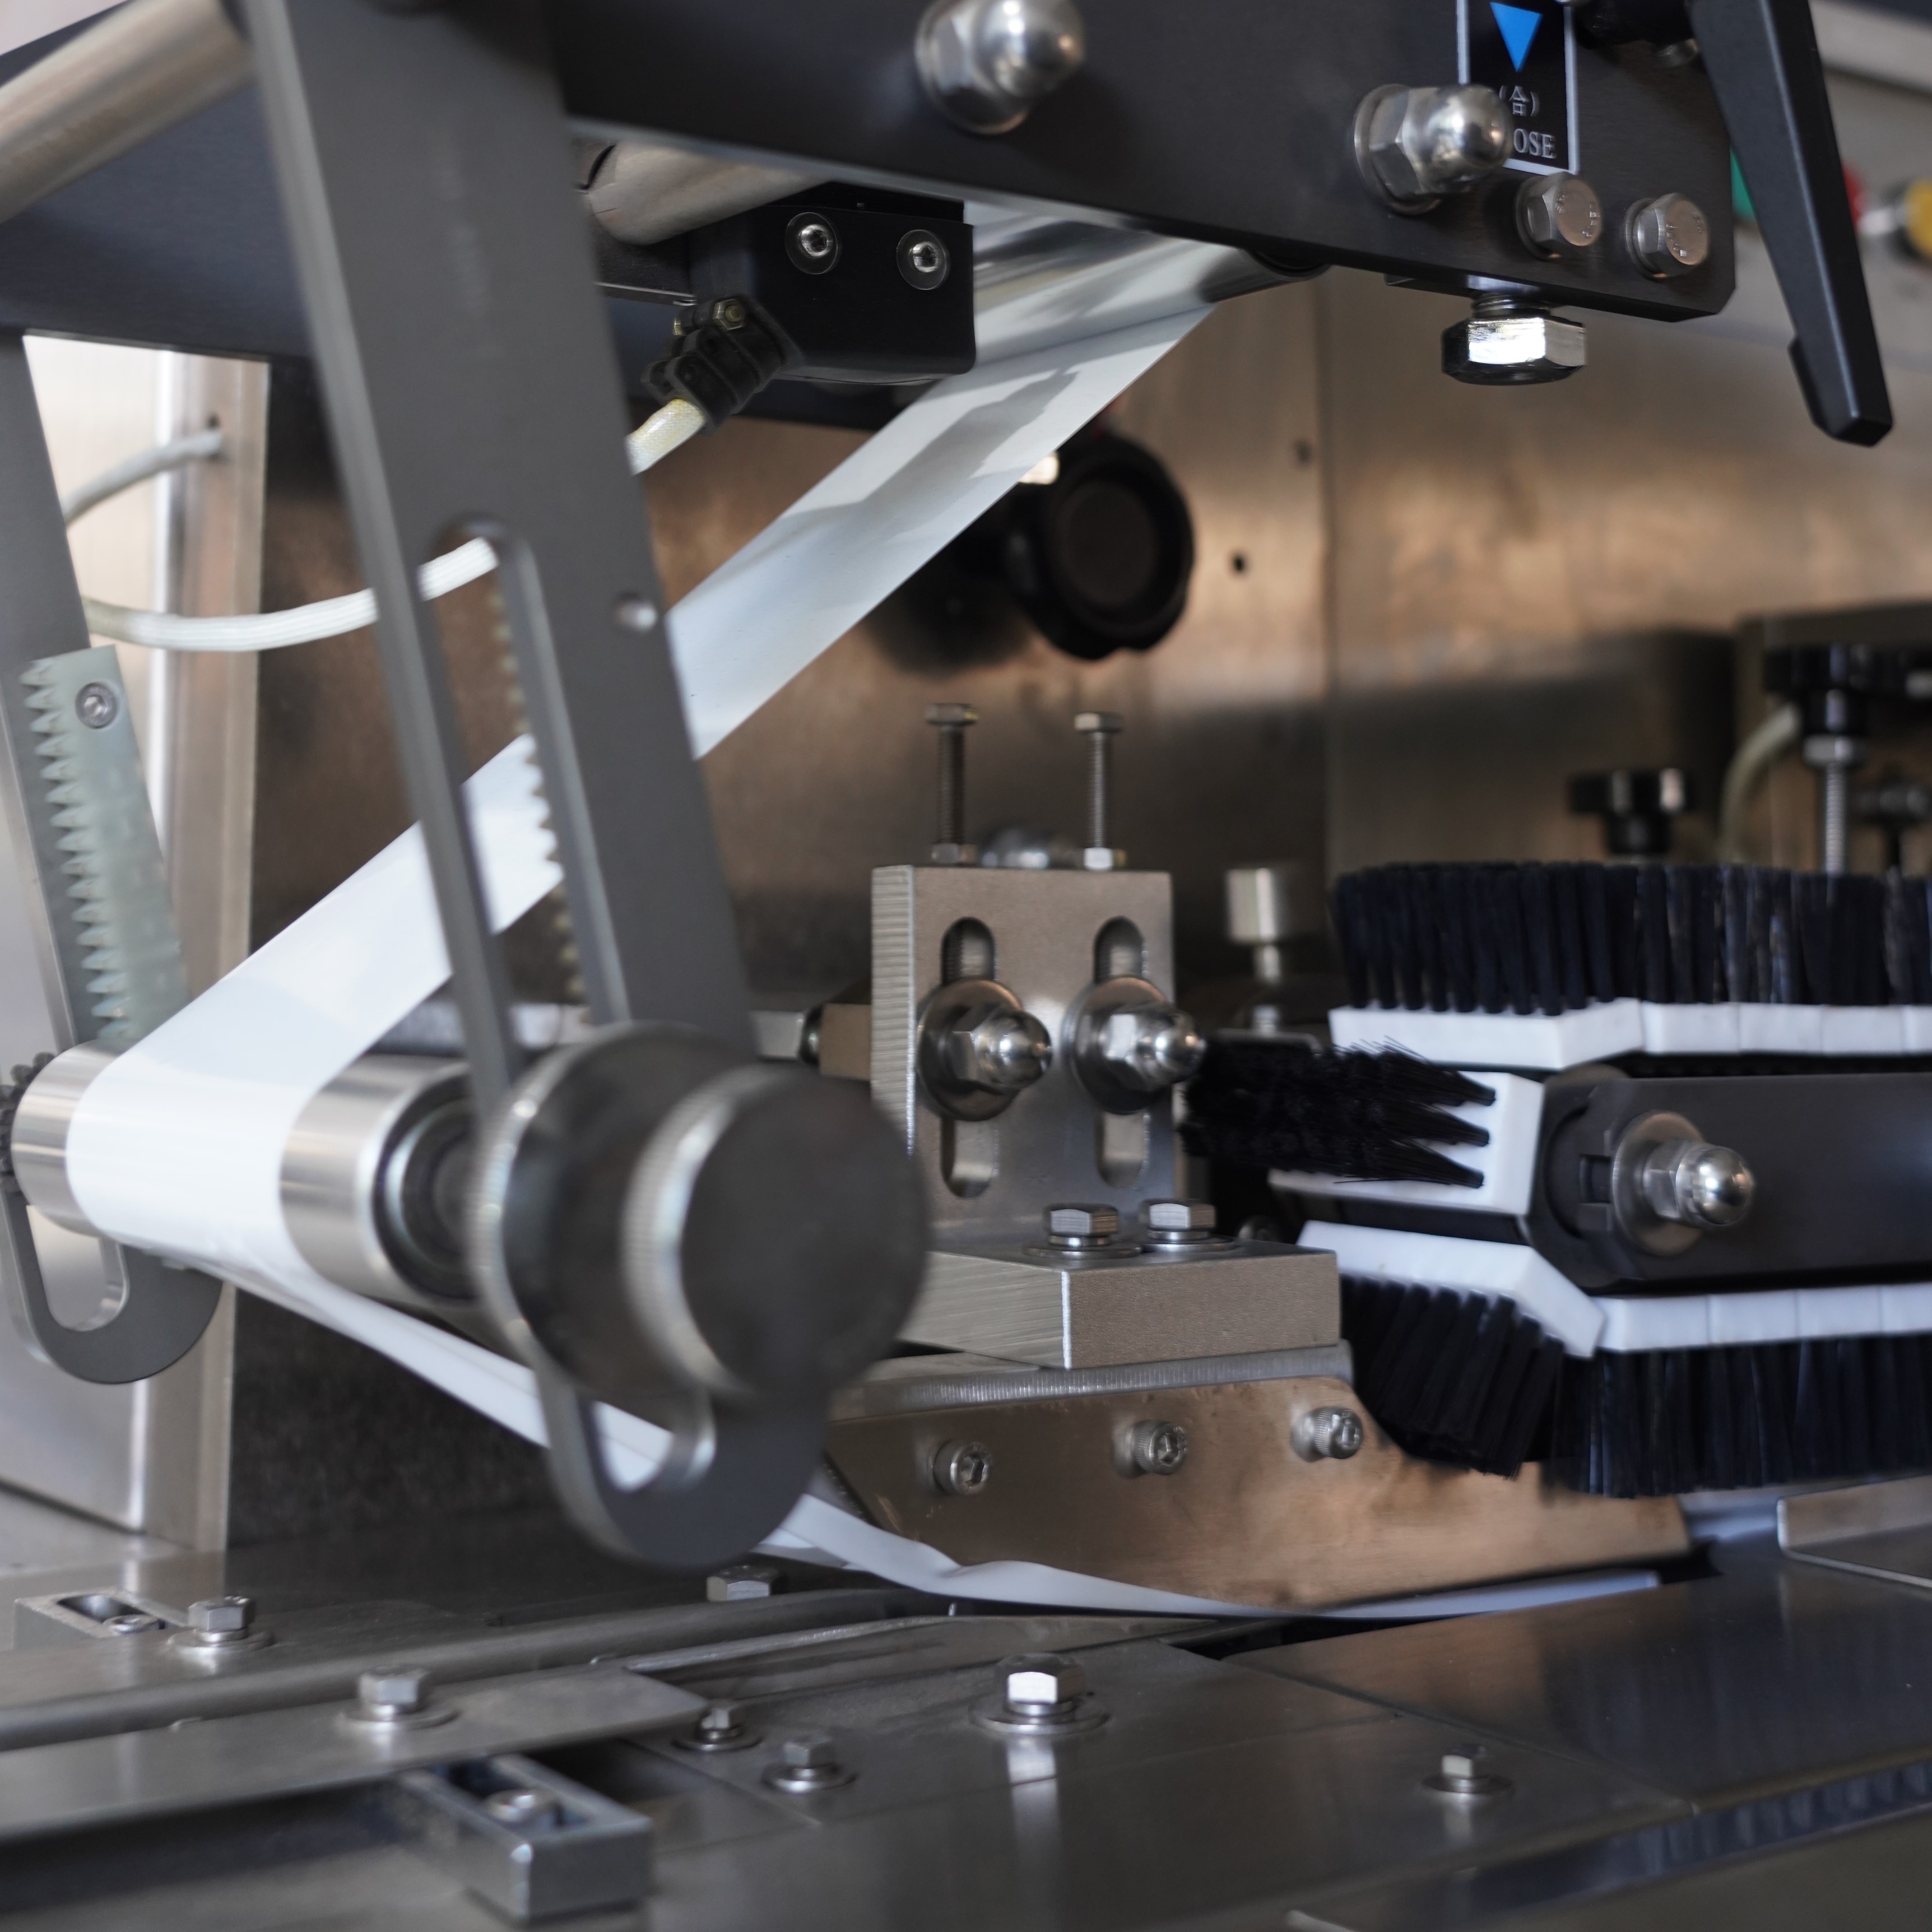
包装工程におけるコストの中で、最もコントロールしやすいものの一つがフィルムの廃棄物です。しかし実際には、多くの製造事業者がフローラップ機械での最適化の機会を見落としています。過剰なスクラップは、材料の損失、廃棄処分費用の増加、生産効率の低下といった形で、直接的に収益に悪影響を与えます。フローラップ機械におけるフィルム廃棄物を削減するには、機械の設定、材料の取り扱い、保守・点検の手順、および日常的な運用上のベストプラクティスに、戦略的に注意を向ける必要があります。これらの各領域で体系的な改善を実施することで、製品品質や生産速度を維持あるいは向上させながら、廃棄物発生率を大幅に引き下げることが可能です。
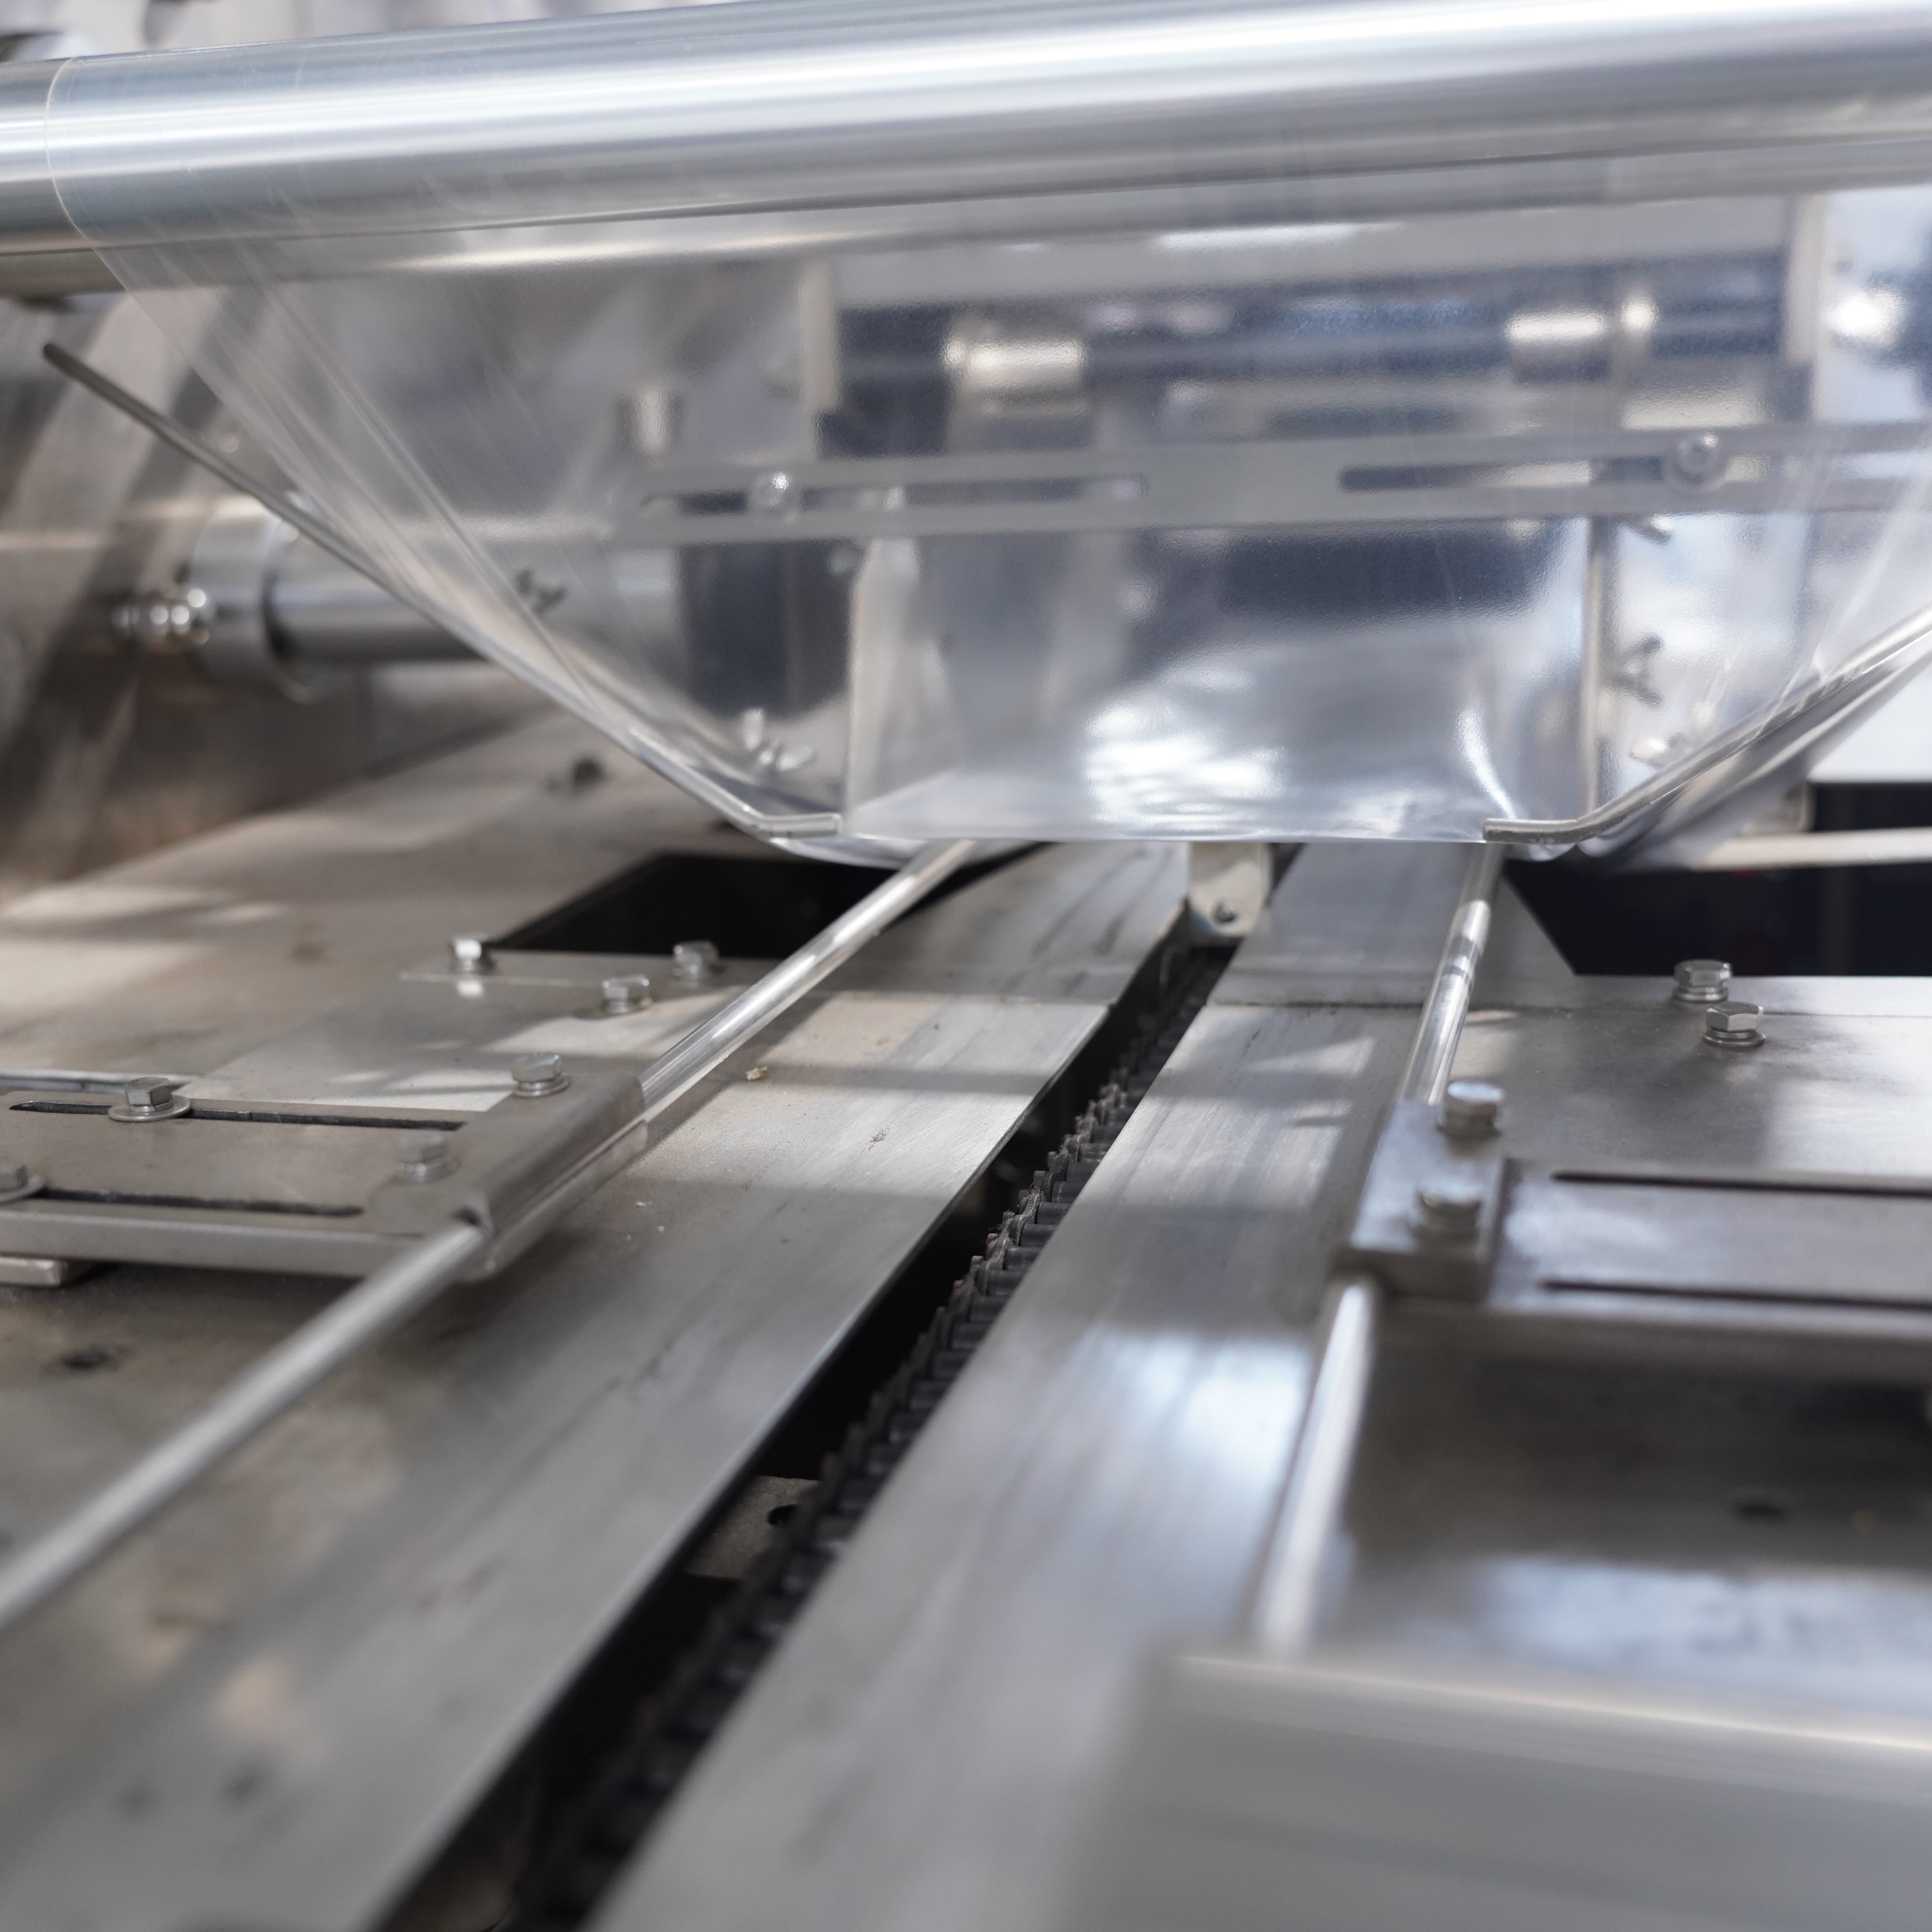
フローラップ機は、連続したフィルムロールを高速で処理し、製品を包み込むシールドパッケージに変換します。この工程の効率性は、使用可能なフィルムのうちどれだけが廃棄物となるかを直接左右します。代表的な廃棄要因には、機種切替時のセットアップ廃材、シール位置のずれによる不良、フィルム張力のばらつき、不適切な切断タイミングなどがあります。各フローラップ機には設計仕様および運転パラメーターが定められており、これらを適切に調整・設定することで、こうした廃棄要因を最小限に抑えることができます。小型の水平型機から大型フォーマットのフローラップ機まで、機器のサイズにかかわらず、廃棄削減の基本原則は共通です。
フィルム張力は、フローラップ機における廃棄率に最も大きく影響する要因の一つです。張力が高すぎるとフィルムが過剰に伸び、シール強度の低下や包装不良を招きます。一方、張力が低すぎるとしわや位置ずれ、シール不良が生じます。フローラップ機では、使用するフィルムの種類・厚さ・幅に応じて、張力を動的に調整する必要があります。まず、日常的に使用する各フィルム材質ごとに、基準となる張力設定値を確立しましょう。これらの設定値は記録し、オペレーターには交代時の点検およびフィルム交換後の確認を徹底させるよう教育してください。最新のフローラップ機の制御装置では、張力をリアルタイムで監視できるため、大幅な廃棄発生前に張力のばらつきを早期に検知できます。
ヒートシールのパラメーターは、フローラップ機におけるシール品質およびフィルムの完全性に直接影響します。シールサイズが小さすぎると、フィルム層が十分に接着されず、包装からの漏れや品質検査での不合格を招きます。逆に大きすぎるとフィルム構造を損なってもろくなり、後工程で破断を引き起こします。最適なシール温度は、使用するフィルムの材質・厚さおよびライン速度によって異なります。また、毎四半期ごとに、実際の運転速度範囲全体でシール強度を試験する検証手順を確立してください。多くのオペレーターは、フローラップ機の初期設定時にライン速度を10~15%ほど低下させることで、シール関連のロスを大幅に抑えられ、生産性への影響はほとんどないと報告しています。
お客様のシールアセンブリの構成部品は、 包装機械 継続的な熱サイクルと機械的応力にさらされます。時間の経過とともに、シール面にはフィルム残渣、酸化膜、微細な損傷が蓄積し、シール性能が劣化します。フローラップ機のシールプレートについては、週1回の点検とフィルム堆積物の清掃を定期メンテナンス計画に組み込んでください。シールプレートの表面に製造元が定める仕様を超える凹凸が生じた場合は、交換してください。通常、処理量に応じて6~12か月ごとの交換が推奨されます。シール性能が劣化したフローラップ機では、ハンドリングや輸送中に剥離する弱いシールによりフィルムが無駄になります。予防的なシール交換にかかるコストは、シール不良による廃棄ロスに比べてはるかに低額です。
フローラップ機は、フィルムを正確な長さおよび位置で切断するための高精度カッティングシステムに依存しています。刃こぼれやずれが生じたカッティングブレードでは、切り口がギザギザになったり、包装サイズが不均一になったり、切断間でフィルムがはみ出るなどの問題が発生します。ブレードの鋭さは、毎日拡大鏡で切断面を確認して点検してください。良好な状態のブレードは、バリのないきれいな切断面を形成します。適切に研ぎ澄まされ、正しくアライメントされたブレードを備えたフローラップ機は、摩耗したカッティングツールを装備した機械と比較して、トリミング廃棄量を大幅に削減できます。カッティングブレードは、メーカー推奨の交換時期に応じて、または切断品質が明確に劣化した時点で交換してください。一部のオペレーターは、ブレードを全交換する代わりに研ぎ直しを行い、これによりブレード寿命を延ばし、フローラップ機の長期的な保守コストを低減しています。
フィルムの廃棄物は、フローラップ機械そのものから発生するものだけではありません。搬入された材料に欠陥があることも、スクラップ率の上昇に大きく寄与しています。フィルムをフローラップ機械に通す前に、ロールに物理的な損傷、表面の汚染、厚みのばらつきがないかを確認してください。不良なフィルムを投入すると、シール不良、トラッキングエラー、アライメントのずれなどが生じ、生産中の廃棄物が増加します。受入時にフィルムの検査を実施し、基本的な品質基準を満たさないロールは受け入れないよう徹底しましょう。また、ロールの品質問題についてはフィルム供給業者へ速やかに連絡してください。多くの供給業者は、自社の製品品質の安定化につながるこうしたフィードバックを歓迎しています。フローラップ機械が一貫性と高品質を備えた原材料を受け取ることができれば、廃棄物削減は確実で持続可能な成果として実感できます。
製品の切り替えは、フローラップ機における無駄の削減に向けたチャンスです。セットアップ時間が長くなると、安定した生産量に達するまでの機械稼働時間が延び、不要な不良品が発生します。フローラップ機で取り扱うすべての製品バリエーションについて、フィルムの種類・寸法・機械パラメーターの調整内容などを含めたセットアップ手順を文書化してください。また、作業者が常に同一の手順・同一の順序でセットアップを行えるよう、手順を標準化しましょう。これにより、習熟時間とセットアップミスが削減されます。一部の工場では、フィルムの張力や温度調整の回数を最小限に抑えるため、類似製品の切り替えタイミングを戦略的に計画しています。こうすることで、作業者は類似製品間での精密なキャリブレーションに集中できます。迅速かつ正確なセットアップは、フローラップ機の立ち上げ段階における無駄を直接的に低減します。
良好に運用されているフローラップ機械では、通常の生産時に2~4%の廃棄物が発生します。そのうち約半分はセットアップ時のスクラップ、残り半分は継続的な不良品によるものです。保守管理とオペレーターの訓練が優れている高効率な運用では、この割合を1~2%まで低減できます。一方、不適切に運用されているフローラップ機械では、5~8%以上の廃棄物が発生する場合もあります。自社工場の実績を業界標準と比較することで、最も高い投資対効果が得られる改善ポイントを特定できます。
フローラップ機では、毎日のオペレーターによるシール品質およびカット精度の点検、週1回のシールアセンブリの徹底的な清掃、および四半期ごとの全機械システムに対する予防保全が推奨されます。多くのメーカーでは、フローラップ機に対して年1回の専門業者による保守サービスを推奨しており、この際、センサーのキャリブレーション、摩耗部品の交換、およびシール・カット精度の確認が行われます。より頻繁な保守は、フローラップ機への投資を守るだけでなく、安定した性能を維持することで、直接的に廃棄フィルムの削減にもつながります。
はい、フローラップ機におけるフィルムのロスを削減すると、シール不良、切断ミス、位置ずれなどによる停止・再開が減るため、通常は生産効率(スループット)が向上します。最適化された設定で運転されるフローラップ機は、生産リズムを乱す不良品をより少なく生成します。さらに、ロスの削減により、オペレーターは設計速度に近い安全な速度で機械を稼働させられるようになり、1時間あたりの有効生産量が増加し、単位当たりの運転コストも低減されます。







