 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/20
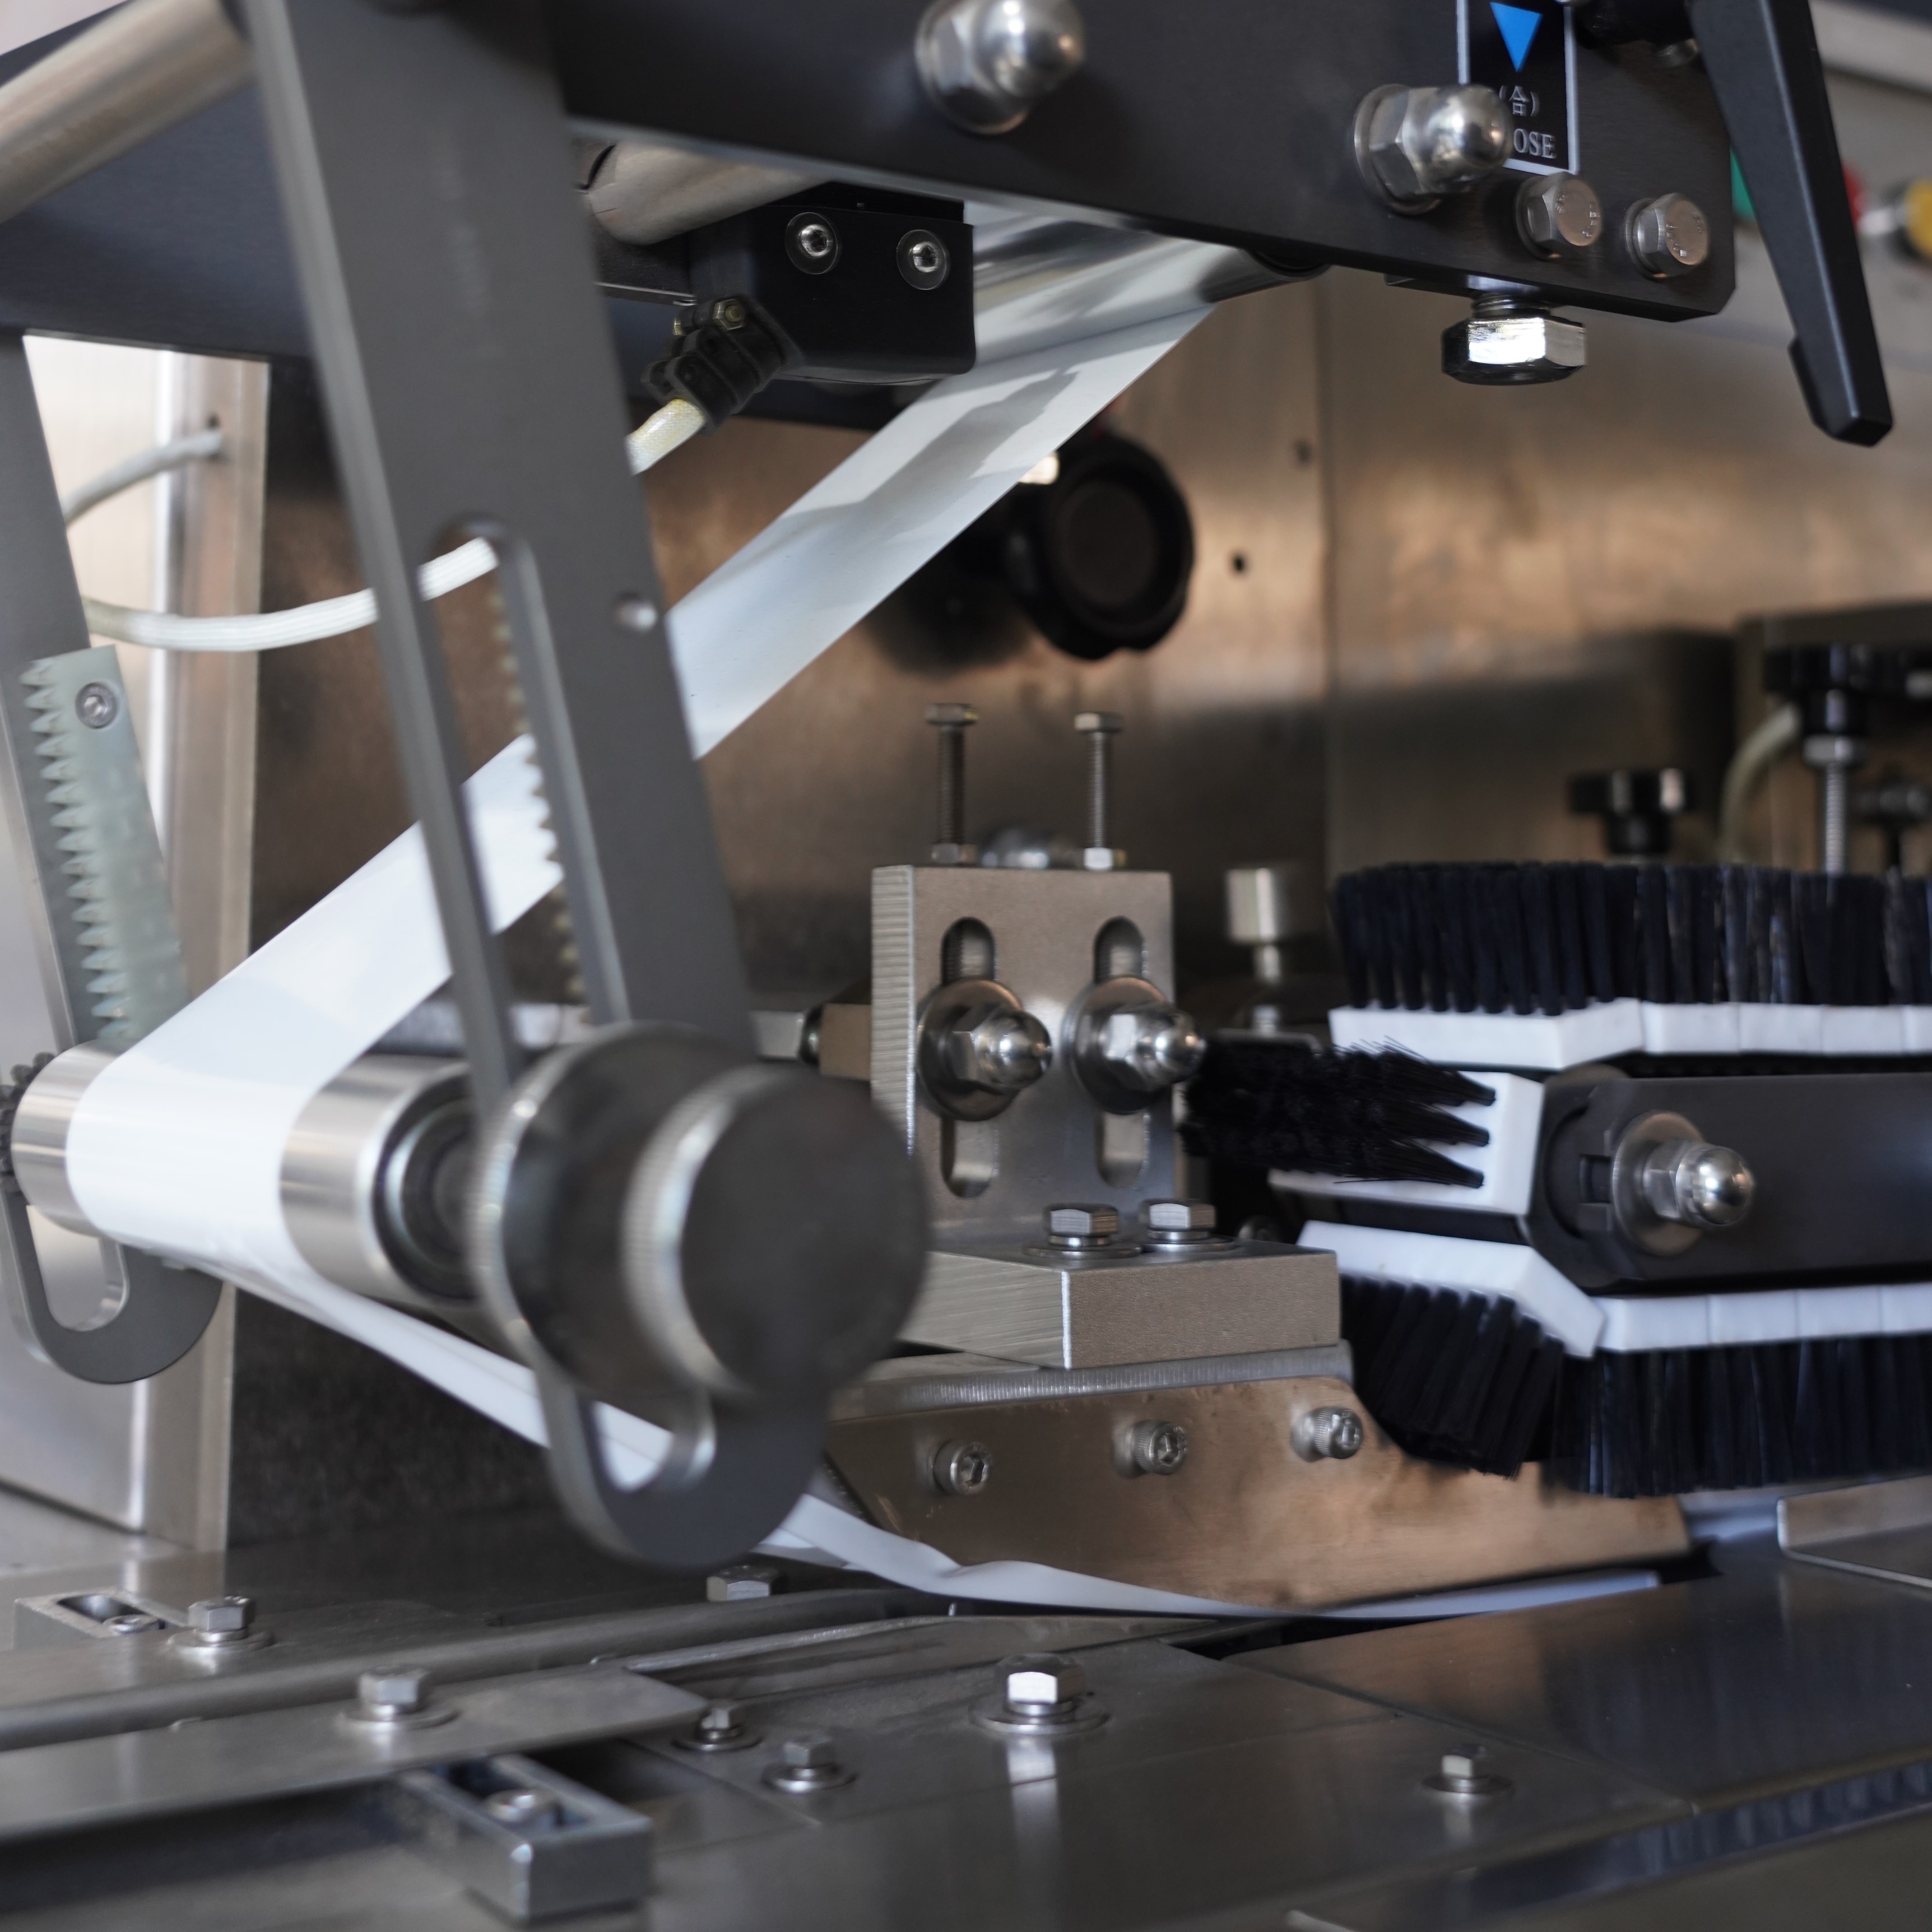
Kalvojätteet edustavat yhtä hallittavimmista kuluista pakkaustoiminnoissa, mutta monet valmistajat jättävät huomiotta optimointimahdollisuudet virtauskäärimiskoneellaan. Liiallinen romu vaikuttaa suoraan teidän taloudelliseen tulokseen materiaalin menetyksen, lisääntyneiden hävityskustannusten ja alentuneen tuotantotehokkuuden kautta. Virtauskäärimiskoneen kalvojätteiden vähentämiseen tarvitaan strategista huomiota koneen asennukseen, materiaalin käsittelyyn, huoltotoimenpiteisiin ja toimintaa koskeviin parhaisiin käytäntöihin. Toteuttamalla systemaattisia parannuksia näillä aloilla voitte merkittävästi alentaa jätteiden määrää säilyttäen samalla tai jopa parantaen tuotoksen laatuja nopeutta.
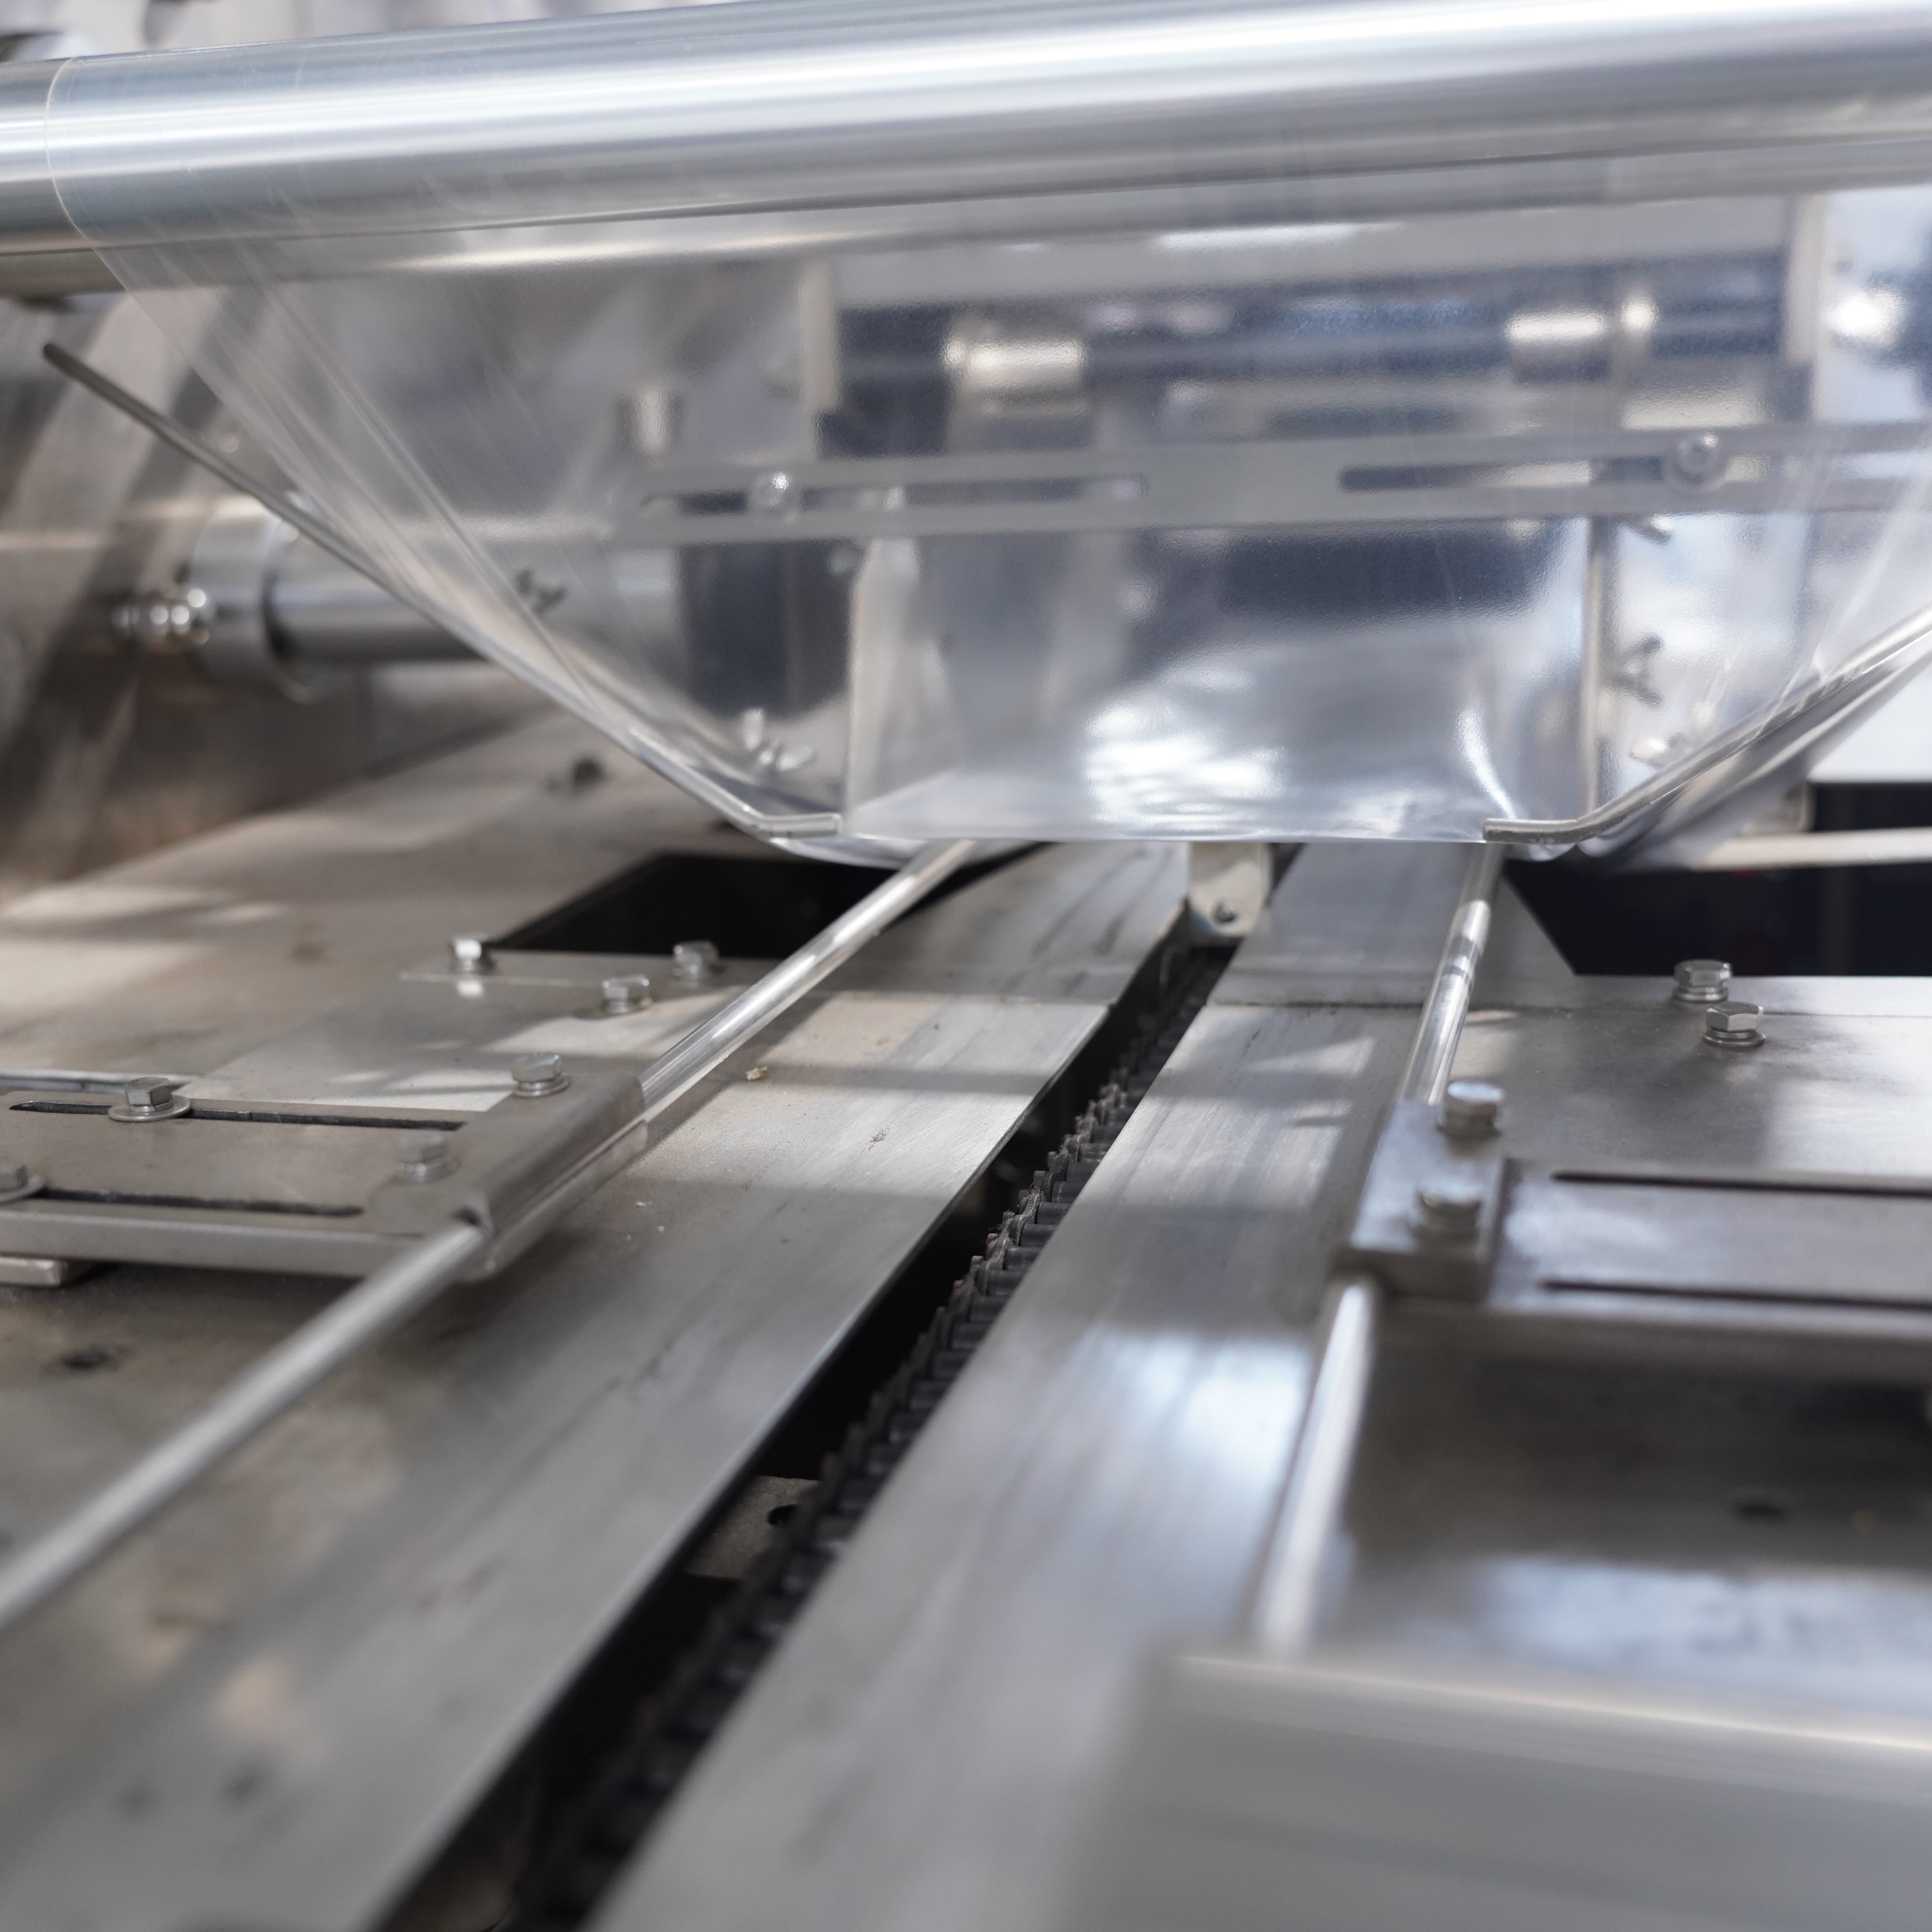
Virtauskäärimiskone käsittelee jatkuvia kalvoputkia korkealla nopeudella muodostaen niistä tuotteiden ympärille suljettuja pakkausyksiköitä. Tämän prosessin tehokkuus määrittää suoraan, kuinka paljon käytettävissä olevaa kalvoa muuttuu jätteeksi. Tyypillisiä jätteen lähteitä ovat vaihtojen aikana syntyvä käyttöönottojäte, epäonnistuneet tiukennukset, kalvon jännityksen epätasaisuudet ja virheelliset leikkausjärjestykset. Jokaisella virtauskäärimiskoneella on suunnitteluspesifikaatiot ja käyttöparametrit, jotka, kun ne säädetään oikein, vähentävät näitä jätteen lähteitä mahdollisimman pieneksi. Riippumatta siitä, käytätkö kompaktia vaakasuuntaista mallia vai suurimuotoista virtauskäärimiskonetta, jätteen vähentämisen perusperiaatteet pätevät kaikille laitteiden kokoalueille.
Kalvon jännitys on yksi tärkeimmistä muuttujista, jotka vaikuttavat jätteen määrään mitä tahansa virtauskäärimiinä käytettävää konetta käytettäessä. Liiallinen jännitys aiheuttaa tarpeetonta venymistä, mikä johtaa heikentyneisiin tiivistyksiin ja pakkausten epäonnistumiseen, kun taas riittämätön jännitys aiheuttaa rippeitä, virheellisen sijoittelun ja tiivistysteho-ongelmia. Virtauskäärimiinänne vaaditaan dynaaminen jännityksen säätö kalvon tyypin, paksuuden ja leveyden perusteella. Aloita määrittämällä perusjännitysasetukset, jotka ovat erityisesti soveliaita jokaiselle kalvomateriaalille, jota käsittelette säännöllisesti. Dokumentoi nämä asetukset ja kouluta käyttäjät tarkistamaan jännitys vuoron alussa sekä jokaisen vaihdon jälkeen. Nykyaikaisten virtauskäärimiinäjen ohjausjärjestelmät mahdollistavat jännityksen reaaliaikaisen seurannan, mikä auttaa käyttäjiä havaitsemaan poikkeamat ennen kuin ne aiheuttavat merkittävää jätettä.
Lämmönsulkuasetukset vaikuttavat suoraan sulkuun laadun ja kalvon eheyskun flow-wrap-koneessasi. Liian pienet sulut eivät yhdistä kalvokerroksia riittävästi, mikä johtaa pakkausten vuotamiseen ja hylkäämiseen laadunvalvonnassa. Liian suuret sulut vahingoittavat kalvon rakennetta, mikä aiheuttaa haurastumista ja katkeamia myöhemmin tuotantoprosessissa. Optimaalinen sulku lämpötila flow-wrap-koneellesi riippuu kalvon koostumuksesta, paksuudesta ja linjan nopeudesta. Laadi validointiprotokolla, jossa testaat sulun vetolujuutta koko käyttönopeusalueella neljännesvuosittain. Monet käyttäjät huomaavat, että flow-wrap-koneen alustavan asennuksen aikana linjan nopeuden alentaminen kymmenen–viisitoista prosenttia poistaa suurimman osan sulkuun liittyvästä jätteestä ilman merkittävää tuottavuuden laskua.
Sulkuaseman komponentit koneessasi virtauskäärimikone kokevat jatkuvaa lämpötilan vaihtelua ja mekaanista rasitusta. Ajan myötä tiivistyspintojen pinnalle kertyy kalvopohjaista jäännöstä, hapettumaa ja mikroskooppisia vaurioita, jotka heikentävät tiivistystehoa. Laadi huoltosuunnitelma, jossa virtauskäärim koneen tiivistyslevyt tarkastetaan viikoittain ja puhdistetaan kalvopohjaisesta jäännöksestä. Vaihda tiivistyslevyt, kun pinnan epäsäännölisyydet ylittävät valmistajan määrittämät rajat, yleensä joka kuudes–kaksitoista kuukausi käyttötaajuudesta riippuen. Virtauskäärim kone, jonka tiivistykset ovat rapistuneet, hukkaa kalvoa heikoilla liitoksilla, jotka pettävät käsittelyn tai kuljetuksen aikana. Ennalta ehkäisevä tiivistysten vaihto maksaa huomattavasti vähemmän kuin tiivistysten pettämisestä aiheutuvat hävikit.
Virtauskäärimiskoneesi käyttää tarkkuusleikkausjärjestelmiä kalvon katkaisemiseen tarkoilla pituuksilla ja paikoilla. Tylsät tai väärin asennetut leikkuuterät aiheuttavat epätasaisia reunoja, epäsäännöllisiä pakkauskokoja ja kalvon vuotamista leikkausten välissä. Tarkista terien terävyys päivittäin tarkastelemalla leikkausreunoja suurennuksessa; terien tulisi tuottaa siistit, kärjenvapaa leikkaukset. Virtauskäärimiskone, jossa on terävät ja oikein asennetut terät, vähentää merkittävästi leikkuujätettä verrattuna koneeseen, jossa on kuluneita leikkuutyökaluja. Vaihda leikkuuteriä valmistajan suositusten mukaisesti tai silloin, kun leikkauksen laatu heikkenee huomattavasti. Jotkut käyttäjät terästävät teriä sen sijaan, että vaihtaisivat ne kokonaan, mikä pidentää terien käyttöikää ja vähentää pitkän aikavälin huoltokustannuksia virtauskäärimiskoneessasi.
Ei kaikki kalvojätteet synty ole itse flow wrap -koneesta; tulevat materiaaliviat vaikuttavat merkittävästi jätteiden määrään. Ennen kuin kalvo viedään flow wrap -koneeseen, tarkasta rullat fyysisestä vauriosta, pinnan saastumisesta tai epätasaisesta paksuudesta. Viallinen tuleva kalvo aiheuttaa tiivistysten epäonnistumisia, kulkuvirheitä ja asennusongelmia, jotka lisäävät jätteiden määrää tuotantokierroksilla. Toteuta tulevan materiaalin tarkastus vastaanottovaiheessa ja hylkää rullat, jotka eivät täytä peruslaatukriteerejä. Ilmoita kalvorullien laatuongelmista kalvon toimittajalle; useimmat toimittajat arvostavat palautetta, joka auttaa heitä parantamaan tuotannon tasalaatuisuutta. Kun flow wrap -koneesi saa tasalaatuisen ja korkealaatuisen syötemateriaalin, jätteiden vähentäminen on mitattavissa ja kestävää.
Jokainen tuotteen vaihto edustaa mahdollisuutta jätevähenemiseen käärimiskoneessasi. Pidennetyt asennusajat tarkoittavat pidempää koneen käyttöä ennen vakaa tuotantotasapainon saavuttamista, mikä tuottaa tarpeetonta jätettä. Dokumentoi asennusmenettelyt jokaiselle tuottemuunnelmalle, jonka käärimiskoneesi käsittelee, mukaan lukien kalvon tyyppi, mitat ja koneparametrien säädöt. Standardoi asennusjärjestykset niin, että käyttäjät noudattavat täsmälleen samoja vaiheita samassa järjestyksessä, mikä vähentää oppimisaikaa ja asennusvirheitä. Joissakin teollisuuslaitoksissa tuotteen vaihdot suunnitellaan strategisesti vähentääkseen kalvon jännityksen ja lämpötilan säätöjen määrää, jolloin käyttäjät voivat keskittyä tarkkaan kalibrointiin samankaltaisten tuotteiden välillä. Nopeat ja tarkat asennukset vähentävät suoraan jätekuormaa käärimiskoneessasi kriittisellä käynnistysvaiheella.
Hyvin toimivat flow wrap -koneet tuottavat yleensä kahdesta neljään prosenttia jätettä normaalissa tuotannossa, joista noin puolet aiheutuu käynnistysjätteestä ja puolet jatkuvasta hukkaantumisesta. Korkean tehokkuuden toiminta vähentää tämän yhdestä kaikkiin prosenttiin erinomaisen huollon ja käyttäjäkoulutuksen avulla. Huonosti käytetty flow wrap -kone voi tuottaa viidestä kahdeksaan prosenttia jätettä tai enemmän. Tehtaan vertailu teollisuuden standardeihin auttaa tunnistamaan, missä parannustoimet tuottavat suurimman hyödyn.
Virtauskäärimiskoneen hyötyy päivittäisistä käyttäjän tarkistuksista tiivistysten laadusta ja leikkaustarkkuudesta, viikoittaisesta syväpuhdistuksesta tiivistysosista sekä neljännesvuosittaisesta ennaltaehkäisevästä huollosta kaikissa mekaanisissa järjestelmissä. Monet valmistajat suosittelevat virtauskäärimiskoneelle vuosittaisen ammattimaisen huollon suorittamista, jolloin teknikot kalibroivat antureita, vaihtavat kulumiskohteita ja varmistavat tiivistysten ja leikkausten tarkkuuden. Tiukempi huoltotahdikko suojelee virtauskäärimiskoneen sijoitustanne ja vähentää suoraan jätettä yhtenäisen suorituskyvyn ansiosta.
Kyllä, kalvojen hukkaamisen vähentäminen flow-wrap-koneessa parantaa yleensä tuotantotehoa, koska se poistaa pysähtymiset ja uudelleenkäynnistykset, joita aiheuttavat tiivistysten epäonnistumiset, leikkausvirheet ja virheellinen sijoittuminen. Flow-wrap-kone, joka toimii optimoiduilla asetuksilla, tuottaa vähemmän virheitä, jotka keskeyttävät tuotantorytmiä. Lisäksi hukkaamisen vähentäminen mahdollistaa käyttäjien ajaa flow-wrap-konetta turvallisemmin lähemmäs sen suunniteltua nopeutta, mikä lisää käytettävissä olevaa tuntituotantoa ja vähentää yksikkökohtaista käyttökustannusta.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

