 EN
Come ridurre gli sprechi di film con una macchina per il confezionamento in sacchetti preformati?
2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/10/20
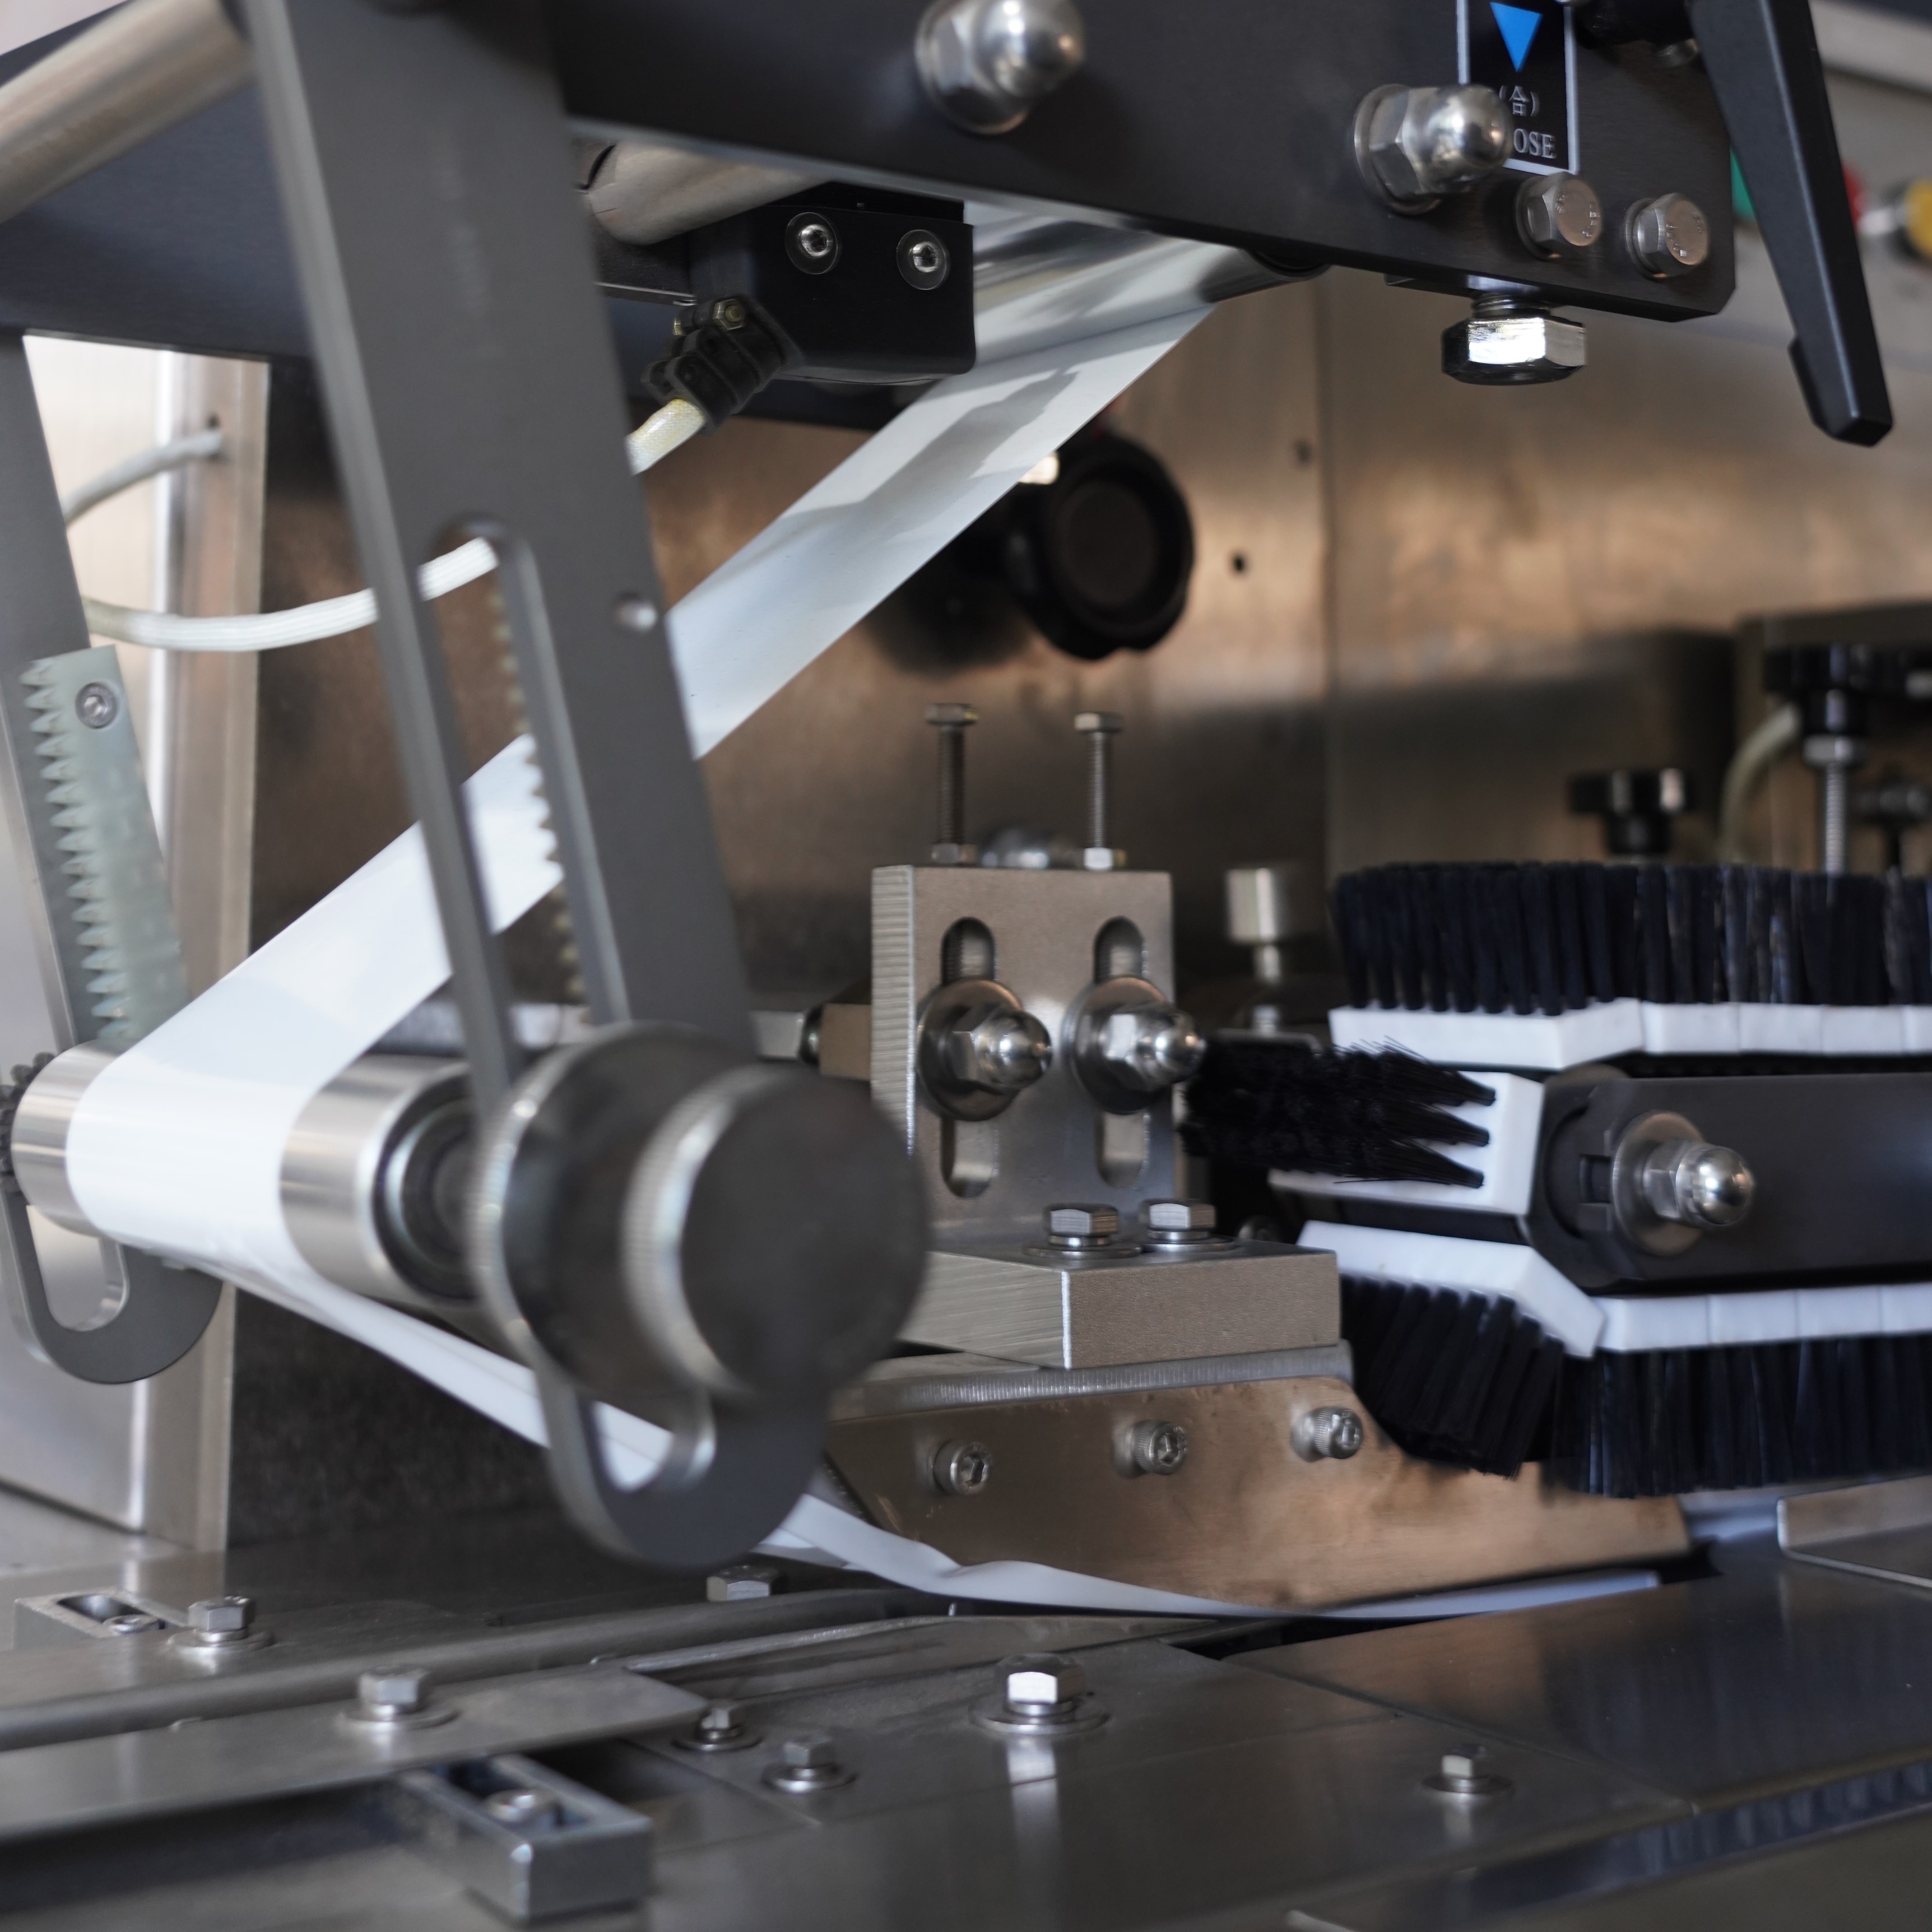
Lo scarto della pellicola rappresenta una delle spese più facilmente controllabili nelle operazioni di confezionamento; tuttavia, molti produttori trascurano le opportunità di ottimizzazione disponibili sulla propria macchina flow wrap. Lo scarto eccessivo incide direttamente sul risultato economico finale a causa della perdita di materiale, dei costi maggiori per lo smaltimento e della ridotta efficienza produttiva. Comprendere come ridurre lo scarto della pellicola su una macchina flow wrap richiede un’attenzione strategica alla configurazione della macchina, alla gestione del materiale, alle procedure di manutenzione e alle migliori pratiche operative. Implementando miglioramenti sistematici in questi ambiti, è possibile ridurre in modo significativo i tassi di scarto, mantenendo o addirittura migliorando la qualità e la velocità dell’output.
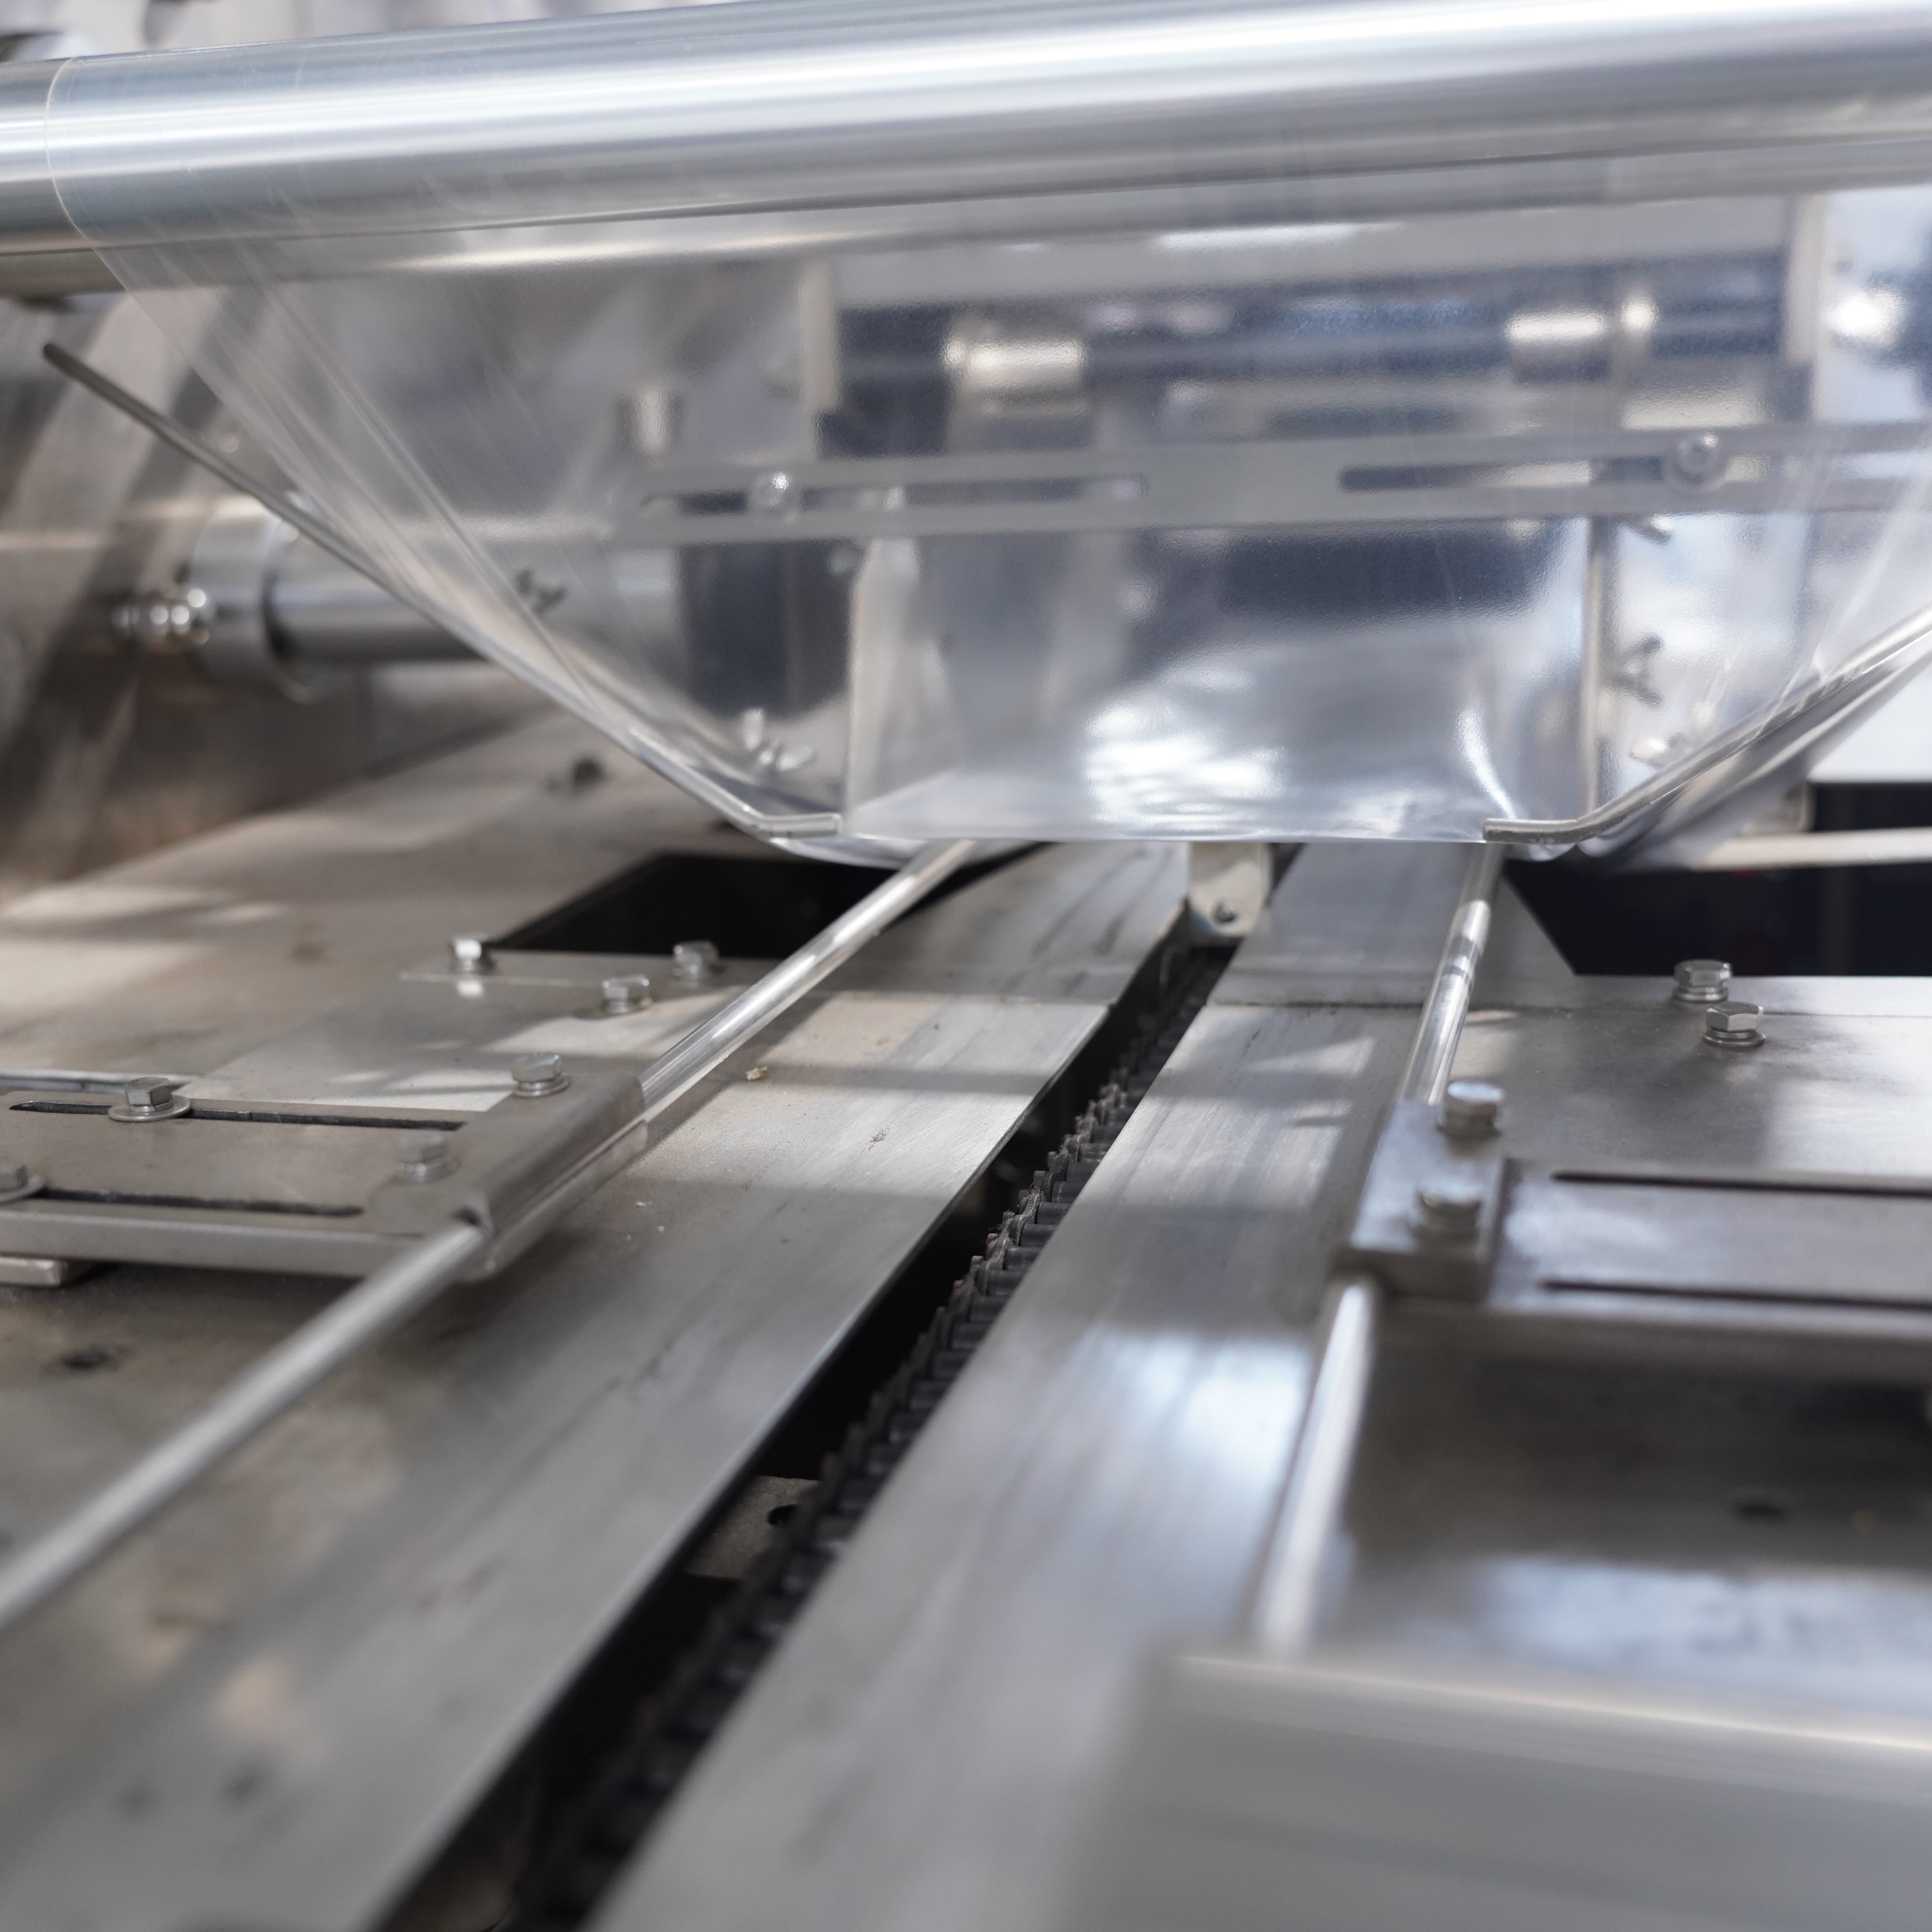
Una macchina flow wrap elabora rotoli continui di film ad alta velocità, trasformandoli in confezioni sigillate intorno ai prodotti. L’efficienza di questo processo determina direttamente la quantità di film utilizzabile che diventa scarto. Le cause comuni di scarto includono il materiale di scarto iniziale durante le fasi di cambio attrezzatura, i guasti di sigillatura causati da allineamento errato, le irregolarità nella tensione del film e sequenze di taglio non corrette. Ogni macchina flow wrap possiede specifiche progettuali e parametri operativi che, se opportunamente tarati, riducono al minimo queste fonti di scarto. Che si utilizzi un modello orizzontale compatto o una flow wrapper di grande formato, i principi fondamentali per la riduzione degli scarti si applicano a tutte le dimensioni di apparecchiatura.
La tensione della pellicola rappresenta una delle variabili più critiche che influenzano le percentuali di scarto su qualsiasi macchina flow wrap. Una tensione eccessiva provoca un allungamento non necessario, causando debolezza delle saldature e malfunzionamenti del confezionamento; al contrario, una tensione insufficiente genera grinze, disallineamenti e difetti di saldatura. La vostra macchina flow wrap richiede una regolazione dinamica della tensione in base al tipo di pellicola, allo spessore e alla larghezza. Iniziate stabilendo impostazioni di tensione di riferimento specifiche per ciascun materiale di pellicola che trattate abitualmente. Documentate tali impostazioni e formate gli operatori affinché verifichino la tensione all’inizio di ogni turno e dopo ogni cambio formato. I sistemi di controllo moderni delle macchine flow wrap consentono il monitoraggio in tempo reale della tensione, permettendo agli operatori di rilevare eventuali deviazioni prima che generino scarti significativi.
I parametri di sigillatura termica influenzano direttamente la qualità della saldatura e l’integrità del film sulla vostra macchina flow wrap. Sigillature troppo piccole non uniscono adeguatamente gli strati del film, causando perdite del pacchetto e rifiuti durante i controlli di qualità. Sigillature troppo grandi danneggiano la struttura del film, generando fragilità e rotture a valle. La temperatura ottimale di sigillatura per la vostra macchina flow wrap dipende dalla composizione del film, dal suo spessore e dalla velocità della linea. Stabilite un protocollo di validazione in cui testate la resistenza della sigillatura su tutto l’intervallo di velocità operativa ogni tre mesi. Molti operatori riscontrano che una riduzione della velocità di linea del dieci-quindici per cento durante la messa a punto iniziale su una macchina flow wrap elimina la maggior parte degli scarti legati alle sigillature senza una significativa perdita di produttività.
I componenti dell’insieme di sigillatura sulla vostra macchina da incarto a flusso subiscono cicli termici continui e sollecitazioni meccaniche. Con il tempo, le superfici di tenuta accumulano residui di pellicola, ossidazione e danni microscopici che degradano le prestazioni di tenuta. Stabilisci un programma di manutenzione in cui le piastre di saldatura della tua macchina flow wrap vengano ispezionate settimanalmente e pulite da eventuali accumuli di pellicola. Sostituisci le piastre di saldatura quando le irregolarità superficiali superano le specifiche del produttore, tipicamente ogni sei-dodici mesi a seconda del volume di produzione. Una macchina flow wrap con guarnizioni deteriorate spreca pellicola a causa di saldature deboli che cedono durante la manipolazione o il trasporto. Il costo della sostituzione preventiva delle guarnizioni è molto inferiore al valore degli scarti generati da guasti alle guarnizioni.
La vostra macchina flow wrap dipende da sistemi di taglio di precisione per recidere la pellicola a lunghezze e posizioni esatte. Lame smussate o non allineate producono bordi irregolari, dimensioni del pacchetto non uniformi e fuoriuscite di pellicola tra un taglio e l’altro. Ispezionate quotidianamente l’affilatura delle lame esaminando i bordi dei tagli con l’ausilio di una lente d’ingrandimento: i tagli devono risultare netti e privi di bave. Una macchina flow wrap dotata di lame affilate e correttamente allineate riduce in modo significativo gli scarti di rifilatura rispetto a una macchina equipaggiata con utensili di taglio usurati. Sostituite le lame secondo le indicazioni del produttore oppure non appena la qualità dei tagli peggiora in modo evidente. Alcuni operatori affilano le lame invece di sostituirle interamente, prolungandone così la durata e riducendo i costi di manutenzione a lungo termine della macchina flow wrap.
Non tutti i rifiuti di film provengono direttamente dalla macchina flow wrap; anche i difetti del materiale in entrata contribuiscono in modo significativo ai tassi di scarto. Prima di caricare il film sulla macchina flow wrap, ispezionare attentamente i rotoli alla ricerca di danni fisici, contaminazioni superficiali o variazioni di spessore. Un film difettoso in entrata causa guasti nelle saldature, problemi di tracciamento e di allineamento, che amplificano la generazione di scarti durante le produzioni. Introdurre un’ispezione in entrata al momento della ricezione e respingere i rotoli che non soddisfano i criteri base di qualità. Comunicare al fornitore di film eventuali problemi riscontrati sui rotoli: la maggior parte dei fornitori apprezza i feedback utili a migliorare la coerenza del proprio prodotto. Quando la macchina flow wrap riceve materiale in entrata costante e di alta qualità, la riduzione degli scarti diventa misurabile e sostenibile.
Ogni cambio di prodotto rappresenta un’opportunità per ridurre gli sprechi sulla vostra macchina flow wrap. Tempi di setup prolungati significano un funzionamento più lungo della macchina prima di raggiungere un’uscita stabile, generando scarti inutili. Documentare le procedure di setup per ogni variante di prodotto elaborata dalla vostra macchina flow wrap, inclusi il tipo di film, le dimensioni e le regolazioni dei parametri della macchina. Standardizzare le sequenze di setup in modo che gli operatori eseguano passaggi identici nello stesso ordine, riducendo i tempi di apprendimento e gli errori durante il setup. Alcune strutture pianificano strategicamente i cambi di prodotto per minimizzare il numero di regolazioni della tensione e della temperatura del film, consentendo agli operatori di concentrarsi su una calibrazione precisa tra prodotti simili. Setup rapidi e accurati riducono direttamente gli sprechi sulla vostra macchina flow wrap nella fase critica di avvio.
Le macchine flow wrap ben gestite generano tipicamente dal due al quattro per cento di scarto durante la produzione normale, con circa la metà derivante dagli scarti di avviamento e l'altra metà dagli sprechi continui. Le operazioni ad alta efficienza riducono questo valore all'uno-due per cento grazie a un'eccellente manutenzione e alla formazione degli operatori. Una macchina flow wrap gestita in modo scadente può generare uno scarto dal cinque all'otto per cento o superiore. Confrontare le prestazioni del proprio impianto con gli standard di settore aiuta a identificare dove gli interventi di miglioramento offrono il maggiore ritorno.
Una macchina flow wrap trae vantaggio da controlli giornalieri da parte dell’operatore sulla qualità delle saldature e sulla precisione del taglio, da una pulizia approfondita settimanale degli insiemi di saldatura e da una manutenzione preventiva trimestrale su tutti i sistemi meccanici. Molti produttori raccomandano un servizio professionale annuale per una macchina flow wrap, durante il quale i tecnici calibrano i sensori, sostituiscono i componenti soggetti a usura e verificano la precisione delle saldature e dei tagli. Interventi di manutenzione più frequenti proteggono il vostro investimento in una macchina flow wrap e riducono direttamente gli sprechi grazie a prestazioni costanti.
Sì, la riduzione degli sprechi di film su una macchina flow wrap migliora tipicamente la produttività eliminando le fermate e le ripartenze causate da guasti di sigillatura, errori di taglio e disallineamenti. Una macchina flow wrap che opera con parametri ottimizzati produce meno difetti che interrompono il ritmo produttivo. Inoltre, la riduzione degli sprechi consente agli operatori di far funzionare la vostra macchina flow wrap a velocità più vicine a quella progettuale in sicurezza, aumentando l’output utilizzabile per ora e riducendo i costi operativi unitari.

2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/20
Ridurre del 40% i tempi di cambio formato su macchine per sacchetti preformati con le migliori pratiche consolidate

2026/09/20
Macchine per sacchetti preformati: aumentare la produttività, ridurre gli sprechi e migliorare l’ROI

2026/09/20
Confronto tra macchine rotative e in linea per sacchetti preformati: velocità, ROI e scalabilità a confronto

2026/09/20
Macchina per sacchetti preformati: aumentare la produttività, ridurre i costi di manodopera e migliorare l’integrità delle saldature

2026/09/21
Macchina per sacchetti preformati: tipi di sacchetti, materiali e guida al riempimento

