 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/20
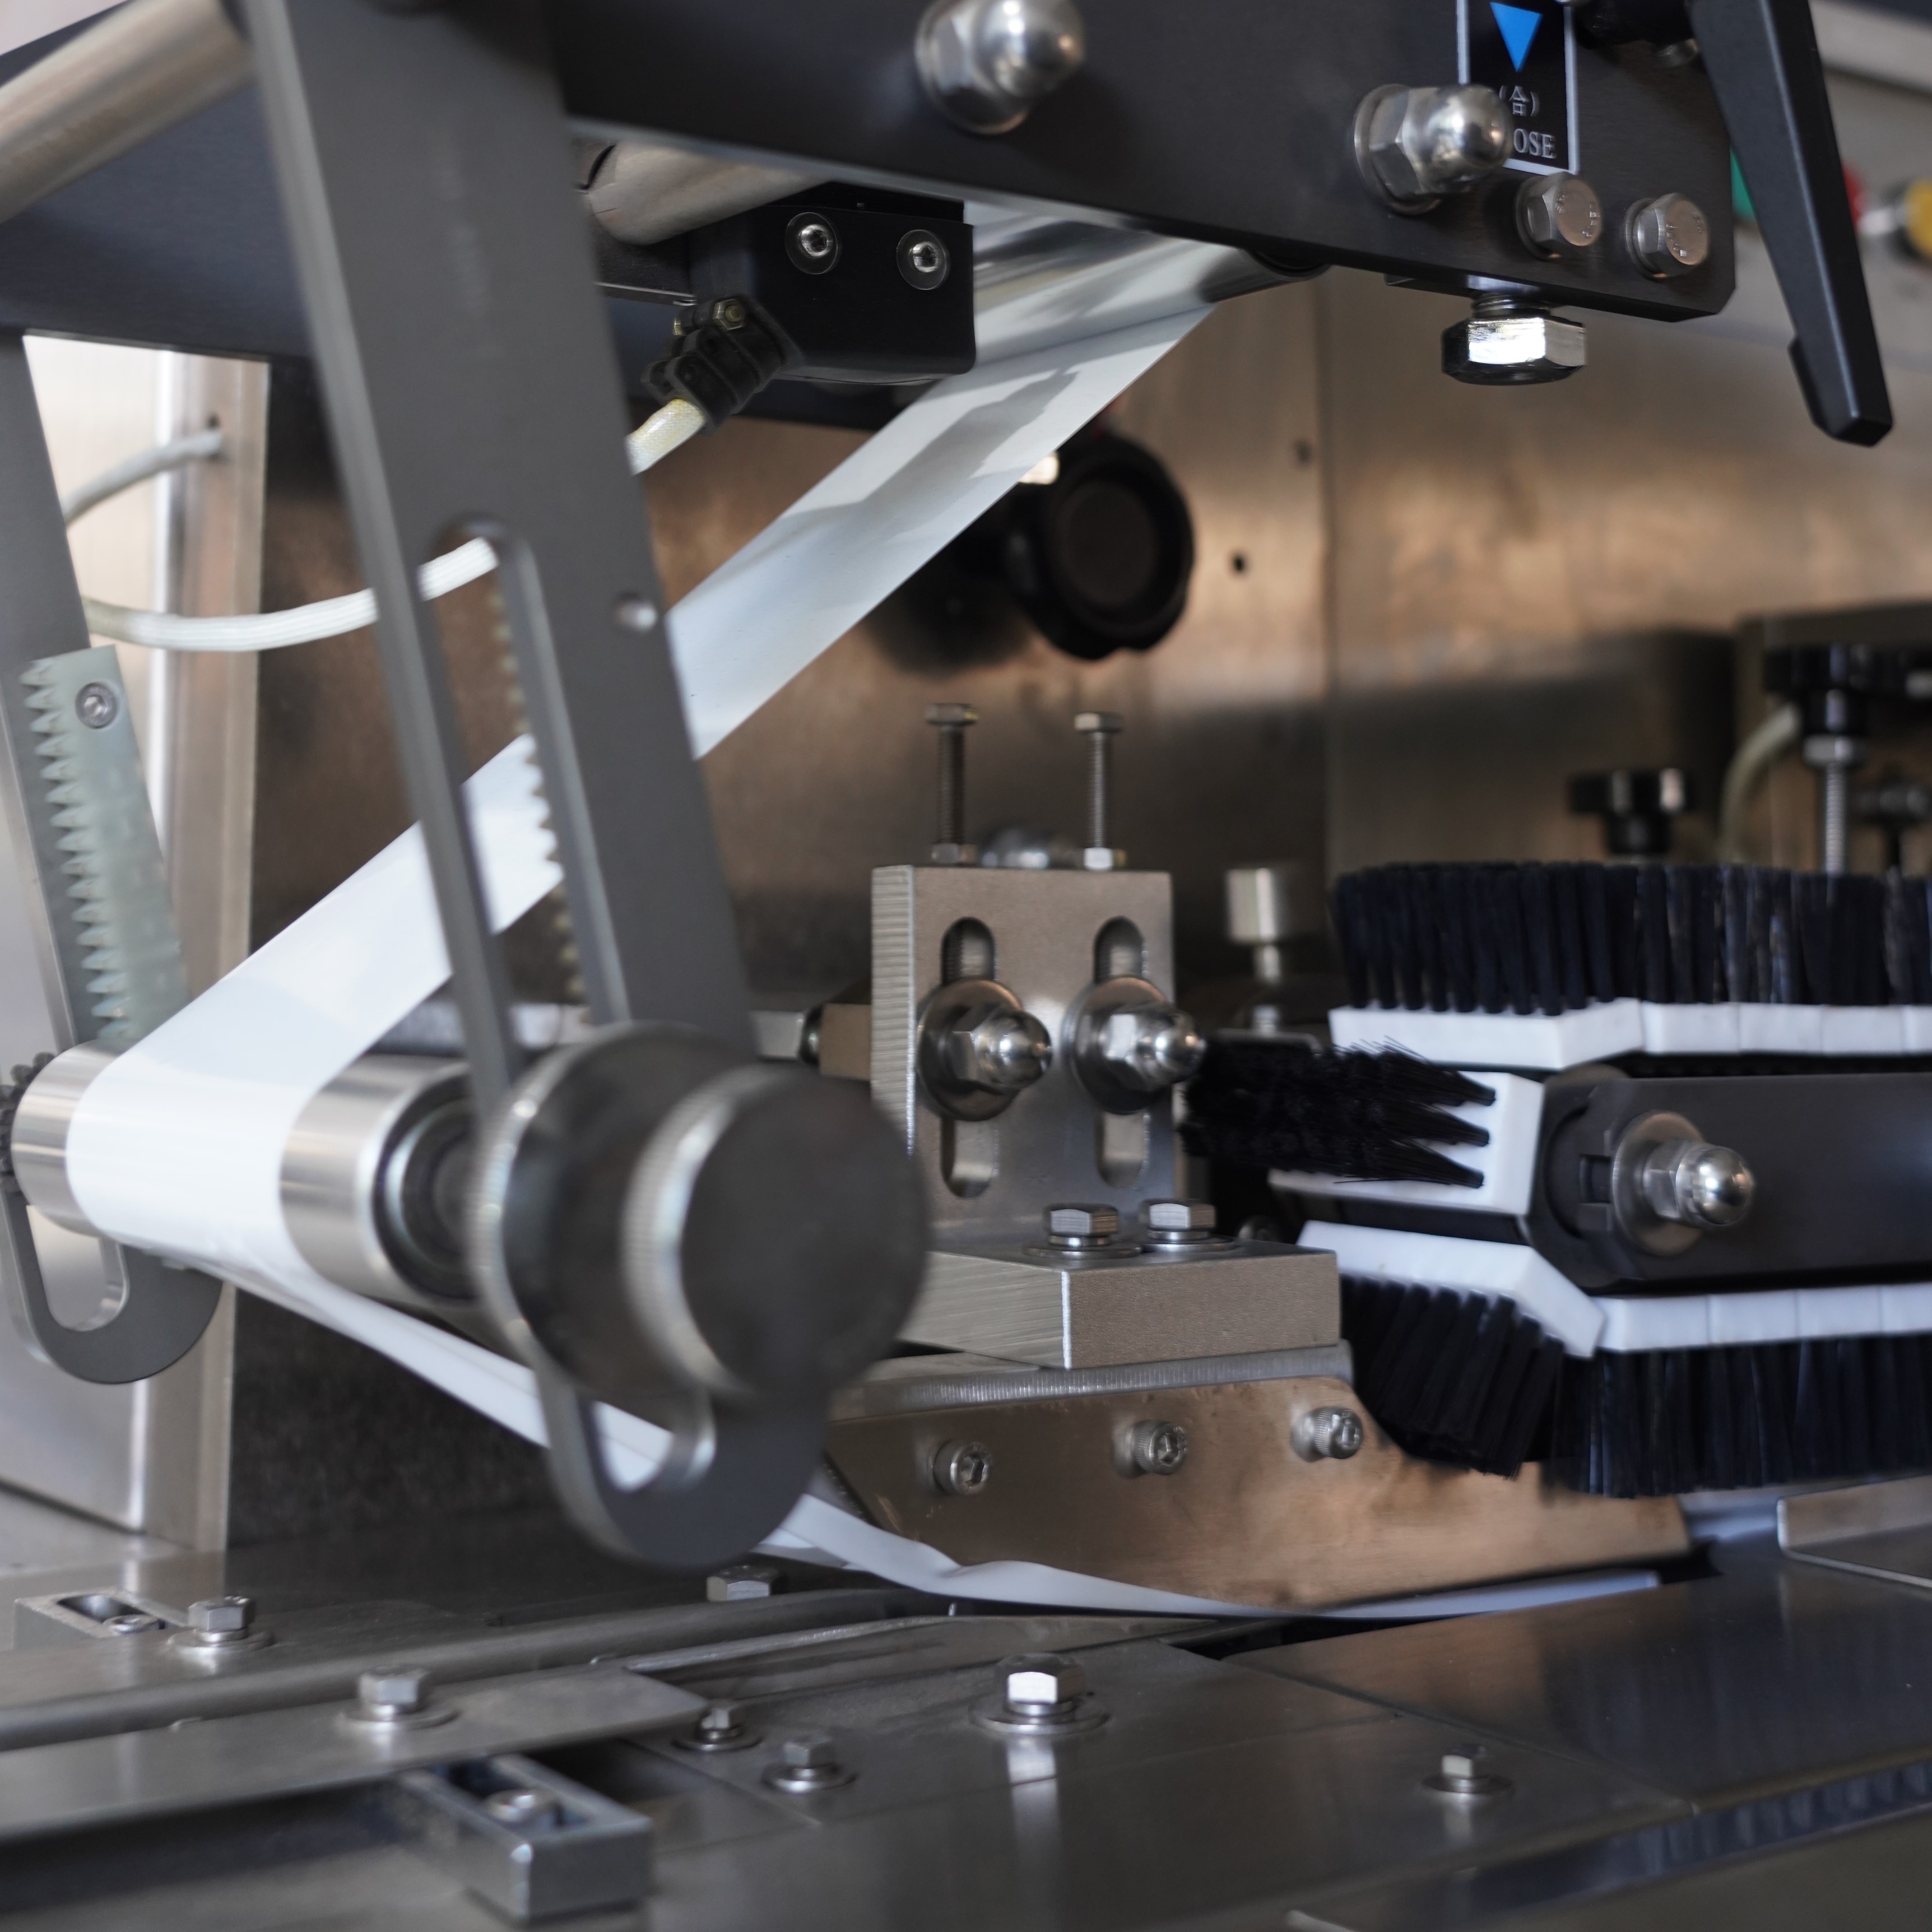
Odpady z folii stanowią jedną z najbardziej kontrolowanych pozycji kosztów w operacjach opakowaniowych, jednak wielu producentów pomija możliwości optymalizacji na swojej maszynie do owijania. Nadmiarowy scrap wpływa bezpośrednio na wynik finansowy poprzez utratę materiału, wyższe koszty usuwania oraz obniżoną wydajność produkcji. Zrozumienie sposobów redukcji odpadów z folii na maszynie do owijania wymaga strategicznego podejścia do ustawień maszyny, obsługi materiału, procedur konserwacyjnych oraz najlepszych praktyk operacyjnych. Wdrażając systematyczne ulepszenia w tych obszarach, można znacznie obniżyć wskaźnik odpadów, zachowując lub nawet poprawiając jakość i szybkość produkcji.
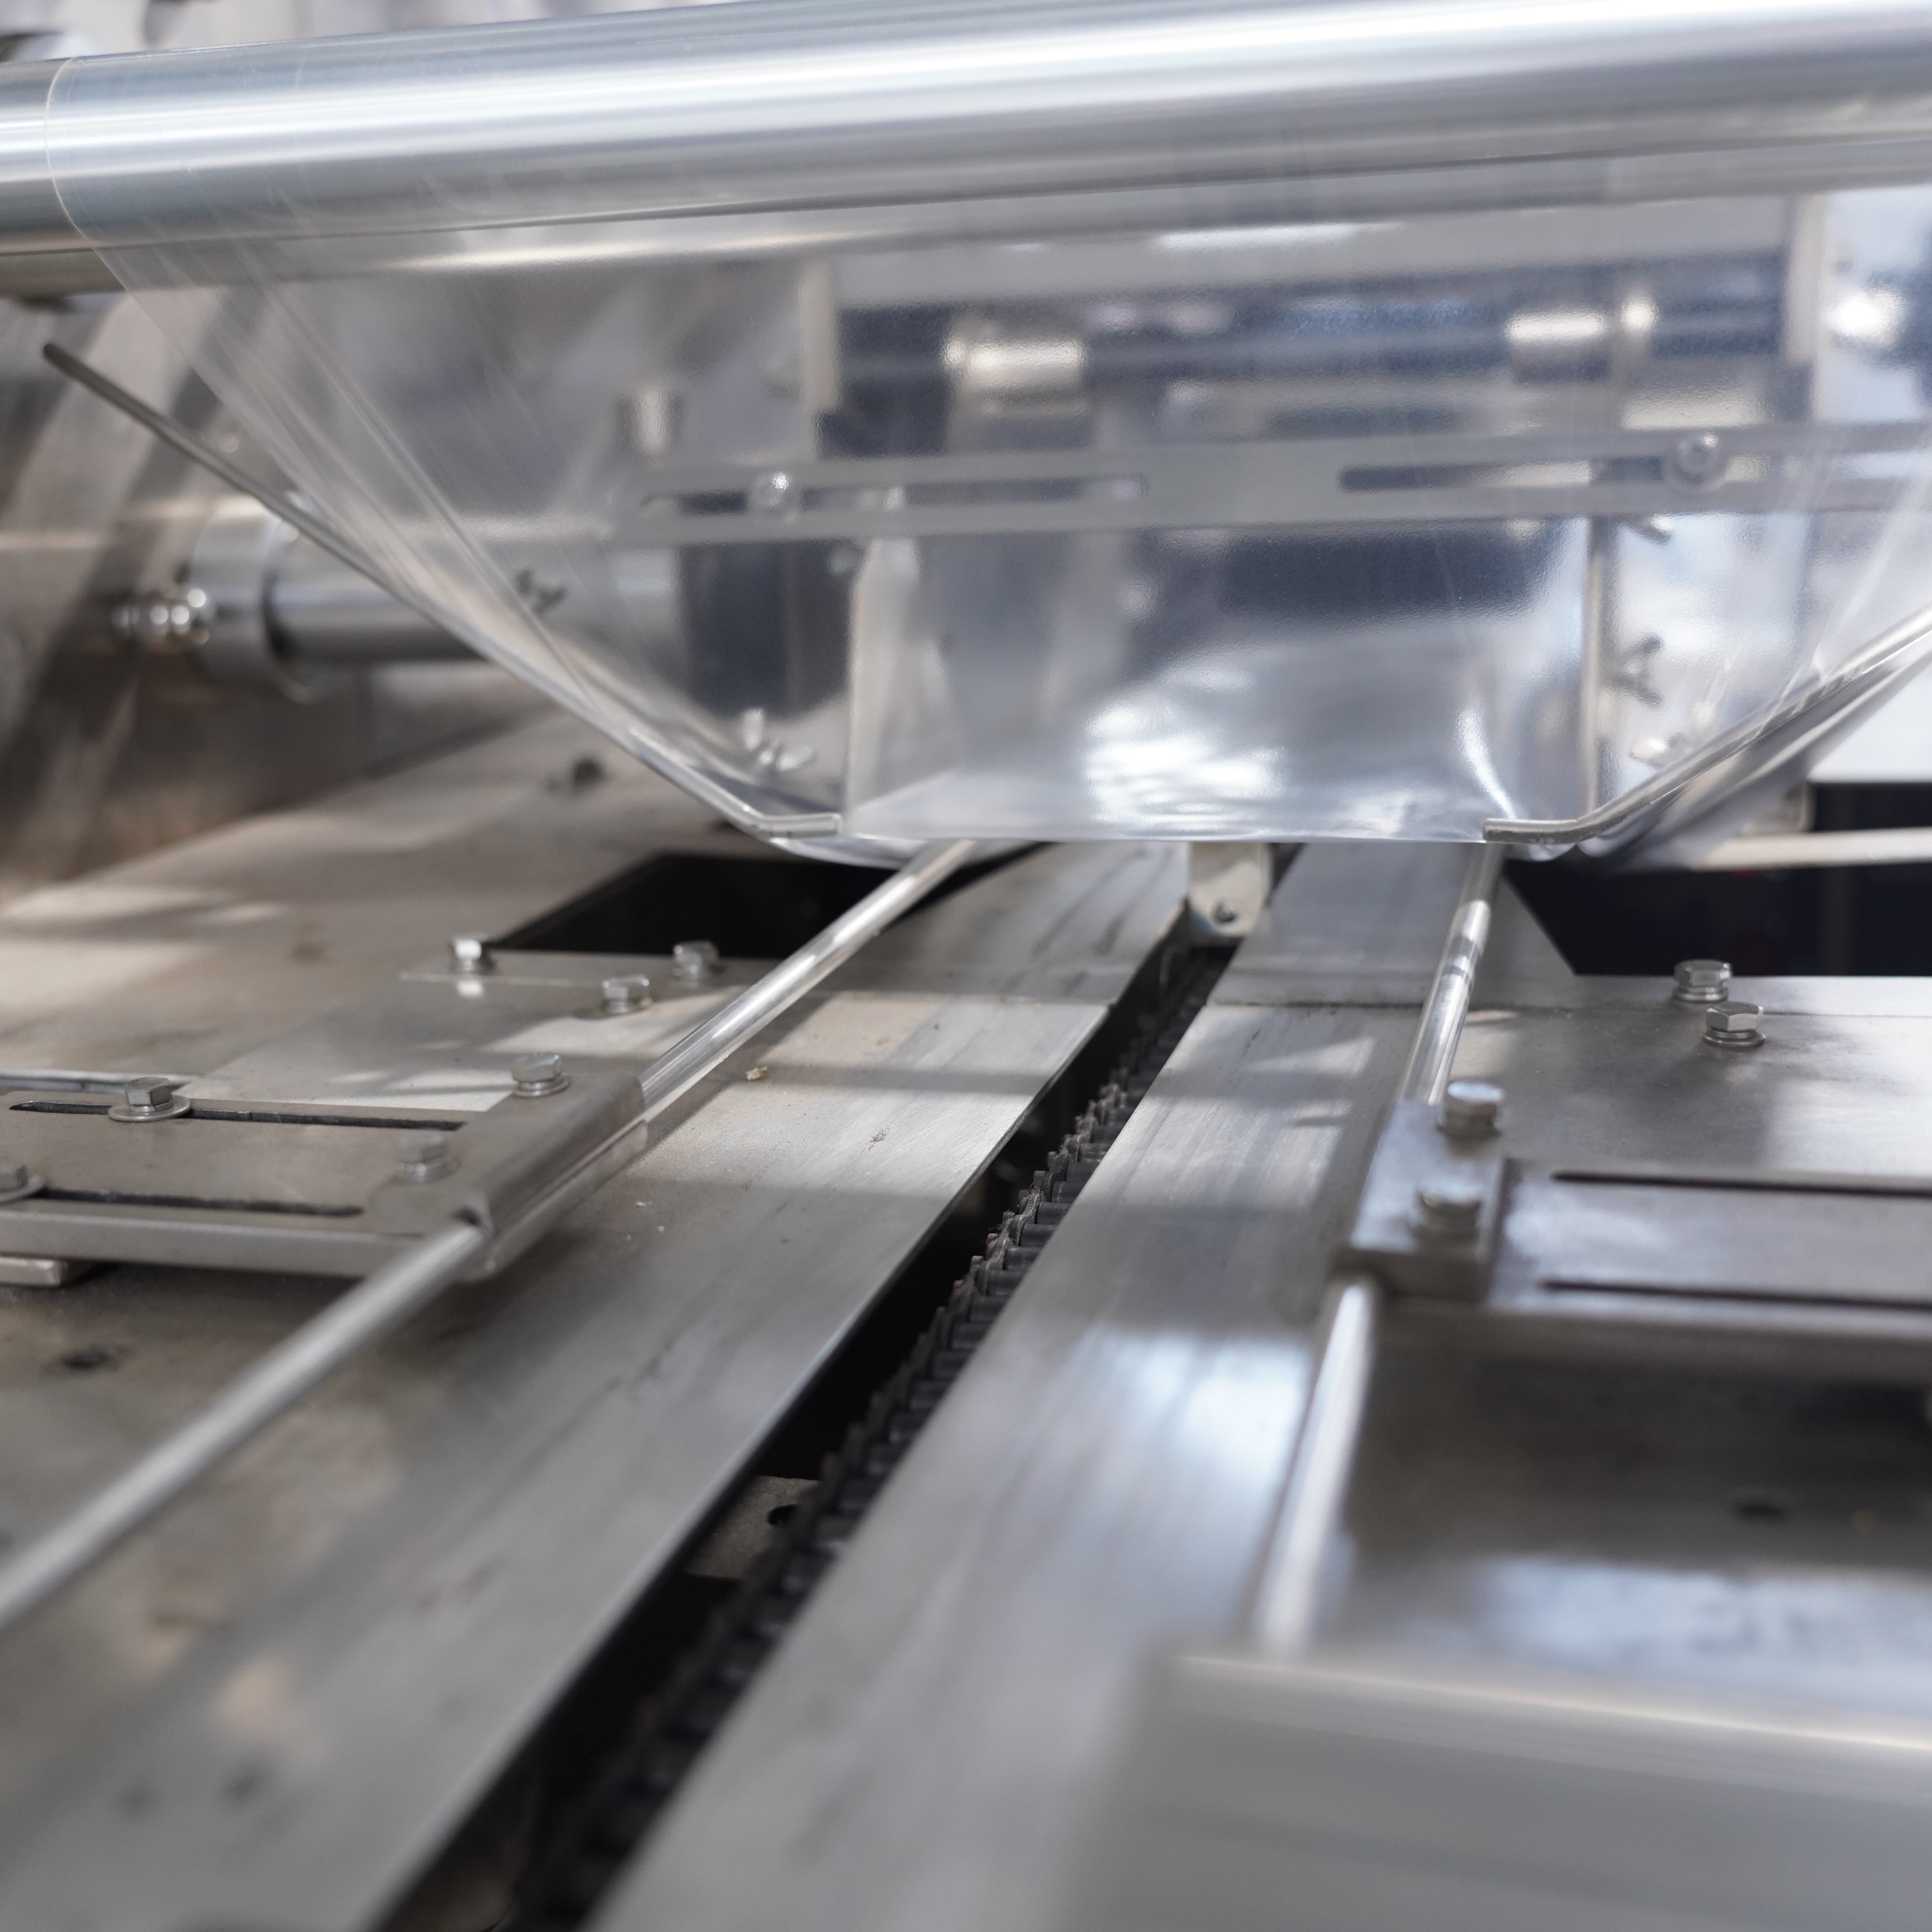
Maszyna do owijania przepływowego przetwarza ciągłe role folii z dużą prędkością, tworząc nimi zapiecznione opakowania wokół produktów. Wydajność tego procesu bezpośrednio określa, jaka część użytecznej folii staje się odpadami. Typowymi źródłami odpadów są: odpady powstające podczas przygotowywania maszyny przy zmianie rol, uszkodzenia spowodowane nieprawidłowym ustawieniem piecznienia, niestabilne napinanie folii oraz nieodpowiednie sekwencje cięcia. Każda maszyna do owijania przepływowego ma określone specyfikacje konstrukcyjne i parametry pracy, które – po prawidłowej kalibracji – minimalizują te źródła odpadów. Niezależnie od tego, czy użytkujesz kompaktowy model poziomy, czy dużą maszynę do owijania przepływowego, podstawowe zasady redukcji odpadów mają zastosowanie do urządzeń o każdej wielkości.
Napięcie folii stanowi jedną z najważniejszych zmiennych wpływających na poziom odpadów w każdej maszynie do owijania przepływowego. Zbyt wysokie napięcie powoduje nadmierne rozciąganie folii, co prowadzi do osłabienia szwów i awarii opakowań, podczas gdy zbyt niskie napięcie skutkuje fałdami, nieprawidłowym ułożeniem folii oraz wadami szwów. Maszyna do owijania przepływowego wymaga dynamicznej regulacji napięcia w zależności od rodzaju folii, jej grubości i szerokości. Rozpocznij od ustalenia podstawowych ustawień napięcia dla każdego typu folii, który regularnie przetwarzasz. Udokumentuj te ustawienia i przeszkól operatorów w sprawdzaniu napięcia na początku każdej zmiany oraz po każdej wymianie materiału. Współczesne systemy sterowania maszyn do owijania przepływowego umożliwiają monitorowanie napięcia w czasie rzeczywistym, co pozwala operatorom wykrywać jego odchylenia jeszcze przed powstaniem znacznych odpadów.
Parametry zgrzewania cieplnego mają bezpośredni wpływ na jakość zgrzewu i integralność folii w maszynie do owijania przepływowego. Zbyt słabe zgrzewy nie zapewniają wystarczającego połączenia warstw folii, co prowadzi do przecieków opakowań oraz ich odrzucenia podczas kontroli jakości. Zbyt silne zgrzewy uszkadzają strukturę folii, powodując jej kruchość i pęknięcia w dalszej części linii produkcyjnej. Optymalna temperatura zgrzewu dla maszyny do owijania przepływowego zależy od składu folii, jej grubości oraz prędkości linii. Wprowadź protokół walidacji, w ramach którego testujesz wytrzymałość zgrzewu w całym zakresie prędkości roboczych raz na kwartał. Wielu operatorów stwierdza, że obniżenie prędkości linii o dziesięć–piętnaście procent podczas wstępnej konfiguracji maszyny do owijania przepływowego eliminuje większość odpadów związanych z zgrzewaniem bez istotnej utraty wydajności.
Składniki zespołu zgrzewającego w Twojej maszyna do owijania przepływowego doświadczają ciągłego cyklowania termicznego i naprężeń mechanicznych. Z biegiem czasu na powierzchniach uszczelniających gromadzi się osad z folii, produkty utlenienia oraz mikroskopijne uszkodzenia, które pogarszają skuteczność uszczelniania. Ustal harmonogram konserwacji, w ramach którego płyty uszczelniające na maszynie do owijania przepływowego są sprawdzane co tydzień i czyszczone z osadu folii. Zastąp płyty uszczelniające, gdy nieregularności ich powierzchni przekroczą specyfikacje producenta – zwykle co sześć do dwunastu miesięcy, w zależności od objętości przetwarzanej produkcji. Maszyna do owijania przepływowego z degradującymi się uszczelkami marnuje folię poprzez słabe połączenia, które ulegają zerwaniu podczas manipulacji lub transportu. Profilaktyczna wymiana uszczelki jest znacznie tańsza niż wartość odpadów powstających w wyniku awarii uszczelki.
Maszyna do owijania przepływowego opiera się na precyzyjnych systemach tnących, które przecinają folię w ściśle określonych długościach i pozycjach. Zmatowione lub nieprawidłowo wyjustowane ostrza tnące powodują nierówne krawędzie, niestabilne wymiary opakowań oraz wycieki folii między cięciami. Sprawdzaj ostrość ostrzy codziennie, badając krawędzie cięć pod lupą; ostrza powinny zapewniać czyste, bezzazębne cięcia. Maszyna do owijania przepływowego wyposażona w ostre i prawidłowo wyjustowane ostrza znacznie zmniejsza ilość odpadów z obcinania w porównaniu do maszyny z zużytymi narzędziami tnącymi. Zmieniaj ostrza tnące zgodnie z zaleceniami producenta lub w momencie wyraźnego pogorszenia jakości cięcia. Niektórzy operatorzy szlifują ostrza zamiast całkowicie je wymieniać, co wydłuża ich żywotność i obniża długoterminowe koszty konserwacji maszyny do owijania przepływowego.
Nie cały odpad z folii pochodzi bezpośrednio od maszyny do owijania przepływowego; wady materiału dostarczanego z zewnątrz znacząco wpływają na wskaźnik odpadów. Przed nawinięciem folii na maszynę do owijania przepływowego sprawdzaj role pod kątem uszkodzeń fizycznych, zanieczyszczeń powierzchniowych lub niestabilnej grubości. Wadliwa dostarczana folia powoduje awarie zgrzewania, błędy śledzenia taśmy oraz problemy z pozycjonowaniem, co zwiększa generowanie odpadów w trakcie cykli produkcyjnych. Wprowadź kontrolę jakości materiału przy odbiorze i odrzucaj role nie spełniające podstawowych kryteriów jakości. Komunikuj problemy z jakością role do dostawcy folii; większość dostawców ceni sobie takie informacje, które pomagają im poprawić spójność swojej produkcji. Gdy maszyna do owijania przepływowego otrzymuje stabilny, wysokiej jakości materiał wejściowy, redukcja odpadów staje się mierzalna i zrównoważona.
Każda zmiana produktu stanowi okazję do ograniczenia odpadów na maszynie do owijania przepływowego. Przedłużony czas przygotowania oznacza dłuższą pracę maszyny przed osiągnięciem stabilnej wydajności, co generuje niepotrzebne odpady. Dokumentuj procedury przygotowania dla każdego wariantu produktu przetwarzanego przez maszynę do owijania przepływowego, w tym rodzaj folii, jej wymiary oraz dostosowania parametrów maszyny. Ustandaryzuj sekwencje przygotowania, aby operatorzy wykonywali identyczne kroki w tej samej kolejności, co skraca czas nauki i zmniejsza błędy podczas przygotowania. Niektóre zakłady strategicznie planują zmiany produktów, aby zminimalizować liczbę regulacji napięcia i temperatury folii, umożliwiając operatorom skupienie się na precyzyjnej kalibracji przy podobnych produktach. Szybkie i dokładne przygotowanie bezpośrednio ogranicza odpady na maszynie do owijania przepływowego w kluczowej fazie uruchamiania.
Poprawnie eksploatowane maszyny do owijania przepływowego zwykle generują odpad w zakresie od dwóch do czterech procent podczas normalnej produkcji, przy czym około połowa pochodzi z odpadów powstających podczas przygotowania maszyny do pracy, a druga połowa – z utraty jakości materiału w trakcie ciągłej eksploatacji. W przypadku operacji o wysokiej wydajności ten wskaźnik można obniżyć do jednego–dwóch procent dzięki doskonałej konserwacji i szkoleniom operatorów. Źle eksploatowana maszyna do owijania przepływowego może generować odpad w wysokości pięciu–ośmiu procent lub więcej. Porównanie wskaźników swojej instalacji z normami branżowymi pomaga określić obszary, w których działania naprawcze przynoszą najwyższą rentowność.
Maszyna do owijania przepływowego korzysta z codziennych sprawdzeń przez operatora jakości zgrzewania i dokładności cięcia, tygodniowego dogłębnego czyszczenia zespołów zgrzewających oraz kwartalnej konserwacji zapobiegawczej wszystkich układów mechanicznych. Wielu producentów zaleca coroczną profesjonalną konserwację maszyny do owijania przepływowego, podczas której technicy kalibrują czujniki, wymieniają zużyte elementy oraz weryfikują dokładność zgrzewania i cięcia. Częstsza konserwacja chroni inwestycję w maszynę do owijania przepływowego i bezpośrednio zmniejsza odpady dzięki stabilnej wydajności.
Tak, zmniejszenie odpadów folii na maszynie do owijania przepływowego zazwyczaj poprawia wydajność, eliminując postoje i ponowne uruchomienia spowodowane awariami zgrzewania, błędami cięcia oraz nieprawidłowym ustawieniem. Maszyna do owijania przepływowego pracująca w zoptymalizowanych warunkach generuje mniej wad, które zakłócają rytm produkcji. Dodatkowo redukcja odpadów pozwala operatorom bezpiecznie eksploatować maszynę do owijania przepływowego w pobliżu jej prędkości projektowej, zwiększając użyteczną wydajność na godzinę i obniżając koszty operacyjne przypadające na jednostkę.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

