 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/20
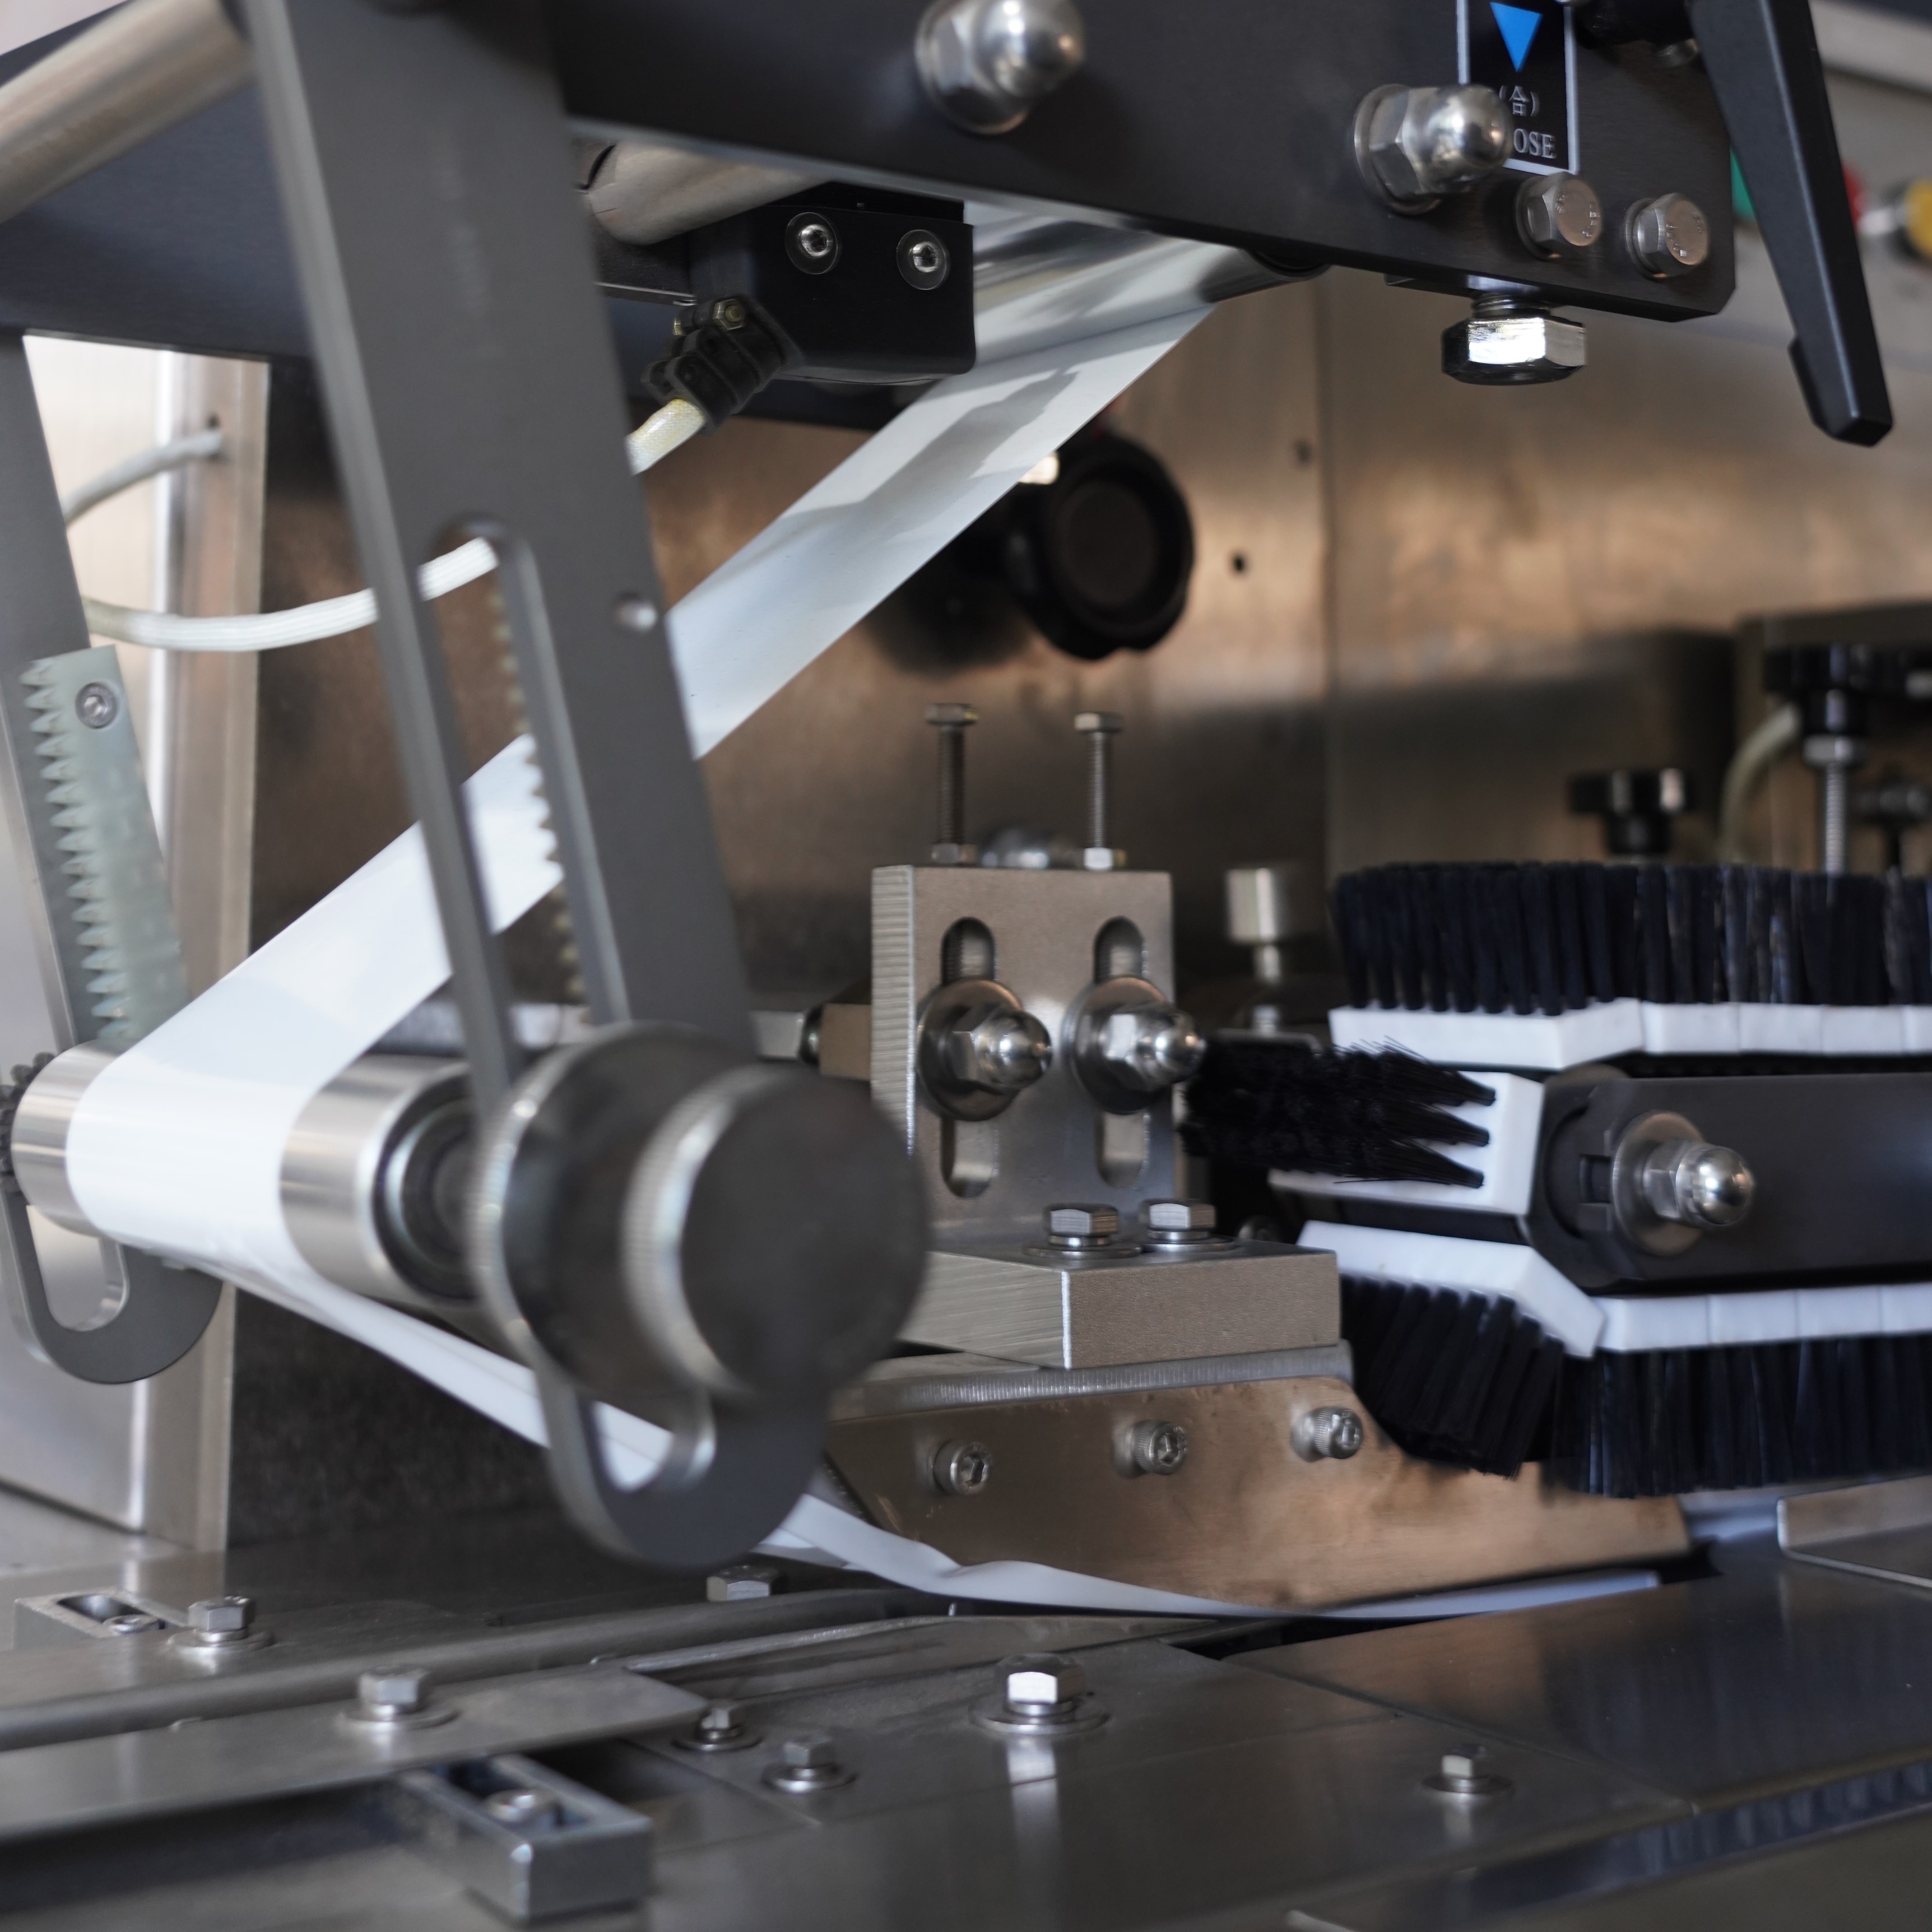
Odpad z fólie patří mezi nejvíce ovladatelné náklady v obalových provozech, přesto mnoho výrobců přehlíží možnosti optimalizace na svém stroji pro flow wrap. Nadměrný odpad přímo ovlivňuje vaše výsledné hospodářské výsledky ztrátou materiálu, vyššími náklady na likvidaci a sníženou efektivitou výroby. Porozumění tomu, jak snížit odpad z fólie na stroji pro flow wrap, vyžaduje strategickou pozornost nastavení stroje, manipulace s materiálem, pravidelné údržbě a provozním osvědčeným postupům. Implementací systematických zlepšení v těchto oblastech můžete výrazně snížit míru odpadu, aniž byste zhoršili kvalitu nebo rychlost výstupu – dokonce je můžete i zlepšit.
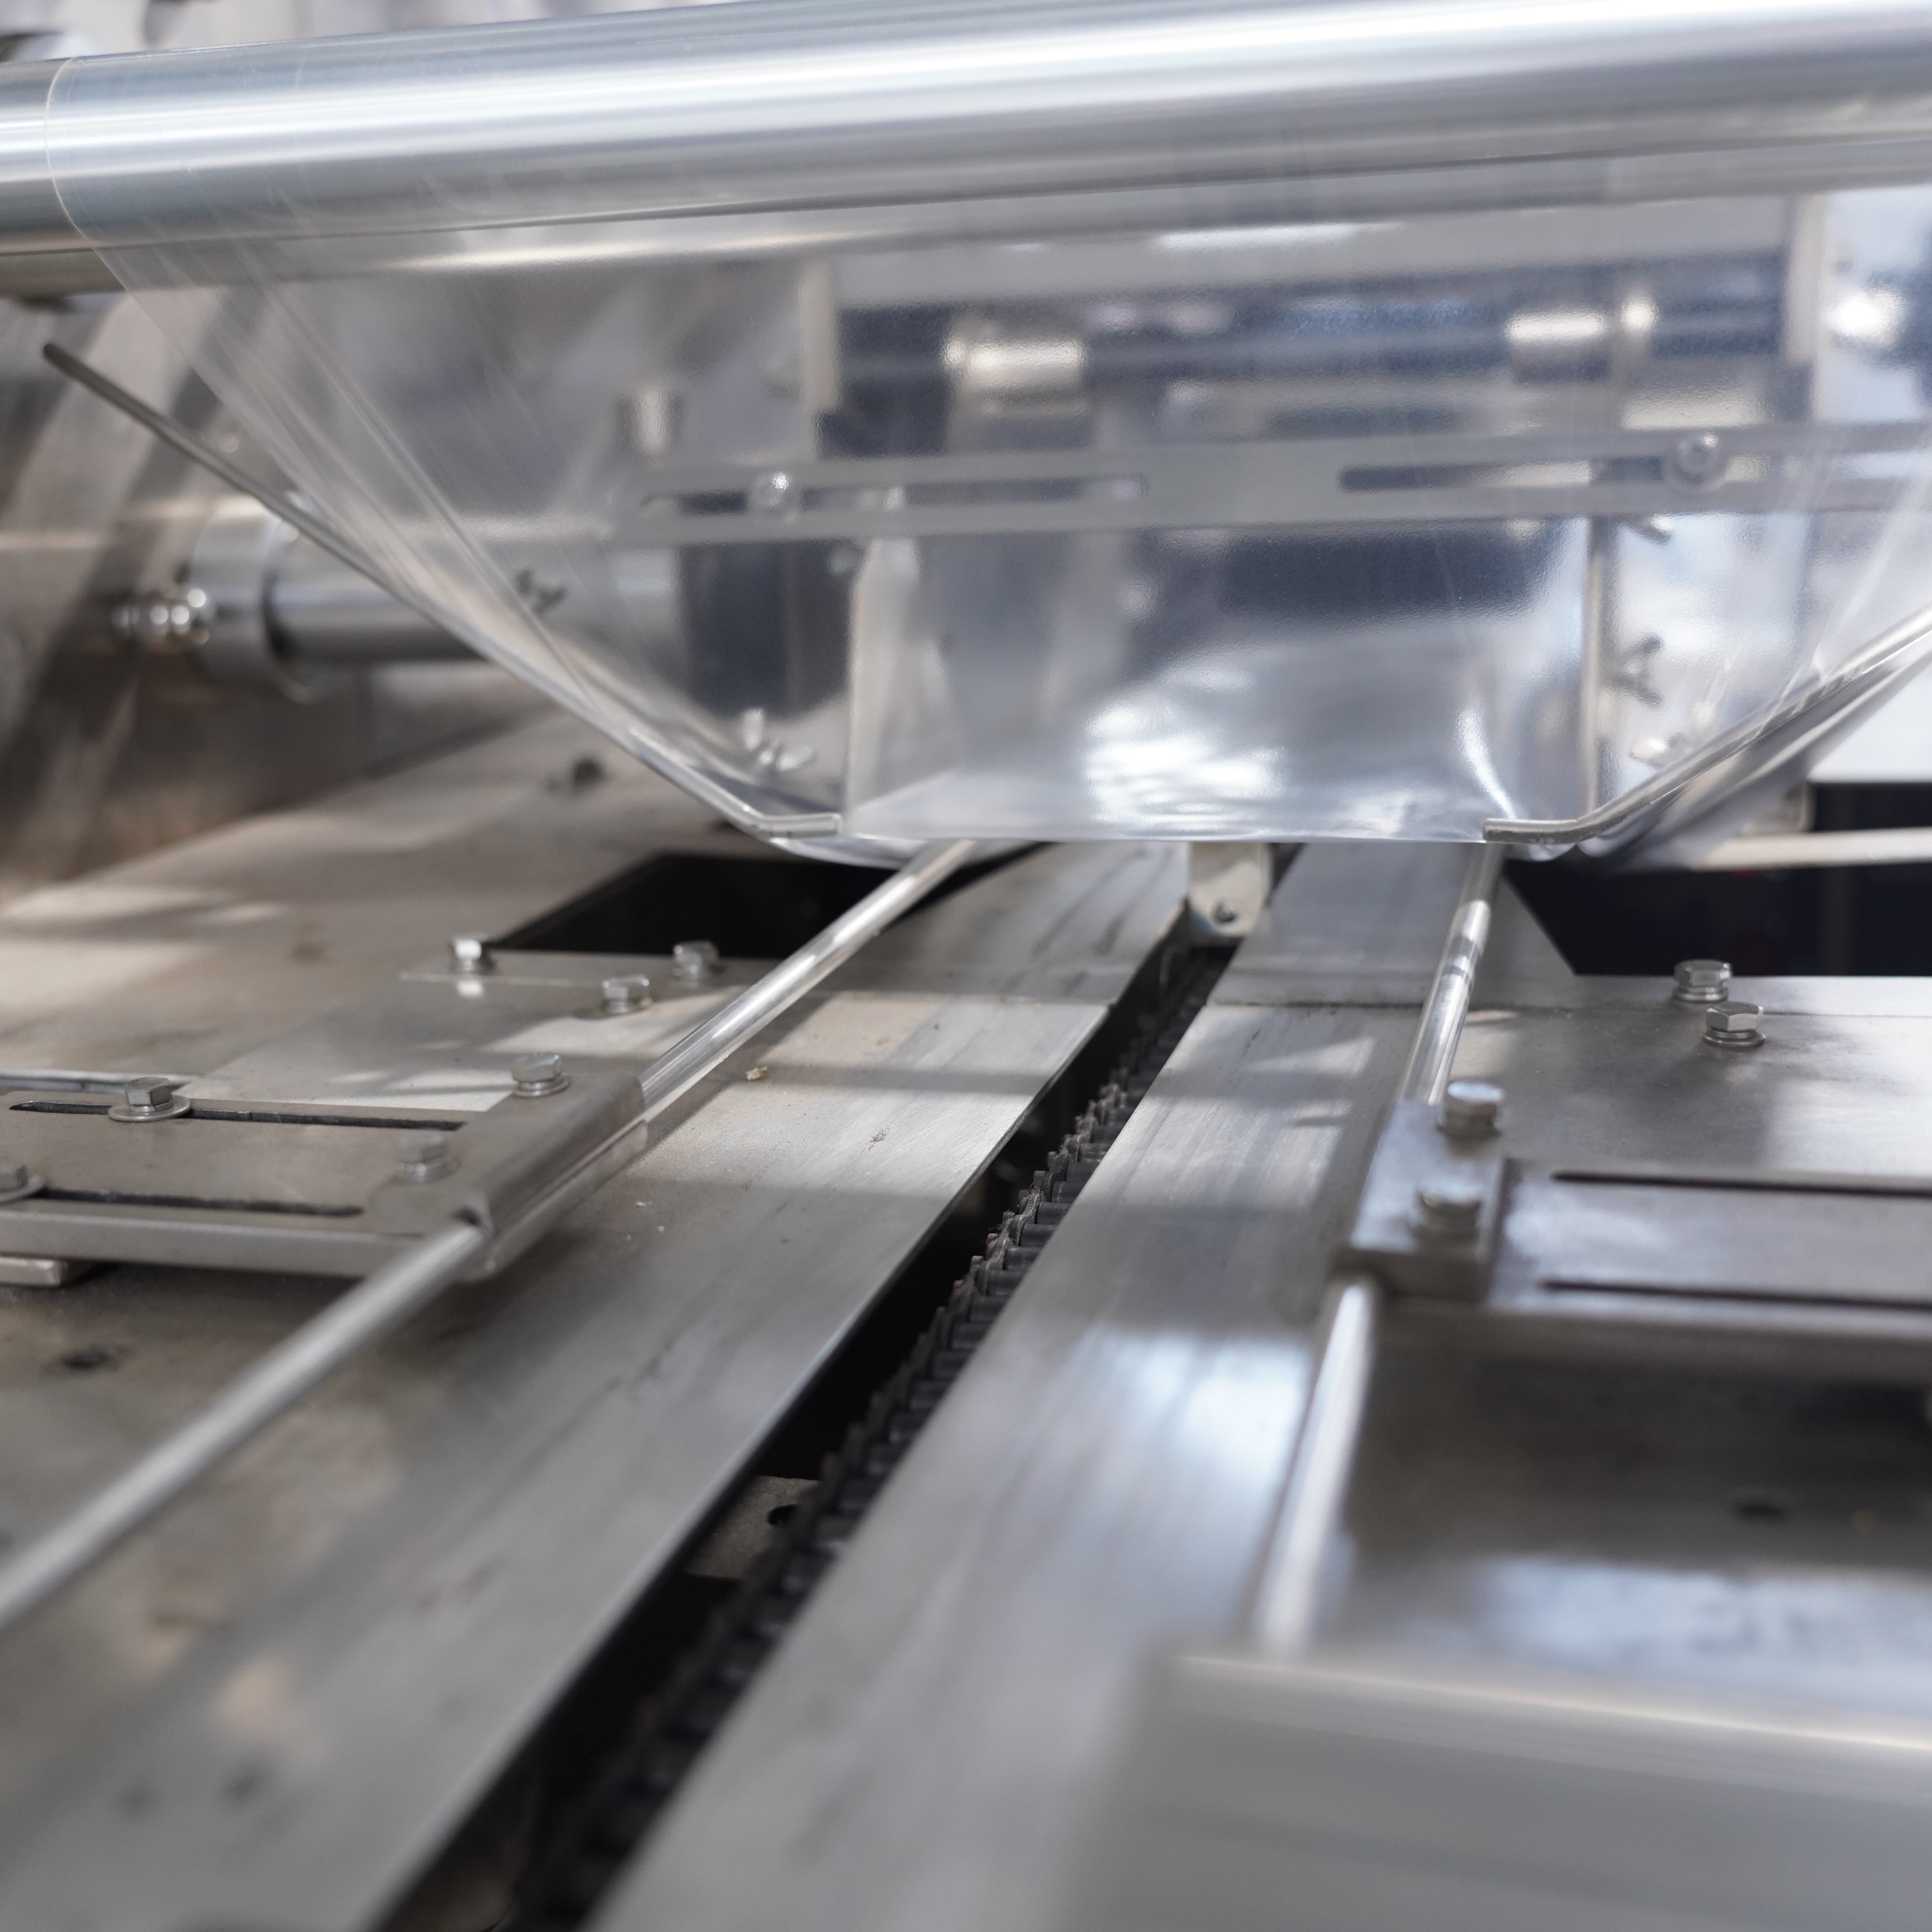
Stroj pro obalování v průběžné fólii zpracovává neustálé role fólie vysokou rychlostí a přeměňuje je na uzavřené obaly kolem výrobků. Účinnost tohoto procesu přímo určuje, kolik použitelné fólie se promění ve zbytek. Běžnými zdroji zbytků jsou odpad vznikající při nastavování zařízení během výměny, selhání těsnění způsobená nesprávným zarovnáním, neustálé napětí fólie a nesprávné posloupnosti řezání. Každý stroj pro obalování v průběžné fólii má konstrukční specifikace a provozní parametry, které – pokud jsou správně kalibrovány – minimalizují tyto zdroje zbytků. Ať už provozujete kompaktní horizontální model nebo velkoformátový stroj pro obalování v průběžné fólii, základní principy snižování zbytků platí pro všechny rozměry zařízení.
Napětí fólie patří mezi nejdůležitější proměnné ovlivňující množství odpadu na jakémkoli stroji pro obalování do fólie. Nadměrné napětí způsobuje nadbytečné protažení, což vede ke slabým uzavíracím švům a selhání balení; nedostatečné napětí zase způsobuje vrásky, nesouosost a vadné švy. Váš stroj pro obalování do fólie vyžaduje dynamickou úpravu napětí podle typu fólie, její tloušťky a šířky. Začněte tím, že stanovíte základní nastavení napětí specifická pro každý typ fólie, kterou pravidelně zpracováváte. Tyto hodnoty dokumentujte a školte obsluhu, aby kontrolovala napětí při zahájení směny a po každé výměně materiálu. Moderní řídicí systémy strojů pro obalování do fólie umožňují sledování napětí v reálném čase, čímž operátorům umožňují odhalit jeho kolísání ještě před tím, než vznikne významné množství odpadu.
Parametry tepelního těsnění přímo ovlivňují kvalitu těsnění a celistvost fólie na vašem stroji pro obalování do proužku. Nedostatečně velká těsnění nedokážou dostatečně spojit jednotlivé vrstvy fólie, což vede k úniku obsahu z balení a jeho odmítnutí během kontrol kvality. Příliš velká těsnění poškozují strukturu fólie, čímž vzniká křehkost a následné trhání v dalších úsecích výrobní linky. Optimální teplota těsnění pro váš stroj pro obalování do proužku závisí na složení fólie, její tloušťce a rychlosti linky. Zaveďte postup ověřování, při kterém čtvrtletně testujete pevnost těsnění v celém rozsahu provozních rychlostí. Mnoho obsluhářů zjistí, že snížení rychlosti linky o deset až patnáct procent během počátečního nastavení stroje pro obalování do proužku eliminuje většinu odpadu souvisejícího s těsněním, aniž by došlo k významnému poklesu výkonu.
Složky sestavy těsnění na vašem stroji pro obalování v proudu prochází neustálým tepelným cyklováním a mechanickým namáháním. V průběhu času se na těsnicích plochách hromadí vrstva zbytků fólie, oxidace a mikroskopické poškození, které snižují těsnicí výkon. Zavedte údržbový plán, podle kterého se těsnicí desky na vaší strojní linky pro obalování do fólie kontrolují jednou týdně a čistí od nánosů fólie. Těsnicí desky nahraďte, pokud povrchové nerovnosti překročí výrobce stanovené specifikace – obvykle každých šest až dvanáct měsíců v závislosti na objemu výroby. Stroj pro obalování do fólie s degradovanými těsněními plýtvá fólií kvůli slabým spojům, které selžou během manipulace nebo přepravy. Preventivní výměna těsnění stojí mnohem méně než ztráta hodnoty odpadu způsobená poruchami těsnění.
Vaše stroj na obalování v proudění spoléhá na přesné systémy řezání, které přerušují fólii přesně ve stanovených délkách a polohách. Tupé nebo nesprávně seřízené řezné nože způsobují rozštípané okraje, nerovnoměrné rozměry balení a vytečení fólie mezi jednotlivými řezy. Každodenní kontrola ostrosti nožů se provádí prohlídkou řezných hran pod zvětšením; nože musí vytvářet čisté, bezhranaté řezy. Stroj na obalování v proudění vybavený ostrými a správně seřízenými noži výrazně snižuje odpad z ořezávání ve srovnání se strojem s opotřebovanými řeznými nástroji. Řezné nože nahrazujte podle doporučení výrobce nebo v případě zřetelného zhoršení kvality řezu. Někteří obsluhovatelé nože brousí místo jejich úplné výměny, čímž prodlužují životnost nožů a snižují dlouhodobé náklady na údržbu svého stroje na obalování v proudění.
Ne všechny odpadní fólie pocházejí přímo z potrubního balicího stroje; vadné dodané materiály významně přispívají ke vzniku odpadu. Před navléknutím fólie na potrubní balicí stroj zkontrolujte role podle fyzického poškození, povrchové kontaminace nebo nerovnoměrné tloušťky. Vadné dodané fólie způsobují selhání těsnění, chyby při sledování pohybu fólie a problémy s vyrovnáním, které během výrobních šarží násobně zvyšují množství odpadu. Zavedte kontrolu při příjmu materiálu a odmítněte role, které nesplňují základní kritéria kvality. Informujte dodavatele fólie o problémech s kvalitou rolí; většina dodavatelů si cení zpětné vazby, která jim pomáhá zlepšit konzistenci své výroby. Pokud váš potrubní balicí stroj získává stálý a vysoce kvalitní vstupní materiál, snížení odpadu se stane měřitelným a udržitelným.
Každá výměna mezi výrobky představuje příležitost ke snížení odpadu na vašem stroji pro obalování do fólie. Prodloužené časy nastavování znamenají delší provoz stroje, než je dosaženo stabilního výstupu, a tím i vznik zbytečného odpadu. Dokumentujte postupy nastavení pro každou variantu výrobku, kterou váš stroj pro obalování do fólie zpracovává, včetně typu fólie, rozměrů a úprav parametrů stroje. Standardizujte posloupnost kroků při nastavování tak, aby operátoři prováděli stejné kroky ve stejném pořadí, čímž se sníží doba potřebná k naučení a chyby při nastavování. Některé provozy plánují výměny výrobků strategicky, aby minimalizovaly počet úprav napětí a teploty fólie, a umožnily tak operátorům zaměřit se na přesnou kalibraci mezi podobnými výrobky. Rychlé a přesné nastavení přímo snižuje odpad na vašem stroji pro obalování do fólie v kritické fázi spuštění.
Dobře provozované stroje pro obalování v proudovém režimu obvykle během normální výroby generují odpad ve výši dvou až čtyř procent, přičemž zhruba polovina pochází z odpadu při nastavování a polovina z průběžného kazivého odpadu. Vysokou účinnost provozu lze snížit na jedno až dvě procenta díky vynikající údržbě a školení obsluhy. Špatně provozovaný stroj pro obalování v proudovém režimu může generovat odpad ve výši pěti až osmi procent nebo vyšší. Porovnání vašeho zařízení s průmyslovými standardy pomáhá identifikovat oblasti, kde se zlepšovací opatření projeví největším návratem investice.
Pro tokový balicí stroj jsou užitečné denní kontrolní prohlídky operátorem kvality těsnění a přesnosti řezu, týdenní důkladné čištění uzavíracích sestav a čtvrtletní preventivní údržba všech mechanických systémů. Mnoho výrobců doporučuje roční odbornou údržbu tokového balicího stroje, při níž technici kalibrují senzory, vyměňují opotřebované součásti a ověřují přesnost těsnění a řezu. Častější údržba chrání vaši investici do tokového balicího stroje a přímo snižuje odpad díky konzistentnímu výkonu.
Ano, snížení odpadu fólie na stroji pro obalování do toku obvykle zvyšuje výkon tím, že eliminuje zastavení a opětovné spuštění způsobená selháními utěsnění, chybami řezu a nesrovnalostmi. Stroj pro obalování do toku, který pracuje s optimalizovanými nastaveními, vykazuje méně vad, jež narušují rytmus výroby. Navíc snížení odpadu umožňuje obsluze provozovat váš stroj pro obalování do toku bezpečně blíže jeho návrhové rychlosti, čímž se zvyšuje využitelný výkon za hodinu a současně klesají provozní náklady na jednotku.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

