 EN
Hazır çanta paketləmə maşını ilə plastik film tullantılarını necə azaltmaq olar?
2026/09/20
Hazır çanta maşınları: plastik film tullantılarını azaldın, ümumi sahibkarlıq xərclərini (TCO) azaldın və daha sürətli ROI əldə edin

2026/10/20
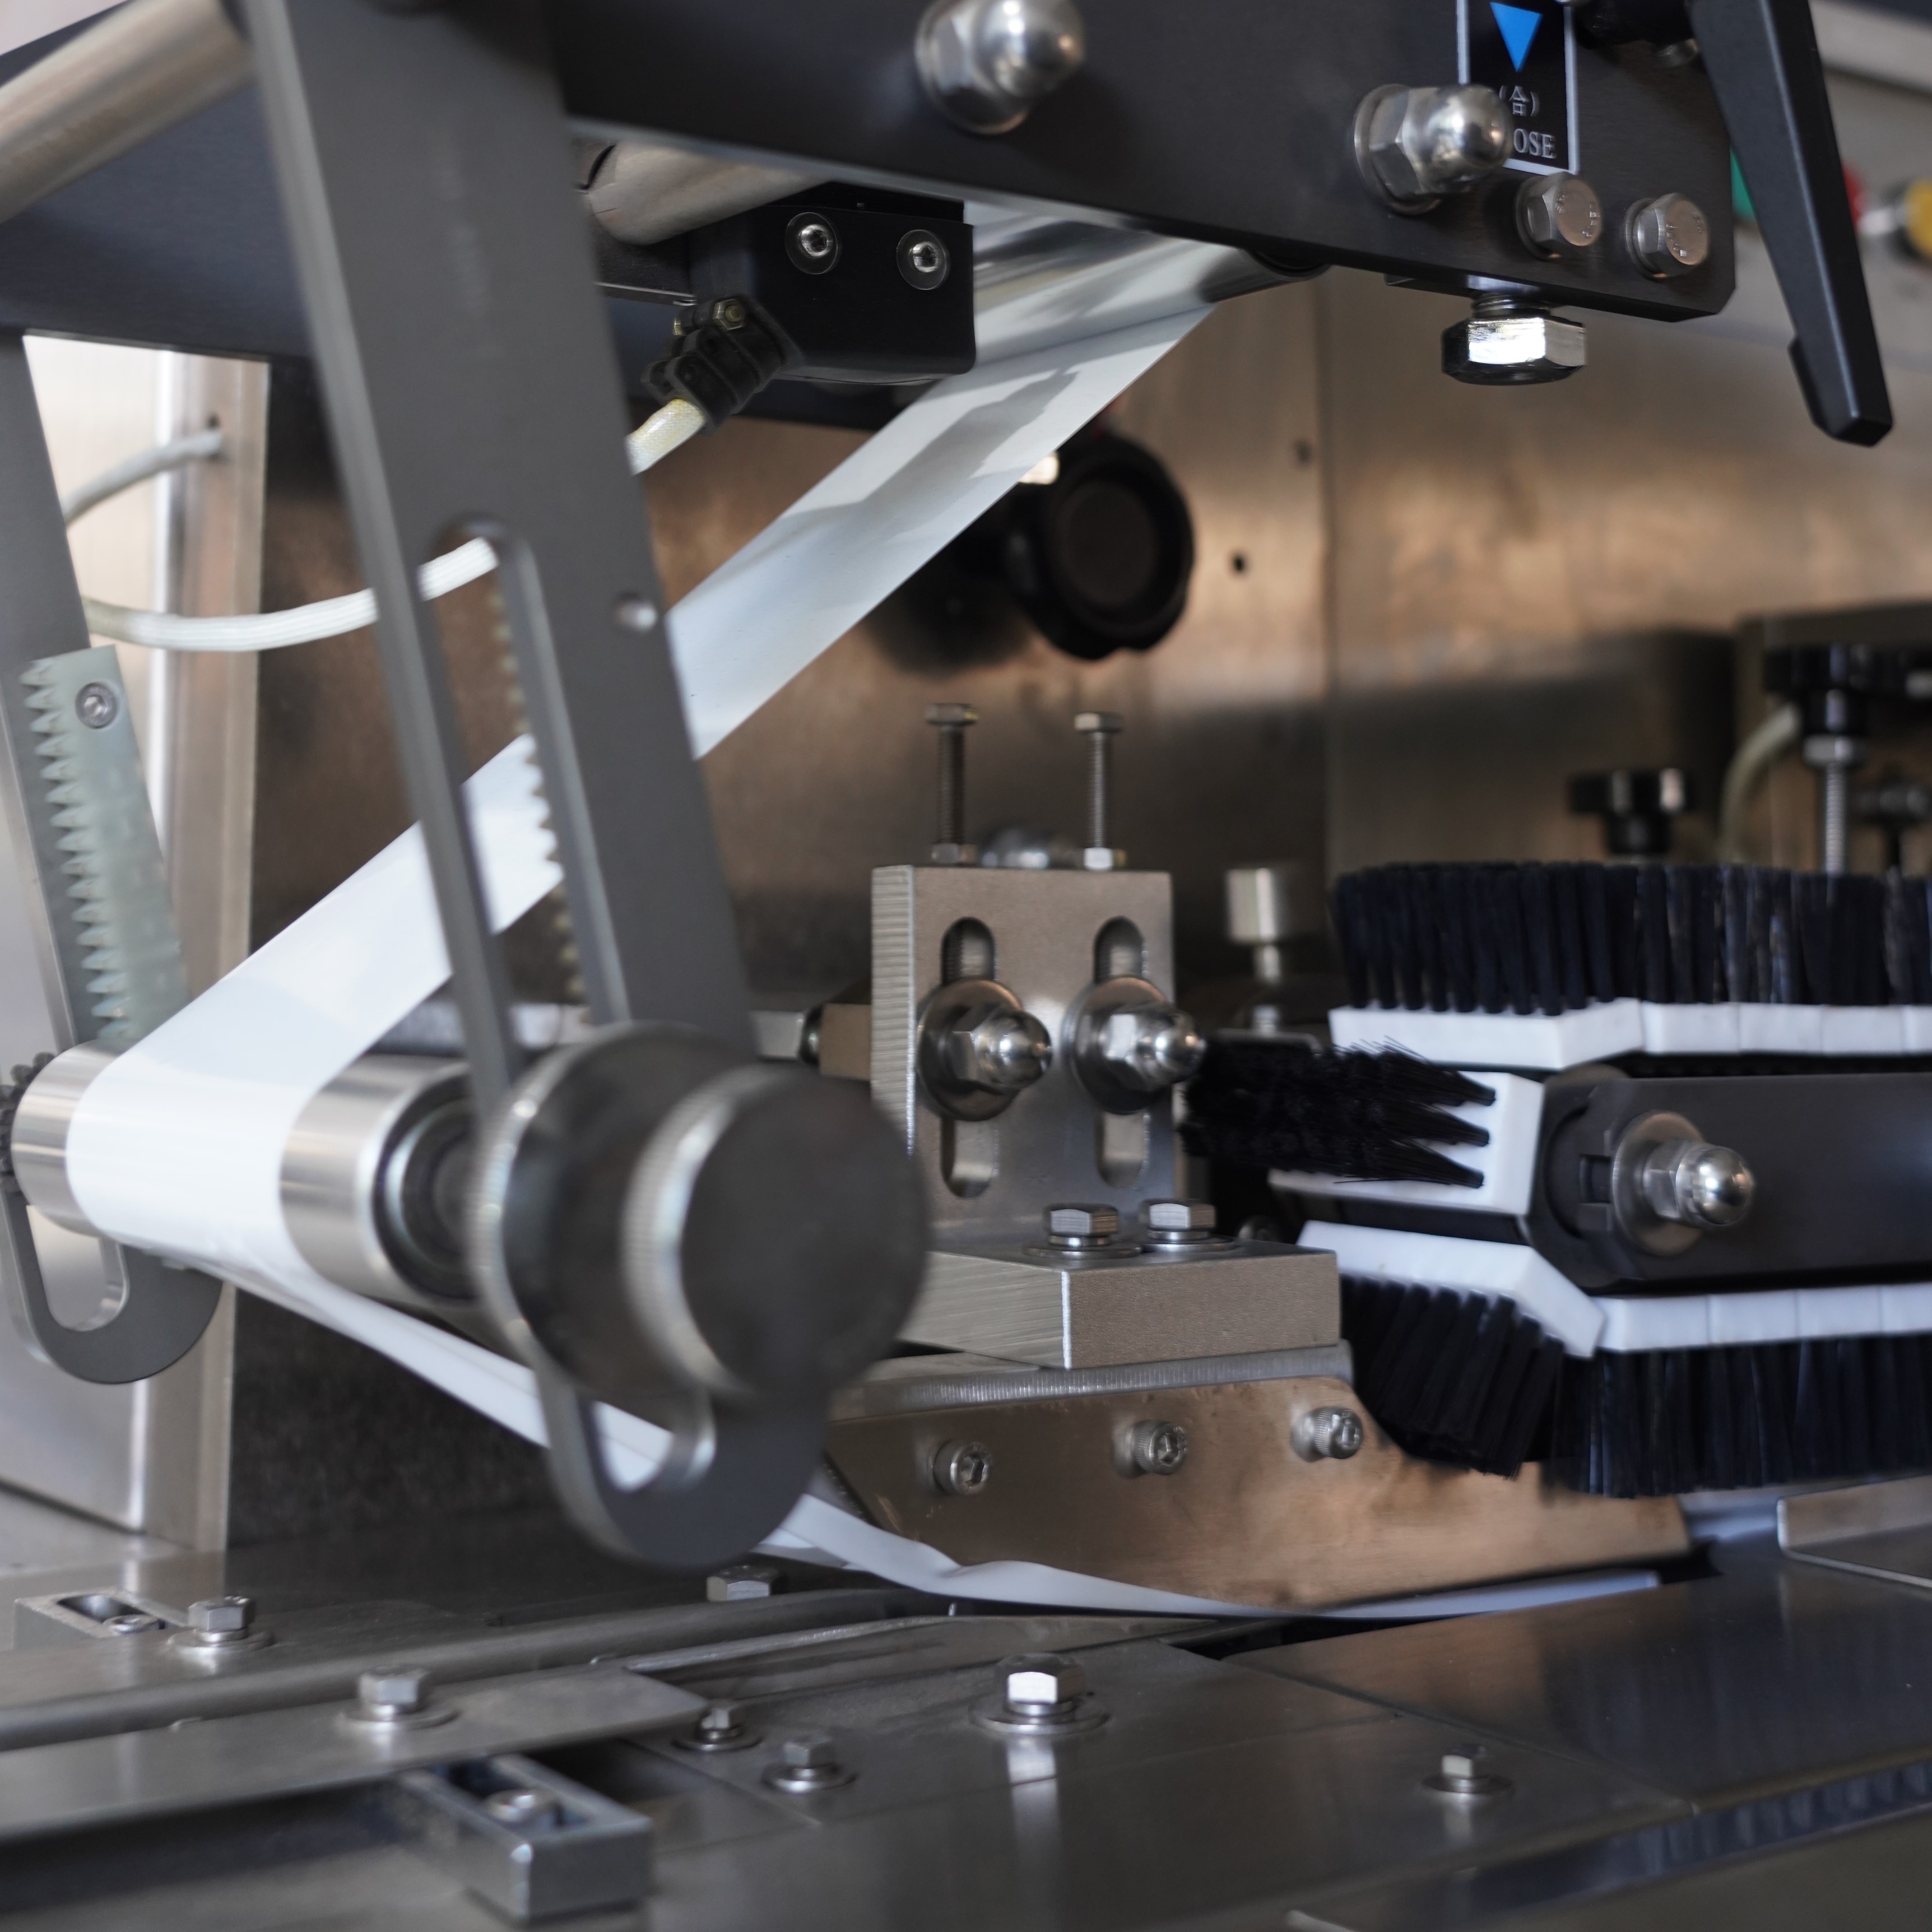
Qablaşdırma əməliyyatlarında ən çox nəzarət edilə bilən xərclərdən biri film tullantılarıdır, lakin bir çox istehsalçı axın qablaşdırma maşınlarında optimallaşdırma imkanlarını nəzərdən qaçırmışdır. Artıq qalıqlar material itkisi, artan atıq çıxarma xərcləri və azalmış istehsal səmərəliliyi vasitəsilə birbaşa maliyyə nəticələrinizi təsir edir. Axın qablaşdırma maşınında film tullantılarını azaltmağın yollarını başa düşmək üçün maşının qurulması, materialların idarə edilməsi, texniki xidmət prosedurları və əməliyyatlar üzrə ən yaxşı təcrübələrə strateji diqqət yetirmək lazımdır. Bu sahələrdə sistemli yaxşılaşdırmalar həyata keçirərək tullantı dərəcələrini əhəmiyyətli dərəcədə azalda bilərsiniz, eyni zamanda çıxış keyfiyyətini və sürətini saxlaya və ya hətta artıraraq.
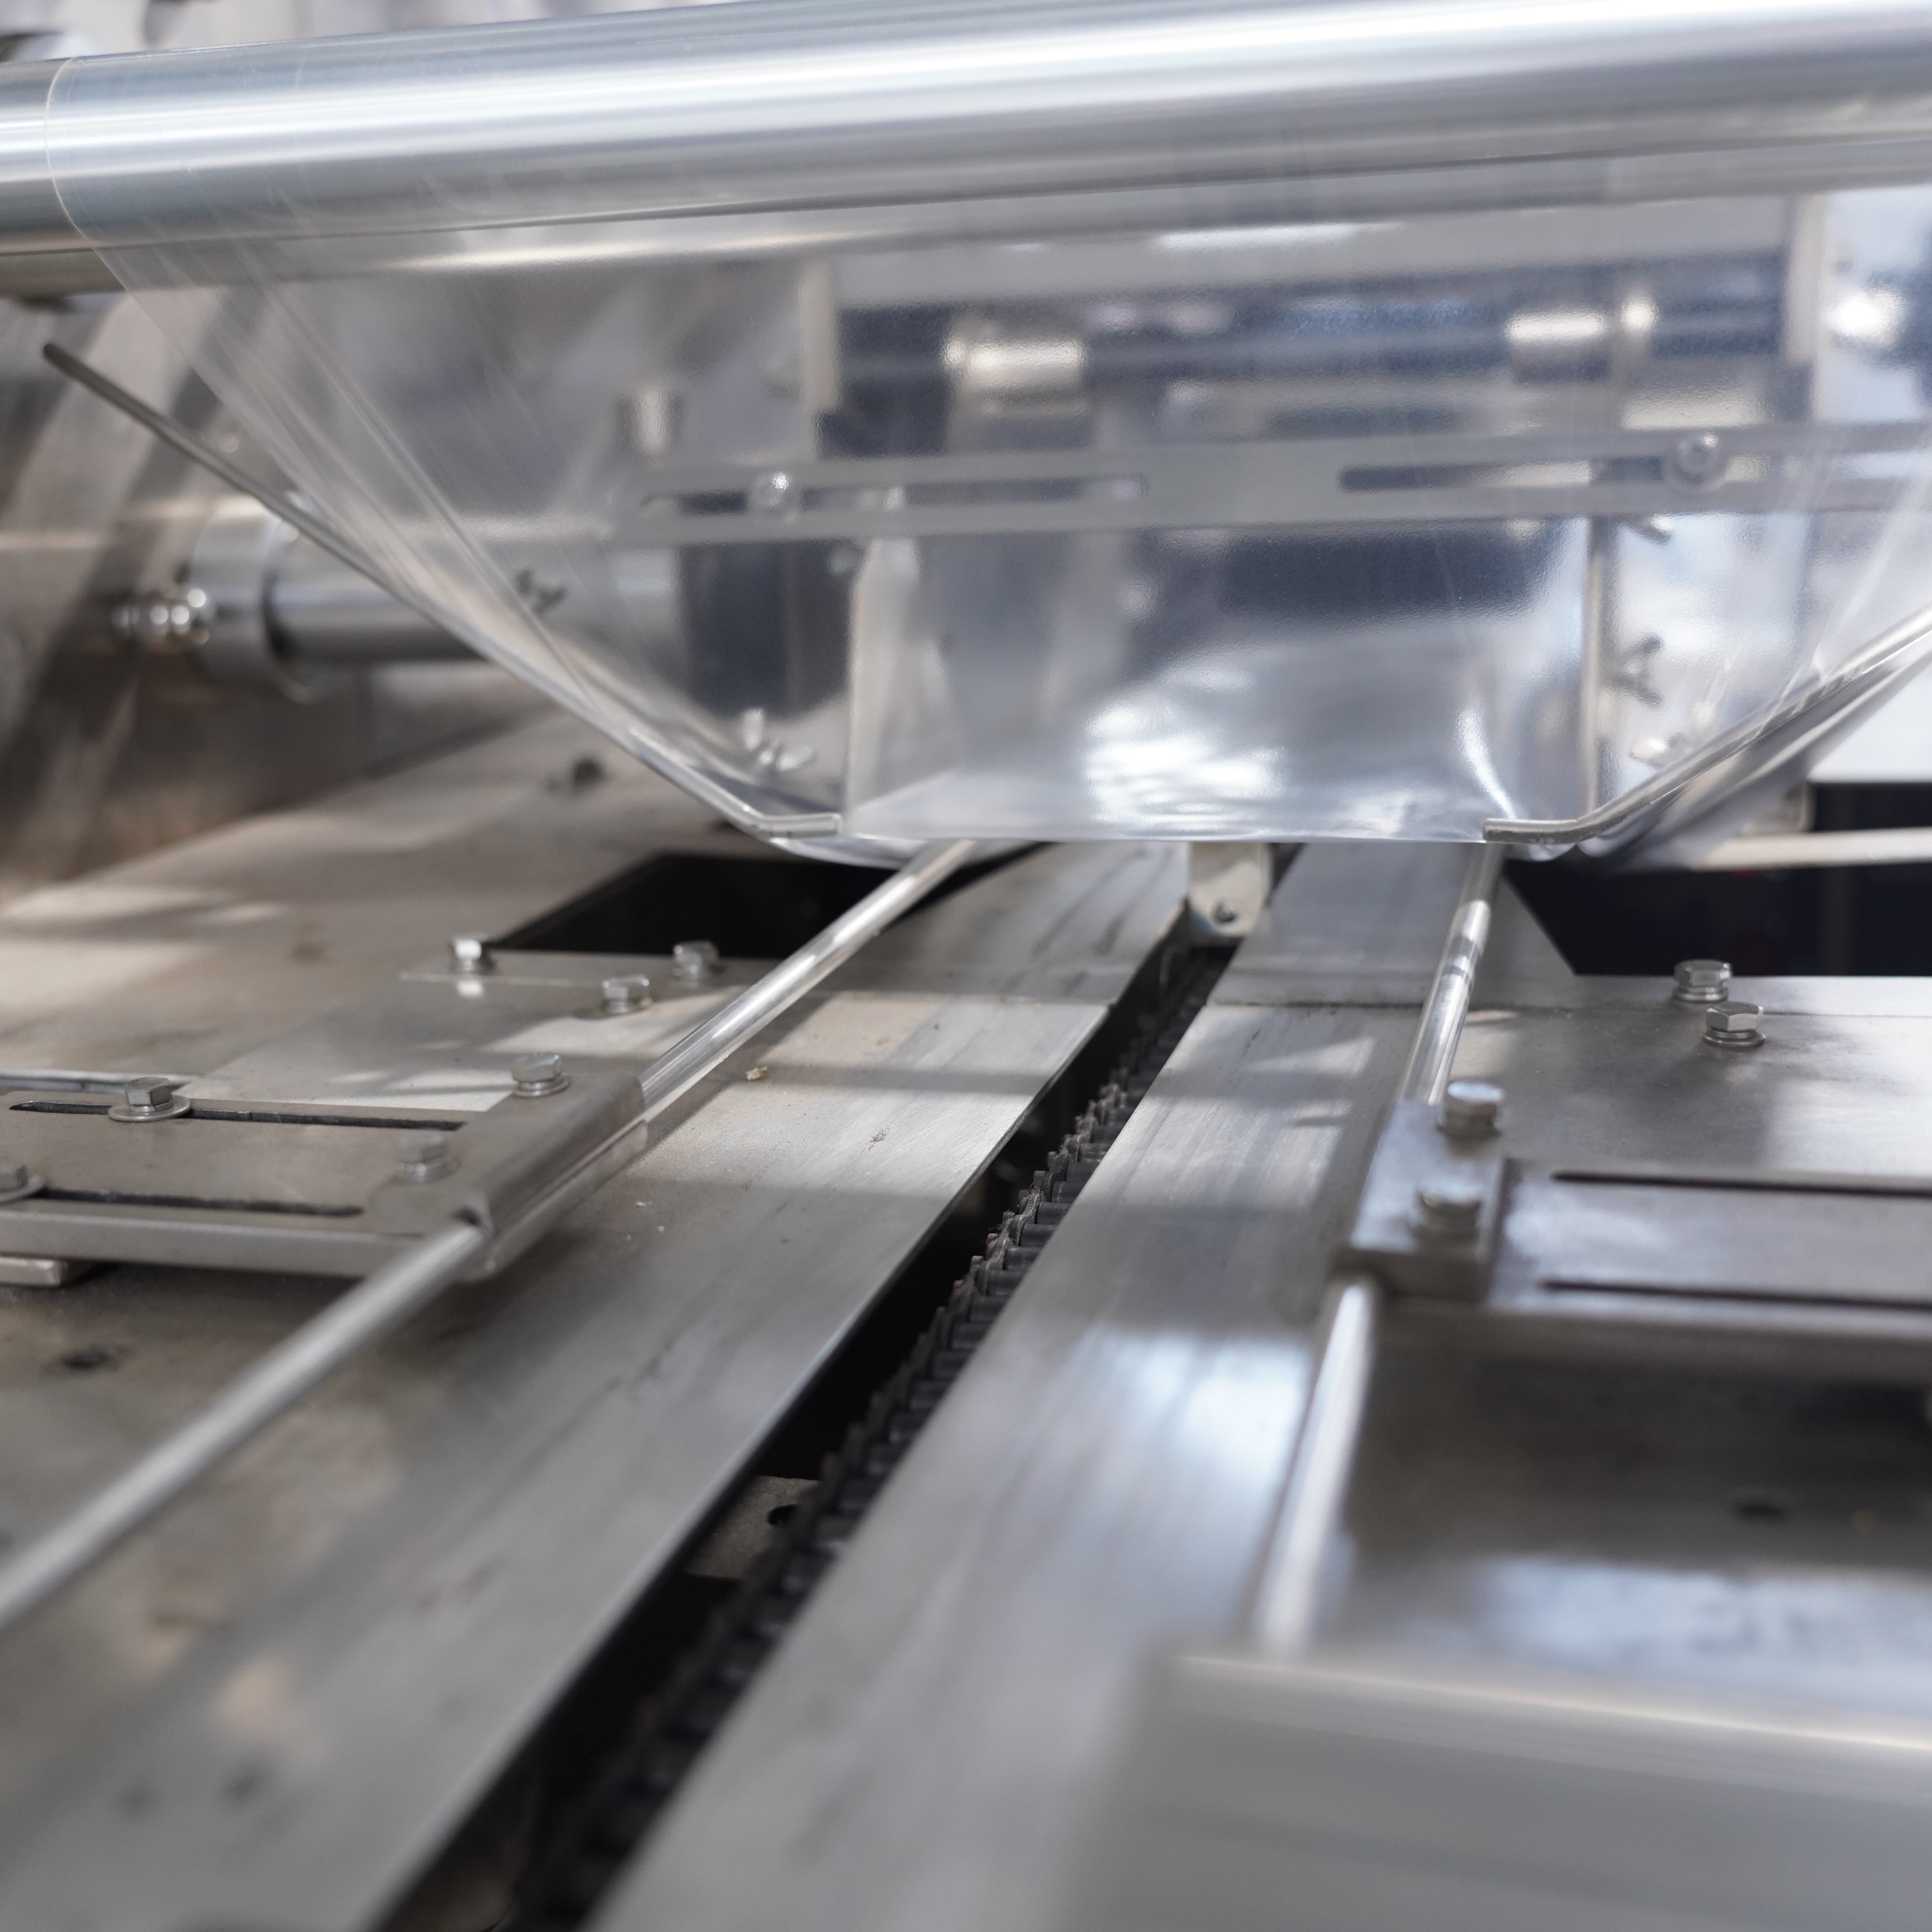
Axırıq sarğı maşını davamlı film rulonlarını yüksək sürətlə emal edir və onları məhsulların ətrafında qapalı paketlərə çevirir. Bu prosesin səmərəliliyi birbaşa istifadə edilə bilən filmin neçə faizinin tullantıya çevrildiyini müəyyən edir. Yayğın tullantı mənbələri dəyişiklik zamanı baş verən hazırlıq tullantıları, düzgün olmayan möhürləmələr, film gərginliyindəki nisbətən dəyişkənliklər və düzgün olmayan kəsilmə ardıcıllığıdır. Hər bir axırıq sarğı maşınına xas dizayn spesifikasiyaları və iş parametrləri vardır; bu parametrlər düzgün kalibre edildikdə yuxarıda qeyd olunan tullantı mənbələrini minimuma endirir. Siz kiçik üfüqi modeldən və ya böyük formatlı axırıq sarğı maşınından istifadə etsəniz də, tullantıların azaldılması ilə bağlı əsas prinsiplər bütün avadanlıq ölçülərində eyni şəkildə tətbiq olunur.
Film gerginliyi, istənilən axın sarğı maşınında tullantı dərəcəsini təsir edən ən vacib dəyişənlərdən biridir. Artıq gerginlik, qeyri-lazımi uzanmaya səbəb olur və bu da birləşdirmə zəifliyinə və paketlərin pozulmasına gətirib çıxarır; kifayət qədər gerginlik isə qırışlara, uyğunsuzluqlara və birləşdirmə defektlərinə səbəb olur. Axın sarğı maşınınız film növünə, qalınlığına və eninə görə dinamik gerginlik tənzimlənməsi tələb edir. Hər bir film materialı üçün müntəzəm olaraq emal edilən bazov gerginlik parametrlərini təyin etməklə başlayın. Bu parametrləri qeyd edin və operatorları hər smena başlanğıcında və hər dəyişdirilmədən sonra gerginliyi yoxlamağa təlim edin. Müasir axın sarğı maşınlarının idarəetmə sistemləri real vaxtda gerginliyi izləməyə imkan verir; bu da operatorların əhəmiyyətli tullantı yaradan sapmaları öncədən aşkar etməsinə kömək edir.
Isı möhürləmə parametrləri axın sarğı maşınınızda möhür keyfiyyətini və film bütövlüyünü birbaşa təsir edir. Kiçik ölçülü möhürlər film təbəqələrini kifayət qədər birləşdirməyə qadir deyil, nəticədə paketlərdə sızıntı baş verir və keyfiyyət yoxlamaları zamanı bu paketlər rədd edilir. Çox böyük ölçülü möhürlər isə film strukturu zədələyir və aşağı axında qırılganlıq və pozulma yaradır. Axın sarğı maşınınız üçün optimal möhür temperaturu filmin tərkibinə, qalınlığına və xətt sürətinə bağlıdır. Hər kvartalda işləmə sürəti diapazonu üzrə möhür möhkəmliyini sınamaq üçün bir təsdiqləmə protokolu tərtib edin. Bir çox operator axın sarğı maşınının ilkin qurulması zamanı xətt sürətini ondan on beş faiz azaltmağın əhəmiyyətli istehsalat itkisi olmadan əksər möhür əlaqəli itkiləri aradan qaldırdığını müşahidə edib.
Sizin möhür assambleyasının komponentləri axtarış maşını davamlı termal sikluslardan və mexaniki gerginlikdən keçir. Vaxt keçdikcə, möhürləmə səthlərində film qalıntısı, oksidləşmə və mikroskopik zədələnmə yığılır ki, bu da möhürləmə performansını aşağı salır. Axınla bükülmə maşınınızda möhürləmə lövhələrinin həftəlik olaraq yoxlanılması və film birikməsindən təmizlənməsi üçün texniki xidmət cədvəli tərtib edin. Səthdəki qeyri-bərabərliklər istehsalçının göstərilən spesifikasiyalarını keçdikdə möhürləmə lövhələrini dəyişdirin; adətən bu, istehsal həcmindən asılı olaraq altı aydan on iki aya qədər müddətdə baş verir. Möhürləmələri zəifləmiş axınla bükülmə maşını, emal zamanı və ya daşınma prosesində pozulan zəif bağlantılar nəticəsində film itirir. Qoruyucu möhürləmə dəyişimi, möhürləmə arızaları nəticəsində itirilən kənarlaşdırılmış material dəyərindən çox daha ucuzdur.
Axşam sarğı maşınınız, filmi dəqiq uzunluq və mövqelərdə kəsmək üçün dəqiq kəsici sistemlərə əsaslanır. Körlənmiş və ya yanlış yerləşdirilmiş kəsici bıçaqlar qeyri-bərabər kənarlar, qeyri-müntəzəm paket ölçüləri və kəsilmələr arasından filmin sızmasını yaradır. Bıçaqların itiliyini hər gün kəsilmiş kənarları böyüdülmüş şəkildə yoxlayaraq yoxlayın; bıçaqlar təmiz, dənəciksiz kəsilmələr verməlidir. İti və düzgün yerləşdirilmiş bıçaqlarla təchiz edilmiş axşam sarğı maşını, aşınmış kəsici alətlərlə təchiz edilmiş maşına nisbətən kəsilmə tullantılarını əhəmiyyətli dərəcədə azaldır. Kəsici bıçaqları istehsalçının tövsiyələrinə uyğun olaraq və ya kəsilmə keyfiyyəti aşkar şəkildə pisləşdikdə dəyişdirin. Bəzi operatorlar bıçaqları tamamilə dəyişdirmək əvəzinə onları itilədir, bu da bıçaqların ömrünü uzadır və axşam sarğı maşınlarının uzunmüddətli texniki xidmət xərclərini azaldır.
Bütün film tullantıları axın sarğı maşınından öz-özünə yaranmır; gələn materialın çatışmazlıqları da tullantı dərəcəsinə əhəmiyyətli dərəcədə təsir edir. Filmı axın sarğı maşınına yerləşdirməzdən əvvəl rulonları fiziki zədələnmə, səthi çirklənmə və qalınlıqda qeyri-müntəzəmlik baxımından yoxlayın. Qeyri-kifayətli gələn film möhkəmlik pozuntularına, izləmə xətalarına və düzləşdirmə problemlərinə səbəb olur ki, bu da istehsal prosesində tullantıların artmasına gətirib çıxarır. Qəbul zamanı gələn materialın yoxlanılmasını tətbiq edin və əsas keyfiyyət meyarlarını ödəməyən rulonları qəbul etməyin. Rulonların keyfiyyəti ilə bağlı problemləri film təchizatçınıza bildirin; əksər təchizatçılar çıxışda sabitlik əldə etməyə kömək edən geri əlaqəni qiymətləndirirlər. Axın sarğı maşınınız sabit və yüksək keyfiyyətli giriş materialı aldığında tullantıların azaldılması ölçülməsi və davamlılığı mümkün olur.
Hər bir məhsul dəyişikliyi sizin axın bükülmə maşınınızda tullantıların azaldılması üçün bir imkan təmsil edir. Uzadılmış quraşdırma müddətləri maşının sabit çıxışa çatmadan əvvəl uzun müddət işləməsini, nəticədə artıq qəliblərin yaranmasını deməkdir. Axın bükülmə maşınınızın emal etdiyi hər bir məhsul variantı üçün quraşdırma prosedurlarını, film növünü, ölçülərini və maşın parametrlərinin tənzimlənməsini daxil olmaqla, sənədləşdirin. Quraşdırma ardıcıllığını standartlaşdırın ki, operatorlar eyni addımları eyni sırayla yerinə yetirsinlər; bu, öyrənmə müddətini və quraşdırma xətalarını azaldır. Bəzi istehsalat obyektləri, film gərginliyi və temperatur tənzimləmələrinin sayını minimuma endirmək üçün məhsul dəyişikliklərini strategik şəkildə planlaşdırırlar; beləliklə, operatorlar oxşar məhsullar arasında dəqiq kalibrasiyaya diqqət yetirə bilirlər. Tez və dəqiq quraşdırmalar başlanğıc mərhələsində axın bükülmə maşınınızda tullantıları birbaşa azaldır.
Yaxşı idarə olunan axın qablaşdırma maşınları adətən normal istehsal zamanı iki dənə dörd faizə qədər tullantı yaradır; bunun təxminən yarısı quraşdırma zamanı, yarısı isə davamlı pozulmadan əmələ gəlir. Yüksək səmərəlilikli əməliyyatlarda bu göstərici mükəmməl texniki xidmət və operatorların təlimi sayəsində bir-dən iki faizə endirilir. Axın qablaşdırma maşınının pis idarə edilməsi beş-dən səkkiz faizə qədər və ya daha çox tullantı yarada bilər. Sizin müəssisənizin sənaye standartlarına nisbətən qiymətləndirilməsi yaxşılaşdırma tədbirlərinin ən yüksək gəlir verdiyi sahələri müəyyən etməyə kömək edir.
Axırıncı qablaşdırma maşını üçün gündəlik operator yoxlamaları (qapaq keyfiyyəti və kəsmə dəqiqliyi), həftəlik qapaq qurğularının əsaslı təmizlənməsi və bütün mexaniki sistemlər üzrə kvartallıq profilaktik texniki xidmət faydalıdır. Bir çox istehsalçılar axırıncı qablaşdırma maşınları üçün illik peşəkar texniki xidməti tövsiyə edirlər; bu zaman texniklər sensorları kalibrasiya edir, aşınma əşyalarını dəyişdirir və qapaq və kəsmə dəqiqliyini yoxlayır. Daha tez-tez texniki xidmət göstərmək axırıncı qablaşdırma maşını investisiyasını qoruyur və sabit iş performansı sayəsində tullantıların azalmasına birbaşa təsir edir.
Bəli, axın qablaşdırma maşınında film tullantılarının azaldılması adətən, möhürləmənin pozulması, kəsmə xətaları və uyğunsuzluq səbəbi ilə baş verən dayanma və yenidən işə salma proseslərinin aradan qaldırılmasına kömək edir və beləliklə, istehsal sürətini artırır. Optimallaşdırılmış parametrlərlə işləyən axın qablaşdırma maşını istehsal ritmini pozan daha az defekt yaradır. Bundan əlavə, tullantıların azaldılması operatorlara axın qablaşdırma maşınlarını təhlükəsiz şəkildə layihə sürətinə yaxın sürətlə işlətməyə imkan verir; bu da saatda istifadə oluna bilən çıxışı artırır və bir ədəd məhsul üçün əməliyyat xərclərini azaldır.

2026/09/20
Hazır çanta maşınları: plastik film tullantılarını azaldın, ümumi sahibkarlıq xərclərini (TCO) azaldın və daha sürətli ROI əldə edin

2026/09/20
Sınaqdan keçmiş ən yaxşı təcrübələrlə hazırdan hazırlanmış çantalar üçün qablaşdırma maşınlarının dəyişdirilmə müddətini 40% azaldın

2026/09/20
Hazırdan hazırlanmış çantalar üçün qablaşdırma maşınları: İstehsal həcmini artırın, tullantıları azaldın və ROI-i yaxşılaşdırın

2026/09/20
Döner və ardıcıl tipli hazırdan hazırlanmış çantalar üçün qablaşdırma maşınları: Sürət, ROI və miqyaslanma qabiliyyəti müqayisəsi

2026/09/20
Hazırdan hazırlanmış çantalar üçün qablaşdırma maşını: İstehsal həcmini artırın, əmək haqqı xərclərini azaldın və birləşmənin möhkəmliyini yaxşılaşdırın

2026/09/21
Hazır çantalar üçün maşın: Çanta növləri, materiallar və doldurma təlimatı

