 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/20
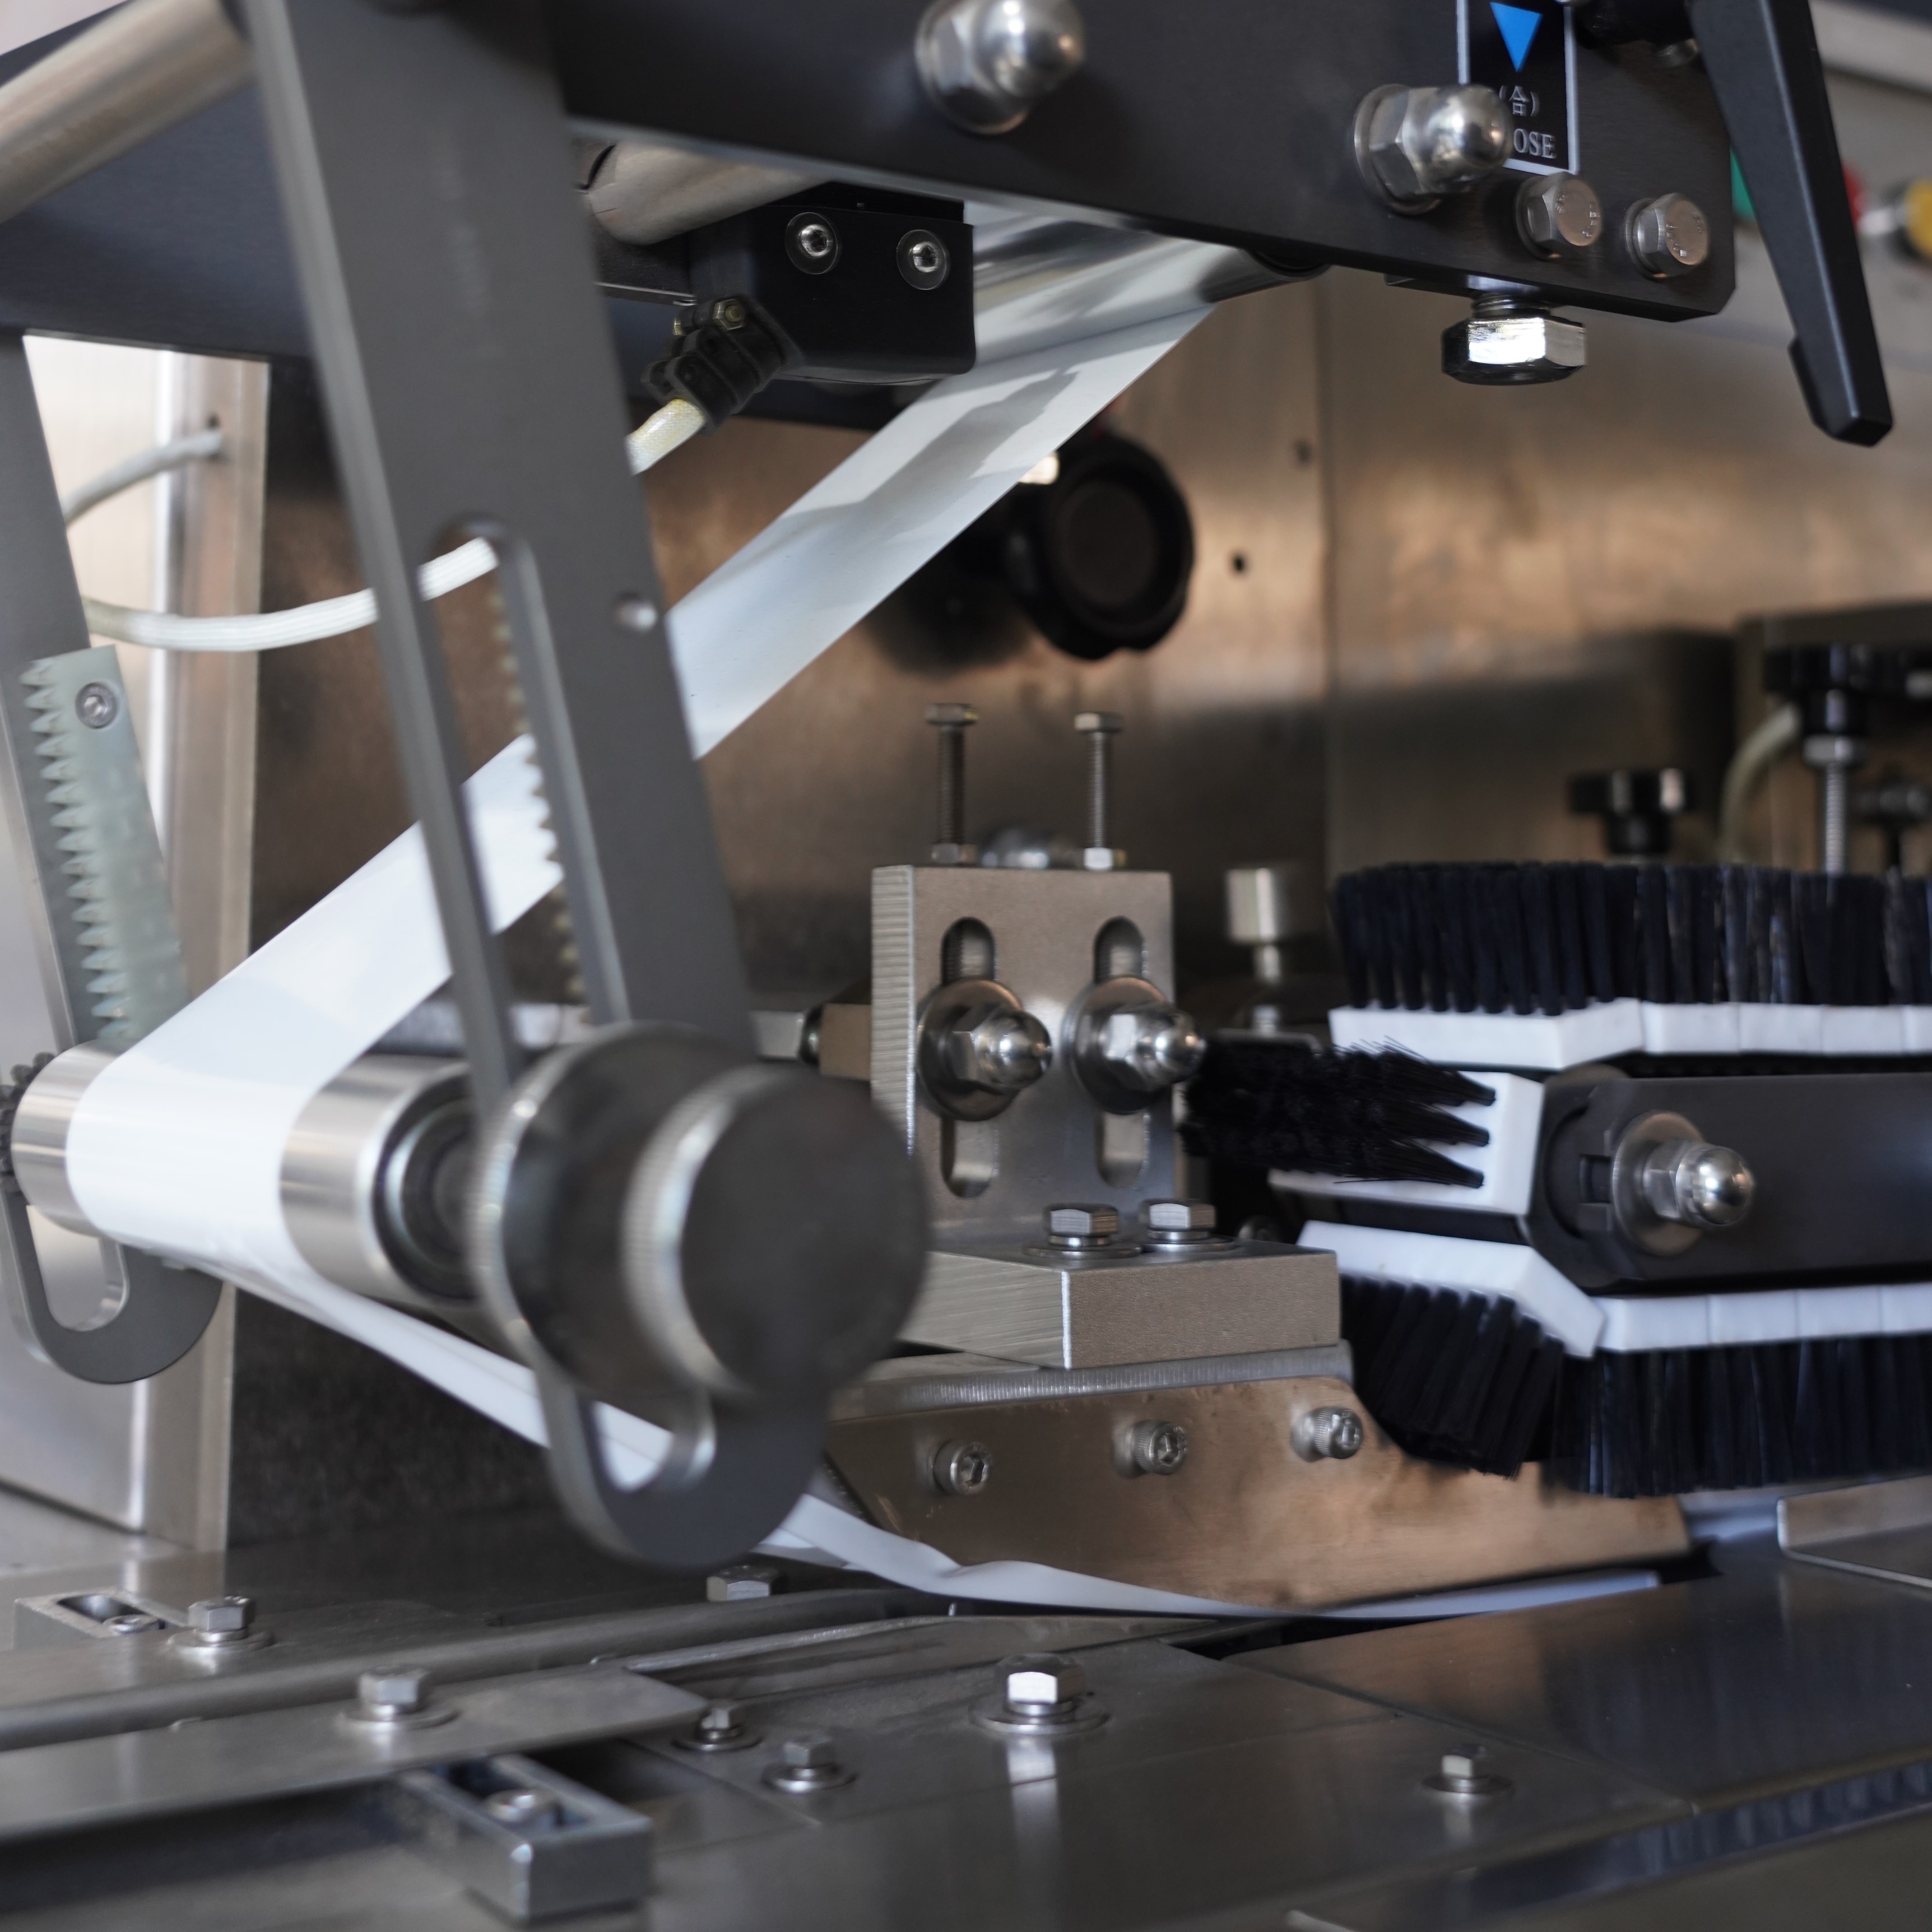
Odpadna folija predstavlja eno najbolj nadzorljivih stroškov v pakirnih operacijah, kljub temu pa mnogi proizvajalci prezirajo možnosti za optimizacijo na svojih strojih za obvijanje v toku. Prekomerni odpadki neposredno vplivajo na vaš poslovni rezultat zaradi izgube materiala, višjih stroškov odstranjevanja in zmanjšane proizvodne učinkovitosti. Razumevanje načinov zmanjševanja odpadne folije na stroju za obvijanje v toku zahteva strategično pozornost pri nastavitvi stroja, ravnanju z materialom, vzdrževalnih postopkih in operativnih najboljših praksah. Z uvedbo sistematičnih izboljšav na teh področjih lahko znatno znižate stopnjo odpadkov, hkrati pa ohranite ali celo izboljšate kakovost in hitrost izdelave.
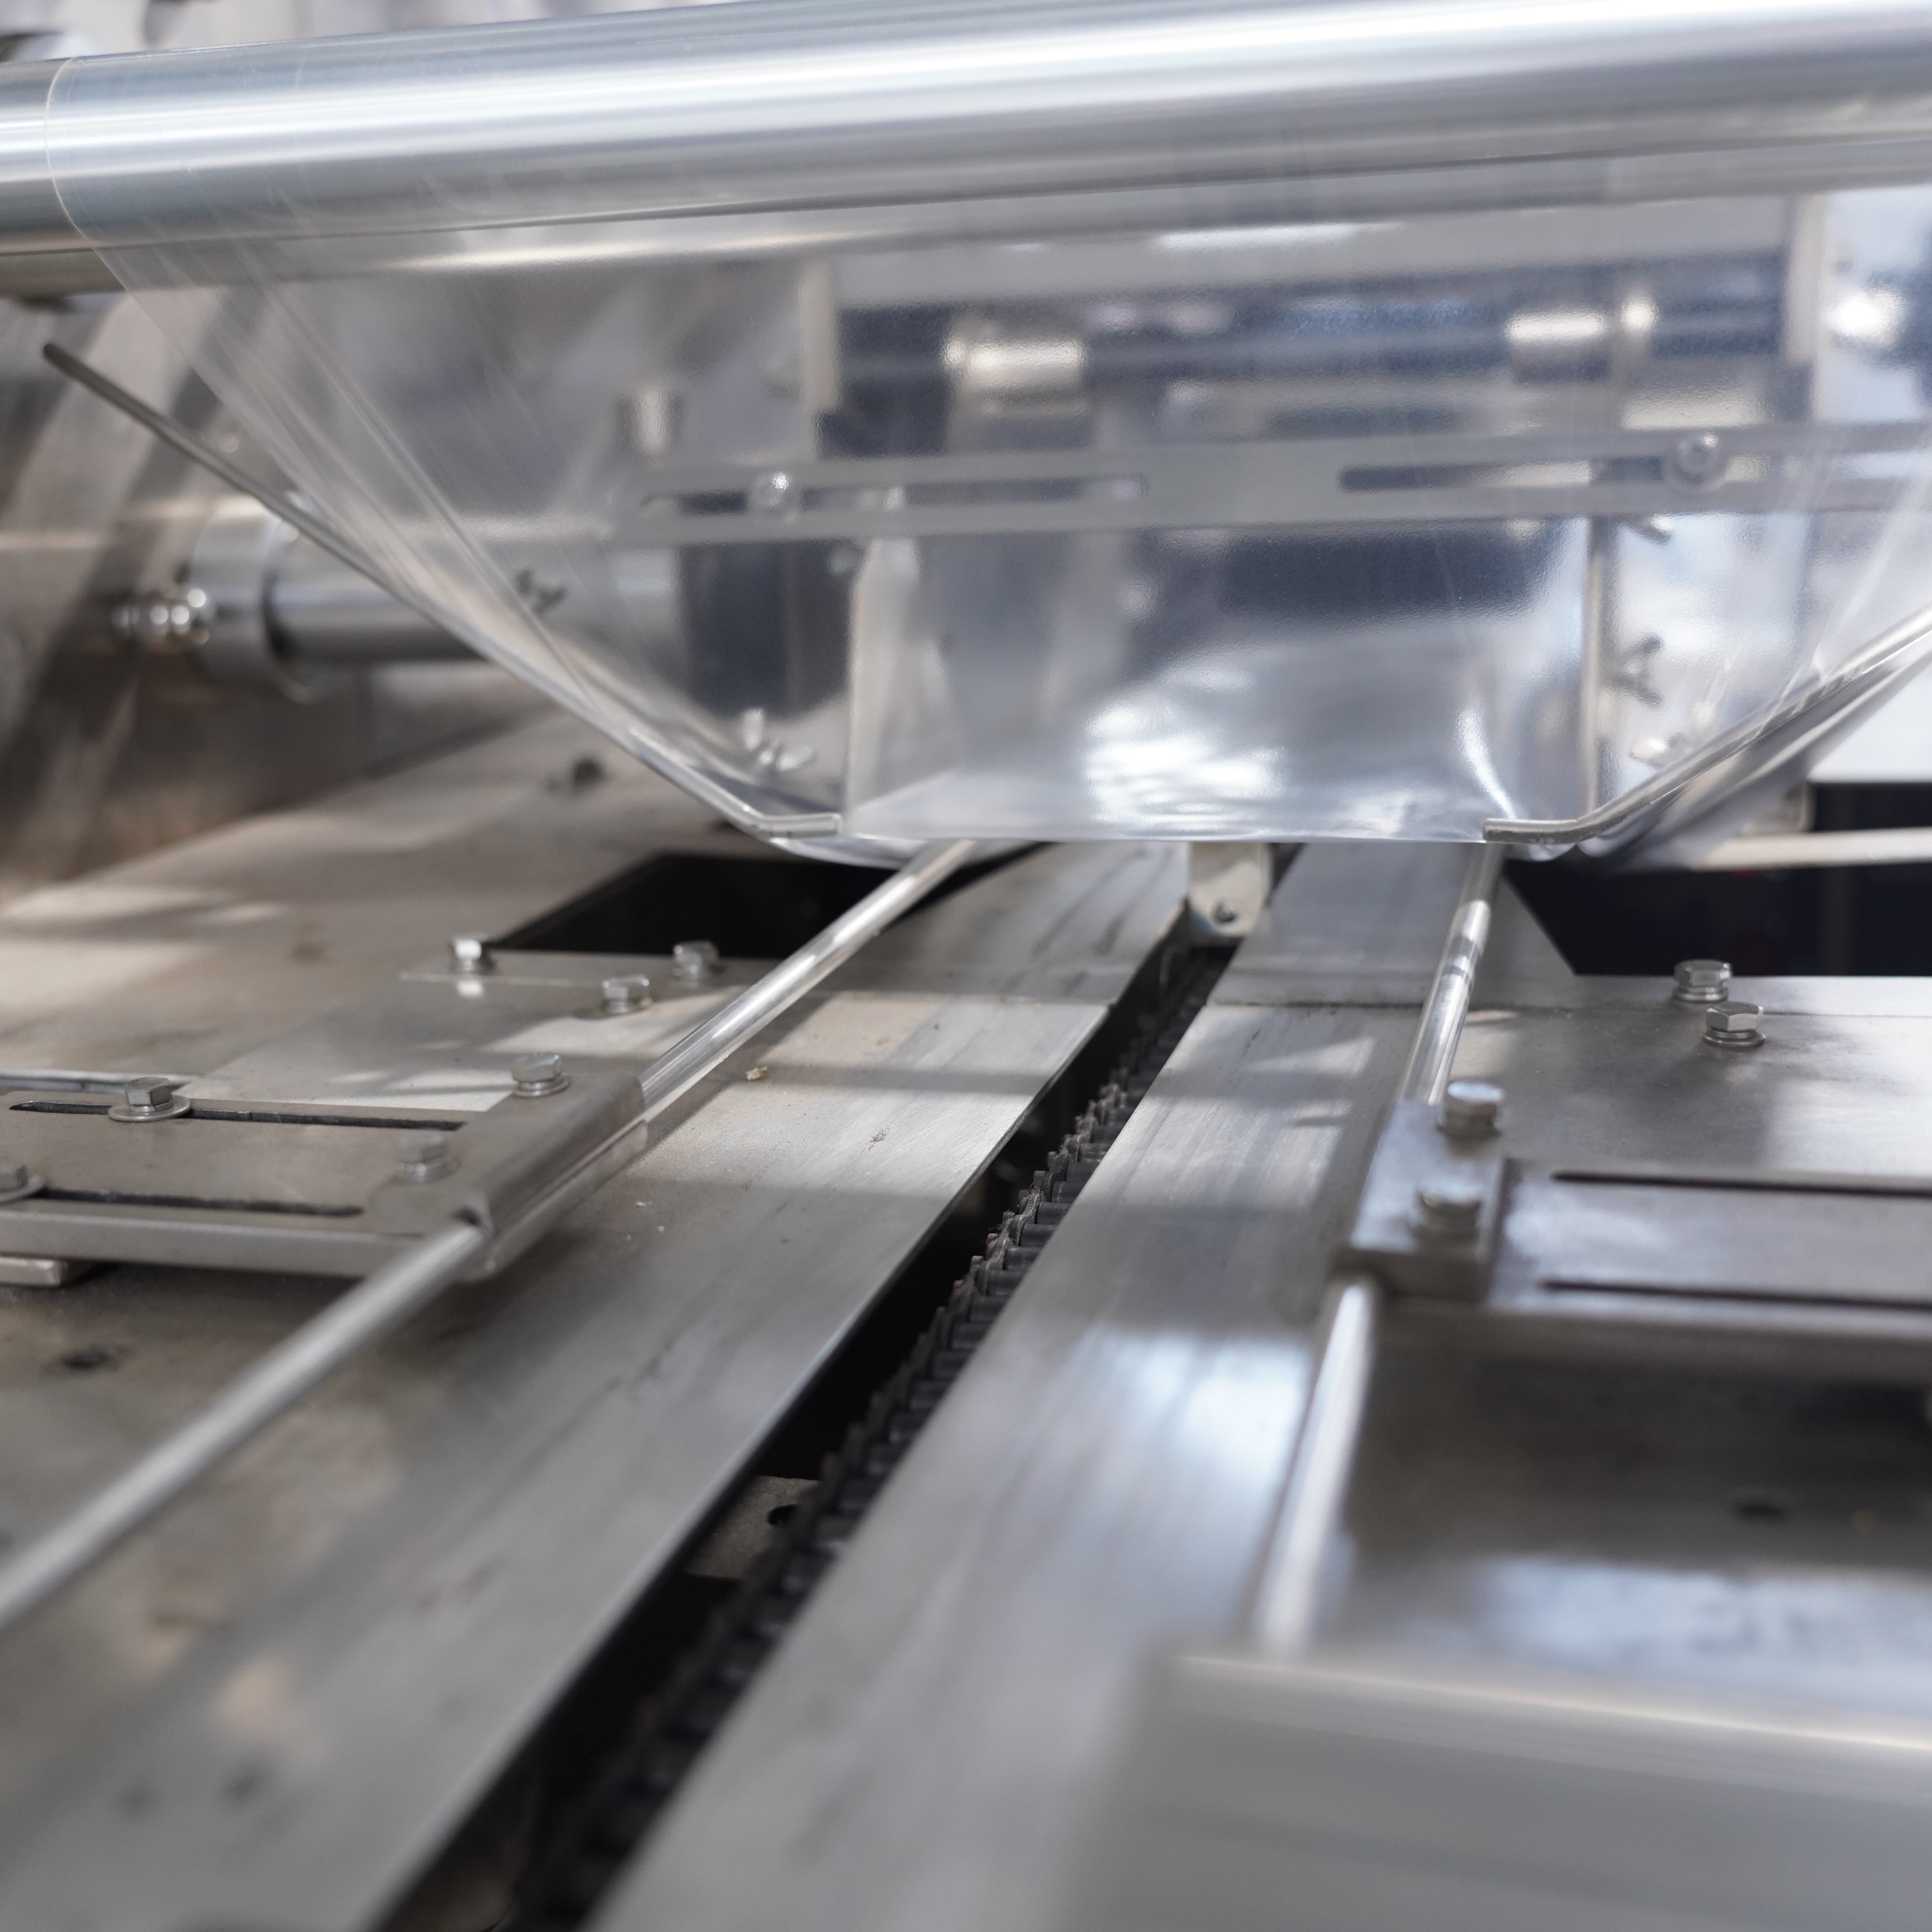
Stroj za obvijanje v toku obdeluje neprekinjene tuljave folije s hitrimi hitrostmi in jih pretvarja v zaprte embalaže okoli izdelkov. Učinkovitost tega procesa neposredno določa, koliko uporabne folije postane odpadek. Pogosti viri odpadkov vključujejo odpadke pri nastavitvi med menjavo, napake pri tesnjenju zaradi napačne poravnave, neenakomernost napetosti folije ter nepravilne zaporedja rezanja. Vsak stroj za obvijanje v toku ima tehnične specifikacije in obratovalne parametre, ki – če so pravilno umerjeni – zmanjšajo te vire odpadkov. Ne glede na to, ali upravljate kompaktno vodoravno izvedbo ali velik format stroja za obvijanje v toku, se osnovna načela zmanjševanja odpadkov uporabljajo za vse velikosti opreme.
Napetost folije predstavlja eno najpomembnejših spremenljivk, ki vplivajo na delež odpadkov pri kateri koli napravi za obvijanje v toku. Prevelika napetost povzroča nepotrebno raztegovanje, kar vodi do šibkih zatesnitev in odpovedi embalaže, medtem ko premajhna napetost povzroča gube, napačno poravnavo in napake pri zatesnitvah. Vaša naprava za obvijanje v toku zahteva dinamično prilagajanje napetosti glede na vrsto folije, njeno debelino in širino. Začnite z določitvijo osnovnih nastavitev napetosti za vsako vrsto folije, ki jo redno obdelujete. Te nastavitve dokumentirajte in usposobite operaterje, da preverjajo napetost ob začetku vsake izmenjave ter po vsaki zamenjavi materiala. Sodobni sistemi upravljanja naprav za obvijanje v toku omogočajo spremljanje napetosti v realnem času, kar operaterjem omogoča, da odkrijejo odstopanje, preden povzroči pomembne količine odpadkov.
Parametri toplotnega zapiranja neposredno vplivajo na kakovost zapiranja in celovitost folije na vaši napravi za obvijanje v toku. Premajhna zapiranja ne povežejo plasti folije dovolj dobro, kar povzroči uhajanje paketov in njihovo zavrnitev med kontrolami kakovosti. Prevelika zapiranja poškodujejo strukturo folije, kar povzroči krhkost in pretrganje nadalje po liniji. Optimalna temperatura zapiranja za vašo napravo za obvijanje v toku je odvisna od sestave folije, njenega debelinskega profila in hitrosti linije. Uvedite protokol za preverjanje, pri katerem kvartalno testirate trdnost zapiranja v celotnem delovnem razponu hitrosti linije. Mnogi operaterji ugotovijo, da zmanjšanje hitrosti linije za deset do petnajst odstotkov med začetno nastavitvijo na napravi za obvijanje v toku odpravi večino odpadkov, povezanih z zapiranjem, brez pomembnega zmanjšanja zmogljivosti.
Sestavni deli sestava za zapiranje na vaši stroj za obvijanje z tokom izkušajo neprekinjeno toplotno cikliranje in mehanske obremenitve. Z leti se na tesnilnih površinah nabirajo ostanki folije, oksidacija in mikroskopske poškodbe, ki zmanjšujejo učinkovitost tesnjenja. Določite vzdrževalni urnik, v katerem se tesnilne plošče na vaši strojni napravi za obvijanje z folijo pregledujejo tedensko in čistijo od nabiranja folije. Tesnilne plošče zamenjajte, ko površinske nepravilnosti presegajo proizvajalčeve specifikacije, običajno vsakih šest do dvanajst mesecev, odvisno od obsega proizvodnje. Strojna naprava za obvijanje z folijo z razpadajočimi tesnili zapravlja folijo zaradi šibkih vez, ki se razpadajo med rokovanjem ali prevozom. Preventivna zamenjava tesnil stane veliko manj kot izgubljena vrednost odpadkov zaradi odpovedi tesnil.
Vaša naprava za obvijanje v toku se zanaša na natančne rezalne sisteme, da bi prerezovala folijo na točno določenih dolžinah in položajih. Otopljena ali nepravilno poravnana rezalna ostrijca povzročajo neravne robove, nepravilne mere paketov in izliv folije med rezi. Preverite ostrino ostrijc vsak dan tako, da pod povečavo pregledate robove rezov; ostrijca morajo zagotavljati čiste, brez zubcev reze. Naprava za obvijanje v toku z ostrimi in pravilno poravnanimi ostrijci znatno zmanjša odpadke pri obrezovanju v primerjavi z napravo z obrabljenimi rezalnimi orodji. Zamenjajte rezalna ostrijca v skladu z priporočili proizvajalca ali takoj, ko se kakovost rezov očitno poslabša. Nekateri operaterji ostrijca zaostrijo namesto, da bi jih popolnoma zamenjali, kar podaljša življenjsko dobo ostrijc in zmanjša dolgoročne stroške vzdrževanja njihove naprave za obvijanje v toku.
Ne vse odpadne folije izvirajo neposredno iz stroja za obvijanje v toku; napake v vhodnem materialu pomembno prispevajo k višji stopnji odpadkov. Preden folijo namestite na svoj stroj za obvijanje v toku, pregledajte rolce glede fizičnih poškodb, površinske kontaminacije ali neenakomerne debeline. Defektna vhodna folija povzroča odpovedi zatesnitve, težave pri sledenju in nepravilnosti poravnave, kar med proizvodnjo povečuje nastanek odpadkov. Uvedite pregled vhodnega materiala ob prejemu in zavrnite rolce, ki ne izpolnjujejo osnovnih meril kakovosti. Težave s kakovostjo rolcov sporočite dobavitelju folije; večina dobaviteljev pozdravlja takšna povratna sporočila, saj jim pomagajo izboljšati doslednost svoje proizvodnje. Ko vaš stroj za obvijanje v toku prejema dosleden in visokokakovosten vhodni material, zmanjševanje odpadkov postane merljivo in trajnostno.
Vsaka menjava izdelkov predstavlja priložnost za zmanjšanje odpadkov na vaši strojni napravi za obvijanje v folijo. Podaljšani časi priprave pomenijo daljše delovanje stroja, preden doseže stabilno izhodno moč, kar povzroča nepotrebne odpadke. Dokumentirajte postopke priprave za vsako različico izdelka, ki jo obvija vaša strojna naprava za obvijanje v folijo, vključno s tipom folije, dimenzijami in prilagoditvami strojnih parametrov. Standardizirajte zaporedja priprave, da operaterji izvajajo enake korake v enakem vrstnem redu, kar zmanjša čas učenja in napake pri pripravi. Nekatere obrati strategično načrtujejo menjave izdelkov, da zmanjšajo število prilagoditev napetosti in temperature folije, kar omogoča operaterjem, da se osredotočijo na natančno kalibracijo med podobnimi izdelki. Hitre in natančne priprave neposredno zmanjšajo odpadke na vaši strojni napravi za obvijanje v folijo v kritični fazi zagona.
Dober delujoči stroji za obvijanje v toku običajno povzročijo med normalno proizvodnjo odpadke v višini dveh do štirih odstotkov, pri čemer je približno polovica odpadkov posledica odpadkov ob zagonu in polovica posledica nadaljnje pokvarjenosti. Visoko učinkoviti obrati to zmanjšajo na en do dva odstotka s pomočjo odlične vzdrževalne dejavnosti in usposabljanja operaterjev. Slabo delujoč stroj za obvijanje v toku lahko povzroči odpadke v višini pet do osem odstotkov ali več. Primerjava vaše obratne enote z industrijskimi standardi pomaga določiti, kje bodo izboljšave prinesle največjo korist.
Tehničarji, ki upravljajo napravo za obvijanje v toku, naj vsakodnevno preverjajo kakovost zatesnjevanja in natančnost rezanja, tedensko temeljito čistijo sestave za zatesnjevanje ter kvartalno izvajajo preventivno vzdrževanje vseh mehanskih sistemov. Številni proizvajalci priporočajo letnjo strokovno servisno obravnavo naprave za obvijanje v toku, pri kateri tehničarji kalibrirajo senzorje, zamenjajo obrabljene dele in preverijo natančnost zatesnjevanja in rezanja. Pogostejše servisne obravnave varujejo vašo naložbo v napravo za obvijanje v toku in neposredno zmanjšujejo odpadke z dosledno delovno zmogljivostjo.
Da, zmanjševanje odpadkov filmskega materiala na stroju za obvijanje s tokom običajno izboljša zmogljivost, saj odpravi ustavitve in ponovni zagon zaradi napak pri tesnjenju, napačnih rezov in nepravilne poravnave. Stroj za obvijanje s tokom, ki deluje z optimiziranimi nastavitvami, ustvari manj napak, ki motijo proizvodni ritem. Poleg tega zmanjšanje odpadkov omogoča operaterjem, da varno upravljajo vaš stroj za obvijanje s tokom hitreje, blizu njegove projektirane hitrosti, kar poveča uporabno izhodno moč na uro in hkrati zmanjša obratovalne stroške na enoto.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

