 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/26

粉塵の堆積は、製造現場で縦型フォーム・フィル・シール機(VFFS)を稼働させる際、オペレーターが直面する最も根強い課題の一つです。 垂直型詰め込みシール機 vFFS機は、柔軟性のあるフィルムを連続的に成形・充填・密封することで包装を製造しますが、この工程に伴う摩擦、材料の取り扱い、および機械的運動によって、多量の微粒子が発生します。VFFS機における粉塵低減策を理解し実践することは、食品・医薬品・産業用包装などの各分野において、製品品質、設備の寿命、および職場の安全基準の確保に直結します。
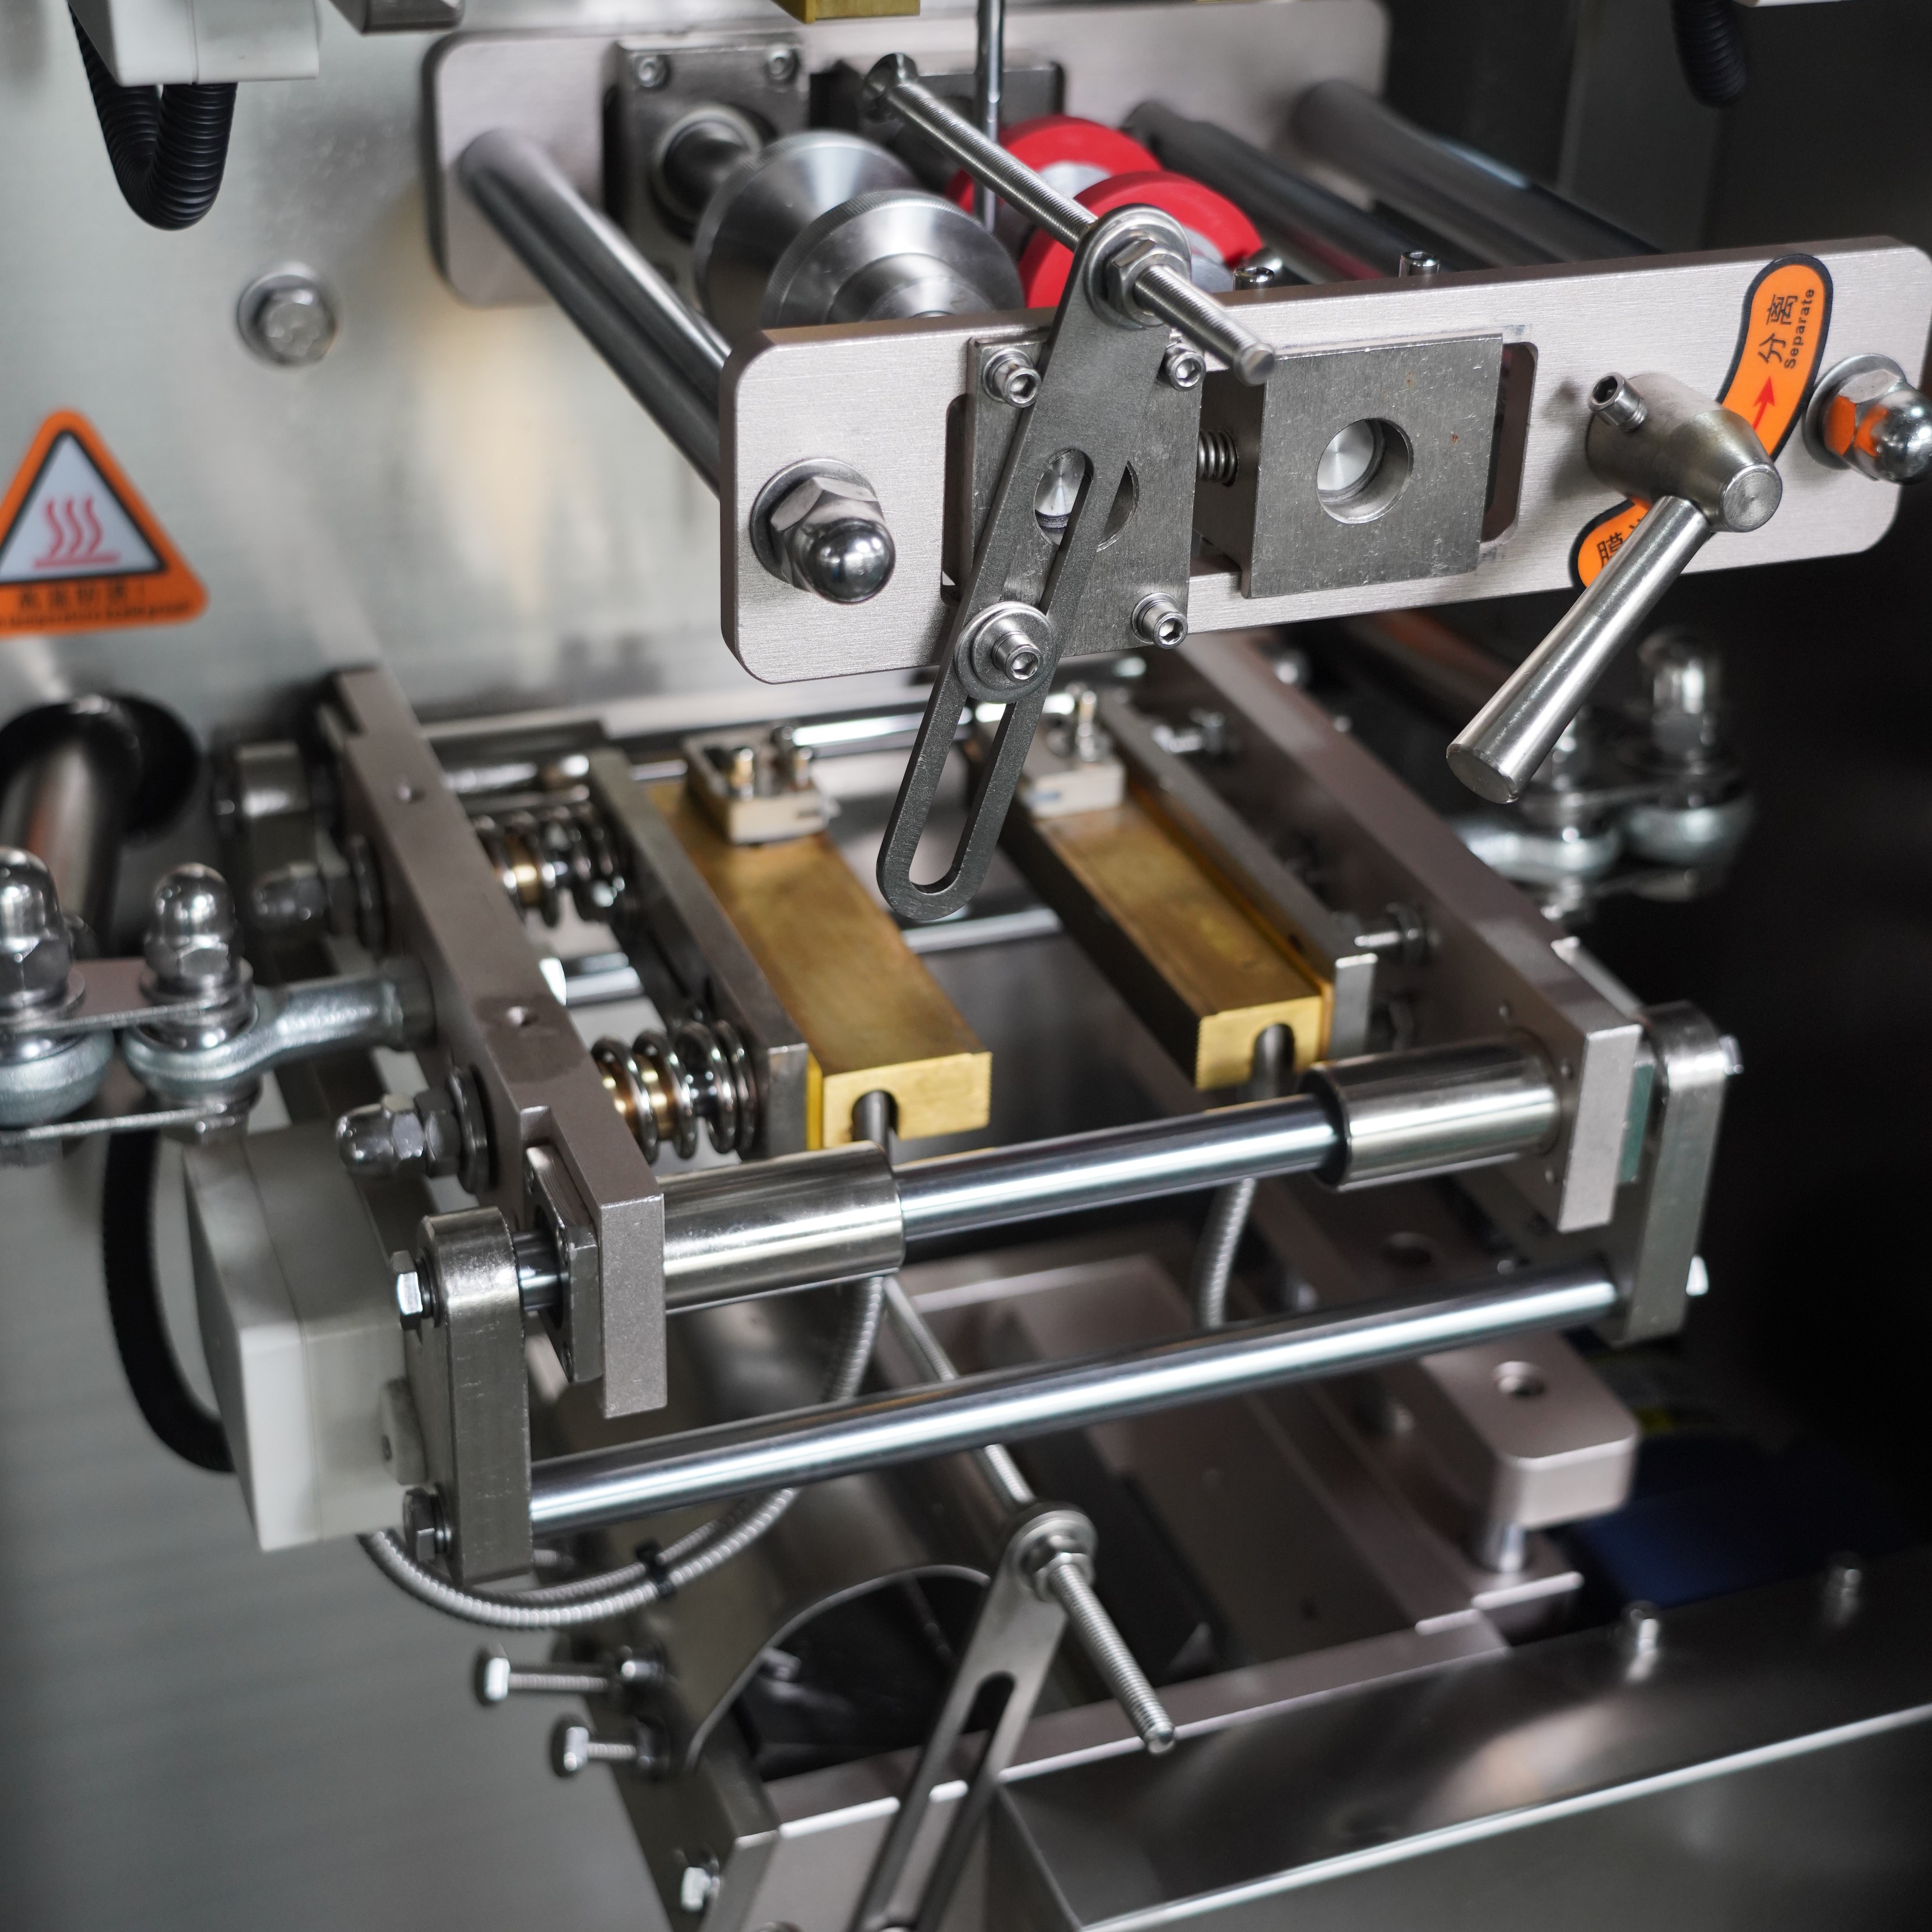
縦型フォーム・フィル・シール機における粉塵制御は、単なる作業上の利便性ではなく、法規制への準拠、作業者の健康保護、および製品品質の安定性を確保する上で極めて重要な要件です。粉塵がフィルム表面、製品収容部、またはシール部品に付着すると、シールの信頼性が損なわれ、包装の透明性が低下し、後工程での製品不合格を招く可能性があります。本ガイドでは、縦型フォーム・フィル・シール機のオペレーターが最高レベルの性能と清潔度基準を維持するために実践できる、具体的な粉塵低減対策について解説します。
粉塵は、縦型フィル・フィル・シール機の作業環境内において、複数の発生源から生じます。フィルムの展開装置では、材料がガイドローラーや張力制御ポイントを通過する際に摩擦により粉塵が発生します。粉末、顆粒、乾燥原料などの製品材料は、成形チャンバー内に投入され、充填ゾーンを通過する際に空中に浮遊する微粒子を生じます。また、縦型フィル・フィル・シール機のシール用クランプ(シールジャウ)が加熱されることで、一部の製品残留物が揮発し、さらに微粒子が生成されることがあります。さらに、フィルムの穿孔、切断、位置合わせ(レジストレーション)工程でも微細な破片が発生し、周囲の空気中に拡散して機械表面や製品包装材に付着します。
周囲の環境条件は、縦型フィル・シール機の本体および周辺に付着・堆積する粉塵の量に大きく影響します。湿度が低い環境では、製品素材が乾燥しやすくなり、微粒子を剥離しやすくなります。周囲温度が高いと、製品の劣化が加速し、粉塵を包装ライン全体に運ぶ気流も強まります。また、縦型フィル・シール機周辺の換気が不十分だと、粉塵が機器近くで滞留し、重要部品への付着・堆積が増加します。さらに、機械の運転速度や充填重量の設定も、各生産サイクルにおける粉塵発生量に直接影響し、高速運転ほど粉塵が発生しやすくなる傾向があります。
効果的な粉塵低減には、縦型フォーム・フィル・シール機を部分的または完全に囲い込み、空気の流れを作業者や製品エリアから遠ざけることが不可欠です。この機械を囲う enclosure(囲い)は、粉塵を発生源で捕集するために、負圧と指向性の吸気を活用し、粉塵粒子が施設内に自由に拡散するのを防ぎます。充填室、シール部、廃棄物排出部の近傍に適切なサイズの排気ダクトを配置することで、粉塵を含んだ空気を沈降前に確実に吸引します。縦型フォーム・フィル・シール機の囲いには、保守・調整のための取り外し可能または蝶番式の点検パネルを備える必要がありますが、通常運転中は粉塵の密閉性を損なわないよう設計しなければなりません。換気システムは、機械の生産速度および取り扱う材料の種類に応じて適切な規模で設計され、十分な風速を確保しつつ、騒音の増大や成形室内での製品への干渉を招かないようにする必要があります。
縦型フォーム・フィル・シール機の筐体に直接接続された多段階フィルター式集塵装置を導入することは、粉塵制御における極めて重要な投資です。一次フィルターは大きな粉塵粒子を捕集し、ダクトの目詰まりを防ぎます。二次の高性能粒子空気フィルター(HEPAフィルター)は、設備内に再び拡散する可能性のある微細な粉塵を除去します。縦型フォーム・フィル・シール機に搭載される集塵フィルター装置には、自動清掃機能または定期的な振動清掃(シャックダウン)機能を備えることで、一定の風量を維持し、フィルターの飽和を防ぐ必要があります。フィルターの交換は、生産の頻度や取り扱う材料の種類に応じて通常2~4週間に1回のペースで行い、粉塵捕集効率を95%以上に保つことが重要です。捕集された粉塵は、食品グレードまたは産業用として承認された材料であれば、しばしば製造工程へ再利用可能です。そうでない場合は、当該縦型フォーム・フィル・シール機で製造される製品の種別に応じた関係法令に基づき、適切に処分してください。
VFFS(縦型フォーム・フィル・シール)機の定期保守は、時間の経過とともに粉塵発生を直接的に低減します。フィルム通路(ガイドローラー、張力制御ポイント、位置決めセンサーなど)の日常的な清掃により、堆積した残留物が運転中に飛散するのを防ぎます。VFFS機のシールジョーは、1シフトごとにカーボン付着や製品残留物の有無を点検し、熱劣化による表面粗さが摩擦および材料劣化を引き起こし、結果として追加の粉塵を生じさせないよう注意が必要です。潤滑ポイントは、メーカー指定通りに適切に管理しなければならず、潤滑不足の部品は摩擦粉塵を増加させ、それが機械全体に拡散します。また、VFFS機の摩耗したフィルムガイド、伸びたベルト、ずれたローラーは、素材の不規則な動きや過剰な面接触を招き、粉塵発生を著しく増加させるため、速やかに交換する必要があります。
縦型フォーム・フィル・シール機の運転速度および充填密度を最適な設定で運用することは、粉塵発生量に直接影響します。速度が高すぎると成形チャンバー内に材料の乱流が生じ、シール部から粒子が飛散しやすくなります。一方、低速で運転すると材料の流れが安定し、沈降もスムーズになります。また、当該製品に応じた適切な充填量で機械を設定する必要があります。過少充填や過剰充填はいずれも材料のこぼれを引き起こし、粉塵の増加につながります。さらに、縦型フォーム・フィル・シール機のホッパーへ投入する前に、バルク材料を事前に乾燥または水分調整することで、湿気による粉塵の付着や沈降不良を軽減できます。完成品の包装容器は、機械の排気エリアから離れた場所に配置し、出力ゾーンを離れた後の密封済み製品が再び粉塵に汚染されるのを防ぐ必要があります。
最新の縦型フォーム・フィル・シール機には、静電気技術を採用したものがあり、粉塵粒子の帯電を中和して空気中に飛散するのではなく、指定された表面に付着させるようにしています。また、縦型フォーム・フィル・シール機の成形ゾーン付近に設置されたイオナイゼーション装置は、粉塵が空中に浮遊し続ける原因となる帯電を低減します。これらの技術は、従来の機械式フィルターだけではすべての微粒子を捕集しきれない細かい粉末の取り扱いにおいて特に効果的です。ただし、縦型フォーム・フィル・シール機のオペレーターは、静電気処理が製品の安全性認証に影響を与えないこと、および穀物・小麦粉・金属粉などの爆発性粉塵環境において静電気による危険を引き起こさないことを確認する必要があります。
最新の縦型フォーム・フィル・シール機には、粉塵センサーと自動アラート機能が統合されており、粉塵の蓄積量が安全限界値を超えた際にオペレーターに即座に通知します。これらの監視システムは、縦型フォーム・フィル・シール機周辺の粉塵濃度をリアルタイムで測定し、清掃サイクルの実行や運転速度の調整を自動的に開始することで、さらなる微粒子発生を抑えるよう働きかけます。粉塵濃度のデジタル記録により、施設管理者は傾向を把握し、重大な汚染が発生する前に予防保全計画を立てることができます。また、縦型フォーム・フィル・シール機に内蔵された制御装置は、検出された粉塵レベルに応じて、真空吸着力、フィルター清掃頻度、密閉筐体の換気速度を自動的に調整し、生産工程全体における粉塵抑制とエネルギー効率の両方を最適化します。
縦型フォーム・フィル・シール機における過剰な粉塵は、通常、製品の水分管理が不十分であること、機械部品の摩耗により摩擦が増大していること、機器周辺の換気が不十分であること、あるいは使用材料が当該機種の設計に比べて粒子が細かすぎたり乾燥しすぎていることなどが原因で発生します。また、シール用ジョーの状態が不良であること、フィルムの通路がずれていること、適切な囲いがないまま高速運転を行うことなども、粉塵の発生を加速させます。根本原因への対処として、材料の前処理、定期的な保守点検、および機器の囲い(エンクロージャー)改善を実施することで、長期的に最も効果的な粉塵低減が得られます。
縦型フォーム・フィル・シール機に供給するフィルター装置は、毎日点検し、生産量および取り扱う材料の種類に応じて、2~4週間ごとに自動または手動で清掃する必要があります。高性能粒子用空気フィルター(HEPAフィルター)は、集塵効率を95%以上に維持するために、通常4~8週間ごとに交換します。具体的な保守スケジュールは、当該縦型フォーム・フィル・シール機のメーカーが定める保守ガイドラインおよび施設内の空気品質監視データに基づいて決定してください。乾燥粉末の場合はより頻繁な保守が必要ですが、安定した顆粒状製品の場合は、比較的保守頻度を低くしても構いません。
はい、粉塵制御の改良は、製品への汚染を低減し、粉塵によるシール不良を防止し、機器の寿命を延ばすことで、縦型フォーム・フィル・シール機の効率を高めることが多いです。適切に保守管理され、粉塵を確実に封じ込めるよう設計された縦型フォーム・フィル・シール機は、清掃のための停止時間が短縮され、汚染による再加工率が低下し、機械部品の摩耗も抑えられます。密閉構造やフィルター設備への初期投資は、包装品質の向上および縦型フォーム・フィル・シール機の保守費用削減によって、通常12~18か月で回収できます。







