 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/26

تراكم الغبار يُعَدُّ أحد أصعب التحديات التي يواجهها المشغلون أثناء تشغيل آلة تشكيل-تعبئة-إغلاق عمودية في بيئات الإنتاج. و آلة سد الشكل الرأسي تقوم هذه الآلة بإنشاء العبوات عبر عمليات متواصلة وأوتوماتيكية تشمل التشكيل والتعبئة والإغلاق باستخدام الأفلام المرنة، لكن الاحتكاك ومعالجة المواد والحركات الميكانيكية الملازمة لهذه العملية تُولِّد كمًّا كبيرًا من الجسيمات. وفهم كيفية الحد من الغبار الناتج عن آلة تشكيل-تعبئة-إغلاق عمودية يؤثر مباشرةً على جودة المنتج وطول عمر المعدات ومعايير السلامة في أماكن العمل ضمن عمليات التعبئة والتغليف الغذائية والصيدلانية والصناعية.
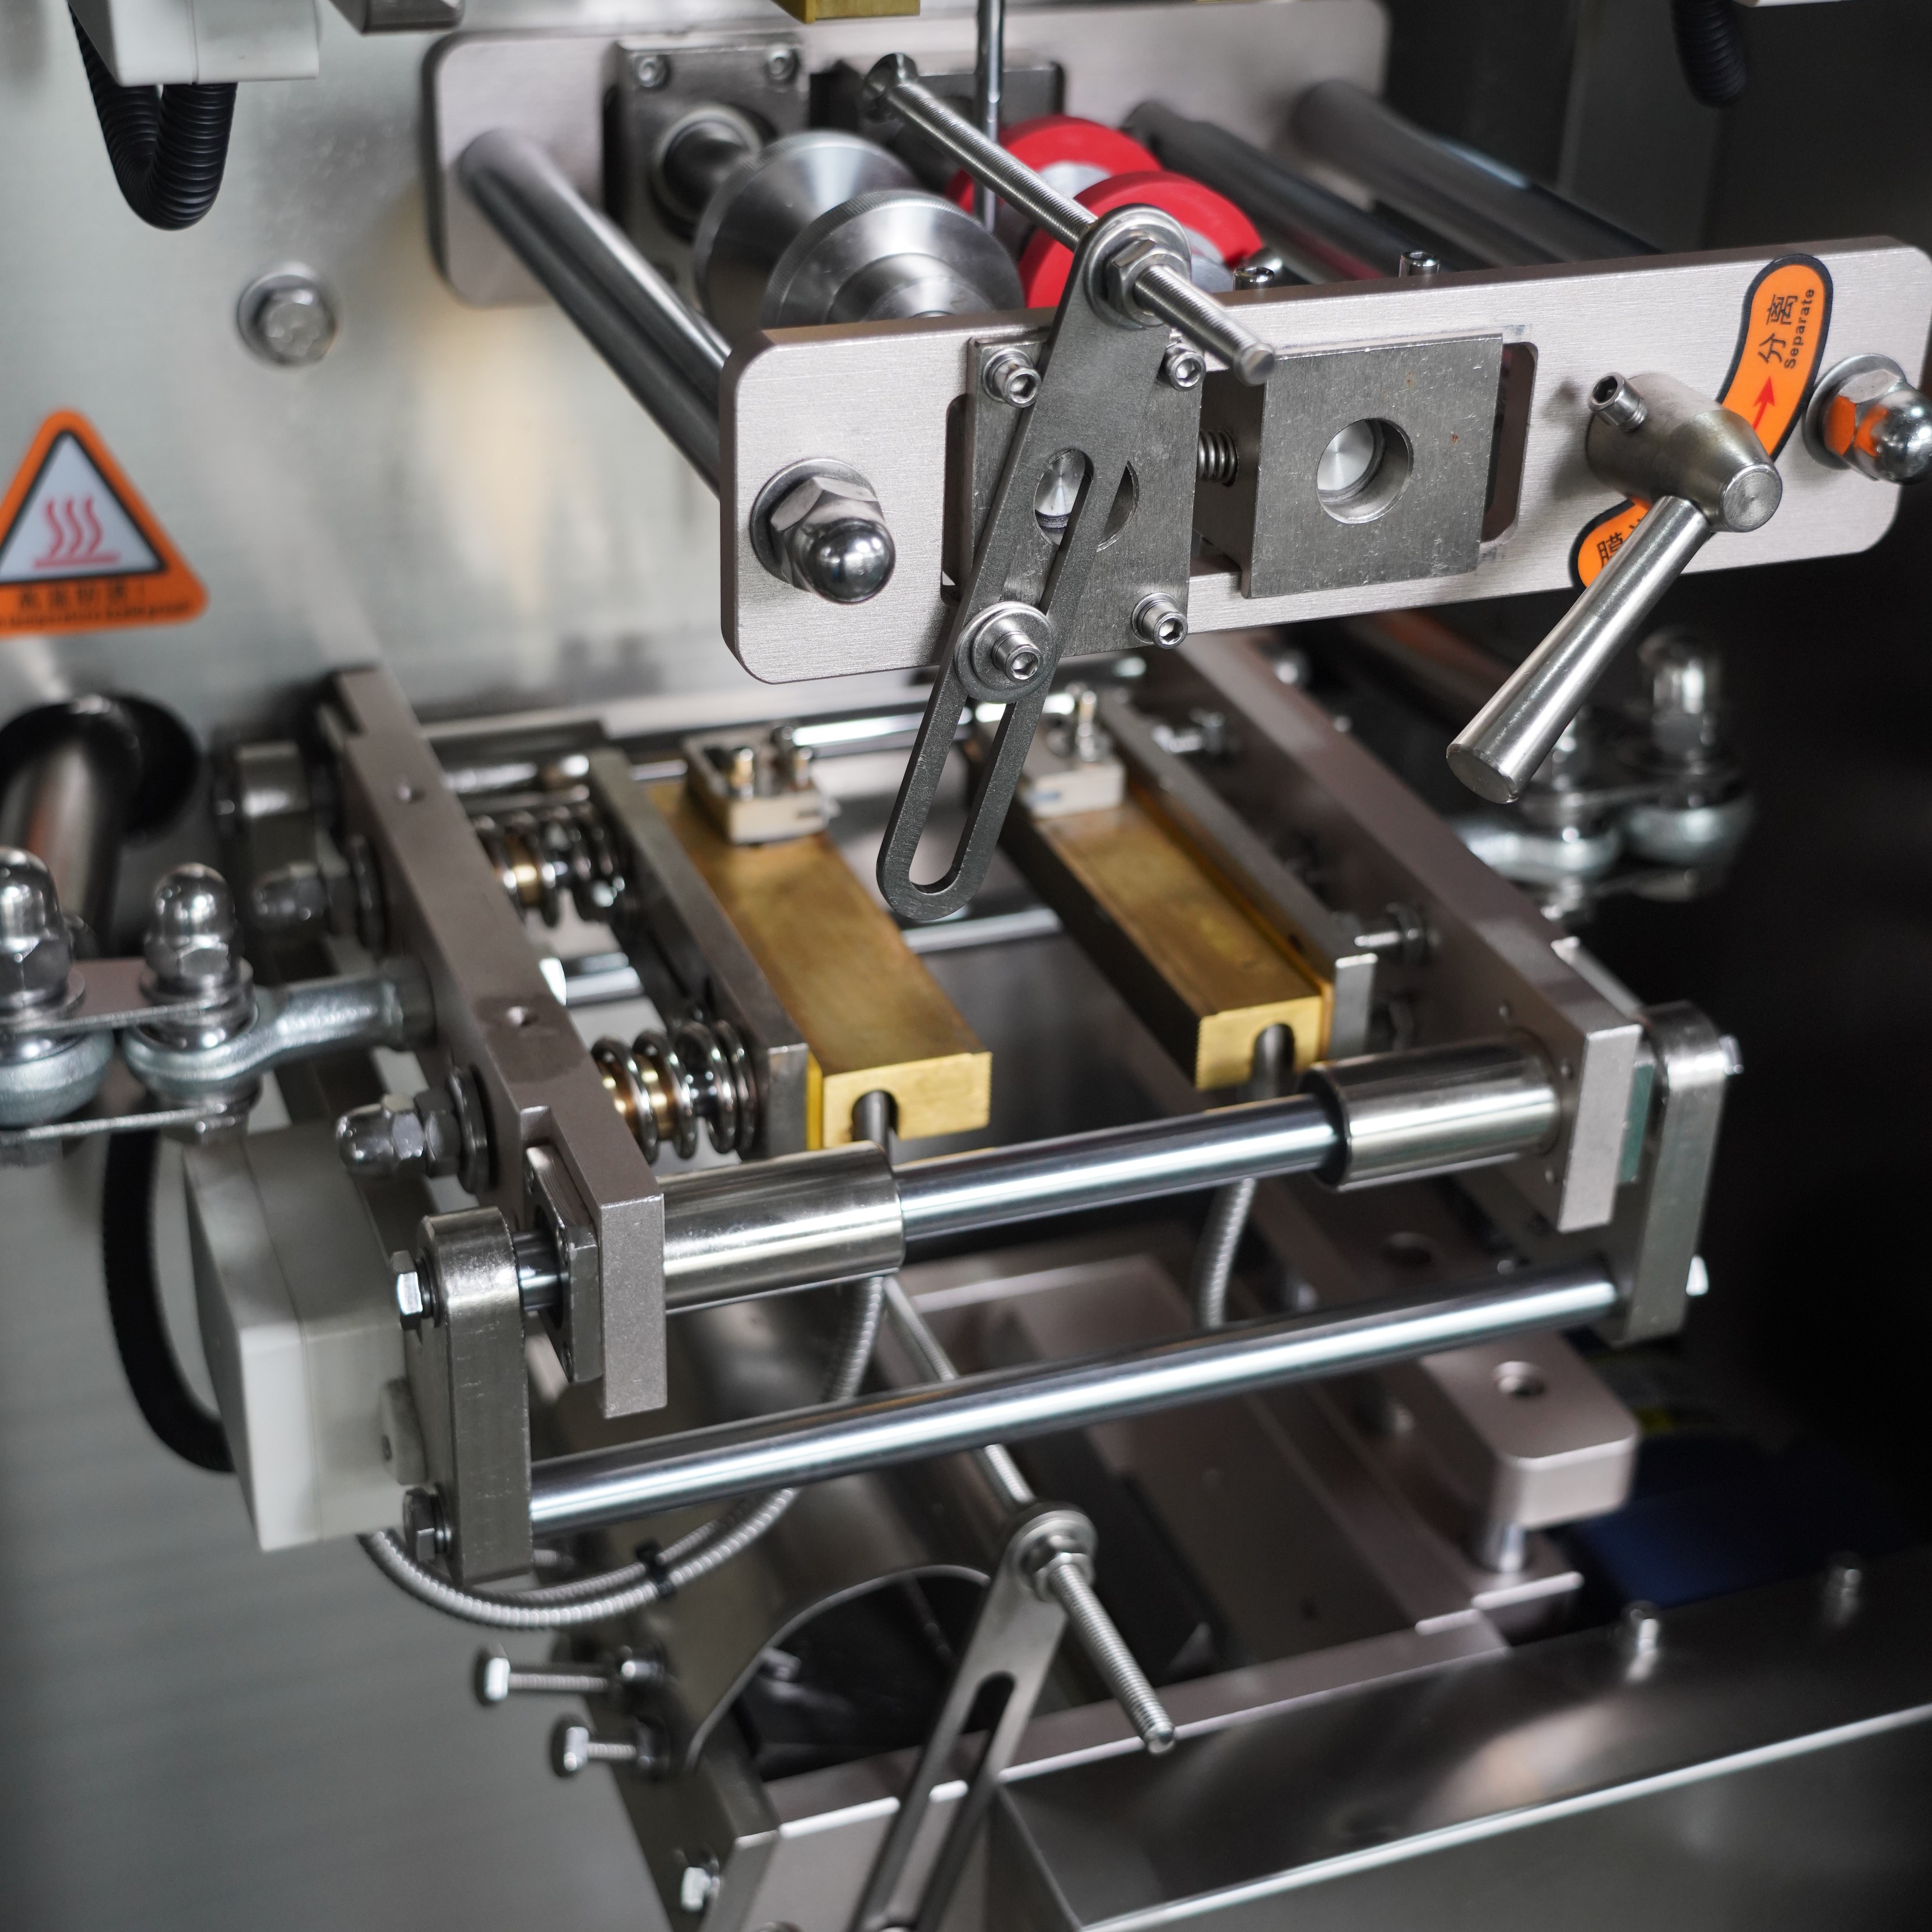
التحكم في الغبار على آلة التعبئة العمودية ذات التشكيل والملء والختم ليس مجرد راحة تشغيلية، بل هو شرطٌ بالغ الأهمية للحفاظ على الامتثال التنظيمي، وحماية صحة العاملين، وضمان ثبات جودة الإنتاج. فعندما يستقر الغبار على أسطح الفيلم أو داخل غرف المنتج أو على مكونات الختم، فإنه يُضعف سلامة الختم، ويقلل من شفافية التغليف، وقد يؤدي إلى رفض المنتج في المراحل اللاحقة. ويستعرض هذا الدليل استراتيجيات عملية للحد من الغبار، صُمِّمت خصيصًا لمشغِّلي آلات التعبئة العمودية ذات التشكيل والملء والختم الذين يسعون للحفاظ على أعلى مستويات الأداء ومعايير النظافة.
يَنْتَجُ الغُبَارُ مِنْ عَدَّةِ مَصَادِرَ دَاخِلَ بِيئَةِ آلةِ التَّغْلِيفِ الرَّأْسِيَّةِ الَّتِي تُشَكِّلُ الحِقَابَ وَتَمْلَؤُهُ وَتُغْلِقُهُ. فَيُولِدُ جِهَازُ فَكِّ الفِيلْمِ غُبَارًا نَاتِجًا عَنِ الاحْتِكَاكِ عِنْدَ انْتِقَالِ المَادَّةِ عَلَى أَدْوَارِ التَّوجِيهِ وَنُقَطِ التَّحَكُّمِ فِي الشَّدِّ. وَتُولِدُ مَوَادُ المُنْتَجِ، مِثْلُ البُودَرَةِ وَالحَبَيَّاتِ وَالمَوَادِ الجَافَّةِ، جُسَيْمَاتٍ عَائِمَةً فِي الهَوَاءِ عِنْدَ دُخُولِهَا غُرْفَةَ التَّشْكِيلِ وَانْتِقَالِهَا خِلَالَ مَنْطِقَةِ التَّعبئَةِ. وَتُولِدُ فَكَّاتُ الإغْلَاقِ فِي الآلةِ الرَّأْسِيَّةِ لِلتَّشْكِيلِ وَالتَّعبئَةِ وَالتَّغْلِيفِ حَرَارَةً، مِمَّا يُمْكِنُ أَنْ يُفَتِّتَ بَعْضَ بَقَايَا المُنْتَجِ وَيُولِدَ جُسَيْمَاتٍ إِضَافِيَّةً. وَتُسَاهِمُ عَمَلِيَّاتُ ثَقْبِ الفِيلْمِ وَقَصِّهِ وَمُوَافَقَةِ صُوَرِهِ أَيْضًا فِي إِنْتَاجِ جُسَيْمَاتٍ دَقِيقَةٍ تَتَسَرَّبُ إِلَى الهَوَاءِ المُحِيطِ وَتَتَرَسَّبُ عَلَى أَسْطِحَةِ الآلةِ وَعَلَى تَغْلِيفِ المُنْتَجِ.
تؤثر الظروف البيئية تأثيرًا كبيرًا في كمية الغبار التي تتراكم على آلة التعبئة العمودية ذات التشكيل والملء والختم، وكذلك في محيطها. ففي البيئات منخفضة الرطوبة، تجف مواد المنتج بشكل أسرع، ما يجعلها أكثر عرضةً لتفتّت الجسيمات. أما درجات الحرارة المحيطة المرتفعة فتسرّع تحلّل المنتج وتزيد التيارات الهوائية التي تحمل الغبار عبر خط التعبئة بالكامل. كما أن التهوية غير الكافية حول آلة التعبئة العمودية ذات التشكيل والملء والختم تسمح بتجمّع سحب الغبار قرب المعدات، ما يزيد من ترسبها على المكونات الحيوية. وتحدد أيضًا سرعة التشغيل وضبط وزن الملء شدة إنتاج الغبار خلال كل دورة إنتاج، ما يجعل العمليات العالية السرعة بطبيعتها أكثر غبارًا مقارنةً بالإعدادات الأبطأ في معدل الإنتاج.
يبدأ خفض الغبار الفعّال بالعزل الجزئي أو الكلي لآلة التعبئة والتغليف العمودية (VFFS)، بحيث تُوجَّه تيارات الهواء بعيدًا عن العاملين ومنطقة المنتج. ويُحقِّق الغلاف المُصمَّم جيدًا حول آلة التعبئة والتغليف العمودية (VFFS) التقاط الغبار عند مصدره باستخدام ضغط سلبي ومصّ موجَّه، بدلًا من ترك الجسيمات تنتشر بحرية في أرجاء المنشأة. وتقوم قنوات السحب المُحسَّنة حجمها والموضعَة بالقرب من غرفة التعبئة ومنطقة الإغلاق ونقاط تصريف النفايات بسحب الهواء المحمَّل بالغبار قبل أن يستقرّ. وينبغي أن يشمل غلاف آلة التعبئة والتغليف العمودية (VFFS) ألواح وصول قابلة للإزالة أو المُثبتة بمفصلات لتسهيل الصيانة والضبط، مع الحفاظ على سلامة احتواء الغبار أثناء التشغيل العادي. كما يجب أن تكون أنظمة التهوية مُحسَّنة حجمها لتتوافق مع سرعة إنتاج الآلة ونوع المادة، لضمان سرعة كافية للهواء دون التسبُّب في اضطرابات صوتية أو اضطرابات في المنتج داخل غرفة التشكيل.
يُعَدُّ تركيب نظام ترشيح متعدد المراحل، المتصل مباشرةً بغلاف آلة التعبئة والتغليف الرأسية ذات الشكل والملء والختم، استثماراً حاسماً في التحكم بالغبار. وتلتقط المرشحات الأولية الجسيمات الكبيرة وتحوِّل انسداد القنوات، بينما تزيل المرشحات الثانوية عالية الكفاءة للجسيمات الهوائية الغبار الدقيق الذي قد يعود إلى هواء المنشأة لولا ذلك. وينبغي أن يتضمَّن نظام الترشيح الخاص بآلة التعبئة والتغليف الرأسية ذات الشكل والملء والختم آليات تنظيف تلقائية أو فترات اهتزاز دورية للحفاظ على تدفق الهواء المتسق ومنع تشبع المرشحات. وتضمن جداول استبدال المرشحات المنتظمة، التي تتم عادةً كل أسبوعين إلى أربعة أسابيع وفقاً لشدة الإنتاج ونوع المادة، بقاء كفاءة جمع الغبار فوق خمسة وتسعين في المئة. ويمكن إعادة استخدام الغبار المُجمَّع غالباً في عملية الإنتاج من جديد إذا كانت المادة صالحة للاستعمال في الأغذية أو معتمدة صناعياً، أو التخلص منه بأمان وفقاً للإرشادات التنظيمية السارية على فئة منتج آلة التعبئة والتغليف الرأسية ذات الشكل والملء والختم.
إن الصيانة الروتينية لآلة التعبئة والتغليف العمودية التي تقوم بالتشكيل والملء والختم تقلل مباشرةً من إنتاج الغبار مع مرور الوقت. ويجب تنظيف مسار الفيلم بانتظام، بما في ذلك بكرات التوجيه ونقاط التحكم في الشد وأجهزة استشعار التسجيل، لمنع بقاء البقايا المتراكمة التي قد تتطاير في الهواء أثناء التشغيل. كما يجب فحص فكي الختم في آلة التعبئة والتغليف العمودية التي تقوم بالتشكيل والملء والختم في كل وردية للبحث عن تراكم الكربون أو بقايا المنتج، لأن الأسطح المتضررة حراريًّا تُنتج غبارًا إضافيًّا نتيجة الاحتكاك وتدهور المادة. ويجب صيانة نقاط التزييت وفق المواصفات المحددة من قِبل الشركة المصنِّعة، لأن المكونات غير المزَيَّتة بشكل كافٍ تولِّد غبار احتكاك زائد ينتشر في جميع أنحاء الآلة. ويجب استبدال أدلة الفيلم البالية، والأحزمة المطولة، وبكرات التوجيه غير المحاذاة في آلة التعبئة والتغليف العمودية التي تقوم بالتشكيل والملء والختم فور اكتشافها، لأن هذه الحالات تزيد من إنتاج الغبار بشكل كبير عبر خلق حركة غير منتظمة للمواد وتلامس سطحي مفرط.
يؤثر تشغيل آلة التعبئة والختم العمودية بسرعة مثلى وإعدادات كثافة التعبئة مباشرةً على إنتاج الغبار. فتسبّب السرعات المرتفعة بشكل مفرط اضطرابًا في المادة داخل غرفة التشكيل وتزيد من طرد الجسيمات من منطقة الختم، بينما تسمح السرعات الأدنى بتدفّق المادة وترسيبها بشكل أكثر انتظامًا. ويجب ضبط آلة التعبئة والختم العمودية بأوزان تعبئة مناسبة للمنتج المحدّد الذي تُعالَجُه، لأن التعبئة الناقصة أو الزائدة تؤدي إلى تسرب المادة وزيادة الغبار. ويقلل تجفيف المادة السائبة مسبقًا أو تنظيم رطوبتها قبل تحميلها في قادوس آلة التعبئة والختم العمودية من مشاكل التصاق الغبار وترسيبه المرتبطة بالرطوبة. كما ينبغي وضع حاويات التخزين الخاصة بالعبوات المنتهية بعيدًا عن منطقة عادم الآلة لمنع إعادة تلوث المنتجات المختومة بالغبار بعد خروجها من منطقة الإخراج الخاصة بآلة التعبئة والختم العمودية.
تضم بعض التركيبات الحديثة لآلات التعبئة العمودية ذات تشكيل-ملء-إغلاق تقنية كهربائية ساكنة لمعادلة جزيئات الغبار وتحفيز ترسبها على الأسطح المخصصة بدلًا من انتشارها في الهواء. وتساعد أنظمة الإيونية المركَّبة قرب منطقة التشكيل في آلة التعبئة العمودية ذات تشكيل-ملء-إغلاق في خفض الشحنة التي تسمح للغبار بالبقاء معلقًا في الهواء. وتعمل هذه التقنيات بكفاءة عالية جدًّا في تطبيقات المساحيق الناعمة، حيث قد لا تلتقط المرشحات الميكانيكية التقليدية جميع الجزيئات وحدها. ويجب على مشغل آلة التعبئة العمودية ذات تشكيل-ملء-إغلاق التأكد من أن المعالجات الكهربائية الساكنة لا تؤثر سلبًا على شهادات سلامة المنتج أو تُحدث مخاطر كهرباء ساكنة في البيئات التي تحتوي على غبار قابل للاشتعال، لا سيما في مرافق الحبوب والدقيق ومساحيق المعادن.
تدمج طرازات آلات التعبئة والتغليف الرأسية المعاصرة أجهزة استشعار الغبار والتنبيهات الآلية التي تُبلغ المشغلين عند تجاوز تراكم الغبار الحدود الآمنة. وتقيس أنظمة المراقبة هذه تركيز الغبار حول آلة التعبئة والتغليف الرأسية في الوقت الفعلي، وتنشّط دورات التنظيف أو تعديل السرعة لتقليل إنتاج الجسيمات الإضافية. وتساعد السجلات الرقمية لقياسات الغبار مدراء المرافق على تحديد الاتجاهات وتخطيط الصيانة الوقائية قبل حدوث تلوث كبير. ويمكن للضوابط المدمجة في آلة التعبئة والتغليف الرأسية أن تضبط تلقائيًا شدة الشفط، وتكرار تنظيف الفلاتر، وسرعة تهوية الغلاف بناءً على مستويات الغبار المكتشفة، مما يحسّن كفاءة التحكم بالغبار واستهلاك الطاقة خلال نوبة الإنتاج بأكملها.
يؤدي وجود كمية كبيرة من الغبار على آلة التعبئة والتغليف العمودية عادةً إلى ضعف التحكم في رطوبة المنتج، أو اهتراء المكونات الميكانيكية ما يسبب احتكاكاً زائداً، أو نقص التهوية حول الآلة، أو استخدام مادة جافة جداً أو ناعمة أكثر من اللازم بالنسبة لتصميم هذه الآلة بالذات. كما أن سوء حالة فكي الإغلاق، وانحراف مسار الفيلم، والتشغيل بسرعات عالية دون احتواء مناسب كلها عوامل تُسرّع من إنتاج الغبار. ولتحقيق أفضل النتائج المستدامة في خفض الغبار، يجب معالجة السبب الجذري عبر معالجة المادة مسبقاً، وصيانة الآلة، وتحسين غلافها الواقي.
يجب فحص أنظمة الترشيح المستخدمة في آلة التعبئة والتغليف العمودية يوميًّا، وتنظيفها تلقائيًّا أو يدويًّا كل أسبوعين إلى أربعة أسابيع حسب حجم الإنتاج ونوع المادة. وتتطلب مرشحات الهواء عالية الكفاءة لجزيئات الغبار استبدالًا دوريًّا عادةً كل أربعة إلى ثمانية أسابيع للحفاظ على كفاءة جمع تفوق خمسة وتسعين في المئة. ويجب أن تستند الجدول الزمني الدقيق للصيانة إلى إرشادات الشركة المصنِّعة المحددة لآلة التعبئة والتغليف العمودية، وكذلك إلى بيانات مراقبة جودة الهواء في منشأتك، مع ضرورة إجراء الصيانة بشكل أكثر تكرارًا عند التعامل مع المساحيق الجافة، وأقل تكرارًا عند التعامل مع المنتجات الحبيبية المستقرة.
نعم، تُحسِّن تعديلات التحكُّم في الغبار غالبًا كفاءة آلة التشكيل-الملء-الإغلاق الرأسية من خلال الحد من تلوُّث المنتج، والقضاء على فشل عمليات الإغلاق الناجم عن تداخل الغبار، وتمديد عمر التشغيل الافتراضي للمعدات. وتتعرَّض آلة التشكيل-الملء-الإغلاق الرأسية التي تُدار بشكلٍ سليم وتضم أنظمةً فعّالةً لاحتواء الغبار لعددٍ أقل من التوقُّفات اللازمة للتنظيف، ومعدلاتٍ أقل من إعادة المعالجة الناتجة عن عبوات ملوَّثة، وارتداءٍ أقل في المكونات الميكانيكية. وعادةً ما يُحقِّق الاستثمار الأولي في أنظمة التغليف وأنظمة الترشيح عائدًا يُغطّي قيمته خلال اثني عشر إلى ثمانية عشر شهرًا بفضل تحسُّن جودة التعبئة وتقليل نفقات الصيانة الخاصة بآلة التشكيل-الملء-الإغلاق الرأسية.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

