Hromadenie prachu je jednou z najtrvalejších výziev, s ktorými sa prevádzkovatelia stretávajú pri prevádzke zvislého formovacieho, napĺňacieho a zatváracieho stroja v výrobných prostrediach. A zvislý stroj na formovanie, naplnenie a zapečatovanie vytvára obaly formovaním, napĺňaním a zatváraním flexibilnej fólie v nepretržitom automatickom procese, avšak trenie, manipulácia s materiálom a mechanický pohyb nevyhnutne spojený s týmto procesom generujú významné množstvo častíc. Porozumenie spôsobom, ako znížiť prach na zvislom formovacom, napĺňacom a zatváracom stroji, má priamy vplyv na kvalitu výrobku, životnosť zariadenia a bezpečnostné štandardy pracoviska v potravinárskych, farmaceutických a priemyselných obalovacích prevádzkach.
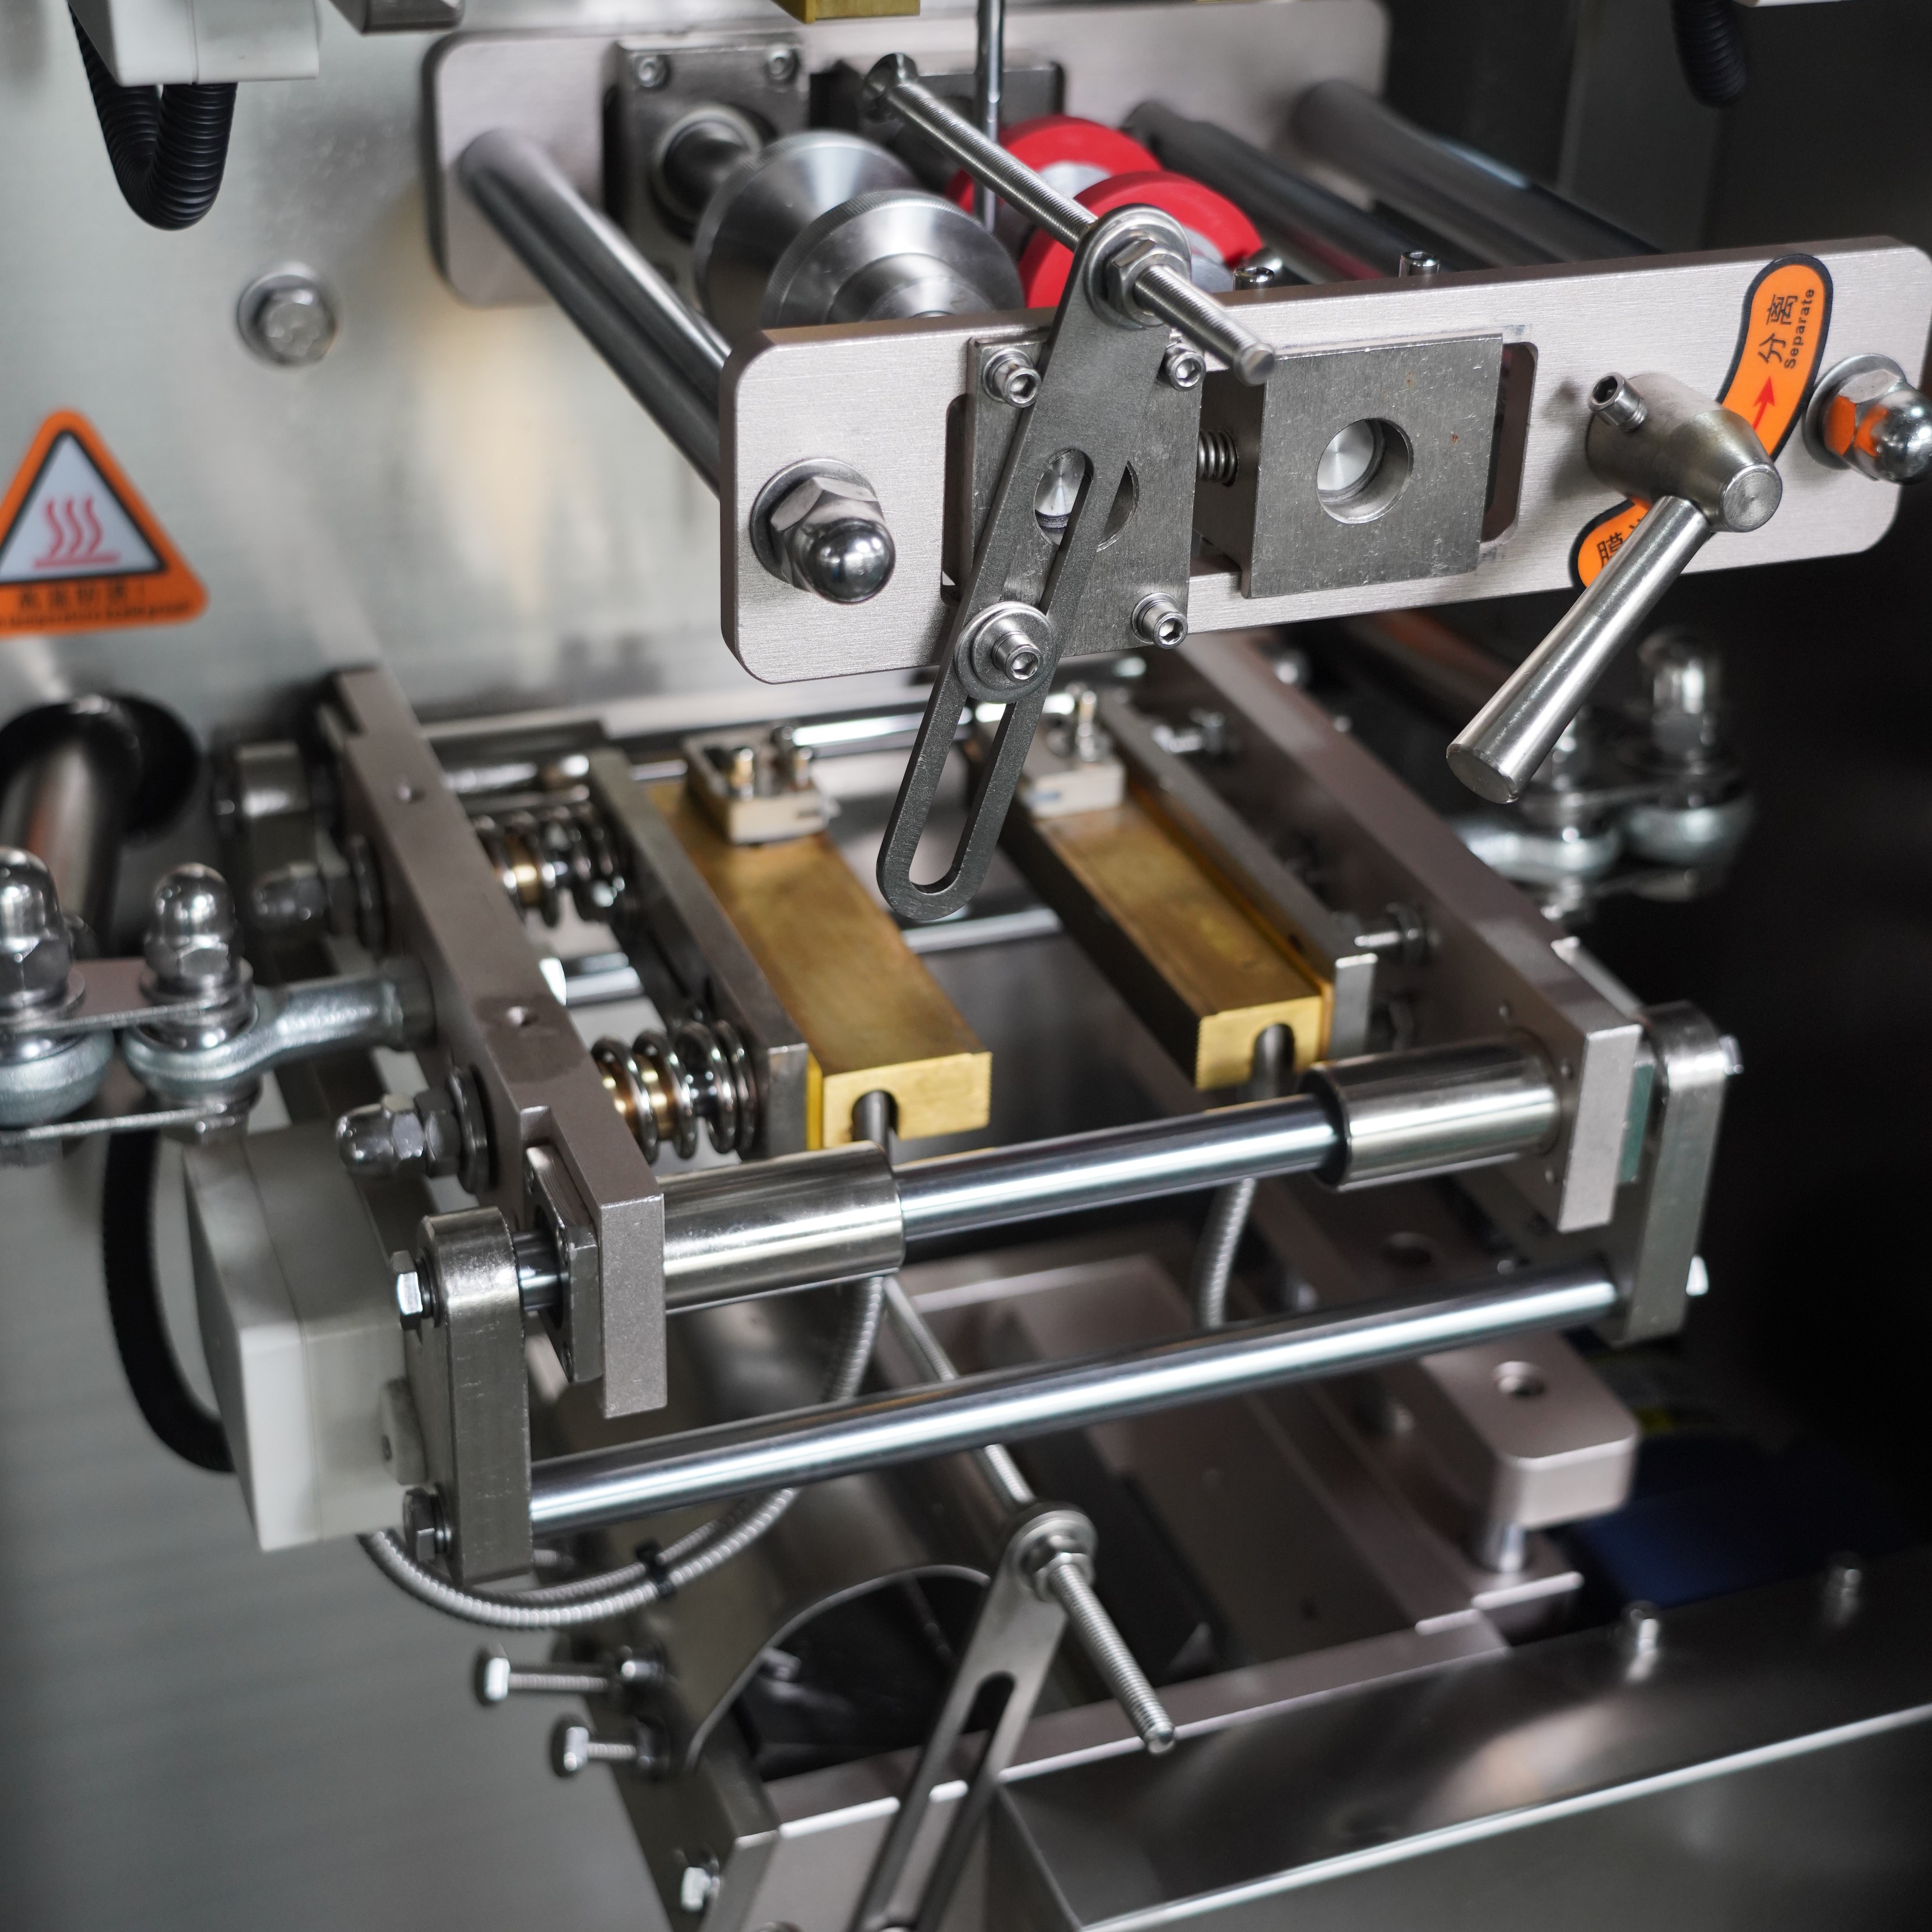
Ovládanie prachu pri zvislých strojoch na tvorbu, plnenie a uzatváranie vreciek nie je len prevádzkovou pohodlnosťou, ale kritickým požiadavkou na zachovanie dodržiavania predpisov, ochranu zdravia pracovníkov a zabezpečenie konzistentnej kvality výstupu. Keď sa prach usadí na povrchu fólie, v komorách na výrobok alebo na uzatváracích komponentoch, ohrozuje celistvosť uzáverov, zníži priehľadnosť obalov a môže spôsobiť odmietnutie výrobkov v neskorších etapách výrobného procesu. Tento sprievodca predstavuje praktické stratégie na zníženie prachu, ktoré sú špeciálne navrhnuté pre obsluhu zvislých strojov na tvorbu, plnenie a uzatváranie vreciek, ktorá sa snaží udržať maximálny výkon a normy čistoty.
Pochoptenie zdrojov prachu pri prevádzke zvislých strojov na tvorbu, plnenie a uzatváranie vreciek
Hlavné miesta vzniku prachu
Prach vzniká z viacerých zdrojov v prostredí zvislej formovacej, plniacej a zatváracej strojovej jednotky. Mechanizmus odvíjania fólie generuje trením spôsobený prach, keď sa materiál pohybuje cez vodidlá a body regulácie napätia. Výrobkové materiály, ako sú prášky, granuly alebo sušené zložky, vytvárajú vznášajúce sa častice pri vstupe do formovacej komory a pri pohybe cez plniacu zónu. Závesy na tesnenie zvislej formovacej, plniacej a zatváracej strojovej jednotky generujú teplo, ktoré môže spôsobiť odparenie určitých zvyškov výrobku a vytvoriť ďalšie častice. Procesy perforácie fólie, rezu a registrovania tiež prispievajú jemným odpadom, ktorý uniká do okolitého vzduchu a usadzuje sa na povrchoch stroja a obaloch výrobkov.
Environmentálne faktory ovplyvňujúce hromadenie prachu
Environmentálne podmienky výrazne ovplyvňujú množstvo prachu, ktorý sa usadzuje na zvislom stroji na formovanie, plnenie a uzatváranie vakuových vreciek a okolo neho. V prostrediach s nízkou vlhkosťou sa materiály výrobkov rýchlejšie vysušujú, čo ich robí viac náchylnými na oddeľovanie častíc. Vysoké okolité teploty zrýchľujú rozklad výrobkov a zvyšujú prúdenie vzduchu, ktoré prenáša prach po celej balickej linke. Nedostatočné vetranie okolo zvislého stroja na formovanie, plnenie a uzatváranie vakuových vreciek umožňuje prachovým oblakom stáť sa v blízkosti zariadenia, čím sa zvyšuje usadzovanie prachu na kritických komponentoch. Rýchlosť stroja a nastavenia hmotnosti plnenia tiež určujú intenzitu tvorby prachu počas každého výrobného cyklu, čo znamená, že prevádzka pri vyšších rýchlostiach je zásadne prachovejšia ako prevádzka pri nižších výstupných rýchlostiach.
Zavedenie systémov izolácie a filtrácie
Návrh ochranného obalu a stratégia vetrania
Účinné zníženie prachu začína izoláciou zvislého stroja na formovanie, plnenie a uzatváranie pomocou čiastočného alebo úplného obalu, ktorý smeruje prúd vzduchu preč od obsluhy a zóny výrobkov. Dobré návrhové riešenie obalu okolo zvislého stroja na formovanie, plnenie a uzatváranie zachytáva prach pri jeho zdroji pomocou negatívneho tlaku a smerovanej sály namiesto toho, aby sa častice voľne rozptyľovali po celom priestore prevádzky. Správne dimenzované odsávacie potrubia umiestnené v blízkosti plniacej komory, zóny uzatvárania a miest výstupu odpadového materiálu odvádzajú vzduch zaťažený prachom predtým, ako sa usadí. Obal zvislého stroja na formovanie, plnenie a uzatváranie by mal obsahovať odnímateľné alebo kĺbové prístupové panely pre údržbu a nastavenie, pričom počas bežnej prevádzky zachováva celistvosť uzatvorenia proti prachu. Vetracie systémy musia byť dimenzované tak, aby zodpovedali rýchlosti výroby a typu materiálu stroja, čím sa zabezpečí dostatočná rýchlosť vzduchu bez vzniku nadmerného hluku alebo poruchy výrobkov v rámci formovacej komory.
Filtrácia a riadenie kvality vzduchu
Inštalácia viacstupňového filtračného systému priamo pripojeného k ochrannému krytu zvislej formovacej, plniacej a zatváracej strojovej jednotky predstavuje kľúčovú investíciu do kontroly prachu. Primárne filtre zachytávajú veľké častice a zabraňujú upchávaniu potrubia, zatiaľ čo sekundárne vysokovýkonné filtre na zachytenie jemného prachu odstraňujú jemný prach, ktorý by inak znovu vstupoval do vzduchu v prevádzke. Filtračný systém zvislej formovacej, plniacej a zatváracej strojovej jednotky by mal obsahovať automatické čistiace mechanizmy alebo intervaly otresu, aby sa udržiaval stály prietok vzduchu a zabránilo sa nasýteniu filtrov. Pravidelné výmeny filtrov – zvyčajne každé dva až štyri týždne v závislosti od intenzity výroby a typu spracovávanej látky – zabezpečujú, že účinnosť zbierania prachu zostáva vyššia ako 95 %. Zachytený prach sa často dá znovu použiť vo výrobe, ak je látka potravinového alebo priemyselného štandardu, alebo ho možno bezpečne odstrániť v súlade s regulačnými pokynmi platnými pre kategóriu výrobkov vašej zvislej formovacej, plniacej a zatváracej strojovej jednotky.
Údržba strojov a prevádzkové postupy na zníženie prachu
Protokoly prevencie údržby
Pravidelná údržba zvislého stroja na formovanie, plnenie a zatáčanie priamo zníži tvorbu prachu v priebehu času. Pravidelné čistenie dráhy fólia, vrátane vodidlá valčekov, bodov regulácie napätia a senzorov registrácie, bráni hromadeniu sa zvyškov, ktoré by sa mohli počas prevádzky stať vzdušnými. Závesy na zatáčanie zvislého stroja na formovanie, plnenie a zatáčanie je potrebné kontrolovať každú smenu na prítomnosť uhlíkovej vrstvy alebo zvyškov výrobku, pretože povrchy poškodené teplom vytvárajú dodatočný prach prostredníctvom trenia a degradácie materiálu. Miesta na mazanie je nutné udržiavať v súlade so špecifikáciami výrobcu, pretože nedostatočne namazané komponenty generujú zvýšené množstvo prachu spôsobené trením, ktorý sa šíri po celom stroji. Opotrebované vodidlá fólia, natiahnuté remene a nesprávne zarovnané valčeky na zvislom stroji na formovanie, plnenie a zatáčanie je potrebné včas vymeniť, pretože tieto stavy výrazne zvyšujú tvorbu prachu v dôsledku nepravidelného pohybu materiálu a nadmerného kontaktu povrchov.
Prevádzkové úpravy a zlepšenia manipulácie s materiálom
Prevádzka vertikálneho stroja na formovanie, plnenie a zatáčanie pri optimálnych rýchlostných a hustotných nastaveniach priamo ovplyvňuje tvorbu prachu. Nadmerné rýchlosti spôsobujú turbulentný pohyb materiálu v formovacej komore a zvyšujú výron častíc z uzatváracieho priestoru, zatiaľ čo nižšie rýchlosti umožňujú usporiadanejší tok a usadenie materiálu. Vertikálny stroj na formovanie, plnenie a zatáčanie sa musí nakonfigurovať s vhodnými hmotnosťami plnenia pre váš konkrétny výrobok, pretože podplnenie alebo nadplnenie vedie k výlevu materiálu a nadmernej tvorbe prachu. Predsušenie alebo úprava vlhkosťou hromadného materiálu pred jeho naplnením do zásobníka vertikálneho stroja na formovanie, plnenie a zatáčanie zníži problémy s prilnavosťou a usadzovaním prachu spôsobené vlhkosťou. Kontajnery na skladovanie hotových balení sa musia umiestniť mimo výfukového priestoru stroja, aby sa zabránilo opätovnému znečisteniu uzatvorených výrobkov prachom po ich opustení výstupného priestoru vertikálneho stroja na formovanie, plnenie a zatáčanie.
Pokročilé technológie na kontrolu prachu a ich integrácia
Elektrostatická a ionizačná technológia RIEŠENIA
Niektoré moderné inštalácie zariadení na vertikálne formovanie, plnenie a uzatváranie používajú elektrostatickú technológiu na neutralizáciu častíc prachu a podporujú ich usadzovanie na určených povrchoch namiesto rozptyľovania do vzduchu. Ionizačné systémy umiestnené v blízkosti formovacej zóny zariadení na vertikálne formovanie, plnenie a uzatváranie pomáhajú znížiť elektrický náboj, ktorý umožňuje prachu zostať vznášajúcim sa vo vzduchu. Tieto technológie sú obzvlášť účinné pri aplikáciách jemného prášku, kde tradičné mechanické filtračné metódy samotné nemusia zachytiť všetky častice. Prevádzkovateľ zariadenia na vertikálne formovanie, plnenie a uzatváranie by mal overiť, či elektrostatické spracovanie neovplyvní certifikáty bezpečnosti výrobku ani nevytvorí nebezpečenstvo statickej elektriny v prostrediach s výbušným prachom, najmä v zariadeniach spracovávajúcich obilniny, múku alebo kovový prášok.
Automatizácia a monitorovanie v reálnom čase
Súčasné modely zvislých strojov na formovanie, plnenie a zatáčanie integrujú senzory na detekciu prachu a automatické upozornenia, ktoré oznámia obsluhe prekročenie bezpečných hraníc hromadenia prachu. Tieto monitorovacie systémy merajú koncentráciu prachu v okolí zvislého stroja na formovanie, plnenie a zatáčanie v reálnom čase a spúšťajú cykly čistenia alebo úpravy rýchlosti, aby sa minimalizovala ďalšia tvorba častíc. Digitálne zaznamenávanie meraní prachu pomáha manažérom prevádzky identifikovať trendy a naplánovať preventívnu údržbu pred výskytom významnej kontaminácie. Integrované ovládacie prvky zvislého stroja na formovanie, plnenie a zatáčanie môžu automaticky upraviť silu výsávača, frekvenciu čistenia filtra a rýchlosť vetrania uzavretého priestoru na základe zistených úrovní prachu, čím optimalizujú kontrolu prachu aj spotrebu energie počas celej produkčnej zmeny.
Často kladené otázky
Čo spôsobuje nadmerné množstvo prachu na zvislom stroji na formovanie, plnenie a zatáčanie?
Nadmerný prach na zvislom stroji na formovanie, plnenie a zatáčanie sa zvyčajne vyskytuje v dôsledku nedostatočnej kontroly vlhkosti výrobku, opotrebovaných mechanických súčiastok, ktoré spôsobujú zvýšené trenie, nedostatočnej ventilácie okolo stroja alebo materiálu, ktorý je príliš jemný alebo suchý pre konkrétny dizajn zvislého stroja na formovanie, plnenie a zatáčanie. Zlá stav závesov na tesnenie, nesprávne zarovnané dráhy fólia a prevádzka vysokou rýchlosťou bez primeranej ochrany všetky zrýchľujú tvorbu prachu. Najúčinnejšie dlhodobé výsledky zníženia prachu sa dosahujú odstránením základnej príčiny prostredníctvom predspracovania materiálu, údržby a zlepšení obalu stroja.
Ako často je potrebné vykonávať údržbu filtračných systémov na zvislom stroji na formovanie, plnenie a zatáčanie?
Filtračné systémy pre zvislú výplňovo-zatváraciu strojovú jednotku sa musia kontrolovať denne a čistiť automaticky alebo manuálne každé dva až štyri týždne, v závislosti od objemu výroby a typu materiálu. Filtračné prvky typu HEPA (high-efficiency particulate air) sa zvyčajne vymenia každé štyri až osem týždňov, aby sa udržala účinnosť zachytávania nad 95 percent. Presný servisný harmonogram sa musí riadiť špecifickými pokynmi výrobcu zvislej výplňovo-zatváracej strojovej jednotky a údajmi z monitorovania kvality vzduchu vo vašom zariadení; pri suchých práškoch je potrebný častejší servis a pri stabilných zrnitých výrobkoch menej častý servis.
Môžu úpravy na kontrolu prachu zvýšiť účinnosť zvislej výplňovo-zatváracej strojovej jednotky?
Áno, úpravy na kontrolu prachu často zvyšujú účinnosť zvislých strojov na tvorbu formy, plnenie a uzatváranie tým, že znížia kontamináciu výrobkov, odstránia zlyhania uzáverov spôsobené interferenciou prachu a predĺžia životnosť zariadenia. Správne udržiavaný zvislý stroj na tvorbu formy, plnenie a uzatváranie s účinným uzavretím proti prachu zažíva menej výpadkov kvôli čisteniu, nižšie miery opätovného spracovania kontaminovaných balení a znížené opotrebovanie mechanických komponentov. Počiatočná investícia do systémov uzavretia a filtrácie sa zvyčajne vráti do dvanástich až osemnástich mesiacov prostredníctvom zlepšenej kvality balenia a znížených nákladov na údržbu zvislého stroja na tvorbu formy, plnenie a uzatváranie.

 EN








