 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/26

Nakupljanje prahu je ena najtrdovratnejših izzivov, s katerimi se operaterji soočajo pri obratovanju navpičnega stroja za oblikovanje, polnjenje in zapiranje v proizvodnih okoljih. stroj za navpično oblikovanje, polnjenje in zapiranje ustvarja embalažo z neprekinjenim avtomatiziranim postopkom oblikovanja, polnjenja in zapiranja fleksibilne folije, vendar trenje, rokovanje z materiali ter mehansko gibanje, ki so značilna za ta postopek, povzročajo pomembno količino delcev. Razumevanje načinov za zmanjšanje prahu pri navpičnem stroju za oblikovanje, polnjenje in zapiranje neposredno vpliva na kakovost izdelka, življenjsko dobo opreme ter varnostna merila na delovnem mestu v podjetjih za pakiranje hrane, farmacevtskih izdelkov in industrijskih izdelkov.
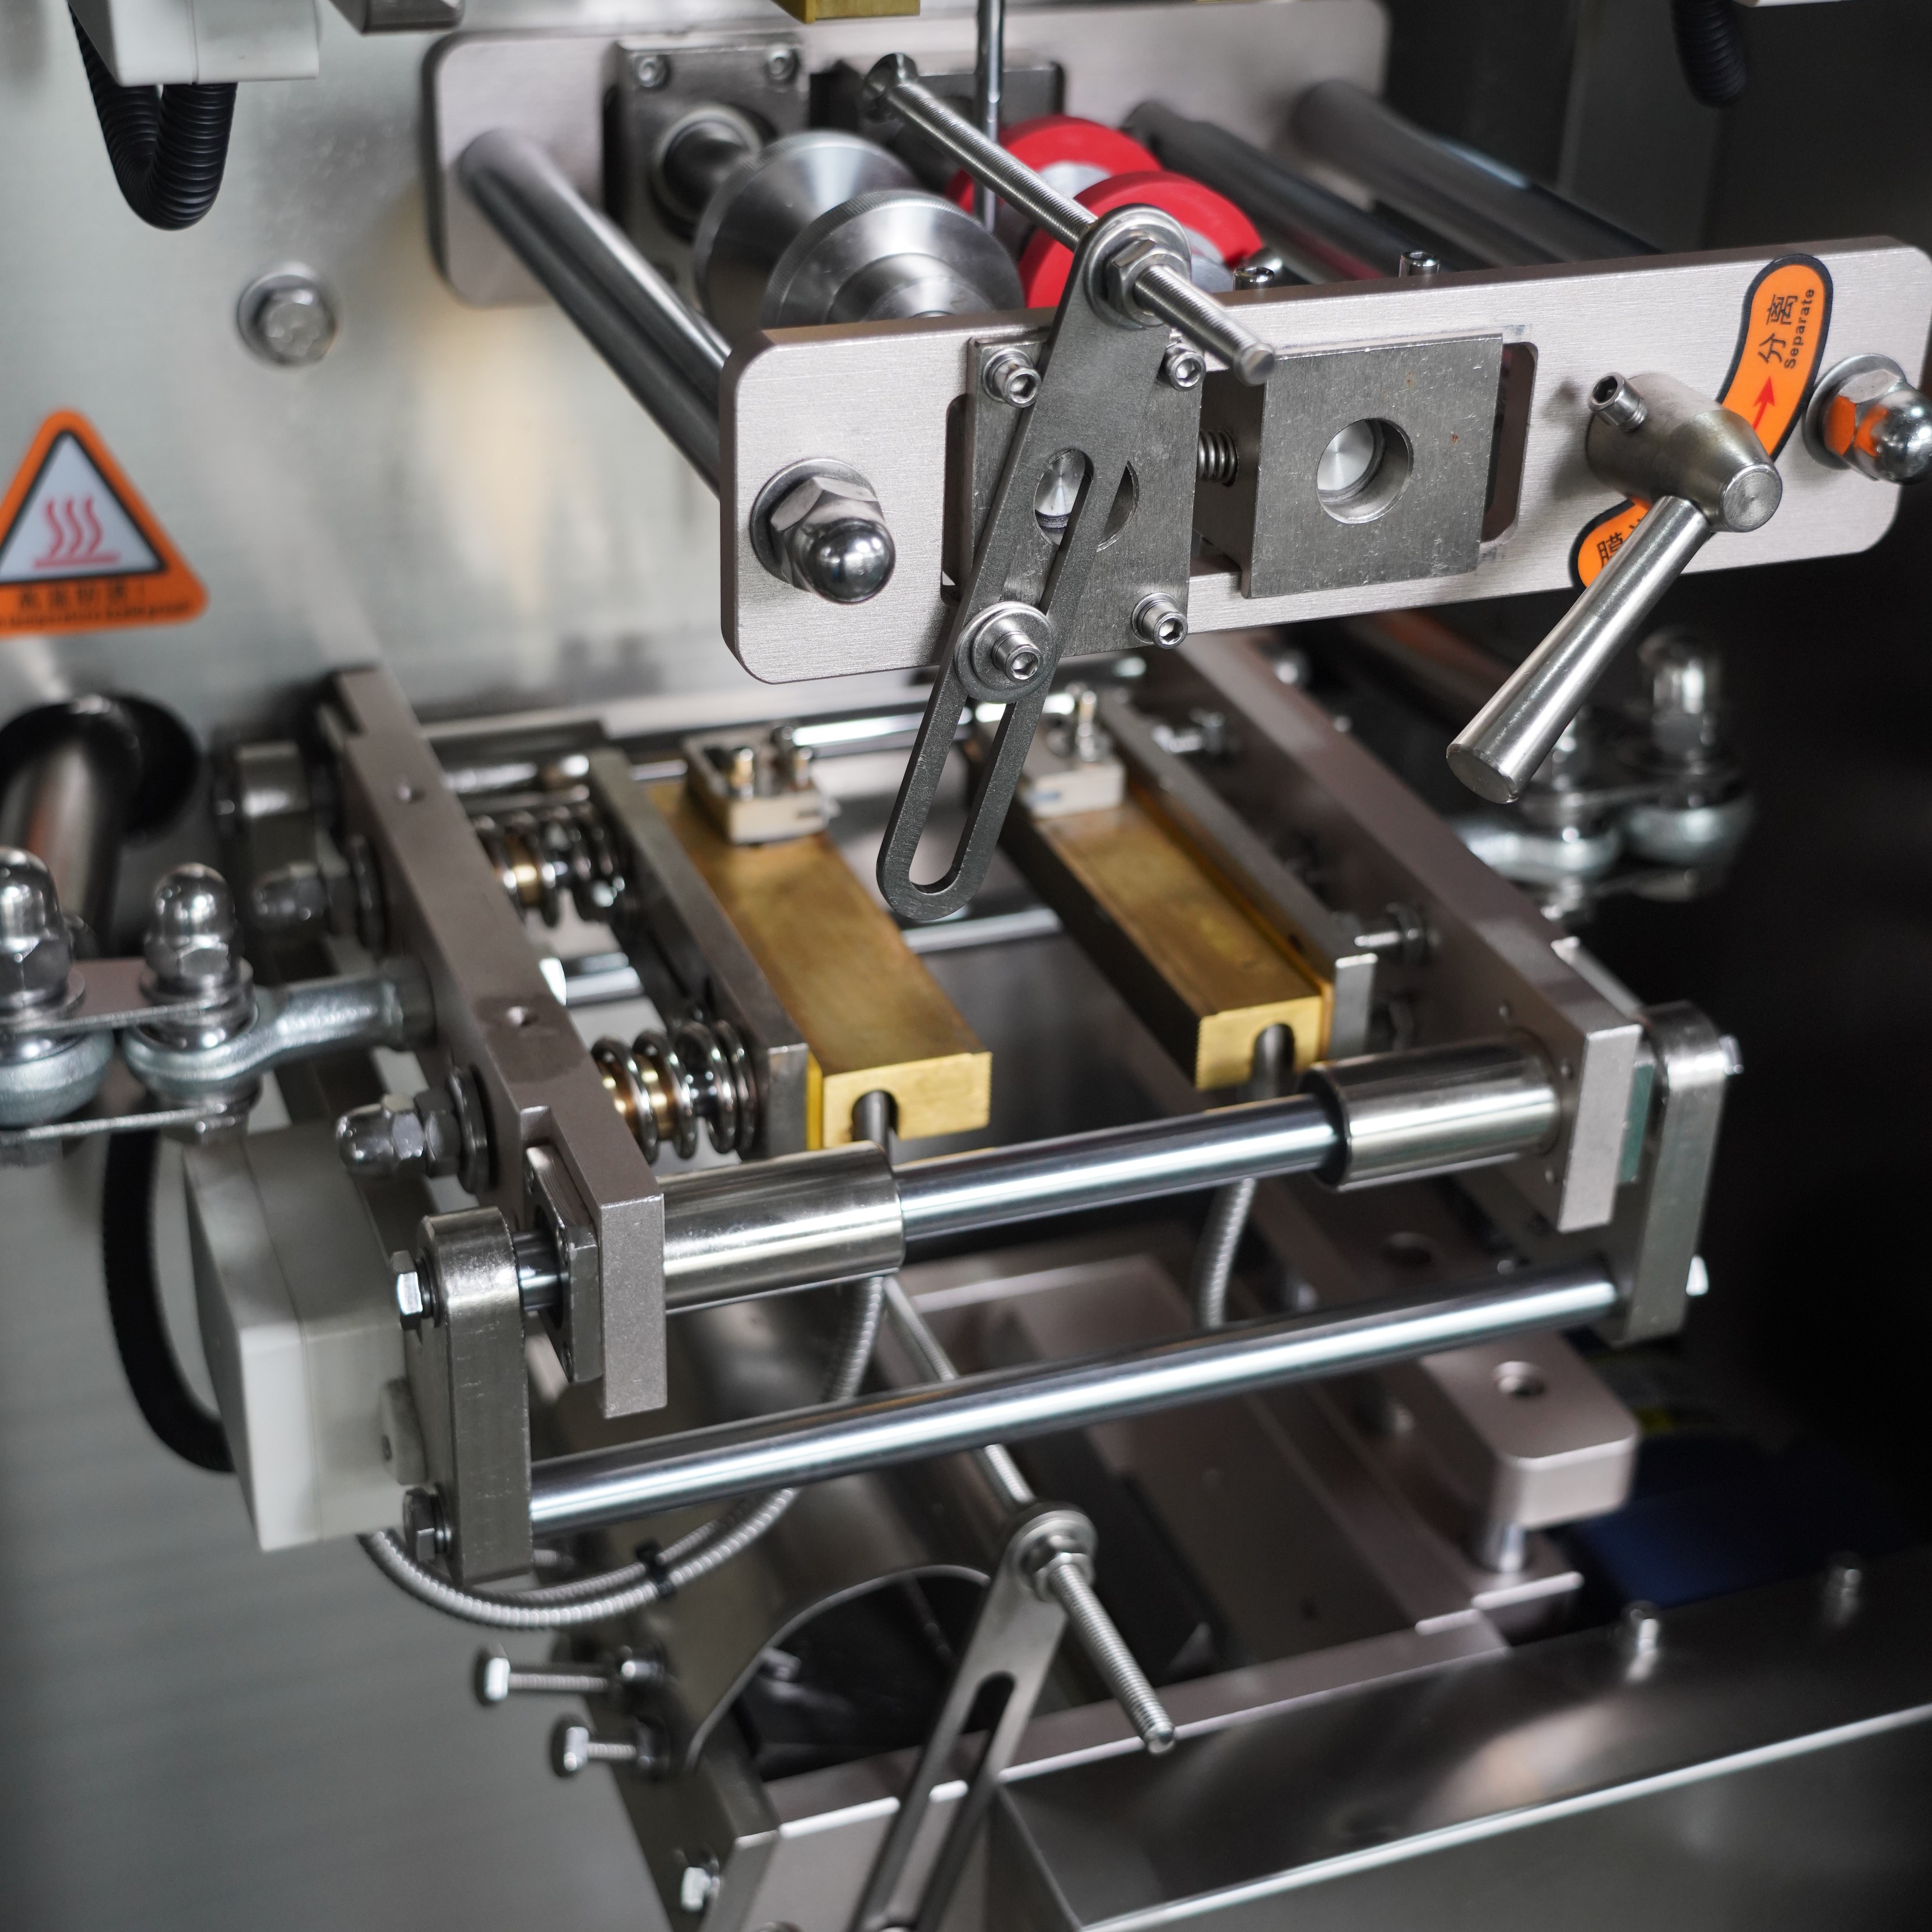
Kontrola prahu na navpični napravi za oblikovanje, polnjenje in zapiranje ni le operativna udobnost, temveč ključna zahteva za ohranjanje skladnosti z regulativami, zaščito zdravja delavcev ter zagotavljanje dosledne kakovosti izdelkov. Ko se prah usede na površine folije, v komore za izdelke ali na sestavne dele za zapiranje, ogroža celovitost zaprtja, zmanjšuje prosojnost embalaže in lahko povzroči zavrnitev izdelkov v nadaljnjih fazah proizvodnje. Ta priročnik raziskuje učinkovite strategije zmanjševanja prahu, ki so posebej zasnovane za operaterje navpičnih naprav za oblikovanje, polnjenje in zapiranje, ki želijo ohraniti najvišjo zmogljivost in standarde čistoče.
Prašna snov izvira iz več virov v okolju navpične naprave za oblikovanje, polnjenje in zapiranje. Mehanični sistem razvijanja folije ustvarja trenje praška, ko se material premika prek vodilnih valjčkov in točk za nadzor napetosti. Materiali izdelkov, kot so praški, zrnati materiali ali sušeni sestavni deli, ustvarjajo zračne delce, ko vstopajo v oblikovalno komoro in se premikajo skozi polnilno cono. Zapiralne klešče navpične naprave za oblikovanje, polnjenje in zapiranje ustvarjajo toploto, ki lahko povzroči izhlapevanje določenih ostankov izdelkov in nastanek dodatne delcev. Tudi perforacija, rezanje in registracija folije prispeva k nastanku drobnega odpadka, ki uide v okoliški zrak ter se usede na površinah naprave in embalaži izdelkov.
Okoljski pogoji pomembno vplivajo na količino prahu, ki se nabira na navpični napravi za oblikovanje, polnjenje in zapiranje ter okoli nje. V okoljih z nizko vlažnostjo se materiali izdelka hitreje izsušijo in postanejo bolj podvrženi odluščevanju delcev. Visoke ambientne temperature pospešujejo razgradnjo izdelka in povečujejo zračne tokove, ki prenašajo prah po celotni liniji za pakiranje. Nezadostna prezračevanje okoli navpične naprave za oblikovanje, polnjenje in zapiranje omogoča, da se oblaki prahu zastojijo v bližini opreme, kar poveča usedlini na kritičnih komponentah. Hitrost naprave in nastavitve teže polnila prav tako določata intenzivnost nastajanja prahu med vsakim ciklusom proizvodnje, zato so delovanja s višjo hitrostjo po naravi prahnejša kot obratovanja z nižjo zmogljivostjo.
Učinkovito zmanjševanje prahu se začne z izolacijo stroja za navpično oblikovanje, polnjenje in zapiranje s posameznimi ali popolnimi ohišji, ki usmerjajo pretok zraka stran od operaterjev in območij izdelkov. Dobro zasnovano ohišje okoli stroja za navpično oblikovanje, polnjenje in zapiranje zajame prah na izviru z negativnim tlakom in usmerjeno sesalno močjo namesto, da bi se delci prosto razpršili po obratu. Pritlični sesalni kanali ustrezne velikosti, postavljeni blizu komore za polnjenje, območja zapiranja in točk izločanja odpadnega materiala, odvajajo zrak, obremenjen z praškom, preden se lahko usede. Ohišje stroja za navpično oblikovanje, polnjenje in zapiranje mora vključevati odstranljive ali povezane z nihaji dostopne plošče za vzdrževanje in nastavitev, hkrati pa ohranjati celovitost zadrževanja prahu med običajnim obratovanjem. Vzdušne napeljave morajo biti dimenzionirane tako, da ustrezajo hitrosti proizvodnje in vrsti materiala stroja, pri čemer zagotavljajo zadostno hitrost zraka brez povzročanja motnje zaradi hrupa ali motnje izdelka znotraj oblikovalne komore.
Namestitev večstopenjskega sistema za filtracijo, neposredno povezanega z ohišjem stroja za navpično oblikovanje, polnjenje in zapiranje, predstavlja ključno naložbo za nadzor prahu. Primarni filtri ujamejo večje delce in preprečujejo zamašitev kanalov, medtem ko sekundarni filtri za visoko učinkovito filtracijo zraka odstranijo drobni prah, ki bi sicer ponovno vstopil v zrak v obratu. Sistem za filtracijo stroja za navpično oblikovanje, polnjenje in zapiranje naj vključuje avtomatizirane mehanizme za čiščenje ali redne vibracijske cikle, da se ohrani stalna pretok zraka in prepreči prekomerno zasičenje filtrov. Redni načrti za zamenjavo filtrov – običajno vsakih dve do štiri tedne, odvisno od intenzivnosti proizvodnje in vrste materiala – zagotavljajo, da učinkovitost zbiranja prahu ostane nad 95 odstotki. Ujeti prah se pogosto lahko ponovno uporabi v proizvodnji, če je material primeren za uporabo v hrani ali industrijsko odobren, ali pa se varno odstrani v skladu z regulativnimi smernicami, ki veljajo za kategorijo izdelkov vašega stroja za navpično oblikovanje, polnjenje in zapiranje.
Redno vzdrževanje navpičnega stroja za oblikovanje, polnjenje in zapiranje neposredno zmanjšuje nastajanje prahu s časom. Redno čiščenje poti folije, vključno z vodilnimi valji, točkami nadzora napetosti in senzorji za poravnavo, preprečuje, da bi se nabrana ostanka med obratovanjem sprostili v zrak. Zapiralne kljune navpičnega stroja za oblikovanje, polnjenje in zapiranje je treba pregledati vsako izmeno zaradi nabiranja ogljika ali ostankov iz proizvoda, saj površine, poškodovane zaradi toplote, ustvarjajo dodatni prah prek trenja in razgradnje materiala. Točke za mazanje je treba vzdrževati v skladu z navodili proizvajalca, saj komponente z nedostatnim mazanjem povzročajo povečano trenje in s tem nastajanje prahu, ki se širi po celotnem stroju. Izrabljene vodilne naprave za folijo, raztegnjene trakove in napačno poravnane valje na navpičnem stroju za oblikovanje, polnjenje in zapiranje je treba takoj zamenjati, saj ti pogoji znatno povečajo nastajanje prahu zaradi nepravilnega premikanja materiala in prekomernega stika površin.
Delovanje stroja za navpično oblikovanje, polnjenje in zapiranje pri optimalni hitrosti in nastavitvah gostote polnjenja neposredno vpliva na nastajanje praška. Previsoke hitrosti povzročajo turbulenco materiala znotraj oblikovalne komore in povečajo izmet delcev iz območja zapiranja, medtem ko nižje hitrosti omogočajo urejenejši pretok materiala in njegovo usedanje. Stroj za navpično oblikovanje, polnjenje in zapiranje je treba nastaviti na ustrezne teže polnjenja za vaš specifičen izdelek, saj pomanjkljivo ali prekomerno polnjenje povzroča razsipanje materiala in prekomerno nastajanje praška. Predsušenje ali kondicioniranje vlage v masovnem materialu pred nalaganjem v posodo stroja za navpično oblikovanje, polnjenje in zapiranje zmanjša težave s prilepanjem in usedanjem praška zaradi vlage. Shranjevalne posode za končane embalaže je treba postaviti stran od izpušnega območja stroja, da se prepreči ponovno onesnaževanje zaprtih izdelkov z praškom po tem, ko zapustijo izhodno območje stroja za navpično oblikovanje, polnjenje in zapiranje.
Nekatere sodobne namestitve navpičnih naprav za oblikovanje, polnjenje in zapiranje vsebujejo elektrostatično tehnologijo, s katero se nevtralizirajo delci prahu in jih spodbudi, da se zbirajo na določenih površinah namesto, da se razpršijo v zrak. Ionizacijski sistemi, nameščeni v bližini oblikovalne cone navpične naprave za oblikovanje, polnjenje in zapiranje, zmanjšujejo naboj, ki omogoča, da ostane prah v zraku. Te tehnologije delujejo posebno učinkovito pri aplikacijah z drobnim praškom, kjer tradicionalna mehanska filtracija sama po sebi morda ne zajame vseh delcev. Operator navpične naprave za oblikovanje, polnjenje in zapiranje mora preveriti, ali elektrostatične obravnave ne ovirajo potrdil varnosti izdelkov ali ne ustvarjajo nevarnosti statične elektrike v okoljih z eksplozivnim prahom, še posebej v zmagovalnih, mlinarskih ali kovinskih praškovnih obratih.
Sodobni modeli navpičnih naprav za oblikovanje, polnjenje in zapiranje vsebujejo senzorje za prašek in samodejna opozorila, ki operaterjem sporočijo, ko se količina nabranega praška prekorači varne meje. Ti nadzorni sistemi v realnem času merijo koncentracijo praška okoli navpične naprave za oblikovanje, polnjenje in zapiranje ter sprožijo cikle čiščenja ali prilagoditve hitrosti, da se zmanjša nadaljnja nastajanje delcev. Digitalno beleženje meritev praška pomaga upraviteljem obrata ugotoviti trende in načrtovati preventivno vzdrževanje, preden pride do pomembnejše kontaminacije. Vgrajeni nadzorni sistemi navpične naprave za oblikovanje, polnjenje in zapiranje lahko samodejno prilagodijo jakost vakuuma, pogostost čiščenja filtrov in hitrost prezračevanja ohišja glede na zaznano raven praška, s čimer optimizirajo tako nadzor praška kot tudi porabo energije med celotnim proizvodnim izmenom.
Prekomerna količina prahu na napravi za navpično oblikovanje, polnjenje in zapiranje običajno izvira iz nezadostnega nadzora vlage izdelka, obrabljenih mehanskih komponent, ki povzročajo povečano trenje, nezadostne prezračitve okoli naprave ali materiala, ki je prefin ali predsušen za določeno konstrukcijo naprave za navpično oblikovanje, polnjenje in zapiranje. Slabo stanje tesnilnih čeljusti, napačno poravnane poti folije ter delovanje na visoki hitrosti brez ustrezne omejitve vseh pospešujejo nastajanje prahu. Najučinkovitejši dolgoročni rezultati zmanjšanja prahu se dosežejo z odpravo osnovnega vzroka prek predobdelave materiala, vzdrževanja in izboljšav ohišja.
Filtracijski sistemi za napravo za navpično oblikovanje, polnjenje in zapiranje embalaže je treba pregledovati vsakodnevno ter avtomatsko ali ročno čistiti vsakih dve do štiri tedne, odvisno od prostornine proizvodnje in vrste materiala. Filtri za zrak z visoko učinkovitostjo za delce običajno zahtevajo zamenjavo vsakih štirih do osem tednov, da se ohrani učinkovitost lovljenja nad petindevetdeset odstotkov. Točen grafik servisnih ukrepov naj določajo posebna navodila proizvajalca naprave za navpično oblikovanje, polnjenje in zapiranje embalaže ter podatki vaše obrati o kakovosti zraka; za suhe praške je potreben pogostejši servis, za stabilne zrnate izdelke pa redkejši.
Da, spremembe za nadzor prahu pogosto izboljšajo učinkovitost navpičnih naprav za oblikovanje, polnjenje in zapiranje, saj zmanjšujejo kontaminacijo izdelka, odpravljajo odpovedi zapiranja zaradi motenj s prahom ter podaljšujejo življenjsko dobo opreme. Pravilno vzdrževana navpična naprava za oblikovanje, polnjenje in zapiranje z učinkovitim zadrževanjem prahu zahteva manj ustavitev za čiščenje, zmanjša delež ponovnega obdelovanja onesnaženih embalaž in zmanjša obrabo mehanskih komponent. Začetna naložba v sisteme ohišij in filtracije se običajno povrne v 12 do 18 mesecih zaradi izboljšane kakovosti embalaže in znižanih stroškov vzdrževanja navpične naprave za oblikovanje, polnjenje in zapiranje.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

