 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/26

Gromadzenie się pyłu to jedno z najtrwalszych wyzwań, z jakimi borykają się operatorzy podczas eksploatacji maszyny do pionowego formowania, napełniania i zamykania opakowań (VFFS) w środowiskach produkcyjnych. A maszyna do pionowego formowania, wypełniania i hermetyzacji tworzy opakowania poprzez ciągły, zautomatyzowany proces formowania, napełniania i zamykania elastycznej folii, jednak tarcie, obsługa materiałów oraz ruchy mechaniczne charakterystyczne dla tej operacji generują znaczne ilości materii cząstkowej. Zrozumienie metod redukcji pyłu w maszynach do pionowego formowania, napełniania i zamykania opakowań (VFFS) ma bezpośredni wpływ na jakość produktu, trwałość sprzętu oraz standardy bezpieczeństwa w miejscu pracy w sektorach opakowań żywnościowych, farmaceutycznych i przemysłowych.
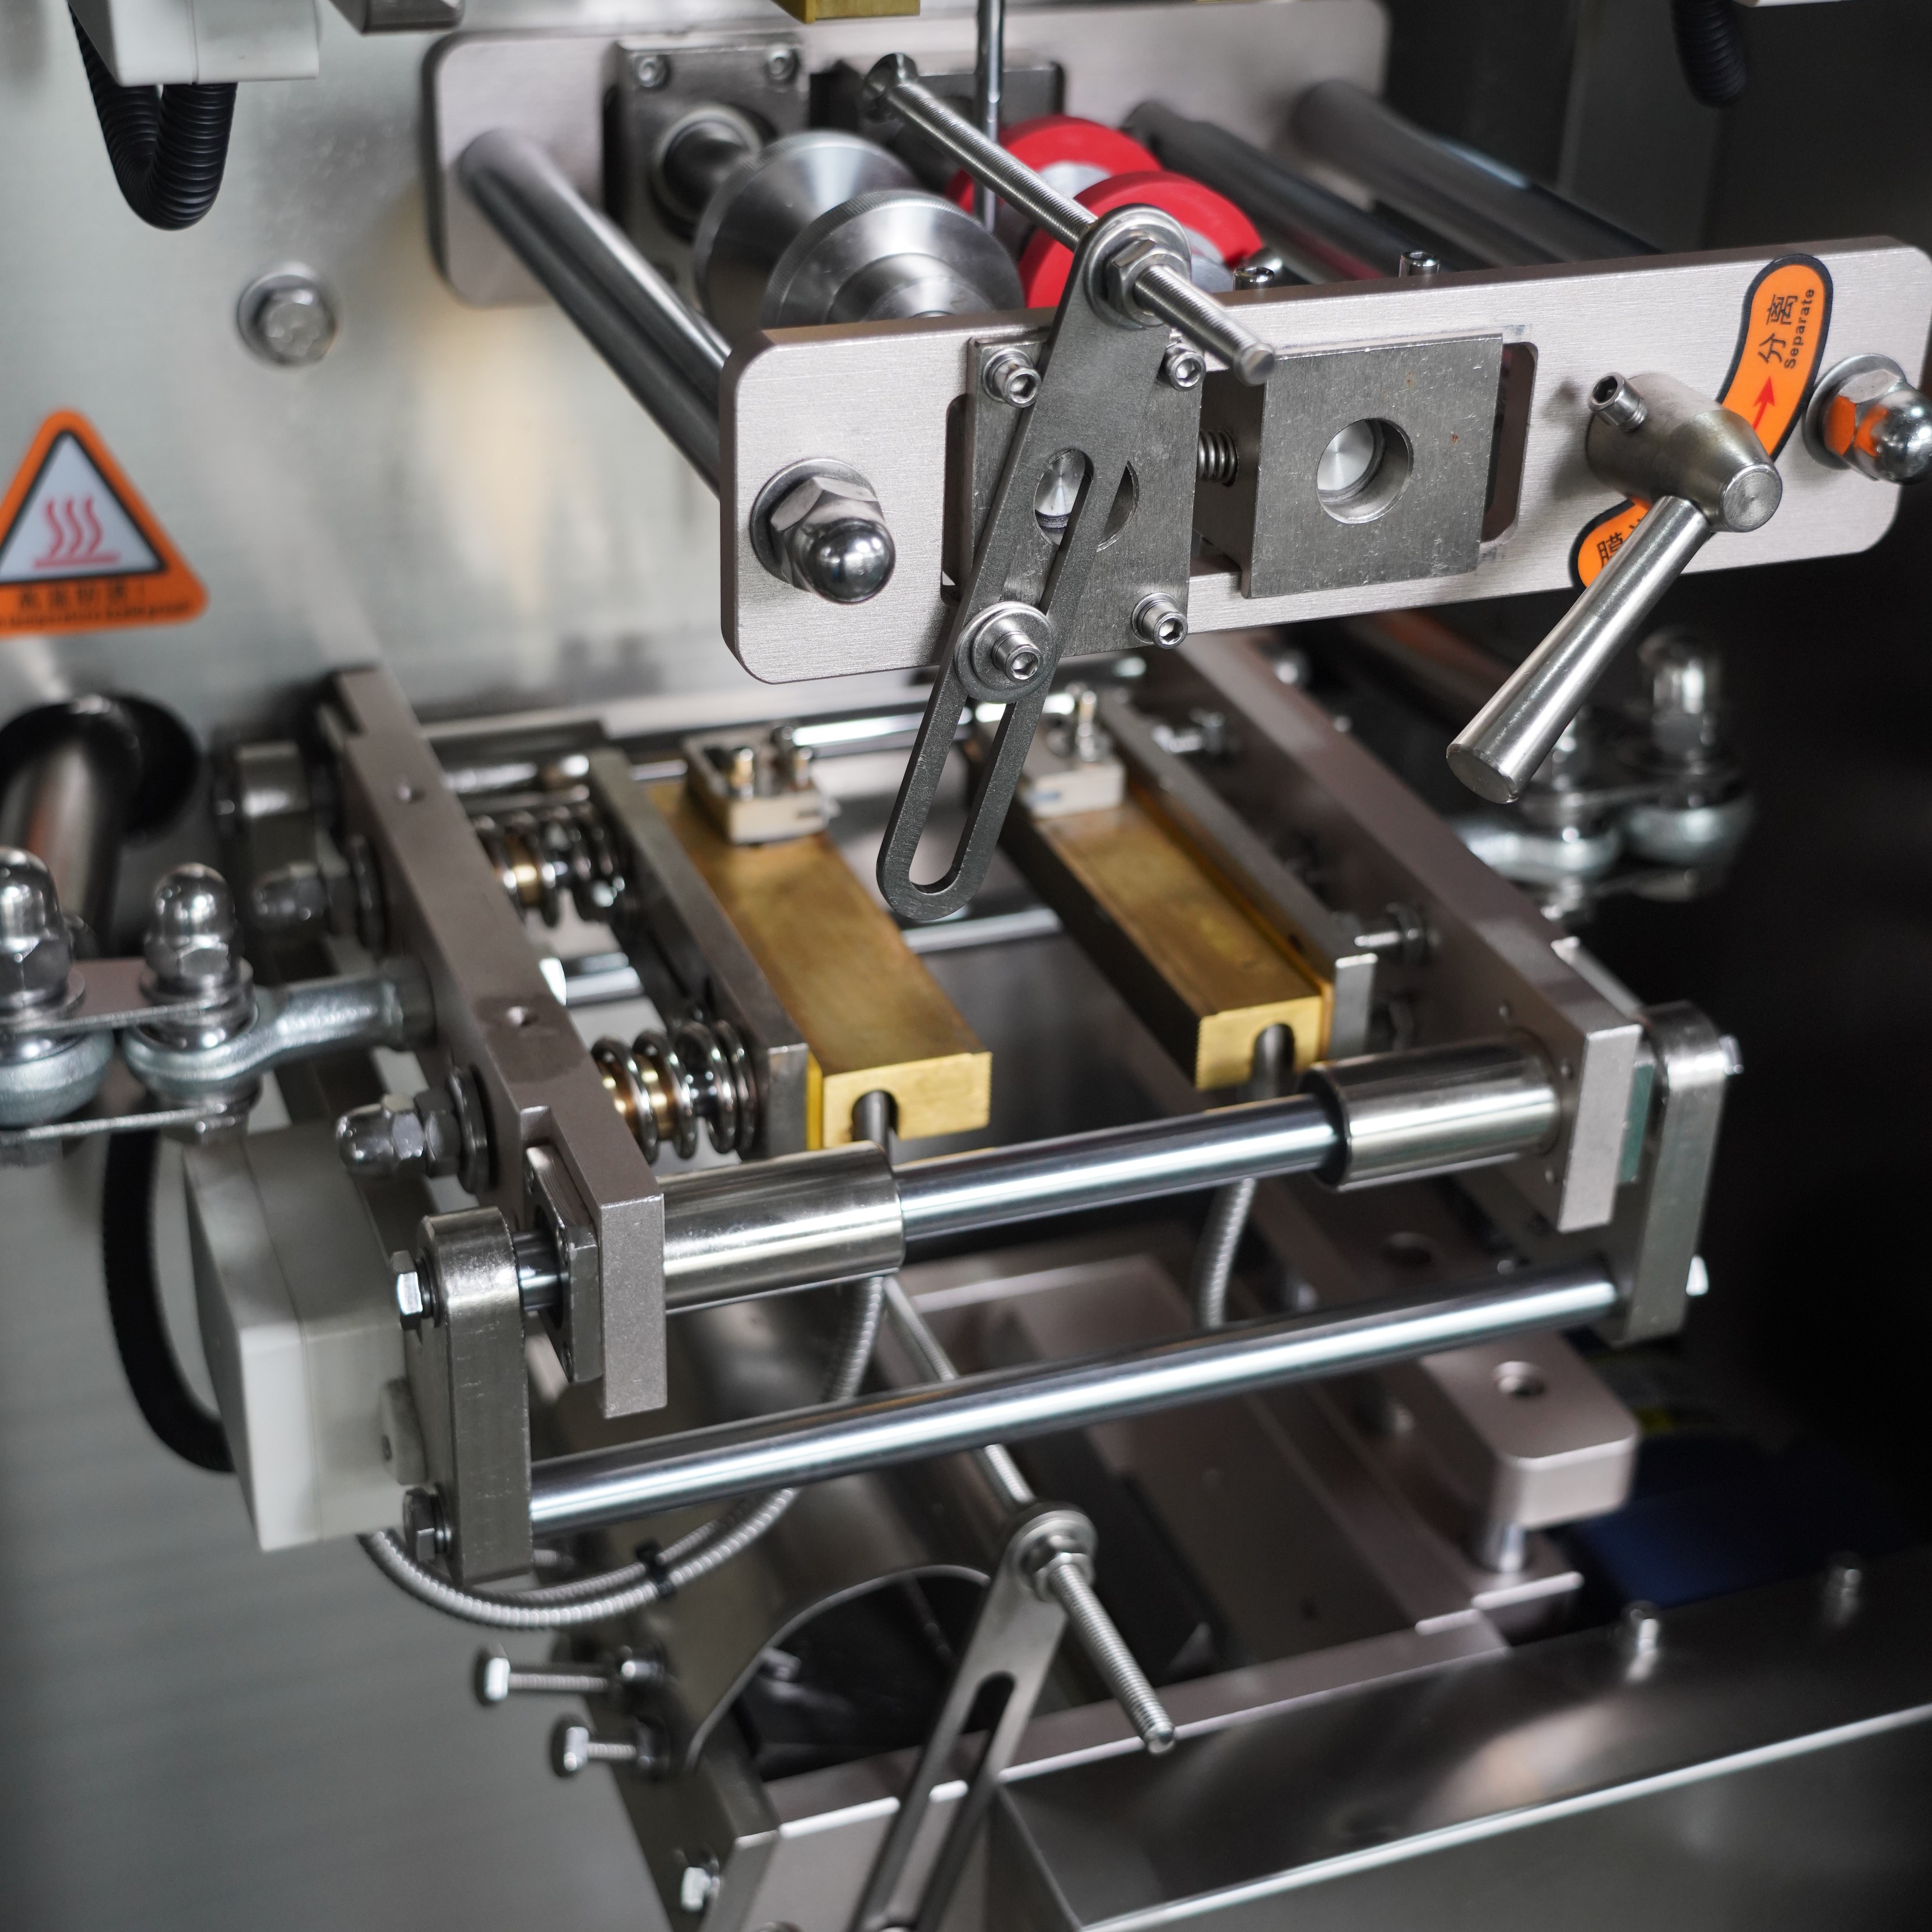
Kontrola pyłu na maszynie do pionowego formowania, napełniania i zamykania nie jest jedynie udogodnieniem operacyjnym, lecz kluczowym wymogiem zapewnienia zgodności z przepisami, ochrony zdrowia pracowników oraz utrzymania spójnej jakości wyrobu. Gdy pył osadza się na powierzchniach folii, w komorach produktu lub na elementach zamykających, narusza integralność złączy, zmniejsza przejrzystość opakowań i może prowadzić do odrzucenia produktów w dalszych etapach procesu. Niniejszy przewodnik przedstawia praktyczne strategie redukcji pyłu, specjalnie opracowane dla operatorów maszyn do pionowego formowania, napełniania i zamykania, którzy chcą utrzymać najwyższą wydajność oraz standardy czystości.
Pył pochodzi z wielu źródeł w środowisku maszyny do pionowego formowania, napełniania i zamykania. Mechanizm odwijania folii generuje pył tarcia, gdy materiał przesuwa się po wałkach prowadzących i punktach regulacji napięcia. Materiały produkcyjne, takie jak proszki, granulki lub suszone składniki, tworzą cząstki unoszące się w powietrzu podczas wprowadzania do komory formującej i przemieszczania się przez strefę napełniania. Żądła zamykające maszyny do pionowego formowania, napełniania i zamykania generują ciepło, które może spowodować lotność niektórych pozostałości produktu i utworzenie dodatkowej materii cząstkowej. Przebijanie, cięcie i rejestracja folii również generują drobny pył, który uwalnia się do otaczającego powietrza i osadza się na powierzchniach maszyny oraz opakowaniach produktów.
Warunki środowiskowe znacząco wpływają na ilość pyłu osadzającego się na maszynie do pionowego formowania, napełniania i zamykania oraz w jej otoczeniu. W środowiskach o niskiej wilgotności materiały produkcyjne schną szybciej, co czyni je bardziej podatnymi na odpadanie cząstek. Wysokie temperatury otoczenia przyspieszają rozkład produktów oraz zwiększają prądy powietrza przenoszące pył wzdłuż całej linii pakującej. Niewystarczająca wentylacja wokół maszyny do pionowego formowania, napełniania i zamykania powoduje utrzymywanie się chmur pyłu w pobliżu urządzenia, co zwiększa osadzanie się pyłu na kluczowych komponentach. Prędkość pracy maszyny oraz ustawienia masy napełnienia również decydują o intensywności generowania pyłu w trakcie każdego cyklu produkcyjnego, przez co działania prowadzone z wyższą prędkością są z natury bardziej pylistymi niż te wykonywane przy niższych parametrach przepustowości.
Skuteczne zmniejszanie ilości pyłu zaczyna się od izolowania maszyny do pionowego formowania, napełniania i zamykania za pomocą częściowego lub pełnego obudowania, które kieruje przepływ powietrza z dala od obszarów pracy operatorów i produktów. Dobrze zaprojektowana obudowa wokół maszyny do pionowego formowania, napełniania i zamykania chwyta pył w miejscu jego powstawania przy użyciu ciśnienia ujemnego i skierowanego ssania, zamiast pozwalania cząstkom swobodnie rozpraszać się po całym obiekcie. Prawidłowo dobrana wielkość kanałów odprowadzających, umieszczonych w pobliżu komory napełniania, strefy zamykania oraz punktów odprowadzania odpadów, usuwa powietrze zawierające pył jeszcze przed jego osiadaniem. Obudowa maszyny do pionowego formowania, napełniania i zamykania powinna zawierać panel dostępu odkręcany lub zawiasowy, umożliwiający konserwację i regulację, przy jednoczesnym zachowaniu integralności zabezpieczenia przed pyłem podczas normalnej pracy. Systemy wentylacji muszą być dobrano tak, aby odpowiadały prędkości produkcji maszyny oraz rodzajowi materiału, zapewniając odpowiednią prędkość przepływu powietrza bez wywoływania zakłóceń akustycznych ani zaburzeń w obszarze formowania.
Zainstalowanie wielostopniowego systemu filtracji bezpośrednio połączonego z obudową pionowej maszyny do formowania, napełniania i zamykania to kluczowe inwestycje w zakresie kontroli pyłu. Filtry pierwszego stopnia pozwalają na usunięcie dużych cząstek i zapobiegają zatykaniu kanałów wentylacyjnych, podczas gdy filtry wtórne o wysokiej skuteczności usuwają drobny pył, który w przeciwnym razie powracałby do powietrza w pomieszczeniu. System filtracji pionowej maszyny do formowania, napełniania i zamykania powinien zawierać zautomatyzowane mechanizmy czyszczenia lub cykliczne wstrząsanie w celu utrzymania stałego przepływu powietrza i zapobiegania nasyceniu się filtrów. Regularne wymiany filtrów – zwykle co dwa do czterech tygodni, w zależności od intensywności produkcji oraz rodzaju materiału – zapewniają, że skuteczność zbierania pyłu pozostaje powyżej 95 procent. Zebrany pył można często ponownie wykorzystać w procesie produkcyjnym, jeśli materiał ma zatwierdzenie do zastosowań spożywczych lub przemysłowych, lub bezpiecznie usunąć zgodnie z obowiązującymi wytycznymi regulacyjnymi dotyczącymi kategorii produktu obsługiwanej przez pionową maszynę do formowania, napełniania i zamykania.
Regularna konserwacja maszyny do pionowego formowania, napełniania i zgrzewania bezpośrednio ogranicza generowanie pyłu w czasie. Regularne czyszczenie ścieżki folii, w tym wałków prowadzących, punktów regulacji napięcia oraz czujników rejestracji, zapobiega rozpraszaniu się nagromadzonego osadu w trakcie pracy. Zgrzewacze maszyny do pionowego formowania, napełniania i zgrzewania należy sprawdzać co zmianę pod kątem osadu węgla lub resztek produktu, ponieważ uszkodzone przez ciepło powierzchnie generują dodatkowy pył poprzez tarcie i degradację materiału. Punkty smarowania należy utrzymywać zgodnie ze specyfikacjami producenta, ponieważ niedosmarowane elementy generują zwiększoną ilość pyłu tarcia, który rozprasza się po całej maszynie. Zużyte prowadnice folii, rozciągnięte paski i niezregulowane wałki na maszynie do pionowego formowania, napełniania i zgrzewania należy niezwłocznie wymieniać, ponieważ te usterki znacznie zwiększają generowanie pyłu poprzez nieregularny ruch materiału i nadmierne kontaktowanie powierzchni.
Eksploatacja maszyny do pionowego formowania, napełniania i zgrzewania w optymalnym zakresie prędkości oraz gęstości napełnienia ma bezpośredni wpływ na powstawanie pyłu. Zbyt wysoka prędkość powoduje turbulencje materiału w komorze formującej oraz zwiększa wyrzut cząstek z obszaru zgrzewania, podczas gdy niższa prędkość umożliwia bardziej uporządkowany przepływ materiału i jego osiadanie. Maszynę do pionowego formowania, napełniania i zgrzewania należy skonfigurować z odpowiednimi wagami napełnienia dla konkretnego produktu, ponieważ niedo- lub nadmiernie napełnione opakowania powodują wylewanie się materiału i nadmiar pyłu. Wstępnie suszenie lub regulacja wilgotności materiału sypkiego przed załadowaniem go do pojemnika (hoppera) maszyny do pionowego formowania, napełniania i zgrzewania zmniejsza problemy związane z przyczepianiem się pyłu z powodu wilgoci oraz jego osiadaniem. Pojemniki do przechowywania gotowych opakowań należy umieszczać w odległości od strefy odprowadzania powietrza maszyny, aby zapobiec ponownemu zanieczyszczeniu zapieczętowanych produktów pyłem po opuszczeniu przez nie strefy wyjściowej maszyny do pionowego formowania, napełniania i zgrzewania.
Niektóre nowoczesne instalacje maszyn do pionowego formowania, napełniania i zamykania wykorzystują technologię elektrostatyczną w celu zobojętnienia cząstek pyłu i zachęcenia ich do osadzania się na wyznaczonych powierzchniach zamiast rozpraszania się w powietrzu. Systemy jonizacji montowane w pobliżu strefy formowania maszyny do pionowego formowania, napełniania i zamykania pomagają zmniejszyć ładunek elektryczny, który umożliwia pozostawanie pyłu w zawieszeniu w powietrzu. Technologie te działają szczególnie skutecznie przy aplikacjach drobnoziarnistych proszków, gdzie tradycyjna filtracja mechaniczna sama w sobie może nie być w stanie przechwycić wszystkich cząstek. Operator maszyny do pionowego formowania, napełniania i zamykania powinien upewnić się, że zabiegi elektrostatyczne nie zakłócają certyfikatów bezpieczeństwa produktu ani nie tworzą zagrożeń związanych z wyładowaniami elektrostatycznymi w środowiskach zawierających palne pyły, zwłaszcza w zakładach przetwarzających zboże, mąkę lub proszki metaliczne.
Współczesne modele pionowych maszyn do formowania, napełniania i zamykania opakowań integrują czujniki pyłu oraz automatyczne powiadomienia informujące operatorów, gdy stężenie pyłu przekracza bezpieczne progi. Te systemy monitoringu mierzą stężenie pyłu wokół pionowej maszyny do formowania, napełniania i zamykania opakowań w czasie rzeczywistym oraz uruchamiają cykle czyszczenia lub dostosowują prędkość działania, aby zminimalizować dalsze generowanie cząstek. Cyfrowe rejestrowanie pomiarów pyłu pomaga menedżerom zakładu identyfikować trendy i planować konserwację zapobiegawczą przed wystąpieniem znacznej kontaminacji. Zintegrowane sterowniki pionowej maszyny do formowania, napełniania i zamykania opakowań mogą automatycznie dostosowywać siłę próżni, częstotliwość czyszczenia filtrów oraz prędkość wentylacji obudowy na podstawie wykrytych poziomów pyłu, optymalizując jednocześnie kontrolę pyłu i zużycie energii w trakcie całej zmiany produkcyjnej.
Zbyt duża ilość pyłu na maszynie do formowania, napełniania i zamykania w pionie wynika zwykle z niewłaściwej kontroli wilgotności produktu, zużytych elementów mechanicznych powodujących zwiększone tarcie, niewystarczającej wentylacji wokół maszyny lub materiału zbyt drobnego lub zbyt suchego dla konkretnego projektu maszyny do formowania, napełniania i zamykania w pionie. Zły stan szczęk do zgrzewania, nieprawidłowe ustawienie ścieżki folii oraz praca w wysokiej prędkości bez odpowiedniego zabezpieczenia przyspieszają generowanie pyłu. Najskuteczniejsze długoterminowe redukcji pyłu osiąga się poprzez eliminację przyczyny podstawowej – np. poprzez wstępną obróbkę materiału, konserwację maszyny oraz ulepszenie obudowy.
Systemy filtracji obsługujące maszynę do formowania, napełniania i zamykania w pionie należy sprawdzać codziennie oraz czyszczyć automatycznie lub ręcznie co dwa do czterech tygodni – w zależności od objętości produkcji i rodzaju materiału. Filtrów powietrza o wysokiej skuteczności usuwania cząstek (HEPA) zwykle wymienia się co cztery do ośmiu tygodni, aby utrzymać skuteczność zbierania na poziomie wyższym niż 95 procent. Dokładny harmonogram konserwacji powinien opierać się na wytycznych konkretnego producenta maszyny do formowania, napełniania i zamykania w pionie oraz na danych monitoringu jakości powietrza w Państwa obiekcie; częstsze konserwacje są wymagane przy suchych proszkach, a rzadsze – przy stabilnych produktach ziarnistych.
Tak, modyfikacje zapobiegające rozpraszaniu pyłu często zwiększają wydajność maszyn typu VFFS (vertical form fill seal) poprzez ograniczanie zanieczyszczenia produktu, eliminację awarii zgrzewania spowodowanych interferencją pyłu oraz wydłużenie okresu eksploatacji sprzętu. Poprawnie konserwowana maszyna typu VFFS z efektywnym systemem zawierania pyłu wymaga rzadziej przerywania pracy w celu czyszczenia, obniża wskaźnik ponownej obróbki opakowań zanieczyszczonych pyłem oraz zmniejsza zużycie elementów mechanicznych. Pierwotne inwestycje w systemy obudowy i filtry zazwyczaj zwracają się w ciągu 12–18 miesięcy dzięki poprawie jakości pakowania i obniżeniu kosztów konserwacji maszyny typu VFFS.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

