 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/26

Hromadění prachu patří mezi nejtrvalejší výzvy, kterým čelí provozovatelé při provozu svislého formovacího, plnícího a uzavíracího stroje v průmyslových prostředích. A vertikální Form Fill Seal Machine vytváří obaly formováním, plněním a uzavíráním pružné fólie v nepřetržitém automatickém procesu, avšak tření, manipulace s materiálem a mechanický pohyb, které jsou pro tento provoz typické, generují významné množství částic. Porozumění způsobům snížení tvorby prachu na svislém formovacím, plnícím a uzavíracím stroji má přímý dopad na kvalitu výrobku, životnost zařízení a bezpečnostní normy na pracovišti v potravinářském, farmaceutickém a průmyslovém balicím průmyslu.
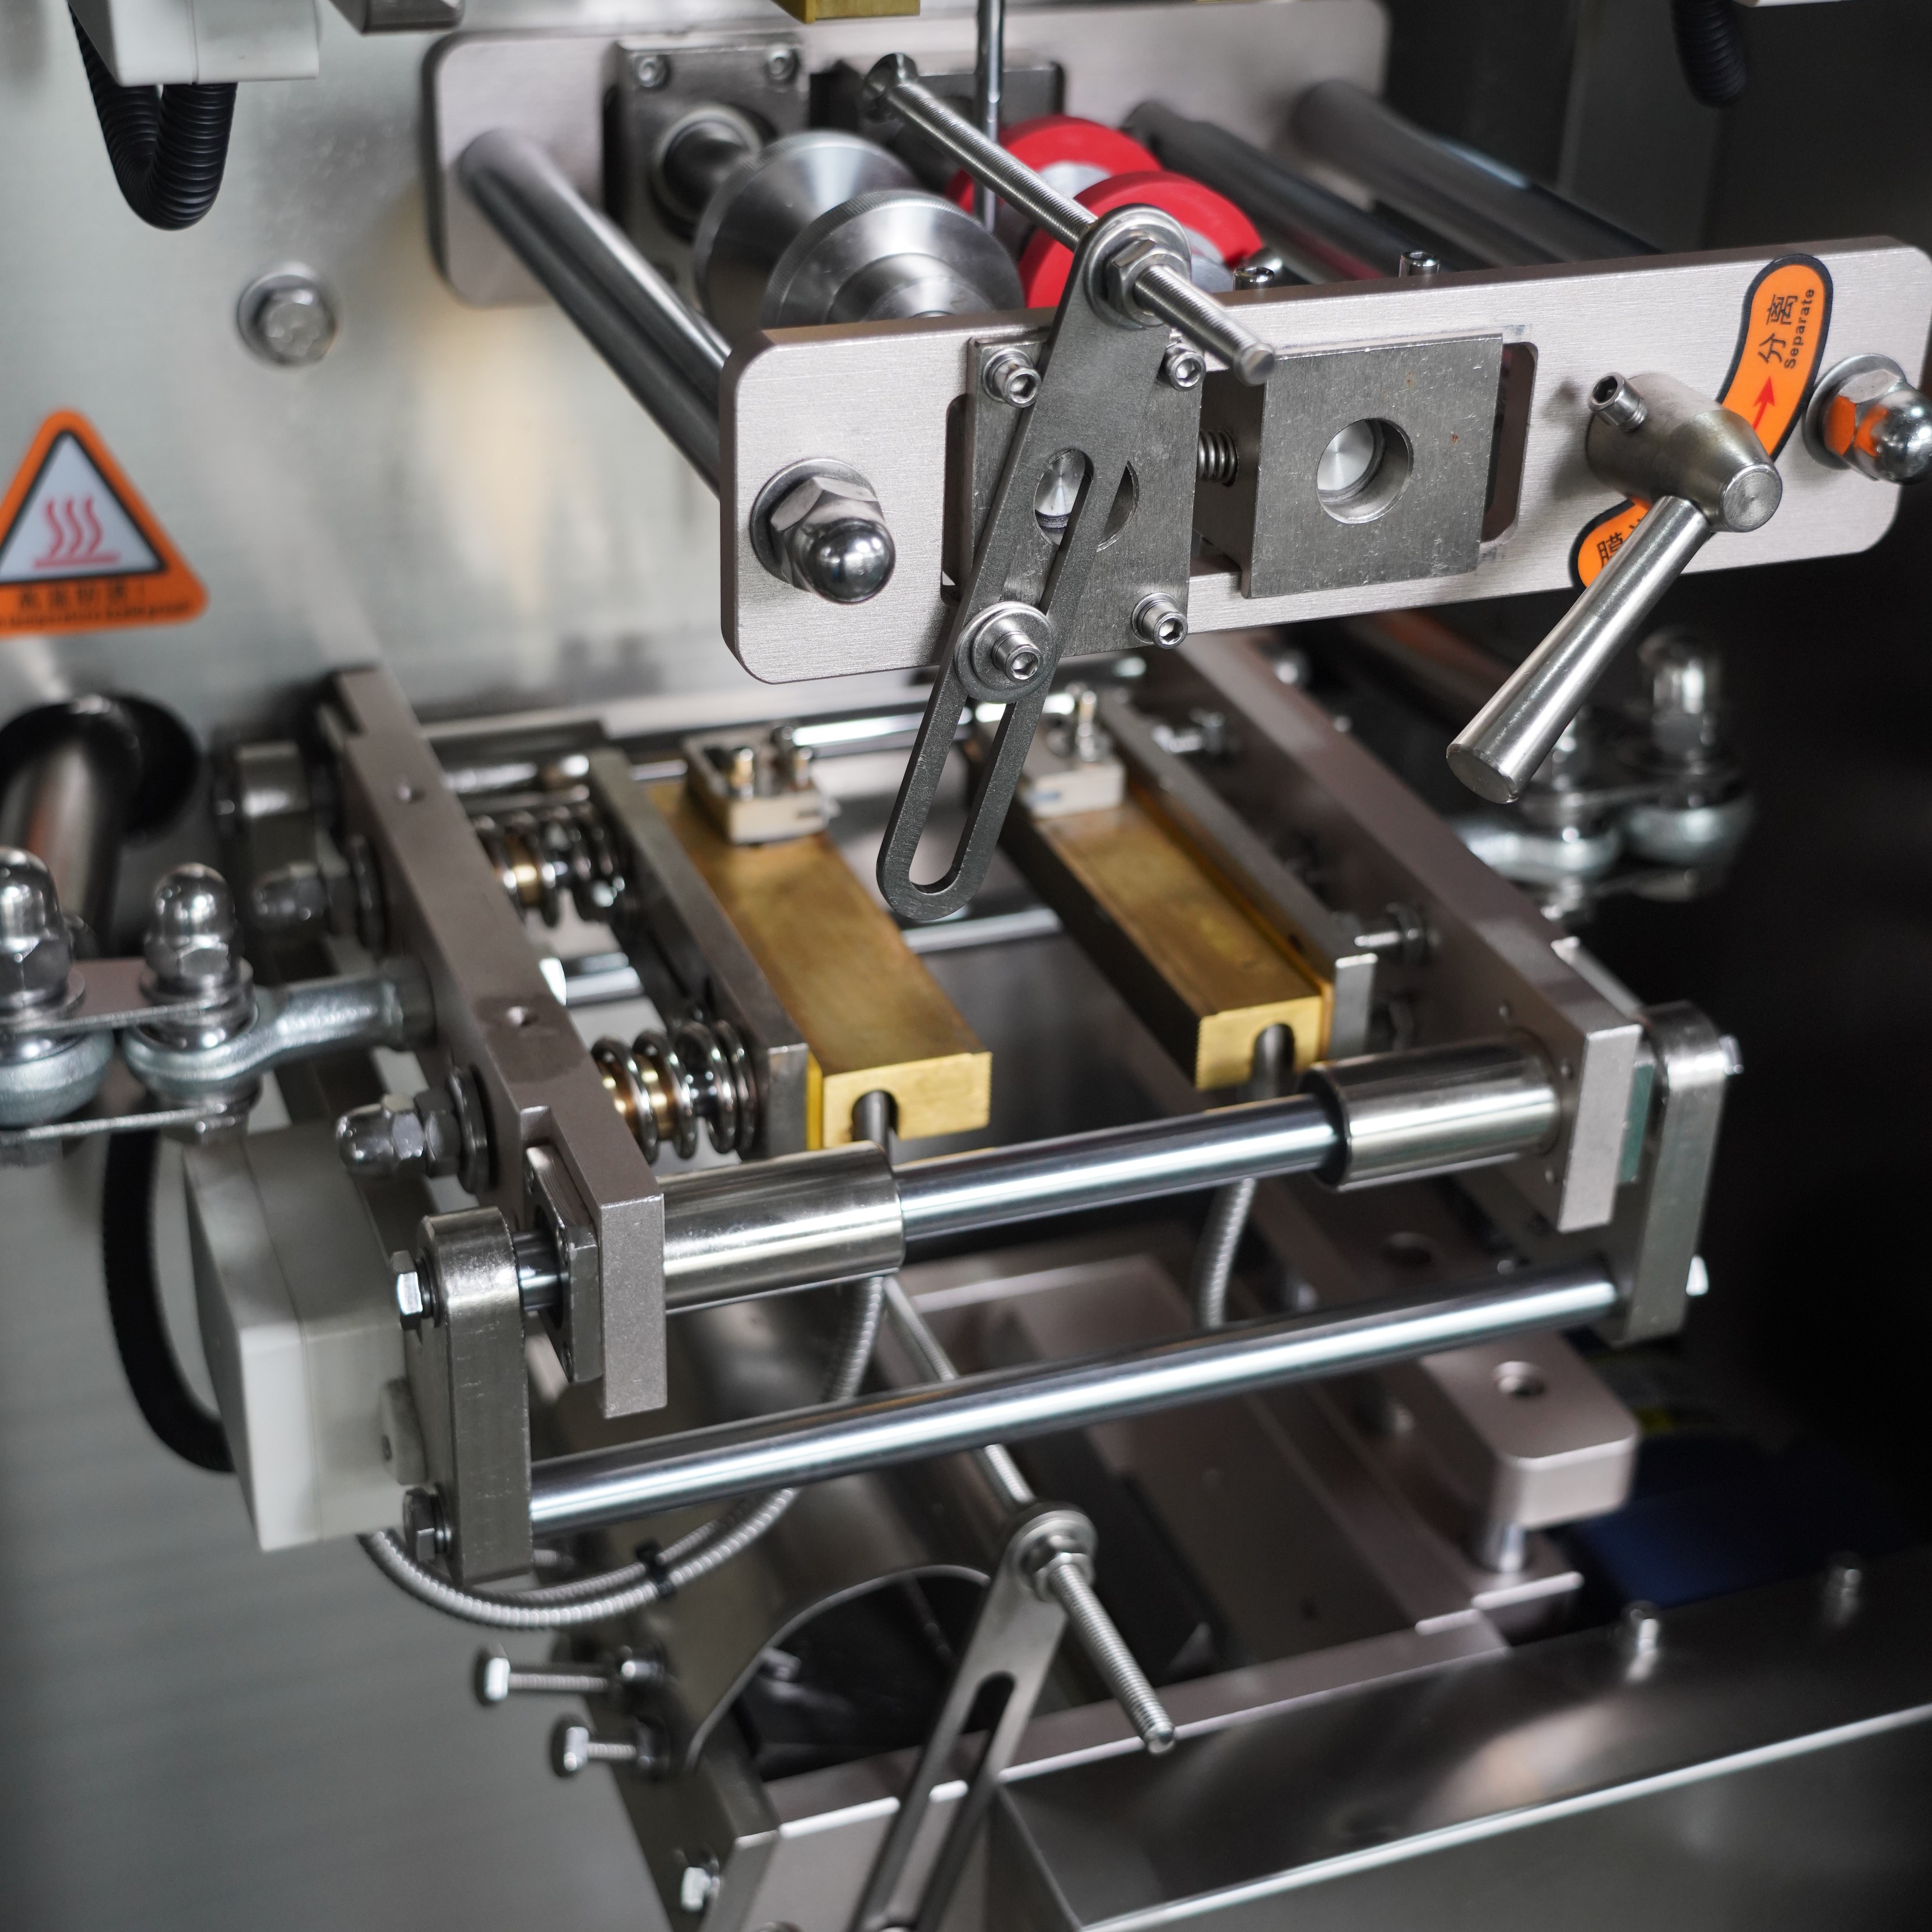
Ovládání prachu u svislých strojů pro tvorbu, plnění a uzavírání obalů není pouze provozní výhodou, ale kritickým požadavkem pro dodržování předpisů, ochranu zdraví zaměstnanců a zajištění stálé kvality výstupu. Pokud se prach usazuje na povrchu fólie, v komorách pro výrobek nebo na těsnicích součástech, narušuje celistvost těsnění, snižuje průhlednost obalu a může způsobit odmítnutí výrobku v následných výrobních krocích. Tento průvodce popisuje praktické strategie snižování prachu, které jsou speciálně navrženy pro provozovatele svislých strojů pro tvorbu, plnění a uzavírání obalů, kteří usilují o maximální výkon a čistotu.
Prach vzniká z několika zdrojů v prostředí svislého stroje pro formování, plnění a uzavírání. Mechanismus odvíjení fólie vyvolává třecí prach, když se materiál pohybuje přes vodící válečky a body regulace napětí. Materiály produktů, jako jsou prášky, granule nebo sušené ingredience, vytvářejí suspendované částice, když vstupují do formovací komory a pohybují se plnící zónou. Teplo generované uzavíracími čelistmi svislého stroje pro formování, plnění a uzavírání může způsobit odpařování určitých zbytků produktu a vytvořit další částicovou látku. Průraňování, stříhání a registrování fólie také přispívají jemným odpadem, který uniká do okolního vzduchu a usazuje se na povrchu stroje a obalu produktu.
Environmentální podmínky výrazně ovlivňují množství prachu, který se usazuje na svislém stroji pro formování, plnění a uzavírání i kolem něj. V prostředích s nízkou vlhkostí se materiály výrobků rychleji vysuší, čímž se zvyšuje jejich náchylnost k uvolňování částic. Vysoké okolní teploty urychlují rozklad výrobků a zvyšují proudění vzduchu, které šíří prach po celé balicí lince. Nedostatečné větrání kolem svislého stroje pro formování, plnění a uzavírání umožňuje prachovým mrakům setrvávat v blízkosti zařízení, čímž se zvyšuje usazování prachu na kritických komponentech. Rychlost stroje a nastavení hmotnosti plnění rovněž určují intenzitu tvorby prachu během každého výrobního cyklu, takže provoz při vyšších rychlostech je z principu prachovější než provoz při nižších výkonových nastaveních.
Účinné snížení prachu začíná izolací svislého stroje pro formování, plnění a uzavírání obalem částečným nebo úplným, který směruje proudění vzduchu pryč od obsluhy a zóny výrobků. Dobře navržený obal kolem svislého stroje pro formování, plnění a uzavírání zachycuje prach přímo u zdroje pomocí podtlaku a směrovaného nasávání, nikoli tím, že by umožnil volné šíření částic po celé výrobní hale. Správně dimenzované odsávací potrubí umístěná v blízkosti komory pro plnění, uzavírací zóny a míst výstupu odpadního materiálu odvádějí vzduch znečištěný prachem ještě před tím, než se částice usadí. Obal svislého stroje pro formování, plnění a uzavírání by měl zahrnovat odnímatelné nebo kloubové přístupové panely pro údržbu a nastavení, aniž by došlo ke ztrátě integrity uzavření proti prachu během běžného provozu. Větrací systémy musí být dimenzovány tak, aby odpovídaly rychlosti výroby a typu zpracovávaného materiálu stroje, a zajistily tak dostatečnou rychlost proudění vzduchu bez vyvolání rušivého hluku nebo poruchy výrobku uvnitř formovací komory.
Instalace vícestupňového filtrů systému přímo připojeného k ochrannému plášti svislého formovacího, plnícího a uzavíracího stroje představuje klíčovou investici do ovládání prachu. Hlavní filtry zachycují velké částice a zabrání ucpaní potrubí, zatímco sekundární filtry typu HEPA odstraňují jemný prach, který by jinak znovu vstoupil do vzduchu v provozu. Filtrační systém svislého formovacího, plnícího a uzavíracího stroje by měl zahrnovat automatické čisticí mechanismy nebo intervaly otřesu za účelem udržení stálého průtoku vzduchu a zabránění nasycení filtrů. Pravidelné výměny filtrů, obvykle každé dva až čtyři týdny v závislosti na intenzitě výroby a typu materiálu, zajistí, že účinnost sběru prachu zůstane nad 95 procent. Zachycený prach lze často recyklovat zpět do výroby, pokud je materiál schválen pro potravinářské nebo průmyslové použití, nebo jej lze bezpečně likvidovat v souladu s regulačními pokyny platnými pro kategorii výrobků vašeho svislého formovacího, plnícího a uzavíracího stroje.
Pravidelná údržba svislého stroje pro formování, plnění a uzavírání přímo snižuje tvorbu prachu v průběhu času. Pravidelné čištění dráhy fólie, včetně vodících válců, bodů regulace napětí a senzorů pro polohování, brání tomu, aby se nahromaděný odpad během provozu uvolňoval do vzduchu. Čelisti pro uzavírání svislého stroje pro formování, plnění a uzavírání je třeba kontrolovat každou směnu na přítomnost uhlíkových usazenin nebo zbytků produktu, protože povrchy poškozené teplem vyvolávají další prach třením a degradací materiálu. Místa mazání je nutné udržovat v souladu se specifikacemi výrobce, neboť nedostatečně namazané součásti vyvíjejí zvýšené třecí opotřebení, které se šíří po celém stroji ve formě prachu. Opotřebované vodící prvky fólie, protažené pásy a nesouosé válce na svislém stroji pro formování, plnění a uzavírání je třeba včas nahradit, neboť tyto stavy výrazně zvyšují tvorbu prachu nepravidelným pohybem materiálu a nadměrným povrchovým kontaktem.
Provoz stroje pro svislé formování, plnění a těsnění při optimální rychlosti a nastavení hustoty plnění má přímý vliv na tvorbu prachu. Nadměrně vysoké rychlosti způsobují turbulentní proudění materiálu uvnitř formovací komory a zvyšují vymrštění částic z uzavírací zóny, zatímco nižší rychlosti umožňují uspořádanější proudění a usazování materiálu. Stroj pro svislé formování, plnění a těsnění je třeba nakonfigurovat s vhodnou hmotností plnění pro váš konkrétní výrobek, neboť podplnění či nadplnění způsobuje rozsypaní materiálu a nadměrnou tvorbu prachu. Předsušení nebo vlhkostní úprava sypkého materiálu před jeho naplněním do zásobníku stroje pro svislé formování, plnění a těsnění snižuje problémy s lepením a usazováním prachu související s vlhkostí. Nádoby pro skladování hotových balení je třeba umístit mimo výfukovou oblast stroje, aby nedošlo k opětovnému znečištění uzavřených výrobků prachem po jejich opuštění výstupní zóny stroje pro svislé formování, plnění a těsnění.
Některé moderní instalace svislých strojů pro formování, plnění a uzavírání používají elektrostatickou technologii k neutralizaci částic prachu a podpoře jejich usazování na určených površích místo rozptýlení do ovzduší. Ionizační systémy umístěné v blízkosti formovací zóny svislého stroje pro formování, plnění a uzavírání pomáhají snížit elektrický náboj, který umožňuje prachu zůstat ve vzduchu ve formě aerosolu. Tyto technologie se ukazují jako zvláště účinné u jemných prášků, kde tradiční mechanická filtrace sama o sobě nemusí zachytit všechny částice. Obsluha svislého stroje pro formování, plnění a uzavírání musí ověřit, že elektrostatické zpracování neovlivňuje bezpečnostní certifikace výrobku ani nevytváří riziko statické elektřiny v prostředích s výbušným prachem, zejména v zařízeních zpracovávajících obiloviny, mouku nebo kovové prášky.
Současné modely svislých strojů pro formování, plnění a uzavírání integrují senzory prachu a automatická upozornění, která operátora informují, pokud se hromadění prachu překročí bezpečné meze. Tyto monitorovací systémy měří koncentraci prachu v okolí svislého stroje pro formování, plnění a uzavírání v reálném čase a spouštějí cykly čištění nebo úpravy rychlosti, aby se minimalizovalo další vznikání částic. Digitální záznam měření prachu pomáhá manažerům provozu identifikovat trendy a plánovat preventivní údržbu ještě před významným znečištěním. Integrované ovládací prvky svislého stroje pro formování, plnění a uzavírání mohou automaticky upravit sílu vývěvy, frekvenci čištění filtrů a rychlost ventilace uzavřeného prostoru na základě zjištěné úrovně prachu, čímž optimalizují jak kontrolu prachu, tak spotřebu energie během celé vaší pracovní směny.
Přebytečný prach na svislém stroji pro formování, plnění a uzavírání obvykle vzniká kvůli nedostatečné kontrole vlhkosti produktu, opotřebeným mechanickým součástem, které zvyšují tření, nedostatečné ventilaci kolem stroje nebo materiálu, který je příliš jemný nebo suchý pro konkrétní konstrukci svislého stroje pro formování, plnění a uzavírání. Špatný stav uzavíracích čelistí, nesprávné nastavení dráhy fólie a provoz ve vysoké rychlosti bez vhodného uzavření vše urychlují tvorbu prachu. Nejúčinnějšího dlouhodobého snížení prachu lze dosáhnout odstraněním základní příčiny prostřednictvím předzpracování materiálu, údržby a zlepšení uzavřenosti stroje.
Filtrační systémy pro svislý stroj pro formování, plnění a uzavírání by měly být kontrolovány denně a čistěny automaticky nebo ručně každé dva až čtyři týdny v závislosti na objemu výroby a typu materiálu. Filtry pro zachycování jemných částic (HEPA) vyžadují obvykle výměnu každé čtyři až osm týdnů, aby se udržela účinnost zachycování nad 95 %. Přesný servisní plán by měl vycházet ze specifických pokynů výrobce svislého stroje pro formování, plnění a uzavírání a z dat monitorování kvality vzduchu ve vaší výrobní zařízení; pro suché prášky je nutná častější údržba, zatímco pro stabilní zrnité výrobky postačuje méně častá údržba.
Ano, úpravy pro kontrolu prachu často zvyšují účinnost svislých strojů pro formování, plnění a uzavírání tím, že snižují kontaminaci výrobků, eliminují selhání uzavírání způsobená prachem, a prodlužují životnost zařízení. Správně udržovaný svislý stroj pro formování, plnění a uzavírání s účinným zadržováním prachu vykazuje méně výpadků kvůli čištění, nižší míru přepracování kontaminovaných balení a menší opotřebení mechanických součástí. Počáteční investice do uzavřených systémů a filtrací se obvykle vrátí během 12 až 18 měsíců díky zlepšené kvalitě balení a sníženým nákladům na údržbu svislého stroje pro formování, plnění a uzavírání.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

