 EN
Come ridurre gli sprechi di film con una macchina per il confezionamento in sacchetti preformati?
2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/10/26

L'accumulo di polvere è una delle sfide più persistenti con cui si confrontano gli operatori durante l'utilizzo di una macchina verticale per formare, riempire e sigillare in ambienti produttivi. Una macchina di sigillamento per riempimento di forma verticale crea imballaggi formando, riempiendo e sigillando film flessibili in un processo automatizzato continuo, ma l'attrito, la movimentazione dei materiali e il movimento meccanico intrinseci a questa operazione generano una notevole quantità di particolato. Comprendere come ridurre la polvere prodotta da una macchina verticale per formare, riempire e sigillare influisce direttamente sulla qualità del prodotto, sulla durata dell'attrezzatura e sugli standard di sicurezza sul luogo di lavoro nelle operazioni di imballaggio alimentare, farmaceutico e industriale.
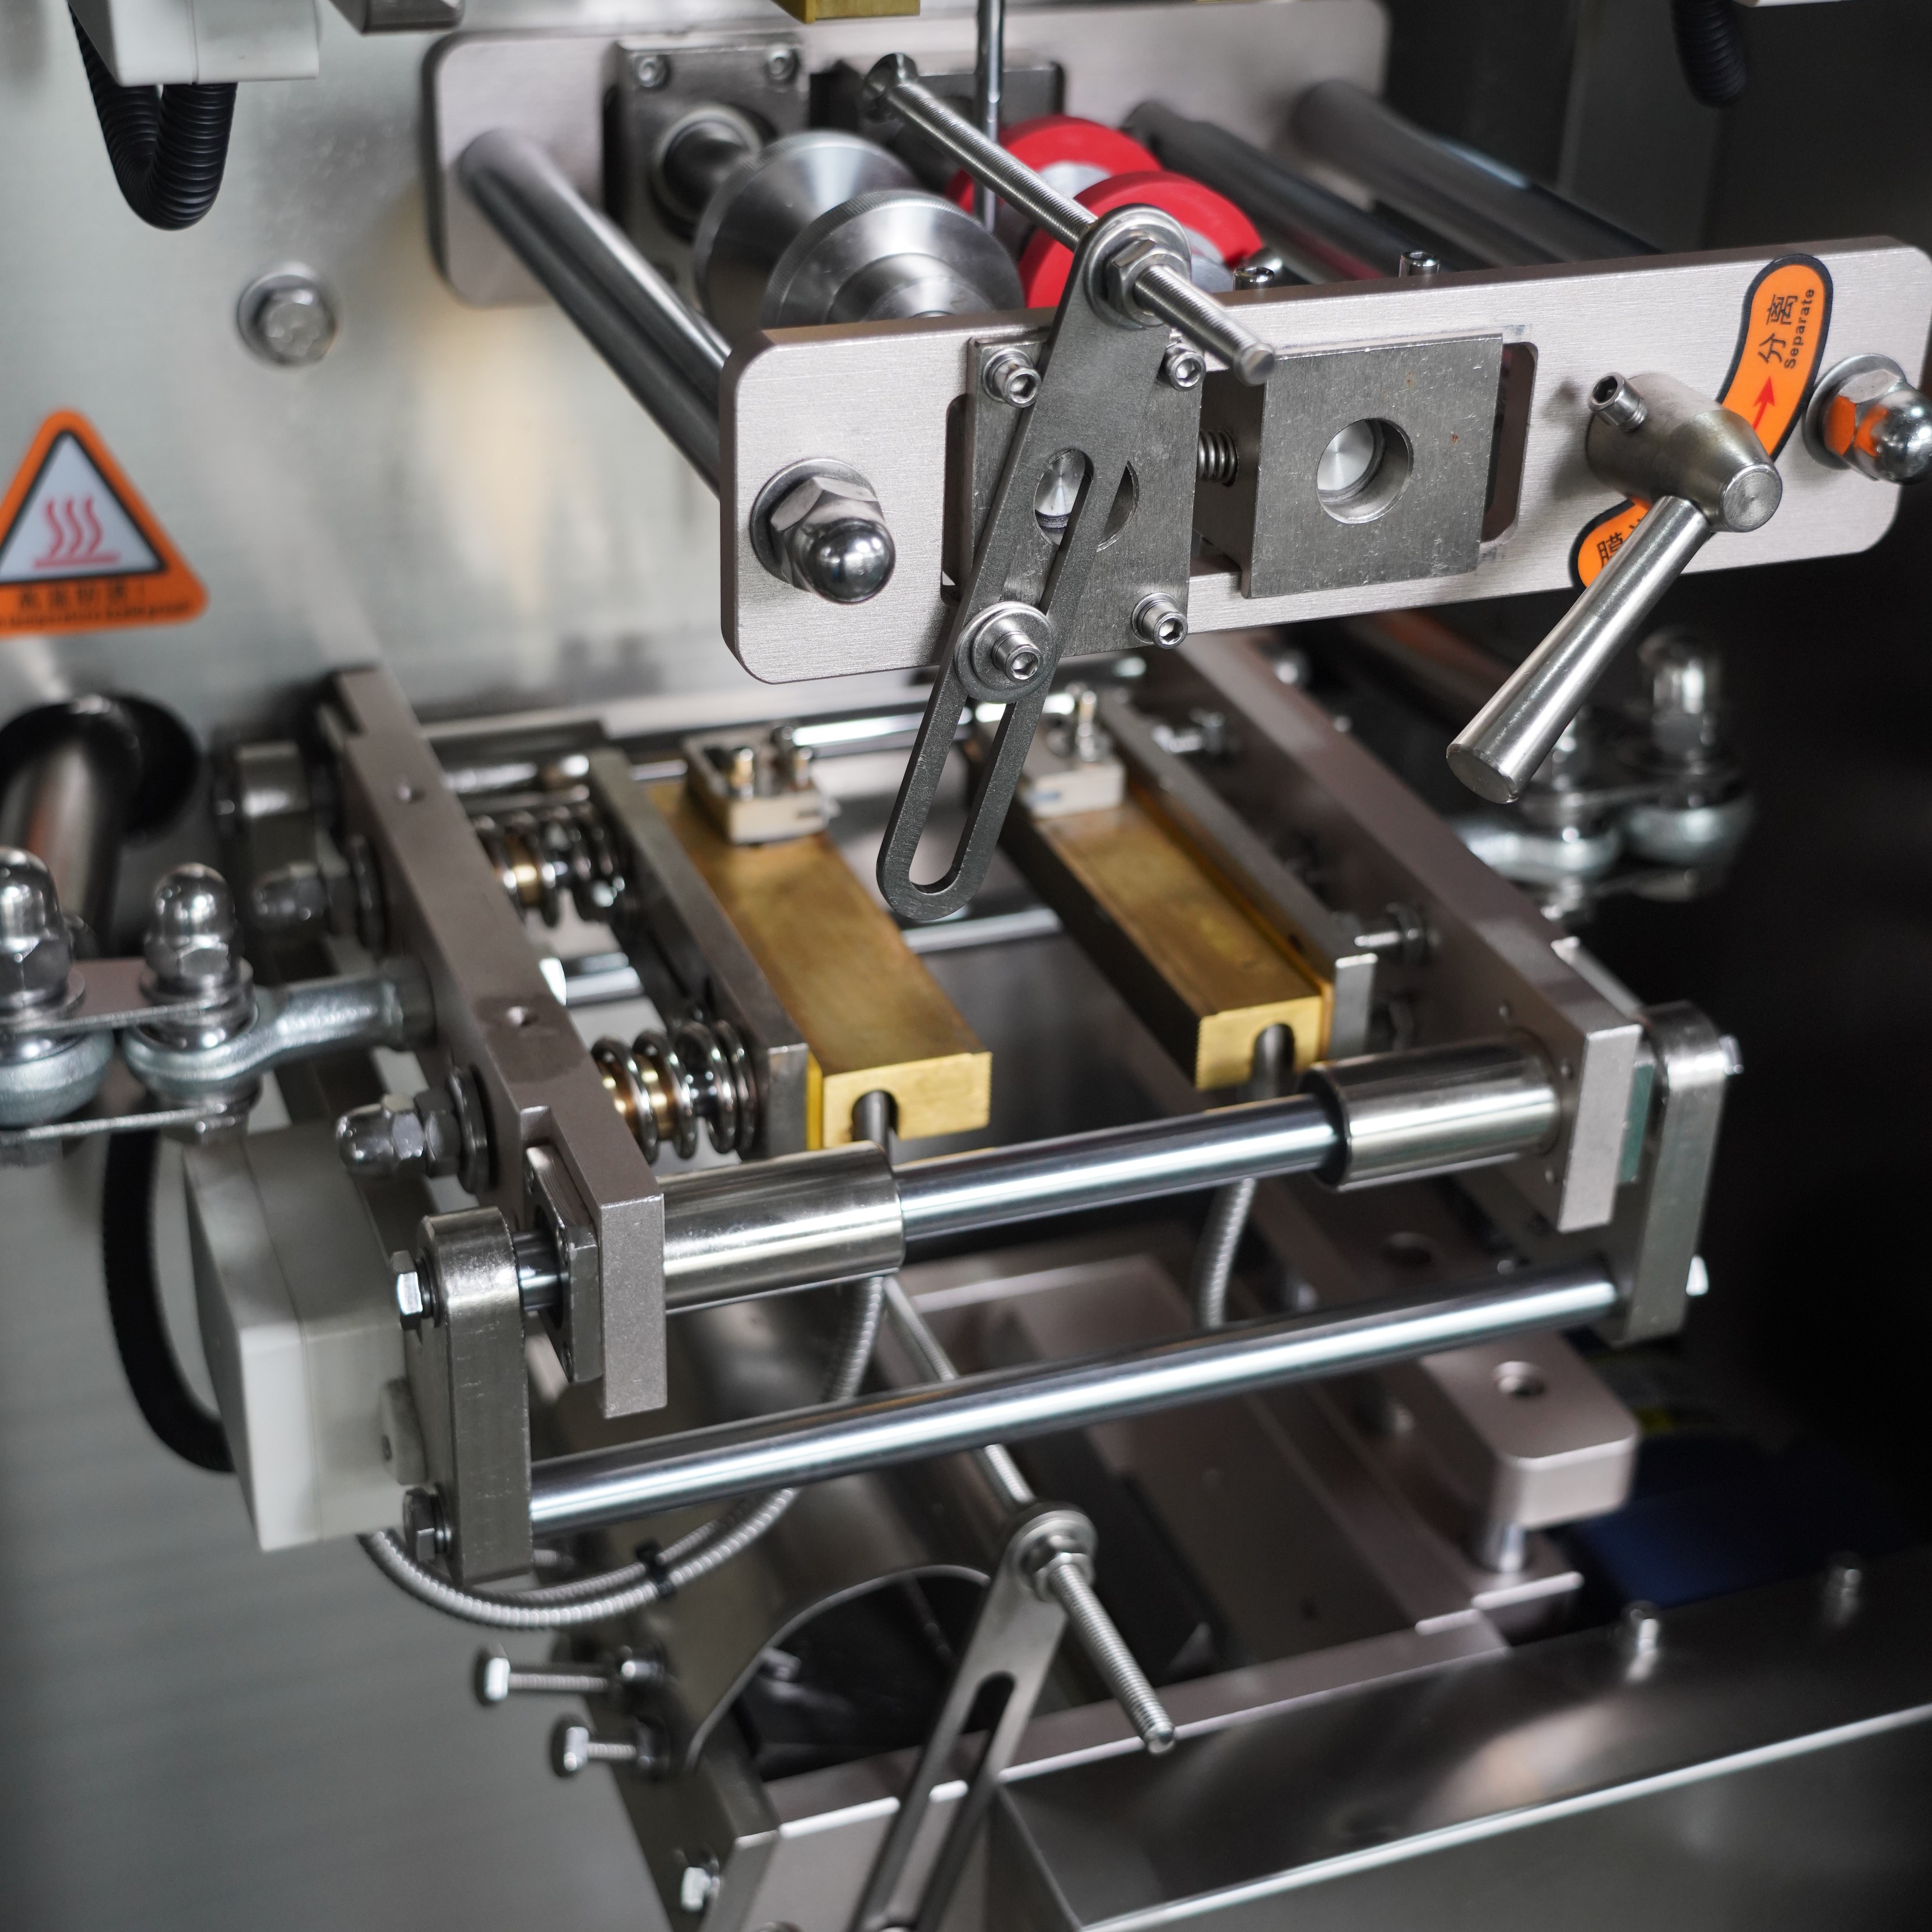
Il controllo della polvere su una macchina verticale per formare, riempire e sigillare non è semplicemente un vantaggio operativo, ma un requisito fondamentale per garantire la conformità normativa, proteggere la salute degli operatori e assicurare una qualità costante del prodotto finito. Quando la polvere si deposita sulle superfici della pellicola, nelle camere di prodotto o sui componenti di sigillatura, ne compromette l’integrità, riduce la trasparenza dell’imballaggio e può causare il rigetto del prodotto in fasi successive. Questa guida illustra strategie concrete per la riduzione della polvere, appositamente concepite per gli operatori di macchine verticali per formare, riempire e sigillare che intendono mantenere prestazioni ottimali e standard elevati di pulizia.
La polvere proviene da molteplici fonti nell’ambiente di una macchina verticale per formatura, riempimento e sigillatura. Il meccanismo di svolgimento del film genera polvere da attrito mentre il materiale scorre sui rulli guida e sui punti di controllo della tensione. I materiali prodotto, come polveri, granuli o ingredienti essiccati, generano particelle in sospensione nell’aria quando entrano nella camera di formatura e transitano nella zona di riempimento. Le ganasce di sigillatura della macchina verticale per formatura, riempimento e sigillatura producono calore, che può volatilizzare alcuni residui del prodotto e generare ulteriore materia particellare. Anche i processi di perforazione, taglio e registrazione del film contribuiscono con fini detriti che si disperdono nell’aria circostante e si depositano sulle superfici della macchina e sugli imballaggi del prodotto.
Le condizioni ambientali influenzano in modo significativo la quantità di polvere che si accumula su e intorno a una macchina verticale per il riempimento e la sigillatura. Negli ambienti a bassa umidità, i materiali del prodotto si asciugano più rapidamente, rendendoli più soggetti al distacco di particelle. Le alte temperature ambientali accelerano la decomposizione del prodotto e aumentano le correnti d’aria che trasportano la polvere lungo la linea di confezionamento. Una ventilazione insufficiente intorno alla macchina verticale per il riempimento e la sigillatura consente alle nubi di polvere di ristagnare nelle vicinanze dell’apparecchiatura, incrementando il deposito su componenti critici. Anche la velocità della macchina e le impostazioni del peso di riempimento determinano l’intensità della generazione di polvere durante ogni ciclo produttivo, rendendo le operazioni ad alta velocità intrinsecamente più polverose rispetto a quelle a flusso ridotto.
Una riduzione efficace della polvere inizia con l’isolamento della macchina verticale per il riempimento, la formatura e la sigillatura mediante un’involucro parziale o totale che devia il flusso d’aria lontano dagli operatori e dalle zone di prodotto. Un involucro ben progettato intorno alla macchina verticale per il riempimento, la formatura e la sigillatura cattura la polvere alla fonte sfruttando una pressione negativa e un’aspirazione diretta, anziché consentire la dispersione libera delle particelle nell’intero impianto. Dotti di estrazione di dimensioni adeguate, posizionati vicino alla camera di riempimento, alla zona di sigillatura e ai punti di scarico dei materiali di scarto, aspirano l’aria carica di polvere prima che le particelle si depositino. L’involucro della macchina verticale per il riempimento, la formatura e la sigillatura deve includere pannelli di accesso rimovibili o incernierati per la manutenzione e la regolazione, preservando al contempo l’integrità del contenimento della polvere durante il normale funzionamento. I sistemi di ventilazione devono essere dimensionati in base alla velocità di produzione della macchina e al tipo di materiale trattato, garantendo una velocità dell’aria adeguata senza generare disturbi acustici né perturbazioni del prodotto all’interno della camera di formatura.
L’installazione di un sistema di filtraggio multistadio direttamente collegato all’involucro della macchina verticale per formare, riempire e sigillare rappresenta un investimento critico nel controllo della polvere. I filtri primari catturano le particelle più grandi e prevengono l’intasamento dei condotti, mentre i filtri secondari ad alta efficienza per particolato (HEPA) rimuovono la polvere fine che altrimenti rientrerebbe nell’aria dell’impianto. Il sistema di filtraggio della macchina verticale per formare, riempire e sigillare deve includere meccanismi di pulizia automatica o intervalli di scuotimento per mantenere un flusso d’aria costante ed evitare la saturazione dei filtri. Programmi regolari di sostituzione dei filtri, generalmente ogni due-quattro settimane a seconda dell’intensità produttiva e del tipo di materiale, garantiscono che l’efficienza di raccolta della polvere rimanga superiore al novantacinque per cento. La polvere raccolta può spesso essere riciclata nel processo produttivo, qualora il materiale sia idoneo per uso alimentare o approvato per impiego industriale, oppure smaltita in sicurezza secondo le linee guida normative applicabili alla categoria di prodotto della vostra macchina verticale per formare, riempire e sigillare.
La manutenzione periodica della macchina verticale per formare, riempire e sigillare riduce direttamente, nel tempo, la generazione di polvere. La pulizia regolare del percorso della pellicola, compresi i rulli guida, i punti di controllo della tensione e i sensori di registrazione, impedisce che i residui accumulati diventino aerodispersi durante il funzionamento. Le ganasce di sigillatura della macchina verticale per formare, riempire e sigillare devono essere ispezionate ogni turno per verificare la presenza di accumuli di carbonio o residui di prodotto, poiché le superfici danneggiate dal calore generano ulteriore polvere attraverso attrito e degrado del materiale. I punti di lubrificazione devono essere mantenuti secondo le specifiche del produttore, poiché i componenti sottolubrificati producono una maggiore quantità di polvere da attrito, che si diffonde in tutta la macchina. Le guide per la pellicola usurate, le cinghie allungate e i rulli non allineati sulla macchina verticale per formare, riempire e sigillare devono essere sostituiti tempestivamente, poiché tali condizioni aumentano drasticamente la generazione di polvere causando movimenti irregolari del materiale e un contatto eccessivo tra le superfici.
Far funzionare la macchina verticale per il riempimento, la formatura e la sigillatura alla velocità ottimale e con le impostazioni ideali di densità di riempimento influisce direttamente sulla produzione di polvere. Velocità eccessivamente elevate causano turbolenze del materiale all’interno della camera di formatura e aumentano l’espulsione di particelle dalla zona di sigillatura, mentre velocità più basse consentono un flusso e un deposito del materiale più ordinati. La macchina verticale per il riempimento, la formatura e la sigillatura deve essere configurata con pesi di riempimento adeguati al prodotto specifico: condizioni di riempimento insufficiente o eccessivo provocano fuoriuscite di materiale e produzione eccessiva di polvere. L’essiccazione preliminare o il condizionamento dell’umidità del materiale sfuso prima del caricamento nel serbatoio della macchina verticale per il riempimento, la formatura e la sigillatura riduce i problemi legati all’adesione e al deposito della polvere causati dall’umidità. I contenitori per lo stoccaggio dei pacchi finiti devono essere posizionati lontano dalla zona di scarico dell’aria della macchina, per evitare che la polvere contamini nuovamente i prodotti sigillati dopo che questi hanno lasciato la zona di uscita della macchina verticale per il riempimento, la formatura e la sigillatura.
Alcune installazioni moderne di macchine verticali per il riempimento e la sigillatura incorporano tecnologia elettrostatica per neutralizzare le particelle di polvere e favorirne la raccolta su superfici designate, anziché la dispersione nell’aria. I sistemi di ionizzazione installati nelle vicinanze della zona di formatura della macchina verticale per il riempimento e la sigillatura contribuiscono a ridurre la carica che consente alla polvere di rimanere sospesa nell’aria. Queste tecnologie risultano particolarmente efficaci nelle applicazioni con polveri fini, dove i tradizionali sistemi di filtrazione meccanica potrebbero non catturare tutte le particelle. L’operatore della macchina verticale per il riempimento e la sigillatura deve verificare che i trattamenti elettrostatici non interferiscano con le certificazioni di sicurezza del prodotto né generino rischi legati all’elettricità statica in ambienti con polveri esplosive, in particolare negli impianti per cereali, farine o polveri metalliche.
I modelli contemporanei di macchine verticali per formatura, riempimento e sigillatura integrano sensori antipolvere e avvisi automatici che notificano agli operatori quando l’accumulo di polvere supera le soglie di sicurezza. Questi sistemi di monitoraggio misurano in tempo reale la concentrazione di polvere nell’area circostante la macchina verticale per formatura, riempimento e sigillatura e attivano cicli di pulizia o regolazioni della velocità per ridurre ulteriormente la generazione di particolato. La registrazione digitale delle misurazioni della polvere aiuta i responsabili degli impianti a identificare tendenze e pianificare manutenzioni preventive prima che si verifichino contaminazioni significative. I controlli integrati della macchina verticale per formatura, riempimento e sigillatura possono regolare automaticamente l’intensità del vuoto, la frequenza di pulizia dei filtri e la velocità di ventilazione dell’involucro in base ai livelli di polvere rilevati, ottimizzando sia il controllo della polvere sia il consumo energetico durante l’intero turno produttivo.
La presenza eccessiva di polvere su una macchina verticale per il riempimento, la formatura e la sigillatura è generalmente causata da un controllo inadeguato dell’umidità del prodotto, da componenti meccanici usurati che generano maggiore attrito, da una ventilazione insufficiente intorno alla macchina o da materiali troppo fini o troppo secchi rispetto alle specifiche progettuali della particolare macchina verticale per il riempimento, la formatura e la sigillatura. Uno stato scadente delle ganasce di sigillatura, percorsi della pellicola non allineati e un funzionamento ad alta velocità senza un adeguato contenimento accelerano tutti la generazione di polvere. L’individuazione e la correzione della causa radice — mediante pretrattamento del materiale, manutenzione ordinaria e miglioramenti degli involucri di protezione — garantisce i risultati più efficaci e duraturi nella riduzione della polvere.
I sistemi di filtrazione per una macchina verticale per formare, riempire e sigillare devono essere ispezionati quotidianamente e puliti automaticamente o manualmente ogni due-quattro settimane, a seconda del volume produttivo e del tipo di materiale. I filtri aria ad alta efficienza per particolato richiedono normalmente sostituzione ogni quattro-otto settimane per mantenere un’efficienza di raccolta superiore al novantacinque per cento. Il programma di manutenzione esatto deve seguire le linee guida specifiche del produttore della macchina verticale per formare, riempire e sigillare e i dati di monitoraggio della qualità dell’aria del vostro impianto; la manutenzione dovrà essere più frequente per polveri secche e meno frequente per prodotti granulari stabili.
Sì, le modifiche per il controllo della polvere migliorano spesso l’efficienza delle macchine verticali per formare, riempire e sigillare, riducendo la contaminazione del prodotto, eliminando i guasti di sigillatura causati dall’interferenza della polvere ed estendendo la vita utile dell’attrezzatura. Una macchina verticale per formare, riempire e sigillare correttamente mantenuta e dotata di un efficace contenimento della polvere subisce meno fermi per la pulizia, tassi inferiori di ritrattamento dovuti a confezioni contaminate e usura ridotta dei componenti meccanici. L’investimento iniziale nei sistemi di involucro e nei filtri si ripaga generalmente entro dodici-diciotto mesi grazie al miglioramento della qualità del confezionamento e alla riduzione delle spese di manutenzione della macchina verticale per formare, riempire e sigillare.

2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/20
Ridurre del 40% i tempi di cambio formato su macchine per sacchetti preformati con le migliori pratiche consolidate

2026/09/20
Macchine per sacchetti preformati: aumentare la produttività, ridurre gli sprechi e migliorare l’ROI

2026/09/20
Confronto tra macchine rotative e in linea per sacchetti preformati: velocità, ROI e scalabilità a confronto

2026/09/20
Macchina per sacchetti preformati: aumentare la produttività, ridurre i costi di manodopera e migliorare l’integrità delle saldature

2026/09/21
Macchina per sacchetti preformati: tipi di sacchetti, materiali e guida al riempimento

