 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/19
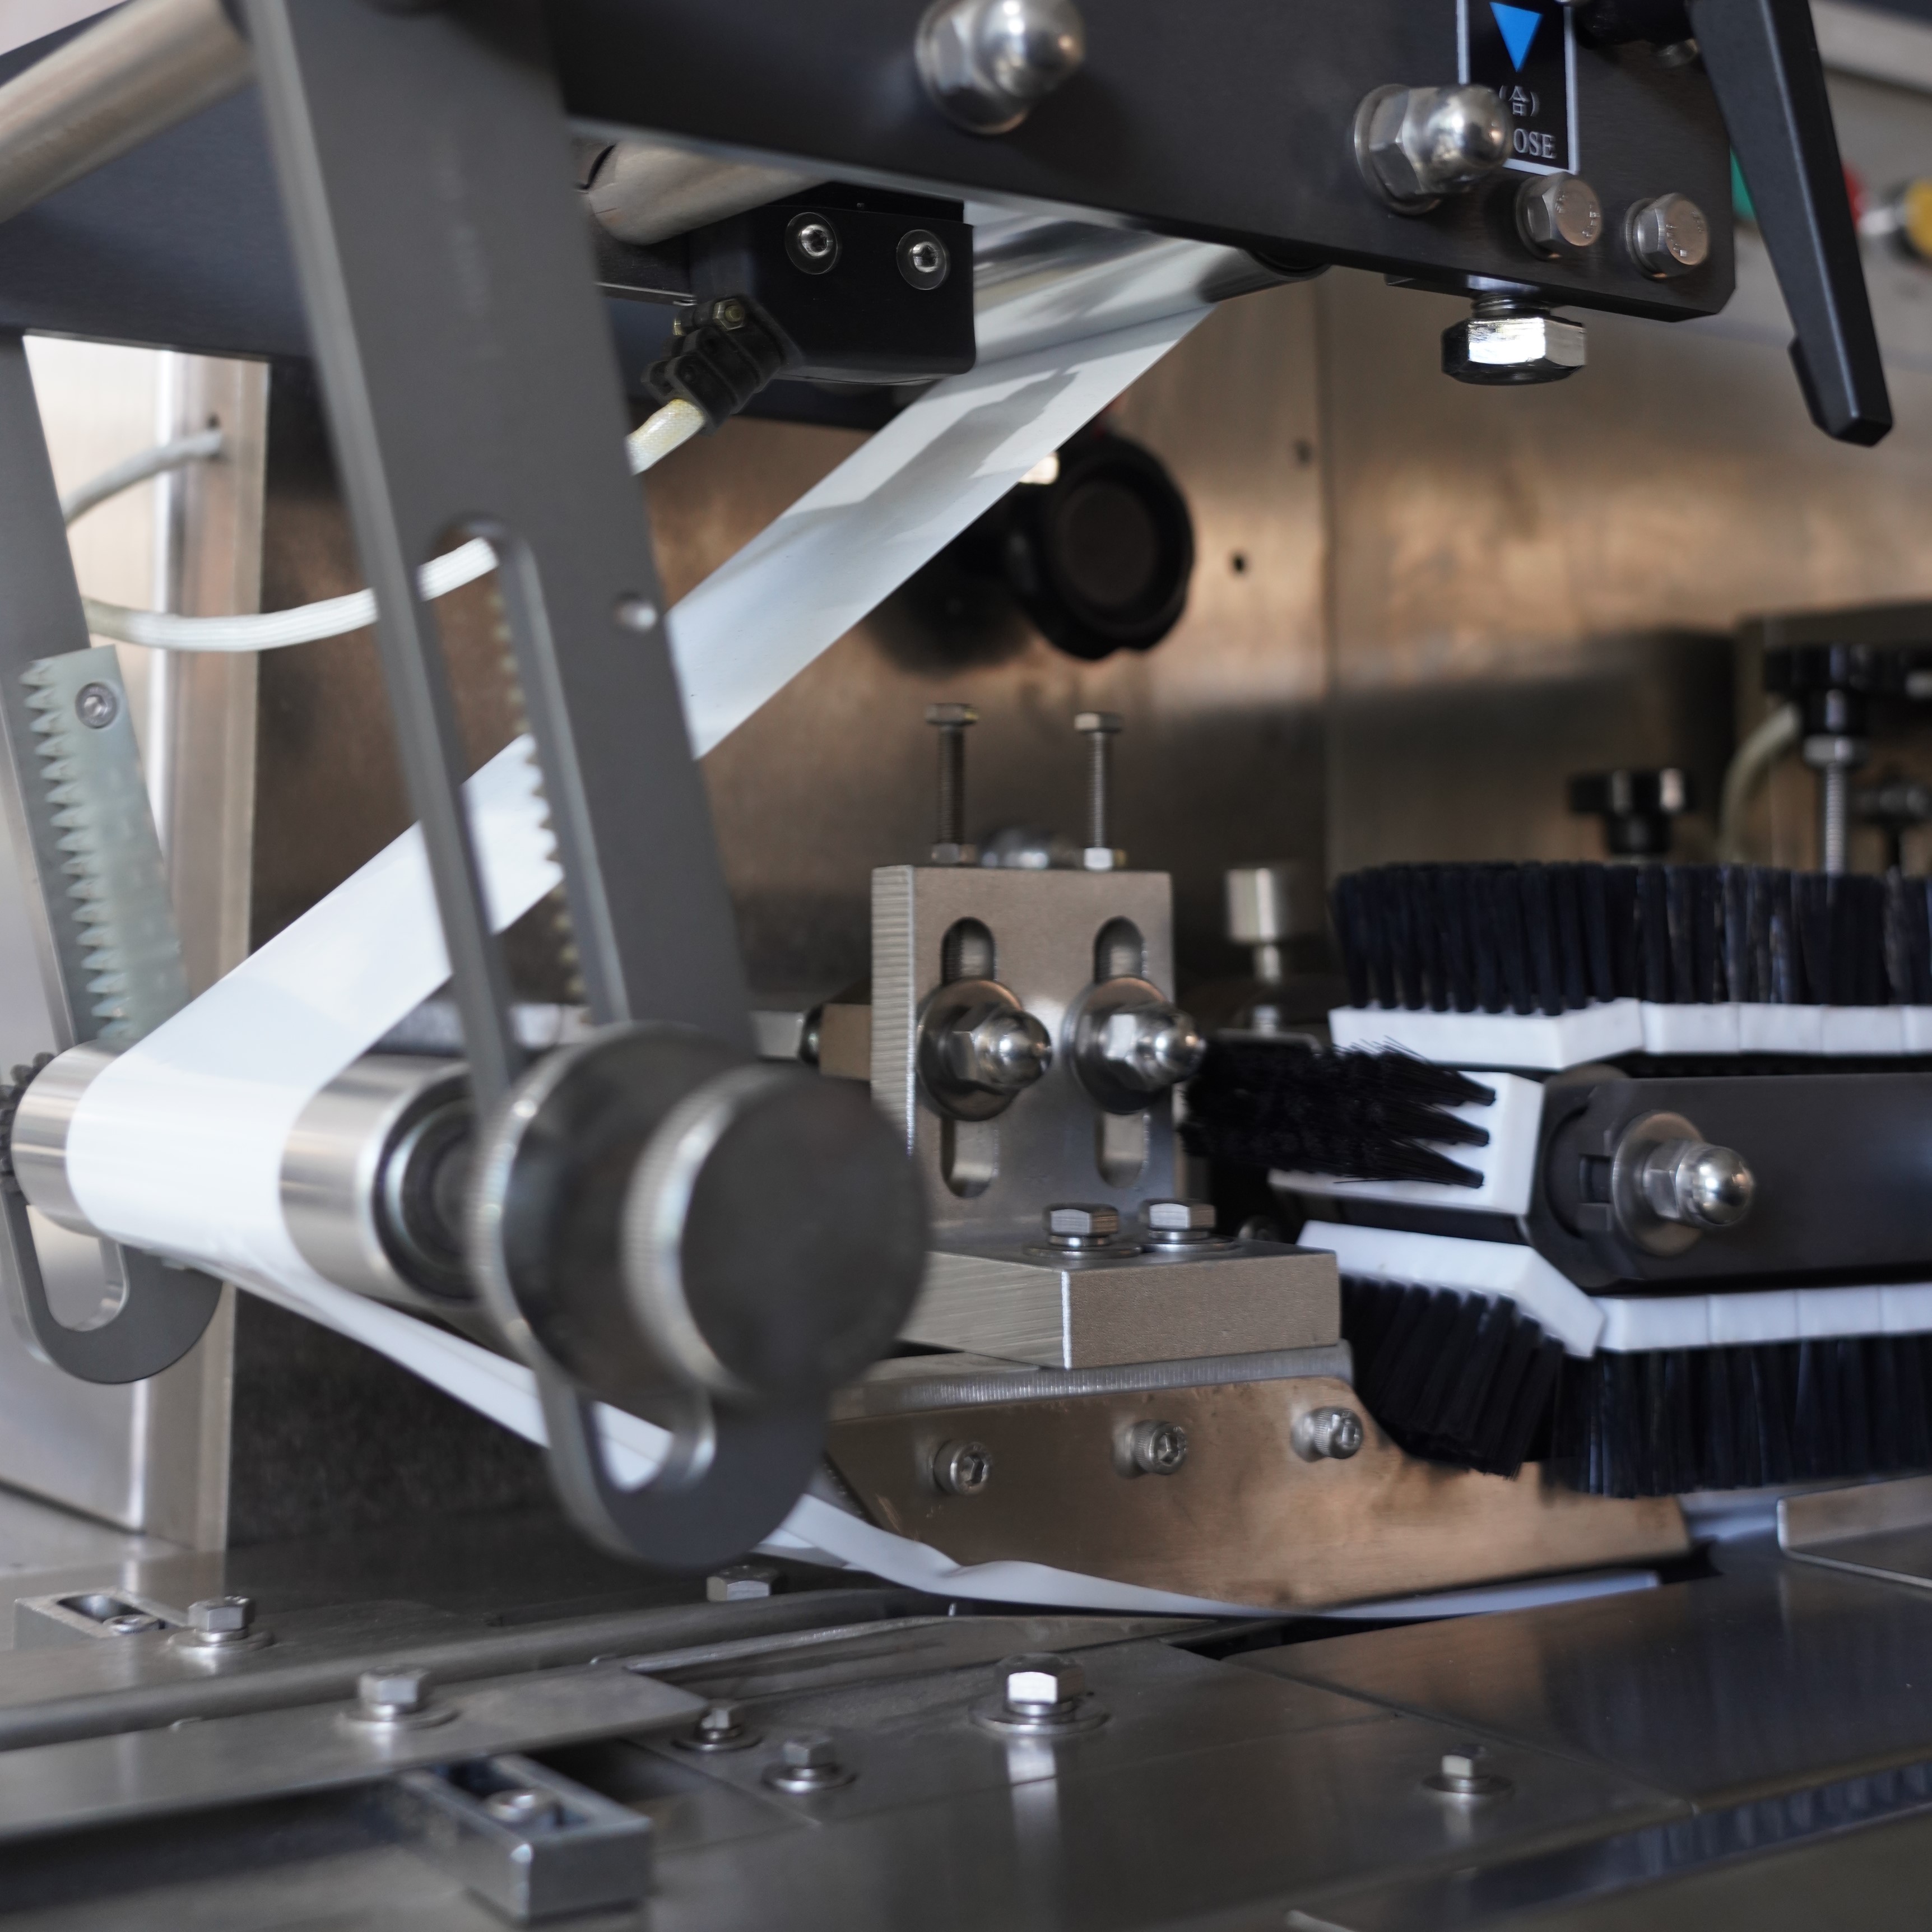
この 気密シールの達成 横型フローパック機は、包装工程の合理化を図る製造事業者にとって不可欠な装置となりました。しかし、この装置の効率を最大限に引き出すには、フィルム使用に関する戦略的なアプローチが不可欠です。多くのオペレーターは、材料の過剰な廃棄、シールの不均一性、パッケージ品質のばらつきといった課題に直面しており、これらは生産コストおよび収益性に直接影響を与えます。横型フローパック機におけるフィルム消費量をいかに適切に最適化するかを理解することは、今日の急速に変化する製造環境において競争優位性を維持するために極めて重要です。

フィルムの使用量を最適化することは、直接的に測定可能なコスト削減と運用改善につながります。調整が行き届いた横型フローパック機は、材料の無駄を減らすだけでなく、シールの信頼性を高め、装置の寿命を延ばし、包装全体の外観品質も向上させます。体系的な最適化手法を導入することで、製造業者はフィルム消費量を即座に削減できると同時に、製品品質と顧客満足度の向上も実現できます。
水平フローパック機は、フィルムを供給ロールから引き出し、製品を包み込み、熱と圧力を加えてシールされたパッケージを作成するという共通の原理で動作します。フィルムが水平フローパック機内を通過する経路には、設定が適切でないと無駄が生じる複数の接触点があります。サイクルごとのフィルム長が過剰であること、張力制御が不適切であること、ガイドローラーの位置がずれていること——こうした要因すべてが、フィルム消費量の増加につながります。水平フローパック機におけるフィルムの動きと加工プロセスを正確に理解すれば、どこで最適化できるかが明確になります。
横型フローパック機のフィルム供給機構は高精度を目的として設計されていますが、わずかなずれでも、数千回に及ぶ生産サイクルを経ると大きなロスにつながります。フィルムのクリープ(徐々に伸びる現象)、しわの発生、重なり具合のばらつきなどは、オペレーターが技術的に必要以上のフィルムを使用してしまう主な原因です。こうしたパターンを綿密に監視することで、メーカーは横型フローパック機の運用において、どの要素が過剰なフィルム消費を引き起こしているかを特定し、的確な是正措置を講じることができます。
横型フローパック機におけるフィルムのロスは、通常、いくつかの予測可能な原因から生じます。フィルムの送りと製品の位置決めのズレが生じると、適切なオーバーラップを確保するために、横型フローパック機が余分なフィルムを消費してしまうことがあります。また、張力のばらつきによりフィルムが不均一に伸び、その補償のために初期の供給長を長めに設定する必要があります。さらに、シール部の温度変動もフィルムの収縮率に影響を与え、周囲環境に応じてフィルム消費量が変動します。こうしたロスの具体的な原因を理解することで、技術者はパッケージ品質を損なうような包括的な調整ではなく、的確な対策を講じることが可能になります。
適切なフィルム張力は、水平フローパック機における材料使用効率を最適化する上で不可欠です。張力が強すぎるとフィルムが過剰に伸びるだけでなく、ローラーの摩耗も早めてしまいます。一方、張力が弱すぎるとシワや包装不良が生じます。水平フローパック機では、フィルムの通路全体で一貫した適度な張力を維持する必要があります。多くのメーカーでは、標準的なフィルムに対して2~5ポンドの張力が適していると判断していますが、ご使用の水平フローパック機に最適な張力設定は、使用するフィルムの種類や厚さ、製品の寸法によって異なります。
横フローパック機では、フィルムの送り速度と製品の搬送速度を同期させることが同様に重要です。これらの速度が一致しない場合、横フローパック機は過剰なフィルムを送り出したり、逆にフィルムの送りを一時的に停止したりする必要があり、いずれも無駄や品質不良を招きます。最新の横フローパック機では、デジタル制御機能により、速度の精密な同期が可能になっています。製品の供給速度とフィルム送り速度の完璧な同期を調整するための時間を投資すれば、パッケージあたりに必要なフィルム量を即座に削減できます。
シールパラメーターは、横型フローパック機が信頼性の高いシールを形成するために使用するフィルムの量に直接影響します。シール温度が高すぎるとフィルムが過剰に溶融し、強度の低い接着部が生じ、その補強のために余分なオーバーラップが必要になります。逆に、温度が低すぎるとシールが不完全となり、機械がオーバーラップ量を増やして補正しようとします。ご使用のフィルムの材質や厚みに最適なシール温度を設定することで、横型フローパック機は最小限の材料で強固なシールを作成できます。
シールバーがフィルムと接触している時間(ドウェルタイム)も、材料効率に影響を与えます。ドウェルタイムが適切に調整された横型フローパック機は、すべてのパッケージで均一なシール強度を実現します。ドウェルタイムが短すぎると、シールの信頼性が低下し、安全マージンを確保するために横型フローパック機がより多くのフィルムを使用せざるを得なくなります。逆に長すぎると、生産能力を無駄にし、不要なエネルギーを消費することになります。ご使用の横型フローパック機でさまざまなドウェルタイムを試験することで、速度・品質・材料消費のバランスが最適となる「最適値」を見いだすことができます。
良好にメンテナンスされた横型フローパック機は、摩耗やアライメント不良を起こしている機械と比べて、はるかに高いフィルム使用効率で稼働します。わずかでも摩耗・汚染が生じたガイドローラーは、フィルムのトラッキング誤差を引き起こし、結果として補正用フィルムを無駄に消費させてしまいます。完全に平滑で平行でないシールバーは、弱い部分を作り出し、追加のオーバーラップを必要とします。定期的な清掃および計画保全を徹底することで、横型フローパック機のすべての部品が最高の効率で機能するようになります。
フィルムパス部品を対象とした予防保全スケジュールを導入することで、材料消費量を大幅に削減できます。ガイドローラーは週1回点検し、フィルムパスの表面は定期的に清掃し、シールバーのアライメントは月1回確認してください。このようなスケジュールで保守管理された横流し式フローパック機は、保守が後回しにされている機械と比べて、通常5~10%少ないフィルムを消費します。こうした保全体制への投資は、材料費の削減と生産品質の安定化によって、短期間で元が取れます。
選択するフィルムの種類と厚さは、横型フローパック機の性能および材料消費量に大きく影響します。一般的に、厚手のフィルムほど信頼性の高いシールを実現するために必要なオーバーラップ幅が小さく済みますが、薄手のフィルムではより広いオーバーラップ幅が必要になります。横型フローパック機は、フィルムの材質によって運転速度や加熱温度が異なります。そのため、ご使用の機械の仕様に合ったフィルムを選定することで、最も効率的な運用が可能になります。また、フィルムメーカーにご自身の横型フローパック機の型式を伝えて相談すれば、より適した材料選びを通じて消費量削減の可能性を見いだせる場合があります。
ご使用の機械で異なるフィルムを試験する 気密シールの達成 実際の生産条件下で、実使用時の消費率に関する貴重なデータを提供します。スリップ性に優れたフィルムを使用すると、水平フローパック機の張力設定を低減し、許容誤差範囲をより厳密に設定できる場合があります。また、フィルムの組成は、水平フローパック機の加熱システムの応答性にも影響を与え、シールに必要なエネルギーを削減できる可能性があります。ご使用の水平フローパック機に最適なフィルムを選定するためには、機械メーカーおよび材料サプライヤーと連携して検討することが重要であり、これにより大幅なコスト削減が期待できます。
業界標準では、水平フローパック機のフィルム使用効率が適切に最適化されている場合、起動時・調整時・通常運転時の許容誤差を含めて、フィルムの3~8%程度が無駄になると考えられています。しかし、最適化への配慮が不足している機械では、15~25%以上ものフィルムが無駄になることも珍しくありません。実際の無駄の割合は、製品サイズ、フィルムの種類、生産量、およびオペレーターの熟練度に大きく左右されます。本稿で紹介する対策を実施することで、通常範囲の下限を目指すだけでなく、業界平均を下回る性能の達成も可能になります。
水平フローパック機で製品の種類、フィルムのサプライヤー、またはフィルムの仕様を変更する際には、フィルムの張力、速度、シール条件を必ず確認してください。多くのメーカーでは、同一製品を継続して生産している場合でも、ガイドローラーやシールバーの摩耗を考慮し、四半期ごとの再キャリブレーションを推奨しています。また、長時間の連続運転を行う場合は、月1回の確認作業により、材料効率の安定を図ることができます。さらに、湿度や温度などの環境条件が変化した場合にも、水平フローパック機の設定を見直す必要があります。
新しい横型フローパック機は、高度なデジタル制御、改良されたシールバー設計、より高精度なフィルム追従システムを備えており、従来の機器と比べて材料消費量が自然に削減されます。しかし、たとえ横型フローパック機の更新に多額の投資を行ったとしても、基本的なキャリブレーションや保守管理が疎かになると、期待される成果は得られません。多くのメーカーでは、まず現行の横型フローパック機を最適化し、その後、機器更新による効果がそのコストに見合うかどうかを検討することが、最も財務的に合理的なアプローチであると判断しています。適切な最適化によって得られる改善効果は、機器更新で得られる改善効果の50~70%に相当することも珍しくありません。







