Рынок горизонтальном упаковочном аппарате типа «поток-упаковка» стала незаменимым инструментом для производителей, стремящихся оптимизировать свои упаковочные операции. Однако достижение максимальной эффективности при работе с горизонтальной поточной упаковочной машиной требует стратегического подхода к использованию плёнки. Многие операторы сталкиваются с чрезмерными отходами материала, неравномерной герметизацией и нестабильным качеством упаковки — всё это напрямую влияет на себестоимость производства и рентабельность. Понимание того, как правильно оптимизировать расход плёнки на горизонтальной поточной упаковочной машине, имеет решающее значение для сохранения конкурентных преимуществ в современной динамичной производственной среде.

Оптимизация расхода плёнки напрямую приводит к измеримой экономии средств и улучшению эксплуатационных показателей. Правильно настроенная машина горизонтальной упаковки в потоке не только снижает объём отходов материала, но и повышает надёжность герметичности швов, увеличивает срок службы оборудования и улучшает общий внешний вид упаковки. Внедрение системных методов оптимизации позволяет производителям добиться немедленного сокращения расхода плёнки при одновременном повышении качества продукции и удовлетворённости клиентов.
Анализ закономерностей расхода плёнки
Как ваша машина горизонтальной упаковки в потоке расходует плёнку
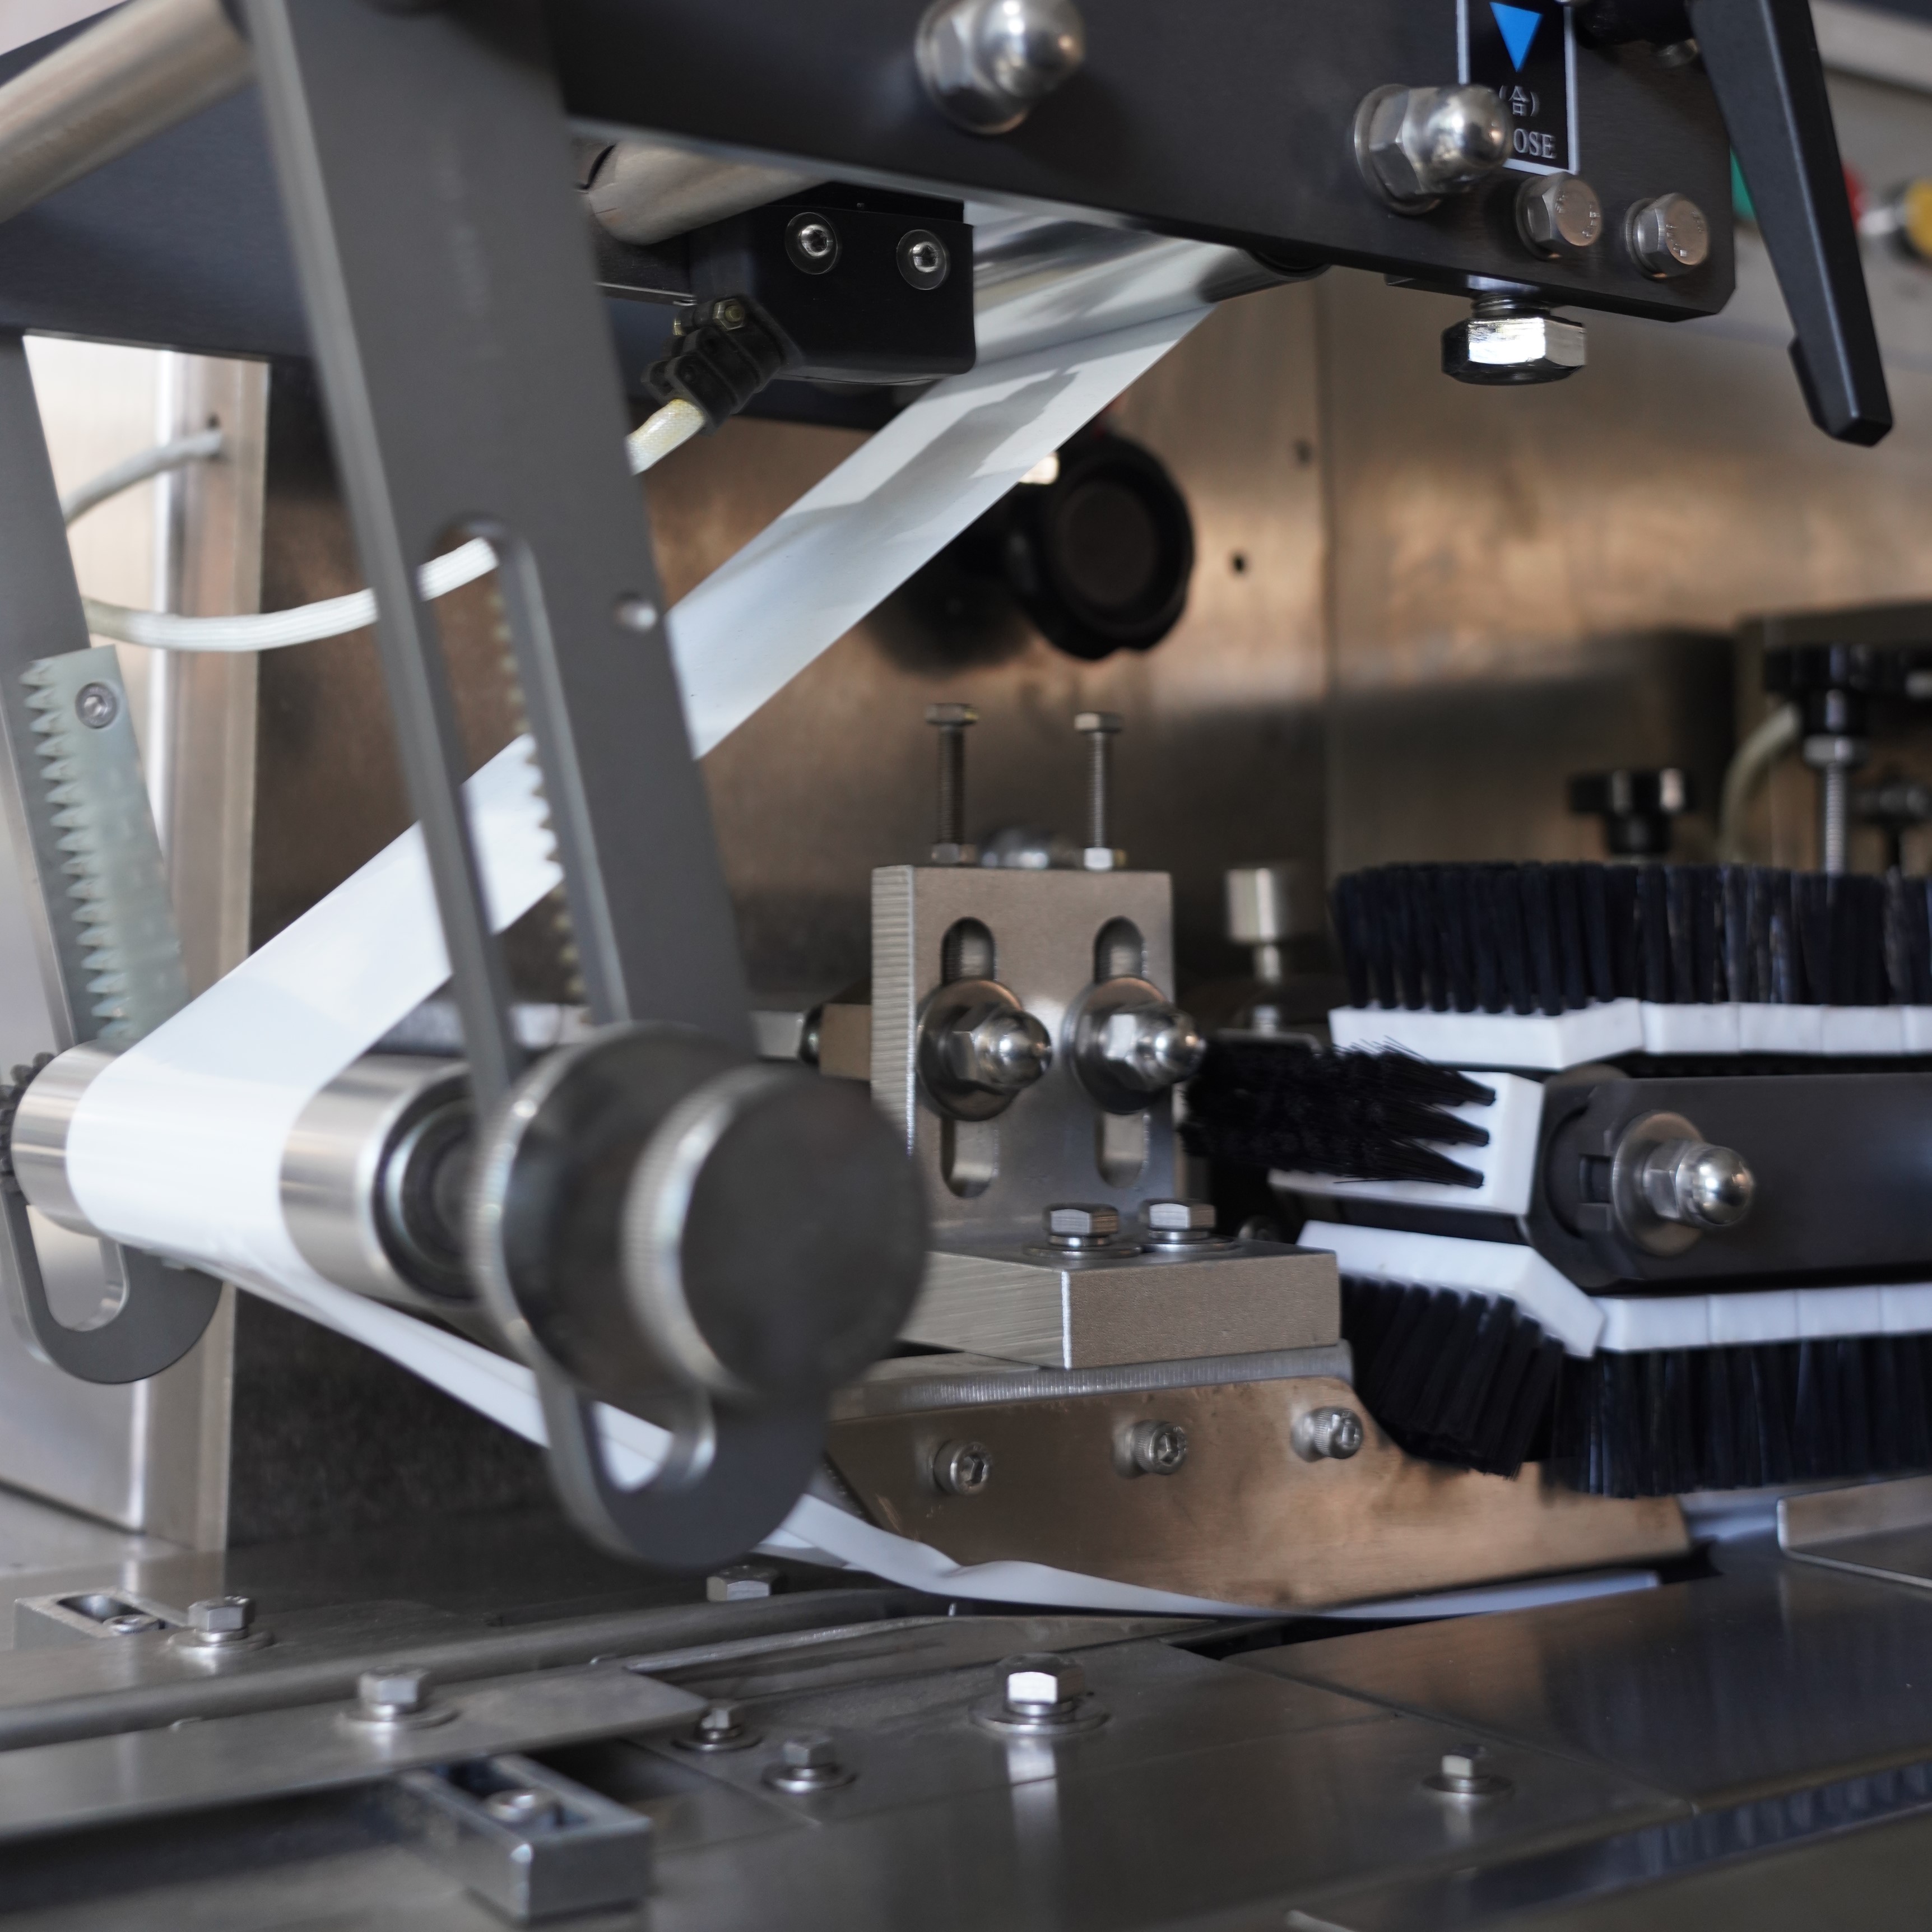
Каждый горизонтальный упаковочный аппарат типа «потоковая упаковка» работает путём подачи плёнки с рулона-источника, её обёртывания вокруг изделий и формирования герметичных упаковок за счёт применения тепла и давления. Траектория движения плёнки в вашем горизонтальном упаковочном аппарате типа «потоковая упаковка» включает несколько точек контакта, где возможны потери при некорректной настройке параметров. Избыточная длина плёнки на цикл, нестабильный контроль натяжения и несоосность направляющих роликов приводят к повышенному расходу материала. Понимание того, как именно ваш горизонтальный упаковочный аппарат типа «потоковая упаковка» перемещает и обрабатывает плёнку, позволяет выявить точки, где возможна оптимизация.
Механизм подачи пленки в горизонтальной упаковочной машине «flow pack» разработан с расчетом на высокую точность, однако даже незначительные отклонения могут накапливаться и приводить к существенным потерям за тысячи циклов производства. Такие типичные проблемы, как ползучесть пленки, образование морщин и нестабильность нахлеста, заставляют операторов расходовать больше пленки, чем это технически необходимо. Тщательный контроль этих явлений позволяет производителям выявить те аспекты работы горизонтальной упаковочной машины «flow pack», которые вызывают чрезмерное потребление материала, и принять целенаправленные корректирующие меры.
Типичные источники потерь при подаче пленки
Отходы пленки в горизонтальной упаковочной машине типа «потоковая упаковка» обычно возникают из нескольких предсказуемых источников. Неправильная регистрация между подачей пленки и позиционированием продукта может заставить горизонтальную упаковочную машину типа «потоковая упаковка» расходовать дополнительное количество пленки для обеспечения правильного нахлеста. Неравномерность натяжения вызывает непостоянное растяжение пленки, что требует увеличения начальной длины подачи для компенсации. Колебания температуры в зоне герметизации также влияют на скорость усадки пленки, из-за чего горизонтальная упаковочная машина типа «потоковая упаковка» потребляет разное количество пленки в зависимости от условий окружающей среды. Понимание этих конкретных источников отходов позволяет техникам применять целенаправленные решения вместо универсальных корректировок, которые могут ухудшить качество упаковки.
Стратегии калибровки и настройки
Синхронизация натяжения и скорости пленки
Правильное натяжение плёнки имеет фундаментальное значение для оптимизации расхода материала на вашей горизонтальной упаковочной машине типа flow pack. Избыточное натяжение вызывает ненужное растяжение плёнки и ускоряет износ роликов, тогда как недостаточное натяжение приводит к образованию морщин и дефектов упаковки. На вашей горизонтальной упаковочной машине типа flow pack должно поддерживаться стабильное и умеренное натяжение по всему пути прохождения плёнки. Большинство производителей отмечают, что для стандартных плёнок хорошо работает натяжение в диапазоне от 2 до 5 фунтов, однако оптимальное значение для вашей конкретной горизонтальной упаковочной машины типа flow pack зависит от типа плёнки, её толщины и габаритов упаковываемого изделия.
Синхронизация скорости подачи плёнки со скоростью движения продукта имеет одинаково важное значение для горизонтальной упаковочной машины типа «потоковая упаковка». При несоответствии этих скоростей горизонтальная упаковочная машина типа «потоковая упаковка» вынуждена либо подавать избыточное количество плёнки, либо замедлять подачу, что в обоих случаях приводит к отходам или проблемам с качеством. Современные модели горизонтальных упаковочных машин типа «потоковая упаковка» оснащены цифровыми системами управления, позволяющими точно согласовывать скорости. Затрата времени на точную настройку идеальной синхронизации между скоростью подачи продукта и скоростью подачи плёнки сразу же сократит объём плёнки, необходимый вашей горизонтальной упаковочной машине типа «потоковая упаковка» на одну упаковку.
Оптимизация температуры герметизации и времени выдержки
Параметры герметизации напрямую влияют на количество плёнки, необходимое вашей горизонтальной упаковочной машине для формирования надёжных швов. Слишком высокая температура герметизации приводит к чрезмерному плавлению плёнки и образованию слабых соединений, для компенсации которых требуется дополнительное наложение материала. Напротив, недостаточная температура вызывает неполное герметизирование, и ваша горизонтальная упаковочная машина компенсирует это увеличением наложения. Оптимальная температура герметизации, подобранная с учётом конкретного состава и толщины плёнки, обеспечивает формирование прочных швов при минимальном расходе материала.
Время удержания — это продолжительность контакта уплотняющих баров с пленкой — также влияет на эффективность использования материала. Горизонтальный флоу-пак-автомат с правильно откалиброванным временем удержания обеспечивает стабильную прочность уплотнения на каждой упаковке. Если время удержания слишком короткое, уплотнения могут быть ненадежными, и ваш горизонтальный флоу-пак-автомат вынужден использовать больше пленки в целях запаса прочности. Если же время удержания слишком велико, вы теряете производственную мощность и расходуете избыточную энергию. Проведение испытаний с различными значениями времени удержания на вашем конкретном горизонтальном флоу-пак-автомате позволит определить оптимальное значение, обеспечивающее баланс между скоростью, качеством и расходом материала.
Соображения, связанные с техническим обслуживанием и типом пленки
Влияние регулярного технического обслуживания на эффективность использования пленки
Хорошо обслуживаемый горизонтальный упаковочный аппарат с протяжкой обеспечивает значительно более высокую эффективность использования пленки по сравнению с аппаратом, страдающим от износа и нарушения выравнивания. Направляющие ролики, даже незначительно изношенные или загрязненные, вызывают ошибки слежения за пленкой, заставляя ваш горизонтальный упаковочный аппарат с протяжкой использовать коррекционную пленку, которая впоследствии тратится впустую. Уплотнительные планки, не являющиеся идеально плоскими или параллельными, создают слабые зоны, требующие дополнительного нахлеста. Регулярная чистка и соблюдение графика технического обслуживания гарантируют, что каждый компонент вашего горизонтального упаковочного аппарата с протяжкой работает с максимальной эффективностью.
Графики профилактического технического обслуживания, специально ориентированные на компоненты пути плёнки, обеспечивают значительное улучшение расхода материала. Осуществляйте еженедельный осмотр направляющих роликов, регулярно очищайте поверхности пути плёнки и ежемесячно проверяйте совмещение уплотнительной планки. Горизонтальный флоу-пак-автомат, эксплуатируемый в соответствии с таким графиком ТО, как правило, потребляет на 5–10 % меньше плёнки по сравнению с машинами, работающими при отсроченном техническом обслуживании. Инвестиции в дисциплину технического обслуживания быстро окупаются за счёт снижения затрат на материалы и повышения стабильности производственного процесса.
Выбор подходящего типа и толщины плёнки
Тип и толщина плёнки, которую вы выбираете, существенно влияют на производительность вашей горизонтальной упаковочной машины и расход материала. Более толстые плёнки, как правило, требуют меньшего нахлёста для обеспечения надёжных швов, тогда как более тонкие плёнки нуждаются в большем запасе нахлёста. Ваша горизонтальная упаковочная машина может работать с различными типами плёнок при разных скоростях и температурах, поэтому подбор характеристик плёнки, соответствующих возможностям вашей машины, гарантирует оптимальную эффективность. Консультация с поставщиком плёнки относительно совместимости с конкретной моделью вашей горизонтальной упаковочной машины может выявить возможности снижения расхода за счёт более рационального выбора материала.
Проверка различных вариантов плёнки на вашей горизонтальном упаковочном аппарате типа «поток-упаковка» позволяет получать ценные данные об уровне реального потребления в условиях фактического производства. Некоторые плёнки с превосходными скользящими свойствами могут обеспечить работу вашей горизонтальной упаковочной машины в режиме пониженного натяжения и с более узкими допусками. Состав плёнки также влияет на реакцию нагревательной системы горизонтальной упаковочной машины, что потенциально снижает требования к энергии для герметизации. Совместная работа с производителем вашего оборудования и поставщиками материалов при подборе оптимальной плёнки для конкретного применения вашей горизонтальной упаковочной машины может обеспечить значительную экономию.
Часто задаваемые вопросы
Какой типичный процент отходов плёнки на горизонтальной упаковочной машине?
Стандарты отрасли указывают, что правильно оптимизированные горизонтальные упаковочные машины типа flow pack обычно теряют от 3 до 8 процентов плёнки при запуске, настройке и в пределах нормальной эксплуатационной погрешности. Однако машины, работающие без должной оптимизации, зачастую теряют от 15 до 25 процентов плёнки и более. Фактический процент потерь в значительной степени зависит от размера продукта, типа плёнки, объёма производства и квалификации оператора. Применяя описанные стратегии, вы можете достичь нижней границы типичного диапазона потерь и даже превзойти средние отраслевые показатели.
Как часто следует повторно калибровать настройки плёнки на горизонтальной упаковочной машине типа flow pack?
Параметры натяжения пленки, скорости и герметизации необходимо проверять каждый раз при смене типа продукта, поставщика пленки или технических характеристик пленки на горизонтальном упаковочном аппарате типа «поток-пакет». Многие производители рекомендуют проводить повторную калибровку один раз в квартал даже при работе с тем же продуктом, чтобы компенсировать износ направляющих роликов и герметизирующих баров. Если вы эксплуатируете горизонтальный упаковочный аппарат типа «поток-пакет» непрерывно в течение длительных производственных циклов, ежемесячная проверка помогает поддерживать стабильную эффективность расхода материала. Также следует проверять настройки горизонтального упаковочного аппарата типа «поток-пакет» при изменении условий окружающей среды, например, при колебаниях влажности или температуры.
Может ли модернизация моего горизонтального упаковочного аппарата типа «поток-пакет» повысить эффективность использования пленки?
Более новые модели горизонтальных упаковочных машин оснащены передовыми цифровыми системами управления, усовершенствованной конструкцией нагревательных баров для герметизации и более точными системами отслеживания плёнки, которые изначально потребляют меньше материала по сравнению со старым оборудованием. Однако даже значительные инвестиции в модернизацию вашей горизонтальной упаковочной машины дадут разочаровывающие результаты, если пренебрегать базовой калибровкой и техническим обслуживанием. Большинство производителей приходят к выводу, что наиболее экономически обоснованным подходом является сначала оптимизация существующей горизонтальной упаковочной машины, а затем оценка того, оправдывают ли преимущества модернизации её стоимость. Правильная оптимизация зачастую обеспечивает 50–70 % улучшения показателей, достижимого при замене оборудования.

 EN