 EN
Kā samazināt plēves atkritumus, izmantojot gatavo maisiņu iepakošanas mašīnu?
2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/10/19
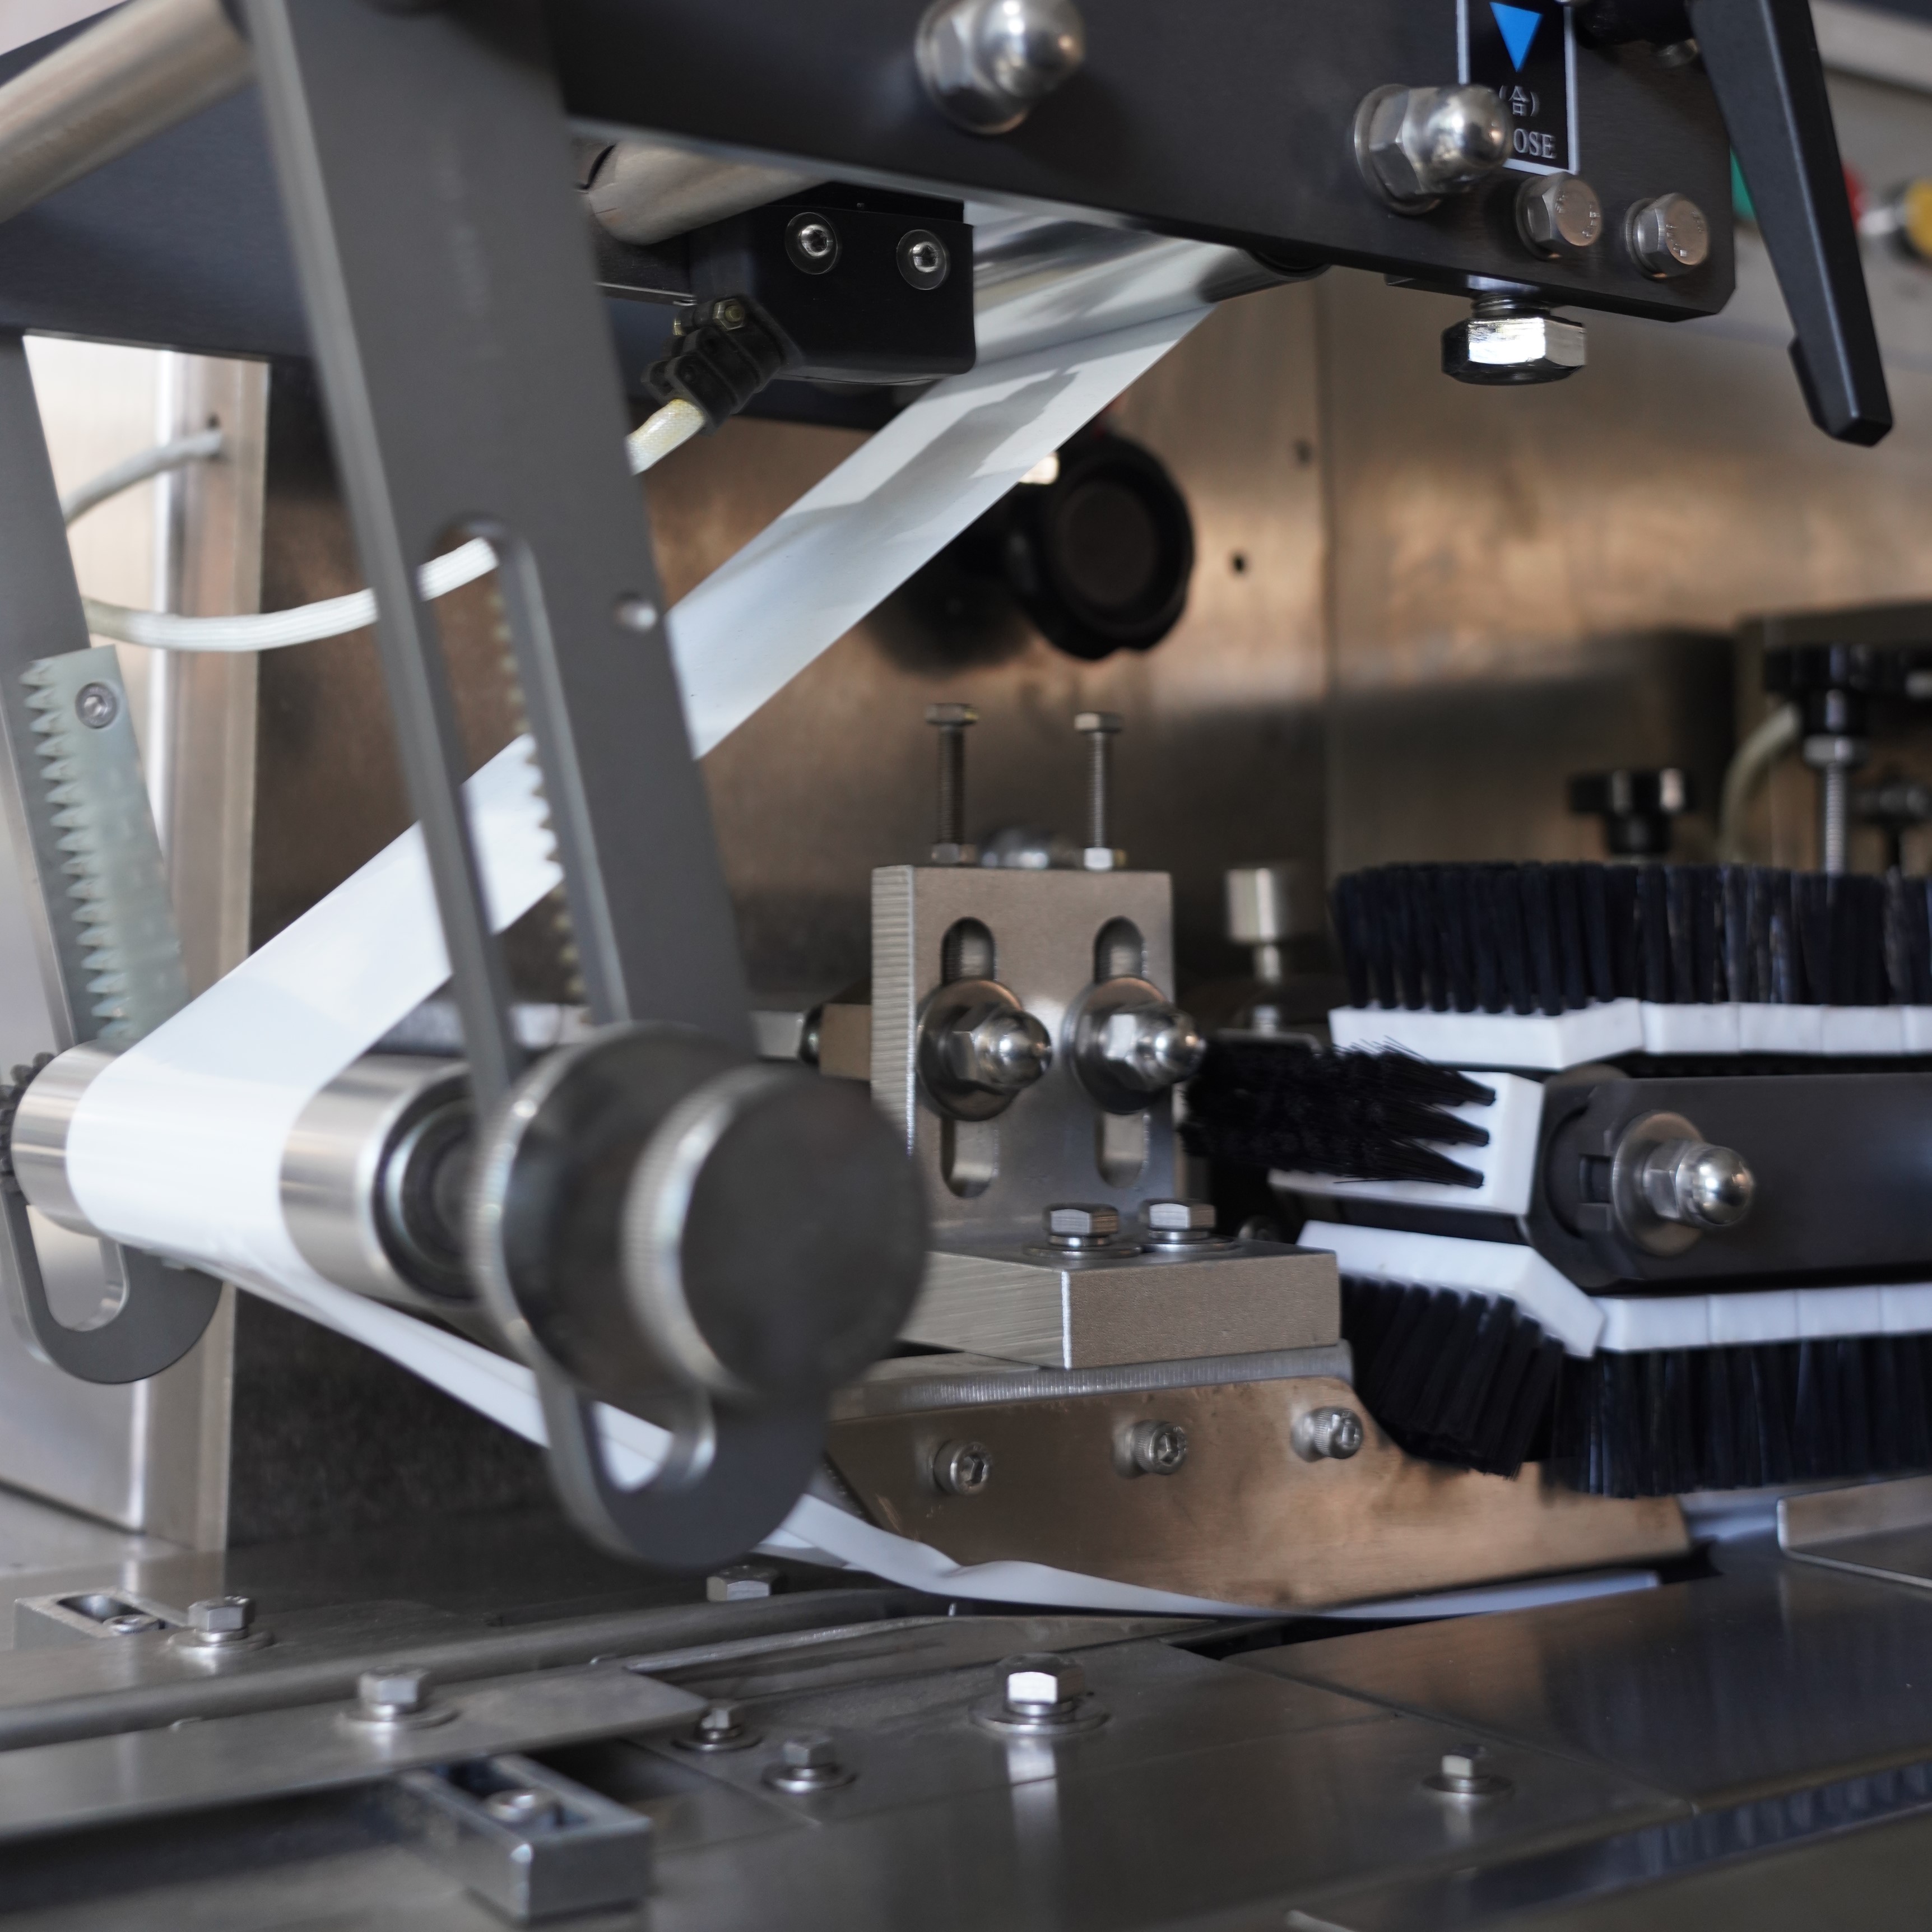
The horizontālas plūsmas iepakošanas mašīnas ir kļuvusi par būtisku rīku ražotājiem, kuri vēlas racionalizēt savas iepakošanas operācijas. Tomēr horizontālās plūsmas iepakošanas mašīnas efektivitātes maksimizācija prasa stratēģisku pieeju plēves izmantošanai. Dažādi operators cīnās ar pārmērīgiem materiālu atkritumiem, nevienmērīgu noslēgšanu un nestabili iepakojuma kvalitāti, kas tieši ietekmē ražošanas izmaksas un peļņu. Horizontālās plūsmas iepakošanas mašīnas plēves patēriņa pareiza optimizācija ir būtiska, lai saglabātu konkurences priekšrocības mūsdienu strauji mainīgajā ražošanas vidē.

Filma izmantošanas optimizācija tieši pārvēršas mērāmos izmaksu ietaupījumus un operacionālos uzlabojumus. Labi nokonfigurēta horizontālā plūsmas iepakošanas mašīna ne tikai samazina materiālu atkritumus, bet arī uzlabo noslēguma integritāti, pagarināt iekārtas kalpošanas laiku un uzlabo kopējo iepakojuma izskatu. Ieviešot sistēmiskas optimizācijas metodes, ražotāji var gaidīt nekavējoties samazināt savu filma patēriņa ātrumu, vienlaikus uzlabojot produkta kvalitāti un klientu apmierinātību.
Katrs horizontālais plēves iepakošanas aparāts darbojas, vilkot plēvi no piegādes rullīša, apvijot to ap produktiem un veidojot noslēgtus iepakojumus, izmantojot siltumu un spiedienu. Plēves ceļš caur jūsu horizontālo plēves iepakošanas aparātu ietver vairākus kontaktus punktus, kur notiek materiāla zudums, ja iestatījumi nav pareizi kalibrēti. Pārmērīgs plēves garums katrā ciklā, nepietiekama sprieguma kontrole un nevienmērīgi izvietoti vadības rullīši visi veicina augstāku patēriņu. Kad jūs precīzi saprotat, kā jūsu horizontālais plēves iepakošanas aparāts pārvieto un apstrādā plēvi, jūs iegūstat ieskatu par vietām, kur pastāv optimizācijas iespējas.
Horizontālās plūsmas iepakojuma mašīnas plēves pievades mehānisms ir izstrādāts precizitātei, taču pat nelielas novirzes var kumulēties un radīt ievērojamus atkritumus tūkstošos ražošanas ciklu laikā. Plēves nobīde, rievu veidošanās un pārklāšanās neatbilstības ir tipiskas problēmas, kas liek operatoriem izmantot vairāk plēves, nekā tehniski nepieciešams. Cieši uzraudzot šos raksturus, ražotāji var noteikt, kuri horizontālās plūsmas iepakojuma mašīnas darbības aspekti izraisa pārmērīgu patēriņu, un veikt mērķtiecīgus korektīvus pasākumus.
Kino materiāla atkritumi horizontālā plūsmas iepakojuma mašīnā parasti rodas no vairākām paredzamām vietām. Nepareiza kino materiāla pārvietošanas un produkta novietojuma reģistrācija var likt horizontālajai plūsmas iepakojuma mašīnai patērēt papildu kino materiālu, lai sasniegtu pareizu pārklāšanos. Sprieguma nestabilitāte izraisa kino materiāla nevienmērīgu izstiepšanos, tādēļ ir nepieciešams lielāks sākotnējais piegādes garums kompensācijai. Temperatūras svārstības noslēgšanas zonā arī ietekmē kino materiāla sarukšanas ātrumu, tādēļ horizontālā plūsmas iepakojuma mašīna patērē dažādu kino materiāla daudzumu atkarībā no apkārtējiem apstākļiem. Šo konkrēto atkritumu avotu izpratne ļauj tehniskajiem speciālistiem veikt mērķtiecīgus labojumus, nevis vispārīgus pielāgojumus, kas varētu pasliktināt iepakojuma kvalitāti.
Pareiza plēves sasprindzinājuma pakāpe ir būtiska, lai optimizētu jūsu horizontālās plūsmas iepakojuma mašīnas materiālu izmantošanu. Pārmērīgs sasprindzinājums izraisa nevajadzīgu plēves izstiepšanos un paātrina rullīšu nodilumu, savukārt nepietiekams sasprindzinājums rada vilkšņus un iepakojuma defektus. Jūsu horizontālās plūsmas iepakojuma mašīnai visā plēves ceļā jānodrošina vienmērīgs un mērens sasprindzinājums. Vairums ražotāju atrod, ka standarta plēvēm piemērots sasprindzinājums ir no 2 līdz 5 mārciņām, taču optimālais jūsu konkrētās horizontālās plūsmas iepakojuma mašīnas iestatījums ir atkarīgs no plēves veida, biezuma un produkta izmēriem.
Filma pavirša pārvietošanas ātruma sinhronizācija ar produkta kustību ir vienlīdz būtiska horizontālai plūsmas iepakošanas mašīnai. Ja šie ātrumi neatbilst, horizontālajai plūsmas iepakošanas mašīnai jāpārvieto vai nu pārāk daudz filma, vai arī jāpaliek aiz muguras — abos gadījumos rodas atkritumi vai kvalitātes problēmas. Mūsdienu horizontālo plūsmas iepakošanas mašīnu modeļi aprīkoti ar digitāliem vadības sistēmām, kas ļauj precīzi pielāgot ātrumus. Ieguldīt laiku, lai ideāli sinhronizētu produkta piegādes ātrumu un filma pavirša pārvietošanas ātrumu, nekavējoties samazinās filma daudzumu, ko horizontālā plūsmas iepakošanas mašīna izmanto katram iepakojumam.
Noslēgšanas parametri tieši ietekmē to, cik daudz plēves jūsu horizontālā plūsmas iepakošanas mašīnai ir jāizmanto, lai izveidotu uzticamus noslēgumus. Pārāk augsta noslēgšanas temperatūra var pārkarsēt plēvi un izveidot vājus savienojumus, kuriem nepieciešams papildu pārklājuma materiāls. Savukārt nepietiekama temperatūra noved pie nepilnīgiem noslēgumiem, ko jūsu horizontālā plūsmas iepakošanas mašīna kompensē, palielinot pārklājumu. Optimālās noslēgšanas temperatūras noteikšana jūsu konkrētajai plēves sastāvdaļu un biezuma kombinācijai nodrošina, ka jūsu horizontālā plūsmas iepakošanas mašīna izveido stiprus noslēgumus, izmantojot minimālu materiāla daudzumu.
Uzturēšanās laiks — laika periods, kurā noslēgšanas sviras paliek saskarē ar plēvi, — arī ietekmē materiāla izmantošanas efektivitāti. Horizontālā plūsmas iepakošanas mašīna ar pareizi kalibrētu uzturēšanās laiku nodrošina vienmērīgu noslēguma stiprumu katrā iepakojumā. Ja uzturēšanās laiks ir pārāk īss, noslēgumi var būt neuzticami, tādējādi piespiežot jūsu horizontālo plūsmas iepakošanas mašīnu izmantot vairāk plēves drošības rezervai. Ja uzturēšanās laiks ir pārāk garš, tiek izšķiestas ražošanas jauda un patērēts lieks enerģijas daudzums. Dažādu uzturēšanās laiku testēšana uz jūsu konkrētās horizontālās plūsmas iepakošanas mašīnas atklās optimālo punktu, kas līdzsvaro ātrumu, kvalitāti un materiāla patēriņu.
Labi uzturēta horizontālā plēves iepakošanas mašīna darbojas daudz efektīvāk nekā tā, kas cieš no nodiluma un noregulētības. Pat nedaudz nodiluši vai netīri vadītājriteni izraisa plēves novirzes kļūdas, liekot jūsu horizontālajai plēves iepakošanas mašīnai izmantot korekcijas plēvi, kas tiek izmesta. Noslēgšanas sviras, kas nav pilnīgi līdzenas vai paralēlas, rada vājus punktus, kuriem nepieciešams papildu pārklājums. Regulāra tīrīšana un grafikā paredzēta tehniskā apkope nodrošina, ka jūsu horizontālās plēves iepakošanas mašīnas katrs komponents darbojas maksimālā efektivitātē.
Preventīvās apkopes grafiki, kas īpaši vērsti uz plēves ceļa komponentiem, radīs ievērojamus uzlabojumus materiālu patēriņā. Pārbaudiet vadītājrituļus nedēļas rāžu, regulāri tīriet plēves ceļa virsmas un mēnesī pārbaudiet noslēgšanas sviras izlīdzinājumu. Horizontāla plēves iepakošanas mašīna, kuru uztur šajā grafikā, parasti patērē 5–10 procentus mazāk plēves nekā mašīnas, kurām apkope ir novilcināta. Ieguldījums apkopes disciplīnā ātri atmaksājas, samazinot materiālu izmaksas un uzlabojot ražošanas vienmērīgumu.
Filma veida un biezuma izvēle ietekmē jūsu horizontālās plūsmas iepakošanas mašīnas darbību un materiāla patēriņu. Biezāki filmi parasti prasa mazāku pārklājumu, lai panāktu uzticamus noslēgumus, kamēr tievākiem filmiem nepieciešams lielāks pārklājuma rezerves apjoms. Jūsu horizontālā plūsmas iepakošanas mašīna var darboties ar dažādiem filmu materiāliem dažādās ātrumā un temperatūrās, tāpēc filmu specifikāciju izvēle, kas atbilst jūsu mašīnas iespējām, nodrošina optimālu efektivitāti. Konsultācijas ar jūsu filmu piegādātāju par savietojamību ar jūsu konkrēto horizontālās plūsmas iepakošanas mašīnas modeli var atklāt iespējas samazināt patēriņu, izvēloties piemērotāku materiālu.
Dažādu filmu opciju testēšana uz jūsu horizontālas plūsmas iepakošanas mašīnas sniedz apstiprinātus ražošanas apstākļos vērtīgu informāciju par patiesajām patēriņa normām. Daži plēves materiāli ar augstākām slidumības īpašībām var ļaut jūsu horizontālajai plēves iepakošanas mašīnai darboties ar zemāku spriegumu un stingrākām pieļaujamām novirzēm. Plēves sastāvs arī ietekmē to, kā reaģē horizontālās plēves iepakošanas mašīnas sildīšanas sistēma, iespējams, samazinot noslēgšanas enerģijas prasības. Sadarbība ar jūsu aprīkojuma ražotāju un materiālu piegādātājiem, lai optimizētu plēves izvēli konkrētai horizontālās plēves iepakošanas mašīnas lietojumprogrammai, var atvērt būtiskas ietaupījumu iespējas.
Nozaru rādītāji liecina, ka pareizi optimizētas horizontālās iepakošanas mašīnas parasti izmētā 3–8 procentus plēves startēšanas, regulēšanas un normālas ekspluatācijas robežās. Tomēr mašīnas, kas darbojas bez optimizācijas uzmanības, bieži izmētā 15–25 procentus vai vairāk. Patiesais procentuālais daudzums lielā mērā ir atkarīgs no produkta izmēra, plēves veida, ražošanas apjoma un operatora prasmju līmeņa. Ieviešot aprakstītās stratēģijas, jūs varat mērķēt uz tipiskā diapazona zemāko galu un potenciāli sasniegt rezultātus, kas ir labāki par nozaru vidējiem rādītājiem.
Jāpārbauda plēves sasprindzinājums, ātrums un noslēgšanas parametri katru reizi, kad horizontālajā plūsmas iepakošanas mašīnā maina produkta veidu, plēves piegādātāju vai plēves specifikācijas. Daži ražotāji ieteic izdarīt kvartāla pārkalibrēšanu pat tad, ja tiek ražots viens un tas pats produkts, lai kompensētu vadības rullīšu un noslēgšanas sviru nodilumu. Ja horizontālo plūsmas iepakošanas mašīnu ekspluatē nepārtraukti ilgām ražošanas partijām, mēneša pārbaude palīdz uzturēt stabili materiālu efektivitāti. Arī vides izmaiņas, piemēram, mitruma vai temperatūras svārstības, ir iemesls pārbaudīt horizontālās plūsmas iepakošanas mašīnas iestatījumus.
Jaunāki horizontālo plūsmas iepakošanas mašīnu modeļi ir aprīkoti ar modernām digitālām vadības sistēmām, uzlabotu hermētiskās joslas konstrukciju un precīzāku plēves novietošanas sistēmu, kas dabiski patērē mazāk materiāla nekā vecākas iekārtas. Tomēr pat ievērojamas investīcijas horizontālo plūsmas iepakošanas mašīnu modernizācijā sniegs vājus rezultātus, ja tiek nepievērsta pietiekama uzmanība pamata kalibrēšanai un apkopei. Vairums ražotāju atklāj, ka vispirmāk optimizēt esošo horizontālo plūsmas iepakošanas mašīnu un tikai pēc tam novērtēt, vai modernizācijas priekšrocības attaisno izmaksas, ir finansiāli atbildīgākais pieejas veids. Pareiza optimizācija bieži nodrošina 50–70 procentus no tās uzlabojuma, ko sniegtu jaunas iekārtas iegāde.

2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/20
Samaziniet iepakojuma maisītāja mašīnas pārslēgšanās laiku par 40 %, izmantojot pierādītas labākās prakses

2026/09/20
Iepakojuma maisītāja mašīnas: palieliniet ražību, samaziniet atkritumus un uzlabojiet ROI

2026/09/20
Rotācijas un lineārās iepakojuma maisītāja mašīnas: salīdzinājums ātrumam, ROI un mērogojamībai

2026/09/20
Iepakojuma maisītāja mašīna: palieliniet ražību, samaziniet darbaspēka izmaksas un uzlabojiet noslēguma integritāti

2026/09/21
Iepriekšizgatavotas maisiņu mašīna: maisiņu veidi, materiāli un piepildīšanas pamācība

