 EN
Kako smanjiti otpad od filma pomoću mašine za pakiranje vrećica?
2026/09/20
Prefabrikirane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/10/19
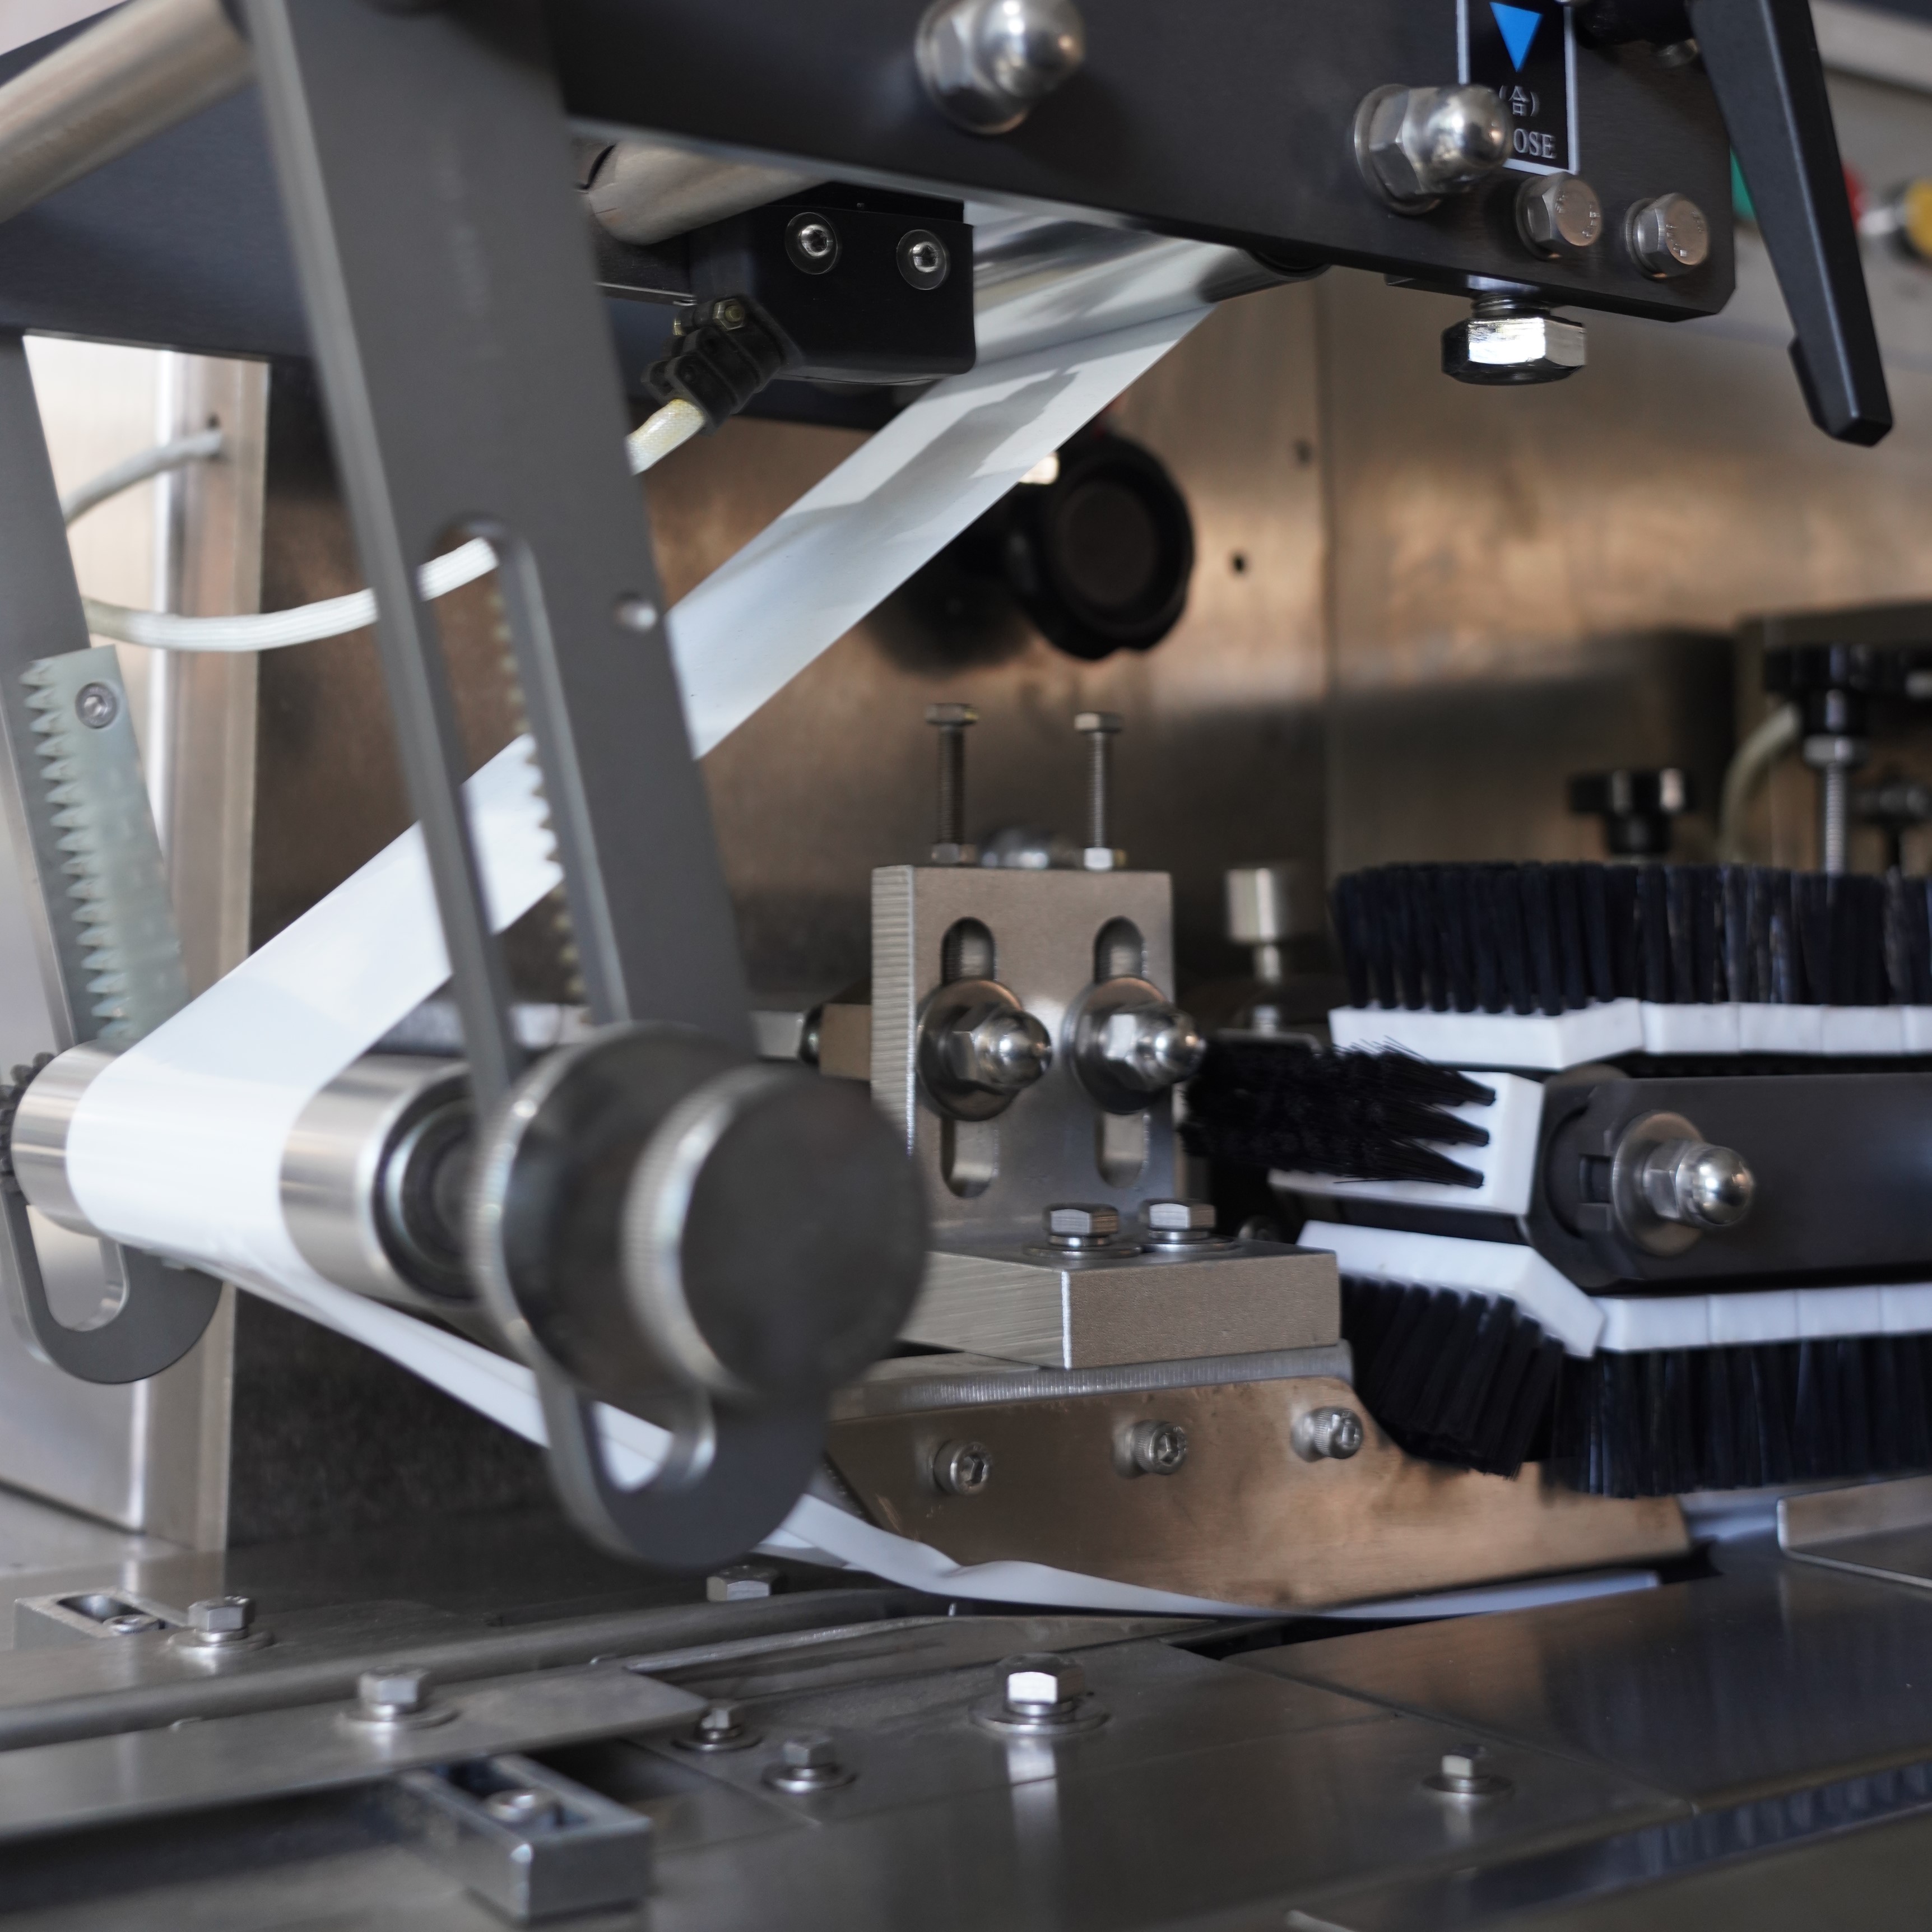
U skladu s člankom horizontalni strojevi za pakiranje protoka u skladu s člankom 1. stavkom 2. Međutim, maksimiziranje učinkovitosti s horizontalnim strojem za pakovanje protoka zahtijeva strateški pristup korištenju filma. Mnogi se proizvođači bore s prekomjernim otpadom materijala, nejednakim zapečaćivanjem i neprostojnim kvalitetom paketa, što sve izravno utječe na troškove proizvodnje i profitabilnost. Razumijevanje kako ispravno optimizirati potrošnju folije horizontalnih mašina za pakovanje protoka ključno je za održavanje konkurentne prednosti u današnjem brzom proizvodnom okruženju.

Optimizacija upotrebe filma izravno se može prevesti u mjerljive uštede troškova i poboljšanja u poslovanju. Dobro podešena horizontalna mašina za pakiranje ne samo da smanjuje otpad materijala nego i poboljšava integritet pečata, produžava životni vijek opreme i poboljšava ukupnu prezentaciju paketa. U skladu s člankom 3. stavkom 2. stavkom 2.
Svaki horizontalni stroj za pakiranje tekućine radi tako što izvlači film iz rulje za isporuku, omota ga oko proizvoda i stvara zapečaćene pakete primjenom toplote i pritiska. Put filma kroz vaš stroj za pakiranje horizontalnog protoka uključuje više kontaktnih točaka gdje se može pojaviti otpad ako postavke nisu ispravno kalibrirane. Prekomjerna dužina filma po ciklusu, nepravilna kontrola napetosti i pogrešno poravnanost vodnih valjki sve to pridonose većoj stopi potrošnje. Kada točno razumete kako se vaša horizontalna mašina za pakiranje protoka kreće i obrađuje film, dobijate uvid u mogućnosti optimizacije.
U slučaju da se u skladu s člankom 3. stavkom 1. točkom (a) ovog članka primjenjuje na proizvodnju proizvoda, proizvođač mora imati pravo na određivanje vrijednosti proizvoda. Filmski krek, formiranje bore i preklapanje neslaganja su česti izazovi koji dovode operatere da koriste više filma nego što je tehnički potrebno. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 proizvođači mogu utvrditi koje su aspekte rada svojih strojeva s vodoravnim protokom koji uzrokuju prekomjernu potrošnju i poduzeti ciljane korektivne mjere.
U slučaju da je proizvodnja materijala u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, potrebno je utvrditi da je proizvodnja materijala u skladu s člankom 6. stavkom 1. točkom (a) ovog članka u skladu s člankom 6. stavkom 2. točkom (a) ovog članka. Neispravna registracija između napredovanja filma i pozicioniranja proizvoda može natjerati stroj za horizontalni protok paketa da troši dodatni film kako bi se postigao pravi preklapanje. Nepravilnosti u napetosti uzrokuju da se film neproporcionalno isteže, što zahtijeva veće početne duljine za kompenzaciju. Temperatura u prostoru za zatvaranje također utječe na stopu smanjenja filmske mase, zbog čega horizontalni strojevi za pakiranje protoka troše različite količine ovisno o uvjetima okoline. Razumijevanje tih specifičnih izvora otpada omogućuje tehničarima da primjenjuju ciljana popravka umjesto da čine sveobuhvatne prilagodbe koje bi mogle ugroziti kvalitetu paketa.
Pravo napono filma je osnovno za optimizaciju korištenja materijala u vašem horizontalnom stroju za pakovanje protoka. Prekomjerno napetost uzrokuje nepotrebno istezanje filma i ubrzava uništavanje valjaka, dok nedovoljno napetost stvara bore i nedostatke pakiranja. Vaš horizontalni uređaj za pakiranje protoka trebao bi održavati konstantnu, umjerenu napetost tijekom cijele filmske staze. Većina proizvođača smatra da napetost između 2 i 5 funti dobro funkcionira za standardne filmove, ali optimalno podešavanje za vašu specifičnu horizontalnu mašinu za pakiranje protoka ovisi o vrsti filma, debljini i dimenzijama proizvoda.
Sinkronizacija brzine napredovanja filma s kretanjem proizvoda jednako je kritična za horizontalnu mašinu za pakovanje protoka. Kada se te brzine ne podudaraju, horizontalna mašina za pakiranje protoka mora ili unaprijediti prekomjeran film ili zadržati, oba scenarija rezultiraju otpadom ili pitanjima kvalitete. Moderni modeli strojeva s horizontalnim protokom imaju digitalne kontrole koje omogućuju precizno usklađivanje brzine. Ulaganje vremena za odabir u savršenu sinhronizaciju između stope unosa proizvoda i napredovanja filma odmah će smanjiti količinu filma koju vaš horizontalni tok pakiranje stroj zahtijeva po pakiranju.
Parametri za zapečaćivanje izravno utječu na količinu folije koju vaš stroj za horizontalno pakiranje mora koristiti kako bi stvorio pouzdane zapečaćenja. Prekomjerna temperatura zapečaćivanja može pretjerano rastvoriti film i stvoriti slabe veze koje zahtijevaju dodatni preklapanje materijala. Naprotiv, nedovoljna temperatura dovodi do nepotpunog zatvaranja koje vaša horizontalna mašina za pakovanje protoka nadoknađuje povećanjem preklapanja. Pronalaženje optimalne temperature za zatvaranje za određenu kompoziciju i debljinu filma osigurava da vaša horizontalna mašina za pakovanje protoka stvara jake zatvaranje s minimalnim materijalom.
Vrijeme boravka, trajanje zatvaranja šipki ostaju u kontaktu s filmom, također utječe na učinkovitost materijala. U slučaju da se u skladu s člankom 6. stavkom 2. točkom (a) ovog članka primjenjuje na pakovanje, to je za svaki pakovanje. Ako je vrijeme boravka prekratko, zapečaćenja mogu biti nepouzdana, što će prisiliti vaš stroj za horizontalni protok paketa da koristi više filma za sigurnosnu maržu. Ako je vrijeme boravka predugo, trošite proizvodne kapacitete i trošite nepotrebnu energiju. Testiranje različitih vremena boravka na vašem konkretnom horizontalnom stroju za pakovanje protok otkriće slatku točku koja uravnotežuje brzinu, kvalitetu i potrošnju materijala.
Dobro održavan horizontalni strojevi za pakiranje tekućine rade s mnogo većom efikasnošću filma od onih koji pate od habanja i nepravilnog poravnanja. Vodični valjci koji su čak i blago iscrpljeni ili prljavi uzrokuju pogreške u praćenju filma, što vaše horizontalno uređaje za pakiranje protoka prisiljava da koristi korektivni film koji se troši. Čelične šipke koje nisu savršeno ravne ili paralelne stvaraju slabe točke koje zahtijevaju dodatno preklapanje. Posebna pažnja posvećena redovnom čišćenju i redovnom održavanju osigurava da svaka komponenta vaše horizontalne mašine za pakiranje protoka radi na maksimalnoj učinkovitosti.
U skladu s tim, u skladu s člankom 3. stavkom 1. Svakodnevno provjeravajte valjke za vodstvo, redovito čistite površine filmskih cijevi i mjesečno provjeravajte poravnanost čepova za zapečaćivanje. Masina s vodoravnim protokima održavana po ovom rasporedu obično troši 5 do 10 posto manje folije od strojeva koji rade s odgođenim održavanjem. Ulaganje u disciplinu održavanja brzo se isplaćuje smanjenjem troškova materijala i poboljšanjem dosljednosti proizvodnje.
Vrsta i debljina filma koje odaberete značajno utječe na to kako vaša horizontalna mašina za pakovanje protoka radi i troši materijal. Za čvrste pečate obično je potrebno manje preklapanja, dok su tanji filmovi zahtijevaju veće marže preklapanja. Vaš stroj za horizontalno pakiranje može raditi različite filmske materijale na različitim brzinama i temperaturama, tako da odabir specifikacija filma koji se poklapaju s mogućnostima vašeg stroja osigurava optimalnu učinkovitost. U slučaju da se proizvod ne može upotrebljavati u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, potrebno je utvrditi da je proizvod koji se upotrebljava za proizvodnju plastičnih folija u skladu s člankom 6. točkom (a) ovog članka.
Testiranje različitih filmova na vašem horizontalni strojevi za pakiranje protoka u skladu s tim, u skladu s uvjetima proizvodnje, proizvodnja proizvoda može se koristiti za proizvodnju proizvoda u skladu s uvjetima proizvodnje. Neki filmovi s superiornim kliznim svojstvima mogu omogućiti vašem horizontalnom stroju za pakovanje protoka da radi s smanjenim napetostima i strožim granicama tolerancije. Sastav filma također utječe na reakciju sustava grijanja horizontalnog stroja za pakovanje protoka, što potencijalno smanjuje potrebe za energijom za zatvaranje. Rad s proizvođačem opreme i dobavljačima materijala za optimizaciju izbora filma za vašu određenu aplikaciju horizontalnih tok paketa može otključati značajne uštede.
Industrijski standardi ukazuju da pravilno optimizirani strojevi za pakovanje horizontalnog protoka obično troše između 3 i 8 posto filma kroz pokretanje, podešavanje i normalnu toleranciju rada. Međutim, strojevi koji rade bez pažnje na optimizaciji često troše 15 do 25 posto ili više. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EU) br. 1303/2013
Napetost, brzina i parametri zatvaranja filma trebaju se provjeriti svaki put kada promijenite vrstu proizvoda, dobavljača filma ili specifikacije filma na vašem stroju za vodoravno punjenje. Mnogi proizvođači preporučuju četvrtogodišnju rekalibraciju čak i kada se koristi isti proizvod kako bi se razmotrilo iscrpljivanje vodila i čepova. Ako horizontalno uređaj za pakiranje protoka neprekidno radite tijekom dugih proizvodnih redova, mjesečna provjera pomaže u održavanju dosljedne učinkovitosti materijala. Promjene u okolišu, kao što su vlažnost ili temperaturne promjene, također zahtijevaju provjeru postavki horizontalnih uređaja za pakovanje protoka.
Noviji modeli strojeva s horizontalnim protokima imaju naprednu digitalnu kontrolu, poboljšan dizajn čepova za zapečaćivanje i preciznije sustave za praćenje filma koji su inherentno troše manje materijala od starije opreme. Međutim, čak i značajne investicije u nadogradnju vaše horizontalne mašine za pakiranje protoka neće donijeti uspješne rezultate ako se zanemaruju osnovna kalibracija i održavanje. Većina proizvođača smatra da je optimiziranje trenutne horizontalne mašine za pakovanje protoka, a zatim procjena jesu li prednosti nadogradnje opravdavaju troškove, predstavlja najodgovorniji fiskalno pristup. Pravilna optimizacija često donosi 50 do 70 posto poboljšanja koje bi omogućilo nadogradnja opreme.

2026/09/20
Prefabrikirane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/09/20
Smanjenje vremena za zamjenu predrađene mašine za vrećice za 40% s dokazanim najboljim praksama

2026/09/20
Prefabrikirane mašine za vrećice: povećati proizvodnju, smanjiti otpad i poboljšati povrat ulaganja

2026/09/20
Rotary vs. Inline prefabrikirane mašine za vrećice: Brzina, ROI i skalabilnost u usporedbi

2026/09/20
Pre-made pouch machine: povećanje proizvodnje, smanjenje troškova rada i poboljšanje integriteta pečata

2026/09/21
Prefabrikirani stroj za vrećice: vrste vrećica, materijali i vodič za punjenje

